JP5514536B2 - 使い捨ておむつ - Google Patents
使い捨ておむつ Download PDFInfo
- Publication number
- JP5514536B2 JP5514536B2 JP2009297002A JP2009297002A JP5514536B2 JP 5514536 B2 JP5514536 B2 JP 5514536B2 JP 2009297002 A JP2009297002 A JP 2009297002A JP 2009297002 A JP2009297002 A JP 2009297002A JP 5514536 B2 JP5514536 B2 JP 5514536B2
- Authority
- JP
- Japan
- Prior art keywords
- heat
- fiber
- nonwoven fabric
- extensible
- fibers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Absorbent Articles And Supports Therefor (AREA)
Description
該ファスニングテープにおける止着部が面ファスナのフック部材からなるとともに、該止着部と係合する不織布からなる被着部が、該裏面シートの表面に設けられており、
該不織布が、原料として加熱によってその長さが伸びる熱伸長性繊維を用いている使い捨ておむつを提供するものである。
該裏面シートの外面に不織布が配されており、該不織布が、加熱によってその長さが伸びる熱伸長性繊維を用いている使い捨ておむつを提供するものである。
セイコーインスツルメンツ(株)製の熱機械的分析装置TMA/SS6000を用いる。測定環境温度は25℃とする。試料としては、繊維長さが10mm以上の繊維を繊維長さ10mmあたりの合計重量が0.5mgとなるように複数本採取したものを用意し、その複数本の繊維を平行に並べた後、チャック間距離10mmで装着し、0.73mN/dtexの一定荷重を負荷する。その後、240mN/minの条件下で応力−歪み曲線を得た後、歪みが0.1%時における曲線の接線の傾きをヤング率とする。
繊維の熱伸長率は、(X/10)×100[%]から算出する。
熱伸長率を前記の温度で測定する理由は、後述するように、繊維の交点を熱融着させて不織布10を製造する場合には、第2樹脂成分の融点又は軟化点以上で、かつそれらより10℃程度高い温度までの範囲で製造するのが通常だからである。
熱伸長率(%)=(Z−Y)÷Y×100 [%]
これを不織布から取り出した繊維の熱伸長率と定義する。この熱伸長率が0より大きい場合、繊維が熱伸長性繊維であると判断でき、原料として熱伸長性繊維を用いていることがわかる。
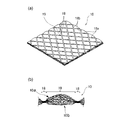
図5に示す装置を用い、図4に示す単層の不織布10を製造した。図5に示す装置におけるエンボスロール14は、線の幅が0.8mmである菱形格子状の凸部を有するものであった。このエンボスロール14におけるエンボス化率は23%であった。熱伸長性複合繊維として、表1に示す芯がポリプロピレンで、鞘がポリエチレンからなる芯鞘型複合繊維(繊度4.1dtex、熱伸長率11.4%)を用いた。この繊維を用い、表1に示す条件で不織布(坪量40g/m2)を得た。得られた不織布においては、熱伸長性複合繊維どうしの交点がエアスルー方式で熱融着していた。なお熱伸長性複合繊維は、引き取り速度1300m/分で溶融紡糸された後に繊維処理剤の水溶液に浸漬し処理剤を付着させ、次いで、機械捲縮を施した後、加熱処理を行うことで繊維を乾燥させ、切断して短繊維(繊維長51mm)としたものである。なお、該繊維を製造時に延伸処理は行っていない(以下の実施例においても同様)。なお、ここでいう延伸処理とは、溶融紡糸後に得られる未延伸糸に対して通常行われる2〜6倍程度の延伸操作を意味する。得られた不織布を、ロール状に巻回して保存した。
実施例1で用いた不織布に代えて、表1に示す繊維を用いて以下の方法で不織布を製造する以外は実施例1と同様にして不織布を得、以下の方法でおむつを製造する以外は実施例1と同様にして使い捨ておむつを得た。繊維組成は表1に示す芯がポリプロピレンで、鞘がポリエチレンからなる芯鞘型熱伸長性複合繊維(繊度4.1dtex、熱伸長率11.4%)60重量%、芯がポリエチレンテレフタレートで鞘がポリエチレンからなる芯鞘型熱融着性複合繊維(繊度3.3dtex、熱伸長率−1.0%)40重量%を混合して、表1に示す条件で不織布(坪量40g/m2)を得た。得られた不織布を、ロール状に巻回して保存した。その後、不織布をロールから繰り出し、エアスルー方式による熱風の吹き付けで、嵩回復及び繊維の伸長処理を行った。熱風の吹き付け条件は、実施例1と同様とした。熱風の吹き付け後の不織布における繊維の熱伸長率、繊度、ヤング率及び厚み(49Pa荷重下)は表1に示すとおりであった。次いで不織布を、実施例1で用いた裏面シートと同様のシートに貼り合わせた。貼り合わせにおいては、不織布における平坦な面(図4における裏面10b)が裏面シートと対向するようにした。これら以外は実施例1と同様にして使い捨ておむつを得た。
実施例1で用いた不織布に代えて、以下の方法で得られた不織布を用い、以下の方法でおむつを製造する以外は実施例1と同様にして使い捨ておむつを得た。
芯がポリプロピレンで、鞘が低融点ポリプロピレンからなる芯鞘型熱融着性複合繊維(繊度9dtex、熱伸長率−1.0%)を用い、坪量25g/m2の第1のカードウエブを製造した。これとは別に、芯がポリプロピレンで、鞘が低融点ポリプロピレンからなる芯鞘型熱融着性複合繊維(繊度3.3dtex、熱伸長率−1.0%)を用い、坪量15g/m2の第2のカードウエブを製造した。第2のカードウエブ上に第1のカードウエブを重ね、この積層ウエブを図5に示す装置に供給して不織布を製造した。製造条件は表1に示すとおりである。このとき、第1のカードウエブの表面に凹凸が形成され、第2のカードウエブの表面は平坦になるように、積層ウエブを図5に示す装置に供給した。得られた不織布を、ロール状に巻回して保存した。その後、不織布をロールから繰り出し、エアスルー方式による熱風の吹き付けで、嵩回復及び繊維の伸長処理を行った。熱風の吹き付け条件は、実施例1と同様とした。熱風の吹き付け後の不織布における繊維の熱伸長率、繊度、ヤング率及び厚み(49Pa荷重下)は表1に示すとおりであった。次いで不織布を、実施例1で用いた裏面シートと同様のシートに貼り合わせた。貼り合わせにおいては、不織布における平坦な面(図4における裏面10b)が裏面シートと対向するようにした。これら以外は実施例1と同様にして使い捨ておむつを得た。
実施例1で用いた不織布に代えて、表1に示す繊維を用いて以下の方法で不織布を製造する以外は実施例1と同様にして不織布を得、以下の方法でおむつを製造する以外は実施例1と同様にして使い捨ておむつを得た。
芯がポリプロピレンで、鞘がポリエチレンからなる芯鞘型熱融着性複合繊維(繊度3.3dtex、熱伸長率−0.5%)を用い、表1に示す条件で不織布(坪量40g/m2)を得た。得られた不織布を、ロール状に巻回して保存した。その後、不織布をロールから繰り出し、エアスルー方式による熱風の吹き付けで、嵩回復及び繊維の伸長処理を行った。熱風の吹き付け条件は、実施例1と同様とした。熱風の吹き付け後の不織布における繊維の熱伸長率、繊度、ヤング率及び厚み(49Pa荷重下)は表1に示すとおりであった。次いで不織布を、実施例1で用いた裏面シートと同様のシートに貼り合わせた。貼り合わせにおいては、不織布における平坦な面(図4における裏面10b)が裏面シートと対向するようにした。これら以外は実施例1と同様にして使い捨ておむつを得た。
実施例及び比較例で得られた使い捨ておむつについて、ファスニングテープとおむつ外面との剥離力(初期、繰り返し後)を以下の方法で測定した。またおむつ外面の毛羽立ち防止性(初期、繰り返し後)を以下の方法で評価した。更に、おむつ外面の肌触りを以下の方法で評価した。これらの結果を以下の表1に示す。
作製した使い捨ておむつから面ファスナーを取り付けたファスニングテープを切り取った。このファスニングテープを、おむつ装着時と同様の付け方となる様に、裏面シート上の不織布に静置した。このとき使い捨ておむつは裏面側を上面として、拡げた状態で平らに作業台上に置いた。次いで、不織布上に置かれた面ファスナーの上を、1kgのローラーを1往復させて、面ファスナーを不織布に圧着させた。ファスナー端部と不織布(使い捨ておむつ)を掴んで、引張試験機によって引張り、面ファスナーが不織布から剥離するのに要する力を測定した。引張速度は300mm/分、n=10で行い、その時の最大点の平均値を初期の剥離力とした。繰り返し付け剥がし後の剥離力は、前記作業を、同じ部材で同じ場所に繰り返し10回行い、最後の10回目の測定値を繰り返し後の剥離力とした。
毛羽立ち防止性については、前記剥離力評価後の不織布の表面を、10人のモニターに目視させ、以下の判断基準によって評価させた。
◎:毛羽立ちなし。
○:毛羽立ちが僅かにあるが明確ではない。
△:毛羽立ちがある。
×:毛羽立ちが多い。
10人のモニターを対象として、以下の4段階の判定基準で、おむつ外面の手のひらでの触感を評価させた。結果は、10人の平均で示した。
判定基準
4:柔らかく、なめらかな感じがある。
3:やや柔らかい。なめらかな感じが少しある。
2:やや硬い。抵抗感(ざらざら感)が少しある。
1:硬い。抵抗感(ざらざら感)がある。
評価結果
◎:判定平均3.5以上、4以下
○:判定平均2.7以上、3.5未満
△:判定平均1.7以上、2.7未満
×:判定平均1以上、1.7未満

10 不織布
11 カード機
12 ウエブ
13 エンボス装置
14 彫刻ロール
15 平滑ロール
16 ヒートボンド不織布
17 熱風吹き付け装置
18 凹部
19 凸部
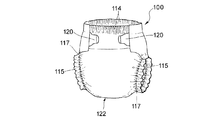
110 使い捨ておむつ
111 表面シート
112 裏面シート
113 吸収体
114 ウエストフラップ
115 レッグフラップ
116 立体ガード形成用シート
117 レッグ弾性ストランド
118 立体ガード
119 立体ガード弾性部材
120 ファスニングテープ
120a 止着手段
Claims (5)
- 着用者の肌対向面側に位置する表面シートと、非肌対向面側に位置する裏面シートと、両シート間に介在する吸収体とを備え、実質的に縦長形状であり、長手方向の一方の端部における左右両側縁から側方にそれぞれ延出したファスニングテープを備えた使い捨ておむつであって、
該ファスニングテープにおける止着部が面ファスナのフック部材からなるとともに、該止着部と係合する不織布からなる被着部が、該裏面シートの表面に設けられており、
該不織布が、原料として加熱によってその長さが伸びる熱伸長性繊維を用いており、
前記不織布が、融点の異なる2成分を含み、かつ延伸処理されてなる実質的に加熱によってその長さが伸びない非熱伸長性の熱融着性複合繊維を更に含み、
前記熱伸長性繊維と該熱融着性複合繊維との混合比率(前者/後者)が重量比で20/80〜80/20であり、
該熱伸長性繊維はその繊維径が、該熱融着性複合繊維の繊維径よりも大きいものである使い捨ておむつ。 - 前記熱融着性複合繊維における低融点成分のメルトインデックス(JIS K7210、190℃、2.16kg)が10〜40g/10minである請求項1に記載の使い捨ておむつ。
- 前記不織布が、熱エンボス加工によって形成された接合部を有し、該接合以外の部分は構成繊維同士の交点が熱融着しており、該接合が凹部となっているとともに、該凹部間が凸部となっている凹凸形状を有する請求項1又は2に記載の使い捨ておむつ。
- 前記不織布に用いている熱伸長性繊維のヤング率が0.2〜1GPaである請求項1ないし3のいずれかに記載の使い捨ておむつ。
- 着用者の肌対向面側に位置する表面シートと、非肌対向面側に位置する裏面シートと、両シート間に介在する吸収体とを備え、実質的に縦長形状である使い捨ておむつであって、
該裏面シートの外面に不織布が配されており、該不織布が、原料として加熱によってその長さが伸びる熱伸長性繊維を用いており、
前記不織布が、融点の異なる2成分を含み、かつ延伸処理されてなる実質的に加熱によってその長さが伸びない非熱伸長性の熱融着性複合繊維を更に含み、
前記熱伸長性繊維と該熱融着性複合繊維との混合比率(前者/後者)が重量比で20/80〜80/20であり、
該熱伸長性繊維はその繊維径が、該熱融着性複合繊維の繊維径よりも大きいものである使い捨ておむつ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009297002A JP5514536B2 (ja) | 2009-12-28 | 2009-12-28 | 使い捨ておむつ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009297002A JP5514536B2 (ja) | 2009-12-28 | 2009-12-28 | 使い捨ておむつ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011135985A JP2011135985A (ja) | 2011-07-14 |
| JP5514536B2 true JP5514536B2 (ja) | 2014-06-04 |
Family
ID=44348055
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009297002A Expired - Fee Related JP5514536B2 (ja) | 2009-12-28 | 2009-12-28 | 使い捨ておむつ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5514536B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5989988B2 (ja) * | 2011-12-16 | 2016-09-07 | 花王株式会社 | 吸収性物品 |
| JP6212289B2 (ja) * | 2013-06-04 | 2017-10-11 | ユニ・チャーム株式会社 | 使い捨ておむつ |
| WO2016031623A1 (ja) * | 2014-08-26 | 2016-03-03 | 日東電工株式会社 | 面ファスナー雌部材 |
| JP6622025B2 (ja) * | 2014-08-26 | 2019-12-18 | 日東電工株式会社 | 面ファスナー雌部材 |
| JP6906915B2 (ja) * | 2015-09-29 | 2021-07-21 | 日東電工株式会社 | 層状物品 |
| PL3358060T3 (pl) | 2015-09-29 | 2021-12-20 | Nitto Denko Corporation | Wyrób warstwowy |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3490608B2 (ja) * | 1998-05-26 | 2004-01-26 | 花王株式会社 | メカニカルテープのメス材及びそれを用いた吸収性物品 |
| JP4785700B2 (ja) * | 2006-10-17 | 2011-10-05 | 花王株式会社 | 不織布の製造方法 |
-
2009
- 2009-12-28 JP JP2009297002A patent/JP5514536B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2011135985A (ja) | 2011-07-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3625804B2 (ja) | 立体シート材料 | |
| JP5507193B2 (ja) | 吸収性物品の表面シート | |
| JP5689616B2 (ja) | 不織布 | |
| JP4895710B2 (ja) | 不織布の製造方法 | |
| TW200304797A (en) | Topsheet for absorbent article | |
| JP5386341B2 (ja) | 使い捨ておむつ | |
| WO2010074207A1 (ja) | 不織布及びその製造方法 | |
| JP2011135985A (ja) | 使い捨ておむつ | |
| JP2009207844A (ja) | 面ファスナーの雌部材、この雌部材を用いた面ファスナー及びこの面ファスナーを用いた吸収性物品 | |
| JP5203349B2 (ja) | 不織布 | |
| JP5775802B2 (ja) | 不織布 | |
| JP5211033B2 (ja) | 不織布の製造方法 | |
| JP5593124B2 (ja) | 使い捨ておむつ | |
| JP4206570B2 (ja) | 不織布およびそれを用いた吸収性物品 | |
| JP4651573B2 (ja) | 伸縮性不織布 | |
| JP6080323B2 (ja) | 吸収性物品 | |
| JP5211032B2 (ja) | 立体賦形不織布の製造方法。 | |
| JP4471925B2 (ja) | 不織布の製造方法 | |
| JP4212526B2 (ja) | 立体シート材料 | |
| JP2008106375A (ja) | 伸縮性不織布 | |
| JP5190441B2 (ja) | 不織布 | |
| JP4614876B2 (ja) | 潜在捲縮性繊維 | |
| JP4975090B2 (ja) | 不織布 | |
| JP2008144321A (ja) | 不織布 | |
| JP5432823B2 (ja) | 不織布 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120913 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130927 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131008 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140311 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140331 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5514536 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |