JP5544945B2 - 造粒粉末および造粒粉末の製造方法 - Google Patents
造粒粉末および造粒粉末の製造方法 Download PDFInfo
- Publication number
- JP5544945B2 JP5544945B2 JP2010055147A JP2010055147A JP5544945B2 JP 5544945 B2 JP5544945 B2 JP 5544945B2 JP 2010055147 A JP2010055147 A JP 2010055147A JP 2010055147 A JP2010055147 A JP 2010055147A JP 5544945 B2 JP5544945 B2 JP 5544945B2
- Authority
- JP
- Japan
- Prior art keywords
- granulated powder
- weight
- wax
- addition amount
- powder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000843 powder Substances 0.000 title claims description 293
- 238000004519 manufacturing process Methods 0.000 title claims description 27
- 229910052751 metal Inorganic materials 0.000 claims description 92
- 239000002184 metal Substances 0.000 claims description 92
- 239000011230 binding agent Substances 0.000 claims description 86
- 239000001993 wax Substances 0.000 claims description 67
- 239000002736 nonionic surfactant Substances 0.000 claims description 48
- 238000000034 method Methods 0.000 claims description 42
- 239000004372 Polyvinyl alcohol Substances 0.000 claims description 37
- 229920002451 polyvinyl alcohol Polymers 0.000 claims description 37
- -1 sorbitan fatty acid ester Chemical class 0.000 claims description 35
- 150000001412 amines Chemical class 0.000 claims description 30
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerine Chemical compound OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 claims description 28
- 238000005469 granulation Methods 0.000 claims description 28
- 230000003179 granulation Effects 0.000 claims description 27
- 150000005846 sugar alcohols Polymers 0.000 claims description 23
- 238000005096 rolling process Methods 0.000 claims description 21
- 235000014113 dietary fatty acids Nutrition 0.000 claims description 15
- 239000000194 fatty acid Substances 0.000 claims description 15
- 229930195729 fatty acid Natural products 0.000 claims description 15
- 239000002923 metal particle Substances 0.000 claims description 15
- 235000011187 glycerol Nutrition 0.000 claims description 14
- 239000012170 montan wax Substances 0.000 claims description 9
- 239000011247 coating layer Substances 0.000 claims description 7
- 239000012184 mineral wax Substances 0.000 claims description 7
- 239000012169 petroleum derived wax Substances 0.000 claims description 7
- 235000019381 petroleum wax Nutrition 0.000 claims description 7
- 150000003973 alkyl amines Chemical class 0.000 claims description 5
- 239000004200 microcrystalline wax Substances 0.000 claims description 5
- 235000019808 microcrystalline wax Nutrition 0.000 claims description 5
- 239000012188 paraffin wax Substances 0.000 claims description 5
- 238000005507 spraying Methods 0.000 claims description 4
- 150000002334 glycols Chemical class 0.000 claims description 3
- 239000008187 granular material Substances 0.000 claims description 2
- JRBPAEWTRLWTQC-UHFFFAOYSA-N dodecylamine Chemical compound CCCCCCCCCCCCN JRBPAEWTRLWTQC-UHFFFAOYSA-N 0.000 claims 1
- 239000002245 particle Substances 0.000 description 69
- 238000010304 firing Methods 0.000 description 32
- 238000000465 moulding Methods 0.000 description 31
- 239000000243 solution Substances 0.000 description 21
- 238000005245 sintering Methods 0.000 description 18
- 239000002904 solvent Substances 0.000 description 18
- 230000000052 comparative effect Effects 0.000 description 17
- 238000005238 degreasing Methods 0.000 description 17
- 238000009826 distribution Methods 0.000 description 13
- 238000000280 densification Methods 0.000 description 12
- 229910045601 alloy Inorganic materials 0.000 description 10
- 239000000956 alloy Substances 0.000 description 10
- 239000007921 spray Substances 0.000 description 10
- DNIAPMSPPWPWGF-UHFFFAOYSA-N Propylene glycol Chemical compound CC(O)CO DNIAPMSPPWPWGF-UHFFFAOYSA-N 0.000 description 9
- 235000013339 cereals Nutrition 0.000 description 9
- 238000011156 evaluation Methods 0.000 description 9
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 8
- 238000011049 filling Methods 0.000 description 7
- 230000014759 maintenance of location Effects 0.000 description 7
- 239000000203 mixture Substances 0.000 description 7
- ZWEHNKRNPOVVGH-UHFFFAOYSA-N 2-Butanone Chemical compound CCC(C)=O ZWEHNKRNPOVVGH-UHFFFAOYSA-N 0.000 description 6
- XPFVYQJUAUNWIW-UHFFFAOYSA-N furfuryl alcohol Chemical compound OCC1=CC=CO1 XPFVYQJUAUNWIW-UHFFFAOYSA-N 0.000 description 6
- 239000001257 hydrogen Substances 0.000 description 6
- 229910052739 hydrogen Inorganic materials 0.000 description 6
- 230000008569 process Effects 0.000 description 6
- 238000000748 compression moulding Methods 0.000 description 5
- 235000019271 petrolatum Nutrition 0.000 description 5
- SYBYTAAJFKOIEJ-UHFFFAOYSA-N 3-Methylbutan-2-one Chemical compound CC(C)C(C)=O SYBYTAAJFKOIEJ-UHFFFAOYSA-N 0.000 description 4
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 4
- ZMXDDKWLCZADIW-UHFFFAOYSA-N N,N-Dimethylformamide Chemical compound CN(C)C=O ZMXDDKWLCZADIW-UHFFFAOYSA-N 0.000 description 4
- WYURNTSHIVDZCO-UHFFFAOYSA-N Tetrahydrofuran Chemical compound C1CCOC1 WYURNTSHIVDZCO-UHFFFAOYSA-N 0.000 description 4
- 230000009471 action Effects 0.000 description 4
- 125000003277 amino group Chemical group 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- RTZKZFJDLAIYFH-UHFFFAOYSA-N ether Substances CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 4
- 239000007789 gas Substances 0.000 description 4
- 239000002994 raw material Substances 0.000 description 4
- 238000007493 shaping process Methods 0.000 description 4
- 238000004904 shortening Methods 0.000 description 4
- YLQBMQCUIZJEEH-UHFFFAOYSA-N tetrahydrofuran Natural products C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 4
- XNWFRZJHXBZDAG-UHFFFAOYSA-N 2-METHOXYETHANOL Chemical compound COCCO XNWFRZJHXBZDAG-UHFFFAOYSA-N 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 3
- YMWUJEATGCHHMB-UHFFFAOYSA-N Dichloromethane Chemical compound ClCCl YMWUJEATGCHHMB-UHFFFAOYSA-N 0.000 description 3
- XTHFKEDIFFGKHM-UHFFFAOYSA-N Dimethoxyethane Chemical compound COCCOC XTHFKEDIFFGKHM-UHFFFAOYSA-N 0.000 description 3
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 3
- XEKOWRVHYACXOJ-UHFFFAOYSA-N Ethyl acetate Chemical compound CCOC(C)=O XEKOWRVHYACXOJ-UHFFFAOYSA-N 0.000 description 3
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 3
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 3
- OKKJLVBELUTLKV-UHFFFAOYSA-N Methanol Chemical compound OC OKKJLVBELUTLKV-UHFFFAOYSA-N 0.000 description 3
- 229910003271 Ni-Fe Inorganic materials 0.000 description 3
- 229920003171 Poly (ethylene oxide) Polymers 0.000 description 3
- YXFVVABEGXRONW-UHFFFAOYSA-N Toluene Chemical compound CC1=CC=CC=C1 YXFVVABEGXRONW-UHFFFAOYSA-N 0.000 description 3
- ZMANZCXQSJIPKH-UHFFFAOYSA-N Triethylamine Chemical compound CCN(CC)CC ZMANZCXQSJIPKH-UHFFFAOYSA-N 0.000 description 3
- ZTQSAGDEMFDKMZ-UHFFFAOYSA-N butyric aldehyde Natural products CCCC=O ZTQSAGDEMFDKMZ-UHFFFAOYSA-N 0.000 description 3
- MTHSVFCYNBDYFN-UHFFFAOYSA-N diethylene glycol Chemical compound OCCOCCO MTHSVFCYNBDYFN-UHFFFAOYSA-N 0.000 description 3
- 150000002148 esters Chemical class 0.000 description 3
- 150000002170 ethers Chemical class 0.000 description 3
- 239000012530 fluid Substances 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 230000003993 interaction Effects 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- VLKZOEOYAKHREP-UHFFFAOYSA-N n-Hexane Chemical compound CCCCCC VLKZOEOYAKHREP-UHFFFAOYSA-N 0.000 description 3
- 235000019809 paraffin wax Nutrition 0.000 description 3
- 239000001267 polyvinylpyrrolidone Substances 0.000 description 3
- 229920000036 polyvinylpyrrolidone Polymers 0.000 description 3
- 235000013855 polyvinylpyrrolidone Nutrition 0.000 description 3
- 238000001694 spray drying Methods 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 238000009692 water atomization Methods 0.000 description 3
- DSEKYWAQQVUQTP-XEWMWGOFSA-N (2r,4r,4as,6as,6as,6br,8ar,12ar,14as,14bs)-2-hydroxy-4,4a,6a,6b,8a,11,11,14a-octamethyl-2,4,5,6,6a,7,8,9,10,12,12a,13,14,14b-tetradecahydro-1h-picen-3-one Chemical compound C([C@H]1[C@]2(C)CC[C@@]34C)C(C)(C)CC[C@]1(C)CC[C@]2(C)[C@H]4CC[C@@]1(C)[C@H]3C[C@@H](O)C(=O)[C@@H]1C DSEKYWAQQVUQTP-XEWMWGOFSA-N 0.000 description 2
- KBPLFHHGFOOTCA-UHFFFAOYSA-N 1-Octanol Chemical compound CCCCCCCCO KBPLFHHGFOOTCA-UHFFFAOYSA-N 0.000 description 2
- BBMCTIGTTCKYKF-UHFFFAOYSA-N 1-heptanol Chemical compound CCCCCCCO BBMCTIGTTCKYKF-UHFFFAOYSA-N 0.000 description 2
- BMVXCPBXGZKUPN-UHFFFAOYSA-N 1-hexanamine Chemical compound CCCCCCN BMVXCPBXGZKUPN-UHFFFAOYSA-N 0.000 description 2
- CTMHWPIWNRWQEG-UHFFFAOYSA-N 1-methylcyclohexene Chemical compound CC1=CCCCC1 CTMHWPIWNRWQEG-UHFFFAOYSA-N 0.000 description 2
- ZNQVEEAIQZEUHB-UHFFFAOYSA-N 2-ethoxyethanol Chemical compound CCOCCO ZNQVEEAIQZEUHB-UHFFFAOYSA-N 0.000 description 2
- SVTBMSDMJJWYQN-UHFFFAOYSA-N 2-methylpentane-2,4-diol Chemical compound CC(O)CC(C)(C)O SVTBMSDMJJWYQN-UHFFFAOYSA-N 0.000 description 2
- BSKHPKMHTQYZBB-UHFFFAOYSA-N 2-methylpyridine Chemical compound CC1=CC=CC=N1 BSKHPKMHTQYZBB-UHFFFAOYSA-N 0.000 description 2
- HCFAJYNVAYBARA-UHFFFAOYSA-N 4-heptanone Chemical compound CCCC(=O)CCC HCFAJYNVAYBARA-UHFFFAOYSA-N 0.000 description 2
- FKNQCJSGGFJEIZ-UHFFFAOYSA-N 4-methylpyridine Chemical compound CC1=CC=NC=C1 FKNQCJSGGFJEIZ-UHFFFAOYSA-N 0.000 description 2
- QGZKDVFQNNGYKY-UHFFFAOYSA-N Ammonia Chemical compound N QGZKDVFQNNGYKY-UHFFFAOYSA-N 0.000 description 2
- PAYRUJLWNCNPSJ-UHFFFAOYSA-N Aniline Chemical compound NC1=CC=CC=C1 PAYRUJLWNCNPSJ-UHFFFAOYSA-N 0.000 description 2
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- HEDRZPFGACZZDS-UHFFFAOYSA-N Chloroform Chemical compound ClC(Cl)Cl HEDRZPFGACZZDS-UHFFFAOYSA-N 0.000 description 2
- QUSNBJAOOMFDIB-UHFFFAOYSA-N Ethylamine Chemical compound CCN QUSNBJAOOMFDIB-UHFFFAOYSA-N 0.000 description 2
- YNQLUTRBYVCPMQ-UHFFFAOYSA-N Ethylbenzene Chemical compound CCC1=CC=CC=C1 YNQLUTRBYVCPMQ-UHFFFAOYSA-N 0.000 description 2
- RRHGJUQNOFWUDK-UHFFFAOYSA-N Isoprene Chemical compound CC(=C)C=C RRHGJUQNOFWUDK-UHFFFAOYSA-N 0.000 description 2
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 2
- NTIZESTWPVYFNL-UHFFFAOYSA-N Methyl isobutyl ketone Chemical compound CC(C)CC(C)=O NTIZESTWPVYFNL-UHFFFAOYSA-N 0.000 description 2
- UIHCLUNTQKBZGK-UHFFFAOYSA-N Methyl isobutyl ketone Natural products CCC(C)C(C)=O UIHCLUNTQKBZGK-UHFFFAOYSA-N 0.000 description 2
- FXHOOIRPVKKKFG-UHFFFAOYSA-N N,N-Dimethylacetamide Chemical compound CN(C)C(C)=O FXHOOIRPVKKKFG-UHFFFAOYSA-N 0.000 description 2
- LRHPLDYGYMQRHN-UHFFFAOYSA-N N-Butanol Chemical compound CCCCO LRHPLDYGYMQRHN-UHFFFAOYSA-N 0.000 description 2
- IMNFDUFMRHMDMM-UHFFFAOYSA-N N-Heptane Chemical compound CCCCCCC IMNFDUFMRHMDMM-UHFFFAOYSA-N 0.000 description 2
- AMQJEAYHLZJPGS-UHFFFAOYSA-N N-Pentanol Chemical compound CCCCCO AMQJEAYHLZJPGS-UHFFFAOYSA-N 0.000 description 2
- UFWIBTONFRDIAS-UHFFFAOYSA-N Naphthalene Chemical compound C1=CC=CC2=CC=CC=C21 UFWIBTONFRDIAS-UHFFFAOYSA-N 0.000 description 2
- OFBQJSOFQDEBGM-UHFFFAOYSA-N Pentane Chemical compound CCCCC OFBQJSOFQDEBGM-UHFFFAOYSA-N 0.000 description 2
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 2
- XBDQKXXYIPTUBI-UHFFFAOYSA-M Propionate Chemical compound CCC([O-])=O XBDQKXXYIPTUBI-UHFFFAOYSA-M 0.000 description 2
- NBBJYMSMWIIQGU-UHFFFAOYSA-N Propionic aldehyde Chemical compound CCC=O NBBJYMSMWIIQGU-UHFFFAOYSA-N 0.000 description 2
- KYQCOXFCLRTKLS-UHFFFAOYSA-N Pyrazine Chemical compound C1=CN=CC=N1 KYQCOXFCLRTKLS-UHFFFAOYSA-N 0.000 description 2
- JUJWROOIHBZHMG-UHFFFAOYSA-N Pyridine Chemical compound C1=CC=NC=C1 JUJWROOIHBZHMG-UHFFFAOYSA-N 0.000 description 2
- KAESVJOAVNADME-UHFFFAOYSA-N Pyrrole Chemical compound C=1C=CNC=1 KAESVJOAVNADME-UHFFFAOYSA-N 0.000 description 2
- 235000021355 Stearic acid Nutrition 0.000 description 2
- 229930006000 Sucrose Natural products 0.000 description 2
- DKGAVHZHDRPRBM-UHFFFAOYSA-N Tert-Butanol Chemical compound CC(C)(C)O DKGAVHZHDRPRBM-UHFFFAOYSA-N 0.000 description 2
- DHXVGJBLRPWPCS-UHFFFAOYSA-N Tetrahydropyran Chemical compound C1CCOCC1 DHXVGJBLRPWPCS-UHFFFAOYSA-N 0.000 description 2
- YTPLMLYBLZKORZ-UHFFFAOYSA-N Thiophene Chemical compound C=1C=CSC=1 YTPLMLYBLZKORZ-UHFFFAOYSA-N 0.000 description 2
- YRKCREAYFQTBPV-UHFFFAOYSA-N acetylacetone Chemical compound CC(=O)CC(C)=O YRKCREAYFQTBPV-UHFFFAOYSA-N 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- XXROGKLTLUQVRX-UHFFFAOYSA-N allyl alcohol Chemical compound OCC=C XXROGKLTLUQVRX-UHFFFAOYSA-N 0.000 description 2
- 150000001408 amides Chemical class 0.000 description 2
- RDOXTESZEPMUJZ-UHFFFAOYSA-N anisole Chemical compound COC1=CC=CC=C1 RDOXTESZEPMUJZ-UHFFFAOYSA-N 0.000 description 2
- 229910052786 argon Inorganic materials 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 239000004359 castor oil Substances 0.000 description 2
- 235000019438 castor oil Nutrition 0.000 description 2
- MVPPADPHJFYWMZ-UHFFFAOYSA-N chlorobenzene Chemical compound ClC1=CC=CC=C1 MVPPADPHJFYWMZ-UHFFFAOYSA-N 0.000 description 2
- 238000005056 compaction Methods 0.000 description 2
- JHIVVAPYMSGYDF-UHFFFAOYSA-N cyclohexanone Chemical compound O=C1CCCCC1 JHIVVAPYMSGYDF-UHFFFAOYSA-N 0.000 description 2
- PAFZNILMFXTMIY-UHFFFAOYSA-N cyclohexylamine Chemical compound NC1CCCCC1 PAFZNILMFXTMIY-UHFFFAOYSA-N 0.000 description 2
- 238000000354 decomposition reaction Methods 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 230000007812 deficiency Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- SBZXBUIDTXKZTM-UHFFFAOYSA-N diglyme Chemical compound COCCOCCOC SBZXBUIDTXKZTM-UHFFFAOYSA-N 0.000 description 2
- 229910001873 dinitrogen Inorganic materials 0.000 description 2
- MTZQAGJQAFMTAQ-UHFFFAOYSA-N ethyl benzoate Chemical compound CCOC(=O)C1=CC=CC=C1 MTZQAGJQAFMTAQ-UHFFFAOYSA-N 0.000 description 2
- 150000004665 fatty acids Chemical class 0.000 description 2
- 125000000524 functional group Chemical group 0.000 description 2
- ZEMPKEQAKRGZGQ-XOQCFJPHSA-N glycerol triricinoleate Natural products CCCCCC[C@@H](O)CC=CCCCCCCCC(=O)OC[C@@H](COC(=O)CCCCCCCC=CC[C@@H](O)CCCCCC)OC(=O)CCCCCCCC=CC[C@H](O)CCCCCC ZEMPKEQAKRGZGQ-XOQCFJPHSA-N 0.000 description 2
- NGAZZOYFWWSOGK-UHFFFAOYSA-N heptan-3-one Chemical compound CCCCC(=O)CC NGAZZOYFWWSOGK-UHFFFAOYSA-N 0.000 description 2
- ZSIAUFGUXNUGDI-UHFFFAOYSA-N hexan-1-ol Chemical compound CCCCCCO ZSIAUFGUXNUGDI-UHFFFAOYSA-N 0.000 description 2
- 239000011261 inert gas Substances 0.000 description 2
- 238000005342 ion exchange Methods 0.000 description 2
- MLFHJEHSLIIPHL-UHFFFAOYSA-N isoamyl acetate Chemical compound CC(C)CCOC(C)=O MLFHJEHSLIIPHL-UHFFFAOYSA-N 0.000 description 2
- PHTQWCKDNZKARW-UHFFFAOYSA-N isoamylol Chemical compound CC(C)CCO PHTQWCKDNZKARW-UHFFFAOYSA-N 0.000 description 2
- 229910052748 manganese Inorganic materials 0.000 description 2
- WEVYAHXRMPXWCK-UHFFFAOYSA-N methyl cyanide Natural products CC#N WEVYAHXRMPXWCK-UHFFFAOYSA-N 0.000 description 2
- UAEPNZWRGJTJPN-UHFFFAOYSA-N methylcyclohexane Chemical compound CC1CCCCC1 UAEPNZWRGJTJPN-UHFFFAOYSA-N 0.000 description 2
- QIQXTHQIDYTFRH-UHFFFAOYSA-N octadecanoic acid Chemical compound CCCCCCCCCCCCCCCCCC(O)=O QIQXTHQIDYTFRH-UHFFFAOYSA-N 0.000 description 2
- OQCDKBAXFALNLD-UHFFFAOYSA-N octadecanoic acid Natural products CCCCCCCC(C)CCCCCCCCC(O)=O OQCDKBAXFALNLD-UHFFFAOYSA-N 0.000 description 2
- SJWFXCIHNDVPSH-UHFFFAOYSA-N octan-2-ol Chemical compound CCCCCCC(C)O SJWFXCIHNDVPSH-UHFFFAOYSA-N 0.000 description 2
- 230000001590 oxidative effect Effects 0.000 description 2
- JYVLIDXNZAXMDK-UHFFFAOYSA-N pentan-2-ol Chemical compound CCCC(C)O JYVLIDXNZAXMDK-UHFFFAOYSA-N 0.000 description 2
- FDPIMTJIUBPUKL-UHFFFAOYSA-N pentan-3-one Chemical compound CCC(=O)CC FDPIMTJIUBPUKL-UHFFFAOYSA-N 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- BDERNNFJNOPAEC-UHFFFAOYSA-N propan-1-ol Chemical compound CCCO BDERNNFJNOPAEC-UHFFFAOYSA-N 0.000 description 2
- 230000008707 rearrangement Effects 0.000 description 2
- 238000001179 sorption measurement Methods 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000008117 stearic acid Substances 0.000 description 2
- 238000003756 stirring Methods 0.000 description 2
- 239000005720 sucrose Substances 0.000 description 2
- VZGDMQKNWNREIO-UHFFFAOYSA-N tetrachloromethane Chemical compound ClC(Cl)(Cl)Cl VZGDMQKNWNREIO-UHFFFAOYSA-N 0.000 description 2
- 229910052718 tin Inorganic materials 0.000 description 2
- GETQZCLCWQTVFV-UHFFFAOYSA-N trimethylamine Chemical compound CN(C)C GETQZCLCWQTVFV-UHFFFAOYSA-N 0.000 description 2
- HGBOYTHUEUWSSQ-UHFFFAOYSA-N valeric aldehyde Natural products CCCCC=O HGBOYTHUEUWSSQ-UHFFFAOYSA-N 0.000 description 2
- PUPZLCDOIYMWBV-UHFFFAOYSA-N (+/-)-1,3-Butanediol Chemical compound CC(O)CCO PUPZLCDOIYMWBV-UHFFFAOYSA-N 0.000 description 1
- JNYAEWCLZODPBN-JGWLITMVSA-N (2r,3r,4s)-2-[(1r)-1,2-dihydroxyethyl]oxolane-3,4-diol Chemical compound OC[C@@H](O)[C@H]1OC[C@H](O)[C@H]1O JNYAEWCLZODPBN-JGWLITMVSA-N 0.000 description 1
- RYHBNJHYFVUHQT-UHFFFAOYSA-N 1,4-Dioxane Chemical compound C1COCCO1 RYHBNJHYFVUHQT-UHFFFAOYSA-N 0.000 description 1
- DURPTKYDGMDSBL-UHFFFAOYSA-N 1-butoxybutane Chemical compound CCCCOCCCC DURPTKYDGMDSBL-UHFFFAOYSA-N 0.000 description 1
- IXPNQXFRVYWDDI-UHFFFAOYSA-N 1-methyl-2,4-dioxo-1,3-diazinane-5-carboximidamide Chemical compound CN1CC(C(N)=N)C(=O)NC1=O IXPNQXFRVYWDDI-UHFFFAOYSA-N 0.000 description 1
- ZFFMLCVRJBZUDZ-UHFFFAOYSA-N 2,3-dimethylbutane Chemical group CC(C)C(C)C ZFFMLCVRJBZUDZ-UHFFFAOYSA-N 0.000 description 1
- HZAXFHJVJLSVMW-UHFFFAOYSA-N 2-Aminoethan-1-ol Chemical compound NCCO HZAXFHJVJLSVMW-UHFFFAOYSA-N 0.000 description 1
- AVMSWPWPYJVYKY-UHFFFAOYSA-N 2-Methylpropyl formate Chemical compound CC(C)COC=O AVMSWPWPYJVYKY-UHFFFAOYSA-N 0.000 description 1
- BFSVOASYOCHEOV-UHFFFAOYSA-N 2-diethylaminoethanol Chemical compound CCN(CC)CCO BFSVOASYOCHEOV-UHFFFAOYSA-N 0.000 description 1
- LTHNHFOGQMKPOV-UHFFFAOYSA-N 2-ethylhexan-1-amine Chemical compound CCCCC(CC)CN LTHNHFOGQMKPOV-UHFFFAOYSA-N 0.000 description 1
- NJBCRXCAPCODGX-UHFFFAOYSA-N 2-methyl-n-(2-methylpropyl)propan-1-amine Chemical compound CC(C)CNCC(C)C NJBCRXCAPCODGX-UHFFFAOYSA-N 0.000 description 1
- QSGCJQBBHYWZHS-UHFFFAOYSA-N 2-methylpropyl 2-chloroacetate Chemical compound CC(C)COC(=O)CCl QSGCJQBBHYWZHS-UHFFFAOYSA-N 0.000 description 1
- QCDWFXQBSFUVSP-UHFFFAOYSA-N 2-phenoxyethanol Chemical compound OCCOC1=CC=CC=C1 QCDWFXQBSFUVSP-UHFFFAOYSA-N 0.000 description 1
- 244000215068 Acacia senegal Species 0.000 description 1
- HGINCPLSRVDWNT-UHFFFAOYSA-N Acrolein Chemical compound C=CC=O HGINCPLSRVDWNT-UHFFFAOYSA-N 0.000 description 1
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 1
- 229920001817 Agar Polymers 0.000 description 1
- 238000007088 Archimedes method Methods 0.000 description 1
- YAGIMDKCMBZIIJ-UHFFFAOYSA-N CCCCCCCCN.CCCCCCCCN Chemical compound CCCCCCCCN.CCCCCCCCN YAGIMDKCMBZIIJ-UHFFFAOYSA-N 0.000 description 1
- 241000283153 Cetacea Species 0.000 description 1
- XDTMQSROBMDMFD-UHFFFAOYSA-N Cyclohexane Chemical compound C1CCCCC1 XDTMQSROBMDMFD-UHFFFAOYSA-N 0.000 description 1
- XBPCUCUWBYBCDP-UHFFFAOYSA-N Dicyclohexylamine Chemical compound C1CCCCC1NC1CCCCC1 XBPCUCUWBYBCDP-UHFFFAOYSA-N 0.000 description 1
- ZAFNJMIOTHYJRJ-UHFFFAOYSA-N Diisopropyl ether Chemical compound CC(C)OC(C)C ZAFNJMIOTHYJRJ-UHFFFAOYSA-N 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- JIGUQPWFLRLWPJ-UHFFFAOYSA-N Ethyl acrylate Chemical compound CCOC(=O)C=C JIGUQPWFLRLWPJ-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- 229920000084 Gum arabic Polymers 0.000 description 1
- WJYIASZWHGOTOU-UHFFFAOYSA-N Heptylamine Chemical compound CCCCCCCN WJYIASZWHGOTOU-UHFFFAOYSA-N 0.000 description 1
- 229910001030 Iron–nickel alloy Inorganic materials 0.000 description 1
- 239000004166 Lanolin Substances 0.000 description 1
- 229910001209 Low-carbon steel Inorganic materials 0.000 description 1
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 1
- UEEJHVSXFDXPFK-UHFFFAOYSA-N N-dimethylaminoethanol Chemical compound CN(C)CCO UEEJHVSXFDXPFK-UHFFFAOYSA-N 0.000 description 1
- OPKOKAMJFNKNAS-UHFFFAOYSA-N N-methylethanolamine Chemical compound CNCCO OPKOKAMJFNKNAS-UHFFFAOYSA-N 0.000 description 1
- 229910017709 Ni Co Inorganic materials 0.000 description 1
- 229910003267 Ni-Co Inorganic materials 0.000 description 1
- 229910003262 Ni‐Co Inorganic materials 0.000 description 1
- CTQNGGLPUBDAKN-UHFFFAOYSA-N O-Xylene Chemical compound CC1=CC=CC=C1C CTQNGGLPUBDAKN-UHFFFAOYSA-N 0.000 description 1
- 240000007594 Oryza sativa Species 0.000 description 1
- 235000007164 Oryza sativa Nutrition 0.000 description 1
- 239000004264 Petrolatum Substances 0.000 description 1
- PCNDJXKNXGMECE-UHFFFAOYSA-N Phenazine Natural products C1=CC=CC2=NC3=CC=CC=C3N=C21 PCNDJXKNXGMECE-UHFFFAOYSA-N 0.000 description 1
- LGRFSURHDFAFJT-UHFFFAOYSA-N Phthalic anhydride Natural products C1=CC=C2C(=O)OC(=O)C2=C1 LGRFSURHDFAFJT-UHFFFAOYSA-N 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 229920001214 Polysorbate 60 Polymers 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- CZMRCDWAGMRECN-UGDNZRGBSA-N Sucrose Chemical compound O[C@H]1[C@H](O)[C@@H](CO)O[C@@]1(CO)O[C@@H]1[C@H](O)[C@@H](O)[C@H](O)[C@@H](CO)O1 CZMRCDWAGMRECN-UGDNZRGBSA-N 0.000 description 1
- 229910001315 Tool steel Inorganic materials 0.000 description 1
- XSTXAVWGXDQKEL-UHFFFAOYSA-N Trichloroethylene Chemical group ClC=C(Cl)Cl XSTXAVWGXDQKEL-UHFFFAOYSA-N 0.000 description 1
- GSEJCLTVZPLZKY-UHFFFAOYSA-N Triethanolamine Chemical compound OCCN(CCO)CCO GSEJCLTVZPLZKY-UHFFFAOYSA-N 0.000 description 1
- 239000000205 acacia gum Substances 0.000 description 1
- 235000010489 acacia gum Nutrition 0.000 description 1
- IKHGUXGNUITLKF-XPULMUKRSA-N acetaldehyde Chemical compound [14CH]([14CH3])=O IKHGUXGNUITLKF-XPULMUKRSA-N 0.000 description 1
- KXKVLQRXCPHEJC-UHFFFAOYSA-N acetic acid trimethyl ester Natural products COC(C)=O KXKVLQRXCPHEJC-UHFFFAOYSA-N 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-M acrylate group Chemical group C(C=C)(=O)[O-] NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 1
- 235000011037 adipic acid Nutrition 0.000 description 1
- 239000001361 adipic acid Substances 0.000 description 1
- 239000008272 agar Substances 0.000 description 1
- 235000010419 agar Nutrition 0.000 description 1
- 239000005456 alcohol based solvent Substances 0.000 description 1
- 150000001299 aldehydes Chemical class 0.000 description 1
- 150000001338 aliphatic hydrocarbons Chemical class 0.000 description 1
- 125000005262 alkoxyamine group Chemical group 0.000 description 1
- 150000005215 alkyl ethers Chemical class 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 125000005037 alkyl phenyl group Chemical group 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- LHIJANUOQQMGNT-UHFFFAOYSA-N aminoethylethanolamine Chemical compound NCCNCCO LHIJANUOQQMGNT-UHFFFAOYSA-N 0.000 description 1
- 229910021529 ammonia Inorganic materials 0.000 description 1
- ARCGXLSVLAOJQL-UHFFFAOYSA-N anhydrous trimellitic acid Natural products OC(=O)C1=CC=C(C(O)=O)C(C(O)=O)=C1 ARCGXLSVLAOJQL-UHFFFAOYSA-N 0.000 description 1
- 239000012164 animal wax Substances 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 150000004982 aromatic amines Chemical class 0.000 description 1
- 125000006615 aromatic heterocyclic group Chemical group 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 235000013871 bee wax Nutrition 0.000 description 1
- 239000012166 beeswax Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- YJRGMUWRPCPLNH-UHFFFAOYSA-N butyl 2-chloroacetate Chemical compound CCCCOC(=O)CCl YJRGMUWRPCPLNH-UHFFFAOYSA-N 0.000 description 1
- 239000004204 candelilla wax Substances 0.000 description 1
- 235000013868 candelilla wax Nutrition 0.000 description 1
- 229940073532 candelilla wax Drugs 0.000 description 1
- 150000001720 carbohydrates Chemical class 0.000 description 1
- 150000001721 carbon Chemical group 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- QGJOPFRUJISHPQ-NJFSPNSNSA-N carbon disulfide-14c Chemical compound S=[14C]=S QGJOPFRUJISHPQ-NJFSPNSNSA-N 0.000 description 1
- 125000002915 carbonyl group Chemical group [*:2]C([*:1])=O 0.000 description 1
- 239000004203 carnauba wax Substances 0.000 description 1
- 235000013869 carnauba wax Nutrition 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- HPXRVTGHNJAIIH-UHFFFAOYSA-N cyclohexanol Chemical compound OC1CCCCC1 HPXRVTGHNJAIIH-UHFFFAOYSA-N 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 125000005265 dialkylamine group Chemical group 0.000 description 1
- ZBCBWPMODOFKDW-UHFFFAOYSA-N diethanolamine Chemical compound OCCNCCO ZBCBWPMODOFKDW-UHFFFAOYSA-N 0.000 description 1
- POLCUAVZOMRGSN-UHFFFAOYSA-N dipropyl ether Chemical compound CCCOCCC POLCUAVZOMRGSN-UHFFFAOYSA-N 0.000 description 1
- SZXQTJUDPRGNJN-UHFFFAOYSA-N dipropylene glycol Chemical compound OCCCOCCCO SZXQTJUDPRGNJN-UHFFFAOYSA-N 0.000 description 1
- 239000003759 ester based solvent Substances 0.000 description 1
- VEUUMBGHMNQHGO-UHFFFAOYSA-N ethyl chloroacetate Chemical compound CCOC(=O)CCl VEUUMBGHMNQHGO-UHFFFAOYSA-N 0.000 description 1
- WBJINCZRORDGAQ-UHFFFAOYSA-N formic acid ethyl ester Natural products CCOC=O WBJINCZRORDGAQ-UHFFFAOYSA-N 0.000 description 1
- 238000009689 gas atomisation Methods 0.000 description 1
- 239000011361 granulated particle Substances 0.000 description 1
- IUJAMGNYPWYUPM-UHFFFAOYSA-N hentriacontane Chemical compound CCCCCCCCCCCCCCCCCCCCCCCCCCCCCCC IUJAMGNYPWYUPM-UHFFFAOYSA-N 0.000 description 1
- MHIBEGOZTWERHF-UHFFFAOYSA-N heptane-1,1-diol Chemical compound CCCCCCC(O)O MHIBEGOZTWERHF-UHFFFAOYSA-N 0.000 description 1
- ACCCMOQWYVYDOT-UHFFFAOYSA-N hexane-1,1-diol Chemical compound CCCCCC(O)O ACCCMOQWYVYDOT-UHFFFAOYSA-N 0.000 description 1
- WNLRTRBMVRJNCN-UHFFFAOYSA-N hexanedioic acid Natural products OC(=O)CCCCC(O)=O WNLRTRBMVRJNCN-UHFFFAOYSA-N 0.000 description 1
- 229940051250 hexylene glycol Drugs 0.000 description 1
- 238000000265 homogenisation Methods 0.000 description 1
- 229930195733 hydrocarbon Natural products 0.000 description 1
- 150000002430 hydrocarbons Chemical class 0.000 description 1
- 125000004435 hydrogen atom Chemical group [H]* 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 229910052738 indium Inorganic materials 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 229910001867 inorganic solvent Inorganic materials 0.000 description 1
- 239000003049 inorganic solvent Substances 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- GJRQTCIYDGXPES-UHFFFAOYSA-N iso-butyl acetate Natural products CC(C)COC(C)=O GJRQTCIYDGXPES-UHFFFAOYSA-N 0.000 description 1
- ZXEKIIBDNHEJCQ-UHFFFAOYSA-N isobutanol Chemical compound CC(C)CO ZXEKIIBDNHEJCQ-UHFFFAOYSA-N 0.000 description 1
- FGKJLKRYENPLQH-UHFFFAOYSA-M isocaproate Chemical compound CC(C)CCC([O-])=O FGKJLKRYENPLQH-UHFFFAOYSA-M 0.000 description 1
- JMMWKPVZQRWMSS-UHFFFAOYSA-N isopropanol acetate Natural products CC(C)OC(C)=O JMMWKPVZQRWMSS-UHFFFAOYSA-N 0.000 description 1
- 229940011051 isopropyl acetate Drugs 0.000 description 1
- GWYFCOCPABKNJV-UHFFFAOYSA-M isovalerate Chemical compound CC(C)CC([O-])=O GWYFCOCPABKNJV-UHFFFAOYSA-M 0.000 description 1
- OQAGVSWESNCJJT-UHFFFAOYSA-N isovaleric acid methyl ester Natural products COC(=O)CC(C)C OQAGVSWESNCJJT-UHFFFAOYSA-N 0.000 description 1
- 229940119170 jojoba wax Drugs 0.000 description 1
- 230000009191 jumping Effects 0.000 description 1
- 239000005453 ketone based solvent Substances 0.000 description 1
- 235000019388 lanolin Nutrition 0.000 description 1
- 229940039717 lanolin Drugs 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- UZKWTJUDCOPSNM-UHFFFAOYSA-N methoxybenzene Substances CCCCOC=C UZKWTJUDCOPSNM-UHFFFAOYSA-N 0.000 description 1
- CRVGTESFCCXCTH-UHFFFAOYSA-N methyl diethanolamine Chemical compound OCCN(C)CCO CRVGTESFCCXCTH-UHFFFAOYSA-N 0.000 description 1
- GYNNXHKOJHMOHS-UHFFFAOYSA-N methyl-cycloheptane Natural products CC1CCCCCC1 GYNNXHKOJHMOHS-UHFFFAOYSA-N 0.000 description 1
- 239000003595 mist Substances 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- CXMXRPHRNRROMY-UHFFFAOYSA-N n-Decanedioic acid Natural products OC(=O)CCCCCCCCC(O)=O CXMXRPHRNRROMY-UHFFFAOYSA-N 0.000 description 1
- RKISUIUJZGSLEV-UHFFFAOYSA-N n-[2-(octadecanoylamino)ethyl]octadecanamide Chemical compound CCCCCCCCCCCCCCCCCC(=O)NCCNC(=O)CCCCCCCCCCCCCCCCC RKISUIUJZGSLEV-UHFFFAOYSA-N 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 229910052758 niobium Inorganic materials 0.000 description 1
- 150000002825 nitriles Chemical class 0.000 description 1
- MCSAJNNLRCFZED-UHFFFAOYSA-N nitroethane Chemical compound CC[N+]([O-])=O MCSAJNNLRCFZED-UHFFFAOYSA-N 0.000 description 1
- LYGJENNIWJXYER-UHFFFAOYSA-N nitromethane Chemical compound C[N+]([O-])=O LYGJENNIWJXYER-UHFFFAOYSA-N 0.000 description 1
- LYRFLYHAGKPMFH-UHFFFAOYSA-N octadecanamide Chemical compound CCCCCCCCCCCCCCCCCC(N)=O LYRFLYHAGKPMFH-UHFFFAOYSA-N 0.000 description 1
- TVMXDCGIABBOFY-UHFFFAOYSA-N octane Chemical compound CCCCCCCC TVMXDCGIABBOFY-UHFFFAOYSA-N 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- JZZRXECTAQPLNI-UHFFFAOYSA-N pentanal Chemical compound CCCCC=O.CCCCC=O JZZRXECTAQPLNI-UHFFFAOYSA-N 0.000 description 1
- UWJJYHHHVWZFEP-UHFFFAOYSA-N pentane-1,1-diol Chemical compound CCCCC(O)O UWJJYHHHVWZFEP-UHFFFAOYSA-N 0.000 description 1
- PNJWIWWMYCMZRO-UHFFFAOYSA-N pent‐4‐en‐2‐one Natural products CC(=O)CC=C PNJWIWWMYCMZRO-UHFFFAOYSA-N 0.000 description 1
- 229940066842 petrolatum Drugs 0.000 description 1
- 229910052698 phosphorus Inorganic materials 0.000 description 1
- 239000012165 plant wax Substances 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000004663 powder metallurgy Methods 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 238000010298 pulverizing process Methods 0.000 description 1
- UMJSCPRVCHMLSP-UHFFFAOYSA-N pyridine Natural products COC1=CC=CN=C1 UMJSCPRVCHMLSP-UHFFFAOYSA-N 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 235000009566 rice Nutrition 0.000 description 1
- 229930195734 saturated hydrocarbon Natural products 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 125000003808 silyl group Chemical group [H][Si]([H])([H])[*] 0.000 description 1
- 239000000661 sodium alginate Substances 0.000 description 1
- 235000010413 sodium alginate Nutrition 0.000 description 1
- 229940005550 sodium alginate Drugs 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 229910052715 tantalum Inorganic materials 0.000 description 1
- 238000010998 test method Methods 0.000 description 1
- 229930192474 thiophene Natural products 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- 125000005270 trialkylamine group Chemical group 0.000 description 1
- UBOXGVDOUJQMTN-UHFFFAOYSA-N trichloroethylene Natural products ClCC(Cl)Cl UBOXGVDOUJQMTN-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 229910052720 vanadium Inorganic materials 0.000 description 1
- 229920006163 vinyl copolymer Polymers 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 239000008096 xylene Substances 0.000 description 1
- 229910052727 yttrium Inorganic materials 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
- 229910052726 zirconium Inorganic materials 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/14—Treatment of metallic powder
- B22F1/148—Agglomerating
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
Landscapes
- Powder Metallurgy (AREA)
- Glanulating (AREA)
Description
ところが、金属粉末として、平均粒径が10μm以下の微細な粉末が用いられる場合がある。このような微細な粉末は、流動性が低いため、成形型内への充填性に乏しい。このため、金属粉末と有機バインダーとの混合物を、より大きな粒子に造粒することで、流動性の改善を図ることが行われる。混合物を造粒すると、金属粉末中の複数の粒子が有機バインダーによって結着し、より大きな造粒粉末となる。造粒粉末は、金属粉末に比べて流動性が高いため、成形型内への充填性に優れ、緻密な成形体および焼結体の製造を可能にする。
しかしながら、1200℃以上の温度で使用可能な焼成炉は、特殊な耐熱構造を必要とするため、高価であり、かつ焼成炉のランニングコストも高い。
一方、焼成温度を下げた場合、焼結体の密度が低くなり、機械的特性に劣るなどの問題が出てくる。
本発明の造粒粉末は、複数個の金属粒子を有機バインダーで結着してなる造粒粉末であって、
前記有機バインダーは、ポリビニルアルコールまたはその誘導体、ワックス類および非イオン性界面活性剤を含むものであり、
前記ポリビニルアルコールまたはその誘導体の添加量は、前記有機バインダーの添加量の44.4重量%以上94.1重量%以下であり、
前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計は、前記ポリビニルアルコールまたはその誘導体の添加量の6.25重量%以上125重量%以下であり、
前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の比は、重量比で1:9以上8:2以下であることを特徴とする。
これにより、比較的低温で焼成しても良好に焼結し、高密度の焼結体を製造可能な造粒粉末が得られる。
これにより、特に焼結密度の高い焼結体が得られる。
本発明の造粒粉末では、前記ワックス類は、鉱物系ワックス、石油系ワックスまたはこれらの変性ワックスであることが好ましい。
これにより、造粒粉末の粒子の流動性を高めることができるので、最終的に焼結密度の高い焼結体を製造することができる。
これにより、有機バインダーは最適な可塑性を有するものとなり、造粒粉末の粒子に付与される優れた流動性と相まって、より焼結密度の高い焼結体の製造が可能になる。
本発明の造粒粉末では、前記石油系ワックスは、パラフィンワックス、マイクロクリスタリンワックスまたはこれらの誘導体であることが好ましい。
これにより、造粒粉末のさらなる緻密化が促進される。
ソルビタン脂肪酸エステルは生体安全性が高く、かつ金属粉末とワックス類との親和性をより高めることができる点で有用である。
本発明の造粒粉末では、前記有機バインダーは、さらに、グリコール類およびグリセリンの少なくとも一方で構成された多価アルコールを含むものであることが好ましい。
これにより、造粒粉末のさらなる緻密化が図られる。
グリセリンは、多価アルコールの中でも分子量が比較的小さく、かつ水酸基の存在比が大きいものであるため、ポリビニルアルコールの分子間に入り込み易い上に、水素結合に寄与するサイトを多く含んでいるので、造粒粉末の緻密化に寄与する。また、グリセリンは、適度な粘性を有しており、造粒時の金属粉末の結着性と、成形体の保形性をより高めることができる。
これにより、造粒粉末を特に緻密化することができ、高密度の焼結体が得られるとともに、圧縮成形時の応力が成形体中に蓄積され成形後に変形を伴って解放されるスプリングバックの発生を防止することができる。
これにより、有機アミン類が金属粉末の粒子表面に自発的に吸着して、粒子間の摩擦を低減し、造粒粉末の緻密化が促進される。これに加え、粒子表面に吸着した有機アミン類が粒子と外気との接触機会を減少させるため、粒子の耐候性を高めることができる。
これにより、造粒粉末のさらなる緻密化が促進される。
本発明の造粒粉末では、前記有機アミン類の添加量は、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計の30重量%以上200重量%以下であることが好ましい。
これにより、ワックス類および非イオン性界面活性剤と有機アミン類とのバランスが最適化される。
本発明の造粒粉末では、前記複数個の金属粒子は、それぞれ前記有機アミン類からなる被覆層で覆われていることが好ましい。
これにより、比較的低温で焼成しても良好に焼結し、高密度の焼結体を製造可能な造粒粉末を容易に製造することができる。
前記造粒粉末において、前記ポリビニルアルコールまたはその誘導体の添加量は、前記有機バインダーの添加量の44.4重量%以上94.1重量%以下であり、
前記造粒粉末において、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計は、前記ポリビニルアルコールまたはその誘導体の添加量の6.25重量%以上125重量%以下であり、
前記造粒粉末において、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の比は、重量比で1:9以上8:2以下であることを特徴とする。
これにより、造粒粉末に均一に過不足なくバインダー溶液が供給されるため、造粒粉末の形状やサイズの均一化が図られる。その結果、粒度分布の揃った造粒粉末が得られる。
本発明の造粒粉末の製造方法では、前記有機バインダーの溶液は、噴霧により供給されることが好ましい。
これにより、造粒粉末に均一に過不足なくバインダー溶液が供給されるため、造粒粉末の形状やサイズの均一化が図られる。その結果、粒度分布の揃った造粒粉末が得られる。
本発明の造粒粉末は、金属粉末と有機バインダーとを含むものであり、金属粉末中の複数個の金属粒子を有機バインダーで結着してなるものである。
また、本発明に用いられる有機バインダーは、ポリビニルアルコールまたはその誘導体と、ワックス類と、非イオン性界面活性剤とを含むものである。
このような造粒粉末は、比較的低温で焼成した場合でも、良好に焼結し、高密度の焼結体を製造し得るものである。このため、特殊な耐熱構造を有しない、安価でかつランニングコストのかからない焼成炉を使用することができるという利点を有する。
(金属粉末)
金属粉末としては、特に限定されないが、例えば、Mg、Al、Ti、V、Cr、Mn、Fe、Co、Ni、Cu、Zn、Y、Zr、Nb、Mo、Pd、Ag、In、Sn、Sn、Ta、W、またはこれらの合金が挙げられる。
なお、ステンレス鋼としては、例えば、SUS304、SUS316、SUS317、SUS329、SUS410、SUS430、SUS440、SUS630等が挙げられる。
なお、平均粒径が前記下限値未満である場合、金属粉末が凝集し易くなり、成形時の圧縮性が著しく低下するおそれがある。一方、平均粒径が前記上限値を超える場合、粉末の粒子間の隙間が大きくなり過ぎて、最終的に得られる焼結体の緻密化が不十分になるおそれがある。
また、金属粉末の比表面積は、特に限定されないが、0.15m2/g以上であるのが好ましく、0.2m2/g以上であるのがより好ましく、0.3m2/g以上であるのがさらに好ましい。このように比表面積の広い金属粉末であれば、表面の活性(表面エネルギー)が高くなるため、より少ないエネルギーの付与でも容易に焼結することができる。したがって、成形体を焼結する際に、より短時間で焼結することができる。その結果、低温での焼成であっても焼結体の緻密化を図ることができる。
このうち、金属粉末には、アトマイズ法により製造されたものを用いるのが好ましい。アトマイズ法によれば、前記したような極めて微小な平均粒径の金属粉末を効率よく製造することができる。また、粒径のバラツキが少なく、粒径の揃った金属粉末を得ることができる。したがって、このような金属粉末を用いることにより、焼結体における気孔の生成を確実に防止することができ、密度の向上を図ることができる。
また、アトマイズ法で製造された金属粉末は、比較的真球に近い球形状をなしているため、バインダーに対する分散性や流動性に優れたものとなる。このため、造粒粉末を成形型に充填して成形する際に、その充填性を高めることができ、最終的により緻密な焼結体を得ることができる。
本発明では、有機バインダーとして、前述したようにポリビニルアルコール(PVA)またはその誘導体と、ワックス類と、非イオン性界面活性剤とを含む。
ここで、従来の造粒粉末では、高い見掛密度を実現することができなかった。これは、金属粉末の粒子間距離を十分に短縮することができなかったことが理由として考えられる。特に、金属粉末の粒径が小さい場合、金属粉末が嵩高くなり、上記傾向がより顕著であった。このように見掛密度の低い造粒粉末は、高温で焼結しなければ十分な焼結密度が得られないという課題を有していた。
このような緻密化の進んだ造粒粉末では、金属粒子間の距離が十分に小さくなっているため、脱脂、焼成の際には、より低温でかつより短時間で焼結が完了する。したがって、特殊な耐熱構造を有しない、比較的安価の焼成炉であって、かつランニングコストのかからない焼成炉を使用することができ、高密度の焼結体を効率よく製造することができる。
まず、ポリビニルアルコールは、水溶性があり、金属粉末との親和性に富んでいる。これは、ポリビニルアルコールがその分子鎖に多くの水酸基を有しており、これが金属粉末の粒子表面に露出した水酸基との間で、水素結合に基づく相互作用をもたらすからであると考えられる。この相互作用の結果、金属粉末の粒子同士の離間距離が短縮し、造粒粉末の緻密化、ひいては焼結体の緻密化が促進されると考えられる。
さらに、ポリビニルアルコールは、比較的低温で速やかに分解するため、焼結の阻害要因になり難い。このため、本発明の造粒粉末を成形してなる成形体は、低温で焼成しても金属粉末の粒子間に有機バインダーが残存し難く、より低温でかつより短時間で焼結に至ると考えられる。
これに対し、ワックス類は、良好な可塑性を有していることから、有機バインダーに可塑性を付与することができる。これにより、造粒粉末の再配列や成形体の保形性、離型性を高めることができる。
なお、造粒粉末の見掛密度が前記範囲程度に緻密化すると、それだけ焼結時の収縮率が低下することとなる。その結果、焼結体の寸法は狙い値から外れ難くなり、焼結体の寸法精度を高めることができる。すなわち、本発明によれば、寸法精度の高い焼結体を得ることができる。
なお、ポリビニルアルコールの誘導体とは、炭素原子に結合した水素原子が各種官能基で置換されたものをしたものをいい、官能基としては、例えば、アルキル基、シリル基、アクリレート基等が挙げられる。
このうち、天然ワックスとしては、例えば、キャンデリラワックス、カルナウバワックス、ライスワックス、木ろう、ホホバ油のような植物系ワックス、みつろう、ラノリン、鯨ろうのような動物系ワックス、モンタンワックス、オゾケライト、セレシンのような鉱物系ワックス、パラフィンワックス、マイクロクリスタリンワックス、ペトロラタムのような石油系ワックス等が挙げられ、これらのうちの1種または2種以上を組み合わせて用いることができる。
また特に、鉱物系ワックスまたはその変性物として、モンタンワックスまたはその誘導体を用いることにより、有機バインダーは最適な可塑性を有するものとなり、造粒粉末の粒子に付与される優れた流動性と相まって、より焼結密度の高い焼結体の製造が可能になる。
また特に、石油系ワックスまたはその変性物として、パラフィンワックス、マイクロクリスタリンワックスまたはこれらの誘導体を用いることにより、有機バインダーはやはり最適な可塑性を有するものとなり、造粒粉末の粒子に付与される優れた流動性と相まって、より焼結密度の高い焼結体の製造が可能になる。
このようなワックス類および非イオン性界面活性剤は、その合計の添加量が、金属粉末100重量部に対して、0.01重量部以上1重量部以下の割合で添加されるのが好ましく、0.02重量部以上0.5重量部以下の割合で添加されるのがより好ましい。かかる添加量でワックス類および非イオン性界面活性剤を添加することにより、特に焼結密度の高い焼結体が得られる。
また、ワックス類と非イオン性界面活性剤との添加量の比は、重量比で1:9以上8:2以下であるのが好ましく、4:6以上8:2以下であるのがより好ましい。これにより、ワックス類と非イオン性界面活性剤のバランスが最適化され、上記効果がより顕著なものとなる。
有機バインダーに多価アルコールを添加することにより、造粒粉末のさらなる緻密化が図られる。
まず、ポリビニルアルコールまたはその誘導体と多価アルコールとは、両者の混合比に関わらず均一に混じり合う。これは、両者の分子が有する水酸基が水素結合により引き合い、分子間距離が狭くなるためである。特に、多価アルコールの分子が、ポリビニルアルコールの分子間に入り込み、ポリビニルアルコールの分子間距離の短縮に寄与すると考えられる。しかも、上記の有機バインダーは、比較的低温で速やかに分解するため、焼結の阻害要因にはなり難い。このため、本発明の造粒粉末を成形してなる成形体は、より低温でかつより短時間で焼結に至ると考えられる。
また、多価アルコールとしては、特にグリセリンが好ましい。グリセリンは、多価アルコールの中でも分子量が比較的小さく、かつ水酸基の存在比が大きいものである。このため、ポリビニルアルコールの分子間に入り込み易い上に、上述した水素結合に寄与するサイトがそれだけ多くなり、造粒粉末のさらなる緻密化が図られる。また、グリセリンは、適度な粘性を有しており、造粒時の金属粉末の結着性と、成形体の保形性をより高めることができる。
なお、多価アルコールの添加量が前記下限値を下回る場合、造粒粉末の密度、ひいては焼結体の密度が低下するおそれがある。一方、多価アルコールの添加量が前記上限値を上回る場合、やはり造粒粉末の密度が低下するとともに、圧縮成形時の応力が成形体中に蓄積され、成形後に残留応力が変形を伴って解放される現象、いわゆるスプリングバックが増大する。このため、焼結体の寸法精度が低下したり、割れ等が発生するおそれがある。
また、有機バインダーは、上記の成分の他に、有機アミン類またはその誘導体を含んでいるのが好ましい。有機アミン類またはその誘導体を含むことにより、金属粉末の流動性および耐候性を高めることができる。この有機アミン類は、各分子にアミノ基を含んでいるが、このアミノ基が金属粉末の粒子表面に自発的に吸着するため、粒子間の摩擦を低減することができる。その結果、金属粉末の流動性が向上し、粒子間距離が小さくなることにより、造粒粉末の緻密化に寄与する。これに加え、粒子表面に吸着した有機アミン類が粒子と外気との接触機会を減少させることにより、粒子を酸素や水分等から保護し、粒子の耐候性を高める。
このような有機アミン類としては、例えば、アルキルアミン類、シクロアルキルアミン類、アルカノールアミン類、アリルアミン類、アリールアミン類、アルコキシアミン類、またはこれらの誘導体等が挙げられるが、この中でも特にアルキルアミン類、シクロアルキルアミン類、アルカノールアミン類およびこれらの誘導体のうちの少なくとも1種が好ましく用いられる。これらのアミン類は、造粒粉末のさらなる緻密化に寄与する。
また、シクロアルキルアミン類としては、例えば、シクロヘキシルアミン、ジシクロヘキシルアミン等が挙げられる。
このような有機アミン類は、金属粉末100重量部に対して、0.001重量部以上5重量部以下の割合で添加されるのが好ましく、0.005重量部以上1重量部以下の割合で添加されるのがより好ましい。かかる添加量で有機アミン類を添加することにより、造粒粉末のさらなる緻密化とさらなる耐候性の向上とを図ることができる。
なお、本発明に用いられる金属粉末は、上記有機アミン類からなる被覆層で覆われているのが好ましい。これにより、上述した金属粉末の粒子と外気との接触機会をより確実に減少させることができ、粒子の耐候性を特に高めることができる。
ところで、有機バインダーとしては、上記の成分の他に、例えば、ポリビニルピロリドン(PVP)、ステアリン酸、エチレンビスステアロアミド、エチレンビニル共重合体、アルギン酸ソーダ、寒天、アラビアゴム、レジン、しょ糖等を含んでいてもよい。
なお、添加物としては、上記の成分の他に、酸化防止剤、脱脂促進剤、界面活性剤等を添加してもよい。
ただし、有機バインダー中のポリビニルアルコールまたはその誘導体とワックス類と非イオン性界面活性剤との合計の含有率は、90重量%以上であるのが好ましく、95重量%以上であるのがより好ましい。含有率を前記範囲内とすることにより、上述した有機バインダーの作用・効果が確実に発揮され、十分に高密度な造粒粉末が得られる。
本発明の造粒粉末は、上記金属粉末と有機バインダーとを含むものであるが、造粒粉末中の有機バインダーの含有率は、0.1重量%以上20重量%以下であるのが好ましく、0.3重量%以上10重量%以下であるのがより好ましい。有機バインダーの含有率が前記範囲内であることにより、金属粉末の粒子同士の結着性と、造粒粉末の十分な緻密化とを図ることができる。また、このような造粒粉末を用いることにより、成形時の崩壊性とその後の成形体の保形性とを高めることができる。その結果、密度と寸法精度に優れた焼結体が得られる。
また、本発明の造粒粉末の各粒子形状は、流動性および充填性に大きな影響を及ぼす。かかる観点から、造粒粉末の各粒子形状は、真球に近い形状であるのが好ましい。
また、前述した金属粉末のみならず、本発明の造粒粉末についても上記有機アミン類からなる被覆層で覆われているのが好ましい。これにより、上述した金属粉末の粒子と外気との接触機会をさらに確実に減少させることができ、粒子の耐候性を特に高めることができる。その結果、より高密度な焼結体が得られる。
この場合、被覆層の平均厚さは、3nm以上3μm以下であるのが好ましく、10nm以上1μm以下であるのがより好ましい。
次に、本発明の造粒粉末の製造方法の実施形態について説明する。
以下、造粒粉末の製造方法の説明に先立って、この製造方法に用いられる造粒装置について説明する。
図1は、本発明の造粒粉末の製造方法において用いられる転動造粒装置の構成を示す模式図である。なお、図1(a)は、転動造粒装置の縦断面図であり、図1(b)は、図1(a)のA−A線断面図である。
処理容器10は、図1(a)に示すように、底部11と、底部11から立設された側壁部12とを有し、側壁部12は、上方から下方に向かって内径および外径が漸増する錘状(例えば円錐台筒状)をなしている。処理容器10(側壁部12)がこのような形状をなしていることにより、処理容器10内に、ブレード20により処理容器10の外周側を吹き上げられた粉末が、処理容器10の中央側に降下するような気流を形成することができる。その結果、粉末をムラなく処理することができ、粒度分布がシャープな造粒粉末を効率よく製造することができる。
ブレード20は、基部23と、この基部23に一端が固定され、放射状にほぼ等間隔に設けられた3枚の回転翼21、21、21とを有している。
また、処理容器10の底部11の中心には、貫通孔110が設けられており、この貫通孔110に回転駆動軸22が挿通されている。
また、回転翼21、21、21は、それぞれ、ブレード20の回転方向前方側が下り斜面となるように、回転駆動軸22に対して傾斜して固定されている。これにより、ブレード20の回転に伴って、粉末を効果的に跳ね上げることができ、前述したような気流を形成することができる。
回転駆動軸31の一端は、クロススクリュー30に固定されており、他端は、回転駆動源(図示省略)に接続されている。そして、この回転駆動源により回転駆動軸31が正逆方向に回転駆動されることにより、クロススクリュー30が回転する。
ここで、前述したような転動造粒装置1の動作、すなわち転動造粒装置1を用いた造粒粉末の製造方法を説明する。転動造粒装置1を用いた造粒粉末の製造方法は、本発明の造粒粉末の製造方法の一例であり、本発明の造粒粉末の製造方法がこれに限定されないのは、言うまでもない。
本実施形態にかかる造粒粉末の製造方法は、有機バインダーの溶液(バインダー溶液)を供給しつつ、金属粉末を転動および/または流動させることにより、金属粉末を造粒するものである。
まず、上述したような転動造粒装置1の処理容器10の内部に金属粉末を投入する。そして、ブレード20で撹拌することにより金属粉末を転動および/または流動させる。
また、このような造粒の過程で、造粒中の粒子が回転中のクロススクリュー30に接触すると、粒径の大きな粒子(造粒の進行度合いが大きい粒子)が解砕される。これにより、過度の造粒が抑制され、造粒粉末の粒度分布が狭い幅に制御されることとなる。
また、バインダー溶液の供給速度は、特に限定されないが、例えば、20g/分以上1000g/分以下であるのが好ましく、30g/分以上800g/分以下であるのがより好ましく、50g/分以上600g/分以下であるのがさらに好ましい。バインダー溶液の供給速度が前記範囲内の値であると、バインダー溶液による金属粉末の結合(造粒)をムラなく進行させつつ、得られる造粒粉末の粒度分布をよりシャープなものとすることができる。
さらに、バインダー溶液中の有機バインダーの濃度は、0.5重量%以上20重量%以下であるのが好ましく、1重量%以上15重量%以下であるのがより好ましく、2重量%以上10重量%以下であるのがさらに好ましい。
また、必要に応じて、造粒粉末に対して、有機バインダーを溶解可能な溶媒を噴霧(供給)するようにしてもよい。これにより、造粒粉末の形状やサイズのさらなる均一化が図られる。
なお、上記では、造粒方法の1つである転動造粒法、流動層造粒法または転動流動造粒法に共通する技術について説明したが、造粒方法はこれらに限られるものではなく、スプレードライ(噴霧乾燥)法等を用いることもできる。
また、本発明の造粒粉末の用途は、特に限定されないが、例えば、当該造粒粉末を含む成形体の製造、特に、当該造粒粉末を含む成形体を焼結することにより得られる焼結体の製造に好適に用いることができる。
以下、焼結体の製造方法の一例について説明する。
<成形>
まず、上述したような本発明の造粒粉末を用いて、プレス成形機により成形し、所望の形状、寸法の成形体を製造する。本発明の造粒粉末は、それ自体が緻密であり、かつ、充填性の高いものである。このため、高密度の成形体を製造することができ、最終的に、高密度でかつ収縮率の小さい焼結体が得られる。
なお、製造される成形体の形状寸法は、以後の脱脂および焼結による収縮分を見込んで決定される。また、成形法は、プレス成形に限定されず、圧縮成形、射出成形等であってもよい。
前述した成形工程で得られた成形体に対し、脱脂処理(脱バインダー処理)を施し、脱脂体を得る。この脱脂処理としては、特に限定されないが、非酸化性雰囲気、例えば真空または減圧状態下(例えば1×10⁻¹〜1×10⁻⁶Torr)、あるいは窒素ガス、アルゴンガス、水素ガス、アンモニア分解ガス等のガス中で、熱処理を行うことによりなされる。この場合、熱処理の条件は、有機バインダーの分解開始温度等によって若干異なるが、好ましくは温度100℃以上750℃以下程度で0.5時間以上40時間以下程度、より好ましくは温度150℃以上700℃以下程度で1時間以上24時間以下程度とされる。
なお、有機バインダーは、脱脂処理によって完全に除去されなくてもよく、例えば、脱脂処理の完了時点で、その一部が残存していてもよい。
前述した脱脂処理工程で得られた脱脂体を焼結炉で焼成して焼結させ、目的とする焼結体を得る。この焼成により、造粒粉末を構成していた金属粉末は、拡散、粒成長し、全体として緻密な、すなわち高密度、低空孔率の焼結体が得られる。
焼成時における焼成温度は、造粒粉末の組成等により若干異なるが、例えば、Fe基合金粉末を用いた場合、900℃以上1200℃未満であるのが好ましく、1000℃以上1170℃以下であるのがより好ましい。焼成温度が前記範囲内であれば、特殊な耐熱構造を有しない、比較的安価でかつランニングコストのかからない焼成炉を用いて、効率よく焼結体を製造することができる。なお、焼成温度が前記下限値未満であると、金属粉末の焼結が十分に進行せず、最終的に得られる焼結体の空孔率が大きくなって十分な機械的強度が得られないおそれがある。一方、焼成温度が前記上限値を超えると、特殊な耐熱構造を有する焼成炉を用いる必要があるため、焼成の容易性が低下する。
また、焼成雰囲気は、特に限定されないが、減圧(真空)下または非酸化性雰囲気とされるのが好ましい。これにより、金属の酸化による特性劣化を防ぐことができる。好ましい焼成雰囲気としては、1Torr以下(より好ましくは1×10⁻²Torr以上1×10⁻⁶Torr以下)の減圧(真空)下、または1Torr以上760Torr以下の窒素ガス、アルゴンガス等の不活性ガス雰囲気、または1Torr以上760Torr以下の水素ガス雰囲気であるのが好ましい。
また、焼成は、2段階またはそれ以上で行ってもよい。例えば、焼成条件の異なる1次焼成と2次焼成とを行い、2次焼成の焼成温度を、1次焼成の焼成温度より高い温度としてもよい。
以上のようにして得られる焼結体の相対密度は、その用途等により異なるが、例えば、93%超、好ましくは94%以上となることが期待される。このような焼結体は、機械的特性に特に優れたものとなる。また、本発明の造粒粉末を用いることにより、低温での焼成であっても、かかる機械的特性に優れた焼結体を効率よく製造することができる。
例えば、造粒粉末の製造方法では、必要に応じて、任意の工程を追加することができる。
また、本発明の造粒粉末の製造方法に用いる装置は、前述した実施形態のものに限定されない。例えば、前記実施形態では、転動造粒装置を用いて説明したが、流動作用により造粒を行う流動層造粒装置や、転動流動作用により造粒を行う転動流動造粒装置、噴霧乾燥させるスプレードライ装置等を用いるようにしてもよい。
(実施例1)
<1>まず、原料粉末として、水アトマイズ法により製造された平均粒径6μmの2%Ni−Fe合金粉末(エプソンアトミックス(株)製、真密度7.827g/cm3)を用意した。なお、2%Ni−Feの組成は、C:0.4質量%以上0.6質量%以下、Si:0.35質量%以下、Mn:0.8質量%以下、P:0.03質量%以下、S:0.045質量%以下、Ni:1.5質量%以上2.5質量%以下、Cr:0.2質量%以下、Fe:残部である。
次いで、これらの有機バインダーをイオン交換水に混合し、室温まで冷却することにより、バインダー溶液を調製した。なお、有機バインダーの各成分の添加量は、金属粉末100重量部に対して、ポリビニルアルコール0.8重量部、モンタンワックス0.04重量部、ソルビタン脂肪酸エステル0.01重量部とした。
<転動条件>
・ブレード回転数:200rpm
・クロススクリュー回転数:2500rpm
・バインダー溶液の供給速度:200g/分
・造粒時間:90分間
ワックス類および非イオン性界面活性剤の組成および添加量を表1に示すものに変更した以外は、それぞれ実施例1と同様にして造粒粉末を得た。
(実施例10〜12)
ワックス類および非イオン性界面活性剤の添加量を表1に示す量に変更するとともに、表1に示す有機アミン類を有機バインダーに添加するようにした以外は、それぞれ実施例1と同様にして造粒粉末を得た。
ワックス類および非イオン性界面活性剤の添加量を表1に示す量に変更するとともに、原料粉末として、有機アミン類の被覆層を形成してなる平均粒径6μmの2%Ni−Fe合金粉末を用いるようにした以外は、実施例1と同様にして造粒粉末を得た。
(実施例14)
ワックス類および非イオン性界面活性剤の添加量を表1に示す量に変更するとともに、金属粉末の組成をSUS−316L(真密度:7.98g/cm3)に変更した以外は、実施例1と同様にして造粒粉末を得た。
実施例1〜14における有機バインダーに対して、表2に示す添加量のグリセリンを添加するようにした以外は、それぞれ実施例1〜14と同様にして造粒粉末を得た。
(実施例29〜30)
非イオン性界面活性剤の添加量および有機アミン類の添加量を、それぞれ表3に示す量に変更するようにした以外は、それぞれ実施例10と同様にして造粒粉末を得た。
有機バインダーをポリビニルアルコールのみで構成(ワックス類および非イオン性界面活性剤の添加を省略)し、その添加量を表1のようにした以外は、それぞれ実施例1と同様にして造粒粉末を得た。
(比較例4)
ポリビニルアルコールに代えて、ポリビニルピロリドンを用いるようにした以外は、比較例1と同様にして造粒粉末を得た。
有機バインダーに対して、さらに、モンタンワックス(ワックス類)を添加した以外は、比較例1と同様にして造粒粉末を得た。
(比較例6)
有機バインダーに対して、さらに、ソルビタン脂肪酸エステル(非イオン性界面活性剤)を添加した以外は、比較例1と同様にして造粒粉末を得た。
(比較例7)
有機バインダーをポリビニルアルコールのみで構成(ワックス類および非イオン性界面活性剤の添加を省略)し、その添加量を表1のようにした以外は、実施例14と同様にして造粒粉末を得た。
2.1 見掛密度の評価
各実施例および各比較例で得られた造粒粉末の見掛密度を測定した。そして、各金属粉末の真密度に対する割合を算出した。
2.2 成形密度の評価
各実施例および各比較例で得られた造粒粉末を、以下に示す成形条件で成形した。
・成形方法 :プレス成形法
・成形形状 :20mm角の立方体形状
・成形圧力 :600MPa(6t/cm2)
次いで、得られた成形体について、寸法および重量を測定し、同測定値より成形密度を算出した。
次いで、得られた成形体を、以下に示す脱脂条件で脱脂した。
<脱脂条件>
・脱脂温度 :600℃
・脱脂時間 :1時間
・脱脂雰囲気:水素ガス雰囲気
次いで、得られた脱脂体を、以下に示す焼成条件で焼成した。これにより、焼結体を得た。
・焼成温度 :1150℃
・焼成時間 :3時間
・焼成雰囲気:減圧Ar雰囲気
・雰囲気圧力:1.3kPa(10Torr)
次いで、得られた焼結体について、アルキメデス法(JIS Z 2501に規定)に準じた方法により密度を測定した。また、測定された焼結密度と、金属粉末の真密度から、焼結体の相対密度を算出した。
次いで、得られた焼結体について、その幅寸法をマイクロメーターで測定した。そして、測定値について、JIS B 0411(金属焼結品の普通許容差)に規定の「幅の普通許容差」に基づき、以下の評価基準に基づいて評価した。
なお、焼結体の幅とは、プレス成形時の圧縮方向と直交する方向の寸法である。
◎:等級が精級である(許容差±0.1mm以下)
○:等級が中級である(許容差±0.1mm超±0.2mm以下)
△:等級が並級である(許容差±0.2mm超±0.5mm以下)
×:許容外である
以上、2.1〜2.4の評価結果を表1〜3に示す。

この図2からは、ワックス類と非イオン性界面活性剤の合計添加量が、金属粉末100重量部に対して0.01重量部以上1重量部以下にあるとき、特に成形密度を高め得ることが認められる。
また、各実施例で得られた焼結体は、寸法精度に優れることも認められた。
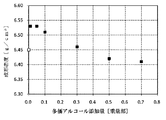
図3には、横軸を多価アルコールの添加量、縦軸を成形密度としたときの各実施例および比較例1で得られた成形体の分布を示すグラフである。なお、グラフにおいて各実施例は、黒に塗りつぶされた四角で示され、比較例1が、白抜きの四角で示されている。
また、各実施例で得られた焼結体は、寸法精度に優れることも認められた。
なお、実施例15〜17について、グリセリンをプロピレングリコールに変更し、同様に成形体および焼結体を製造したところ、それぞれ実施例15〜17と同等か、または2〜5%程度の密度低下が認められたものの、良好な評価結果が得られた。
Claims (15)
- 複数個の金属粒子を有機バインダーで結着してなる造粒粉末であって、
前記有機バインダーは、ポリビニルアルコールまたはその誘導体、ワックス類および非イオン性界面活性剤を含むものであり、
前記ポリビニルアルコールまたはその誘導体の添加量は、前記有機バインダーの添加量の44.4重量%以上94.1重量%以下であり、
前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計は、前記ポリビニルアルコールまたはその誘導体の添加量の6.25重量%以上125重量%以下であり、
前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の比は、重量比で1:9以上8:2以下であることを特徴とする造粒粉末。 - 前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計は、前記金属粒子100重量部に対して、0.01重量部以上1重量部以下である請求項1に記載の造粒粉末。
- 前記ワックス類は、鉱物系ワックス、石油系ワックスまたはこれらの変性ワックスである請求項1または2に記載の造粒粉末。
- 前記鉱物系ワックスは、モンタンワックスまたはその誘導体である請求項3に記載の造粒粉末。
- 前記石油系ワックスは、パラフィンワックス、マイクロクリスタリンワックスまたはこれらの誘導体である請求項3に記載の造粒粉末。
- 前記非イオン性界面活性剤は、ソルビタン脂肪酸エステルである請求項1ないし5のいずれか1項に記載の造粒粉末。
- 前記有機バインダーは、さらに、グリコール類およびグリセリンの少なくとも一方で構成された多価アルコールを含むものである請求項1ないし6のいずれか1項に記載の造粒粉末。
- 前記多価アルコールは、グリセリンである請求項7に記載の造粒粉末。
- 前記多価アルコールの添加量は、前記金属粒子100重量部に対して、0.01重量部以上0.3重量部未満である請求項7または8に記載の造粒粉末。
- 前記有機バインダーは、さらに有機アミン類を含むものである請求項1ないし9のいずれか1項に記載の造粒粉末。
- 前記有機アミン類は、アルキルアミン、シクロアルキルアミン、アルカノールアミンおよびこれらの誘導体のうちの少なくとも1種である請求項10に記載の造粒粉末。
- 前記有機アミン類の添加量は、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計の30重量%以上200重量%以下である請求項10または11に記載の造粒粉末。
- 前記複数個の金属粒子は、それぞれ前記有機アミン類からなる被覆層で覆われている請求項10ないし12のいずれか1項に記載の造粒粉末。
- ポリビニルアルコール、ワックス類および非イオン性界面活性剤を含む有機バインダーの溶液を供給しつつ、金属粉末を転動および/または流動させることにより、前記金属粉末を造粒し、造粒粉末を得る工程を有し、
前記造粒粉末において、前記ポリビニルアルコールまたはその誘導体の添加量は、前記有機バインダーの添加量の44.4重量%以上94.1重量%以下であり、
前記造粒粉末において、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の合計は、前記ポリビニルアルコールまたはその誘導体の添加量の6.25重量%以上125重量%以下であり、
前記造粒粉末において、前記ワックス類の添加量と前記非イオン性界面活性剤の添加量の比は、重量比で1:9以上8:2以下であることを特徴とする造粒粉末の製造方法。 - 前記有機バインダーの溶液は、噴霧により供給される請求項14に記載の造粒粉末の製造方法。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010055147A JP5544945B2 (ja) | 2010-03-11 | 2010-03-11 | 造粒粉末および造粒粉末の製造方法 |
| EP20110157438 EP2366475B1 (en) | 2010-03-11 | 2011-03-09 | Granulated powder and method for producing granulated powder |
| ES11157438.0T ES2527433T3 (es) | 2010-03-11 | 2011-03-09 | Polvo granulado y procedimiento para producir polvo granulado |
| US13/045,002 US20110223408A1 (en) | 2010-03-11 | 2011-03-10 | Granulated powder and method for producing granulated powder |
| CN201110059635.5A CN102189253B (zh) | 2010-03-11 | 2011-03-11 | 造粒粉末以及造粒粉末的制造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010055147A JP5544945B2 (ja) | 2010-03-11 | 2010-03-11 | 造粒粉末および造粒粉末の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011190475A JP2011190475A (ja) | 2011-09-29 |
| JP5544945B2 true JP5544945B2 (ja) | 2014-07-09 |
Family
ID=44171101
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010055147A Active JP5544945B2 (ja) | 2010-03-11 | 2010-03-11 | 造粒粉末および造粒粉末の製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20110223408A1 (ja) |
| EP (1) | EP2366475B1 (ja) |
| JP (1) | JP5544945B2 (ja) |
| CN (1) | CN102189253B (ja) |
| ES (1) | ES2527433T3 (ja) |
Families Citing this family (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9199870B2 (en) | 2012-05-22 | 2015-12-01 | Corning Incorporated | Electrostatic method and apparatus to form low-particulate defect thin glass sheets |
| US9475945B2 (en) * | 2013-10-03 | 2016-10-25 | Kennametal Inc. | Aqueous slurry for making a powder of hard material |
| JP6379850B2 (ja) * | 2013-10-11 | 2018-08-29 | セイコーエプソン株式会社 | レーザー焼結用粉末および構造物の製造方法 |
| TW201611198A (zh) * | 2014-04-11 | 2016-03-16 | 阿爾發金屬公司 | 低壓燒結粉末 |
| WO2015194678A1 (ja) * | 2014-06-20 | 2015-12-23 | 株式会社フジミインコーポレーテッド | 粉末積層造形に用いる粉末材料およびそれを用いた粉末積層造形法 |
| ES2555829B1 (es) * | 2014-07-04 | 2016-06-17 | Bruno MEZCUA ESCUDERO | Procedimiento para la obtención de un producto sólido que comprende cenizas de cremación y una cera en un recipiente, producto obtenido mediante el procedimiento y estuche que contiene dicho producto |
| US9919958B2 (en) | 2014-07-17 | 2018-03-20 | Corning Incorporated | Glass sheet and system and method for making glass sheet |
| CN104218222B (zh) * | 2014-08-29 | 2016-06-22 | 江苏华东锂电技术研究院有限公司 | 粉体烧结系统 |
| DE102014226094A1 (de) * | 2014-12-16 | 2016-06-16 | Gkn Sinter Metals Engineering Gmbh | Presshilfsmittel für die Pulvermetallurgie |
| US9422187B1 (en) | 2015-08-21 | 2016-08-23 | Corning Incorporated | Laser sintering system and method for forming high purity, low roughness silica glass |
| CN105108166B (zh) * | 2015-09-29 | 2017-06-06 | 四川有色金源粉冶材料有限公司 | 一种注射成型用铁基合金粉末的制备方法 |
| JP6844225B2 (ja) * | 2016-11-30 | 2021-03-17 | セイコーエプソン株式会社 | 焼結用粉末および焼結体の製造方法 |
| JP6561100B2 (ja) * | 2017-10-04 | 2019-08-14 | Jx金属株式会社 | 表面処理銅微粒子の製造方法 |
| CN107699283B (zh) * | 2017-11-03 | 2020-11-06 | 河源富马硬质合金股份有限公司 | 一种高蜡比硬质合金石蜡原料的制备方法 |
| JP6680422B1 (ja) * | 2018-09-26 | 2020-04-15 | Jfeスチール株式会社 | 粉末冶金用混合粉および粉末冶金用潤滑剤 |
| CN111069589B (zh) * | 2019-12-23 | 2022-05-24 | 东睦新材料集团股份有限公司 | 铝合金用造粒粉的制备方法、铝合金及铝合金制备方法 |
| CN117046385B (zh) * | 2023-09-19 | 2024-03-22 | 镇江巨茂分子筛有限公司 | 一种维生素b12改性制氧分子筛生产工艺及其设备 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4277288A (en) * | 1978-10-06 | 1981-07-07 | Ciba-Geigy Corporation | Fluidized granulation of pigments using organic granulating assistant |
| SE427434B (sv) * | 1980-03-06 | 1983-04-11 | Hoeganaes Ab | Jernbaserad pulverblandning med tillsats mot avblandning och/eller damning |
| DE3048086A1 (de) * | 1980-12-19 | 1982-07-15 | Bayer Ag, 5090 Leverkusen | Agglomerierte ferromagnetische eisenteilchen |
| JPH0686608B2 (ja) * | 1987-12-14 | 1994-11-02 | 川崎製鉄株式会社 | 金属粉末射出成形による鉄焼結体の製造方法 |
| JPH04337003A (ja) * | 1991-05-14 | 1992-11-25 | Sumitomo Metal Mining Co Ltd | 射出成形用造粒物 |
| EP0587049B1 (de) * | 1992-09-08 | 1997-03-12 | Hoechst Aktiengesellschaft | Verfahren zur Aufbereitung wasserempfindlicher keramischer Pulver zu einem rieselfähigen Pulver |
| US5575830A (en) * | 1994-12-21 | 1996-11-19 | Sumitomo Special Metals Co., Ltd. | Fabrication methods and equipment for granulated powders |
| DE69429326T2 (de) * | 1993-12-27 | 2002-05-16 | Sumitomo Special Metals Co., Ltd. | Verfahren zum Granulieren von Pulver |
| JP3722548B2 (ja) * | 1995-08-03 | 2005-11-30 | 株式会社トクヤマ | カーボンブラックを含む造粒体の製造方法 |
| US5722602A (en) * | 1995-12-15 | 1998-03-03 | Caterpillar Inc. | Process for making flowable powders for coating applications |
| DE69842036D1 (de) * | 1997-10-21 | 2011-01-20 | Hoeganaes Corp | Verbesserte metallurgische zusammensetzungen enthaltend bindemittel/weichmacher und verfahren zu deren herstellung |
| US6447571B1 (en) * | 1998-07-15 | 2002-09-10 | Toho Titanium Co., Ltd. | Metal powder |
| JP2000160203A (ja) * | 1998-09-24 | 2000-06-13 | Sumitomo Electric Ind Ltd | 合金粉末、合金焼結体およびそれらの製造方法 |
| JP2002033209A (ja) * | 2000-07-18 | 2002-01-31 | Showa Highpolymer Co Ltd | 希土類系ボンド磁石用組成物、希土類系ボンド磁石およびその製造方法 |
| US6464751B2 (en) * | 2000-10-06 | 2002-10-15 | Kawasaki Steel Corporation | Iron-based powders for powder metallurgy |
| JP3952006B2 (ja) * | 2003-11-26 | 2007-08-01 | セイコーエプソン株式会社 | 焼結用原料粉末又は焼結用造粒粉末およびそれらの焼結体 |
| JP2006206944A (ja) * | 2005-01-26 | 2006-08-10 | Seiko Epson Corp | 造粒粉末の製造方法および造粒粉末 |
| JP4847820B2 (ja) * | 2006-08-10 | 2011-12-28 | 株式会社 資生堂 | 粉末化粧料の製造方法 |
| JP5320843B2 (ja) * | 2008-06-18 | 2013-10-23 | セイコーエプソン株式会社 | 金属粉末射出成形用コンパウンドおよび焼結体の製造方法 |
-
2010
- 2010-03-11 JP JP2010055147A patent/JP5544945B2/ja active Active
-
2011
- 2011-03-09 ES ES11157438.0T patent/ES2527433T3/es active Active
- 2011-03-09 EP EP20110157438 patent/EP2366475B1/en active Active
- 2011-03-10 US US13/045,002 patent/US20110223408A1/en not_active Abandoned
- 2011-03-11 CN CN201110059635.5A patent/CN102189253B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN102189253A (zh) | 2011-09-21 |
| JP2011190475A (ja) | 2011-09-29 |
| ES2527433T3 (es) | 2015-01-23 |
| EP2366475B1 (en) | 2014-10-15 |
| CN102189253B (zh) | 2015-09-16 |
| EP2366475A1 (en) | 2011-09-21 |
| US20110223408A1 (en) | 2011-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5544928B2 (ja) | 造粒粉末および造粒粉末の製造方法 | |
| JP2011190475A (ja) | 造粒粉末および造粒粉末の製造方法 | |
| JP5741071B2 (ja) | 造粒粉末および造粒粉末の製造方法 | |
| JP6373955B2 (ja) | 顆粒を利用した耐熱部品の製造方法 | |
| KR101632381B1 (ko) | 철계금속과립분말을 이용한 철계금속부품 제조방법 | |
| KR20150040229A (ko) | 경질 재료 및 수성 경질 재료 밀링 슬러리로부터 그를 제조하는 방법 | |
| JP3435223B2 (ja) | センダスト系焼結合金の製造方法 | |
| CN116890113B (zh) | 一种粉末冶金大型构件的流变压注制备方法 | |
| JP5320843B2 (ja) | 金属粉末射出成形用コンパウンドおよび焼結体の製造方法 | |
| RU2490094C2 (ru) | Электрод для поверхностной обработки разрядом и способ его изготовления | |
| JP4779997B2 (ja) | 焼結体の製造方法 | |
| CN104968770B (zh) | 金属粉末冶金用润滑剂、其制造方法、金属粉末组合物及金属粉末冶金制品的制造方法 | |
| JP2004332016A (ja) | 金属造粒粉末体及びその製造方法、並びに金属粉末体 | |
| JP5428213B2 (ja) | 焼結体の製造方法 | |
| JP3432905B2 (ja) | センダスト系焼結合金の製造方法 | |
| JPH093510A (ja) | 金属粉末射出成形用銅粉末及びそれを用いた射出 成形品の製造方法 | |
| JP5544930B2 (ja) | 造粒粉末、多孔質焼結体および金属製フィルター | |
| JP4702308B2 (ja) | 焼結体の製造方法 | |
| JP4735403B2 (ja) | 造粒粉末の製造方法 | |
| JP3527337B2 (ja) | 金属又は合金物品の製造方法 | |
| JP4877997B2 (ja) | 硬質合金焼結体の製造方法 | |
| JP2000212679A (ja) | Fe―Si系軟磁性焼結合金用原料粒体およびその製造方法ならびにFe―Si系軟磁性焼結合金部材の製造方法 | |
| JP2006206944A (ja) | 造粒粉末の製造方法および造粒粉末 | |
| JP2571231B2 (ja) | 金属焼結体の製造方法 | |
| JP2008189980A (ja) | 焼結体の製造方法および焼結体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120924 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20131227 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140114 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140310 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140415 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140428 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5544945 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |