JP5573251B2 - 圧電アクチュエーターの製造方法 - Google Patents
圧電アクチュエーターの製造方法 Download PDFInfo
- Publication number
- JP5573251B2 JP5573251B2 JP2010052821A JP2010052821A JP5573251B2 JP 5573251 B2 JP5573251 B2 JP 5573251B2 JP 2010052821 A JP2010052821 A JP 2010052821A JP 2010052821 A JP2010052821 A JP 2010052821A JP 5573251 B2 JP5573251 B2 JP 5573251B2
- Authority
- JP
- Japan
- Prior art keywords
- piezoelectric
- electrode
- film
- flow path
- piezoelectric element
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1621—Manufacturing processes
- B41J2/164—Manufacturing processes thin film formation
- B41J2/1646—Manufacturing processes thin film formation thin film formation by sputtering
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1607—Production of print heads with piezoelectric elements
- B41J2/161—Production of print heads with piezoelectric elements of film type, deformed by bending and disposed on a diaphragm
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1621—Manufacturing processes
- B41J2/1623—Manufacturing processes bonding and adhesion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1621—Manufacturing processes
- B41J2/1626—Manufacturing processes etching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1621—Manufacturing processes
- B41J2/1632—Manufacturing processes machining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/16—Production of nozzles
- B41J2/1621—Manufacturing processes
- B41J2/1635—Manufacturing processes dividing the wafer into individual chips
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N—ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N30/00—Piezoelectric or electrostrictive devices
- H10N30/01—Manufacture or treatment
- H10N30/06—Forming electrodes or interconnections, e.g. leads or terminals
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N—ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N30/00—Piezoelectric or electrostrictive devices
- H10N30/20—Piezoelectric or electrostrictive devices with electrical input and mechanical output, e.g. functioning as actuators or vibrators
- H10N30/204—Piezoelectric or electrostrictive devices with electrical input and mechanical output, e.g. functioning as actuators or vibrators using bending displacement, e.g. unimorph, bimorph or multimorph cantilever or membrane benders
- H10N30/2047—Membrane type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/14—Structure thereof only for on-demand ink jet heads
- B41J2/14201—Structure of print heads with piezoelectric elements
- B41J2/14233—Structure of print heads with piezoelectric elements of film type, deformed by bending and disposed on a diaphragm
- B41J2002/14241—Structure of print heads with piezoelectric elements of film type, deformed by bending and disposed on a diaphragm having a cover around the piezoelectric thin film element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2/135—Nozzles
- B41J2/14—Structure thereof only for on-demand ink jet heads
- B41J2002/14419—Manifold
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C16/00—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes
- C23C16/44—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes characterised by the method of coating
- C23C16/52—Controlling or regulating the coating process
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N—ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N30/00—Piezoelectric or electrostrictive devices
- H10N30/01—Manufacture or treatment
- H10N30/07—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base
- H10N30/074—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base by depositing piezoelectric or electrostrictive layers, e.g. aerosol or screen printing
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N—ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N30/00—Piezoelectric or electrostrictive devices
- H10N30/01—Manufacture or treatment
- H10N30/07—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base
- H10N30/074—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base by depositing piezoelectric or electrostrictive layers, e.g. aerosol or screen printing
- H10N30/077—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base by depositing piezoelectric or electrostrictive layers, e.g. aerosol or screen printing by liquid phase deposition
- H10N30/078—Forming of piezoelectric or electrostrictive parts or bodies on an electrical element or another base by depositing piezoelectric or electrostrictive layers, e.g. aerosol or screen printing by liquid phase deposition by sol-gel deposition
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N—ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10N30/00—Piezoelectric or electrostrictive devices
- H10N30/80—Constructional details
- H10N30/85—Piezoelectric or electrostrictive active materials
- H10N30/853—Ceramic compositions
- H10N30/8548—Lead-based oxides
- H10N30/8554—Lead-zirconium titanate [PZT] based
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P50/00—Etching of wafers, substrates or parts of devices
- H10P50/20—Dry etching; Plasma etching; Reactive-ion etching
- H10P50/24—Dry etching; Plasma etching; Reactive-ion etching of semiconductor materials
- H10P50/242—Dry etching; Plasma etching; Reactive-ion etching of semiconductor materials of Group IV materials
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P50/00—Etching of wafers, substrates or parts of devices
- H10P50/20—Dry etching; Plasma etching; Reactive-ion etching
- H10P50/26—Dry etching; Plasma etching; Reactive-ion etching of conductive or resistive materials
- H10P50/264—Dry etching; Plasma etching; Reactive-ion etching of conductive or resistive materials by chemical means
- H10P50/266—Dry etching; Plasma etching; Reactive-ion etching of conductive or resistive materials by chemical means by vapour etching only
- H10P50/267—Dry etching; Plasma etching; Reactive-ion etching of conductive or resistive materials by chemical means by vapour etching only using plasmas
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/42—Piezoelectric device making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49002—Electrical device making
- Y10T29/49117—Conductor or circuit manufacturing
- Y10T29/49124—On flat or curved insulated base, e.g., printed circuit, etc.
- Y10T29/49155—Manufacturing circuit on or in base
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49401—Fluid pattern dispersing device making, e.g., ink jet
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Particle Formation And Scattering Control In Inkjet Printers (AREA)
- Micromachines (AREA)
Description
このような圧電アクチュエーターは、撓み振動モードの圧電アクチュエーターと呼ばれ、例えば、液体噴射ヘッド等に搭載されて使用されている。
液体噴射ヘッドとしては、例えば、インク滴を吐出するノズル開口と連通する圧力発生室の一部を振動板で構成し、振動板を圧電素子により変形させて圧力発生室のインクを加圧して、ノズル開口からインク滴を吐出させるインクジェット式記録ヘッド等がある。
圧電素子の電極の一方は個別電極にして、他方は共通電極とすることができる。上電極を個別電極として、上電極にリード電極を形成したアクチュエーター装置が知られている(例えば、特許文献1参照)。
また、スパッタエッチングにより半導体基板であるウェハーの表面に形成された自然酸化膜を除去する方法が知られている(例えば、特許文献2参照)。
チャージアップの程度は、圧電アクチュエーター毎、あるいはウェハー面内で異なり、各圧電素子に影響を及ぼし、圧電素子の圧電体層のヒステリシス特性のばらつきを生じる。圧電体層のヒステリシス特性のばらつきにより圧電アクチュエーターの変位特性もばらつく。
基板上に振動板を形成する振動板形成工程と、前記振動板上に、個別電極と圧電体層とを備えた圧電素子を形成する圧電素子形成工程と、チャンバー内の圧力をArガス流量が60sccm以上、80sccm以下で導入しながら0.5Pa〜1.5Paに保ち、前記個別電極の表面をスパッタエッチングするスパッタエッチング工程と、を含み、前記スパッタエッチング工程において前記個別電極は露出しており、前記圧電素子形成工程と前記スパッタエッチング工程との間に絶縁膜形成工程がない、ことを特徴とする圧電アクチュエーターの製造方法。
また、Arガス流量を80sccm以下で導入しながらスパッタエッチングすることによりエッチング量が抑制され、圧電アクチュエーター毎のエッチング量のばらつきも抑えられる。
上記圧電アクチュエーターの製造方法であって、前記圧電素子形成工程は、共通電極としての下電極を前記振動板上に形成し、前記下電極上または前記振動板上に前記圧電体層を形成し、前記圧電体層に前記個別電極としての上電極を形成することを特徴とする圧電アクチュエーターの製造方法。
この適用例では、振動板に形成された下電極を共通電極とし、圧電体層に形成された上電極を個別電極とする圧電アクチュエーターにおいて、前述の効果を有する圧電アクチュエーターの製造方法が得られる。
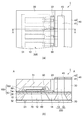
図1は、実施形態に係る圧電アクチュエーター100を備えた装置として、例えば、インクジェット式記録ヘッド1の概略構成を示す分解斜視図であり、図2(a)はインクジェット式記録ヘッド1の部分平面図、図2(b)は(a)のA−A断面図である。
図1および図2において、インクジェット式記録ヘッド1は、流路形成基板10とノズルプレート20と保護基板30とを備えている。インクジェット式記録ヘッド1は、流路形成基板10を、ノズルプレート20と保護基板30とで挟んで組み立てられている。
流路形成基板10には、隔壁11によって区画された複数の圧力発生室12が並設されている。また、流路形成基板10の圧力発生室12の長手方向外側の領域には連通部13が形成され、連通部13と各圧力発生室12とが、圧力発生室12毎に設けられたインク供給路14を介して連通されている。
なお、連通部13は、保護基板30と連通して各圧力発生室12の共通のインク室となるマニホールド200の一部を構成する。インク供給路14は、圧力発生室12よりも狭い幅で形成されており、連通部13から圧力発生室12に流入するインクの流路抵抗を一定に保持している。
振動板53は、厚さが例えば、約1.0μmの弾性膜50と、弾性膜50上に形成された酸化ジルコニウムからなる厚さが、約0.35μmの絶縁体膜54とを備えている。
圧電素子300は、振動板53を介して圧力発生室12と対向する領域に形成されている。
なお、一般的には、圧電素子300の何れか一方の電極を共通電極とし、他方の電極及び圧電体層70を圧力発生室12毎にパターニングして構成する。実施形態では、下電極60を圧電素子300の共通電極とし、上電極80を圧電素子300の個別電極としているが、駆動回路や配線の都合でこれを逆にしても支障はない。
なお、圧電素子保持部31は、圧電素子300の運動を阻害しない程度の空間を確保できればよく、当該空間は密封されていても、密封されていなくてもよい。
また、保護基板30には、連通部13に対向する領域にリザーバ部32が設けられており、このリザーバ部32は、流路形成基板10の連通部13と連通されて各圧力発生室12の共通のインク室となるマニホールド200を構成している。
さらに、保護基板30の圧電素子保持部31とマニホールド200との間の領域には、保護基板30を厚さ方向に貫通する貫通孔33が設けられ、この貫通孔33内に下電極60の一部およびリード電極90の先端部が露出され、これら下電極60およびリード電極90には、図示しない駆動ICから延設される接続配線の一端が接続される。
保護基板30としては、流路形成基板10の熱膨張率と略同一の材料、例えば、ガラス、セラミック材料、シリコン単結晶基板等を用いるのが好ましい。
また、固定板42は、金属等の硬質の材料、例えば、厚さが30μmのステンレス鋼(SUS)等で形成される。この固定板42のマニホールド200に対向する領域は、厚さ方向に完全に除去された開口部43となっているため、マニホールド200の一方面は可撓性を有する封止膜41のみで封止されている。
図3は、インクジェット式記録ヘッド1の製造方法を表すフローチャート図であり、図4〜図7は、圧力発生室12の長手方向の断面図である。
ここで、圧電アクチュエーター100の製造方法は、振動板形成工程(S1)と、圧電素子形成工程(S2)と、スパッタエッチング工程(S3)と、リード電極形成工程(S4)とを含む。
図4(a)において、シリコンウェハーである流路形成基板用ウェハー110を約1100℃の拡散炉で熱酸化し、その表面に弾性膜50を構成する二酸化シリコン膜51を形成する。例えば、流路形成基板用ウェハー110として、膜厚が約625μmと比較的厚く剛性の高いシリコンウェハーを用いることができる。
図4(c)において、白金(Pt)、イリジウム(Ir)等からなる下電極膜600を絶縁体膜54の全面に形成後、所定形状にパターニングする。
例えば、イリジウムからなる膜と、白金からなる膜とをスパッタリング法により積層し、積層された複数の膜を所定形状にパターニングすることにより、図4(d)に示す下電極60が得られる。
圧電体層膜700の製造方法としては、金属有機物を触媒に溶解・分散したいわゆるゾルを塗布乾燥してゲル化し、さらに高温で焼成することで金属酸化物からなる圧電体層膜700を得る、いわゆるゾル−ゲル法を用いることができる。
なお、ゾル−ゲル法に限定されず、例えば、MOD(Metal Organic Decomposition)法等を用いてもよい。
なお、ここで言う脱脂とは、ゾル膜の有機成分を、例えば、NO2、CO2、H2O等として離脱させることである。
焼成温度は、650〜850℃程度であることが好ましく、例えば、約700℃で30分間、圧電体前駆体膜を焼成して圧電体膜を形成する。このような条件で形成した圧電体膜の結晶は(100)面に優先配向する。
上述した塗布・乾燥・脱脂・焼成の工程を、複数回繰り返すことにより、多層の圧電体膜からなる所定厚さの圧電体層膜700を形成する。
図8において、スパッタエッチング装置400は、チャンバー410とマグネットコイル420とを備えている。
マグネットコイル420はチャンバー410の片側に配置されている。また、マグネットコイル420が配置された側とは反対側のチャンバー410内には、石英リング430が設けられ、上電極80まで形成された流路形成基板用ウェハー110がセットされている。また、チャンバー410の内側と、マグネットコイル420と流路形成基板用ウェハー110との間には、スパッタされた物質がチャンバー410の内側やマグネットコイル420に付着するのを防ぐ防着板450が配置されている。
石英リング430の外周の一箇所に、ガス導入口440が設けられている。一方、ガス導入口440に対し、石英リング430を挟んだ反対側には、チャンバー410の排気口460が設けられている。
導入されたガスのチャンバー410中での流れは、ガス導入口440から排気口460に向かう。
図9は、実施例で使用したスパッタエッチング装置400のArガス流量とチャンバー内の圧力の関係を示した図である。Arガス流量とチャンバー内の圧力とは一対一で対応している。装置の排気能力によってArガス流量とチャンバー内の圧力の関係は異なるが、Arガス流量を制御することが必要である。
なお、この保護基板用ウェハー130は、例えば、400μm程度の厚さを有するため、保護基板用ウェハー130を接合することによって流路形成基板用ウェハー110の剛性は著しく向上することになる。
図6(j)において、流路形成基板用ウェハー110をある程度の厚さとなるまで研磨した後、さらにフッ硝酸によってウェットエッチングすることにより流路形成基板用ウェハー110を所定の厚みにする。例えば、約70μm厚になるように流路形成基板用ウェハー110をエッチング加工することができる。
図10は、本実施形態にかかる液体噴射装置の一例としてのインクジェット式記録装置1000を示す概略斜視図である。
図10において、インクジェット式記録装置1000は、記録媒体である記録シートSに液体としてのインクを噴射して記録を行う装置である。
インクジェット式記録装置1000は、インクジェット式記録ヘッド1を有する記録ヘッドユニット1Aおよび1Bを備えている。記録ヘッドユニット1Aおよび1Bには、インク供給手段を構成するカートリッジ2Aおよび2Bが着脱可能に設けられている。
ここで、インクジェット式記録ヘッド1は、記録ヘッドユニット1Aおよび1Bの記録シートSと対向する側に設けられており、図10においては図示されていない。
一方、装置本体4にはキャリッジ3に沿ってプラテン8が設けられている。このプラテン8は図示しない紙送りモーターの駆動力により回転できるようになっており、給紙ローラーなどにより給紙された紙等の記録媒体である記録シートSがプラテン8に巻き掛けられて搬送されるようになっている。
図5(g)に示すスパッタエッチング工程(S3)は、図8に示すチャンバー410内で行なわれるが、チャンバー内の真空度および導入するArガス流量は図9に示すように変化する。
図11において、抗電圧Vc−での値が、−2V付近でばらついているのがわかる。抗電圧Vc−がばらつくと、パルス耐久試験後の変位低下率が高くなる。
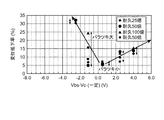
Vbsとは、図16に示す駆動電圧波形のうち最も低い電圧をいう。サンプルとして、25億パルス耐久後を1サンプル、50億パルス耐久後を2サンプル、100億パルス耐久後を1サンプル用意した。
図12において、Vbs−Vc−がプラス側で0Vに近いほど変位低下率のばらつきが小さくなる。0Vに近くてもマイナス側だと変位低下率のばらつきは大きくなる。Vc−のばらつきが大きいと変位低下率のばらつきを抑えようとしてVbsを大きくとらざるをえなくなるが、図12からこれは同時に変位の低下率を増加させることになる。逆にVc−のばらつきが小さいと、VbsをVc−のばらつきが許す範囲で小さくでき、変位低下率のばらつきを小さくできる。
図13は、実施例1〜実施例3における圧電体層70のヒステリシス特性の評価として、抗電圧Vc−を示す図である。横軸が圧電体層70の流路形成基板用ウェハー110での位置、縦軸が抗電圧Vc−を表している。
実施例1は、Arガス流量を20sccm、実施例2は、Arガス流量を40sccm、実施例3は、Arガス流量を80sccmとした。いずれの実施例においても、マグネットコイル420へのマグネット電流は、入力が3.0Aで、出力が7.0Aであった。また、スパッタエッチング時間は、124秒で行なった。
図14において、Arガス流量が増えるほどばらつきが少なくなるのがわかる。
図15は、流路形成基板用ウェハー110内の位置におけるスパッタエッチング量を表す図である。横軸は流路形成基板用ウェハー110の中心からの距離を表し、縦軸が中心におけるスパッタ量を1とした場合の比率を示している。Arガス流量は、20sccm、40sccm、60sccm、80sccm、160sccmで行なった。
図15において、Arガス流量が160sccmにおいては、エッチング量のばらつきが大きくなることがわかる。
(1)上電極80とリード電極90との密着性を高めるスパッタエッチングにおいて、上電極80の表面を、Arガス流量を60sccm以上で導入しながらスパッタエッチングすることにより、Arガスの導入によるArガスの流れによって、Arイオンの上電極80表面での滞留時間を短くできる。したがって、イオン化したArガスが表面に滞留することによる上電極80のチャージアップを抑えることができ、チャージアップによる圧電素子300への影響を少なくでき、圧電素子300の圧電体層70のヒステリシス特性のばらつきおよび変位特性のばらつきの少ない圧電アクチュエーター100の製造方法を得ることができる。
また、Arガス流量を80sccm以下で導入しながらスパッタエッチングすることによりエッチング量が抑制され、圧電アクチュエーター100毎のエッチング量のばらつきも抑えることができる。
例えば、上述した実施形態および実施例では、液体噴射ヘッドの一例としてインクジェット式記録ヘッドを挙げて説明したが、本発明は広く液体噴射ヘッド全般を対象としたものであり、インク以外の液体を噴射する液体噴射ヘッドにも勿論適用することができる。
その他の液体噴射ヘッドとしては、例えば、プリンター等の画像記録装置に用いられる各種の記録ヘッド、液晶ディスプレイ等のカラーフィルターの製造に用いられる色材噴射ヘッド、有機ELディスプレイ、FED(電界放出ディスプレイ)等の電極形成に用いられる電極材料噴射ヘッド、バイオchip製造に用いられる生体有機物噴射ヘッド等が挙げられる。
また、液体噴射ヘッドに圧力発生手段として搭載されるアクチュエーターだけでなく、あらゆる装置に搭載されるアクチュエーターに適用することができる。例えば、アクチュエーターは、上述したヘッドの他に、センサー等にも適用することができる。
Claims (2)
- 基板上に振動板を形成する振動板形成工程と、
前記振動板上に、個別電極と圧電体層とを備えた圧電素子を形成する圧電素子形成工程と、
チャンバー内の圧力をArガス流量が60sccm以上、80sccm以下で導入しながら0.5Pa〜1.5Paに保ち、前記個別電極の表面をスパッタエッチングするスパッタエッチング工程と、を含み、
前記スパッタエッチング工程において前記個別電極は露出しており、
前記圧電素子形成工程と前記スパッタエッチング工程との間に絶縁膜形成工程がない、ことを特徴とする圧電アクチュエーターの製造方法。 - 請求項1に記載の圧電アクチュエーターの製造方法において、
前記圧電素子形成工程は、共通電極としての下電極を前記振動板上に形成し、
前記下電極上または前記振動板上に前記圧電体層を形成し、
前記圧電体層に前記個別電極としての上電極を形成する
ことを特徴とする圧電アクチュエーターの製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010052821A JP5573251B2 (ja) | 2010-03-10 | 2010-03-10 | 圧電アクチュエーターの製造方法 |
| US13/039,869 US8966729B2 (en) | 2010-03-10 | 2011-03-03 | Method for manufacturing piezoelectric actuator |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010052821A JP5573251B2 (ja) | 2010-03-10 | 2010-03-10 | 圧電アクチュエーターの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011187789A JP2011187789A (ja) | 2011-09-22 |
| JP5573251B2 true JP5573251B2 (ja) | 2014-08-20 |
Family
ID=44558534
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010052821A Expired - Fee Related JP5573251B2 (ja) | 2010-03-10 | 2010-03-10 | 圧電アクチュエーターの製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US8966729B2 (ja) |
| JP (1) | JP5573251B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6432204B2 (ja) * | 2014-08-13 | 2018-12-05 | セイコーエプソン株式会社 | 圧電駆動装置、ロボット、及び、それらの駆動方法 |
| DE102015217334B3 (de) * | 2015-09-10 | 2016-12-01 | Continental Automotive Gmbh | Verfahren zum Herstellen eines als Stapel ausgebildeten Vielschichtaktors |
| TWI644575B (zh) * | 2017-06-23 | 2018-12-11 | 英屬開曼群島商智動全球股份有限公司 | 電聲轉換器 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05169666A (ja) * | 1991-12-25 | 1993-07-09 | Rohm Co Ltd | インクジェットプリントヘッドの製造方法 |
| JPH07130702A (ja) * | 1993-11-08 | 1995-05-19 | Fujitsu Ltd | 白金又はパラジウムよりなる金属膜のパターニング方法 |
| JPH09120957A (ja) * | 1995-08-23 | 1997-05-06 | Fujitsu Ltd | プラズマ装置及びプラズマ処理方法 |
| JP3972393B2 (ja) * | 1995-12-19 | 2007-09-05 | セイコーエプソン株式会社 | 表面処理方法及び装置、圧電素子の製造方法、インクジェット用プリントヘッドの製造方法、液晶パネルの製造方法、並びにマイクロサンプリング方法 |
| US6270634B1 (en) * | 1999-10-29 | 2001-08-07 | Applied Materials, Inc. | Method for plasma etching at a high etch rate |
| JP2002026054A (ja) * | 2000-07-12 | 2002-01-25 | Seiko Epson Corp | 半導体装置の製造方法 |
| JP3661775B2 (ja) * | 2001-02-14 | 2005-06-22 | セイコーエプソン株式会社 | インクジェット式記録ヘッドの製造方法 |
| US6849151B2 (en) * | 2002-08-07 | 2005-02-01 | Michael S. Barnes | Monitoring substrate processing by detecting reflectively diffracted light |
| US7445810B2 (en) | 2004-04-15 | 2008-11-04 | Hewlett-Packard Development Company, L.P. | Method of making a tantalum layer and apparatus using a tantalum layer |
| JP2007073931A (ja) | 2005-08-09 | 2007-03-22 | Seiko Epson Corp | アクチュエータ装置の製造方法及びアクチュエータ装置並びに液体噴射ヘッド及び液体噴射装置 |
| JP4702553B2 (ja) * | 2006-02-14 | 2011-06-15 | セイコーエプソン株式会社 | 液体噴射ヘッドの圧電素子部分の形成方法 |
| JP2007234667A (ja) | 2006-02-27 | 2007-09-13 | Fujitsu Ltd | 半導体装置の製造方法 |
| JP2009272329A (ja) * | 2008-04-30 | 2009-11-19 | Seiko Epson Corp | アクチュエータ装置の製造方法 |
-
2010
- 2010-03-10 JP JP2010052821A patent/JP5573251B2/ja not_active Expired - Fee Related
-
2011
- 2011-03-03 US US13/039,869 patent/US8966729B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US20110219592A1 (en) | 2011-09-15 |
| US8966729B2 (en) | 2015-03-03 |
| JP2011187789A (ja) | 2011-09-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101544114B (zh) | 液体喷射头、液体喷射装置、以及致动器 | |
| JP5115330B2 (ja) | 液体噴射ヘッドおよびそれを備えた液体噴射装置 | |
| JP4737375B2 (ja) | アクチュエータ装置の製造方法及び液体噴射ヘッドの製造方法並びに液体噴射装置の製造方法 | |
| JP2008091877A (ja) | 圧電素子、アクチュエータ装置、液体噴射ヘッド及び液体噴射装置 | |
| KR20080033099A (ko) | 액츄에이터 장치의 제조 방법, 액츄에이터 장치 및 액체분사 헤드 | |
| JP5737540B2 (ja) | 圧電素子、液体噴射ヘッド、センサー及びモーター | |
| JP2011187789A (ja) | 圧電アクチュエーターの製造方法 | |
| JP5581781B2 (ja) | 圧電アクチュエーターの製造方法 | |
| JP2009160923A (ja) | 液体噴射ヘッドの製造方法及び液体噴射装置 | |
| JP2011181556A (ja) | アクチュエーターの製造方法 | |
| JP2012011558A (ja) | 液体噴射ヘッドの製造方法 | |
| JP2011235501A (ja) | 液体噴射ヘッドの製造方法及びこれを用いた液体噴射装置、並びに圧電素子の製造方法 | |
| JP2007073931A (ja) | アクチュエータ装置の製造方法及びアクチュエータ装置並びに液体噴射ヘッド及び液体噴射装置 | |
| JP4877451B2 (ja) | 圧電素子の製造方法及び液体噴射ヘッド | |
| US7514854B2 (en) | Piezoelectric element, liquid-jet head using piezoelectric element and liquid-jet apparatus | |
| JP5549798B2 (ja) | 液体噴射ヘッド、液体噴射装置及び圧電素子 | |
| JP2011238710A (ja) | 液体噴射ヘッドの製造方法及びこれを用いた液体噴射装置、並びに圧電素子の製造方法 | |
| JP2008205048A (ja) | 圧電素子の製造方法及び液体噴射ヘッドの製造方法 | |
| JP5201304B2 (ja) | アクチュエータ装置の製造方法及び液体噴射ヘッドの製造方法 | |
| JP5256998B2 (ja) | アクチュエータ装置の製造方法及び液体噴射ヘッドの製造方法 | |
| JP2007048816A (ja) | アクチュエータ装置の製造方法及びアクチュエータ装置並びに液体噴射ヘッド及び液体噴射装置 | |
| JP3882915B2 (ja) | 液体噴射ヘッド及びその製造方法並びに液体噴射装置 | |
| JP2013146911A (ja) | 液体噴射ヘッドの製造方法、及び、液体噴射装置の製造方法 | |
| JP5670017B2 (ja) | 液体噴射ヘッド及び液体噴射装置並びにアクチュエータ装置 | |
| JP2012218232A (ja) | 液体噴射ヘッドの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20121205 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140218 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140417 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140603 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140616 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5573251 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |