JP5584545B2 - 流延装置及び溶液製膜方法 - Google Patents

流延装置及び溶液製膜方法 Download PDF

Info

Publication number
JP5584545B2
JP5584545B2 JP2010171921A JP2010171921A JP5584545B2 JP 5584545 B2 JP5584545 B2 JP 5584545B2 JP 2010171921 A JP2010171921 A JP 2010171921A JP 2010171921 A JP2010171921 A JP 2010171921A JP 5584545 B2 JP5584545 B2 JP 5584545B2
Authority
JP
Japan
Prior art keywords
casting
air supply
film
support
casting support
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2010171921A
Other languages
English (en)
Other versions
JP2012030480A (ja
Inventor
孝介 八牧
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Fujifilm Corp
Original Assignee
Fujifilm Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Fujifilm Corp filed Critical Fujifilm Corp
Priority to JP2010171921A priority Critical patent/JP5584545B2/ja
Priority to CN201110216850.1A priority patent/CN102344576B/zh
Priority to TW100127037A priority patent/TW201217139A/zh
Priority to KR1020110075904A priority patent/KR101844807B1/ko
Publication of JP2012030480A publication Critical patent/JP2012030480A/ja
Application granted granted Critical
Publication of JP5584545B2 publication Critical patent/JP5584545B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • G—PHYSICS
    • G02—OPTICS
    • G02F—OPTICAL DEVICES OR ARRANGEMENTS FOR THE CONTROL OF LIGHT BY MODIFICATION OF THE OPTICAL PROPERTIES OF THE MEDIA OF THE ELEMENTS INVOLVED THEREIN; NON-LINEAR OPTICS; FREQUENCY-CHANGING OF LIGHT; OPTICAL LOGIC ELEMENTS; OPTICAL ANALOGUE/DIGITAL CONVERTERS
    • G02F1/00—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics
    • G02F1/01—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour 
    • G02F1/13—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour  based on liquid crystals, e.g. single liquid crystal display cells
    • G02F1/133—Constructional arrangements; Operation of liquid crystal cells; Circuit arrangements
    • G02F1/1333—Constructional arrangements; Manufacturing methods
    • G02F1/1335—Structural association of cells with optical devices, e.g. polarisers or reflectors
    • G02F1/13363—Birefringent elements, e.g. for optical compensation
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C41/00—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor
    • B29C41/02—Shaping by coating a mould, core or other substrate, i.e. by depositing material and stripping-off the shaped article; Apparatus therefor for making articles of definite length, i.e. discrete articles
    • B29C41/12—Spreading-out the material on a substrate, e.g. on the surface of a liquid
    • G—PHYSICS
    • G02—OPTICS
    • G02F—OPTICAL DEVICES OR ARRANGEMENTS FOR THE CONTROL OF LIGHT BY MODIFICATION OF THE OPTICAL PROPERTIES OF THE MEDIA OF THE ELEMENTS INVOLVED THEREIN; NON-LINEAR OPTICS; FREQUENCY-CHANGING OF LIGHT; OPTICAL LOGIC ELEMENTS; OPTICAL ANALOGUE/DIGITAL CONVERTERS
    • G02F1/00—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics
    • G02F1/01—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour 
    • G02F1/13—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour  based on liquid crystals, e.g. single liquid crystal display cells
    • G02F1/1303—Apparatus specially adapted to the manufacture of LCDs

Landscapes

  • Physics & Mathematics (AREA)
  • Nonlinear Science (AREA)
  • Chemical & Material Sciences (AREA)
  • Crystallography & Structural Chemistry (AREA)
  • General Physics & Mathematics (AREA)
  • Optics & Photonics (AREA)
  • Engineering & Computer Science (AREA)
  • Mathematical Physics (AREA)
  • Mechanical Engineering (AREA)
  • Manufacturing & Machinery (AREA)
  • Moulding By Coating Moulds (AREA)

Description

本発明は、位相差フィルムとして用いるフィルムをドープから形成するための流延装置、及び溶液製膜方法に関する。
液晶ディスプレイには位相差フィルムが用いられ、液晶ディスプレイの大画面化と高精細化によって、位相差フィルムに対する要求品質も厳しくなる一方である。要求品質として重要視されるのは光学特性であり、光学特性としては、Re、Rth、遅相軸の方向(配向角)の均一性等がある。中でも、遅相軸の方向の均一性に対する要求は非常に厳しい。具体的には、長尺のフィルムにおける幅方向では、遅相軸のズレ量(以下、軸ズレ量と称する)を目的とする遅相軸の方向に対して−1.5°以上1.5°以内の範囲に抑えること、さらには、フィルム全域で軸ズレ量を−1°以上1°以内の範囲に抑えること、望ましくは−0.4°以上0.4°以内に抑えることを要求される。なお、Reはフィルム面内の光学異方性であり、Rthはフィルム面内とフィルム厚み方向の光学異方性である。連続的にフィルム製造を行って得られる長尺のフィルムについて、nxをフィルムの長手方向の屈折率、nyをフィルムの幅方向の屈折率、nzをフィルムの厚み方向の屈折率、dをフィルム厚みとしたときに、ReとRthとはそれぞれ以下の式で求める。
Re=(ny−nx)×d
Rth=((ny+nx)/2−nz)×d
位相差フィルムとして用いるフィルムを製造する方法としては、上記のような光学特性の観点から溶液製膜方法が好ましいと言える。位相差フィルムの市場は拡大する一方であり、この市場の拡大に伴い、溶液製膜でのフィルムの製造効率も向上させる必要がある。
溶液製膜方法は、工業的には、連続法で行われる。すなわち、ドープを流延して流延膜とし、流延膜を剥ぎ取るまでの流延工程と、剥ぎ取られた流延膜であるフィルムを乾燥する乾燥工程とは連続して行われる。流延工程と乾燥工程とのうち流延工程での速度を上げることが、製造効率の向上につながる。
そこで、流延膜の乾燥速度を上げるために、従来は、特許文献1のように、流延膜に対して平行に乾燥風を流し、その乾燥風を流延膜の走行方向に対して対向流または追い風となるように流したり、特許文献2のように、走行する支持体の上に特定のドープから形成された流延膜に対して、流延膜に垂直に乾燥風を吹き付けることが行われてきた。
また、特許文献2では、乾燥のために流延膜に風を吹き付け、風の向きと支持体表面とのなす角を45°〜80°または90°とし、特許文献3では、ノズルから流延膜に向けて出す風の向きを45°〜90°とする。
ところで、風をあてることにより流延膜を乾燥させる方法では、その乾燥を効果的ないし効率的に進めるために、風として吹き付ける空気を加熱して暖める。このように、加熱した空気を流延膜にあてると、支持体のうち流延膜が形成されていない露出部分は、徐々に昇温してしまう。支持体の露出部分の温度が高く上がりすぎてしまうと、流延膜の各側部の温度も上昇しすぎて発泡する。
そこで、流延膜に吹き付ける風により、このような支持体側部の露出部分の温度上昇を防止するために、特許文献4では、遮風板を設けて、風が支持体の露出部分にあたらないようにしている。
特開昭61−110520号公報 特開昭64−055214号公報 特開2003−103544号公報 特開2005−047141公報
しかし、流延膜に対して平行に風を流す方法は、風を吹き付けない場合に比べて乾燥速度は大きいものの、流延方向に延びた細かいすじが流延膜に発生するという問題がある。また、特許文献3には、流延膜に垂直に風を吹き付けると、風が流延膜に当たった後、上流側に向かってしまい。この流れによって膜厚が不均一になることが指摘されている。
ここで、特許文献3の方法では、乾燥速度をさらに大きくするためには、吹き付ける気体の温度を上げることになる。しかし、このように気体の温度を上げていくと、繰り返し流延と剥取とを行っているうちに、支持体の温度は幅方向で不均一になり、得られるフィルムの光学特性、中でも軸ズレ量が大きくかつ幅方向で不均一なものとなったり、支持体の側部が反っていくことがある。支持体は一旦反り始めると、走行を継続するに従ってその反りが徐々に大きくなる一方であり、走行中の矯正はほぼ不可能である。また、近年では、フィルムの広幅化に対する要求もあり、以上の問題は、フィルムの広幅化に伴う支持体の広幅化や、製造効率のさらなる向上を図るための支持体の長尺化で、より顕著になる。また、特許文献4の方法では、1対の遮風板の一方と他方との間を、流延膜に対して並行に気体が流れ、このために、流延膜の幅方向で気体の温度が不均一になる。気体の温度が流延膜の幅方向で不均一になることで、フィルムの光学特性の中でも軸ズレ量が特に幅方向で不均一になるという問題がある。
そこで、上記問題に鑑み、本発明は、溶液製膜によるフィルムの製造効率を上げるために、流延膜のさらなる乾燥速度の向上を図りつつも、フィルムの遅相軸の方向の幅方向における均一化を図り、支持体の反りを防止する流延装置と溶液製膜方法とを提案することを目的とする。
上記課題を解決するために、本発明は、環状の流延支持体の流延面にドープを流延して流延膜とし、この流延膜を剥ぎ取る剥取位置からドープが流延される流延位置に戻るように流延支持体が循環して連続走行する流延装置において、流延面を上に向けて流延支持体が走行する第1走行領域に設けられた第1給排気ユニットと、剥取位置を一定に保持し、溶剤含有率が50質量%に達した流延膜を剥ぎ取るための剥取ローラと、を備え、記第1の給排気ユニットは、流延位置よりも流延支持体の走行方向における下流側に配され、走行方向の下流に向けた開口から気体を送り出す送風ノズルと、送風ノズルよりも下流に設けられ、通過する流延膜を覆うように底面が流延支持体に対向して配される第1給気ダクトと、第1給気ダクトの底面に突出して設けられ、流延支持体の走行方向に間隔をもって並べられ、それぞれの先端に流延支持体の幅方向に長いスリット状の第1給気開口が形成され、第1給気ダクトを通して供給される加熱された気体を第1給気開口から流延膜の膜面に対して垂直な方向に出す複数の第1給気ノズルと、第1給気開口よりも流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う第1給気ノズルの間に向けた複数の第1吸引開口から、流延膜周辺の雰囲気を吸引する第1排気手段と、流延膜の側縁の通過ライン上または通過ラインよりも流延支持体の幅方向における内側に配され、第1給気ダクトが配された区間内で流延支持体の走行路に沿って長くされ、流延膜の膜面近傍から流延支持体の側部の露出部分への加熱された気体の流れ出しを抑制する1対の第1遮風部材と、を有し、第1遮風部材が複数の第1給気ノズルの先端よりも下方に配され、かつ第1吸引開口が第1給気ノズルの先端よりも高い位置にされていることを特徴として構成されている。
第1排気手段は、第1遮風部材よりも流延支持体の幅方向における外側にそれぞれ配されることが好ましい。
流延装置は、流延支持体を挟んで第1給気ダクトに対向して配された第2給気ダクトと、第2給気ダクトの流延支持体に対向した対向面に突出して設けられ、上記走行方向に間隔をもって並べられ、それぞれの先端に流延支持体の幅方向に長いスリット状の第2給気開口が形成され、第2給気ダクトを通して供給される加熱された気体を第2給気開口から流延支持体に対して垂直な方向に出す複数の第2給気ノズルと、第2給気ノズルよりも流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う第2給気ノズルの間に向けた複数の第2吸引開口から雰囲気を吸引する第2排気手段と、流延支持体を挟んで第1の遮風部材と幅方向における同じ位置に設けられ、第2給気ダクトが配された区間内で流延支持体の走行路に沿って長くされて、流延面と反対側の非流延面のうち、露出部分に対応する側部への第2給気ノズルからの気体の流れ出しを抑制する1対の第2の遮風部材とを備え、第2遮風部材が複数の第2給気ノズルの先端の上方に配され、かつ第2吸引開口が第2給気ノズルの先端よりも低い位置にされていることが好ましい。
第1の給排気ユニットの下流に設けられ、流延支持体の走行方向における上流側に向けた第3給気から、通過する流延膜の膜面に並行な対向流となる気体を送る給気部を備えることが好ましい。
給気部は、流延面を下に向けて流延支持体が走行する第2走行領域に設けられていることが好ましい。
また、本発明は、長手方向に連続走行する環状の流延支持体にドープを流延して流延膜を形成し、流延支持体から流延膜を剥がして乾燥し、流延膜を剥がした流延支持体にドープを再び流延する溶液製膜方法において、流延支持体がドープを流延される流延面を上に向けて走行する領域で、流延膜を乾燥する第1流延膜乾燥工程と、溶剤含有率が50質量%に達した流延膜を流延支持体から剥ぎ取る剥取工程と、を有し、第1流延膜乾燥工程は、流延膜に対する追い風として気体を流す送風工程と、通過する流延膜を覆うように底面が流延支持体に対向して配される第1給気ダクトの底面から突出し流延支持体の走行方向に間隔をもって並べて設けられ、それぞれの先端に流延支持体の幅方向に長いスリット状の第1給気開口が形成された第1給気ノズルから、第1給気ダクトを通して供給される加熱された気体を、送風工程を経た流延膜の膜面に対して垂直な方向に出して給気する第1給気工程と、第1給気開口よりも流延支持体の幅方向における外側の両側にそれぞれ配され、隣り合う第1給気ノズルの間に向けられ、かつ第1給気ノズルの先端よりも高い位置の複数の第1吸引開口から、流延膜周辺の雰囲気を吸引して排気する第1排気工程と、を有し、流延膜の側縁の通過ライン上またはこの通過ラインよりも流延支持体の幅方向における内側に、複数の第1給気ノズルの先端の下方に設けられ、給気ダクトが配された区間内で流延支持体の走行路に沿って長くされた1対の第1遮風部材により、流延膜の膜面近傍から流延支持体の側部の露出部分への加熱された気体の流れ出しを抑制することを特徴として構成されている。
第1排気手段は、第1遮風部材よりも流延支持体の幅方向における外側にそれぞれ配されたことが好ましい。
流延支持体を挟んで第1給気ダクトに対向して配された第2給気ダクトの流延支持体に対向した対向面に突出して走行方向に間隔をもって並べて設けられ、それぞれの先端に流延支持体の幅方向に長いスリット状の第2給気開口が形成された第2給気ノズルから、第2給気ダクトを通して供給される加熱された気体を、流延支持体に対して垂直な方向に出して給気し、第1給気ノズルから気体が吹き付けられている流延膜の温度を昇温させる第2給気工程と、第2給気開口よりも流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う第2給気ノズルの間に向けられて第2給気ノズルの先端よりも低い位置にされた複数の第2吸引開口から、雰囲気を吸引して排気する第2排気工程と、を有し、流延支持体を挟んで第1遮風部材と幅方向における同じ位置に、複数の第2給気ノズルの先端の上方に設けられ、第2給気ダクトが配された区間内で流延支持体の走行路に沿って長くされた1対の第2遮風部材により、流延面と反対側の非流延面のうち、露出部分に対応する側部への第2給気ノズルからの気体の流れ出しを抑制することが好ましい。
本発明の溶液製膜方法は、第1流延膜乾燥工程を経た流延膜に対して、膜面に並行な対向流となる気体を送ることにより、流延膜を乾燥する第2流延膜乾燥工程を有することが好ましい。
第2流延膜乾燥工程は、流延面を下に向けて走行する流延支持体上の流延膜に対して行うことが好ましい。
本発明によると、溶液製膜によるフィルムの製造効率を上げるために、流延膜のさらなる乾燥速度の向上を図りつつも、フィルムの幅方向における遅相軸方向が均一になって軸ズレ量が低減し、支持体の反りを防止することができる。
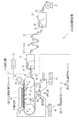
溶液製膜設備の概略図である。 第1の上流域給排気ユニットの側面概略図である。 第1の上流域給排気ユニットの平面概略図である。 図3及び図4のIV−IV線に沿う断面図である。 第2の上流域給排気ユニットの側面概略図である。
本発明の第1の実施態様は、図1に示す溶液製膜設備10により実施することが好ましい。溶液製膜設備10は、流延装置15と、第1テンタ17と、ローラ乾燥装置21と、第2テンタ23と、スリッタ26と、巻取装置27とを、上流側から順に備える。流延装置15は、ポリマーが溶剤に溶解したドープ11からポリマーフィルム(以降、単に「フィルム」と称する)12を形成する。第1テンタ17は、フィルム12の各側部を保持手段16で保持しながらフィルム12の乾燥をすすめる。ローラ乾燥装置21は、フィルム12を複数のローラ20で支持しながら乾燥する。第2テンタ23は、フィルム12の各側部を保持手段22で保持し、フィルム12に対して幅方向での張力をフィルム12に付与する。スリッタ26は、第1テンタ17の保持手段16と第2テンタ23の保持手段22とにより保持された各側部の保持跡を切除する。巻取装置27は、フィルム12を巻き芯に巻いてロール状にする。
なお、本明細書においては、溶剤含有率(単位;%)は乾量基準の値であり、具体的には、溶剤の質量をx、フィルム12の質量をyとするときに、{x/(y−x)}×100で求める百分率である。
流延装置15は、環状に形成された無端の流延支持体であるバンド30と、周方向に回転する第1ローラ31と第2ローラ32とを備える。バンド30は、第1ローラ31と第2ローラ32との周面に巻き掛けられる。第1,第2ローラ31,32の少なくともいずれか一方が、駆動手段を有する駆動ローラであればよい。この駆動ローラが周方向に回転することにより、周面に接するバンド30が搬送される。この搬送により、バンド30は、循環して長手方向に連続走行する。
バンド30の上方にはドープ11を流出する流延ダイ35が備えられる。搬送されているバンド30に流延ダイ35からドープ11を連続的に流出することにより、ドープ11はバンド30上で流延されて流延膜36が形成される。なお、ドープ11がバンド30に接触を開始する位置を、以下、流延位置PCと称する。
第1ローラ31と第2ローラ32とは、それぞれ周面温度を制御する温度コントローラ(図示せず)を備える。第1ローラ31は、周面温度が所定の範囲となるように冷却する。第1ローラ31を冷却することにより、バンド30は1周する毎に冷却される。これにより、連続走行して後述の第1の上流域給排気ユニット41と第1の下流域給排気ユニット及び第1下流域給排気ユニット42,43とにより加熱され続けても、バンド30の両側部30s(図3参照)の温度上昇がより確実に防止される。流延ダイ35は、第1ローラ31上のバンド30の上方に設けており、流延位置PCは第1ローラ31上としている。第2ローラ31は、周面温度が所定の範囲となるように加熱する。第2ローラ32を加熱することにより、流延膜36はより効果的に乾燥する。
第1ローラ31の周面温度は、3℃以上30℃以下の範囲にすることが好ましく、5℃以上25℃以下の範囲にすることがより好ましく、8℃以上20℃以下の範囲にすることがさらに好ましい。第2ローラ32の周面温度は、20℃以上50℃以下の範囲にすることが好ましく、25℃以上45℃以下の範囲にすることがより好ましく、30℃以上40℃以下の範囲にすることがさらに好ましい。
流延ダイ35は、第1ローラ31上にあるバンド30の上方に設ける態様に限定されない。例えば、第1ローラ31から第2ローラ32へ向かうバンド30の上方に設けてもよい。この場合には、第1ローラ31から第2ローラ32へ向かうバンド30の下方にローラ33を配し、ローラ33により支持されているバンド30の上方に流延ダイ35を配することが好ましい。
ダイ31からバンド30に至るドープ11、いわゆるビードに関して、バンド30の走行方向における上流には、減圧チャンバが設けられるが図示は略す。この減圧チャンバは、流出したドープ11の上流側エリアの雰囲気を吸引して前記エリアを減圧する。
流延膜36を、第1テンタ17への搬送が可能な程度にまで固くしてから、溶剤を含む状態でバンド30から剥がす。剥ぎ取りは、溶剤含有率が好ましくは20質量%以上50質量%以下の範囲、さらに好ましくは25質量%以上45質量%以下の範囲で行うことがより好ましい。50質量%という低い溶剤含有率に達してから剥ぎ取ることで、50質量%よりも大きい溶剤含有率で剥ぎ取る場合に比べて、遅相軸の方向をより確実に均一にすることができる。また、20質量%以上で剥ぎ取る場合には、20質量%未満で剥ぎ取る場合に比べて、製造効率をより確実に向上させることができる。
剥ぎ取りの際には、フィルム12を剥ぎ取り用のローラ(以下、剥取ローラと称する)37で支持し、流延膜36がバンド30から剥がれる剥取位置PPを一定に保持する。剥取ローラ37は、駆動手段を備え周方向に回転する駆動ローラであってもよい。なお、剥ぎ取りは、第1ローラ31上のバンド30で実施する。バンド30は循環して剥取位置PPから流延位置PCに戻ると再び新たなドープ11が流延される。
バンド30の走行路のうちドープ11が流延されるバンド30の流延面が上を向いて走行する第1の走行領域は、流延位置PCから剥取位置PPまでの流延膜形成領域のうち上流域を含む。また、バンド30の走行路のうちバンド30が流延面を下に向けて走行する第2の走行領域は、流延位置PCから剥取位置PPまでの流延膜形成領域のうち下流域を含む。
バンド30の第1の走行領域の中で流延位置PCよりも下流には、第1の上流域給排気ユニット41を備える。この第1の上流域給排気ユニット41の下流には、第1の下流域給排気ユニット42と、第2の下流域給排気ユニット43との2つの下流域給排気ユニットが備えられてある。このように、第1の上流域給排気ユニット41、第1の下流域給排気ユニット42、第2の下流域給排気ユニット43は、バンド30の走行路に沿って上流側から順に設けられてある。なお、下流式給排気ユニットの数は、2に限定されず、1または3以上であってもよい。第1の上流域給排気ユニット41については、他の図面を用いて後述する。
第1の下流域給排気ユニット42は、乾燥した気体を流出する給気部46と、気体を吸引して排気する排気部47と、コントローラ48とを備える。コントローラ48は、給気部46に気体を送り、その気体の温度、湿度、給気部46からの流量、吸引部47での吸引力を独立して調整する。第2の下流域給排気ユニット43も、第1の下流域給排気ユニットと同様に、給気部49、排気部50、コントローラ51を備える。
給気部46、49は、バンド30の第2走行領域のうち、剥取位置PPよりも上流に配してある。排気部47は給気部46の上流に、排気部50は給気部49の上流に、それぞれ配される。気体が流出する給気部46,49の各流出口46a,49aと、気体を吸引する排気部47,50の各吸引口47a,50aとは、ともに、バンド30の幅方向に延びたスリット状の開口である。流出口46a,49aがバンド30の走行方向における上流側に向けるように、給気部46,49は配される。吸引口47a,50aがバンド30に対向するように、排気部47,50は配される。
以上のように給気部46,49と排気部47,50とを配することにより、給気部46,49からの気体は、搬送されて通過する流延膜36の膜面に対して並行な対向流で流れる。対向流とすることで、追い風よりも効率的に流延膜36を乾燥することができる。
第2ローラ32から剥取位置PPに向かうバンド30は、下方を向くバンド面上に流延膜36が形成されているために、支持手段による下方からの支持ができない。したがって、第2ローラ32から剥取位置PPに向かうバンド30は、自重で、下方に凸の走行経路を採る。また、乾燥効率の点では、流延膜36に対して垂直な向きに気体を吹き付ける方が、並行流の場合よりも優れる。しかし、乾燥効率を並行流よりも高めることができるほどの流量で、垂直な向きに気体を吹き付けるためには、流延膜36の下方に多くの給気手段を設ける必要があり、給気手段を多く配するほど、給気手段とバンド30との接触の懸念が高まる。そこで、給気部46,49を、ともに、第2ローラ32から剥取位置PPに向かうバンド30の下方に配し、第2ローラ32から剥取位置PPに向かう流延膜36については、並行な対向流の気体で乾燥する。
ただし、流延膜36の膜面に対して並行流の気体を流すための下流域給排気ユニットの数は、本実施形態のように2に限定されず、1または3以上であってもよい。
本実施形態では、第1の下流域給排気ユニット42と第2の下流域給排気ユニット43とを、コントローラ48とコントローラ51とによりそれぞれ独立して制御しているが、ひとつのコントローラ(図示)により独立して制御してもよい。
給気部46,49からの気体は、コントローラ48,51により加熱されてある。このように加熱された温風を流延膜36上に流すことにより、流延膜36を加熱し、乾燥をすすめる。
流延装置15と第1テンタ17との間の搬送路には、送風装置(図示無し)を配してもよい。この送風装置からの送風により、フィルム12の乾燥をすすめる。
流延膜36は、剥取ローラ37で剥ぎ取られる。剥ぎ取られた流延膜36、すなわちフィルム12は、第1テンタ17に案内される。第1テンタ17の保持手段16は、クリップとしてある。
第1テンタ17は、フィルム12を保持手段16で保持して長手方向に搬送しながら、幅方向での張力を付与し、フィルム12の幅を拡げる。第1テンタ17には、上流側から順に、予熱エリア、延伸エリア、及び緩和エリアが形成されてある。なお、緩和エリアは無くてもよい。
第1テンタ17は、1対のレール(図示無し)及びチェーン(図示無し)を備える。レールはフィルム12の搬送路の両側に設置され1対のレールは所定の間隔で離間して配される。このレール間隔は、予熱エリアでは一定であり、延伸エリアでは下流に向かうに従って次第に広くなり、緩和エリアでは一定である。なお、緩和エリアのレール間隔は、下流に向かうに従って次第に狭くなるようにしてもよい。
チェーンは、原動スプロケット及び従動スプロケット(図示無し)に掛け渡され、レールに沿って移動自在に取り付けられている。複数の保持手段16は、チェーンに所定の間隔で取り付けられている。原動スプロケットの回転により、保持手段16はレールに沿って循環移動する。
保持手段16は、第1テンタ17の入口近傍で、案内されてきたフィルム12の保持を開始し、出口に向かって移動して、出口近傍で保持を解除する。保持を解除した保持手段16は再び入口近傍に移動して、新たに案内されてきたフィルム12を保持する。
予熱エリア、延伸エリア、緩和エリアは、ダクト54からの乾燥風の送り出しによって空間として形成されたものであり、明確な境界があるわけではない。ダクト54はフィルム12の搬送路の上方に設けられる。ダクト54は、乾燥風を送り出すスリットを有し、送風機(図示無し)から供給される。送風機は、所定の温度や湿度に調整した乾燥風をダクト54に送る。スリットがフィルム12の搬送路と対向するようにダクト54は配される。各スリットはフィルム12の幅方向に長く伸びた形状であり、搬送方向で互いに所定の間隔をもって形成されている。なお、同様の構造を有するダクトを、フィルム12の搬送路の下方に設けてもよいし、フィルム12の搬送路の上方と下方との両方に設けてもよい。
この第1テンタ17で、フィルムは搬送されながら、ダクト54からの乾燥風により乾燥をすすめられるとともに、保持手段16により幅を所定のタイミングで変えられる。
延伸エリアにおけるフィルム12の溶剤含有率は、7質量%以上30質量%以下であることが好ましい。延伸処理における延伸率ER1(={(延伸後の幅)/(延伸前の幅)}×100)は、5%より大きく30%以下であることが好ましい。延伸処理におけるフィルム12の温度は、80℃以上160℃以下であることが好ましい。
ローラ乾燥装置21の内部の雰囲気は、温度や湿度などが図示しない空調機により調節されている。ローラ乾燥装置21では、多数のローラ20にフィルム12が巻き掛けられて搬送される。ローラ乾燥装置21においても、フィルム12から溶剤が蒸発する。ローラ乾燥装置21では、溶剤含有率が5質量%以下となるまで、乾燥工程が行うことが好ましい。
なお、ローラ乾燥装置21から出たフィルム12がカールしている場合には、ローラ乾燥装置21と第2テンタ23との間に、カールを矯正してフィルム12を平らにするカール矯正装置(図示無し)を設けてもよい。
第2テンタ23は、フィルム12を幅方向に延伸する。この延伸により、所望の光学特性を有するフィルム12となる。得られるフィルム12は位相差フィルムとして利用することができる。第2テンタ23は、第1テンタ33と同様の構造を有する。なお、第2テンタ23に設けられるダクト55は、スリット(図示せず)から、所定の温度に加熱された乾燥風を流出し、フィルム12に向かって流れる。第2テンタ23の保持手段160も第1テンタ17と同様にクリップとしてある。
第2テンタ23での延伸における延伸率ER2(={(延伸後の幅)/(延伸前の幅)}×100)は、10%より大きく40%以下であることが好ましい。延伸開始時におけるフィルム12の溶剤含有率は、3質量%以下であることが好ましい。延伸におけるフィルム12の温度は、130℃以上200℃以下であることが好ましい。
製造目的とするフィルム12の光学特性によっては、第2テンタ23は用いずともよい。例えば、第1テンタ17による延伸で、目的とする特性が発現する場合には第2テンタ23は用いずともよい。
第2テンタ23の下流のスリッタ26は、フィルム12が案内されてくると、第1テンタ17や第2テンタ23の各保持手段16,22による保持跡を含む側部を切除する。側部を切除したフィルム12を巻取装置27に送り、ロール状に巻き取る。なお、流延装置15と第1テンタ17との間や、第1テンタ15とローラ乾燥装置21との間にも、スリッタを設けてもよい。
第1の上流域給排気ユニット41について、図2〜図4を参照しながら説明する。なお、図の煩雑化を避けるために、図3,図4では第1ローラ31の図示は略す。
第1の上流域給排気ユニット41は、流延位置PCの下流に設けられ、給気部61と、遮風部材としての遮風板62と、排気部63とを備える。給気部61は、バンド30の上に形成された流延膜36の膜面に対して垂直な方向に、気体を吹き付ける。図3に示すように、流延ダイ35に形成されてあるスリット状のドープ流出口35aの長さは、バンド30の幅よりも小さくされることから、バンド30の側部30sが露出するように、流延膜36はバンド30の幅方向における中央部30cに形成される。遮風板62は、流延膜36の膜面近傍からバンド30の側部の露出部分への気体の流れ出しを抑制する。排気部63は、流延膜36周辺の雰囲気を吸引する。これらの給気部61,遮風板62,排気部63のそれぞれについて以下に詳細に説明する。
給気部61は、給気ダクト66と、給気ダクト66に設けた複数のノズル67と、送風機68と、送風コントローラ69とを有する。送風機68は、給気ダクト66に気体を送り出す。送風コントローラ69は、送風機68から給気ダクト66へ送り出す気体の温度、湿度、流量を制御する。この制御によりノズル67からの気体の流量及び流速を調整する。気体は送風コントローラ69により加熱され、この加熱された気体を温風として流延膜36に吹き付けることにより、流延膜36の乾燥をすすめる。
給気ダクト66は、通過する流延膜36を覆うように、底面66aがバンド30に対向する箱状のダクトである。複数のノズル67は、バンド30の走行方向に、間隔をもって並ぶように配される。各ノズル67は、バンド30の幅方向に長い形状とされ、先端をバンド30に向けて、給気ダクト66の底面66aに突出して設けられる。バンド30に対向する先端に、給気ダクト66の中の気体を外部に出す開口67aが形成されてある。開口67aは、バンド30aの幅方向に長いスリット状である。
バンド30に対向する開口67aから気体を送ることにより、流延膜36の膜面に対して垂直な向きで気体を送ることができる。気体を垂直な向きで吹き付けることにより、膜面に並行な流れで吹き付けるよりも、効率よく流延膜36を乾燥することができる。このため、フィルム12の製造効率が向上する。なお、垂直な向きで気体を送るためには、ノズル67からの送風でなくてもよく、例えば、給気ダクト66の底面66aに開口(図示せず)を形成して、この開口からの送風であってもよい。
また、膜面に気体を垂直な向きで吹き付けることで乾燥効率が高まり、これにより、剥ぎ取り時における流延膜36、すなわち剥取位置PPにおける流延膜36の溶剤含有率をより下げることができ、50質量%以下にまでも下げることが可能となる。このように剥取位置PPにおける流延膜36の溶剤含有率を下げるほど、フィルム12の幅方向における遅相軸の方向を均一にすることができ、目的とする遅相軸の向きとのなす角を−1°以上1°以下の範囲、さらには−0.4°以上0.4°以下の範囲にまで小さく抑えることができる。剥取位置PPにおける流延膜36の溶剤含有率は、20質量%以上50質量%以下の範囲とすることが好ましい。剥取位置PPにおける流延膜36の溶剤含有率が50質量%以下となるように乾燥を進めることにより、遅相軸の軸ズレ量をより確実に−1°以上1°以下の範囲に抑えることができる。
開口67aの形状は、スリット状とすることが好ましいが、必ずしもスリットでなくてもよい。例えば、ノズル67の先端に、円形あるいは矩形の複数の開口(図示せず)をバンド30の幅方向に並ぶように形成してもよい。
図3,図4では、開口67aの長さを、両側に設けた1対の遮風板62の距離よりも短く図示してある。しかし、ノズル67の開口67aを、1対の遮風板62の距離よりも長く形成しておいて、遮風板62よりも外側を塞ぐことにより、1対の遮風板62の距離よりも短くして使用してもよい。
本実施形態では、給気ダクト66を、バンド30の走行路に沿って複数並べて設けてあるが、第2ローラ32に至るようにバンド30の走行方向に長く延びたひとつの給気ダクトを用い、この給気ダクトに多数のノズルを設けてもよい。また、本実施形態における個々の給気ダクト66には、6つのノズル67を設けてあるが、ノズル67の数は特に限定されない。
給気ダクト66からの気体の温度は、ドープ11の溶剤の沸点をTvとするときに、(Tv−20℃)以上(Tv+100℃)以下の範囲とすることが好ましい。(Tv−20℃)以上とすることで、流延膜36の乾燥効率はより確実に高まる。また、(Tv+100℃)以下とすることで、流延膜36の発泡をより確実に防ぐことができる。なお、ドープ11の溶剤が複数成分からなるときには、溶剤成分の沸点のうち沸点が最も低いものをTvとする。
ノズル67からの気体の吹き出しの速度、すなわち流速は、5m/秒以上25m/秒以下の範囲とすることが好ましい。5m/秒以上の流速とすることで、流延膜36の乾燥効率はより確実に高まる。また、25m/秒以下の流速とすることで、流延膜36の発泡をより確実に防ぐことができたり、表面の平滑なフィルム12をより確実に得ることができる。
遮風板62は、バンド30の走行路に沿って延びており、流延膜36の側縁の通過ライン上または通過ラインよりもバンド30の幅方向における内側に、起立した姿勢で配される。これにより、給気ダクト66からの加熱された気体が流延膜36の膜面近傍からバンド30の側部30sの露出部分へ流れ出すことを、抑制する。加熱気体の側部30sへの流れ出しを抑制することで、側部30sの温度上昇を抑制することができる。このため、遅相軸方向が幅方向で均一、さらにはフィルム全域において均一なフィルム12を得ることができるとともに、バンド30の温度上昇による反りを防止することができる。
遮風部材としては、遮風板62に代えて、流延膜36の側縁36eからバンド30の側部30sにかけての領域を底面で覆うようなブロック形状のものを用いてもよい。
バンド30の流延面30aを高さの基準として、遮風板62は、給気ダクト66よりも低く設けられている。つまり、遮風板62のバンド30から最も遠い縁部の高さは、給気ダクト66の底面の高さよりも低い。したがって、図2に示すように、給気ダクト66の底面66aに配されているノズル67は、バンド30の側方から見たときに、遮風板62に覆われずに、遮風板62と給気ダクト66との間に見える。このように、ノズル67とノズル67との各間の空間は、遮風板62と給気ダクト66との間を介して、遮風板62の上方あるいは側方の空間に通ずる。したがって、流延膜36の膜面近傍の空間は、遮風板62の上方あるいは側方の空間との、空間的に接続し、これにより、給気ダクト66からの気体は、流延膜36や遮風板62の内壁に当たると、遮風板62の上方や側方へ案内される。
流延膜36の両側縁36e近傍の配される1対の遮風板62に挟まれる空間は、遮風板62よりも側方の外部空間よりも、給気ダクト66からの給気により圧力が高く、さらに、前述のように、流延膜36の膜面近傍の空間と、遮風板62の上方あるいは側方の外部空間とは空間的に接続する。これらにより、流延膜36の周辺の雰囲気は、給気ダクト66から新たに流出される気体に迅速に置き換わるので、流延膜36の乾燥はより一層効率的にすすむ。
遮風板62は、バンド30との距離D1が10mm以上50mm以下の範囲となるように配されることが好ましく、10mm以上40mm以下の範囲となるように配されることがより好ましい。D1を10mm以上とすることで、遮風板62とバンド30との接触をより確実に防止することができる。D1を50mm以下とすることで、50mmよりも大きい場合に比べて、流延膜36の膜面近傍からバンド30の側部30sへの気体の流れ出しを、より確実に抑制することができる。
遮風板62は、流延膜36の側縁36eの通過ライン上、または、通過ラインよりも50mm内側のラインと通過ラインとの間の上方に配されることが好ましい。すなわち、遮風板62の外面と流延膜36の側縁36eの通過ラインとの距離D2は、0mm以上50mm以下の範囲とすることが好ましい。通過ライン上(D2=0mm)またはその内側(D2>0mm)とすることにより、流延膜36の膜面近傍からバンド30の側部30sへの気体の流れ出しを、より確実に抑制することができる。D2を50mmよりも大きくすると、50mm以下の場合と比べて、フィルム12の光学特性、中でも遅相軸の方向が目的の向きとは異なる向きになる側部の幅が大きくなってしまい、スリッタ26で切除すべき幅を大きくしなくてはならない場合がある。
排気部63は、吸引ダクト72と、吸引機73と、排気コントローラ74とを有する。吸引機73は、気体を吸引する。排気コントローラ74は、吸引機73における吸引力を制御する。この制御により、吸引ダクト72に形成された開口72aからの気体の吸引力を調整する。気体は、排気コントローラ69により、清浄化され、排気される。なお、清浄化された排気は、送風機68に送り、給気ダクト66からの給気に用いてもよい。
複数の吸引ダクト72は、遮風板62よりも高い位置に設けられる。各吸引ノズルの各開口72aは、ノズル67とノズル67との間に対向する。このように、開口67aは、空間的に接続する流延膜36の膜面近傍の空間と遮風板62の上方あるいは側方の外部空間との間に配されるので、流延膜36周辺の雰囲気は、より迅速に、遮風板62の上方へ案内される。これにより、流延膜36周辺の雰囲気は、給気ダクト66からの新たな気体に、より迅速に置き換わり、流延膜36の乾燥がさらに効率的にすすむ。また、吸引ダクト72は、遮風板62よりも高い位置に設けられるので、流延膜36の膜面近傍からバンド30の側部30sの露出部分への気体の流れ出しが、より確実に抑制され、側部30sの温度上昇がより確実に防止されるとともに、フィルム12の幅方向における遅相軸方向の均一化をより確実に図ることができる。
なお、吸引ダクト72は、バンド30の表面の法線方向においては、遮風板62よりも高い位置になるように配されていればよい。例えば、本実施形態のように、開口72aの下端が、給気ダクト66の底面66aよりも低くなるように吸引ダクト72を配してもよいし、あるいは、吸引ダクト72の底面が給気ダクト66の底面66aと同じ高さであって開口72aの下端が給気ダクト66の底面66aよりも高くてもよい。また、吸引ダクト72は、バンド30の走行方向においては、ノズル67とノズル67との間に開口72aが位置するように配されていればよい。
第1の上流側給排気ユニット41は、給気部61の上流、すなわち流延位置PCと給気部61との間に、さらに給気部77を備えることが好ましい。給気部77は、ノズル78と、送風機79と、送風コントローラ80とを有する。送風機79は、ノズル78に気体を送り出す。送風コントローラ80は、送風機79からノズル78へ送り出す気体の温度、湿度、流量を制御する。この制御によりノズル78からの気体の流量及び流速を調整する。気体は送風コントローラ80により加熱され、この加熱された気体を温風として流延膜36に吹き付けることにより、流延膜36の乾燥をすすめる。
ノズル78は、開口78aがバンド30の走行方向における下流側に向くように配される。これにより、開口78aからの気体は、通過する流延膜36に対して追い風として流延膜36上に流れる。追い風となることで、ビードへの気流の影響を抑制することができる。ただし、開口78aの向きは、流延膜36側に多少傾いた向きでもよく、気体の流れが流延膜36へ追い風となれば、流延膜36の膜面に対して並行な流れでなくてもよい。
ノズル78からの気体は、給気ダクト66の底面と流延膜36との間に流れ込み、そのほとんどは、吸引ダクト72のうち最も上流側のひとつに吸引される。このように、給気部77を設け、形成直後から流延膜36の乾燥を行うことで、流延膜36の乾燥効率はさらに向上し、フィルム12の製造効率はさらに高まる。
以上のように、本発明では、流延膜36をバンド30から剥ぎ取るまでに、第1の上流側給排気ユニット41により、流延膜に対して垂直な方向で気体を吹き付けて流延膜を乾燥する第1の流延膜乾燥工程と、第1の流延膜乾燥工程を経た後の流延膜36に対して、第1,第2の下流側給排気ユニット42,43により、膜面に並行な対向流となる気体を送ることにより流延膜36の乾燥を進める第2の流延膜乾燥工程とを実施する。
流延膜36が形成されてあるバンド30の中央部30cは、流延膜36からの溶剤の蒸発潜熱で温度が上がりにくい。そこで、流延膜36の乾燥効率をさらに高めたい場合には、以下の第2の実施態様が好ましい。
本発明の第2の実施態様では、流延装置15にさらに第2の上流域給排気ユニット90を設けてある。第2の上流域給排気ユニット90は、流延位置PCの下流に設けられ、バンド30を挟んで第1の上流域給排気ユニット41に対向して配される。
第2の上流域給排気ユニット90は、第1の上流域給排気ユニット41と同様に、給気部91と、遮風部材としての遮風板92と排気部(図示せず)を備える。給気部91と、遮風部材としての遮風板92と、排気部との各構成は、第1の上流域給排気ユニット41の給気部61と、遮風板62と、排気部63と基本的に同じであるので、これらと異なる点のみを以下に説明する。
給気部91は、バンド30の流延面30aとは反対側の非流延面30bに対して垂直な方向に、気体を吹き付ける。遮風板92は、バンド30を挟んで遮風板62と対向して、起立した姿勢で設けられる。この遮風板92は、給気部91のノズル93から出る気体が側部30sの非流延面30bへ流れ出すことを抑制する。側部30sの非流延面30bは、側部30sの流延面30aに対応しており、側部30sの流延面30aの裏側にあたる領域である。
遮風板92は、非流延面30bとの距離D3が、遮風板62と流延面30aとの距離D1と同様に、10mm以上50mm以下の範囲となるように配されることが好ましく、10mm以上40mm以下の範囲となるように配されることがより好ましい。
複数のノズル93は、給気ダクト96の非流延面に対向する対向面に設けられる。排気部の吸引ダクト97は、バンド30の走行方向においては、開口がノズル93とノズル93との間に対向するように、設けられる。この吸引ダクト97は、バンドの非流延面30bの法線方向においては、開口が遮風板92よりも低い位置となるように配されていればよい。排気部は、吸引ダクト97の開口から流延膜36周辺の雰囲気を吸引する。
このように、第2の上流域給排気ユニット90を用いることにより、流延膜36が形成されているバンド30の中央部30cをより確実に暖めることができる。このため、第1の実施態様と比べてさらに流延膜の乾燥効率が向上し、フィルム12の製造効率が上がる。また、流延膜36の乾燥効率が上がることで、剥取位置PPにおける溶剤含有率がさらに低くなり、遅相軸の軸ズレ量がより確実に−1°以上1°以下の範囲、さらには−0.4°以上0.4°以下の範囲にまで小さく抑えられる。また、この実施態様でも、遮風板92により、側部30sの非流延面からの加熱が抑えられるので、バンド30の反りは防止される。
本発明は、バンド30の幅が広いほど効果があり、製造するフィルムの幅が広い場合ほど効果がある。
本発明は、液晶ディスプレイ等の位相差フィルムとして用いるフィルムを製造する場合に特に好ましい。
セルロースアシレートは特に限定されない。セルロースアシレートのアシル基は1種類だけでも良いし、あるいは2種類以上のアシル基を有していても良い。アシル基が2種以上であるときは、その1つがアセチル基であることが好ましい。セルロースの水酸基をカルボン酸でエステル化している割合、すなわち、アシル基の置換度が下記式(I)〜(III)の全てを満足するものが好ましい。なお、以下の式(I)〜(III)において、A及びBは、アシル基の置換度を表わし、Aはアセチル基の置換度、またBは炭素原子数3〜22のアシル基の置換度である。
(I) 2.0≦A+B≦3.0
(II) 1.0≦ A ≦3.0
(III) 0 ≦ B ≦2.0
アシル基の全置換度A+Bは、2.20以上2.90以下であることがより好ましく、2.40以上2.88以下であることが特に好ましい。また、炭素原子数3〜22のアシル基の置換度Bは、0.30以上であることがより好ましく、0.5以上であることが特に好ましい。中でも、本発明は、セルロースアシレートとしてセルロースジアセテート(DAC)を用いた場合に特に大きな効果がある。
以下、本発明の実施例と、本発明に対する比較例とを挙げる。詳細は、実施例1に記載し、その他の実施例及び比較例では、実施例1と異なる条件のみを記載する。
図1に示す溶液製膜設備に、図5に示す第2の上流域給排気ユニット90を加えて、ドープ11から、位相差フィルムとして用いるためのフィルム12を製造した。目的とするフィルム12の厚みは58μmである。
第1ローラ31の周面温度は15℃、第2ローラ32の周面温度は40℃とした。
遮風板62とバンド30の流延面30aとの距離D1は10mmとした。バンド30とノズル67の開口67aまでの距離は150mmとした。遮風板62の外面と流延膜36の側縁との距離D2は0mmとした。ノズル67から出す気体の温度は135℃とし、風速を25m/秒とした。
第1テンタ17では、溶剤を含むフィルム12を幅方向に8%の拡幅率で延伸した。溶剤含有率が5質量%未満となったフィルム12を第2テンタ23に案内した。第2テンタ23では、フィルム12を、幅方向で21%の拡幅率となるように延伸した。
この実施例1では、流延膜36に発泡は確認されなかった。また、バンド30には、側部30sの反りや、変形は確認されなかった。剥取位置PPにおける溶剤含有率は33質量%であった。得られたフィルム12の遅相軸の軸ズレ量は、フィルム12の幅方向においては−0.05°以上0.05°以下の範囲に抑えられ、フィルム12の全域においては−1°以上1°以下の範囲に抑えられていた。
遮風板62とバンド30の流延面30aとの距離D1は40mmとした。その他の条件は、実施例1と同じである。
この実施例では、流延膜36に発泡は確認されなかった。また、バンド30には、側部30sの反りや、変形は確認されなかった。剥取位置PPにおける溶剤含有率は33質量%であった。得られたフィルム12の遅相軸の軸ズレ量は、フィルム12の幅方向においては−0.05°以上0.05°以下の範囲に抑えられ、フィルム12の全域においては−1°以上1°以下の範囲に抑えられていた。
遮風板62の外面と流延膜36の側縁36eとの距離D2は50mmとした。その他の条件は、実施例1と同じである。
この実施例では、流延膜36に発泡は確認されなかった。また、バンド30には、側部30sの反りや、変形は確認されなかった。剥取位置PPにおける溶剤含有率は33質量%であった。得られたフィルム12の遅相軸の軸ズレ量は、フィルム12の幅方向においては−0.05°以上0.05°以下の範囲に抑えられ、フィルム12の全域においては−1°以上1°以下の範囲に抑えられていた。
[比較例1]
遮風板62と遮風板92とを設置しなかった。その他の条件は、実施例1と同じである。
この比較例では、繰り返し流延と剥取とを実施している間に、バンド30の側部30sが反り、側部30sが第1ローラ31に接触しないようになってしまった。その結果、流延膜36の側部の温度が、溶媒の沸点以上になり、側部が発泡した。このため、目的とするフィルム12を製造することができなかった。
[比較例2]
送風機68を稼働せず、ノズル67からは気体が出ないようにした。また、吸引機73を稼働せず、吸引ダクト72に雰囲気が吸引されないようにした。ノズル78より流延膜に対して並行な追い風となるように気体を給気した。ノズル78より給気された気体の温度は135℃、風速は25m/秒とした。給気された気体は1対の遮風板62の間を流れ、排気部47の吸引口47aから吸引されるようにした。その他の条件は、実施例1と同じである。
この比較例2では、給気された気体は、1対の遮風板62の一方と他方との間を流れるため、流延膜に発泡は確認されなかったが、剥取位置PPにおける溶剤含有率は60質量%であり乾燥効率が悪かった。さらに、1対の遮風板62の間を流れる気体の幅方向での温度は、遮風板62の内側から外側に向かって放熱があるために、中央から側部に向かうほど高くなり、得られたフィルムの軸ズレ量は、フィルムの幅方向においては−0.5°以上0.5°以下と大きくなってしまった。フィルムの全域においても−2°以上2°以下の範囲と大きくなってしまった。
[比較例3]
ノズル67の角度を流延膜に対して45°傾けて、ノズル67から給気される気体が45°の角度で流延膜に吹き付けられるようにした。吹き付けられた後の気体の一部は流延膜に対して並行に追い風となるように流れた。その他の条件は、実施例1と同じである。
この比較例3では、給気された気体は、1対の遮風板67の一方と他方との間を流れるため、流延膜に発泡は確認されなかったが、剥取位置PPにおける溶剤含有率は50質量%であり乾燥効率が悪かった。1対の遮風板の間を流れる気体の幅方向での温度は、遮風板67の内側から外側に向かって放熱があるために中央から側部に向かうほど高くなり、得られたフィルムの軸ズレ量は、フィルムの幅方向においては−0.2°以上0.2°以下と大きくなってしまった。フィルムの全域においても−1.6°以上1.6°以下の範囲と大きくなってしまった。
10 溶液製膜設備
11 ドープ
12 フィルム
15 流延装置
30 バンド
41,90 第1,第2の上流域給排気ユニット
42,43 第1,第2の下流域給排気ユニット
46,49,61,91 給気部
47,50,63 排気部
66,96 給気ダクト
72,97 吸引ダクト
67,93 ノズル

Claims (10)

  1. 環状の流延支持体の流延面にドープを流延して流延膜とし、この流延膜を剥ぎ取る剥取位置からドープが流延される流延位置に戻るように前記流延支持体が循環して連続走行する流延装置において、
    前記流延面を上に向けて前記流延支持体が走行する第1走行領域に設けられた第1給排気ユニットと、
    前記剥取位置を一定に保持し、溶剤含有率が50質量%に達した流延膜を剥ぎ取るための剥取ローラと、
    を備え、
    前記第1の給排気ユニットは、
    前記流延位置よりも前記流延支持体の走行方向における下流側に配され、前記走行方向の下流に向けた開口から気体を送り出す送風ノズルと、
    前記送風ノズルよりも下流に設けられ、通過する前記流延膜を覆うように底面が前記流延支持体に対向して配される第1給気ダクトと、
    前記第1給気ダクトの底面に突出して設けられ、前記流延支持体の走行方向に間隔をもって並べられ、それぞれの先端に前記流延支持体の幅方向に長いスリット状の第1給気開口が形成され、前記第1給気ダクトを通して供給される加熱された気体を前記第1給気開口から前記流延膜の膜面に対して垂直な方向に出す複数の第1給気ノズルと、
    前記第1給気開口よりも前記流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う前記第1給気ノズルの間に向けた複数の第1吸引開口から、前記流延膜周辺の雰囲気を吸引する第1排気手段と、
    前記流延膜の側縁の通過ライン上または前記通過ラインよりも前記流延支持体の幅方向における内側に配され、前記第1給気ダクトが配された区間内で前記流延支持体の走行路に沿って長くされ、前記流延膜の膜面近傍から前記流延支持体の側部の露出部分への前記加熱された気体の流れ出しを抑制する1対の第1遮風部材と、
    を有し、
    前記第1遮風部材が前記複数の第1給気ノズルの先端よりも下方に配され、かつ前記第1吸引開口が前記第1給気ノズルの前記先端よりも高い位置にされていることを特徴とする流延装置。
  2. 前記第1排気手段は、前記第1遮風部材よりも前記流延支持体の幅方向における外側にそれぞれ配されることを特徴とする請求項1記載の流延装置。
  3. 前記流延支持体を挟んで前記第1給気ダクトに対向して配された第2給気ダクトと、
    前記第2給気ダクトの前記流延支持体に対向した対向面に突出して設けられ、前記走行方向に間隔をもって並べられ、それぞれの先端に前記流延支持体の幅方向に長いスリット状の第2給気開口が形成され、前記第2給気ダクトを通して供給される加熱された気体を前記第2給気開口から前記流延支持体に対して垂直な方向に出す複数の第2給気ノズルと、
    前記第2給気ノズルよりも前記流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う前記第2給気ノズルの間に向けた複数の第2吸引開口から雰囲気を吸引する第2排気手段と、
    前記流延支持体を挟んで前記第1遮風部材と前記幅方向における同じ位置に設けられ、前記第2給気ダクトが配された区間内で前記流延支持体の走行路に沿って長くされて、前記流延面と反対側の非流延面のうち、前記露出部分に対応する側部への前記第2給気ノズルからの前記気体の流れ出しを抑制する1対の第2遮風部材とを備え、
    前記第2遮風部材が前記複数の第2給気ノズルの先端の上方に配され、かつ前記第2吸引開口が前記第2給気ノズルの前記先端よりも低い位置にされていることを特徴とする請求項1または2記載の流延装置。
  4. 前記第1の給排気ユニットの下流に設けられ、前記走行方向における上流側に向けた第3給気開口から、通過する前記流延膜の膜面に並行な対向流となる気体を送る給気部を備えることを特徴とする請求項1ないし3いずれか1項記載の流延装置。
  5. 前記給気部は、前記流延面を下に向けて前記流延支持体が走行する第2走行領域に設けられていることを特徴とする請求項4記載の流延装置。
  6. 長手方向に連続走行する環状の流延支持体にドープを流延して流延膜を形成し、前記流延支持体から前記流延膜を剥がして乾燥し、前記流延膜を剥がした前記流延支持体にドープを再び流延する溶液製膜方法において、
    前記流延支持体が前記ドープを流延される流延面を上に向けて走行する領域で、前記流延膜を乾燥する第1流延膜乾燥工程と、
    溶剤含有率が50質量%に達した前記流延膜を前記流延支持体から剥ぎ取る剥取工程と、
    を有し、
    前記第1流延膜乾燥工程は、
    前記流延膜に対する追い風として気体を流す送風工程と、
    通過する前記流延膜を覆うように底面が前記流延支持体に対向して配される第1給気ダクトの前記底面から突出し前記流延支持体の走行方向に間隔をもって並べて設けられ、それぞれの先端に前記流延支持体の幅方向に長いスリット状の第1給気開口が形成された第1給気ノズルから、前記第1給気ダクトを通して供給される加熱された気体を、前記送風工程を経た前記流延膜の膜面に対して垂直な方向に出して給気する第1給気工程と、
    前記第1給気開口よりも前記流延支持体の幅方向における外側の両側にそれぞれ配され、隣り合う前記第1給気ノズルの間に向けられ、かつ前記第1給気ノズルの前記先端よりも高い位置の複数の第1吸引開口から、前記流延膜周辺の雰囲気を吸引して排気する第1排気工程と、
    を有し、
    前記流延膜の側縁の通過ライン上または前記通過ラインよりも前記流延支持体の幅方向における内側に、前記複数の第1給気ノズルの先端の下方に設けられ、前記給気ダクトが配された区間内で前記流延支持体の走行路に沿って長くされた1対の第1遮風部材により、前記流延膜の膜面近傍から前記流延支持体の側部の露出部分への前記加熱された気体の流れ出しを抑制することを特徴とする溶液製膜方法。
  7. 前記第1排気手段は、前記第1遮風部材よりも前記流延支持体の幅方向における外側にそれぞれ配されたことを特徴とする請求項6記載の溶液製膜方法。
  8. 前記流延支持体を挟んで前記第1給気ダクトに対向して配された第2給気ダクトの前記流延支持体に対向した対向面に突出して前記走行方向に間隔をもって並べて設けられ、それぞれの先端に前記流延支持体の幅方向に長いスリット状の第2給気開口が形成された第2給気ノズルから、前記第2給気ダクトを通して供給される加熱された気体を、前記流延支持体に対して垂直な方向に出して給気し、前記第1給気ノズルから前記気体が吹き付けられている前記流延膜の温度を昇温させる第2給気工程と、
    前記第2給気開口よりも前記流延支持体の幅方向における外側の両側にそれぞれ配され、かつ隣り合う前記第2給気ノズルの間に向けられて前記第2給気ノズルの前記先端よりも低い位置にされた複数の第2吸引開口から、雰囲気を吸引して排気する第2排気工程と、
    を有し、
    前記流延支持体を挟んで前記第1遮風部材と前記幅方向における同じ位置に、前記複数の第2給気ノズルの先端の上方に設けられ、前記第2給気ダクトが配された区間内で前記流延支持体の走行路に沿って長くされた1対の第2遮風部材により、前記流延面と反対側の非流延面のうち、前記露出部分に対応する側部への前記第2給気ノズルからの前記気体の流れ出しを抑制することを特徴とする請求項6または7記載の溶液製膜方法。
  9. 前記第1流延膜乾燥工程を経た前記流延膜に対して、前記膜面に並行な対向流となる気体を送ることにより、前記流延膜を乾燥する第2流延膜乾燥工程を有することを特徴とする請求項6ないし8いずれか1項記載の溶液製膜方法。
  10. 前記第2流延膜乾燥工程は、前記流延面を下に向けて走行する前記流延支持体上の前記流延膜に対して行うことを特徴とする請求項9記載の溶液製膜方法。
JP2010171921A 2010-07-30 2010-07-30 流延装置及び溶液製膜方法 Active JP5584545B2 (ja)

Priority Applications (4)

Application Number Priority Date Filing Date Title
JP2010171921A JP5584545B2 (ja) 2010-07-30 2010-07-30 流延装置及び溶液製膜方法
CN201110216850.1A CN102344576B (zh) 2010-07-30 2011-07-29 流延装置及溶液制膜方法
TW100127037A TW201217139A (en) 2010-07-30 2011-07-29 Casting device and solution casting method
KR1020110075904A KR101844807B1 (ko) 2010-07-30 2011-07-29 유연 장치 및 용액 제막 방법

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010171921A JP5584545B2 (ja) 2010-07-30 2010-07-30 流延装置及び溶液製膜方法

Publications (2)

Publication Number Publication Date
JP2012030480A JP2012030480A (ja) 2012-02-16
JP5584545B2 true JP5584545B2 (ja) 2014-09-03

Family

ID=45543670

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010171921A Active JP5584545B2 (ja) 2010-07-30 2010-07-30 流延装置及び溶液製膜方法

Country Status (4)

Country Link
JP (1) JP5584545B2 (ja)
KR (1) KR101844807B1 (ja)
CN (1) CN102344576B (ja)
TW (1) TW201217139A (ja)

Families Citing this family (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP5623299B2 (ja) * 2011-01-13 2014-11-12 富士フイルム株式会社 流延装置及び溶液製膜方法
JP5179614B2 (ja) * 2011-03-18 2013-04-10 富士フイルム株式会社 エンドレスバンドの検査方法及び装置
JP5879314B2 (ja) * 2012-09-28 2016-03-08 富士フイルム株式会社 フィルム浮上装置、テンタ、溶液製膜設備及び方法
AT515957A1 (de) * 2014-06-26 2016-01-15 Berndorf Band Gmbh Vorrichtung mit zumindest einem Endlosband
JP6346579B2 (ja) * 2015-03-09 2018-06-20 富士フイルム株式会社 溶液製膜方法
JP6586787B2 (ja) * 2015-06-18 2019-10-09 コニカミノルタ株式会社 樹脂フィルムの製造方法
JP6538600B2 (ja) * 2016-03-23 2019-07-03 富士フイルム株式会社 溶液製膜装置及び方法
CN105881798A (zh) * 2016-05-31 2016-08-24 福建万弘海洋生物科技有限公司 一种蒸汽型流延机
CN113883897B (zh) * 2020-07-01 2022-08-16 中冶长天国际工程有限责任公司 一种链箅机预热段防窜风系统及其风流控制方法
CN112269414B (zh) * 2020-09-16 2021-09-14 浙江中科玖源新材料有限公司 一种聚酰亚胺薄膜固化装置的气体温度控制系统和方法
CN114919117B (zh) * 2021-07-13 2023-08-15 乐凯光电材料有限公司 一种气体送风装置、流延装置和流延膜的制备方法
CN119319626B (zh) * 2024-11-29 2025-11-04 广东仕诚塑料机械有限公司 一种多温区的流延机

Family Cites Families (13)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS61110520A (ja) * 1984-11-06 1986-05-28 Fuji Photo Film Co Ltd フイルムの製造方法
JP2696244B2 (ja) * 1989-03-14 1998-01-14 鐘淵化学工業株式会社 樹脂フィルムの連続製造方法及び装置及び設備
JP2640071B2 (ja) * 1993-04-12 1997-08-13 株式会社ヒラノテクシード フィルム製造装置
JP2000329463A (ja) * 1999-05-14 2000-11-30 Konica Corp 塗膜の乾燥方法及び乾燥装置
JP4867122B2 (ja) * 2001-09-28 2012-02-01 コニカミノルタホールディングス株式会社 セルロースエステルフィルムの製造方法
JP4517581B2 (ja) * 2003-04-18 2010-08-04 コニカミノルタオプト株式会社 光学フィルムの製造方法
JP2005047141A (ja) * 2003-07-28 2005-02-24 Fuji Photo Film Co Ltd 溶液製膜方法及び装置
JP2006188048A (ja) * 2004-12-10 2006-07-20 Fuji Photo Film Co Ltd 溶液製膜装置及び方法
JP4769612B2 (ja) * 2005-03-24 2011-09-07 富士フイルム株式会社 溶液製膜方法及び流延装置
JP4607779B2 (ja) * 2005-03-25 2011-01-05 富士フイルム株式会社 ポリマーフイルムの製造方法
JP2007290370A (ja) * 2006-03-28 2007-11-08 Fujifilm Corp ポリマーフイルムの製造装置及び製造方法
JP4879058B2 (ja) * 2006-03-28 2012-02-15 富士フイルム株式会社 ポリマーフイルムの製造装置
JP5221888B2 (ja) * 2007-03-27 2013-06-26 富士フイルム株式会社 ポリエステル樹脂フィルムの製造方法

Also Published As

Publication number Publication date
CN102344576B (zh) 2016-02-17
CN102344576A (zh) 2012-02-08
KR20120012762A (ko) 2012-02-10
TW201217139A (en) 2012-05-01
KR101844807B1 (ko) 2018-04-03
JP2012030480A (ja) 2012-02-16

Similar Documents

Publication Publication Date Title
JP2012030480A (ja) 流延装置及び溶液製膜方法
JP5623299B2 (ja) 流延装置及び溶液製膜方法
KR101494225B1 (ko) 웹 반송 장치 및 용액 캐스팅 방법
TW202104046A (zh) 基板搬送裝置及基板處理裝置
JP5362625B2 (ja) フィルム延伸装置及び方法
JP7434640B2 (ja) 基板搬送装置及び基板処理装置
JP5653747B2 (ja) 光学フィルムの製造方法
CN111448046B (zh) 膜制造装置
JP5749470B2 (ja) ポリマーフィルムの延伸設備
CN105949485B (zh) 溶液制膜方法及设备
TW201350316A (zh) 溶液製膜方法及設備
JP2012071475A (ja) 溶液製膜方法及び流延装置
KR102210074B1 (ko) 용액 제막 장치 및 방법
JP5384585B2 (ja) 溶液製膜方法
CN109789614B (zh) 溶液制膜方法
JP6588364B2 (ja) 溶液製膜設備及び溶液製膜方法
JP4942056B2 (ja) 溶液製膜方法及び流延装置
JP4969675B2 (ja) 乾燥装置及び溶液製膜方法
KR102151891B1 (ko) 용액 제막 방법
JP5568541B2 (ja) 溶液製膜方法
JPWO2019171875A1 (ja) 温度調整装置及び方法
JP2002219741A (ja) 流延装置
JP2017065052A (ja) ダイ、フィルム製造設備、溶液製膜方法及び溶融製膜方法
JP5879314B2 (ja) フィルム浮上装置、テンタ、溶液製膜設備及び方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20121218

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20140127

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140205

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140404

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20140702

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20140718

R150 Certificate of patent or registration of utility model

Ref document number: 5584545

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250