JP5593741B2 - 冷却装置および冷却方法 - Google Patents
冷却装置および冷却方法 Download PDFInfo
- Publication number
- JP5593741B2 JP5593741B2 JP2010049762A JP2010049762A JP5593741B2 JP 5593741 B2 JP5593741 B2 JP 5593741B2 JP 2010049762 A JP2010049762 A JP 2010049762A JP 2010049762 A JP2010049762 A JP 2010049762A JP 5593741 B2 JP5593741 B2 JP 5593741B2
- Authority
- JP
- Japan
- Prior art keywords
- cooling
- resin composition
- cooling device
- cold air
- belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/22—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor of articles of indefinite length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B11/00—Making preforms
- B29B11/06—Making preforms by moulding the material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B13/00—Conditioning or physical treatment of the material to be shaped
- B29B13/04—Conditioning or physical treatment of the material to be shaped by cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B9/00—Making granules
- B29B9/02—Making granules by dividing preformed material
- B29B9/04—Making granules by dividing preformed material in the form of plates or sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/22—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor of articles of indefinite length
- B29C43/28—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor of articles of indefinite length incorporating preformed parts or layers, e.g. compression moulding around inserts or for coating articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/001—Combinations of extrusion moulding with other shaping operations
- B29C48/0011—Combinations of extrusion moulding with other shaping operations combined with compression moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
- B29C48/07—Flat, e.g. panels
- B29C48/08—Flat, e.g. panels flexible, e.g. films
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/355—Conveyors for extruded articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/88—Thermal treatment of the stream of extruded material, e.g. cooling
- B29C48/911—Cooling
- B29C48/9135—Cooling of flat articles, e.g. using specially adapted supporting means
- B29C48/9145—Endless cooling belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/88—Thermal treatment of the stream of extruded material, e.g. cooling
- B29C48/911—Cooling
- B29C48/9135—Cooling of flat articles, e.g. using specially adapted supporting means
- B29C48/915—Cooling of flat articles, e.g. using specially adapted supporting means with means for improving the adhesion to the supporting means
- B29C48/917—Cooling of flat articles, e.g. using specially adapted supporting means with means for improving the adhesion to the supporting means by applying pressurised gas to the surface of the flat article
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C35/00—Heating, cooling or curing, e.g. crosslinking or vulcanising; Apparatus therefor
- B29C35/16—Cooling
- B29C2035/1658—Cooling using gas
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/32—Component parts, details or accessories; Auxiliary operations
- B29C43/44—Compression means for making articles of indefinite length
- B29C43/46—Rollers
- B29C2043/468—Rollers take-off rollers, i.e. arranged adjacent a material feeding device
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/32—Component parts, details or accessories; Auxiliary operations
- B29C43/50—Removing moulded articles
- B29C2043/5076—Removing moulded articles using belts
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/531—Shapes of wire connectors
- H10W72/536—Shapes of wire connectors the connected ends being ball-shaped
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/531—Shapes of wire connectors
- H10W72/5363—Shapes of wire connectors the connected ends being wedge-shaped
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/851—Dispositions of multiple connectors or interconnections
- H10W72/874—On different surfaces
- H10W72/884—Die-attach connectors and bond wires
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W90/00—Package configurations
- H10W90/701—Package configurations characterised by the relative positions of pads or connectors relative to package parts
- H10W90/731—Package configurations characterised by the relative positions of pads or connectors relative to package parts of die-attach connectors
- H10W90/736—Package configurations characterised by the relative positions of pads or connectors relative to package parts of die-attach connectors between a chip and a stacked lead frame, conducting package substrate or heat sink
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Heating, Cooling, Or Curing Plastics Or The Like In General (AREA)
Description
(1) シート状に成形された樹脂組成物を、その面方向に沿って搬送する搬送手段と、
前記搬送手段により搬送されている前記樹脂組成物を冷却する冷却手段とを備え、
前記樹脂組成物は、前記冷却手段で冷却される直前の温度が40〜60℃のものであり、
前記冷却手段は、前記樹脂組成物の冷却速度が0.2〜5℃/秒となるように、前記樹脂組成物に向けて−40〜0℃の冷気を排出する、少なくとも1つの排気口と、前記排気口よりも上流側に設けられ、前記冷気の湿度を10%以下に調節する除湿部とを備えていることを特徴とする冷却装置。
前記ベルトは、その少なくとも表面が非金属で構成されている上記(1)ないし(7)のいずれかに記載の冷却装置。
当該冷却装置は、前記一対のローラから前記樹脂組成物が排出される下流側に設置されている上記(1)ないし(10)のいずれかに記載の冷却装置。
前記樹脂組成物に向けて−40〜0℃で、かつ湿度が10%以下の冷気を排出して、前記樹脂組成物の冷却速度が0.2〜5℃/秒となるように冷却することを特徴とする冷却方法。
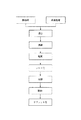
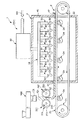
図1は、樹脂組成物の製造工程を示す図、図2は、本発明の冷却装置およびその周辺の装置の部分断面側面図、図3は、図2に示す冷却装置のベルトの拡大縦断面図、図7は、樹脂組成物を用いたICパッケージの部分断面図である。なお、以下では、説明の都合上、図2、図3、図7中(図4〜図6についても同様)の上側を「上」または「上方」、下側を「下」または「下方」と言う。
原材料は、樹脂と、硬化剤と、充填材(微粒子)とを有し、さらに必要に応じて、硬化促進剤と、カップリング剤等を有している。樹脂としては、エポキシ樹脂が好ましい。
カップリング剤としては、例えば、シラン化合物等が挙げられる。
図1に示すように、原材料のうちの所定の材料については、まず、粉砕装置により、所定の粒度分布となるように粉砕(微粉砕)する。この粉砕する原材料としては、例えば、樹脂、硬化剤、促進剤等の充填材以外の原材料であるが、充填材の一部を加えることもできる。また、粉砕装置としては、例えば、連続式回転ボールミル等を用いることができる。
原材料のうちの所定の材料、例えば、充填材の全部または一部(残部)については、表面処理を施すことができる。この表面処理としては、例えば、充填材の表面にカップリング剤等を付着させる。なお、前記微粉砕と表面処理とは、同時に行ってもよく、また、いずれか一方を先に行ってもよい。
次に、混合装置により、前記各材料を完全に混合する。この混合装置としては、例えば、回転羽根を有する高速混合機等を用いることができる。
次に、混練装置100により、前記混合された材料を混練する。この混練装置100としては、例えば、1軸型混練押出機、2軸型混練押出機等の押出混練機やミキシングロール等のロール式混練機を用いることができる。
次に、前記混練された材料である混練物(樹脂組成物)に対し脱気を行う。この脱気は、例えば混練装置100の前記混練された材料を排出する排出口101に接続された真空ポンプ(図示せず)によって行うことができる。
次に、前記脱気された塊状の混練物(以下「混練物Q1」と言う)を、成形装置200でシート状に成形し、シート状の材料(以下「シート材Q2」と言う)を得る。この成形装置200としては、例えば、図2に示すように、混練装置100の排出口101の下方(下流側)に配置されたローラ201、202を有する装置を用いることができる。図2に示す構成では、ローラ201とローラ202との間で、混練装置100より排出された混練物Q1を加圧してシート状に成形することができる。
次に、冷却装置1により、シート材Q2を冷却する。これにより、次工程でシート材Q2の粉砕を容易かつ確実に行うことができる。なお、冷却装置1については、後に詳述する。
次に、粉砕装置により、シート状の材料を所定の粒度分布となるように粉砕し、粉末状の材料を得る。この粉砕装置としては、例えば、ハンマーミル、石臼式磨砕機、ロールクラッシャー等を用いることができる。
次に、成形体製造装置(打錠装置)により、前記粉末状の材料を圧縮成形し、成形体である樹脂組成物を得ることができる。
図2に示す冷却装置1は、本発明の冷却方法を実行するための装置である。この冷却装置1は、ローラ201、202の下方、すなわち、ローラ201、202からシート材Q2が排出される下流側に設置されている。これにより、ローラ201、202から押し出されたシート材Q2が冷却装置1に迅速に移行する。そして、冷却装置1は、シート材Q2を次工程へ向けて搬送しつつ、冷却することができる。なお、シート材Q2を冷却する目的としては、次のような目的が挙げられる。
外層232は、下地層231上に形成され、ベルト23の最も外側に位置して、シート材Q2が載置される層である。この外層232は、非金属で構成されていることが好ましい。これにより、シート材Q2を搬送する過程で、シート材Q2と外層232の外周面(表面)233との間で摩擦が生じ、外周面233が摩耗して一部が削れたとしても、その削れたものは、当然に非金属である。これに対し、例えばベルト23自体がスチール製である場合には、シート材Q2を搬送する過程で、前述したような摩耗により、当該上面から金属粉末が生じ、その金属粉末が、未だ十分に冷却されていない軟質の状態のシート材Q2に混入してしまうおそれがある。しかしながら、冷却装置1では、このような金属粉末がシート材Q2に混入するのを確実に防止することができ、また、前記削れた非金属がシート材Q2に混入しても、そのシート材Q2は、半導体パッケージ900のモールド部902に使用するのに十分耐え得るものである。
図4は、本発明の冷却装置の第2実施形態を示す部分断面側面図である。
図4に示す冷却手段3Aでは、各ノズル33がそれぞれ搬送方向Aの下流側に向かって傾斜して設置されている。これにより、各ノズル33からは、それぞれ、冷気G1が搬送方向Aと反対側から排出される。すなわち、冷気G1は、その流れがカウンタフローのものとなる。
図5は、本発明の冷却装置の第3実施形態を示す部分断面側面図である。
図5に示す冷却手段3Bは、シート材Q2に対しその両面側からそれぞれ冷気G1を吹き付けるよう構成されている。以下、これについて説明する。
図6は、本発明の冷却装置の第4実施形態を示す部分断面側面図である。
図6に示す冷却手段3Cでは、互いに温度が異なる冷気G2およびG3をそれぞれ排出するノズル33aおよび33bを有している。例えば、ノズル33aから排出される冷気G2は、ノズル33bから排出される冷気G3よりも温度が高い。この場合、例えば、冷気G2の温度を−20〜0℃、冷気G3の温度を−40〜−20℃とすることができる。また、冷気G2による雰囲気と冷気G3による雰囲気とで別のチャンバ4を備えていてもよい。
2 搬送手段
21 主動プーリ(キャリーローラ)
22 従動プーリ(リターンローラ)
23 ベルト
231 下地層
232 外層
233 外周面(表面)
234 内周面
235 貫通孔
24 アイドルプーリ(ベルトコンベアローラ)
3、3A、3B、3C 冷却手段
31 送風部
32 冷気生成部
33、33a、33b ノズル
331 排気口
34 連結管
35 貯留部
351 パッキン
352 貫通孔
4 チャンバ
41 入口
42 出口
43 壁部
100 混練装置
101 排出口
200 成形装置
201、202 ローラ
203 外層
900 半導体パッケージ(ICパッケージ)
901 半導体チップ(ICチップ)
902 モールド部
903 リードフレーム
904 ワイヤ
A 搬送方向
G0 高圧ガス
G1、G2、G3 冷気
Q1 混練物
Q2 シート材
Claims (14)
- シート状に成形された樹脂組成物を、その面方向に沿って搬送する搬送手段と、
前記搬送手段により搬送されている前記樹脂組成物を冷却する冷却手段とを備え、
前記樹脂組成物は、前記冷却手段で冷却される直前の温度が40〜60℃のものであり、
前記冷却手段は、前記樹脂組成物の冷却速度が0.2〜5℃/秒となるように、前記樹脂組成物に向けて−40〜0℃の冷気を排出する、少なくとも1つの排気口と、前記排気口よりも上流側に設けられ、前記冷気の湿度を10%以下に調節する除湿部とを備えていることを特徴とする冷却装置。 - 前記排気口から前記冷気が排出される際、その圧力は、0.2MPa以上である請求項1に記載の冷却装置。
- 前記排気口は、前記樹脂組成物の搬送方向に沿って複数配置されている請求項1または2に記載の冷却装置。
- 前記排気口は、前記冷気を上方から排出する請求項1ないし3のいずれかに記載の冷却装置。
- 前記排気口は、前記冷気を前記樹脂組成物の搬送方向と反対側から排出する請求項1ないし4のいずれかに記載の冷却装置。
- 前記冷却手段は、前記樹脂組成物に対しその両面側からそれぞれ前記冷気を吹き付けるよう構成されている請求項1ないし5のいずれかに記載の冷却装置。
- 前記冷却手段は、前記冷気の温度を段階的に下げていくよう構成されている請求項1ないし6のいずれかに記載の冷却装置。
- 前記搬送手段は、互いに離間して配置された一対のプーリと、該一対のプーリ間に掛け回され、該各プーリが回転することにより、前記樹脂組成物を載置して搬送するベルトとを有し、
前記ベルトは、その少なくとも表面が非金属で構成されている請求項1ないし7のいずれかに記載の冷却装置。 - 前記ベルトは、積層体で構成され、その最も外側に位置する外層が前記非金属で構成されている請求項8に記載の冷却装置。
- 前記樹脂組成物が前記ベルトで搬送されている間、前記樹脂組成物を前記ベルトごと格納し、前記冷却手段による冷却雰囲気を維持するチャンバをさらに備える請求項1ないし9のいずれかに記載の冷却装置。
- 前記樹脂組成物は、混練装置で混練され、その混練物が一対のローラ間で加圧されてシート状に成形されたものであり、
当該冷却装置は、前記一対のローラから前記樹脂組成物が排出される下流側に設置されている請求項1ないし10のいずれかに記載の冷却装置。 - 前記樹脂組成物は、その厚さが5mm以下である請求項1ないし11のいずれかに記載の冷却装置。
- 前記樹脂組成物は、ICパッケージの外装部を構成するモールド部となるものである請求項1ないし12のいずれかに記載の冷却装置。
- シート状に成形された樹脂組成物を、その面方向に沿って搬送しつつ、冷気を排出する、少なくとも1つの排出口と、前記排出口の上流側に設けられ、前記冷気を除湿する除湿部とを有する冷却手段で冷却する冷却方法であって、
前記樹脂組成物に向けて−40〜0℃で、かつ湿度が10%以下の冷気を排出して、前記樹脂組成物の冷却速度が0.2〜5℃/秒となるように冷却することを特徴とする冷却方法。
Priority Applications (8)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010049762A JP5593741B2 (ja) | 2010-03-05 | 2010-03-05 | 冷却装置および冷却方法 |
| CN201180009611.7A CN102762345B (zh) | 2010-03-05 | 2011-02-21 | 冷却装置及冷却方法 |
| KR1020127020475A KR101809765B1 (ko) | 2010-03-05 | 2011-02-21 | 냉각장치 및 냉각방법 |
| MYPI2012003759A MY155894A (en) | 2010-03-05 | 2011-02-21 | Cooling apparatus and cooling method |
| PCT/JP2011/053698 WO2011108387A1 (ja) | 2010-03-05 | 2011-02-21 | 冷却装置および冷却方法 |
| SG2012062766A SG183478A1 (en) | 2010-03-05 | 2011-02-21 | Cooling apparatus and cooling method |
| US13/580,258 US9849613B2 (en) | 2010-03-05 | 2011-02-21 | Conveying and cooling apparatus for a resin composition and conveying and cooling method for a resin composition |
| TW100107335A TWI524481B (zh) | 2010-03-05 | 2011-03-04 | 冷卻裝置及冷卻方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010049762A JP5593741B2 (ja) | 2010-03-05 | 2010-03-05 | 冷却装置および冷却方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2011183618A JP2011183618A (ja) | 2011-09-22 |
| JP5593741B2 true JP5593741B2 (ja) | 2014-09-24 |
Family
ID=44542043
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010049762A Active JP5593741B2 (ja) | 2010-03-05 | 2010-03-05 | 冷却装置および冷却方法 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US9849613B2 (ja) |
| JP (1) | JP5593741B2 (ja) |
| KR (1) | KR101809765B1 (ja) |
| CN (1) | CN102762345B (ja) |
| MY (1) | MY155894A (ja) |
| SG (1) | SG183478A1 (ja) |
| TW (1) | TWI524481B (ja) |
| WO (1) | WO2011108387A1 (ja) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5691215B2 (ja) * | 2010-03-26 | 2015-04-01 | 住友ベークライト株式会社 | 粉砕装置 |
| JP6123528B2 (ja) * | 2013-02-05 | 2017-05-10 | 日立化成株式会社 | 搬送装置 |
| JP6096024B2 (ja) * | 2013-03-26 | 2017-03-15 | リンテック株式会社 | シート剥離装置及びシート剥離方法 |
| RU2653728C1 (ru) | 2013-11-26 | 2018-05-14 | Интерконтинентал Грейт Брендс Ллк | Система и способ регулирования температуры жевательной резинки |
| FR3045173A1 (fr) * | 2015-12-15 | 2017-06-16 | Michelin & Cie | Procedes et equipement pour la production de caoutchouc pour pneumatiques |
| CN106839598B (zh) * | 2017-03-07 | 2022-09-27 | 宁波华斯特林电机制造有限公司 | 一种网带冰箱 |
| WO2018180409A1 (ja) * | 2017-03-28 | 2018-10-04 | ユニプレス株式会社 | 成形品の冷却方法及び冷却装置 |
| CN107627711A (zh) * | 2017-11-03 | 2018-01-26 | 浙江海啊汽车用品有限公司 | 一种布料和橡胶火焰复合机 |
| WO2019154448A1 (de) * | 2018-02-12 | 2019-08-15 | Harburg-Freudenberger Maschinenbau Gmbh | Vorrichtung zur kühlung von extrudaten |
| CN108426411A (zh) * | 2018-04-16 | 2018-08-21 | 南京汇康玻璃制品有限公司 | 一种玻璃印刷连线冷却装置 |
| CN108748773B (zh) * | 2018-05-23 | 2020-06-05 | 浙江利帆家具有限公司 | 基于CaCO3纳米SiO2改性的HDPE家具料的生产设备及工艺 |
| US11273940B2 (en) | 2019-02-06 | 2022-03-15 | Owens-Brockway Glass Container Inc. | Cooling sealed packages after hot filling and sealing |
| KR102336066B1 (ko) * | 2020-06-08 | 2021-12-07 | 코스맥스 주식회사 | 입체 형상의 화장품 제조 장치 |
| CN111941684B (zh) * | 2020-08-28 | 2024-08-30 | 佛山市沧龙新材料有限公司 | 一种母粒生产线风冷装置 |
| CN112265782A (zh) * | 2020-10-29 | 2021-01-26 | 盐城健牌科技有限公司 | 一种用于汽车密封条生产的快速冷却传送装置 |
| CN113959160A (zh) * | 2021-10-25 | 2022-01-21 | 广东亨通光电科技有限公司 | 一种拉远光缆生产设备 |
Family Cites Families (31)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE630358A (ja) * | 1962-05-04 | |||
| US3267585A (en) * | 1965-03-03 | 1966-08-23 | Rudolph E Futer | Changing the temperatures of objects by gas jets |
| US3393532A (en) * | 1966-10-20 | 1968-07-23 | Design Process Engineering Inc | Refrigerated conveyor system |
| JPS545819B2 (ja) * | 1974-07-11 | 1979-03-22 | ||
| US4923658A (en) * | 1985-12-27 | 1990-05-08 | Huels Troisdorf Ag | Process for the production of dyed, flat articles from thermoplastic synthetic resins |
| US5357014A (en) | 1991-08-09 | 1994-10-18 | Idemitsu Kosan Co., Ltd. | Styrenic resin molding and process for producing same |
| JP3124323B2 (ja) * | 1991-08-09 | 2001-01-15 | 出光興産株式会社 | スチレン系樹脂成形体 |
| JP3175979B2 (ja) * | 1992-09-14 | 2001-06-11 | 株式会社東芝 | 樹脂封止型半導体装置 |
| JPH06347162A (ja) * | 1993-06-08 | 1994-12-20 | Mitsubishi Kasei Eng Co | 回転円筒型処理装置 |
| JP3307202B2 (ja) * | 1995-12-08 | 2002-07-24 | 新神戸電機株式会社 | プリプレグの製造装置 |
| JPH09204004A (ja) * | 1996-01-29 | 1997-08-05 | Konica Corp | 写真用ポリエステルフィルム支持体およびその製造方法 |
| US20020028340A1 (en) * | 1996-10-22 | 2002-03-07 | Atsushi Fujii | Soft transparent polyolefin resin sheet and method for producing the same |
| US6148618A (en) * | 1997-04-25 | 2000-11-21 | Frigoscandia Equipment Ab | Method and apparatus for surface freezing |
| DE69833486T2 (de) * | 1997-05-30 | 2006-07-20 | Alcoa Inc. | Verfahren zur beschichtung von aluminiumbändern |
| EP1048628A1 (de) * | 1999-04-30 | 2000-11-02 | Schott Glas | Polymerbeschichtete Dünnglasfoliensubstrate |
| JP2000246785A (ja) * | 1999-02-26 | 2000-09-12 | Tokuyama Corp | ポリプロピレンシートの製造方法 |
| JP2000246732A (ja) * | 1999-02-26 | 2000-09-12 | Nitto Denko Corp | ポリオレフィン溶融混練物の製造方法及びポリオレフィンシート |
| JP2002086544A (ja) | 2000-09-20 | 2002-03-26 | Sekisui Chem Co Ltd | 熱可塑性複合材料の押出成形方法及びその押出装置 |
| JP3745632B2 (ja) | 2001-03-13 | 2006-02-15 | いすず化工機株式会社 | スクリーンコンベア |
| US7223806B2 (en) * | 2001-03-14 | 2007-05-29 | Sumitomo Chemical Company, Limited | Manufacturing method of film-like materials of resin and film-like materials of resin |
| US20040216470A1 (en) * | 2001-06-15 | 2004-11-04 | Michael Thomas | Cryogenic gas-assisted mechanical refrigeration cooling system apparatus and method |
| TWI331087B (en) * | 2003-03-06 | 2010-10-01 | Sumitomo Chemical Co | Method for producing laminated porous polyolefin film and laminated porous polyolefin film |
| JP2005099097A (ja) * | 2003-09-22 | 2005-04-14 | Fuji Photo Film Co Ltd | 光学フィルム及びその製造方法並びに該光学フィルムを用いた偏光板 |
| JP4569296B2 (ja) * | 2004-12-28 | 2010-10-27 | 住友ベークライト株式会社 | 半導体封止用樹脂タブレットの製造方法および樹脂成形体の製造方法 |
| JP2006231549A (ja) | 2005-02-22 | 2006-09-07 | Hitachi Chem Co Ltd | 樹脂、樹脂の製造方法及び樹脂の製造 |
| JP2006264325A (ja) * | 2005-02-25 | 2006-10-05 | Toray Ind Inc | 熱可塑性樹脂ペレットの製造装置およびその製造方法 |
| JP4662133B2 (ja) * | 2005-04-19 | 2011-03-30 | 日立化成工業株式会社 | 半導体封止用エポキシ樹脂組成物の製造方法 |
| JP2007062334A (ja) * | 2005-09-02 | 2007-03-15 | Fujifilm Corp | セルロースアシレート樹脂フィルム及びその製造方法 |
| KR20080075857A (ko) | 2005-12-12 | 2008-08-19 | 코니카 미놀타 옵토 인코포레이티드 | 편광판의 제조 방법, 편광판 및 액정 표시 장치 |
| JP5076479B2 (ja) * | 2005-12-19 | 2012-11-21 | 日立化成工業株式会社 | 混合装置 |
| US8052842B2 (en) * | 2008-01-24 | 2011-11-08 | Agriboard Industries | Method for making a compressed structural fiberboard |
-
2010
- 2010-03-05 JP JP2010049762A patent/JP5593741B2/ja active Active
-
2011
- 2011-02-21 KR KR1020127020475A patent/KR101809765B1/ko active Active
- 2011-02-21 MY MYPI2012003759A patent/MY155894A/en unknown
- 2011-02-21 CN CN201180009611.7A patent/CN102762345B/zh active Active
- 2011-02-21 US US13/580,258 patent/US9849613B2/en active Active
- 2011-02-21 SG SG2012062766A patent/SG183478A1/en unknown
- 2011-02-21 WO PCT/JP2011/053698 patent/WO2011108387A1/ja not_active Ceased
- 2011-03-04 TW TW100107335A patent/TWI524481B/zh active
Also Published As
| Publication number | Publication date |
|---|---|
| US9849613B2 (en) | 2017-12-26 |
| SG183478A1 (en) | 2012-09-27 |
| TW201145473A (en) | 2011-12-16 |
| CN102762345B (zh) | 2015-07-29 |
| CN102762345A (zh) | 2012-10-31 |
| WO2011108387A1 (ja) | 2011-09-09 |
| KR20130028047A (ko) | 2013-03-18 |
| JP2011183618A (ja) | 2011-09-22 |
| MY155894A (en) | 2015-12-15 |
| KR101809765B1 (ko) | 2017-12-15 |
| US20120318002A1 (en) | 2012-12-20 |
| TWI524481B (zh) | 2016-03-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2011183618A (ja) | 冷却装置および冷却方法 | |
| KR101825758B1 (ko) | 분쇄장치 및 분쇄방법 | |
| CN106268501A (zh) | 粒子制造装置、粒子制造方法及半导体封装用树脂组合物的制造方法 | |
| US9694513B2 (en) | Kneading apparatus and method for producing semiconductor encapsulating resin composition | |
| KR101832514B1 (ko) | 성형장치 및 성형방법 | |
| CN102791451B (zh) | 半导体密封用树脂组合物的制造方法以及粉碎装置 | |
| JP2013091253A (ja) | 半導体封止用エポキシ樹脂成形材料の製造方法、半導体封止用エポキシ樹脂成形材料及び電子部品装置 | |
| JP5671807B2 (ja) | 脱気装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140422 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140619 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140708 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140721 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5593741 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R154 | Certificate of patent or utility model (reissue) |
Free format text: JAPANESE INTERMEDIATE CODE: R154 |