JP5683190B2 - 表面被覆部材 - Google Patents
表面被覆部材 Download PDFInfo
- Publication number
- JP5683190B2 JP5683190B2 JP2010219067A JP2010219067A JP5683190B2 JP 5683190 B2 JP5683190 B2 JP 5683190B2 JP 2010219067 A JP2010219067 A JP 2010219067A JP 2010219067 A JP2010219067 A JP 2010219067A JP 5683190 B2 JP5683190 B2 JP 5683190B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- peak
- ratio
- gas
- range
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Cutting Tools, Boring Holders, And Turrets (AREA)
- Chemical Vapour Deposition (AREA)
Description
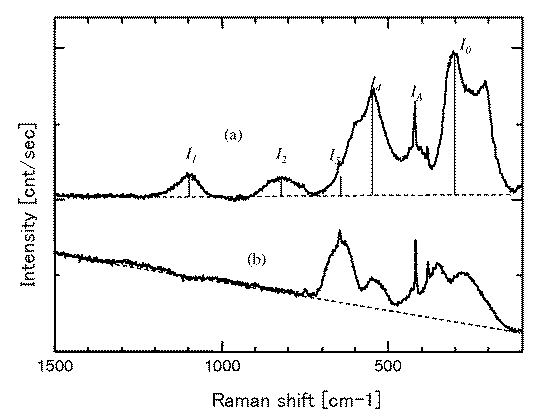
を照射して得られるラマンスペクトルにおいて、波数416〜420cm−1のAl2O3層のピークから低波数側で隣り合う波数300〜400cm-1のブロードピークのピー
ク強度I0に対して、波数1050〜1120cm−1の範囲内に現れるピークのピーク強度をI1、波数780〜850cm−1の範囲内に現れるピークのピーク強度をI2としたとき、比(I1/I0)が0.08〜0.2、かつ比(I2/I0)が0.08〜0
.2である。
数520〜580cm−1の範囲内に現れるピークのピーク強度をI4としたとき、比(I3/I0)が0.1〜0.5、かつ比(I4/I0)が0.1〜0.8であってもよい。
3層の密着性が向上して層剥離が抑制できて、切削工具の耐欠損性および耐摩耗性がともに向上することができる。
Neレーザーを照射して得られるラマンスペクトルにおいて、波数416〜420cm−1のAl2O3層8のピークから低波数側で隣り合う波数300〜400cm-1のブロードピークのピーク強度I0に対して、波数1050〜1120cm−1の範囲内に現れるピークのピーク強度をI1、波数780〜850cm−1の範囲内に現れるピークのピーク強度をI2としたとき、比(I1/I0)が0.05〜0.5、かつ比(I2/I0)
が0.05〜0.5の(a)のほうが、(b)に比べて切削工具1のチッピングが減少して耐摩耗性が向上する。なお、上記ラマンスペクトルピークの状態で耐チッピング性が向上する理由は不明であるが、レーザー光は透明な材料は透過してその下部の状態を反映してラマンスペクトルが検出されるので、図1に示す構成の被覆層の構成の場合にはAl2O3層8の下側の界面の状態をより強く反映した情報が得られるものと思われる。しかも、この分析方法によれば、分析のための前処理加工等を施す必要もなく、Al2O3層8の下側の界面の状態が評価できていると考えられる。また、比(I1/I0)の望ましい範囲は、0.08〜0.2であり、かつ比(I2/I0)の望ましい範囲は、0.08〜
0.2である。
線分を0(ゼロ)点基準として、各ピークのピーク強度を算出する。また、100cm−1または800cm−1にピークが存在する場合には、そのピークを避けてその周辺のピークが存在しない位置で代用する。
ることができる。もちろん、鋼の切削加工においても、従来の工具に対して優れた耐欠損性および耐摩耗性を示すことができる。
本実施形態の切削工具1の一例である上述した表面被覆切削工具の製造方法の一実施形態について説明する。
切削方法:外径加工
被削材 :SCM440(4本溝入れ)
切削速度:300m/分
送り :0.25mm/rev
切り込み:1.5mm
切削状態:湿式
評価方法:切れ刃が欠損となる衝撃回数(表中、衝撃回数と記載。)
た。
なり、上記切削試験において良好な耐欠損性を示した。
2 すくい面
3 逃げ面
4 切刃
6 基体
7 下層
7a TiN層
7b TiCN層
7c 結合層
8 Al2O3層
9 突起
Claims (4)
- 基体の表面に、Tiの炭化物、窒化物、炭窒化物、炭酸化物、窒酸化物および炭窒酸化物のうちの1層以上の下層と、α型結晶構造のAl2O3層とを形成してなり、該Al2O3層の表面から波長514.53nmのHe−Neレーザーを照射して得られるラマン
スペクトルにおいて、波数416〜420cm−1のAl2O3層のピークから低波数側で隣り合うブロードピークのピーク強度I0に対して、波数1050〜1120cm−1の範囲内に現れるピークのピーク強度をI1、波数780〜850cm−1の範囲内に現れるピークのピーク強度をI2としたとき、比(I1/I0)が0.08〜0.2、かつ比(I2/I0)が0.08〜0.2である表面被覆部材。 - 波数600〜680cm−1範囲内に現れるピークのピーク強度をI3、波数520〜580cm−1の範囲内に現れるピークのピーク強度をI4としたとき、比(I3/I0)が0.1〜0.5、かつ比(I4/I0)が0.1〜0.8である請求項1記載の表面被覆部材。
- 前記Al2O3層の直下の下層には、表面に前記Al2O3層に向かって針状に伸びる平均幅が0.03〜0.15μm、平均間隔が0.05〜0.2μm、平均高さが0.05〜0.3μmの突起が形成されている結合層を備えている請求項1または2記載の表面被覆部材。
- 前記結合層はTiAlCNOからなり、かつ前記突起は、該突起以外の前記結合層に比べて酸素と炭素が多い組成からなる請求項3記載の表面被覆部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010219067A JP5683190B2 (ja) | 2010-09-29 | 2010-09-29 | 表面被覆部材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010219067A JP5683190B2 (ja) | 2010-09-29 | 2010-09-29 | 表面被覆部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012071396A JP2012071396A (ja) | 2012-04-12 |
| JP5683190B2 true JP5683190B2 (ja) | 2015-03-11 |
Family
ID=46167756
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010219067A Active JP5683190B2 (ja) | 2010-09-29 | 2010-09-29 | 表面被覆部材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5683190B2 (ja) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106102973B (zh) * | 2014-03-22 | 2018-01-26 | 京瓷株式会社 | 包覆工具以及切削工具 |
| US10682707B2 (en) * | 2015-11-28 | 2020-06-16 | Kyocera Corporation | Cutting tool |
| WO2017146200A1 (ja) * | 2016-02-24 | 2017-08-31 | 京セラ株式会社 | 被覆工具 |
| WO2019017201A1 (ja) * | 2017-07-18 | 2019-01-24 | 三菱マテリアル株式会社 | 硬質被覆層が優れた耐チッピング性、耐摩耗性を発揮する表面切削工具 |
| JP7025727B2 (ja) * | 2017-07-18 | 2022-02-25 | 三菱マテリアル株式会社 | 硬質被覆層が優れた耐チッピング性、耐摩耗性を発揮する表面切削工具 |
| US12194543B2 (en) | 2019-07-29 | 2025-01-14 | Kyocera Corporation | Coated tool and cutting tool including the same |
| US12343802B2 (en) | 2019-07-29 | 2025-07-01 | Kyocera Corporation | Coated tool and cutting tool including the same |
| JP7301969B2 (ja) * | 2019-07-29 | 2023-07-03 | 京セラ株式会社 | 被覆工具およびそれを備えた切削工具 |
| US12246385B2 (en) | 2019-07-29 | 2025-03-11 | Kyocera Corporation | Coated tool and cutting tool including the same |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3250134B2 (ja) * | 1995-12-25 | 2002-01-28 | 三菱マテリアル株式会社 | 耐チッピング性のすぐれた表面被覆超硬合金製切削工具 |
| JP2002028803A (ja) * | 2000-05-10 | 2002-01-29 | Mitsubishi Materials Corp | 硬質被覆層がすぐれた層間密着性を有する表面被覆炭化タングステン基超硬合金製スローアウエイ切削チップ |
| EP2006040B1 (en) * | 2006-03-28 | 2013-05-01 | Kyocera Corporation | Cutting tool, method for producing same and cutting method |
| SE531670C2 (sv) * | 2007-02-01 | 2009-06-30 | Seco Tools Ab | Texturerat alfa-aluminiumoxidbelagt skär för metallbearbetning |
| JP5317722B2 (ja) * | 2009-01-28 | 2013-10-16 | 京セラ株式会社 | 表面被覆切削工具 |
-
2010
- 2010-09-29 JP JP2010219067A patent/JP5683190B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2012071396A (ja) | 2012-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4994367B2 (ja) | 切削工具及びその製造方法、並びに切削方法 | |
| JP2012071396A (ja) | 表面被覆部材 | |
| JP5890594B2 (ja) | 被覆工具 | |
| JPWO2017146200A1 (ja) | 被覆工具 | |
| JP5841170B2 (ja) | 被覆工具 | |
| JP2010172989A (ja) | 表面被覆切削工具 | |
| JP5383259B2 (ja) | 切削工具 | |
| JP2012144766A (ja) | 被覆部材 | |
| JP6039481B2 (ja) | 表面被覆部材 | |
| JP7035296B2 (ja) | 表面被覆切削工具及びその製造方法 | |
| JP3962300B2 (ja) | 酸化アルミニウム被覆工具 | |
| JP6786763B1 (ja) | 切削工具 | |
| JP5419668B2 (ja) | 表面被覆部材 | |
| KR20220024673A (ko) | 피복공구 및 그것을 구비한 절삭공구 | |
| JP5597469B2 (ja) | 切削工具 | |
| JP2007229821A (ja) | 表面被覆切削工具 | |
| JP3719708B2 (ja) | 非晶質カーボン被覆工具およびその製造方法 | |
| JP2011068960A (ja) | 表面被覆部材 | |
| JP5693039B2 (ja) | 表面被覆部材 | |
| JP6162484B2 (ja) | 表面被覆部材 | |
| JP2011093003A (ja) | 表面被覆部材 | |
| JPH11335870A (ja) | 炭窒化チタン・酸化アルミニウム被覆工具 | |
| CN114144272B (zh) | 涂层刀具和具备它的切削刀具 | |
| KR20220024686A (ko) | 피복공구 및 그것을 구비한 절삭공구 | |
| JP6039479B2 (ja) | 表面被覆部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130819 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140409 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140415 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140606 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20141216 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150113 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5683190 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |