1.偽造防止用媒体
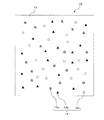
以下図面に基づいて、本実施形態の製造方法により製造される偽造防止用媒体10について説明する。図1は偽造防止用媒体10を示す概略平面図であり、図2(a)、図2(b)は偽造防止用媒体10の概略断面図である。偽造防止用媒体10は、支持基材11と、支持基材11上に形成されたマーカー12と、硬化した硬化性樹脂層13とを備える。マーカー12の輪郭の形状が、拡大して観察されることで識別可能であり、支持基材11上のマーカー12の配置がランダムである。また、マーカーは、図2(a)に示すように、支持基材11に接触して形成してもよいし、図2(b)に示すように、硬化した硬化性樹脂層13を介して形成されてもよいが、硬化した硬化性樹脂層13の形成のしやすさから、図2(b)の硬化した硬化性樹脂層13を介して形成される方が好ましい。
本実施形態の偽造防止用媒体10は、フォトリソグラフィー等により後述の剥離基材上にマーカーを直接形成するため、適切な数と種類のマーカーを真贋判定用の識別部分に偏りなく含ませることができる。
(1)支持基材
支持基材11は、特に限定されないが、作製した偽造防止用媒体10を用途に応じて適当な大きさに切断して使用するため、特にプラスチック基材を用いることが好ましい。
また、支持基材11は、物品に貼付し、マーカー12を読み取ることができる程度に透明性を有していてもよいし、透明性を有していなくてもよい。図2(b)において、支持基材11がマーカー12よりも視認する側に近い場合には、支持基材11は透明性を有していることが好ましい。一方、マーカー12が支持基材11よりも視認する側に近い場合には、マーカー12を読み取ることができれば、支持基材11は特に透明性を有していなくてもよい。ここで、本実施形態における支持基材の「支持」とは、マーカー12及び硬化した硬化性樹脂層13を支持することを意味する。
支持基材11の具体的な材料としては、ポリエチレン、ポリプロピレン、ポリフッ化エチレン、ポリフッ化ビニリデン、ポリ塩化ビニル、ポリ塩化ビニリデン、エチレン−ビニルアルコール共重合体、ポリビニルアルコール、ポリメチルメタクリレート、ポリエーテルスルホン、ポリエーテルエーテルケトン、ポリアミド、テトラフルオロエチレン−パーフルオロアルキルビニルエーテル共重合体、ポリエチレンテレフタレート等のポリエステル系樹脂や、ポリイミド樹脂系の樹脂等を挙げることができ、なかでも、ポリエステル系樹脂を用いることが好ましく、さらに上記ポリエステル系樹脂のなかでもポリエチレンテレフタレートを用いることが好ましい。また、支持基材11としては、上述した材料が1種類のみ用いられたものであっても良いし、2種類以上を混合して用いられたものであってもよい。
また、支持基材11は顔料、染料が含有されている、あるいは、着色層が設けられていることによって着色されていても良い。
また、後述する転写工程においてマーカー12及び硬化した硬化性樹脂層13が支持基材11に転写できる程度に、支持基材11がマーカー12及び硬化した硬化性樹脂層13との「接着性」を有していることが好ましい。ここで、本実施形態における「接着性」とは、支持基材11からマーカー12及び硬化した硬化性樹脂層13を剥がしたときの剥離強度で規定することができる。「剥離強度」とは、JIS Z0237の180度引き剥がし法に準じて測定される値である。用いる引張試験機は、例えばインストロン5565型材料試験機等である。試験片は、偽造防止用媒体10を幅25mm、長さ150mmに切断し、支持基材11と接している面と反対側のマーカー12及び硬化性樹脂層13の面に同サイズの両面テープを貼り合わせ、それをさらに固定するためのSUS板に貼り合わせて、支持基材11を毎分300mmの速さで引き剥がし、安定に剥離が行われている状態の引張荷重(gf)を25mm幅における剥離強度として測定する。また、幅25mm未満のサンプルについては、その幅をa mmとすると、a mmの幅で同様に測定した剥離強度に25/aを乗じた値を幅25mmにおける剥離強度とみなす。
また、本実施形態における接着性の好ましい値は、支持基材11からマーカー12及び硬化性樹脂層13を剥がしたときの剥離強度で5gf/25mm以上、好ましくは25gf/25mm以上であることが好ましい。5gf/25mmより小さい値である場合には、支持基材11に設けたマーカー12及び硬化性樹脂層13が、偽造防止用媒体10を作製した後の断裁工程等で容易に分離したり、一部剥がれによるしわの発生等の不具合が発生するおそれがある。また、25gf/25mmより小さい値である場合には、偽造防止用媒体10を物品上に付与あるいは物品中に埋め込む工程中で、圧力や熱圧やせん断力等のストレスがかかる場合に、一部剥離が原因のしわ、気泡、ちぢれ等の欠陥が発生するおそれがある。
支持基材11の厚さは、後述する剥離基材よりも薄い、すなわち、支持基材11よりも剥離基材の方が厚いことが望ましい。厚さの薄い支持基材11上にマーカー12を直接形成する場合に、支持基材11を平坦にするために張力がかけられると、支持基材11が伸縮し、所望のサイズや輪郭の形状のマーカー12を形成できないおそれがある。本実施形態は、支持基材11よりも厚い剥離基材上にマーカー12を形成することにより、マーカー12を形成する際に張力がかけられても剥離基材の伸縮が起こりにくいため、所望のサイズや輪郭の形状のマーカー12を形成することができる。さらに、所望のサイズや輪郭の形状で形成された剥離基材上のマーカー12を支持基材11上に転写することにより、剥離基材よりも厚さの薄い支持基板11上に、所望のサイズや輪郭の形状のマーカー12を形成することができる。したがって、マーカー12のサイズや輪郭の形状が所望のサイズや輪郭の形状と異なってしまわないようにマーカー形成時の支持基材11にかかる張力を細かく制御しなくても、所望のサイズや輪郭の形状のマーカー12を形成することができる。
また、支持基材11の厚さは、支持基材11の材料にもよるが、2μm〜50μmであることが好ましく、特に6μm〜25μmがより好ましい。支持基材11の厚さが50μmより厚いと、偽造防止用媒体10を作製し、物品等に貼り付けた際に、偽造防止用媒体10が貼り付けられた部分と、偽造防止用媒体10が貼り付けられていない部分とで、厚さ方向の段差が大きく、段差に物体が引っかかりやすくなるため、偽造防止用媒体10が物品から剥がれやすくなるおそれがある。また、支持基材11上にマーカー12を形成した場合に、支持基材11に張力がかけられても支持基材11の伸縮が起こりにくくなるため、後述する剥離基材にマーカー12を形成して、支持基材11にマーカー12を転写する利点が乏しくなる。また、偽造防止用媒体10を物品等の中に埋め込む場合には、物品等の平坦性を損なうおそれがある。また、支持基材11の厚さが2μmより薄いと、搬送により支持基材11の変形や破損が発生するおそれがある。
また、支持基材11とマーカー12及び硬化した硬化性樹脂層13との接着性をより向上させるために、支持基材11と硬化した硬化性樹脂層13とが互いに接する面に接着処理を行ってもよい。接着処理としては、特に限定されず、例えば、プラズマ処理、コロナ放電処理、グロー放電処理、火炎処理等の物理的処理、あるいは、クロム酸、シランカップリング剤、プライマー剤等を使用した化学的処理を挙げることができる。本発明においては、プライマー剤を用いた化学的処理を用いることが好ましい。上記プライマー剤は、支持基材11の製造時に処理されるものと、製造後の支持基材11上に処理されるものと、いずれの場合も好適である。このようなプライマー剤を処理した支持基材11としては、一般に市販されているものを用いることができる。具体的には、東洋紡績(株)製の易接着層付PETフィルム、A4100、T4100や、帝人デュポンフィルム(株)製のテイジン(登録商標)テトロン(登録商標)フィルム、HPE、ユニチカ社(株)製のエンブレット(登録商標)、S、PTM、PET、パナック(株)製の易接着材料、AC−X、AC−L、AC−W、東レ(株)製のルミラー(登録商標)、U34、T11S等が挙げられる。また、製造後の支持基材11上に処理するプライマー剤としては、マーカー12の材料や硬化した硬化性樹脂層13と接着する材料であれば特に限定されるものではなく、例えば、ポリウレタン、ポリエステル、ポリ塩化ビニル樹脂、ポリ酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体、アクリル樹脂、ポリビニルアルコール樹脂、ポリビニルアセタール樹脂、エチレンと酢酸ビニルあるいはアクリル酸等との共重合体、エポキシ樹脂等を挙げることができる。特に、アクリル樹脂材料が好ましく、さらにポリメチルメタクリレート等のメタクリル樹脂を主成分として接着性を向上させるガラス転移点の低い材料を添加剤として含むものなどが好ましい。また、アクリル樹脂以外では、ポリウレタン材料と硬化剤との混合物も、好適に用いることができる。プライマー剤により処理された支持基材11において、プライマー剤が層として存在する場合の厚みとしては、接着性が得られる厚みであれば特に限定されるものではなく、0.1μm〜10μmの範囲内で設定することができる。
(2)マーカー
マーカー12は、輪郭の形状が拡大して観察されることで識別可能である。図1に示すように、偽造防止用媒体10を平面視した際のマーカー12の輪郭の形状としては、円形の輪郭の形状のマーカー12a、三角形の輪郭の形状のマーカー12b、四角形の輪郭の形状マーカー12cを有する。マーカー12の輪郭はこれらの形状に限られるものではなく、楕円形や多角形、星型、ハート型、動物の外形、文字の外形、数字の外形、記号の外形、図形の外形など、様々な輪郭の形状を採用できる。
また、偽造防止用媒体10に形成されるマーカー12のサイズや輪郭の形状は全て同一であってもよいし、異なっていてもよい。マーカー12のサイズや輪郭の形状が複数種類の場合には、区別できる偽造防止用媒体10の個数を多くすることができる。
さらに、マーカー12a、12b、12cは、それぞれ色が異なってもよいし、同じ色であってもよい。マーカー12の色が複数種類の場合には、区別できる偽造防止用媒体10の個数を多くすることができる。
なお、本実施形態において「輪郭の形状が識別可能である」とは、人為的な輪郭の形状が形成されており、意図せずに自然に形成される輪郭の形状から区別できることを意味する。そのため、マーカー12を付与した物品を偽造する場合、物品の外形等の複製ができたとしても、マーカー12の複製までは困難であるので、真正の物品と偽造された物品とを判別できる。また、輪郭の形状が識別可能であるため、真正の物品同士でも、付与するマーカー12の輪郭の形状を変更することで、製造時期や用途などを判別可能である。
また、図1に示すように、偽造防止用媒体10を平面視した際、マーカー12の配置はランダムである。ここで、本実施形態における「ランダムである」とは、マーカー12の、向き、それぞれの位置関係、数密度が、非規則的に配置することである。マーカー12の配置は、後述するようにフォトリソグラフィー等により、非規則的になるように形成される。本実施形態では、マーカー12の配置がランダムになるようなパターンを持つフォトマスク等を用いて支持基材11上にランダムな分布のマーカー12を形成する。
また、マーカー12の輪郭が文字の外形であったりするなど、表裏が異なると識別しにくいマーカー12の場合、従来のマーカーを分散させた分散液を塗布する方法では、視認する際にマーカーが裏側を向いて塗布された状態になっており、識別しにくい場合があった。しかし、本実施形態では、リソグラフィー等によりマーカー12が裏側を向いて形成されることはなく、文字等も容易に識別できる。
また、マーカー12は、顔料や染料などにより着色されている。マーカー12の色の種類は1種類でもよいし、複数種類であってもよいが、複数種類の色でマーカー12を形成することで、意匠性及び、偽造防止効果が向上する。
マーカー12の厚さは、0.1μm〜25μmであることが好ましい。マーカー12の厚さが0.1μmより薄い場合、マーカー12を形成するのが困難になる。また、マーカー12の厚さが25μmより厚い場合、支持基材11上にマーカーを形成することが困難になる。また、支持基材11上にマーカー12を形成できたとしても、マーカー12が剥がれやすくなってしまう。
マーカー12のサイズは、50μm〜300μmであることが好ましい。マーカー12のサイズが50μmより小さい場合、ルーペなどの簡易的な拡大器具を使用してマーカー12を観察することが困難になり、顕微鏡等のより複雑な装置を使用しないと、真贋判定ができなくなるおそれがある。また、マーカー12のサイズが300μmより大きい場合、拡大器具を使用せずとも肉眼によりマーカー12を識別可能となり、偽造防止効果が低下するおそれがある。なお、マーカー12は平板状であるため、厚さはサイズの半分以下であることが好ましい。ここで、本実施形態における「サイズ」とは、マーカー12を平面視した際の最長の長さであり、例えば、四角形の輪郭の形状のマーカーであれば、対角線の長さがこのマーカーのサイズであり、楕円の輪郭の形状のマーカーであれば、長軸の長さがこのマーカーのサイズである。
また、マーカーの材料となる感光性樹脂層形成用材料やマーカーの形成方法の詳細については、後述の感光性樹脂層形成工程やマーカー形成工程において説明する。
(3)硬化した硬化性樹脂層
硬化した硬化性樹脂層13は、少なくとも支持基材11上に形成されていればよく、支持基材11及びマーカー12上に形成してもよい。硬化した硬化性樹脂層13の材料としては、硬化性樹脂層形成用材料により形成される。硬化性樹脂層形成用材料については、後述の硬化性樹脂層形成工程において詳細に説明する。
硬化した硬化性樹脂層13の厚さとしては、特に限定はされないが、マーカー12の厚さと同じか、それ以上であればよく、具体的には、0.1μm〜50μmが好ましい。マーカー12の厚さより薄い場合には、マーカー12が剥がれやすくなる問題や、偽造防止用媒体10のヨレやしわなどの不具合が起こるおそれがある。また、硬化した硬化性樹脂層13の厚さが0.1μmよりも薄い場合には、硬化した硬化性樹脂層13がマーカー12よりも薄くなってしまうため、上記不具合が発生するおそれがある。また、硬化した硬化性樹脂層13が50μmより厚い場合には、偽造防止用媒体10を作成し、物品等に貼り付けた際に、偽造防止用媒体10が貼り付けられた部分と、偽造防止用媒体10が貼り付けられていない部分とで、厚さ方向の段差が大きく、段差に物体がひっかかりやすくなるため、偽造防止用媒体10が物品から剥がれやすくなるおそれがある。また、物品中に埋め込む際などには、物品等の表面の平坦性を損なうおそれがある。ここで、本実施形態における「硬化性樹脂層13の厚さ」とは、図2(a)、図2(b)で、マーカー12と硬化性樹脂層13が重ならない領域において、マーカー12が形成された支持基材11の面と垂直な方向の厚さをいう。
(4)その他の構成
また、偽造防止用媒体10は上記の構成に限定されず、例えば、マーカー12及び硬化した硬化性樹脂層13上に接着層等を設けてもよい。
2.偽造防止用媒体の第1の製造方法
次に、本実施形態の偽造防止用媒体の第1の製造方法について説明する。
本実施形態の偽造防止用媒体の第1の製造方法は、剥離基材14の一方の面に感光性樹脂を含む感光性樹脂層形成用材料を配置して、感光性樹脂層15を形成する感光性樹脂層形成工程と、感光性樹脂層15を露光し、露光した感光性樹脂層15aを現像することにより、拡大して観察されることで輪郭の形状が識別可能であるマーカー12を剥離基材14上に形成するマーカー形成工程とを少なくとも含むマーカー形成基材準備工程と、剥離基材14より厚さの薄い支持基材11を準備する支持基材準備工程と、剥離基材14のマーカー12が形成された面に硬化性樹脂を含む硬化性樹脂層形成用材料を配置して、硬化性樹脂層18を形成する硬化性樹脂層形成工程と、硬化性樹脂層18を介して支持基材11と剥離基材14とを対向させて積層する積層工程と、硬化性樹脂層18を硬化させることにより、硬化性樹脂層13と支持基材11とを接着させる硬化工程と、剥離基材14から、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11を剥離して、マーカー12と硬化した硬化性樹脂層13とを支持基材11に転写する転写工程とを有することを特徴とする。
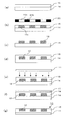
以下、本実施形態の偽造防止用媒体の第1の製造方法における各工程ついて、図3(a)〜図3(g)を用いて説明する。
本実施形態において、マーカー形成基材準備工程は、感光性樹脂層形成工程とマーカー形成工程とを少なくとも含む工程である。以下、感光性樹脂層形成工程とマーカー形成工程について説明する。
(1)感光性樹脂層形成工程
図3(a)は、感光性樹脂層形成工程を示す。感光性樹脂層形成工程は、剥離基材14の一方の面に感光性樹脂を含む感光性樹脂層形成用材料を配置して、感光性樹脂層15を形成する工程である。
a.剥離基材
剥離基材14は、支持基材11よりも厚ければ、特に限定されない。また、剥離基材14は、透明性を有していてもよいし、有していなくてもよい。
剥離基材14の材料としては、特に限定はないが、具体的な材料としては、ガラス基材、金属基材、ポリエチレンテレフタレート(PET)、ポリプロピレン(PP)、ポリカーボネート(PC)、ポリスチレン(PS)といったプラスチック基材等を挙げることができる。特に、枚葉プロセスで偽造防止用媒体10を生産する場合には、ガラス基材を用いることが好ましい。ガラス基材を用いることで、後述する転写工程で剥離された後にガラス製の剥離基材14を洗浄して、再度、剥離基材14として使用することができる。剥離基板の再利用により製造コストを低減することができる。また、ロール・ツー・ロールで偽造防止用媒体10を生産する場合には、プラスチック基材を用いることが好ましい。ロール状にした剥離基材14を使用するため、剥離基材14をロール状にしても破損しない程度に可撓性を有している必要があるからである。
また、後述の転写工程においてマーカー12及び硬化した硬化性樹脂層13を形成した支持基材11を剥離基材14から剥離できる程度に、剥離基材14がマーカー12及び硬化した硬化性樹脂層13との「剥離性」を有していることが好ましい。ここで、本実施形態における「剥離性」とは、剥離基材14からマーカー12及び硬化した硬化性樹脂層13を剥がしたときの剥離強度で規定することができ、この値をAとする。また、前述の「接着性」である、支持基材11からマーカー12及び硬化した硬化性樹脂層13を剥がしたときの剥離強度をBとすると、A<Bである必要がある。剥離性を規定する剥離強度も、前述と同様のJIS Z0237の180度引き剥がし法に準じて測定される値である。また、A≧Bの場合には、剥離基材14からマーカー12及び硬化した硬化性樹脂層13を無事剥がすことが困難となり、剥離の際にマーカー12及び硬化した硬化性樹脂層13の一部が破損する等の不具合が発生するおそれがある。
また、剥離基材14の厚さとしては、マーカー12を形成することができれば特に限定はなく、最適な厚さを適宜選択することができる。
また、剥離基材14をより剥離しやすくするために、剥離基材14のマーカー12が形成される面に剥離処理を行ってもよい。剥離処理としては、必要に応じて、剥離基板の洗浄、コーティングにより剥離層を設けることなどが挙げることができる。洗浄としては、洗浄液を用いるウェット洗浄、紫外線照射によるUV洗浄などが挙げられる。コーティングにより剥離層を設ける場合の剥離層の材料としては、ポリメチルアクリレート、ポリメチルメタクリレート等のアクリル系およびメタアクリル系樹脂、ポリ塩化ビニル樹脂、セルロース樹脂、シリコーン樹脂、フッ素系樹脂、塩化ゴム、カゼイン、各種界面活性剤、金属酸化物等の1種類または2種類以上を混合したもの等を挙げることができる。
b.感光性樹脂
感光性樹脂層形成用材料に含まれる感光性樹脂としては、特に限定はないが、具体的には、UV硬化性樹脂、EB硬化性樹脂等を挙げることができ、特にUV硬化性樹脂を用いることが好ましい。UV硬化性樹脂を用いることにより、後述する偽造防止用媒体10の製造方法として例示するフォトリソグラフィー法を用いることができ、生産性を向上させることができる。また、感光性樹脂は、ネガ型感光性樹脂であってもよいし、ポジ型感光性樹脂であってもよいが、特に、ネガ型感光性樹脂が好ましく用いられる。なお、本実施形態においては、ネガ型感光性樹脂を含むネガ型感光性樹脂層形成用材料を用いて感光性樹脂層15を形成した場合について説明する。
ネガ型感光性樹脂としては特に限定されるものではなく、一般的に使用されるものを用いることができる。例えば、架橋型樹脂をベースとした化学増幅型感光性樹脂を挙げることができ、より具体的にはポリビニルフェノールに架橋剤を加え、さらに酸発生剤を加えた化学増幅型感光性樹脂等が挙げられる。また例えば、アクリル系ネガ型感光性樹脂として、少なくとも紫外線照射によりラジカル成分を発生する光重合開始剤と、分子内にC=Cなるアクリル基を有し、発生したラジカルにより重合反応を起こして硬化する成分と、その後の現像により未露光部が溶解可能となる官能基、例えば、アルカリ溶液による現像の場合は酸性基をもつ成分、とを含有するものを用いることができる。上記のアクリル基を有する成分のうち、比較的低分子量の多官能アクリル分子としては、ジペンタエリスリトールヘキサアクリレート(DPHA)、ジペンタエリスリトールペンタアクリレート(DPPA)、テトラメチルペンタトリアクリレート(TMPTA)等を挙げることができる。また、高分子量の多官能アクリル分子としては、スチレン−アクリル酸−ベンジルメタクリレート共重合体の一部のカルボン酸基部分にエポキシ基を介してアクリル基を導入したポリマー等を挙げることができる。
また、ポジ型感光性樹脂としては特に限定されるものではなく、一般的に使用されるものを用いることができる。具体的には、ノボラック樹脂をベース樹脂とした化学増幅型感光性樹脂等を挙げることができる。
c.感光性樹脂層形成用材料
感光性樹脂層形成用材料としては、上記の感光性樹脂の他に、顔料や染料等の着色剤等を有している。本実施形態においては、着色剤の色数は特に限定されない。また、着色剤は感光性樹脂中に分散または溶解させて用いることができる。
以下に、着色剤の具体的な例を挙げるが、着色剤は以下に限定されない。
赤色の着色剤としては、例えば、ペリレン系顔料、レーキ顔料、アゾ系顔料、キナクリドン系顔料、アントラキノン系顔料、アントラセン系顔料、イソインドリン系顔料等が挙げられる。これらの顔料は単独で用いてもよく2種以上を混合して用いてもよい。
緑色の着色剤としては、例えば、ハロゲン多置換フタロシアニン系顔料もしくはハロゲン多置換銅フタロシアニン系顔料等のフタロシアニン系顔料、トリフェニルメタン系塩基性染料、イソインドリン系顔料、イソインドリノン系顔料等が挙げられる。これらの顔料もしくは染料は単独で用いてもよく2種以上を混合して用いてもよい。
青色の着色剤としては、例えば、銅フタロシアニン系顔料、アントラキノン系顔料、インダンスレン系顔料、インドフェノール系顔料、シアニン系顔料、ジオキサジン系顔料等が挙げられる。これらの顔料は単独で用いてもよく2種以上を混合して用いてもよい。
d.感光性樹脂層
感光性樹脂層15は、上記感光性樹脂層形成用材料を少なくとも剥離基材14上に配置、乾燥することにより形成することができる。
また、感光性樹脂層形成用材料を配置する方法としては、スピンコート法、キャスティング法、ディッピング法、バーコート法、ブレードコート法、ロールコート法、グラビアコート法、フレキソ印刷法、スプレーコート法等を挙げることができる。
また、形成した感光性樹脂層15の厚さとしては、0.1μm〜25μmであることが好ましい。形成した感光性樹脂層18の厚さが0.1μmより薄いと成膜が難しく、また、形成した感光性樹脂層18の厚さが25μmより厚いと、塗布膜の面内の膜厚の均一性を確保することが難しくなるためである。
(2)マーカー形成工程
図3(b)、図3(c)は、マーカー形成工程を示す。剥離基材14上に形成した感光性樹脂層15を露光し、露光した感光性樹脂層15aを現像することにより、マーカー12を剥離基材14上に形成する工程である。
感光性樹脂層15を露光する方法としては、フォトマスク20を用いる方法、デジタルマイクロミラーデバイスを用いる方法、直接描画する方法等を挙げることができる。
フォトマスク20を用いる方法としては、図3(b)に示すように、フォトマスク20を介して、感光性樹脂層15を露光する。フォトマスク20は、露光光が透過する透過部20aと、露光光がほとんど透過しない遮光部20bとを有している。図3(b)では、ネガ型感光性樹脂層15を用いているので、フォトマスク20の透過部20aがマーカー12の輪郭の形状を有しており、透過部20aを透過した透過光が感光性樹脂層15を硬化させる。
また、フォトマスク20の透過部20aの形状の種類は、1種類でもよいし、複数種類であってもよいが、複数種類の方が区別できる偽造防止用媒体10の個数を多くすることができる。なお、ポジ型の感光性樹脂層を用いた場合には、フォトマスク20の遮光部20bと透過部20aが入れ替わり、フォトマスク20の遮光部20bがマーカー12の輪郭の形状になっている。
また、デジタルマイクロミラーデバイスを用いて、フォトマスク20を介さずに露光してもよい。デジタルマイクロミラーデバイス(デジタルミラーデバイス、DMDとも言う。)とは、個別に駆動できる多数の微小鏡面(マイクロミラー)を平面に配置した素子である。各ミラーを個別に駆動することにより、表面素子ごとに光の投射を制御することができるため、フォトマスク20を用いずにマーカー12の輪郭の形状を露光することができる。また、1枚のフォトマスクを用いる方法では、露光して得られるマーカー12の輪郭の形状やマーカー12の配置パターンが全て同じになってしまう。例えば、1枚のフォトマスクで露光してできた偽造防止用媒体(Aとする。)を複数に切断した場合、切断した偽造防止用媒体どうしは区別することは可能であるが、同じフォトマスクを用いて露光してできた別の偽造防止用媒体(Bとする。)を同様に複数に切断した場合、Aを切断した偽造防止用媒体と、Bを切断した偽造防止用媒体とを区別することが困難になる。一方、DMDを用いると、記録するマーカーの配置パターンを毎回変えることができるので、区別できる偽造防止用媒体の個数が多くなる。
なお、前述のフォトマスク20を用いる方法でも区別できる偽造防止用媒体10の個数を増やすことができる。例えば、1枚のフォトマスクを用いる場合に、マーカー形成工程でフォトマスクの角度や位置を変えて複数回露光することで、識別できる偽造防止用媒体10を増やすことができる。また、複数のフォトマスクを用いる場合には、1枚のフォトマスクを用いて露光した後に、別のフォトマスクを用い、1枚目のフォトマスクに対する角度や位置を毎回変えて露光することで、異なるマーカーの配置パターンで露光することができ、区別できる偽造防止用媒体10の個数を増やすことができる。なお、それぞれのフォトマスクが持つ透過部の形状や透過部の配置パターンは同じでもよいし、異なっていてもよい。
さらに、直接描画する方法としては、レーザーや電子線を感光性樹脂層15に照射し、直接描画することにより、マーカーの輪郭の形状を露光することができる。
また、露光するマーカーの輪郭が文字の外形であったりするなど、表裏が異なると識別しにくいマーカー12の場合には、作製する偽造防止用媒体10の視認する方向に応じてマーカーの輪郭の形状を露光することが好ましい。すなわち、図3(g)で、支持基材11のマーカー12が形成された側から偽造防止用媒体10を視認する場合には、図3(b)の露光において、フォトマスク20が無い側から剥離基材14を視認した際にマーカーの文字の外形が正常に読めるように露光される。一方、図3(g)で、支持基材11のマーカー12が形成されていない側から偽造防止用媒体10を視認する場合には、図3(b)の露光において、フォトマスク20がある側から剥離基材14を視認した際にマーカーの文字の外形が正常に読めるように露光される。
また、感光性樹脂層15を露光する際、感光性樹脂層15が形成された剥離基材14にかけられる張力は、剥離基材14の材料や厚さ等に応じて、適宜決めることができる。
次に、図3(c)に示すように、露光した感光性樹脂層15aを現像する方法としては、アルカリ性の現像液により、露光されなかったネガ型感光性樹脂層を溶解し、剥離基材14上にマーカー12を形成することができる。また、ポジ型感光性樹脂層の現像液としては、強アルカリ水溶液、例えばTMAH(TeraMethyl Ammonium Hydroxide)水溶液等を挙げることができる。
また、露光した感光性樹脂層15aを現像する際に、剥離基材14を平坦にするためにかけられる張力の大きさは、剥離基材14の材料や厚さ等に応じて、適宜決めることができる。
形成されたマーカー12についての詳細な説明は前述の通りであるため、ここでは省略する。
(3)支持基材準備工程
次に、図示しないが、支持基材準備工程は剥離基材14より厚さの薄い支持基材11を準備する工程である。
a.支持基材
支持基材11についての詳細な説明は前述の通りであるため、ここでは省略する。
(4)硬化性樹脂層形成工程
図3(d)は、硬化性樹脂層形成工程を示す。硬化性樹脂層形成工程は、剥離基材14のマーカー12上に硬化性樹脂を含む硬化性樹脂層形成用材料を配置して、硬化性樹脂層18を形成する工程である。
a.硬化性樹脂
硬化性樹脂層形成用材料に含まれる硬化性樹脂としては、特に限定はないが、具体的には、熱硬化性樹脂、UV硬化性樹脂、EB硬化性樹脂を挙げることができ、特に熱硬化性樹脂、UV硬化性樹脂を用いることが好ましい。
熱硬化性樹脂の材料としては、特に限定はないが、硬化性樹脂層18を形成して硬化させる温度が、剥離基材14が熱により変形する温度よりも低いものが好ましい。具体的には、フェノール樹脂、エポキシ樹脂、メラミン樹脂、尿素樹脂(ユリア樹脂)、不飽和ポリエステル樹脂、アルキド樹脂、ポリウレタン、熱硬化性ポリイミド、この他、三次元架橋し得る反応性モノマーをモノマー単位とするものを好適に使用することができる。特に、エポキシ樹脂に硬化剤を添加する2液硬化型のエポキシ樹脂は常温で反応が進むために好ましい。また、熱硬化性基を有するポリマーでもよい。具体的には、ポリアクリル酸エステルのグリシジル基含有ポリマーやオキセタニル基含有ポリマーが挙げられる。また、熱硬化性水酸基などをした有機−無機ハイブリッドポリマーも好適に使用することもできる。具体的には、Si、Ti、Zr、Zn、In、Sn、Al、またはSn等の金属元素を含有した有機金属化合物などである。
また、UV硬化性樹脂としては、特に限定はなく、公知のUV硬化性樹脂を用いることができる。具体的には、UVの照射により硬化しうるものであれば特に限定されないが、一般的には、被膜形成成分としてその構造中にラジカル重合性の活性基を有するモノマー、オリゴマー、またはポリマーを主成分として、そこに光重合開始剤が含有されたものを挙げることができる。モノマーとしては、例えば(メタ)アクリル酸エステルの誘導体を挙げることができ、オリゴマーとしては、例えばウレタンアクリレートやポリエステルアクリレート等を挙げることができる。ポリマーとしては特に限定されるものではないが、具体的な例としては、エポキシ変性アクリレート樹脂、ウレタン変性アクリレート樹脂、アクリル変性ポリエステル等を挙げることができる。また、光重合開始剤としては、例えば、リン系、アセトフェノン系、ベンゾインエーテル系、フォスフィンオキサイド系、ベンゾフェノン系、チオキサントン系、アミン系等の光重合開始剤を挙げることができる。
また、上記UV硬化性樹脂の中から光重合成開始剤を除去した場合には、EB硬化性樹脂として使用することができる。
b.硬化性樹脂層形成用材料
硬化性樹脂層形成用材料としては、上記の硬化性樹脂の他に、溶剤等を有している。溶剤としては、特に限定されず、コーティングに用いられる公知の溶剤を用いることができる。
c.硬化性樹脂層
硬化性樹脂層18は、上記硬化性樹脂層形成用材料を少なくとも剥離基材14上に配置、乾燥することにより形成することができる。また、硬化性樹脂層18は少なくとも剥離基材14上に形成されていればよいが、硬化性樹脂層形成用材料の配置のしやすさから、図3(d)に示すように剥離基材14及びマーカー12上に形成されていることが好ましい。
硬化性樹脂層形成用材料を配置する方法としては、バーコート、スピンコート、ディッピング塗布、スクリーン印刷、ロールコート塗布法、グラビア印刷等を挙げることができる。
(5)積層工程
図3(e)は、積層工程を示す。積層工程は、硬化性樹脂層18を介して支持基材11と剥離基材14とを対向させて積層する工程である。
(6)硬化工程
図3(f)は、硬化工程を示す。硬化工程は、硬化性樹脂層18を硬化させることにより、マーカー12または硬化性樹脂層13と支持基材11とを接着させる工程である。
硬化性樹脂層18を硬化させて、硬化した硬化性樹脂層13を形成する方法としては、使用する硬化性樹脂に応じて公知の硬化方法を用いることができる。具体的には、硬化性樹脂層18が、熱硬化性樹脂を含む場合には、加熱、あるいは常温放置(エージング)等、UV硬化性樹脂を含む場合には、UV照射等、EB硬化性樹脂を含む場合には、電子線照射等を用いることができる。ここで、硬化性樹脂層18を硬化する方向は、図3(f)において、支持基材11側から硬化してもよいし、剥離基材14側から硬化してもよい。
(7)転写工程
図3(g)は、転写工程を示す。転写工程は、剥離基材14から、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11を剥離して、マーカー12と硬化した硬化性樹脂層13とを支持基材11に転写する。また、本実施形態において、「剥離基材14から、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11を剥離する」とは、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11から、剥離基材14を剥離することも含んでいる。
(8)その他の工程
上記の工程に限らず、必要に応じて、他の工程、例えば、マーカー12及び硬化した硬化性樹脂層13上に接着層を形成する工程等を追加してもよい。
3.偽造防止用媒体の第2の製造方法
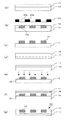
次に、図4(a)〜(g)を用いて、本実施形態の偽造防止用媒体の第2の製造方法について説明する。第2の製造方法では、第1の製造方法の硬化性樹脂層形成工程で、硬化性樹脂層18を支持基材11の一方の面に形成することで、剥離基材14に形成したマーカー12に硬化性樹脂層形成用材料を配置する際に、マーカー12を傷つける可能性を低減することができる。本実施形態では、ネガ型感光性樹脂層形成用材料を用いて感光性樹脂層を形成した場合について説明するが、ポジ型の感光性樹脂層形成用材料も用いることができる。
まず、図4(a)に示すように、剥離基板14上に感光性樹脂層形成用材料を配置して、感光性樹脂層15を形成する。
次に、図4(b)に示すように、透過部20a、遮光部20bを有するフォトマスク20を介して感光性樹脂層15を露光し、その後、図4(c)に示すように、現像液により、露光した感光性樹脂層15a以外の感光性樹脂層15を除去して、マーカー12を形成する。
次に、図示しないが、剥離基材14より厚さの薄い支持基材11を準備する。
次に、図4(d)に示すように、支持基材11の一方の面に硬化性樹脂層形成用材料を配置して、硬化性樹脂層18を形成する。
硬化性樹脂層形成用材料を配置する方法としては、バーコート、スピンコート、ディッピング塗布、スクリーン印刷、ロールコート塗布法、グラビア印刷等を挙げることができる。
次に、図4(e)に示すように、マーカー12と硬化性樹脂層18とが向かい合うようにして、支持基材11と剥離基材14とを積層する。
次に、図4(f)に示すように、硬化性樹脂層18を露光して硬化した硬化性樹脂層13を形成する。硬化性樹脂層18を硬化する方向は、図4(f)において、支持基材11側から硬化してもよいし、剥離基材14側から硬化してもよい。
次に、図4(g)に示すように、剥離基材14からマーカー12を剥離して、マーカー12を支持基材11に転写する。また、本実施形態において、「剥離基材14から、マーカー12を有する支持基材11を剥離する」とは、マーカー12を有する支持基材11から、剥離基材14を剥離することも含んでいる。
なお、上記の工程に限らず、必要に応じて、他の工程、例えば、マーカー12及び硬化した硬化性樹脂層13上に接着層を形成する工程等を追加してもよい。
4.偽造防止用媒体の第3の製造方法
次に、図5(a)〜(m)を用いて、本実施形態の偽造防止用媒体の第3の製造方法について説明する。第3の製造方法では、第1の製造方法、第2の製造方法の感光性樹脂層形成工程、マーカー形成工程を、感光性樹脂層形成用材料の色を変えて、色ごとに繰り返すことで、複数の色のマーカー12を有する偽造防止用媒体10を得ることができる。本実施形態では、ネガ型感光性樹脂層形成用材料を用いて感光性樹脂層を形成した場合について説明するが、ポジ型の感光性樹脂層形成用材料も用いることができる。
まず、図5(a)に示すように、剥離基板14上に第1の感光性樹脂層形成用材料を配置して、第1の感光性樹脂層15を形成する。
次に、図5(b)に示すように、透過部21a、遮光部21bを有するフォトマスク21を介して第1の感光性樹脂層15を露光し、その後、図5(c)に示すように、現像液により、露光した感光性樹脂層15a以外の感光性樹脂層15を除去して、マーカー12aを形成する。
次に、図5(d)に示すように、剥離基材14上に第1の感光性樹脂層形成用材料とは色の異なる第2の感光性樹脂層形成用材料を配置し、第2の感光性樹脂層16を形成する。
次に、図5(e)に示すように、フォトマスク22を介して第2の感光性樹脂層16を露光し、その後、図5(f)に示すように、現像液により、露光した感光性樹脂層16a以外の感光性樹脂層16を除去して、マーカー12bを形成する。また、フォトマスク22の透過部22aの配置パターンやマーカーの輪郭の形状に対応した透過部22aの形状が、フォトマスク21と同じでもよいし、異なっていてもよい。フォトマスク21とフォトマスク22が同じフォトマスクである場合、露光に用いるフォトマスクの枚数を減らすことができるため、フォトマスクのコストを低減することができ、またフォトマスクの管理を容易にすることができる。また、フォトマスク22を用いて露光する際、フォトマスク22の角度や位置を変えることで、露光するパターンを毎回変えることができ、区別できる偽造防止用媒体10の個数を増やすことができる。
次に、図5(g)に示すように、剥離基材14上に第1の感光性樹脂層形成用材料、第2の感光性樹脂形成用材料とは色の異なる第3の感光性樹脂層形成用材料を配置し、第3の感光性樹脂層17を形成する。
次に、図5(h)に示すように、フォトマスク23を介して第3の感光性樹脂層17を露光し、その後、図5(i)に示すように、現像液により、露光した感光性樹脂層17a
以外の感光性樹脂層17を除去して、マーカー12cを形成する。また、フォトマスク23の透過部23aの配置パターンやマーカーの輪郭の形状に対応した透過部23aの形状が、フォトマスク21、22と同じでもよいし、異なっていてもよい。フォトマスク21、22とフォトマスク23が同じフォトマスクである場合、露光に用いるフォトマスクの枚数を減らすことができるため、フォトマスクのコストを低減することができ、またフォトマスクの管理を容易にすることができる。また、フォトマスク23を用いて露光する際、フォトマスク23の角度や位置を変えることで、露光するパターンを毎回変えることができ、区別できる偽造防止用媒体10の個数を増やすことができる。
次に、図示しないが、剥離基材14より厚さの薄い支持基材11を準備する。
次に、図5(j)に示すように、剥離基材14及びマーカー12上に硬化性樹脂層形成用材料を配置して、硬化性樹脂層18を形成する。
次に、図5(k)に示すように、硬化性樹脂層18を介して支持基材11と剥離基材14とを対向させて積層する。
次に、図5(l)に示すように、硬化性樹脂層18を露光して硬化した硬化性樹脂層13を形成する。硬化性樹脂層18を硬化する方向は、図4(f)において、支持基材11側から硬化してもよいし、剥離基材14側から硬化してもよい。
次に、図5(m)に示すように、剥離基材14からマーカー12と硬化した硬化性樹脂層13とを有する支持基材11を剥離して、マーカー12と硬化した硬化性樹脂層13とを支持基材11に転写する。また、本実施形態において、「剥離基材14から、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11を剥離する」とは、マーカー12と硬化した硬化性樹脂層13とを有する支持基材11から、剥離基材14を剥離することも含んでいる。
以上のようにして、複数の色のマーカー12を有する偽造防止用媒体10を作製することにより、より偽造の困難な偽造防止用媒体10を得ることができる。
なお、上記の工程に限らず、必要に応じて、他の工程、例えば、マーカー12及び硬化した硬化性樹脂層13上に接着層を形成する工程等を追加してもよい。
5.その他の実施形態
本実施形態の第1の製造方法、第2の製造方法、第3の製造方法では、マーカー形成基材準備工程として、剥離基材14の一方の面に感光性樹脂層を形成する感光性樹脂層形成工程と、感光性樹脂層を露光し、露光した感光性樹脂層を現像することにより、マーカー12を剥離基材14上に形成するマーカー形成工程とを挙げているが、印刷する方法やインクジェットを用いる方法等によりマーカー12を形成してもよい。
印刷やインクジェットにより剥離基材14上にマーカー12を形成する場合でも、支持基材11上に直接マーカー12を形成する場合に、支持基材11を平坦にするために張力がかけられると、支持基材11が伸縮し、所望のサイズや輪郭の形状のマーカー12を形成できないおそれがある。そのため、フォトマスク等を用いた場合と同様に剥離基材14上にマーカー12を形成して、支持基材11上にマーカー12を転写することにより、所望のサイズや輪郭の形状のマーカー12を支持基材11上に形成することができる。
また、第1の製造方法、第2の製造方法、第3の製造方法では、ロール・ツー・ロールのフォトリソグラフィー装置を使用することもできる。ロール・ツー・ロールのフォトリソグラフィー装置とは、剥離基材14及び支持基材11を巻出しロールから巻き出し、巻き取りロールに巻き取るまで、連続的に流す間に、感光性樹脂層形成工程、マーカー形成工程、硬化性樹脂層形成工程、積層工程、硬化工程、転写工程等を行う装置である。ロール・ツー・ロールのフォトリソグラフィー装置を用いることにより、偽造防止用媒体10の生産性を向上することができる。
以下、実施例により本発明をさらに詳しく説明する。なお、本発明は以下の実施例で得られた内容のみには限定されない。
(実施例1)
100mm×100mmで厚さ0.7mmのシート状のガラス基材(無アルカリガラス旭硝子社製、AN−100)を剥離基材として用いた。このガラス基材上に赤色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−GR)を、500rpm、10秒間のスピンコートを行い、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、複数種類の輪郭の形状を持つマーカーがランダムに配置された透過部を備えたフォトマスクを介して、ガラス基材上に形成したネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで赤色のマーカーが得られた。
次に、赤色のマーカーが形成されたガラス基材上に青色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−GB)を、500rpm、10秒間のスピンコートを行い、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、上記赤色のマーカーの輪郭の形状や配置パターンとは異なるマーカーが作製可能なフォトマスクを介して、ネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで青色のマーカーが得られた。
次に、赤色と青色のマーカーが形成されたガラス基材上に緑色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−GG)を、500rpm、10秒間のスピンコートを行い、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、上記赤色、青色のマーカーの輪郭の形状や配置パターンとは異なるマーカーが作製可能なフォトマスクを介して、ネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで緑色のマーカーが得られた。
次に、赤色、青色、緑色のマーカーを形成したガラス基材上にバーコーターを用いて、以下の硬化性樹脂層形成用材料を配置し、90℃、30秒間の乾燥を行って、硬化性樹脂層を形成した。
・日本合成化学社製ウレタンアクリレート樹脂(商品名:紫光UV−7620EA )…60重量部
・日本合成化学社製ウレタンアクリレート樹脂(商品名:紫光UV−3500BA )…40重量部
・ジペンタエリスリトールヘキサアクリレート(DPHA)…85重量部
・チバ・スペシャリティ・ケミカルズ(株)製イルガキュアー184…6重量部
・メチルエチルケトン…120重量部
・トルエン…120重量部
次に、厚さ16μmの易接着処理PETフィルム(テイジン(登録商標)テトロン(登録商標)フィルム、HPE−16)を支持基材として準備した。硬化性樹脂層を形成したガラス基材の硬化性樹脂層側に、易接着処理PETフィルムの易接着面側を重ねて積層した。
次に、易接着処理PETフィルムを積層したガラス基材に易接着処理PETフィルム側から1500mJのUV照射を行った。
次に、ガラス基材から易接着処理PETフィルムを剥離すると、ガラス基材上に形成したマーカーが全て支持基材に転写され、偽造防止用媒体を得ることができた。
得られた偽造防止用媒体をルーペを用いて拡大して観察すると、所望のサイズや輪郭の形状のマーカーが形成されていることが確認できた。
(実施例2)
実施例1と同様の赤色、青色、緑色のマーカーを形成したガラス基材を準備した。
次に、厚さ25μmの易接着処理PETフィルム(東レ(株)製、ルミラー(登録商標)、T11S)を支持基材として準備した。易接着処理PETフィルムの易接着面側にバーコーターを用いて、実施例1と同様の硬化性樹脂形成用材料を配置し、90℃、30秒間の乾燥を行って、硬化性樹脂層を形成した。
次に、硬化性樹脂層を形成した易接着処理PETフィルムを、ガラス基材のマーカーを形成した側に重ねて積層した。
次に、易接着処理PETフィルムを積層したガラス基材に易接着処理PETフィルム側から1500mJのUV照射を行った。
次に、ガラス基材から易接着処理PETフィルムを剥離すると、ガラス基材上に形成したマーカーが全て易接着処理PETフィルムに転写され、偽造防止用媒体を得ることができた。
得られた偽造防止用媒体をルーペを用いて拡大して観察すると、所望のサイズや輪郭の形状のマーカーが形成されていることが確認できた。
(実施例3)
厚さ250μmのロール状のPETフィルム(東洋紡績(株)製、東洋紡エステルフィルム(登録商標)、E5001(剥離基材))上に赤色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−LR)をバーコーターにて塗布し、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、複数種類の輪郭の形状を持つマーカーがランダムに配置された透過部を備えたフォトマスクを介して、剥離基材上に形成したネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで赤色のマーカーが得られた。
次に、赤色のマーカーが形成された剥離基材上に青色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−LB)をバーコーターにて塗布し、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、上記赤色のマーカーの輪郭の形状や配置パターンとは異なるマーカーが作製可能なフォトマスクを介して、ネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで青色のマーカーが得られた。
次に、赤色と青色のマーカーが形成された剥離基材上に緑色のネガ型感光性樹脂層形成用材料(DNPファインケミカル社製、IT−LG)をバーコーターにて塗布し、50℃、2分間の乾燥を行って、ネガ型感光性樹脂層を形成した。
次に、上記赤色、青色のマーカーの輪郭の形状や配置パターンとは異なるマーカーが作製可能なフォトマスクを介して、ネガ型感光性樹脂層を300mJ露光した。その後、露光したネガ型感光性樹脂層を製現像液(ヘンケル社製、ディスパースH、100倍希釈)にて1分間現像することで緑色のマーカーが得られた。
次に、赤色、青色、緑色のマーカーを形成した剥離基材上にバーコーターを用いて、以下の硬化性樹脂層形成用材料を配置し、90℃、30秒間の乾燥を行って、硬化性樹脂層を形成した。
・日本合成化学社製ウレタンアクリレート樹脂(商品名:紫光UV−7620EA )…60重量部
・日本合成化学社製ウレタンアクリレート樹脂(商品名:紫光UV−3500BA )…40重量部
・ジペンタエリスリトールヘキサアクリレート(DPHA)…260重量部
・チバ・スペシャリティ・ケミカルズ(株)製イルガキュアー184…6重量部
・メチルエチルケトン…120重量部
・トルエン…120重量部
次に、厚さ16μmの易接着処理PETフィルム(帝人デュポンフィルム(株)製、テイジン(登録商標)テトロン(登録商標)フィルム、HPE−16)を支持基材として準備した。PETフィルムの硬化性樹脂層側に、易接着処理PETフィルムの易接着面側を重ねて積層した。
また、易接着処理PETフィルムを積層したPETフィルムに易接着処理PETフィルム側から1500mJのUV照射を行った。
次に、PETフィルムから易接着処理PETフィルムを剥離すると、PETフィルム上に形成したマーカーが全て易接着処理PETフィルムに転写され、偽造防止用媒体を得ることができた。
得られた偽造防止用媒体をルーペを用いて拡大して観察すると、所望のサイズや輪郭の形状のマーカーが形成されていることが確認できた。
(実施例4)
実施例3と同様の赤色、青色、緑色のマーカーを形成したPETフィルムを剥離基材として用意した。
次に、厚さ25μmの易接着処理PETフィルム(東レ(株)製、ルミラー(登録商標)、T11S)を支持基材として準備した。支持基材の易接着面側にバーコーターを用いて、実施例3と同様の硬化性樹脂形成用材料を配置し、90℃、30秒間の乾燥を行って、硬化性樹脂層を形成した。
次に、硬化性樹脂層を形成した支持基材を、剥離基材のマーカーを形成した側に重ねて積層した。
次に、支持基材を積層したPETフィルムに易接着処理PETフィルム側から1500mJのUV照射を行った。
次に、剥離基材から易接着処理PETフィルムを剥離すると、PETフィルム上に形成したマーカーが全て支持基材に転写され、偽造防止用媒体を得ることができた。
得られた偽造防止用媒体をルーペを用いて拡大して観察すると、所望のサイズや輪郭の形状のマーカーが形成されていることが確認できた。