JP6060428B2 - ラベル付き容器 - Google Patents
ラベル付き容器 Download PDFInfo
- Publication number
- JP6060428B2 JP6060428B2 JP2012063161A JP2012063161A JP6060428B2 JP 6060428 B2 JP6060428 B2 JP 6060428B2 JP 2012063161 A JP2012063161 A JP 2012063161A JP 2012063161 A JP2012063161 A JP 2012063161A JP 6060428 B2 JP6060428 B2 JP 6060428B2
- Authority
- JP
- Japan
- Prior art keywords
- label
- layer
- edge
- base material
- thin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000010410 layer Substances 0.000 claims description 109
- 229920005989 resin Polymers 0.000 claims description 54
- 239000011347 resin Substances 0.000 claims description 54
- 239000000463 material Substances 0.000 claims description 50
- 239000000758 substrate Substances 0.000 claims description 34
- 239000012790 adhesive layer Substances 0.000 claims description 16
- 239000004744 fabric Substances 0.000 description 29
- 238000003825 pressing Methods 0.000 description 27
- 238000004049 embossing Methods 0.000 description 13
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 12
- 239000004820 Pressure-sensitive adhesive Substances 0.000 description 11
- 238000005520 cutting process Methods 0.000 description 11
- 238000004519 manufacturing process Methods 0.000 description 11
- 238000005187 foaming Methods 0.000 description 9
- 239000000123 paper Substances 0.000 description 9
- 238000000034 method Methods 0.000 description 7
- 239000000853 adhesive Substances 0.000 description 6
- 230000001070 adhesive effect Effects 0.000 description 6
- -1 polyethylene terephthalate Polymers 0.000 description 6
- 238000007639 printing Methods 0.000 description 5
- 239000002994 raw material Substances 0.000 description 5
- 239000004793 Polystyrene Substances 0.000 description 3
- 235000013361 beverage Nutrition 0.000 description 3
- 239000006260 foam Substances 0.000 description 3
- 229920002223 polystyrene Polymers 0.000 description 3
- 229920003002 synthetic resin Polymers 0.000 description 3
- 239000000057 synthetic resin Substances 0.000 description 3
- 229920001890 Novodur Polymers 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- 230000001154 acute effect Effects 0.000 description 2
- 238000005034 decoration Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000004088 foaming agent Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000004806 packaging method and process Methods 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 238000009751 slip forming Methods 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 125000005396 acrylic acid ester group Chemical group 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 150000001336 alkenes Chemical class 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 239000002537 cosmetic Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000007646 gravure printing Methods 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- FPYJFEHAWHCUMM-UHFFFAOYSA-N maleic anhydride Chemical compound O=C1OC(=O)C=C1 FPYJFEHAWHCUMM-UHFFFAOYSA-N 0.000 description 1
- 125000005397 methacrylic acid ester group Chemical group 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- JRZJOMJEPLMPRA-UHFFFAOYSA-N olefin Natural products CCCCCCCC=C JRZJOMJEPLMPRA-UHFFFAOYSA-N 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 239000011342 resin composition Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 229920003048 styrene butadiene rubber Polymers 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
Images





Landscapes
- Details Of Rigid Or Semi-Rigid Containers (AREA)
- Making Paper Articles (AREA)
Description
このラベルの中で、発泡樹脂層を有するラベルも知られている(特許文献1)。
発泡樹脂層を有するラベルは、断熱性、クッション性を有するので、熱い又は冷たいものを充填した容器などの断熱用ラベル、或いは、薄肉ガラスビンなどの破損防止用ラベルとして用いられることが多い。
本明細書において、「PPP〜QQQ」という記載は、PPP以上QQQ以下を意味する。
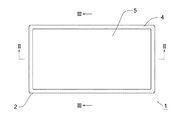
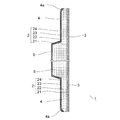
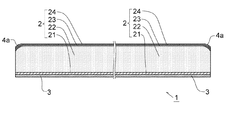
図1乃至図3において、本発明のラベル1は、ラベル基材2と、その裏面に設けられた粘着層3と、を有する。
ラベル基材2は、発泡樹脂層22を有し、必要に応じて、他の層を有していてもよい。
粘着層3は、ラベル基材2を被着体に貼付する媒介となる層である。
ラベル基材2の端部は、他の部分よりも薄い薄肉部4とされており、さらに、その薄肉部4の端縁が、ラベル基材2の裏面側に傾斜している。
以下、薄肉部との対比において、薄肉部よりも分厚い他の部分(ラベル基材本来の厚みを有する領域)を「厚肉部」と言う場合がある。
ラベル基材2の層構成は、発泡樹脂層22と、意匠印刷層24と、を有し、必要に応じて、非発泡のシート層21を有する。
なお、非発泡のシート層21は、スキン層23の表面上(スキン層23が設けられていない場合には、発泡樹脂層22の表面)に設けれていてもよいし、或いは、発泡樹脂層22の裏面及びスキン層23の表面にそれぞれ設けられていてもよい。また、非発泡のシート層21が、ラベル基材2に設けられていなくてもよい。
非発泡のシート層21は、図2に示すように、発泡樹脂層22の面全体に設けられている。もっとも、非発泡のシート層21が、発泡樹脂層22の面の一部の領域(例えば、厚肉部5に対応する領域、或いは、厚肉部5の全体と薄肉部4の一部に対応する領域など)に設けられていてもよい(図示せず)。
このシート層21の厚みは、特に限定されないが、あまりに厚いと、それに対応して薄肉部4が相対的に厚くなりすぎる。この点を考慮すると、シート層21の厚みは、10μm〜40μm程度が好ましい。
発泡樹脂層22は、同一材質の又は異なる材質の発泡樹脂を2層以上積層した発泡樹脂積層体で構成されていてもよいし、或いは、その2層以上の発泡樹脂の間に薄い非発泡のシート層が介在した発泡樹脂積層体で構成されていてもよい(何れも、図示せず)。
スチレン系樹脂としては、汎用ポリスチレン(GPPS);スチレン−ブタジエン共重合体;無水マレイン酸、アクリル酸エステル又はメタクリル酸エステル等とスチレンとの共重合体;などを用いることができる。これらの中では、汎用ポリスチレン(GPPS)が好ましい。
発泡樹脂層22の厚みは、特に限定されないが、あまりに薄いと、断熱性及びクッション性を十分に有さないことから、好ましくは80μm以上であり、より好ましくは100μm以上であり、特に好ましくは120μm以上である。一方、発泡樹脂層22の厚みの上限は、特に限定されないが、あまりに厚すぎると、(発泡倍率や材質にも因るが)それを圧縮しても薄肉部4を効果的に薄く形成できない場合がある。この点を考慮すると、発泡樹脂層22の厚みは、好ましくは500μm以下であり、より好ましくは400μm以下である。
もっとも、表面に気泡が露出した粗面状の発泡樹脂層22を用いる場合には、その粗面状の発泡樹脂層22の表面に、スキン層23として、薄いシート層を積層してもよい。
スキン層23を設けることにより、その上に綺麗に印刷できるようになる。つまり、発泡樹脂層22の表面側に意匠印刷層24の表示を綺麗に表すことができる。なお、スキン層は、発泡樹脂層22の表面及び裏面のそれぞれに設けられていてもよい。
スキン層23の厚みは、特に限定されず、一般には、5μm〜15μm程度である。
意匠印刷層24は、スキン層23(スキン層23を有さない場合には発泡樹脂層22)の面全体に設けられている。もっとも、意匠印刷層24は、スキン層23(同発泡樹脂層22)の面の一部の領域に設けられていてもよい(図示せず)。
意匠印刷層24の厚みは、特に限定されないが、一般には、3μm〜5μmである。
粘着層3は、ラベル基材2の裏面に粘着剤を塗工することにより、その全体にベタ状に設けることができる。
図示例では、粘着層3は、シート層21の裏面全体に設けられている。
もっとも、粘着層3は、ラベル基材2を物品に貼付できるように設けられていればよいので、実質的にラベル基材2の裏面全体に設けられていればよい。粘着層3を実質的に裏面全体に設けるとは、例えば、粘着剤を平面視無数のドット状に設ける場合、及び、粘着剤を細かい網目状に設ける場合などが挙げられる。
粘着層3は、ラベル基材2を物品に貼付できるように設けられていればよいので、粘着層3は、シート層21の裏面全体又は実質的に裏面全体に設けられている場合に限られず、シート層21の裏面の周縁部に環状に、又は、シート層21の裏面の両側端部に設けられていてもよい。
感圧型粘着剤から粘着層3が形成される場合には、ラベル1は、通常、離型紙上に仮貼付されて提供される。
粘着層3の厚みは、特に限定されないが、例えば、10μm〜30μmであり、好ましくは15μm〜25μmである。
粘着層3の剥離強度(接着力)は、2N/25mm〜30N/25mm程度が例示される。
但し、この剥離強度は、JIS Z 0237に準じ、試験材料(粘着層が設けられたテープ):幅25mm×長さ100mm、被着体(前記テープが貼付されるもの):ポリエチレンテレフタレート製の平坦部材、剥離角度:180度、剥離速さ:300mm/分、温度:23℃の条件下の剥離試験において測定された値である。
薄肉部4は、ラベル基材2(ラベル1)の全周に亘って、平面視環状に設けられている。
薄肉部4は、例えば、エンボス加工、又は、高発泡部と低発泡部を有して発泡樹脂層22を製膜する(この場合、低発泡部が薄肉部となる)などによって形成できる。例えば、ラベル基材2の端部にエンボス加工を行うと、発泡樹脂層22が厚み方向に圧縮され、発泡樹脂層22の圧縮量に応じて、その端部に薄肉部4が形成される。この薄肉部4は、ラベル基材2の縁にまで至っている。なお、薄肉部4においては、主として発泡樹脂層22が圧縮されているが、これ以外の層も極僅かながら厚み方向に圧縮されている場合もある。
前記厚肉部5の厚み5Tは、ラベル基材2を構成する各層の厚みの合算であり、例えば、90μm〜540μmであり、好ましくは、120μm〜400μmであり、より好ましくは、150μm〜300μmである。
薄肉部4の幅4Wについても特に限定されないが、その幅4Wがあまりに大きいと厚肉部5の占める領域が相対的に狭くなるので、10mm以下が好ましく、5mm以下がより好ましい。他方、あまりに小さい幅の薄肉部4の形成は困難であるので、薄肉部4の幅4Wは、0.5mm以上が好ましく、1mm以上がより好ましい。
ここで、ラベル基材2の端部の端縁(薄肉部4の端縁)は、ラベル基材2の縁からその近傍までの範囲を意味し、ラベル基材2の端部は、前記端縁を含み且つそれよりもラベル基材2の面内に寄った範囲を意味する。
傾斜面4aとされた薄肉部4の端縁の幅4aWは、特に限定されないが、例えば、0mmを超え2mm以下であり、好ましくは0.01mm〜1mmであり、より好ましくは0.03mm〜0.5mmである。
前記傾斜面4aは、薄肉部4の端縁全体(ラベル基材2の全周)に亘って形成されている。
傾斜面4aは、特に異物に引っ掛かり難くするために、外側に膨らむ曲面状(図2に示すように、断面で見たときに外側に膨らむ曲線状)に形成されていることが好ましい。もっとも、特に図示しないが、その傾斜面は平坦面状(断面で見たときに、直線状)に形成されていてもよい。
本発明のラベル1は、例えば、下記のような手順で製造できる。
すなわち、本発明のラベル1は、発泡樹脂層を有する基材原反と基材原反の裏面に設けられた粘着層とを有するラベル原反に対して、その原反の一面側から押刃によって押し切ることによって、前記ラベル原反からラベルを切り出すと共に、前記ラベル原反の端縁をその裏面側に傾斜させて製造できる。
好ましくは、押刃で切り出す前に、エンボス加工によって基材原反に薄肉部を形成する。
図4において、符号Xは、ラベル原反を示し、符号81は、搬送ローラを示し、符号82は、エンボスローラを示し、符号83は、表面に押刃を有する切断ローラを示し、符号84は、エンボスローラ82及び切断ローラ83のそれぞれにラベル原反Xを挟んで対向配置された受けローラを示し、符号85は、不要残部回収ロールを示す。
以下、具体的に説明する。
ラベル原反Xは、基材原反6とその裏面に設けられた粘着層3とからなり、そのラベル原反Xの粘着層3が離型紙7に仮貼付されている。
図示例のラベル原反Xは、その短手方向に1つのラベルを切り出すことができる1列切り出しタイプのものを例示している。短手方向に2以上のラベルを切り出すことができる複列切り出しタイプのラベル原反を用いることもできるが(図示せず)、ここでは、1列切り出しタイプのラベル原反Xを用いた場合を例にとって説明する。複列切り出しタイプのラベル原反からラベルを製造するも、1列切り出しタイプと同様に行えばよい。
長尺状のラベル原反Xは、長手方向の長さが短手方向の長さに対して10倍以上の細長いテープ状のものである。なお、この場合、ラベル原反Xを貼付するため、離型紙7も長尺状のものが用いられる。
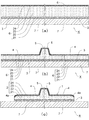
基材原反6の層構成は、上記ラベル基材2と同様であり、基材原反6は、例えば、図6(a)に示すように、下側から順に、非発泡のシート層21、発泡樹脂層22、スキン層23、意匠印刷層24が積層された積層体からなる。
なお、粘着層3が感熱型粘着剤である場合には、ラベル原反Xを離型紙7に積層しなくてもよい。
なお、エンボス加工時には、表面温度が100℃〜130℃に加熱されたエンボスローラ82を用いて押圧すると、比較的戻りが少なく、所定厚みの薄肉部4を容易に形成できる。
押刃としては、例えば、ピナクル刃などを使用できる。
図7においては、図4に示す切断ローラ83及び受けローラ84は省略している。
押刃86は、基礎部861と、基礎部861から下方に突設された刃先862と、を有する。
押刃86の刃先862の先端部は鋭角に形成されており、押刃86の刃先862の長さ(刃長)は、基材原反6の厚み以上とされている。
押刃86の刃先862の両側面は、ラベル原反Xの表面に対する鉛直方向を基準にして、その鉛直方向に対して鋭角を成すように傾斜されている。この傾斜角(前記鉛直方向と側面とが成す内角)は、例えば、5度〜75度の範囲であり、好ましくは20度を超え75度以下であり、より好ましくは25度〜60度であり、特に好ましくは30度〜50度である。
刃先862の両側面のうち、切り出されるラベル基材の端縁に接する面が傾斜面とされていることにより、押刃86を押し当てたとき、切り出されるラベル基材の端縁を下方に押し下げ、その端縁をラベル基材の裏面側に良好に傾斜させることができる。
このように刃先862の少なくとも一方面が2段傾斜とされていることにより、押刃86を押し当てたとき、切り出されるラベル1の端縁を良好な曲面状に傾斜させることができる。
押刃86によって基材原反6の全体を厚み方向に押し切ることにより、図1乃至図3に示すような1つのラベル1をラベル原反Xから切り出すことができる。なお、押し切りと同時に、薄肉部4の端縁に傾斜面4aが形成される。
本発明のラベル1は、粘着層3を介して被着体に貼付して使用される。
被着体は、特に限定されず、飲料容器、食品容器、化粧品容器などの各種容器、食品包装用ケースなどの包装箱、文房具などの物品などが挙げられる。
図8は、本発明のラベルを飲料容器に貼付してなるラベル付き被着体(ラベル付き容器)を示す。
この飲料容器9(被着体)は、円筒などの筒状の胴部91を有し、その胴部91の周囲に巻き付けるようにラベル1が貼付されている。
図8に示す例では、ラベル1の端部同士が重なるように、ラベル1の第1端部1aの上に、第2端部1bを重ねてラベル1が貼付されている。なお、第1端部1aと第2端部1bは、対向する端部である。
特に、図9に示すように、ラベル1の第1端部1aの薄肉部4に第2端部1bの薄肉部4が重なるように、或いは、図示しないが、ラベル1の第1端部1aの縁と第2端部1bの縁が接する又は近接するように、ラベル1が貼付されているラベル付き容器は、ラベル1の縁が異物に引っ掛かることを効果的に抑制できる。
なお、本発明のラベル及びその製造方法は、上記実施形態に限定されず、本発明の意図する範囲で様々に設計変更できる。
以下、その他の実施形態を説明するが、上記実施形態と同様の構成及び効果については、その説明を省略し、用語及び符号をそのまま援用する。
かかる他の製造方法で得られたラベル1は、図11に示すように、ラベル基材2の端部に薄肉部を有さないが、押刃86で押し切られているので、図12に示すように、ラベル基材2の端縁は、ラベル基材2の裏面側に傾斜した傾斜面4aとなる。
かかるラベル1も、ラベル基材2の端縁が傾斜しているので、その端縁が角張らず、ラベル1の縁が異物に引っ掛かることを抑制できる。
また、上記実施形態のラベルの製造方法において、押刃86は、切断ローラの表面に具備されているが、切断ローラを用いずに、板状部材の表面に押刃を備え付け、その板状部材を上下に移動させて前記基材原反6などを押し切ってもよい(図示せず)。
Claims (2)
- 容器と、前記容器に貼付されたラベルと、を有するラベル付き容器であって、
前記ラベルが、発泡樹脂層を有するラベル基材と、前記ラベル基材の裏面に設けられた粘着層と、を有し、
前記ラベル基材の第1端部及びこれに対向した第2端部が、他の部分よりも薄い薄肉部とされており、
前記薄肉部の端縁が、ラベル基材の裏面側に傾斜し且つ外側に膨らむ曲面状の傾斜面とされており、
前記ラベルが、前記第1端部と第2端部の対向方向を前記容器の周方向として、前記粘着層を介して前記容器に貼付されている、ラベル付き容器。 - 前記ラベル基材の全周の端部が、前記薄肉部とされている、請求項1に記載のラベル付き容器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012063161A JP6060428B2 (ja) | 2012-03-21 | 2012-03-21 | ラベル付き容器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012063161A JP6060428B2 (ja) | 2012-03-21 | 2012-03-21 | ラベル付き容器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2013195732A JP2013195732A (ja) | 2013-09-30 |
| JP6060428B2 true JP6060428B2 (ja) | 2017-01-18 |
Family
ID=49394748
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012063161A Expired - Fee Related JP6060428B2 (ja) | 2012-03-21 | 2012-03-21 | ラベル付き容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6060428B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6969146B2 (ja) * | 2016-04-27 | 2021-11-24 | 東洋製罐株式会社 | 鏡面ラベル及びその製造方法 |
| JP2020060425A (ja) * | 2018-10-09 | 2020-04-16 | 大日本印刷株式会社 | 検体採取管用ラベルとラベル付き検体採取管 |
| CN113168787B (zh) * | 2019-01-21 | 2023-03-10 | 优泊公司 | 附带标签的树脂成型品、附带标签的树脂成型品的制造方法、以及标签 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS53134856A (en) * | 1977-04-28 | 1978-11-24 | Toyoda Gosei Co Ltd | Adhesive resin mole |
| JPS5999734U (ja) * | 1982-12-23 | 1984-07-05 | 広田 喜一 | 合成樹脂製の装飾体 |
| JPH1063190A (ja) * | 1996-08-23 | 1998-03-06 | Nissha Printing Co Ltd | クリーンルーム用表示シート |
| JP3063750B1 (ja) * | 1999-01-26 | 2000-07-12 | ヤマハ株式会社 | 補聴器 |
| JP3350015B2 (ja) * | 2000-02-17 | 2002-11-25 | 飛騨工業株式会社 | 履き物及びその製造方法 |
-
2012
- 2012-03-21 JP JP2012063161A patent/JP6060428B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2013195732A (ja) | 2013-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2014007021A1 (ja) | シュリンクフィルム付き台紙 | |
| JP6553426B2 (ja) | ラベル付き成形体の製造方法、及びラベル付き成形体 | |
| JP2013195732A (ja) | ラベル、及びラベルの製造方法 | |
| JP4527541B2 (ja) | ラベル及びその製造方法 | |
| JP5205106B2 (ja) | ラベル付き商品 | |
| JP2013049433A (ja) | 熱収縮性筒状フィルム | |
| EP3253836B1 (en) | Information carrier for reusable consumption packaging | |
| JP6858489B2 (ja) | インモールドラベル連続体、及びその製造方法 | |
| JP5589626B2 (ja) | インモールドラベル、インモールド成形品、及びインモールドラベルの製造方法 | |
| JP4866096B2 (ja) | ラベル付き容器の製造方法 | |
| JP4947511B2 (ja) | インモールドラベル付き合成樹脂製容器 | |
| JP5224909B2 (ja) | ラベル付き容器の製造方法 | |
| JP2011013395A (ja) | ラベル | |
| JP5948912B2 (ja) | 易引裂き性エンボスフィルム及びこれを用いた包装材料 | |
| JP2006027675A (ja) | 熱収縮性ラベル、およびラベル付き容器 | |
| JP4935253B2 (ja) | 積層体およびそれを用いた容器 | |
| JP3107994U (ja) | 転写シート | |
| JP6219050B2 (ja) | 表示ラベル連続体及びその製造方法 | |
| US20080202668A1 (en) | Billboard label | |
| JP2007086595A (ja) | 分別回収用の易剥離ラベル | |
| JP2008151881A (ja) | 多層ラベル | |
| KR20120116112A (ko) | 귀금속 카드 및 그 제조방법 | |
| JP5326124B2 (ja) | 首掛けラベル連続体の製造方法 | |
| JP2012192961A (ja) | ラベル付き物品 | |
| JP2012201403A (ja) | ラベル付き包装体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150203 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160322 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160513 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20161101 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20161121 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20161121 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20161124 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6060428 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |