JP6201699B2 - スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 - Google Patents
スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 Download PDFInfo
- Publication number
- JP6201699B2 JP6201699B2 JP2013251193A JP2013251193A JP6201699B2 JP 6201699 B2 JP6201699 B2 JP 6201699B2 JP 2013251193 A JP2013251193 A JP 2013251193A JP 2013251193 A JP2013251193 A JP 2013251193A JP 6201699 B2 JP6201699 B2 JP 6201699B2
- Authority
- JP
- Japan
- Prior art keywords
- spray nozzle
- spray
- translucent
- water
- collision plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Details Or Accessories Of Spraying Plant Or Apparatus (AREA)
- Continuous Casting (AREA)
Description
また、特許文献2記載の発明では、ノズルから噴出される冷却液の流量−圧力特性を使用するため、ノズルの部分的な詰り等によって冷却液の噴出状況が不均一になる現象を検出することができない。加えて、連続鋳造機の二次冷却帯のような狭隘な箇所では、冷却液の完全正常状態を確認することが難しく、ノズルから冷却液が均一に噴出されているか評価することは困難である。
さらにまた、スプレー水の噴射領域をメッシュ状に区分けする方法は、スプレー水の水量密度分布を測定できるものの、測定に必要となる水量が計量容器に溜まるまで長時間を要することに加え、スプレー水を鋼材等に噴射する設備は一般に狭隘な箇所に配置されており、スプレー水の水量密度分布を測定するための機具を当該箇所に設置することは困難である。
前記スプレーノズルから噴射されるスプレー水を衝突させる透光性衝突板と、前記スプレーノズルと前記透光性衝突板の間に設置され、スプレー水が通過する貫通孔が2個以上設けられた遮蔽板と、前記透光性衝突板を挟んで前記スプレーノズルの反対側に設置され、隣接する前記貫通孔を通過して前記透光性衝突板に衝突したスプレー水が該透光性衝突板上で干渉して発生する干渉領域の白濁状態を撮像する撮像装置及び前記透光性衝突板を照らす照明装置とを備えることを特徴としている。
(1)前記スプレーノズルから噴射され、前記遮蔽板に設けられた隣接する貫通孔を通過したスプレー水が、前記照明装置に照らされている前記透光性衝突板に衝突したときに該透光性衝突板上で干渉して発生する干渉領域の白濁状態を前記撮像装置で撮像する。
(2)前記干渉領域の白濁状態を前記撮像装置で撮像された画像から定量化し、定量化された数値の経時変化から前記スプレーノズルの異常を検出する。
干渉領域Kの白濁度は発生した水滴の多寡に依存する。従って、干渉領域Kの大きさ(面積)や干渉領域Kの輝度(白さ)によって、発生した水滴の多寡を判別することができる。即ち、各貫通孔14を通過するスプレー水Wの水量が多ければ、干渉領域Kの拡大や輝度の上昇(白くなる)が認められ、各貫通孔14を通過するスプレー水Wの水量が少なければ、干渉領域Kの縮小や輝度の低下(黒くなる)が認められる。
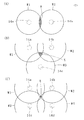
遮蔽板12に設けられた貫通孔14が2個の場合、隣接する貫通孔14aを通過したスプレー水W1と貫通孔14bを通過したスプレー水W2が透光性衝突板16上で干渉して、透光性衝突板16上に投影された貫通孔14aと貫通孔14bを結んだ線分の中点付近に干渉領域Kが発生する(図2(A)参照)。また、貫通孔14が3個の場合、隣接する貫通孔14aを通過したスプレー水W1と貫通孔14bを通過したスプレー水W2と貫通孔14cを通過したスプレー水W3が透光性衝突板16上で干渉して、透光性衝突板16上に投影された貫通孔14a、貫通孔14b、及び貫通孔14cを頂点とする三角形の中心付近に干渉領域Kが発生する(図2(B)参照)。同様に、貫通孔14が4個の場合、隣接する貫通孔14aを通過したスプレー水W1、貫通孔14bを通過したスプレー水W2、貫通孔14cを通過したスプレー水W3、及び貫通孔14dを通過したスプレー水W4が透光性衝突板16上で干渉して、透光性衝突板16上に投影された貫通孔14a、貫通孔14b、貫通孔14c、貫通孔14dを頂点とする四角形の中心付近に干渉領域Kが発生する(図2(C)参照)。
スプレーノズル11は、スプレー水Wの噴射領域がノズル径よりも広く、スプレーノズルとして、例えばミストノズルや円形噴射ノズル、楕円形噴射ノズルなどが存在する。なお、本発明が対象とするスプレーノズル11は、水と空気の混合流体を噴射する気水ノズルも含む。
透光性衝突板16上にスプレー水Wの干渉領域Kを発生させるため、遮蔽板12に形成する貫通孔14は少なくとも2個以上必要である。好ましくは、遮蔽板12の水平二方向にそれぞれ3個以上の貫通孔14を形成することで、スプレーノズル11の詰り具合をより良好な精度で検出することができる。
貫通孔14の直径は4mm〜10mm程度、隣接する貫通孔14間の中心間距離は10mm〜100mm程度が目安となる。
また、透光性衝突板16を照射する照明装置24には、LED等の白色光源などを使用することができる。
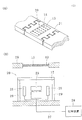
なお、撮像装置23及び照明装置25にスプレー水がかからないようにするため、撮像装置23及び照明装置25は防水板29で囲繞され、ダミーバー21内に滲入したスプレー水を排出するための排出孔(図示省略)がダミーバー21に設けられている。
(1)二次冷却帯を構成するスプレーノズルから噴射され、貫通孔15を通過したスプレー水が、照明装置25に照らされている透光性衝突板17上で干渉して発生する干渉領域の白濁状態を撮像装置23で撮像する。
(2)撮像装置23に内蔵されているCCDセンサなどの撮像素子が、撮像視野の画素ごとの受光量を電圧に変換し、その電圧レベルを例えば256階調の輝度に変換する。撮像素子が変換した画素ごとの輝度は制御装置28に出力される。
(3)制御装置28では、撮像結果(白を255、黒を0とする256階調のグレー画像)がディスプレイ上に表示され、測定者はディスプレイ上で白濁部を指定する。測定者は、ディスプレイに表示される遮蔽板13の貫通孔15の位置を参考にして、隣接する貫通孔15の中間付近に存在する白濁部を指定することができる。この指定によって白濁部の画素が確定し、指定された白濁部の輝度の最大値や平均値を算出(定量化)することができる。そして、この定量化された数値の経時変化からスプレーノズルの異常を検出する。
検証試験に使用した試験装置の構成を図4に示す。スプレーノズル11に対峙するように透光性遮蔽板16を設置し、透光性衝突板16を挟んでスプレーノズル11の反対側に撮像装置22と照明装置24を設置した。そして、スプレー水Wが通過する貫通孔14a、14bが設けられた遮蔽板12を、遮蔽板12の一部がスプレーノズル11の噴射領域を覆うように、スプレーノズル11と透光性衝突板16の間に配置した。
なお、スプレーノズル11による噴射が正常な状態において透光性衝突板16上にスプレー水Wの干渉領域が発生するように、スプレーノズル11、遮蔽板12、及び透光性衝突板16の位置、並びに貫通孔14a、14bの直径及び中心間距離を調整した。
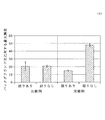
スプレーノズル11に詰りがある状態と詰りがない状態をそれぞれ10回撮像し、エリアAとエリアBの各最大輝度(白を255、黒を0とする256階調値)をプロットした。スプレーノズル11の詰りの有無と最大輝度との関係を、エリアA、Bそれぞれについて図5に示す。なお、同図は、詰りのない状態におけるスプレーノズル11の水量密度が200L/m2/minの場合の結果を示している。また、バックグラウンド光(エリアAでは遮蔽板12からの反射光、エリアBではスプレーノズル11側からの反射光)の影響をエリアAとエリアBで同一条件とするため、白濁部の最大輝度からバックグラウンド光の最大輝度を差し引いた値を縦軸に示している。
一方、比較例であるエリアBでは、スプレーノズル11の詰りの徴候は見られるが、明確な輝度差は認められず、スプレーノズル11の詰りの有無を判別することができない。また、比較例は、実施例に比べて最大輝度の変動が大きいことがわかる。
なお、詰りのない状態におけるスプレーノズル11の水量密度を、20L/m2/min〜700L/m2/minの間で変更しても上記と同様の傾向が認められた。
Claims (2)
- 鋼材又は鋳片に向けて噴射されるスプレー水の水量密度が20L/m2/min〜700L/m2/minであるスプレーノズルの異常を検出する装置であって、
前記スプレーノズルから噴射されるスプレー水を衝突させる透光性衝突板と、前記スプレーノズルと前記透光性衝突板の間に設置され、スプレー水が通過する貫通孔が2個以上設けられた遮蔽板と、前記透光性衝突板を挟んで前記スプレーノズルの反対側に設置され、隣接する前記貫通孔を通過して前記透光性衝突板に衝突したスプレー水が該透光性衝突板上で干渉して発生する干渉領域の白濁状態を撮像する撮像装置及び前記透光性衝突板を照らす照明装置とを備えることを特徴とするスプレーノズル異常検出装置。 - 鋼材又は鋳片に向けて噴射されるスプレー水の水量密度が20L/m2/min〜700L/m2/minであるスプレーノズルの異常を請求項1記載のスプレーノズル異常検出装置を用いて検出する方法であって、
前記スプレーノズルから噴射され、前記遮蔽板に設けられた隣接する貫通孔を通過したスプレー水が、前記照明装置に照らされている前記透光性衝突板に衝突したときに該透光性衝突板上で干渉して発生する干渉領域の白濁状態を前記撮像装置で撮像する工程と、
前記干渉領域の白濁状態を前記撮像装置で撮像された画像から定量化し、定量化された数値の経時変化から前記スプレーノズルの異常を検出する工程とを備えることを特徴とするスプレーノズル異常検出方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013251193A JP6201699B2 (ja) | 2013-12-04 | 2013-12-04 | スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013251193A JP6201699B2 (ja) | 2013-12-04 | 2013-12-04 | スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2015107502A JP2015107502A (ja) | 2015-06-11 |
| JP6201699B2 true JP6201699B2 (ja) | 2017-09-27 |
Family
ID=53438294
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013251193A Active JP6201699B2 (ja) | 2013-12-04 | 2013-12-04 | スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6201699B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7850367B2 (ja) * | 2022-01-31 | 2026-04-23 | パナソニックハウジングソリューションズ株式会社 | 洋風便器装置および便座装置 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5759236Y2 (ja) * | 1978-07-27 | 1982-12-17 | ||
| JPS58202959A (ja) * | 1982-05-20 | 1983-11-26 | Kawasaki Steel Corp | 連続鋳造における冷却水噴射状況の判定方法および判定装置 |
| JPH034425Y2 (ja) * | 1986-02-10 | 1991-02-05 |
-
2013
- 2013-12-04 JP JP2013251193A patent/JP6201699B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2015107502A (ja) | 2015-06-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1122839C (zh) | 用于带条卷烟纸制造的光学检查系统 | |
| JP5678018B2 (ja) | 3dプリンタを保守点検する装置および方法 | |
| JP5243030B2 (ja) | 3dプリンタを保守点検する装置および方法 | |
| US7412088B2 (en) | Inspection method, and inspection device, and manufacturing for display panel | |
| KR101343277B1 (ko) | 표면 검사 장치 | |
| US8194967B2 (en) | Article visual inspection apparatus | |
| GB2507069A (en) | Monitoring the quality of an electrostatic coating by measuring light reflected from a spray | |
| MX2014000972A (es) | Metodo y dispositivo para la deteccion confiable de defectos de material en un material transparente. | |
| IT201900010242A1 (it) | Metodo e apparato per il controllo della qualità di produzione di cavi provvisti di guaina protettiva, in particolare cavi elettrici. | |
| JP2015107502A (ja) | スプレーノズル異常検出装置及びそれを用いたスプレーノズル異常検出方法 | |
| CN109843568B (zh) | 木质材料板压制设备及监测木质材料板压制设备的方法 | |
| KR20230029221A (ko) | 노즐 검사 방법, 노즐 검사 장치 및 이를 포함하는 기판 처리 장치 | |
| JP2011252743A (ja) | スプレー噴射状態監視装置 | |
| JP5285916B2 (ja) | 塗布ノズル検査装置および検査方法ならびに塗液の塗布方法 | |
| JP6508756B1 (ja) | インクの液滴量のバラツキを検査するマクロ検査装置及び方法 | |
| KR20210085411A (ko) | 반복 얼룩 검출 장치 및 반복 얼룩 검출 방법 | |
| JP2005134167A (ja) | スポッタ装置 | |
| JP5281315B2 (ja) | スラグ固化判定装置、スラグ固化判定プログラムおよびスラグ固化判定方法 | |
| JPS58202959A (ja) | 連続鋳造における冷却水噴射状況の判定方法および判定装置 | |
| JP3393088B2 (ja) | 洗浄液噴出不良の検出装置 | |
| KR101998965B1 (ko) | 감지유닛, 이를 포함하는 노즐검사장치 및 노즐검사방법 | |
| KR20150078313A (ko) | 레이저를 이용한 오일 미스트 측정 장치 | |
| JP5376355B2 (ja) | 巻締不良検査機 | |
| KR100591440B1 (ko) | 코팅막의 얼룩 검사방법 및 장치 | |
| KR20130003493A (ko) | 검사 설비 및 이를 이용한 검사 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160803 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170526 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170606 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170719 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170801 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170814 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6201699 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |