JP6287360B2 - 検査装置 - Google Patents
検査装置 Download PDFInfo
- Publication number
- JP6287360B2 JP6287360B2 JP2014043754A JP2014043754A JP6287360B2 JP 6287360 B2 JP6287360 B2 JP 6287360B2 JP 2014043754 A JP2014043754 A JP 2014043754A JP 2014043754 A JP2014043754 A JP 2014043754A JP 6287360 B2 JP6287360 B2 JP 6287360B2
- Authority
- JP
- Japan
- Prior art keywords
- axis
- substrate
- opening
- illumination
- light
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B11/00—Measuring arrangements characterised by the use of optical techniques
- G01B11/24—Measuring arrangements characterised by the use of optical techniques for measuring contours or curvatures
- G01B11/25—Measuring arrangements characterised by the use of optical techniques for measuring contours or curvatures by projecting a pattern, e.g. one or more lines, moiré fringes on the object
- G01B11/254—Projection of a pattern, viewing through a pattern, e.g. moiré
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B11/00—Measuring arrangements characterised by the use of optical techniques
- G01B11/24—Measuring arrangements characterised by the use of optical techniques for measuring contours or curvatures
- G01B11/25—Measuring arrangements characterised by the use of optical techniques for measuring contours or curvatures by projecting a pattern, e.g. one or more lines, moiré fringes on the object
- G01B11/2531—Measuring arrangements characterised by the use of optical techniques for measuring contours or curvatures by projecting a pattern, e.g. one or more lines, moiré fringes on the object using several gratings, projected with variable angle of incidence on the object, and one detection device
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N21/00—Investigating or analysing materials by the use of optical means, i.e. using sub-millimetre waves, infrared, visible or ultraviolet light
- G01N21/84—Systems specially adapted for particular applications
- G01N21/88—Investigating the presence of flaws or contamination
- G01N21/8806—Specially adapted optical and illumination features
- G01N2021/8812—Diffuse illumination, e.g. "sky"
- G01N2021/8816—Diffuse illumination, e.g. "sky" by using multiple sources, e.g. LEDs
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N21/00—Investigating or analysing materials by the use of optical means, i.e. using sub-millimetre waves, infrared, visible or ultraviolet light
- G01N21/84—Systems specially adapted for particular applications
- G01N21/88—Investigating the presence of flaws or contamination
- G01N21/8806—Specially adapted optical and illumination features
- G01N2021/8845—Multiple wavelengths of illumination or detection
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N21/00—Investigating or analysing materials by the use of optical means, i.e. using sub-millimetre waves, infrared, visible or ultraviolet light
- G01N21/84—Systems specially adapted for particular applications
- G01N21/88—Investigating the presence of flaws or contamination
- G01N21/95—Investigating the presence of flaws or contamination characterised by the material or shape of the object to be examined
- G01N21/956—Inspecting patterns on the surface of objects
- G01N2021/95638—Inspecting patterns on the surface of objects for PCB's
- G01N2021/95646—Soldering
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N2201/00—Features of devices classified in G01N21/00
- G01N2201/06—Illumination; Optics
- G01N2201/062—LED's
- G01N2201/0627—Use of several LED's for spectral resolution
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N2201/00—Features of devices classified in G01N21/00
- G01N2201/06—Illumination; Optics
- G01N2201/063—Illuminating optical parts
- G01N2201/0634—Diffuse illumination
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Computer Vision & Pattern Recognition (AREA)
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Health & Medical Sciences (AREA)
- Analytical Chemistry (AREA)
- Biochemistry (AREA)
- General Health & Medical Sciences (AREA)
- Immunology (AREA)
- Pathology (AREA)
- Length Measuring Devices By Optical Means (AREA)
- Investigating Materials By The Use Of Optical Means Adapted For Particular Applications (AREA)
Description
見たXY面内における方向を方位という場合に、天頂角に応じて色又は輝度が段階的若しくは連続的に変化する照明光を全方位から基板に対し照射可能に構成された照明装置と、Z軸に対し斜めの方向から、パタン光を基板に対し投影可能に構成された一つ又は複数の投影装置と、前記照明装置を点灯した状態、又は、前記投影装置から前記パタン光を投影した状態で前記カメラにより撮影された基板の画像を用いて検査を行う処理装置と、を有し、前記投影装置は、前記照明装置に設けられた開口を通して、パタン光を基板に対し投影するものであり、前記開口は、原点から見て、X軸方向とY軸方向のいずれとも異なる方位に設けられていることを特徴とする検査装置である。
カメラ用の開口を兼ねていることを特徴とする検査装置である。
図1は、本発明の第1実施形態に係る検査装置の構成を模式的に示す図である。図1(a)は、Z軸天頂側から照明装置と投影装置の配置を表した図であり、図1(b)は、図1(a)のAOB線(一点鎖線)における組み合わせ断面図である。
る。位相シフトの場合には、投影装置3から縞状のパタン光を投影した状態で基板4を撮影する操作を、縞状パタンの周期を変化させながら複数回行い、縞状パタンの位相の変化に基づき拡散物体の3次元形状(部品高さなど)を推定する。また、光切断法の場合には、ライン状のパタン光を投影し、パタン光の変形により拡散物体の3次元形状を推定する。なお、投影装置3から投影するパタン光は、縞状やライン状のパタン光に限られず、所定の模様や形状をもつように形成された光であればどのようなものでもよい。
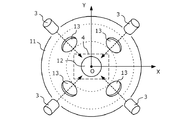
図2は、本発明の第2実施形態に係る検査装置の構成を模式的に示す図である。第1実施形態との違いは、投影装置3を四つ設置し、投影装置用の開口13を約45度、約135度、約225度、約315度の四つの方位に設けた点である。かかる構成によっても第1実施形態と同様の作用効果を得ることができる。
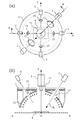
図3は、本発明の第3実施形態に係る検査装置の構成を模式的に示す図である。図3(a)は、Z軸天頂側から照明装置と投影装置と斜視カメラの配置を表した図であり、図3(b)は、図3(a)のAOB線(一点鎖線)における組み合わせ断面図である。以下、第1実施形態との相違部分についてのみ説明する。
検査する目的や、ステレオ撮影による3次元計測の目的などに利用可能である。斜視カメラ5も、投影装置3と同じく基板4に対し斜めに設置する必要があるため、本実施形態では照明装置1の中腹に斜視カメラ用の開口15を設けている。このとき、投影装置用の開口13と斜視カメラ用の開口15とが異なる方位になるように配置を工夫している。その理由は、2つの開口13、15を同じ方位に縦に並べて設けた場合、その方位における照明光の抜けが極めて大きくなり、はんだ形状の計測精度が著しく低下するおそれがあるからである。具体的に本実施形態では、投影装置用の二つの開口13を約45度と約225度の方位に配置し、斜視カメラ用の四つの開口15を約0度、約90度、約180度、約270度の方位に配置することとした。
図4は、本発明の第5実施形態に係る検査装置の構成を模式的に示す図である。第3実施形態との違いは、斜視カメラ5を二つにし、斜視カメラ用の開口15を約135度と約315度の二つの方位に設けた点である。この構成によれば、X軸方向及びY軸方向における照明光の抜けを無くすことができるので、第3実施形態よりもはんだ形状計測の信頼性を向上することができる。
図5は、本発明の第5実施形態に係る検査装置の構成を模式的に示す図である。第5実施形態は、第1実施形態又は第2実施形態の変形例であり、その違いは、各投影装置3に対し補完照明装置6と光学部材7を組み合わせた点である。
図6は、本発明の第6実施形態に係る検査装置の構成を模式的に示す図である。第6実施形態は、第3実施形態の変形例であり、その違いは、各投影装置3に対し補完照明装置6と光学部材7を組み合わせた点と各斜視カメラ5に対し補完照明装置8と光学部材9を組み合わせた点である。投影装置用の補完照明装置6及び光学部材7は第5実施形態のものと同様のため説明を省略する。
めの光学系であり、例えばハーフミラーを用いることができる。
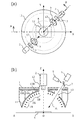
図7は、本発明の第7実施形態に係る検査装置の構成を模式的に示す図である。第7実施形態では、投影装置3と斜視カメラ5を1ユニットにした点が特徴である。
図7(b)に示すように、ハーフミラー等の光学部材7によって投影装置3の光軸と斜視カメラ5の光軸を一致させ、投影装置用の開口13が斜視カメラ用の開口も兼ねている。このように投影装置3と斜視カメラ5で開口を共通にしたことで、照明装置1に設けるべき開口の数(面積)を前述の実施形態よりも減らすことができる。したがって、開口による照明光の抜けを小さくでき、はんだ形状計測の信頼性を向上することができる。
図8は、本発明の第8実施形態に係る検査装置の構成を模式的に示す図である。第8実施形態は、第7実施形態の変形例であり、その違いは、投影装置3と斜視カメラ5のユニットをX軸正方向、X軸負方向、Y軸正方向、Y軸負方向それぞれに配置した点である。
本実施形態の構成によっても、第7実施形態と同様の作用効果を得ることができる。なお、本実施形態の構成では、X軸方向やY軸方向において開口13による照明光の抜けが生じるが、一つの開口13が投影装置用の開口と斜視カメラ用の開口を兼ねているため、(投影装置用の開口と斜視カメラ用の開口を別々に設ける構成と比較して)開口13による照明光の抜けの影響を低減できる効果が得られる。
図9は、本発明の第9実施形態に係る検査装置の構成を模式的に示す図である。前述した実施形態では、ドーム状照明装置1を用いていたのに対し、本実施形態では、色が異なる複数の発光体20B,20G,20Rから構成された照明装置20を用いている点が異なる。
上記の実施形態の説明は、本発明を例示的に説明するものに過ぎず、本発明は上記の具体的な形態には限定されない。本発明は、その技術的思想の範囲内で種々の変形が可能で
ある。
例えば、各々の実施形態の構成は、技術的な矛盾が生じない限り、互いに組み合わせることもできる。また、第1実施形態や第2実施形態の投影装置3を斜視カメラ5に置き換えた構成を採ることもできる。すなわち、照明装置1とカメラ2と斜視カメラ5を有する構成において、斜視カメラ用の開口をX軸方向やY軸方向とは異なる方位に設けるのである。
また、はんだ形状計測用の照明装置として、3色の照明を用いたが、2色又は4色以上の照明を用いることもできる。また、段階的に色が変化する照明ではなく、連続的に色が変化する照明を用いてもよい。あるいは、色でなく、輝度が段階的又は連続的に変化する照明を用いることも可能である。
1R:赤色光、1G:緑色光、1B:青色光
10R:赤色LED、10G:緑色LED、10B:青色LED
11:拡散板、11R,11G,11B:発光領域
2:カメラ、12:カメラ用の開口
3:投影装置、3L:パタン光、13:投影装置用の開口
4:基板
5:斜視カメラ、15:斜視カメラ用の開口
6:補完照明装置、6G:補完光
7:光学部材
8:補完照明装置、8G:補完光
9:光学部材
20:照明装置
20R,20G,20B:発光体
O:検査位置
P:処理装置
Claims (9)
- 部品がはんだ付けされた基板を垂直方向から撮影するカメラを有する検査装置であって、
検査装置内に搬送された基板と前記カメラの光軸との交点を原点とし、基板表面に平行で且つ基板の搬送方向に平行にX軸、基板表面に平行で且つ基板の搬送方向に垂直にY軸、基板表面に垂直にZ軸をとり、Z軸となす角を天頂角、原点から見たXY面内における方向を方位という場合に、
天頂角に応じて色又は輝度が段階的若しくは連続的に変化する照明光を全方位から基板に対し照射可能に構成された照明装置と、
Z軸に対し斜めの方向から、パタン光を基板に対し投影可能に構成された一つ又は複数の投影装置と、
前記照明装置を点灯した状態、又は、前記投影装置から前記パタン光を投影した状態で前記カメラにより撮影された基板の画像を用いて検査を行う処理装置と、を有し、
前記投影装置は、前記照明装置に設けられた開口を通して、パタン光を基板に対し投影するものであり、
前記開口は、原点から見て、X軸方向とY軸方向のいずれとも異なる方位に設けられている
ことを特徴とする検査装置。 - 前記照明装置は、ドーム状の発光領域を有する照明装置であり、
少なくともX軸正方向、X軸負方向、Y軸正方向、Y軸負方向の四つの方位では、最小の天頂角から最大の天頂角まで前記発光領域が連続している
ことを特徴とする請求項1に記載の検査装置。 - 前記照明装置は、色又は輝度が異なる複数の発光体を天頂角を変えて配置した照明装置であり、
少なくともX軸正方向、X軸負方向、Y軸正方向、Y軸負方向の四つの方位では、前記複数の発光体が略隙間なく並べられている
ことを特徴とする請求項1に記載の検査装置。 - X軸正方向の方位角を0度とした場合に、
前記開口は、原点から見て、約45度、約135度、約225度、約315度のうちのいずれかの方位に設けられている
ことを特徴とする請求項1〜3のうちいずれか1項に記載の検査装置。 - 二つの投影装置を有しており、
一方の投影装置用の開口と他方の投影装置用の開口とが、原点から見て、180度異なる方位に設けられている
ことを特徴とする請求項1〜4のうちいずれか1項に記載の検査装置。 - 前記照明装置に設けられた開口を通して、Z軸に対して斜めの方向から、基板を撮影する一つ又は複数の斜視カメラをさらに有する
ことを特徴とする請求項1〜5のうちいずれか1項に記載の検査装置。 - 前記投影装置用の開口と前記斜視カメラ用の開口とが、原点から見て、異なる方位に設けられている
ことを特徴とする請求項6に記載の検査装置。 - 前記投影装置の光軸と前記斜視カメラの光軸を一致させる光学部材をさらに有し、
前記投影装置用の開口が前記斜視カメラ用の開口を兼ねている
ことを特徴とする請求項6に記載の検査装置。 - 前記照明装置に設けられた開口による照明光の欠損を補う補完光を、基板に対し照射する補完照明装置をさらに有する
ことを特徴とする請求項1〜8のうちいずれか1項に記載の検査装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014043754A JP6287360B2 (ja) | 2014-03-06 | 2014-03-06 | 検査装置 |
| CN201510082233.5A CN104897691B (zh) | 2014-03-06 | 2015-02-15 | 检查装置 |
| DE102015202954.9A DE102015202954A1 (de) | 2014-03-06 | 2015-02-18 | Prüfvorrichtung |
| US14/626,971 US20150253129A1 (en) | 2014-03-06 | 2015-02-20 | Inspection apparatus |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014043754A JP6287360B2 (ja) | 2014-03-06 | 2014-03-06 | 検査装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2015169510A JP2015169510A (ja) | 2015-09-28 |
| JP6287360B2 true JP6287360B2 (ja) | 2018-03-07 |
Family
ID=53884164
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014043754A Active JP6287360B2 (ja) | 2014-03-06 | 2014-03-06 | 検査装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20150253129A1 (ja) |
| JP (1) | JP6287360B2 (ja) |
| CN (1) | CN104897691B (ja) |
| DE (1) | DE102015202954A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026063716A1 (ko) * | 2024-09-23 | 2026-03-26 | 삼성전자 주식회사 | 디스플레이 표면 반사광 검사 장치 |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5900037B2 (ja) * | 2012-03-08 | 2016-04-06 | オムロン株式会社 | 画像処理装置およびその制御方法 |
| MX364011B (es) * | 2014-05-05 | 2019-04-11 | Arconic Inc | Aparato y metodo de medicion de soldadura. |
| JP2017120232A (ja) * | 2015-12-28 | 2017-07-06 | キヤノン株式会社 | 検査装置 |
| FR3049709B1 (fr) * | 2016-04-05 | 2019-08-30 | Areva Np | Procede de detection d'un defaut sur une surface par eclairage multidirectionnel et dispositif associe |
| KR101739696B1 (ko) * | 2016-07-13 | 2017-05-25 | 서장일 | 재질인식 조명 시스템 및 이를 이용한 재질인식 방법 |
| JP6912824B2 (ja) * | 2016-11-09 | 2021-08-04 | 株式会社ブイ・テクノロジー | 光学検査装置 |
| JP6804482B2 (ja) * | 2018-02-05 | 2020-12-23 | Eizo株式会社 | 撮像装置 |
| JP7143740B2 (ja) * | 2018-02-07 | 2022-09-29 | オムロン株式会社 | 画像検査装置および照明装置 |
| EP3524967B1 (en) * | 2018-02-07 | 2024-01-31 | OMRON Corporation | Image inspection device and lighting device |
| KR102090006B1 (ko) * | 2018-08-06 | 2020-03-17 | 주식회사 디딤센서 | 조명 시스템 |
| EP3911493B1 (en) * | 2019-01-14 | 2024-12-04 | AGR International, Inc. | Method and apparatus for inspecting liquid filled hollow transparent articles |
| JP7231433B2 (ja) * | 2019-02-15 | 2023-03-01 | 株式会社キーエンス | 画像処理装置 |
| DE102019107174B4 (de) * | 2019-03-20 | 2020-12-24 | Thyssenkrupp Rasselstein Gmbh | Verfahren und Vorrichtung zur Inspektion der Oberfläche eines sich bewegenden Bands |
| JP7140732B2 (ja) * | 2019-09-20 | 2022-09-21 | 矢崎総業株式会社 | 圧着端子の外観検査装置 |
| JP7395950B2 (ja) * | 2019-10-23 | 2023-12-12 | オムロン株式会社 | 外観検査装置及び外観検査方法 |
| TWI717162B (zh) * | 2019-12-20 | 2021-01-21 | 國家中山科學研究院 | 一種多軸加工裝置及其補償方法 |
| JP7452188B2 (ja) * | 2020-03-30 | 2024-03-19 | オムロン株式会社 | 検査装置 |
| CN111487251A (zh) * | 2020-04-27 | 2020-08-04 | 中国科学院长春光学精密机械与物理研究所 | 一种aoi成像组件系统及其使用方法 |
| JP7578718B2 (ja) * | 2020-11-30 | 2024-11-06 | ヤマハ発動機株式会社 | 実装基板検査装置および検査装置 |
| CN113820331B (zh) * | 2021-09-06 | 2024-10-11 | 深圳格芯集成电路装备有限公司 | 一种三维缺陷检测装置 |
| WO2023033627A1 (ko) | 2021-09-06 | 2023-03-09 | 삼성전자 주식회사 | 돔 조명 및 동축 조명을 포함하는 광학 시스템 및 광학 시스템의 설계 방법 |
| JP2024168264A (ja) * | 2023-05-23 | 2024-12-05 | 株式会社レゾナック | 表面形状測定装置、および表面形状測定方法 |
| DE102024209253A1 (de) * | 2024-09-25 | 2026-03-26 | Volkswagen Aktiengesellschaft | Vorrichtung zur Oberflächenprüfung und Anlage zur Fertigung von Maschinenelementen |
Family Cites Families (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4736826A (en) * | 1985-04-22 | 1988-04-12 | Remote Technology Corporation | Remotely controlled and/or powered mobile robot with cable management arrangement |
| JPH05231837A (ja) * | 1991-12-25 | 1993-09-07 | Toshiba Corp | 形状測定方法及び装置 |
| US6512385B1 (en) * | 1999-07-26 | 2003-01-28 | Paul Pfaff | Method for testing a device under test including the interference of two beams |
| JP4038993B2 (ja) * | 2001-03-29 | 2008-01-30 | オムロン株式会社 | 曲面性状検査装置の照明装置 |
| US7526120B2 (en) * | 2002-09-11 | 2009-04-28 | Canesta, Inc. | System and method for providing intelligent airbag deployment |
| JP4166587B2 (ja) * | 2003-01-24 | 2008-10-15 | 株式会社サキコーポレーション | 外観検査装置および体積検査方法 |
| US20040184653A1 (en) * | 2003-03-20 | 2004-09-23 | Baer Richard L. | Optical inspection system, illumination apparatus and method for use in imaging specular objects based on illumination gradients |
| EP1882895A4 (en) * | 2005-05-12 | 2012-06-27 | Techno Dream 21 Co Ltd | MEASURING METHOD FOR THREE-DIMENSIONAL SHAPING AND EQUIPMENT THEREFOR |
| WO2007041295A2 (en) * | 2005-09-30 | 2007-04-12 | Irobot Corporation | Companion robot for personal interaction |
| CN101496032B (zh) * | 2006-02-27 | 2011-08-17 | 普莱姆传感有限公司 | 使用斑纹解相关的距离映射的方法及设备 |
| US7719222B2 (en) * | 2006-03-30 | 2010-05-18 | Vecna Technologies, Inc. | Mobile extraction-assist robot |
| US8050486B2 (en) * | 2006-05-16 | 2011-11-01 | The Boeing Company | System and method for identifying a feature of a workpiece |
| US20080256008A1 (en) * | 2007-03-31 | 2008-10-16 | Mitchell Kwok | Human Artificial Intelligence Machine |
| IL184868A0 (en) * | 2007-07-26 | 2008-03-20 | Univ Bar Ilan | Motion detection system and method |
| JP4389982B2 (ja) * | 2007-08-09 | 2009-12-24 | オムロン株式会社 | 基板外観検査装置 |
| JP5084398B2 (ja) * | 2007-08-24 | 2012-11-28 | キヤノン株式会社 | 測定装置、測定方法、及び、プログラム |
| US20100277716A1 (en) * | 2007-11-09 | 2010-11-04 | CiDRA Corporated Services Inc. | Non-contact optical flow measurements |
| TWI356357B (en) * | 2007-12-24 | 2012-01-11 | Univ Nat Chiao Tung | A method for estimating a body pose |
| TW200933538A (en) * | 2008-01-31 | 2009-08-01 | Univ Nat Chiao Tung | Nursing system |
| JP5198189B2 (ja) * | 2008-08-29 | 2013-05-15 | 富士フイルム株式会社 | ハードディスク検査装置 |
| DE102010029091B4 (de) * | 2009-05-21 | 2015-08-20 | Koh Young Technology Inc. | Formmessgerät und -verfahren |
| DE102010030883B4 (de) * | 2009-07-03 | 2018-11-08 | Koh Young Technology Inc. | Vorrichtung zur Prüfung einer Platte und Verfahren dazu |
| JP5566707B2 (ja) * | 2010-01-19 | 2014-08-06 | 株式会社サキコーポレーション | 外観検査装置及び外観検査方法 |
| JP5170154B2 (ja) * | 2010-04-26 | 2013-03-27 | オムロン株式会社 | 形状計測装置およびキャリブレーション方法 |
| JP5443303B2 (ja) * | 2010-09-03 | 2014-03-19 | 株式会社サキコーポレーション | 外観検査装置及び外観検査方法 |
| US8334985B2 (en) * | 2010-10-08 | 2012-12-18 | Omron Corporation | Shape measuring apparatus and shape measuring method |
| WO2013133286A1 (ja) * | 2012-03-06 | 2013-09-12 | 株式会社ニコン | 形状測定装置、構造物製造システム、走査装置、形状測定方法、構造物製造方法、及び形状測定プログラム |
| JP5874508B2 (ja) * | 2012-04-17 | 2016-03-02 | オムロン株式会社 | はんだの濡れ上がり状態の検査方法およびこの方法を用いた自動外観検査装置ならびに基板検査システム |
| TWI460394B (zh) * | 2012-07-20 | 2014-11-11 | Test Research Inc | 三維影像量測裝置 |
-
2014
- 2014-03-06 JP JP2014043754A patent/JP6287360B2/ja active Active
-
2015
- 2015-02-15 CN CN201510082233.5A patent/CN104897691B/zh active Active
- 2015-02-18 DE DE102015202954.9A patent/DE102015202954A1/de active Pending
- 2015-02-20 US US14/626,971 patent/US20150253129A1/en not_active Abandoned
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2026063716A1 (ko) * | 2024-09-23 | 2026-03-26 | 삼성전자 주식회사 | 디스플레이 표면 반사광 검사 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20150253129A1 (en) | 2015-09-10 |
| CN104897691A (zh) | 2015-09-09 |
| JP2015169510A (ja) | 2015-09-28 |
| CN104897691B (zh) | 2017-11-14 |
| DE102015202954A1 (de) | 2015-09-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2015169510A (ja) | 検査装置 | |
| JP7187782B2 (ja) | 画像検査装置 | |
| CN102252630B (zh) | 形状计测装置以及校准方法 | |
| KR101207198B1 (ko) | 기판 검사장치 | |
| US20140232850A1 (en) | Vision testing device with enhanced image clarity | |
| TWI626699B (zh) | 視覺化檢驗裝置 | |
| JP2014508938A (ja) | 多重グリッドパターンを利用したビジョン検査装置 | |
| JP5945386B2 (ja) | 印刷半田検査装置 | |
| CN107438762A (zh) | 三维形状测量装置 | |
| KR20180013709A (ko) | 조명 유닛, 결함 검사 장치, 및 조명 방법 | |
| KR101114251B1 (ko) | 3차원 표면 촬영 장치 | |
| JP5580121B2 (ja) | 基板検査装置 | |
| JP6067407B2 (ja) | 検査装置 | |
| JP2019138893A (ja) | 画像検査装置および照明装置 | |
| JP6546079B2 (ja) | 外観検査装置及び外観検査方法 | |
| WO2021153057A1 (ja) | 三次元形状計測装置、三次元形状計測方法及びプログラム | |
| JP5541646B2 (ja) | ライン照明装置 | |
| JP2018040761A (ja) | 被検査物の外観検査装置 | |
| CN115151786B (zh) | 检查装置 | |
| JP2012169370A (ja) | 表示パネル検査装置及び表示パネル検査方法 | |
| JP2007294576A (ja) | 検査装置及び検査方法 | |
| KR20110116267A (ko) | 기판 검사장치 | |
| CN110383001B (zh) | 外观检查装置、外观检查方法 | |
| JP4389754B2 (ja) | 基板検査装置 | |
| WO2020262593A1 (ja) | 外観検査装置及び外観検査方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170822 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170823 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171011 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180109 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180122 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6287360 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |