JP6340177B2 - 端尺材検出装置 - Google Patents
端尺材検出装置 Download PDFInfo
- Publication number
- JP6340177B2 JP6340177B2 JP2013167189A JP2013167189A JP6340177B2 JP 6340177 B2 JP6340177 B2 JP 6340177B2 JP 2013167189 A JP2013167189 A JP 2013167189A JP 2013167189 A JP2013167189 A JP 2013167189A JP 6340177 B2 JP6340177 B2 JP 6340177B2
- Authority
- JP
- Japan
- Prior art keywords
- bar
- steel bar
- steel
- longitudinal direction
- laser measuring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Shearing Machines (AREA)
- Accessories And Tools For Shearing Machines (AREA)
Description
この搬送テーブルにより供給された前記棒鋼を、複数本まとめてシャー切断するコールドシャーと、
を備えた棒鋼圧延設備に配置され、シャー切断の後に得られる棒鋼群から所定の製品長に満たない端尺材を検出する端尺材検出装置において、
照射領域が線状のビーム形状を有するレーザー光を、この照射領域の長手方向が前記棒鋼の長手方向と直交するように前記搬送テーブル上に載置された前記棒鋼に照射して、その表面形状を測定するレーザー測定器と、
前記レーザー測定器と前記棒鋼とのうちの少なくとも一方を前記棒鋼の長手方向に移動させる移動装置と、
前記棒鋼の長手方向における所定の位置において前記表面形状の測定を行うよう少なくとも前記レーザー測定器と前記移動装置とを制御するよう構成された制御装置と、
前記レーザー測定器が測定した前記棒鋼の前記表面形状をもとに、前記棒鋼の長手方向における前記所定の位置での前記レーザー光の前記照射領域における前記棒鋼の存在を検知する検知部と、
を有し、
前記棒鋼の長手方向における前記所定の位置は、端尺材の検知対象となる棒鋼群を与える対象回のシャー切断の直前の回のシャー切断による前記棒鋼の切断面の位置から、前記棒鋼の搬送方向の上流側に所定距離だけ離隔した位置であり、 前記検知部は、前記棒鋼の長手方向における前記所定の位置における前記表面形状を示す信号波形をフィルター処理して所定の閾値以上の信号を抽出し、該抽出後の信号波形に基づいて前記棒鋼の長手方向における前記所定の位置に存在する前記棒鋼の本数を検知するよう構成されており、
前記制御装置は、前記表面形状の測定を、前記対象回のシャー切断の直前に行うよう構成されており、
前記所定距離は、製品棒鋼の許容下限長以上、前記所定の製品長以下であることを特徴とする。
ここで、シャー切断の後に得られる棒鋼群とは、当該シャー切断時に搬送方向下流側に存在し、切断後、製品(定尺材)及び/又は端尺材を含むものとして下流側のラインに流される棒鋼の群を指す。
また、対象回とは、圧延後の圧延棒鋼(一度も切断されていない棒鋼)に対して複数回実施されるシャー切断のうちの特定の回を指すものであり、この対象回のシャー切断後にシャーに対して搬送方向下流側にある棒鋼群が、端尺材検知の対象となる。
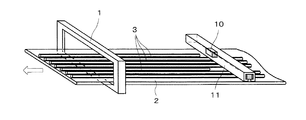
尚、図3に示す本実施形態においては、構成の明確化のために、移動装置9を搬送テーブル2と別体で示しているが、搬送テーブルに組み込まれた棒鋼3の搬送装置を本発明の移動装置として併用してもよい。また、本実施形態においては、移動装置9は搬送テーブル2を駆動して棒鋼3を長手方向に移動させる構成であるが、移動装置は、レーザー測定器を棒鋼の長手方向に移動させるものであってもよいし、棒鋼とレーザー測定器との両方を棒鋼の長手方向に移動させて棒鋼とレーザー測定器との間の相対移動を実現するものであってもよい。但し、通常、ライン上において、棒鋼は長手方向に搬送されていくものであるため、移動装置は棒鋼を移動させる構成であることが好ましい。
2:搬送テーブル
3:棒鋼
5:ライン切替装置
7:第1のライン
8:第2のライン
9:移動装置
10:レーザー測定器
11:駆動装置
12:表示装置
13:形状波形
15:制御装置
16:検知部
Claims (4)
- 圧延後の複数本の棒鋼を1層で載置してその長手方向に搬送する搬送テーブルと、
この搬送テーブルにより供給された前記棒鋼を、複数本まとめてシャー切断するコールドシャーと、
を備えた棒鋼圧延設備に配置され、シャー切断の後に得られる棒鋼群から所定の製品長に満たない端尺材を検出する端尺材検出装置において、
照射領域が線状のビーム形状を有するレーザー光を、この照射領域の長手方向が前記棒鋼の長手方向と直交するように前記搬送テーブル上に載置された前記棒鋼に照射して、その表面形状を測定するレーザー測定器と、
前記レーザー測定器と前記棒鋼とのうちの少なくとも一方を前記棒鋼の長手方向に移動させる移動装置と、
前記棒鋼の長手方向における所定の位置において前記表面形状の測定を行うよう少なくとも前記レーザー測定器と前記移動装置とを制御するよう構成された制御装置と、
前記レーザー測定器が測定した前記棒鋼の前記表面形状をもとに、前記棒鋼の長手方向における前記所定の位置での前記レーザー光の前記照射領域における前記棒鋼の存在を検知する検知部と、
を有し、
前記棒鋼の長手方向における前記所定の位置は、端尺材の検知対象となる棒鋼群を与える対象回のシャー切断の直前の回のシャー切断による前記棒鋼の切断面の位置から、前記棒鋼の搬送方向の上流側に所定距離だけ離隔した位置であり、
前記検知部は、前記棒鋼の長手方向における前記所定の位置における前記表面形状を示す信号波形をフィルター処理して所定の閾値以上の信号を抽出し、該抽出後の信号波形に基づいて前記棒鋼の長手方向における前記所定の位置に存在する前記棒鋼の本数を検知するよう構成されており、
前記制御装置は、前記表面形状の測定を、前記対象回のシャー切断の直前に行うよう構成されており、
前記所定距離は、製品棒鋼の許容下限長以上、前記所定の製品長以下であることを特徴とする端尺材検出装置。 - 前記棒鋼の長手方向と直交すると共に前記搬送テーブルの載置面と平行な方向に、前記レーザー測定器を移動させる駆動装置を有することを特徴とする請求項1に記載の端尺材検出装置。
- 前記検知部は、前記レーザー光の照射領域における存在が検知された前記棒鋼の数量を演算する演算部を有することを特徴とする請求項1又は2に記載の端尺材検出装置。
- 前記検知部は、前記演算部により求められた前記棒鋼の数量から、シャー切断で得られた棒鋼群の中に端尺材があるか否かを検出し、
前記検知部が端尺材を検出しなかった前記棒鋼群を第1のラインに流し、前記検知部が少なくとも1本の端尺材を検出した前記棒鋼群を前記第1のラインとは別の第2のラインに流すライン切替装置を有することを特徴とする請求項3に記載の端尺材検出装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013167189A JP6340177B2 (ja) | 2013-08-10 | 2013-08-10 | 端尺材検出装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013167189A JP6340177B2 (ja) | 2013-08-10 | 2013-08-10 | 端尺材検出装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2015036158A JP2015036158A (ja) | 2015-02-23 |
| JP6340177B2 true JP6340177B2 (ja) | 2018-06-06 |
Family
ID=52686849
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013167189A Active JP6340177B2 (ja) | 2013-08-10 | 2013-08-10 | 端尺材検出装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6340177B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105478889B (zh) * | 2015-12-07 | 2017-12-26 | 山东钢铁股份有限公司 | 一种定尺机及其使用方法 |
| JP7481223B2 (ja) | 2020-10-01 | 2024-05-10 | スチールプランテック株式会社 | 端尺材検出装置及び端尺材検出方法 |
| CN112404559A (zh) * | 2020-11-19 | 2021-02-26 | 许勉生 | 可调切口的铝型材加工设备 |
| CN116604096B (zh) * | 2023-04-28 | 2026-03-10 | 潍坊路加精工有限公司 | 一种视觉偏差隔距补偿方法、电子设备、智能设备及系统 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05149718A (ja) * | 1991-12-02 | 1993-06-15 | Hitachi Zosen Corp | 棒鋼材の測定装置 |
| JPH06115674A (ja) * | 1992-08-17 | 1994-04-26 | Kobe Steel Ltd | 棒鋼材の選別装置 |
| JPH09305737A (ja) * | 1996-05-13 | 1997-11-28 | Sanyo Special Steel Co Ltd | レーザー式本数カウント装置 |
| US7228972B2 (en) * | 2005-04-18 | 2007-06-12 | Morgan Construction Company | Short bar separation and recovery system and method |
-
2013
- 2013-08-10 JP JP2013167189A patent/JP6340177B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2015036158A (ja) | 2015-02-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2414140B2 (de) | Aufschneidemaschine zum aufschneiden eines lebensmittelriegels in gewichtsgenaue portionen | |
| RU2601059C2 (ru) | Способ и устройство для контроля машины для переработки мяса | |
| EP2416129B1 (de) | Vorrichtung und Verfahren zum Handhaben von Portionen aus Produkten | |
| JP2015036158A (ja) | 端尺材検出装置 | |
| EP2644337A1 (de) | Verfahren und Vorrichtung zum gewichtsgenauen Schneiden eines Lebensmittelstrangs | |
| JP2014048178A (ja) | 物品検査装置及び物品検査方法 | |
| DE102007050857A1 (de) | Fettauflagenvermessungseinrichtung | |
| CN106123789A (zh) | 一种木质板材毛边的识别装置和识别方法 | |
| DE2431173A1 (de) | Verfahren und vorrichtung zum produzieren von metallischen rohlingen, insbesondere stahlbrammen, die zumindest in einem vorbestimmten oberflaechenbereich im wesentlichen keine fehler aufweisen | |
| JP5524598B2 (ja) | 異物排除装置 | |
| KR101478185B1 (ko) | 스트립 피스의 표면 검사 방법 및 그 장치 | |
| EP1600764B1 (de) | Verfahren und Vorrichtung zum Untersuchen lichtdurchlässiger Objekte | |
| GB2086268A (en) | Conditioning line for steel pipes | |
| EP3069133B1 (de) | Verfahren und vorrichtung zur kontaktlosen überprüfung der beschaffenheit eines metallurgischen giessproduktes | |
| KR102094327B1 (ko) | 환봉 절단 장치 | |
| EP1044770A1 (de) | Verfahren und Vorrichtung zum Trennen einzelner Teilstücke vorgebbaren Gewichts von einem geräucherten Schinkenstück | |
| JP5673069B2 (ja) | 鋼板せん断装置 | |
| JP6269517B2 (ja) | 丸棒の本数計数装置および本数計数方法 | |
| JP7481223B2 (ja) | 端尺材検出装置及び端尺材検出方法 | |
| KR20160018908A (ko) | 강판의 자동 정렬 장치 | |
| KR101096791B1 (ko) | 농산물 인라인 육안 등급 판별기 및 판별 방법 | |
| JP7347976B2 (ja) | 平盤打抜き機のグリッパーバー検査装置 | |
| JP2019005812A (ja) | 材料ゴム塊の切断装置及び材料ゴム塊の切断方法 | |
| EP1786675A1 (en) | Packaging apparatus for food products | |
| EP3785871A1 (de) | Käseteiler und verfahren zum messen einer länge eines käseprodukts |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20151208 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160329 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170126 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170214 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170404 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170905 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171128 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20171208 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180508 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180514 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6340177 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |