JP6413093B2 - プラズマ切断用トーチ - Google Patents
プラズマ切断用トーチ Download PDFInfo
- Publication number
- JP6413093B2 JP6413093B2 JP2015511093A JP2015511093A JP6413093B2 JP 6413093 B2 JP6413093 B2 JP 6413093B2 JP 2015511093 A JP2015511093 A JP 2015511093A JP 2015511093 A JP2015511093 A JP 2015511093A JP 6413093 B2 JP6413093 B2 JP 6413093B2
- Authority
- JP
- Japan
- Prior art keywords
- torch
- movable member
- shield cup
- switch
- detection switch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K10/00—Welding or cutting by means of a plasma
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05H—PLASMA TECHNIQUE; PRODUCTION OF ACCELERATED ELECTRICALLY-CHARGED PARTICLES OR OF NEUTRONS; PRODUCTION OR ACCELERATION OF NEUTRAL MOLECULAR OR ATOMIC BEAMS
- H05H1/00—Generating plasma; Handling plasma
- H05H1/24—Generating plasma
- H05H1/26—Plasma torches
- H05H1/32—Plasma torches using an arc
- H05H1/34—Details, e.g. electrodes, nozzles
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05H—PLASMA TECHNIQUE; PRODUCTION OF ACCELERATED ELECTRICALLY-CHARGED PARTICLES OR OF NEUTRONS; PRODUCTION OR ACCELERATION OF NEUTRAL MOLECULAR OR ATOMIC BEAMS
- H05H1/00—Generating plasma; Handling plasma
- H05H1/24—Generating plasma
- H05H1/26—Plasma torches
- H05H1/32—Plasma torches using an arc
- H05H1/34—Details, e.g. electrodes, nozzles
- H05H1/3473—Safety means
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Spectroscopy & Molecular Physics (AREA)
- Mechanical Engineering (AREA)
- Plasma Technology (AREA)
- Arc Welding In General (AREA)
Description
第1の底面を有し、モールドされている絶縁性のモールド絶縁体からなるトーチ本体部と、第1の上面を有する筒状であり、前記第1の上面が前記第1の底面と向かい合うように前記トーチ本体部に取り付けられたシールドカップと、前記シールドカップから下方向に突出するように位置し、内部に第1の空間を有する筒状のノズルと、前記ノズルとは離れており、前記第1の空間に位置する電極と、前記トーチ本体部に設けられ、前記第1の底面から突出した突出状態、および、前記トーチ本体部のガイド穴に収納された収納状態になる絶縁性のL字形状の可動部材と、前記電極への電力供給のオンオフを行うトーチスイッチと、絶縁性の前記トーチ本体部の第1の凹部に設けられ、前記トーチスイッチと直列に接続されたヒンジ・レバー形のリミットスイッチであるシールドカップ検出用スイッチと、を備え、
絶縁性のモールド絶縁体からなる前記トーチ本体部と絶縁性の前記可動部材とにより、帯電部としての前記ノズルと前記電極と前記シールドカップ検出用スイッチとの空間を分離し、前記可動部材が上方向に移動したときに、前記L字形状の部分で前記シールドカップ検出用スイッチのレバー形のアーム部を押し上げ、前記シールドカップ検出用スイッチは、前記可動部材が前記突出状態ではオフとなり、前記可動部材が前記収納状態ではオンとなる。
2 第1の内側金具
3 第2の内側金具
4 第3の内側金具
5 電極
6 絶縁筒
7 外側金具
8 ノズル
9 モールド絶縁体
9a 底面
10 ガイド穴
11 可動部材
11a 下端
11b 上端
12 シールドカップ
12a 上面
13 トーチハンドル
14 ヘッド金具
15 トーチスイッチ
16 冷却ケーブル
17 パイロットケーブル
18 トーチスイッチケーブル
19 シールドカップ検出用スイッチ
19a アーム部
20 第1の凹部
21 第2の凹部
22 固定用ピン
23 固定用ピン
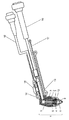
101 トーチ先端部
102 コンプレッサ
103 レギュレータ
104 切断用電源
105 母材
106 母材ケーブル
107 プラズマ切断トーチ
108 冷却ケーブル
109 パイロットケーブル
110 トーチスイッチケーブル
111 トーチスイッチ
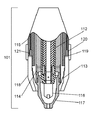
112 内側本体金具
113 外側本体金具
114 絶縁筒
115 絶縁体
116 電極
117 ノズル
118 カップ
119 導電部
120 接触子
121 接触子
122 カップ取付検出部
Claims (2)
- 第1の底面を有し、モールドされている絶縁性のモールド絶縁体からなるトーチ本体部と、
第1の上面を有する筒状であり、前記第1の上面が前記第1の底面と向かい合うように前記トーチ本体部に取り付けられたシールドカップと、
前記シールドカップから下方向に突出するように位置し、内部に第1の空間を有する筒状のノズルと、
前記ノズルとは離れており、前記第1の空間に位置する電極と、
前記トーチ本体部に設けられ、前記第1の底面から突出した突出状態、および、前記トーチ本体部のガイド穴に収納された収納状態になる絶縁性のL字形状の可動部材と、
前記電極への電力供給のオンオフを行うトーチスイッチと、
絶縁性の前記トーチ本体部の第1の凹部に設けられ、前記トーチスイッチと直列に接続されたヒンジ・レバー形のリミットスイッチであるシールドカップ検出用スイッチと、を備え、
前記可動部材は、耐熱性樹脂またはセラミックスからなり、
絶縁性のモールド絶縁体からなる前記トーチ本体部と絶縁性の前記可動部材とにより、帯電部としての前記ノズルと前記電極と前記シールドカップ検出用スイッチとの空間を分離し、
前記可動部材が上方向に移動したときに、前記L字形状の部分で前記シールドカップ検出用スイッチのレバー形のアーム部を押し上げ、
前記シールドカップ検出用スイッチは、前記可動部材が前記突出状態ではオフとなり、前記可動部材が前記収納状態ではオンとなるプラズマ切断用トーチ。 - 前記可動部材は、前記ガイド穴の内部に移動可能な状態で保持されている請求項1に記載のプラズマ切断用トーチ。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013080935 | 2013-04-09 | ||
| JP2013080935 | 2013-04-09 | ||
| PCT/JP2014/001916 WO2014167803A1 (ja) | 2013-04-09 | 2014-04-02 | プラズマ切断用トーチ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2014167803A1 JPWO2014167803A1 (ja) | 2017-02-16 |
| JP6413093B2 true JP6413093B2 (ja) | 2018-10-31 |
Family
ID=51689225
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015511093A Active JP6413093B2 (ja) | 2013-04-09 | 2014-04-02 | プラズマ切断用トーチ |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP6413093B2 (ja) |
| CN (1) | CN205021001U (ja) |
| WO (1) | WO2014167803A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015122165A1 (ja) * | 2014-02-17 | 2015-08-20 | パナソニックIpマネジメント株式会社 | シールドカップおよび切断トーチ |
| CA3030107A1 (en) * | 2016-07-18 | 2018-01-25 | Victor Equipment Company | Plasma device consumable part change detection |
| WO2018132682A1 (en) * | 2017-01-13 | 2018-07-19 | Hypertherm, Inc. | Disabling plasma arc torches and related systems and methods |
| US20210129258A1 (en) * | 2019-10-30 | 2021-05-06 | The Esab Group Inc. | Cutting and welding torches |
| WO2021117207A1 (ja) * | 2019-12-13 | 2021-06-17 | 株式会社Fuji | プラズマ装置 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0641359Y2 (ja) * | 1987-09-11 | 1994-10-26 | 日立精工株式会社 | プラズマアークトーチ |
| US4973816A (en) * | 1989-03-28 | 1990-11-27 | Delaware Capital Formation, Inc. | Plasma torch with safety switch |
| FR2781328B1 (fr) * | 1998-07-15 | 2000-08-18 | Soudure Autogene Francaise | Dispositif de securite pour torche a plasma |
| US6271497B1 (en) * | 1999-04-09 | 2001-08-07 | Tatras, Inc. | Plasma torch head and method for making the same |
| US7989727B2 (en) * | 2006-09-13 | 2011-08-02 | Hypertherm, Inc. | High visibility plasma arc torch |
-
2014
- 2014-04-02 JP JP2015511093A patent/JP6413093B2/ja active Active
- 2014-04-02 WO PCT/JP2014/001916 patent/WO2014167803A1/ja not_active Ceased
- 2014-04-02 CN CN201490000481.XU patent/CN205021001U/zh not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2014167803A1 (ja) | 2014-10-16 |
| CN205021001U (zh) | 2016-02-10 |
| JPWO2014167803A1 (ja) | 2017-02-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2014167803A1 (ja) | プラズマ切断用トーチ | |
| CN103988588B (zh) | 等离子体喷枪和部件 | |
| US5216221A (en) | Plasma arc torch power disabling mechanism | |
| CA2845608C (en) | Plasma torch and retaining cap with fast securing threads | |
| US11694866B2 (en) | Electric circuit breaker device | |
| EP1542515A2 (en) | Plasma-cutting torch with integrated high frequency starter | |
| US4987285A (en) | Protection circuit for plasma-arc welding and cutting equipment operated with transferred or non-transferred arc | |
| JP4391869B2 (ja) | プラズマトーチ | |
| JP2013237095A (ja) | プラズマ切断トーチおよびプラズマアーク切断装置 | |
| JP6229139B2 (ja) | プラズマ切断トーチおよびプラズマアーク切断装置 | |
| WO1997002919A1 (fr) | Torche a plasma | |
| US10917961B2 (en) | High temperature isolating insert for plasma cutting torch | |
| CN105142844B (zh) | 等离子切割用割炬、等离子切割用电源以及等离子切割装置 | |
| US8217305B2 (en) | System and method for improved TIG arc starting | |
| JPH06262366A (ja) | プラズマアークトーチ | |
| US20240412931A1 (en) | Electric circuit breaker device | |
| US3119008A (en) | Stud welding apparatus and stud stop device therefor | |
| RU97073U1 (ru) | Горелка для сварки неплавящимся электродом | |
| US2428409A (en) | Plunger type electrode holder | |
| JPH0641359Y2 (ja) | プラズマアークトーチ | |
| KR20160047886A (ko) | 가스절연 개폐장치의 보조노즐 | |
| JP2009160661A (ja) | アーク溶接装置 | |
| KR20170076976A (ko) | 아크소호 진공밸브를 구비한 조립식 개폐장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170222 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180213 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180411 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180821 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180903 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6413093 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |