JP6431406B2 - キャップ用ライナーの製造方法および製造装置 - Google Patents
キャップ用ライナーの製造方法および製造装置 Download PDFInfo
- Publication number
- JP6431406B2 JP6431406B2 JP2015040919A JP2015040919A JP6431406B2 JP 6431406 B2 JP6431406 B2 JP 6431406B2 JP 2015040919 A JP2015040919 A JP 2015040919A JP 2015040919 A JP2015040919 A JP 2015040919A JP 6431406 B2 JP6431406 B2 JP 6431406B2
- Authority
- JP
- Japan
- Prior art keywords
- sliding layer
- cap
- liner
- synthetic resin
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Landscapes
- Closures For Containers (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
すなわち、このキャップ用ライナーの製造方法では、キャップ本体内に摺動層が設置された状態で、キャップ本体を誘導加熱によって予め加熱して摺動層を加熱するので、金属製のキャップ本体が誘導加熱で加熱されることで、天板部上に配された摺動層も加熱することができる。
すなわち、このキャップ用ライナーの製造方法では、キャップ本体内の摺動層に熱風又は赤外線を当てて加熱しているので、摺動層を直接加熱することができる。
また、熱風又は赤外線を発生させる機構は、誘導加熱方式に比べて簡易かつ小型で済み、装置の省スペース化や低コスト化が可能である。
すなわち、本発明に係るキャップ用ライナーの製造方法および製造装置では、溶融した合成樹脂を塗布する際に摺動層を予め加熱するので、摺動層が予備加熱されていることで、その上に塗布された合成樹脂の接着強度が向上し、密封層の高い密着性が得られる。
したがって、本発明によれば、密封層が剥がれ難く、剥がれによる中身液の漏れを防止することができる。
上記キャップ用ライナー2は、天板部1aの内面に接して配される円盤状の摺動層2aと、該摺動層2aに積層され摺動層2aよりも柔軟な合成樹脂である円環状の密封層2bとを備えている。
また、本実施形態では、キャップ本体1が、金属製であり、樹脂塗布工程前に、キャップ本体1内に摺動層2aを設置するシート設置工程を有している。
上記樹脂塗布工程では、摺動層2aが予め加熱された状態で溶融した合成樹脂Rを塗布する。すなわち、樹脂塗布工程において、キャップ本体1を誘導加熱によって予め加熱して摺動層を加熱する工程を有している。
また、シート加熱機構6は、キャップ本体1内に摺動層2aが設置された状態で、キャップ本体1を誘導加熱によって予め加熱して摺動層2aを加熱する誘導加熱部7を有している。
例えば、まずアルミニウム合金板の内外面にエポキシフェノール、ポリエステル等の塗料を1〜10μmの厚さで2〜数回焼付け塗装し、これをプレスにてカップ状に打ち抜く。そして、これに、ミシン部、ナール、ライナー係止突起1c等をカップ側面に加工してキャップ本体1を作製する。
上記摺動層2aは、PP(ポリプロピレン)、HDPE(高密度ポリエチレン)、PVC(ポリ塩化ビニル)、各種ナイロン、PET(ポリエチレンテレフタレート)、PAN(ポリアクリロニトリル)、PBT(ポリブチレンテレフタレート)、PC(ポリカーボネート)等の硬質の合成樹脂で形成される。
なお、摺動層2aは、必ずしも合成樹脂だけではなく、例えば両面を合成樹脂でラミネートあるいは塗装したアルミニウムシート等でもよい。
合成樹脂Rとしては、エラストマーまたは樹脂とエラストマーとのブレンド等が良好な結果を示す。エラストマーとしては、オレフィン系エラストマー、スチレン系エラストマー、ポリアミド系エラストマー、ポリエステル系エラストマー、ポリウレタン系エラストマー、塩ビ系エラストマー等が採用可能である。
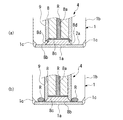
外側円筒部9が上方に移動した状態では、内側円柱部8の円錐形状部8bと外側円筒部9の下部との間に、円環状のギャップ8dが形成されている。すなわち、供給された合成樹脂Rが各分岐路8cからギャップ8d内に押し出されるように設定されている。
次に、この状態で、図2の(b)に示すように、外側円筒部9を下方に移動させるとギャップ8d内の合成樹脂Rが下方に押し出され、摺動層2a上にリング状にドロップされる。
また、キャップ本体1内に摺動層2aが設置された状態で、キャップ本体1を誘導加熱によって予め加熱して摺動層2aを加熱するので、金属製のキャップ本体1が誘導加熱で加熱されることで、天板部1a上に配された摺動層2aも加熱することができる。
使用した摺動層は、PPシートで作製し、密封層は、オレフィン系エラストマー、スチレン系エラストマーで形成した。また、摺動層の表面粗さは、Rz≦20μmに設定した。

・測定温度:室温(常温)
・引張強度:780mm/min
・測定機:SHIMPO製 型番FGC−10
・引っ張り機:ORIENTAL MOTOR 型番4RK25RGN−A(スピードコントロールモーター)4LB20N−2(リニアヘッド)
なお、表1の数値はピーク値を記載している(N=10)。
まず、作製したライナー付きキャップを缶胴に装着し、そのボトル缶の缶底に穴を開け、水中で5psi/sec(0.35kg/cm2)で昇圧していき、内圧が漏えいするかどうかを確認した。
このとき、1MPaにて1分間保持し、漏洩しなければ良好(○)、1本以上漏洩したら不良(×)と判定した(サンプル数:N=100)。
水:275ml(全量338ml)、充填温度85℃、LN2充填
初期内圧設定0.1MPa(1.02kgf/cm2):at20℃
1日放置し、室温に戻ったサンプルで密封性評価を実施した。
なお、予備加熱が45℃よりも低いと接着強度の向上が小さく、良好な密封性が得られなかった。また、予備加熱が158℃よりも高いとPPシートの摺動層が変形したり、異臭が発生したりした。
さらに、PPシートの摺動層とエラストマーの密封層との接着力が弱いと、熱と内圧の影響で密封層が摺動層の径方向外側にずれてしまい、ボトル口部から外れてしまうことで密封性が保てなくなることが分かった。
また、シート加熱機構として、第1実施形態の誘導加熱部と第2実施形態のシート直接加熱部とを併用しても構わない。
Claims (10)
- 天板部と該天板部の周縁から垂下した筒状周壁部とからなる有底筒状のキャップ本体内に設置されるキャップ用ライナーの製造方法であって、
前記キャップ用ライナーが、前記天板部の内面に接して配される円盤状の摺動層と、該摺動層に積層され前記摺動層よりも柔軟な合成樹脂である円環状の密封層とを備えるものであり、
樹脂製ディスクを前記キャップ本体内に挿入して前記摺動層とする工程と、
前記摺動層上に前記密封層となる溶融した前記合成樹脂を塗布する樹脂塗布工程と、
前記塗布した前記合成樹脂を円環状の前記密封層に成型する密封層成型工程とを有し、
前記樹脂塗布工程において、前記摺動層が予め加熱された状態で溶融した前記合成樹脂を塗布することを特徴とするキャップ用ライナーの製造方法。 - 請求項1に記載のキャップ用ライナーの製造方法において、
前記摺動層を予め加熱する際の前記摺動層の表面温度を、45〜158℃の温度範囲に設定することを特徴とするキャップ用ライナーの製造方法。 - 請求項1又は2に記載のキャップ用ライナーの製造方法において、
前記摺動層の表面温度を、塗布される溶融した前記合成樹脂の温度に対して100〜180℃低く設定することを特徴とするキャップ用ライナーの製造方法。 - 請求項1から3のいずれか一項に記載のキャップ用ライナーの製造方法において、
前記キャップ本体が、金属製であり、
前記樹脂塗布工程前に、前記キャップ本体内に前記摺動層を設置するシート設置工程を有し、
前記樹脂塗布工程において、前記キャップ本体を誘導加熱によって予め加熱して前記摺動層を加熱することを特徴とするキャップ用ライナーの製造方法。 - 請求項1から4のいずれか一項に記載のキャップ用ライナーの製造方法において、
前記樹脂塗布工程において、前記キャップ本体内の前記摺動層に熱風又は赤外線を当てて加熱することを特徴とするキャップ用ライナーの製造方法。 - 天板部と該天板部の周縁から垂下した筒状周壁部とからなる有底筒状のキャップ本体内に設置されるキャップ用ライナーの製造装置であって、
前記キャップ用ライナーが、前記天板部の内面に接して配される円盤状の摺動層と、該摺動層に積層され前記摺動層よりも柔軟な合成樹脂である円環状の密封層とを備えるものであり、
前記キャップ本体内に挿入された樹脂製ディスクである前記摺動層上に前記密封層となる溶融した前記合成樹脂を塗布する樹脂塗布機構と、
前記塗布した前記合成樹脂を円環状の前記密封層に成型する成形金型機構と、
溶融した前記合成樹脂を塗布する際に前記摺動層を予め加熱するシート加熱機構とを備えていることを特徴とするキャップ用ライナーの製造装置。 - 請求項6に記載のキャップ用ライナーの製造装置において、
前記シート加熱機構が、前記摺動層を予め加熱する際の前記摺動層の表面温度を、45〜158℃の温度範囲に設定することを特徴とするキャップ用ライナーの製造装置。 - 請求項6又は7に記載のキャップ用ライナーの製造装置において、
前記シート加熱機構が、前記摺動層の表面温度を、塗布される溶融した前記合成樹脂の温度に対して100〜180℃低く設定することを特徴とするキャップ用ライナーの製造装置。 - 請求項6から8のいずれか一項に記載のキャップ用ライナーの製造装置において、
前記キャップ本体が、金属製であり、
前記シート加熱機構が、前記キャップ本体内に前記摺動層が設置された状態で、前記キャップ本体を誘導加熱によって予め加熱して前記摺動層を加熱する誘導加熱部を有していることを特徴とするキャップ用ライナーの製造装置。 - 請求項6から9のいずれか一項に記載のキャップ用ライナーの製造装置において、
前記シート加熱機構が、前記キャップ本体内の前記摺動層に熱風又は赤外線を当てて加熱するシート直接加熱部を有していることを特徴とするキャップ用ライナーの製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015040919A JP6431406B2 (ja) | 2015-03-03 | 2015-03-03 | キャップ用ライナーの製造方法および製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015040919A JP6431406B2 (ja) | 2015-03-03 | 2015-03-03 | キャップ用ライナーの製造方法および製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016159532A JP2016159532A (ja) | 2016-09-05 |
| JP6431406B2 true JP6431406B2 (ja) | 2018-11-28 |
Family
ID=56846082
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015040919A Active JP6431406B2 (ja) | 2015-03-03 | 2015-03-03 | キャップ用ライナーの製造方法および製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6431406B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6934804B2 (ja) * | 2017-10-30 | 2021-09-15 | ユニバーサル製缶株式会社 | ライナ付キャップ及びその製造方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5854661B2 (ja) * | 1979-06-08 | 1983-12-06 | 日本クラウンコルク株式会社 | ライナ−付容器蓋の製造方法 |
| JPS58183213A (ja) * | 1982-04-21 | 1983-10-26 | Uchiyama Mfg Corp | 密封材の製造方法 |
| JP4364722B2 (ja) * | 2004-06-09 | 2009-11-18 | ユニバーサル製缶株式会社 | ボトル缶およびその製造方法 |
| JP4911792B2 (ja) * | 2009-05-23 | 2012-04-04 | ユニバーサル製缶株式会社 | ライナー付きキャップ及びキャップ付きボトル |
| JP5603742B2 (ja) * | 2010-11-05 | 2014-10-08 | ユニバーサル製缶株式会社 | キャップ用ライナーの製造装置および製造方法 |
| JP6137958B2 (ja) * | 2013-06-19 | 2017-05-31 | ユニバーサル製缶株式会社 | ライナ付キャップの製造方法 |
-
2015
- 2015-03-03 JP JP2015040919A patent/JP6431406B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2016159532A (ja) | 2016-09-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TW466172B (en) | Method for fabricating composite pressure vessels and products fabricated by the method | |
| JP6586157B2 (ja) | 金属容器をブロー成形するための方法 | |
| CN1886260A (zh) | 装饰片、装饰树脂成形品及其制造方法 | |
| KR102327326B1 (ko) | 복합 성형 프레스 장치 및 방법 | |
| WO2007095086A1 (en) | Method and apparatus for reforming a portion of a plastic container to include a three-dimensional feature or transferable element | |
| EP0256499A2 (en) | Method of preforming a cover member of can-shaped container | |
| NZ202209A (en) | Thermoforming plastics containers from sheet material-increased hoop orientation for flange strength | |
| JP2016159532A (ja) | キャップ用ライナーの製造方法および製造装置 | |
| EP2343246A1 (en) | Method for producing a metal-plastic or biplastic article | |
| WO2008027729A2 (en) | Tool, apparatus, and method for reforming a trimmed finish portion of a plastic container | |
| CN107073802A (zh) | 用于层压仿形的纤维模制件的方法和装置 | |
| US11458658B2 (en) | Method for manufacturing an injection device with a bypass channel and tool for this purpose | |
| US7191632B2 (en) | Device and method for manufacturing resin coated metal seamless container shell | |
| JP3908518B2 (ja) | 樹脂被覆金属製シームレス缶胴の製造方法 | |
| JP2016210012A (ja) | 加飾成形品の製造方法 | |
| JP6038472B2 (ja) | 容器蓋内面にガスケットを形成する方法 | |
| WO2016152252A1 (ja) | 艶消金属調加飾シートとその製造方法 | |
| JP3929282B2 (ja) | 樹脂被覆金属製シームレス缶胴の製造装置および方法 | |
| JP5603742B2 (ja) | キャップ用ライナーの製造装置および製造方法 | |
| JP4412544B2 (ja) | インモールドラベル、該インモールドラベルを用いたインモールドラベル容器、及び該容器の成形方法 | |
| EP1786615A1 (en) | Apparatus and method for reforming the neck finish end surface of a blow molded plastic container | |
| JP2003181913A (ja) | 樹脂シートの賦形方法及びその装置、樹脂シートで一体に被覆された樹脂成形品の製造方法、及び樹脂成形品 | |
| JP4626285B2 (ja) | タイヤビードの成形方法 | |
| US11148344B1 (en) | Blow molding method and apparatus | |
| JP2013226681A (ja) | インモールド成形装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170925 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180726 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180725 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180925 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20181010 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20181102 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6431406 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |