JP6601877B2 - 横型スクリューコンベア用中間軸受ユニット - Google Patents
横型スクリューコンベア用中間軸受ユニット Download PDFInfo
- Publication number
- JP6601877B2 JP6601877B2 JP2016220603A JP2016220603A JP6601877B2 JP 6601877 B2 JP6601877 B2 JP 6601877B2 JP 2016220603 A JP2016220603 A JP 2016220603A JP 2016220603 A JP2016220603 A JP 2016220603A JP 6601877 B2 JP6601877 B2 JP 6601877B2
- Authority
- JP
- Japan
- Prior art keywords
- bearing
- holder
- intermediate bearing
- pair
- rotating shaft
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Screw Conveyors (AREA)
- Mounting Of Bearings Or Others (AREA)
- Rolling Contact Bearings (AREA)
Description
運転時、モータにより回転軸を回転させることでスクリューが回転し、筒体の上流部の投入口から投入された粉粒体が、その下流部の排出口へ搬送される。
また、従来の中間軸受は、メンテナンスが容易な半割構造となったすべり軸受が一般的であった。すべり軸受は、内輪の外周面および外輪の内周面に耐摩耗性が高い超硬合金が周設され、定量ポンプにより内輪と外輪との間に定期的にグリスを補給しつつ使用することで、摩擦抵抗および摩擦熱を低減するように構成されている。
また、この発明は、軸受の低コスト化が図れるとともに、横型スクリューコンベアにグリス供給ユニットも不要で、しかも一定期間内でのグリスの注入回数および1回当たりのグリスの注入量を減らすことができ、その結果、メンテナンスコストを低減することもでき、さらには筒体内で搬送中の粉粒体にグリスが混入し難い横型スクリューコンベア用中間軸受ユニットを提供することを目的としている。
さらに、このように軸受吊下具を蓋板に取り付けるタイプにあっては、回転軸を芯出した状態で筒本体の上面開口を閉蓋できない。すなわち、あらかじめ筒本体を閉蓋した後、蓋板の外に突出した部分を操作して軸受吊下具を上下方向へ移動させ、中間軸受の吊り下げ高さを調整する芯出しを行う必要がある。この作業は上述したように目視ができない閉蓋状態で行わなければならないため、回転軸の芯出しが困難である。しかしながら、本発明では軸受吊下具が梁材に取り付けられるため、蓋板を開いた状態で軸受吊下具による回転軸の芯出しを簡単に短時間で行うことができる。
粉粒体としては、セメントやフライアッシュの他、例えば各種の穀物などを採用することができる。
筒本体の形状は樋状であれば任意である。例えば、底板は平板でも断面半円板でもよい。また、蓋板としては平板、断面円弧状の湾曲した板でもよい。
回転軸の回転速度は任意である。例えば、セメントタンカーのセメントを水平移動する横型スクリューコンベアの場合には、100〜200rpmが好ましい。100rpm未満ではセメントの単位時間当たりの輸送量が少なく、セメントの移送に時間がかかり過ぎる。また、200rpmを超えれば回転軸のブレが大きくなり、横型スクリューコンベアの軸受部分に損傷が生じ易い。
螺旋羽根の形状は、回転軸の回転に伴って回転することにより、筒体内で粉粒体を下方または上方へ搬送可能であれば任意である。
また、中間軸受は、180°間隔で対向した2つの分割線に沿って軸受を縦に半分割したタイプのものの方が、回転軸への組み付けおよびメンテナンスが容易になることから好ましい。
中間軸受は、回転軸のネック部に設けた方が好ましい。ネック部とは、回転軸の通常部分より小径な部分である。
梁材は、筒本体の左側板と右側板とに分離不能に固定しても、ボルト等により着脱自在に連結してもよい。着脱自在とした方が、中間軸受のメンテナンスが容易となる。
筒体の内部空間における梁部材の横架位置は、中間軸受を吊下する必要から、中間軸受より上方であれば任意である。
軸受吊下具の種類は、梁材に中間軸受を着脱自在に吊下できる構造であれば任意である。例えば、ワイヤ、ケーブル、ベルトなどの線紐帯材を採用することができる。その他、各種の棒材などでもよい。
このとき、梁材の長さ方向の両端部から下方に延びた一対のL字吊下板の各掛止爪を、それぞれが上側部分凹部と下側部分凹部とからなる左右一対のホルダ掛止凹部に掛止する。これにより、一対のL字吊下板および軸受ホルダを介して、中間軸受が梁材に堅固に吊下される。
また、このように軸受ホルダを上側部分ホルダと下側部分ホルダとにより上下方向から2分割するとともに、各L字吊下板の掛止爪が挿入される一対のホルダ掛止凹部を、各支持突片部の先端面に段差状に形成された上側部分凹部と下側部分凹部とにより上下方向に2分割したため、梁材への中間軸受の連結およびその解除が簡単になる。その結果、蓋板を開いて行われる中間軸受のメンテナンスが容易となり、その作業時間も短縮することができる。
上側部分ホルダと下側部分ホルダとの着脱自在な連結構造としては、例えば、ボルトナット構造、凹部と凸部との嵌合構造などを採用することができる。
支持突片部(上側部分突片部および下側部分突片部)は、軸受ホルダ(上側部分ホルダおよび下側部分ホルダ)と同一素材で一体的に形成してもよいし、別体で形成してもよい。
支持突片部(上側部分突片部および下側部分突片部)の形状は、断面四角形の角棒状である。
ホルダ掛止凹部(上側部分凹部および下側部分凹部)の形状は任意である。例えば、断面矩形状、断面円弧状などでもよい。
L字吊下板は、梁材と同一素材で一体的に連結してもよいし、別体で連結してもよい。
掛止爪の形状は、掛止されるホルダ掛止凹部の形状に応じて適宜変更される。例えば、平面視して矩形状でも半円状でもよい。
各L字吊下板は、屈曲した掛止爪を対峙させた状態で使用される。
また、すべり軸受に比べて内,外輪の摩擦抵抗および摩擦熱が小さいため、例えば手持ち式のグリスガンを利用した年数回、少量(数ミリリットル)のグリス注入で十分役目を果たし、一定期間におけるグリスの注入回数および1回当たりのグリスの注入量をそれぞれ減らすことができる。その結果、中間軸受のメンテナンスコストを低減することができる。また、このようにグリスの注入回数およびグリスの注入量が少ないため、横型スクリューコンベアにグリス供給ユニットが不要となり、設備コストを低減することができる。しかも、グリスの注入量が低減することで、搬送中の粉粒体にグリスが混入し難い。
さらに、ラジアルころ軸受の軸線方向の一端面および他端面を覆うように、一端側のベアリングカバーおよび他端側のベアリングカバーを配設したため、ラジアルころ軸受の軸線方向の両端部の全域を外方から覆うことができる。これにより、ラジアルころ軸受の両端面を通して、筒体を搬送中の粉粒体が軸受内に侵入するのを防止することができる。
ラジアルころ軸受の種類は限定されない。例えば、円筒ころ軸受、針状ラジアルころ軸受、円すいころ軸受自動調心ころ軸受などを採用することができる。また、ラジアル・スラストころ軸受でもよい。
また、ラジアルころ軸受は、180°間隔で対向した2つの分割線に沿って軸受を上下に半分割したタイプのものの方が、回転軸への組み付けおよびメンテナンスが容易になることから好ましい。もちろん、分割しないタイプのものでもよい。
半分割式のラジアルころ軸受の場合、内輪および外輪は、180°間隔で対向して、それぞれが軸線を基準に互いに反対方向に傾斜した2つの分割線に沿って半分割(自然割り分割)された上下一対の部分内輪または上下一対の部分外輪からなるものとした方が好ましい。このように、内輪および外輪をそれぞれ半分割すれば、部分内輪同士および部分外輪同士をそれぞれ連結(端面同士の突き合わせ)する際、部分内輪同士や部分外輪同士が互いに嵌り込むことにより、両部材間の軸線方向における位置合わせを容易かつ確実に行うことができる。
ころの形状は、ラジアルころ軸受の種類によって適宜異なる。
さらに、梁材は、スクリューの軸線を通る高さ位置で、筒本体の左側板と右側板とに横架されるのではなく、左側板の上部と右側板の上部とに横架されているため、コンベア運転時に梁材に作用する粉粒体の送圧は小さく、使用による梁材の傷みも少ない。すなわち、仮に梁材がスクリューの軸線を通る高さ位置で取り付けられた場合、筒本体を流れる粉粒体と梁材との接触頻度は高く、上方より受ける粉粒体の自重も大きくなる。その結果、梁材の使用による傷みは、梁材を筒本体の上部に配置したときに比べて激しい。
このとき、梁材の長さ方向の両端部から下方に延びた一対のL字吊下板の各掛止爪を、それぞれが上側部分凹部と下側部分凹部とからなる左右一対のホルダ掛止凹部に掛止する。その結果、一対のL字吊下板および軸受ホルダを介して、中間軸受が梁材に堅固に吊下される。
このように、一対のL字吊下板の掛止爪が挿入される一対のホルダ掛止凹部を、組み立て式の軸受ホルダの各支持突片部の先端面に形成された上側部分凹部と下側部分凹部とによって上下方向に2分割したため、梁材への中間軸受の連結およびその解除が簡単になる。その結果、蓋板を開いて行われる中間軸受のメンテナンスが容易となり、その作業時間も短縮できる。
また、すべり軸受に比べて内,外輪の摩擦抵抗および摩擦熱が小さく、例えば作業者が手持ち可能なグリスガンを利用した年数回、少量のグリス注入で十分役目を果たすため、一定期間におけるグリスの注入回数、1回当たりのグリスの注入量をそれぞれ低減することができる。その結果、中間軸受のメンテナンスコストを廉価にできるとともに、横型スクリューコンベアにグリス供給ユニットが不要となり、設備コストを低減することができる。
また、グリスの注入量が少なくなることで、中間軸受からグリスが漏れ難くなり、搬送中の粉粒体にグリスが混入し難くなる。
さらに、ラジアルころ軸受の軸線方向の一端面および他端面を一対のベアリングカバーにより覆うようにしたため、ラジアルころ軸受の軸線方向の両端面の全域を外方から覆うことができる。これにより、ラジアルころ軸受の両端面を通して、筒体を搬送中の粉粒体が軸受内に侵入するのを防止することができる。
図1〜図4に示すように、横型スクリューコンベアCは、セメント製造プラントで製造されたセメントを海上輸送するセメントタンカーの甲板に配備され、出港地に搬送されたセメントをタンカーの各船倉に積み込むとともに、目的地に着港後、複数の縦型スクリューコンベアを使用し、各船倉から甲板へ積み出されたセメントを荷揚げする水平搬送装置である。なお、荷揚げ時、横型スクリューコンベアCにより水平搬送されたセメントは、いったん船体の船首側、船尾側に配された各圧送タンクに集められ、その後、各圧送タンクからセメント圧送装置により荷揚げされる。
これらの揺れ幅抑制構造体は、対応する支柱の先端部に、船幅方向に延びた複数の下側回動軸を介して各下端部が軸支された短尺な複数の連結リンク部材と、各連結リンク部材の先端部に、船幅方向に延びる複数の上側回動軸を介して各下端部が軸支されるとともに、各上端部が筒体11の底部の長さ方向の所定箇所に離間して溶接された複数の筒体支持材とを有している。セメントタンカーの揺れに伴なう横型スクリューコンベアCの船長方向への揺れは、各支柱の上端部に配された各揺れ幅抑制構造体によって減衰される。すなわち、セメントタンカー船体が波揺れ(例えばピッチング)したとき、各下側回動軸を中心にして各連結リンク部材が任意に回動(揺動)するとともに、各上側回動軸を中心にして各筒体支持材が任意に回動して、その揺れ幅がメカニカルに抑制される。なお、上側回動軸または下側回動軸を船長方向に延びた軸に変更すれば、セメントタンカーの船長方向の揺れの抑制だけでなく船幅方向の揺れも抑制することができる。
また、スクリュー14は、長さ方向に略均等に分割されている(図3)。すなわち、回転軸12および螺旋羽根13は、長さ方向にそれぞれ分割されている。螺旋羽根13は回転軸12の一端部から他端部まで連続して設けられ、セメントの積み出し作業が円滑にできるように構成されている。螺旋羽根13の外径は、セメント原料の送り残しがほとんどないように、底板15の内径と略同じとしている。
回転軸12の他端部は、筒体11の他方の端板から外方へ突出している。この突出部分には、減速ギヤを介して、モータMの出力シャフトが連結されている。モータMの出力シャフトが所定方向に所定速度で回転することにより、ベルト式動力伝達構造体を介して、一端側軸受、他端側軸受および各中間軸受24により軸支されたスクリュー14が、セメントの積み出し方向に回転する。
図1および図2に示すように、筒体11のうち、ネック部23が収納される部分には、その左側板16の上部と右側板17の上部とに、筒本体18の幅方向に延びた梁材26が横架されている。梁材26は、鋼製の角パイプからなり、その長さ方向の両端に矩形状のフランジ26aが一体的に形成されている。各フランジ26aの横方向の両端部には、一対のボルト孔26bがそれぞれ形成されている。
各掛止ブラケット28の内側面の下端部には、梁材26の各フランジ26aの掛止突起28aがそれぞれ一体形成されている。また、各掛止ブラケット28の横方向(筒本体18の長さ方向)の両端部には、その内外面を貫通して、対応するボルト孔26bに連通可能な一対のボルト孔28bがそれぞれ形成されている。各フランジ26aを各掛止ブラケット28の掛止突起28aに掛止し、互いに連通状態となった各ボルト孔26b,28bに2対のボルトナット構造体B2をそれぞれ挿着し、その後、各ボルトナット構造体B2を利用して、各フランジ26aと対応する掛止ブラケット28とを締結する。これにより、梁材26が筒本体18の上部に着脱自在に横架される。このとき、各ボルトナット構造体B2は、各ナットNが筒本体18の外方に配置されている。
なお、各掛止ブラケット28は、これらを厚さ方向に2分割し、各内側部を左側板16の上部の内側面と右側板17の上部の内面側とにそれぞれ面接触状態で溶接するとともに、各外側部を左側板16の上部の外側面と右側板17の上部の外面側とにそれぞれ面接触状態で溶接してもよい。この場合、左側板16と右側板17との所定位置には、ボルト孔26bと連通する一対の連通孔が形成されるものとする。
内輪29の組み立て時には、ネック部23を外方から挟み込むように、互いの突き合わせ面を合わせてこれらの部分内輪29Aを突き合わせ、この状態を維持しながら、部分クランプ枠34Aの端部に形成されたボルト孔に、それぞれボルトを連続してねじ込む。これにより、対応する部分クランプ枠34A同士が一体化して上下一対のクランプ枠34が形成され、これらのクランプ枠34による締め付け力によって、上下一対の部分内輪29Aから内輪29が組み立てられる。このとき、内輪29の外周面のうち、一対のクランプ枠34の間の部分に、後述する各円筒ころ31が転がる外側軌道面aが現出する。
外輪30の組み立て時には、後述する上側部分ホルダ49と下側部分ホルダ51とに、対応する部分外輪30Aをそれぞれ嵌着(嵌合)する。その後、各部分外輪30Aの突き合わせ面を合わせて、内輪29に装着された後述する保持器32を外方から覆い、この状態を維持しながら、上側部分ホルダ49と下側部分ホルダ51とをボルト連結することで、外輪30が組み立てられる。このとき、外輪30の内周面に各円筒ころ31が転がる内側軌道面bが現出する。
保持器32は、円環状の帯体からなって、周方向へ向かって16等分した角度位置(22.5°間隔)に、内,外周面を貫通して形成されたころ収納空間に、合計16個の円筒ころ31を、それぞれ回転自在に支持するものである。各円筒ころ31の軸線は、保持器32の軸線と平行である。
保持器32は、上下一対の半割円筒状の部分保持器32Aから構成される。各部分保持器32Aには、8個ずつ円筒ころ31が配設されている。
また、各ベアリングカバー33A,33Bは、中央部が外方へ段差形状に配置された厚肉な円環板である。各ベアリングカバー33A,33Bの内周面には、これらの内周面とネック部23の外周面との隙間をシールする円環状の一対のシール部材35が、各ベアリングカバー33A,33Bの軸線方向に離間して配設されている。各シール部材35は、半割円環状の上下一対の部分シール部材から構成されている。
また、各ベアリングカバー33A,33Bは、それぞれが軸線と平行で、上下一対の半割円筒状の部分ベアリングカバー33Cから構成されている。これらの部分ベアリングカバー33Cは、上側部分ホルダ49の両端面および下側部分ホルダ51の両端面にそれぞれ複数のボルトB3により締結されている。
軸受ホルダ27は、ネック部23の約3分の1の長さを有する厚肉な円環板である。軸受ホルダ27の外径はネック部23の各フランジ23aの外径と同一で、軸受ホルダ27の両端には各ベアリングカバー33A,33Bが配設されている。各フランジ23aの外周面とそれに対応するベアリングカバー33A,33Bの外周面とは、一対の円筒カバー44により覆われている。これにより、中間軸受24の周方向からネック部23付近へのセメントの侵入が防止される。円筒カバー44は、対応する部材に着脱自在にねじ止めされている。なお、各円筒カバー44と接する各ベアリングカバー33A,33Bの長さ方向の両端部の外周面には、別のシール部材35が一対ずつ離間状態で埋め込まれている。各円筒カバー44は、上側部分カバー46と、これにねじ止めされる下側部分カバー47とにより上下2分割されている。
ホルダ掛止凹部41は、上側部分突片部48の先端面の下辺部分に段差状に形成された上側部分凹部52と、下側部分突片部50の先端面の上辺部分に段差状に形成された下側部分凹部53とに上下2分割されたものである。
各L字吊下板43は、梁材26と同一素材からなる厚肉な板材で、各下端部が対峙方向へ直角に屈曲して、一対の掛止爪42を構成する。各L字吊下板43の対峙面の上部と梁材26の長さ方向の中央部の下面との間には、各L字吊下板43を補強する直角三角形状の厚肉な補強リブ54が固定されている。
図1〜図4に示すように、横型スクリューコンベアCにおいて、モータMの出力シャフトを所定方向へ回転させ、減速ギヤを介して、スクリュー14をセメントの移送方向へ100〜200rpmで回転させる。これにより、横型スクリューコンベアCの一端側の投入口から投入されたセメントが、スクリュー14の回転に伴って筒体11の内部を通過し、船外へ積み出される。
このとき、回転軸12の各ネック部23が、各軸受吊下具25および各中間軸受24を介して、各梁材26に回転自在に支持されるため、横型スクリューコンベアCが長尺化し、スクリュー14が長くなっても、スクリュー14の自重による撓みが抑えられ、長尺な回転軸12のブレを防止することができる。これにより、螺旋羽根13が筒体11の内周面に接触して生じる筒体11の振動、摩耗や金属音が発生しないとともに、横型スクリューコンベアCの各所に配されたボルトの緩みや、金属疲労などを抑制することができる。
なお、必要に応じて、梁材26を筒本体18の上部空間から取り外してメンテナンス作業を行ってもよい。すなわち、各ボルトナット構造体B2を外し、各フランジ26aの各掛止ブラケット28からの掛止状態を解除することで、梁材26を取り外す。
また、この軸受吊下具を蓋板19に取り付けるタイプにあっては、回転軸12を芯出した状態で筒本体18の上面開口を閉蓋できない。すなわち、あらかじめ筒本体18を閉蓋した後、例えば蓋板19の上方に突出した部分を操作して軸受吊下具を上下方向へ移動させ、中間軸受24の吊り下げ高さを調整する芯出しを行う必要がある。この作業は目視ができない閉蓋状態で行わなければならないため、回転軸12の芯出しが困難である。しかしながら、ここでは軸受吊下具25が梁材26に取り付けられるため、蓋板19を開いた状態で軸受吊下具25による回転軸12の芯出しを簡単に短時間で行うことができる。
なお、ネック部23を交換する際には、回転軸のフランジとネック部23のフランジとから各ボルトナット構造体Bを外してネック部23の交換を行う。
このとき、梁材26の長さ方向の両端部から下方に延びた一対のL字吊下板43の各掛止爪42を、それぞれが上側部分凹部52と下側部分凹部53とからなる左右一対のホルダ掛止凹部41に掛止する。その結果、一対のL字吊下板43および軸受ホルダ27を介して、中間軸受24が梁材26に堅固に吊下される。
その後、軸受ホルダ27の軸線方向の両端面に、多数のボルトナット構造体B3を介して、各ベアリングカバー33A,33Bを締結する。また、各フランジ23aの外周面とそれに対応するベアリングカバー33A,33Bの外周面とに、一対の円筒カバー44をそれぞれねじ止めする。これにより、中間軸受24の周囲からセメントが中間軸受24の内部空間やネック部23付近に侵入するのを防止することができる。
特に、ここではメンテナンス作業を開蓋した窓部20を通して行うようにしたため、大がかりとなる蓋板19の取り外し作業、および、メンテナンス後の蓋板19の取り付け作業が不要となる。
また、円筒ころ軸受を採用したことで、すべり軸受に比べて内輪29および外輪30の摩擦抵抗および摩擦熱が小さく、例えば作業者が手持ち可能なグリスガンを利用した年数回または1000時間程度の横型スクリューコンベアCの使用後、1回あたり数ミリリットルのグリス注入でも十分役目を果たすため、一定期間におけるグリスの注入回数、1回当たりのグリスの注入量をそれぞれ低減することができる。その結果、中間軸受24のメンテナンスコストを廉価にできる。しかも、横型スクリューコンベアCにグリス供給ユニットが不要となり、設備コストをさらに低減することができる。
さらにまた、円環状のシール部材35により、両ベアリングカバー33A,33Bの内周面と回転軸12の外周面との隙間をシールするようにしたため、両ベアリングカバー33A,33Bを設けただけの場合に比べて、筒体11を移送中のセメントが中間軸受24内に侵入して発生する、円筒ころ31の回転障害の防止効果をさらに高めることができる。
さらに、コンベア運転に伴なう筒体11の不断的な振動により、ボルトナット構造体B2に緩みが発生する場合があるが、各ボルトナット構造体B2のナットNが筒本体18の外方に配されているため、窓部20を開蓋して行うメンテナンス時でなくても、筒体11の外からナットNの緩みを点検するだけで、梁材26のガタつきを早期に発見することができる。また、応急処置として、緩んだナットNをソケットなどの工具により締めることで、梁材26のガタつきを解消することができる。
11 筒体、
12 回転軸、
13 螺旋羽根、
14 スクリュー、
15 底板、
16 左側板、
17 右側板、
18 筒本体、
19 蓋板、
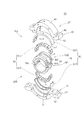
24 中間軸受(ラジアルころ軸受)、
26 梁材、
25 軸受吊下具、
27 軸受ホルダ、
29 内輪、
30 外輪、
31 円筒ころ(ころ)、
33A 一端側のベアリングカバー、
33B 他端側のベアリングカバー、
40 支持突片部、
41 ホルダ掛止凹部、
42 掛止爪、
43 L字吊下板、
48 上側部分突片部、
49 上側部分ホルダ、
50 下側部分突片部、
51 下側部分ホルダ、
52 上側部分凹部、
53 下側部分凹部。
Claims (2)
- 粉粒体の搬送用の筒体に収納されて、水平方向に延びる回転軸の外周面に螺旋羽根が周設されたスクリューのうち、上記回転軸の長さ方向の途中部分を、上記筒体に対して回転自在に支持する横型スクリューコンベア用中間軸受ユニットであって、
上記筒体は、底板と左側板と右側板とを樋状に連結した筒本体と、該筒本体の上面開口を閉蓋する蓋板とを有し、
上記回転軸の途中部分には中間軸受が設けられ、
上記左側板の上部と上記右側板の上部とには梁材が横架され、
上記中間軸受は、軸受吊下具を介して、上記梁材に着脱自在に吊下されるとともに、
上記軸受吊下具は、
上記中間軸受をその周方向より被い、左右の端側から一対の支持突片部が延出した円筒状の軸受ホルダと、
上記梁材の長さ方向の両側部に各上端部が連結されて、各下端部に、上記各支持突片部の先端面に配された一対のホルダ掛止凹部に掛止される掛止爪が形成された左右一対のL字吊下板とを備え、
上記軸受ホルダは、
上記中間軸受の上部を被い、左右の端側から角棒状の一対の上側部分突片部が延出した半割円筒状の上側部分ホルダと、
該上側部分ホルダに着脱可能に連結された状態で上記中間軸受の下部を被い、左右の端側から角棒状の一対の下側部分突片部が延出した半割円筒状の下側部分ホルダとを有し、
上記ホルダ掛止凹部は、上記上側部分突片部の先端面の下辺部分に段差状に形成された上側部分凹部と、上記下側部分突片部の先端面の上辺部分に段差状に形成された下側部分凹部とに上下2分割されたものである横型スクリューコンベア用中間軸受ユニット。 - 上記中間軸受は、上記回転軸の長さ方向の途中部分に固定された内輪と、上記梁材および上記軸受ホルダを介して上記筒体に支持される外輪との間で、多数のころをそれぞれ回転自在に挟持したラジアルころ軸受で、
該ラジアルころ軸受の軸線方向の一端面は、外周部が上記軸受ホルダに固定された円環状の一端側のベアリングカバーによって、該一端側のベアリングカバーの内側空間に上記回転軸を挿通した状態で覆われ、
上記ラジアルころ軸受の軸線方向の他端面は、外周部が上記軸受ホルダに固定された円環状の他端側のベアリングカバーによって、該他端側のベアリングカバーの内側空間に上記回転軸を挿通した状態で覆われた請求項1に記載の横型スクリューコンベア用中間軸受ユニット。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016220603A JP6601877B2 (ja) | 2016-11-11 | 2016-11-11 | 横型スクリューコンベア用中間軸受ユニット |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016220603A JP6601877B2 (ja) | 2016-11-11 | 2016-11-11 | 横型スクリューコンベア用中間軸受ユニット |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018076170A JP2018076170A (ja) | 2018-05-17 |
| JP6601877B2 true JP6601877B2 (ja) | 2019-11-06 |
Family
ID=62150283
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016220603A Active JP6601877B2 (ja) | 2016-11-11 | 2016-11-11 | 横型スクリューコンベア用中間軸受ユニット |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6601877B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7016442B1 (ja) * | 2021-10-15 | 2022-02-04 | 三菱重工環境・化学エンジニアリング株式会社 | スクリューコンベヤ |
| CN116480694A (zh) * | 2023-04-14 | 2023-07-25 | 机械工业第九设计研究院股份有限公司 | 一种烘干室输送穿轴密封结构 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5253110Y2 (ja) * | 1973-05-24 | 1977-12-02 | ||
| US4025131A (en) * | 1976-01-08 | 1977-05-24 | Henningsen Foods, Inc. | Removable sanitary hanger bearing |
| JPH0565925U (ja) * | 1992-02-14 | 1993-08-31 | 三菱マテリアル株式会社 | スクリューコンベヤの中間軸受部の構造 |
| JP5498037B2 (ja) * | 2009-03-12 | 2014-05-21 | 株式会社神戸製鋼所 | スクリュコンベア |
| US8136654B2 (en) * | 2009-10-15 | 2012-03-20 | Applegate Livestock Equipment, Inc. | Auger conveyer |
-
2016
- 2016-11-11 JP JP2016220603A patent/JP6601877B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2018076170A (ja) | 2018-05-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5498037B2 (ja) | スクリュコンベア | |
| JP2008162731A (ja) | 粉粒体移送用流路切換装置 | |
| US20100230241A1 (en) | Belt scraper tensioning assembly | |
| JP2018076170A (ja) | 横型スクリューコンベア用中間軸受ユニット | |
| US8403128B2 (en) | Conveyor system support hanger assembly | |
| US6244425B1 (en) | Conveyor trolley system | |
| JPS5842510A (ja) | トロリ−組立体 | |
| US4025131A (en) | Removable sanitary hanger bearing | |
| KR101466612B1 (ko) | 알갱이 및 분체 이송용 수냉 스크류 컨베이어의 스크류축과 리브의 고정구조 | |
| CN100402877C (zh) | 用于润滑轴承组件的方法和装置 | |
| US20150151916A1 (en) | Flow-retarding chutes and spouts and method for delivering dry bulk free-flowing material to a location | |
| JP5162048B1 (ja) | 縦型スクリューコンベア用中間軸受 | |
| JP2001278434A (ja) | 粉粒体供給装置 | |
| KR20150122474A (ko) | 스크류 컨베어의 축 씰링장치 | |
| CN103287826B (zh) | 一种fu链式输送机头部防止卡链的保护装置 | |
| JP6235833B2 (ja) | ポンプ吊上げ治具、ポンプ吊上げ方法、ポンプ分解方法 | |
| KR101567429B1 (ko) | 연속식 하역기용 버켓 체인 가이드 롤러 | |
| CA2428936C (en) | Self-supporting flexible ship-loading arm for pneumatic transfer of solids | |
| RU2562816C2 (ru) | Опорное устройство для валов шнековых транспортеров | |
| US20200124213A1 (en) | Bearing arrangement for firefighting monitor | |
| EP3177861B1 (en) | Swivel device | |
| JP3249198U (ja) | リターンローラ交換用治具及びリターン用アイドラ装置 | |
| US10138067B2 (en) | Jackladder flight member with replaceable or rotatable wear component | |
| CN207823838U (zh) | 用于袋装弹簧机的弹簧输送装置 | |
| CN211109566U (zh) | 一种耐腐蚀的柔性皮带托辊 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190403 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20190403 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20190410 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190709 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190821 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191001 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191003 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6601877 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |