JP6668643B2 - ベルトコンベヤシステムの制御方法 - Google Patents
ベルトコンベヤシステムの制御方法 Download PDFInfo
- Publication number
- JP6668643B2 JP6668643B2 JP2015169966A JP2015169966A JP6668643B2 JP 6668643 B2 JP6668643 B2 JP 6668643B2 JP 2015169966 A JP2015169966 A JP 2015169966A JP 2015169966 A JP2015169966 A JP 2015169966A JP 6668643 B2 JP6668643 B2 JP 6668643B2
- Authority
- JP
- Japan
- Prior art keywords
- belt conveyor
- conveyed
- amount
- biomass
- payout
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Branching, Merging, And Special Transfer Between Conveyors (AREA)
- Accessories For Mixers (AREA)
- Control Of Conveyors (AREA)
Description
例えば、火力発電所等において、石炭とバイオマスを混焼する技術が知られているが、石炭とバイオマスを所定の割合で混合する際に、複数台のベルトコンベヤを使用したベルトコンベヤシステムが使用されるケースがある。
石炭とバイオマスを混合して混焼させる場合には、別個のサイロに貯蔵されて保管されていた石炭とバイオマスが、複数台のベルトコンベヤで構成されたベルトコンベヤシステムで搬送されて混合される。環境面から、今後、多くなることが予想される技術分野である。
なお、ベルトコンベヤに載っている被搬送物の重量を量るための計量器は、ベルト下面に設置されてベルト局所部分の重量を測定するタイプ以外にもあり、例えば、ベルトコンベヤ全体の重量を図るタイプ等、様々な種類がある。
しかし、スケールの大きな計量器は、重量物を測定するには適しているが、微小な重さを測定するには不向きである。即ち、スケールの大きな計量器は、重量の微小な変化に対する感度が鈍く精度が悪い。微小な重量の変化は誤差と判断されてしまう可能性もある。
このような理由から、ベルトコンベヤに配置した計量器のスケールの大きさに対して、測定対象物である被搬送物の重量が小さくなりすぎてしまうと被搬送物の計測精度が悪くなる。前述したように、被搬送物が載っているベルト等の重さを含めて測定するためには、スケールの大きな計量器を使用せざるを得ず、結果、被搬送物の重量が極端に小さい場合に、計測精度が悪くなるという問題があった。
しかし、石炭に混合して燃焼させることのできるバイオマスの重量比率は、通常、3%前後であり極端に少ない。また、石炭に比較してバイオマスの比重は極端に小さく、嵩高の(比重の軽い)材料である。
そのため、計量器のスケールの大きさに対して測定対象のバイオマスの荷重が小さくなり計測精度が悪くなるという問題が生じやすい。
しかし、バイオマスを払い出すベルトコンベヤの計量精度が悪ければ、バイオマスの量が十分にコントロールできないために、一定の範囲内に維持することが難しくなる。
時間差を勘案しながら制御する方法もあるが、ベルトに載って搬送されている被搬送物の量が極端に少ないケースでは、急激に払出量を変化させようとしても、その変化の大きさが制限されるという問題があった。即ち、ベルトに載っている被搬送物の量が極端に少ない場合に、ベルト速度を上げても、払出量が、すぐに増加せず、所望する払出量にまで調整できないケース等である。
(1) 第1ベルトコンベヤ、及び、第1ベルトコンベヤに第1被搬送物を供給する第1供給装置、並びに、第2ベルトコンベヤ、及び第2ベルトコンベヤに第2被搬送物を供給する第2供給装置を備えて、第1ベルトコンベヤで搬送した第1被搬送物と第2ベルトコンベヤで搬送した第2被搬送物を所定の割合で払い出すベルトコンベヤシステムの制御方法であって、第2ベルトコンベヤの搬送開始から払出開始前において、第2供給装置とした払出フィーダの供給スクリュの回転数を調整して第2被搬送物の供給量が一定になるようにし、第2ベルトコンベヤの搬送速度を一定にすることにより、第2ベルトコンベヤ上で搬送される第2被搬送物の層厚を一定とし、第2ベルトコンベヤ上が層厚一定を確保し均一な状態になった後においては、第1ベルトコンベヤ上で搬送される第1被搬送物の搬送量を検出して、第1被搬送物と第2被搬送物が所定の割合となる第2被搬送物の払出量を算出し、第2供給装置とした払出フィーダの供給スクリュの回転数を変化させて第2供給装置から供給する第2被搬送物の供給量を該算出した払出量に調整するとともに、第2供給装置から供給する第2被搬送物の供給量に合わせて第2ベルトコンベヤの搬送速度を調整し、第2ベルトコンベヤ上で搬送される第2被搬送物の層厚が一定となるように調整することで、第2ベルトコンベヤからの第2被搬送物の払い出し量が、該算出した払出量になるように制御する。
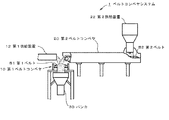
図1乃至図9は本発明の実施形態に係わり、図1はベルトコンベヤシステムの構成を側面側から説明する概念図であり、図2は上面側から説明する概念図である。
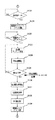
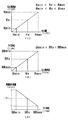
図3は本発明に係わるベルトコンベヤシステムの他の実施形態の構成を上面側から説明する概念図である。図4はベルトコンベヤ上に載置された被搬送物の層厚を説明する概念図である。図5は本発明に係わるベルトコンベヤシステムの制御フロー概要を説明する図であり、図6から図8はベルトコンベヤシステムの制御フローを説明する図である。図9はベルトコンベヤシステムに使用した機器の特性を説明する図である。
なお、以下に説明するベルトコンベヤシステム1は、石炭とバイオマスを所定の割合で供給するベルトコンベヤシステムの例である。
なお、第2ベルトコンベヤ20は可変速式の駆動装置により、運転中、第2ベルトB2のベルト速度を可変することができ、第2搬送速度V2を自在に可変することができるよう構成されている。
計量器は、ベルト下面に設置されてベルト局所部分の重量を測定するタイプであり、被搬送物、被搬送物が載置された部分のベルト、並びに、それを支えるローラ等の支持部材等の重さをまとめて1つの荷重として測定する方式のタイプのものである。
本実施形態においては、計量器で測定した荷重から、ベルトやローラ等の重量を差し引いて被搬送物の重量を算出する構成となっている。
なお、図4に示したように、本実施形態では、第2供給装置22内に、供給スクリュ22Sを備えて払出フィーダを構成している。そして、本実施形態では、供給スクリュ22Sにより、第2供給装置22内のバイオマスを切り出して、第2ベルトコンベヤ20上に供給する構成となっている。即ち、本実施形態においては供給スクリュ22Sの回転数を変化させることにより、第2供給装置22からベルトコンベヤ20上に供給するバイオマスの切り出し量を自在に調整する構成となっている。
そして、第1ベルトコンベヤ10に供給された石炭とバイオマスは、第1ベルトコンベヤ10の下流側にある払出位置で払い出されてバンカ30に供給される。
第1ベルトコンベヤ10と第2ベルトコンベヤ20を始動させて、ステップ1(S1)を開始し、第1ベルトコンベヤ10上で搬送されている第1被搬送物15の石炭について、その搬送量を計量器で検出する。
したがって、第2供給装置22より、バイオマスを供給しても、すぐには、第2ベルトコンベヤ20の下流側にある払出位置から、払い出しされない。
そして、第2ベルトコンベア20の第2ベルトB2上にバイオマスが一定の層厚Tで、均一な状態で載置された状態(所謂、第2ベルトコンベヤ20上にバイオマスが充填処理された状態)とする。
計量器の種類等により影響されるが、計量器のスケールの大きさに対して測定対象のバイオマスの重量が小さくなりすぎないように配慮して、層厚Tを決定する。
そして、算出したバイオマスの払出量に相当するバイオマスの切り出し量を決定する。
前述したように、本実施形態においては供給スクリュ22Sの回転数を変化させることにより、第2供給装置22から第2ベルトコンベヤ20上に供給するバイオマスの切り出し量を調整する。
なお、この際において、通常、石炭に対するバイオマスの混合割合は、重量比で5%以下程度である。
ステップ3(S3)では、前述したバイオマスの切り出し量に必要な払出機の回転数を決定する。本実施形態においては、払出フィーダを構成する供給スクリュ22Sの回転数を決定する。
本実施形態では、第2供給装置22から切り出されて供給されるバイオマスの供給量に合わせて、第2ベルトコンベヤ20の第2ベルトB2上で搬送されるバイオマスの層厚Tが一定となる第2ベルトコンベヤ20の第2搬送速度V2を算出して決定する。
その結果、第2ベルトB2の搬送路上で、第2被搬送物25であるバイオマスの重量が極端に小さい箇所ができない。
そして、石炭の搬送量の検出結果に基づき算出した前述のバイオマスの払出量と、計量器で測定した払出量のサンプリング結果が相違している場合は、供給スクリュ22Sの回転数を調整して、バイオマスの切り出し量を変更し、供給量を補正する。
最初のステップとして、第1ベルトコンベヤ10の運転を開始し、第1供給装置12から第1ベルトコンベヤ10に石炭の供給を開始する。
まず、最初に、荷流れタイマのカウントを開始(S102)し、荷流れタイマがカウントアップ(S103)した時点で、第1ベルトコンベヤ10に配した計量器により石炭搬送量のサンプリングを開始して、石炭搬送量サンプリング開始(S104)する。
なお、本実施形態において、払出フィーダの払出速度は、供給スクリュ22Sの回転数で表した。図9(1)に、バイオマスの払出量と供給スクリュ22Sの払出速度(スクリュ回転数)の関係を示す。払出量がHxの際に、払出速度(スクリュ回転数)はRxとなる。
第2ベルトコンベヤ20の大きさによっては、バイオマスの払出量が極めて少ない場合に十分な制御できなくなる可能性があるため、本実施形態においてはα2の値を設けた。
図9(2)に供給スクリュ22Sの払出速度(スクリュ回転数)と、第2ベルトコンベヤ20の速度の関係を示す。払出速度(スクリュ回転数)がRxの際にBC速度(第2搬送速度V2)はBRxになる。
払出量に変更がある場合は、第2ベルトコンベヤを駆動するモータM1の速度指令を新たに書き込み(S117)、第2ベルトコンベヤ20のベルト速度(第2搬送速度V2)を変更する。
そして、制御遅れタイマのカウントがアップした時点(S122)で、バイオマスの払出量サンプリングを開始する(S123)。
そして、設定したバイオマスの払出量と計量器で検出したバイオマスの平均払出量とがし所定の範囲内(偏差α3%以内)に入っているかどうか判断する(S125)。
補正必要と判断した場合には、払出機補正速度を算出(S126)し、払出機速度を変更(S127)し、合わせて、第2ベルトコンベヤ20のベルト速度(第2搬送速度V2)を変更する(S128)。即ち、供給スクリュ22Sの回転数を変更してバイオマスの切り出す量を変更し供給量を変更するとともに、第2ベルトコンベヤ20のベルト速度(第2搬送速度V2)を変更する。
10 第1ベルトコンベヤ
12 第1供給装置
15 第1被搬送物(石炭)
20 第2ベルトコンベヤ
22 第2供給装置
25 第2被搬送物(バイオマス)
30 バンカ
22S 供給スクリュ
B1 第1ベルト
B2 第2ベルト
Claims (5)
- 第1ベルトコンベヤ、及び、第1ベルトコンベヤに第1被搬送物を供給する第1供給装置、並びに、第2ベルトコンベヤ、及び第2ベルトコンベヤに第2被搬送物を供給する第2供給装置を備えて、第1ベルトコンベヤで搬送した第1被搬送物と第2ベルトコンベヤで搬送した第2被搬送物を所定の割合で払い出すベルトコンベヤシステムの制御方法であって、
第2ベルトコンベヤの搬送開始から払出開始前において、第2供給装置とした払出フィーダの供給スクリュの回転数を調整して第2被搬送物の供給量が一定になるようにし、第2ベルトコンベヤの搬送速度を一定にすることにより、第2ベルトコンベヤ上で搬送される第2被搬送物の層厚を一定とし、
第2ベルトコンベヤ上が層厚一定を確保し均一な状態になった後においては、
第1ベルトコンベヤ上で搬送される第1被搬送物の搬送量を検出して、第1被搬送物と第2被搬送物が所定の割合となる第2被搬送物の払出量を算出し、第2供給装置とした払出フィーダの供給スクリュの回転数を変化させて第2供給装置から供給する第2被搬送物の供給量を該算出した払出量に調整するとともに、
第2供給装置から供給する第2被搬送物の供給量に合わせて第2ベルトコンベヤの搬送速度を調整し、第2ベルトコンベヤ上で搬送される第2被搬送物の層厚が一定となるように調整することで、第2ベルトコンベヤからの第2被搬送物の払い出し量が、該算出した払出量になるように制御するベルトコンベヤシステムの制御方法。 - 前記第2ベルトコンベヤの払出開始後において、第1ベルトコンベヤで搬送される第1被搬送物の搬送量の検出を一定時間毎に実施し、
該第1被搬送物の搬送量を検出した検出値が、第2ベルトコンベヤから払い出す第2被搬送物の払出量を決定した検出値から、予め定めた範囲を超えて相違する場合に、新たな検出値として、第1被搬送物と第2被搬送物が所定の割合となる第2被搬送物の払出量を新たに算出する請求項1に記載のベルトコンベヤシステムの制御方法。 - 前記第1被搬送物を搬送する第1ベルトコンベヤ上に、第2ベルトコンベヤから第2被搬送物を払い出すことによって、第1被搬送物と第2被搬送物を所定の割合で混合して払い出す請求項1又は請求項2に記載のベルトコンベヤシステムの制御方法。
- 前記第1被搬送物と第2被搬送物を合わせて貯留するバンカを備えて、第1ベルトコンベヤから払い出された第1被搬送物と、第2ベルトコンベヤから払い出された第2被搬送物をバンカ内で合わせて貯留し、該バンカから第1被搬送物と第2被搬送物を所定の割合で混合して払い出す請求項1から請求項3までのいずれか1項に記載のベルトコンベヤシステムの制御方法。
- 前記第1被搬送物が石炭であり、第2被搬送物がバイオマスである請求項1から請求項4までのいずれか1項に記載のベルトコンベヤシステムの制御方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015169966A JP6668643B2 (ja) | 2015-08-31 | 2015-08-31 | ベルトコンベヤシステムの制御方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015169966A JP6668643B2 (ja) | 2015-08-31 | 2015-08-31 | ベルトコンベヤシステムの制御方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017047976A JP2017047976A (ja) | 2017-03-09 |
| JP6668643B2 true JP6668643B2 (ja) | 2020-03-18 |
Family
ID=58278997
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015169966A Active JP6668643B2 (ja) | 2015-08-31 | 2015-08-31 | ベルトコンベヤシステムの制御方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6668643B2 (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108941147A (zh) * | 2017-05-17 | 2018-12-07 | 天津普菲特环保科技有限公司 | 一种重金属废渣稳定化固化处理装置 |
| CN109059031B (zh) * | 2018-08-08 | 2024-04-19 | 华电电力科学研究院有限公司 | 一种生物质给料系统及其工作方法 |
| CN109279263A (zh) * | 2018-11-06 | 2019-01-29 | 江苏江达机械制造有限公司 | 双向汇集式皮带输送机 |
| CN110577091B (zh) * | 2019-04-03 | 2021-07-06 | 上海宝信软件股份有限公司 | 基于人工智能稳定混匀矿质量的方法、系统及介质 |
| CN110817340B (zh) * | 2019-09-29 | 2021-07-16 | 西安重装韩城煤矿机械有限公司 | 一种煤矿运输皮带调速方法、装置及处理器 |
| JP7419062B2 (ja) * | 2019-12-27 | 2024-01-22 | 三菱重工業株式会社 | 搬送装置および搬送方法 |
| CN112660516B (zh) * | 2020-12-11 | 2023-01-10 | 东莞领益精密制造科技有限公司 | 传输线及控制方法 |
| JP6954495B1 (ja) * | 2020-12-16 | 2021-10-27 | 中国電力株式会社 | 貯蔵設備 |
| CN115610950B (zh) * | 2022-11-09 | 2024-05-28 | 重庆钢铁股份有限公司 | 一种干基配煤系统及方法 |
| CN119821993B (zh) * | 2025-02-26 | 2026-01-30 | 西安热工研究院有限公司 | 应用于皮带采样机性能试验的在线给煤系统及方法 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60147225A (ja) * | 1984-01-09 | 1985-08-03 | Kamachiyou Seikou Kk | 粉粒体連続配合方法 |
| JPH083382Y2 (ja) * | 1988-06-17 | 1996-01-31 | 住友電気工業株式会社 | コンベヤ式粉体供給装置 |
| JP2008209080A (ja) * | 2007-02-27 | 2008-09-11 | Mitsubishi Heavy Ind Ltd | 炭化物混合装置及び方法 |
| JP5729007B2 (ja) * | 2011-02-24 | 2015-06-03 | 宇部興産機械株式会社 | 粉粒体混合システム |
-
2015
- 2015-08-31 JP JP2015169966A patent/JP6668643B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2017047976A (ja) | 2017-03-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2017047976A (ja) | ベルトコンベヤシステムの制御方法 | |
| CN102389742B (zh) | 一种高精度配料设备及其控制方法 | |
| KR101203639B1 (ko) | 분체 정량 절출장치 | |
| EA019435B1 (ru) | Способ количественной оценки предметов на ленте конвейера и конвейерный узел | |
| CN102109369B (zh) | 一种烧结配料料仓的物料存量检测方法及装置 | |
| CN204057048U (zh) | 螺旋给料装置 | |
| JP7604611B2 (ja) | 粉末噴出肉盛溶接のための粉末質量流量を測定するための方法および装置 | |
| CN103753708B (zh) | 骨料自动补给装置、方法及混凝土搅拌楼 | |
| CN102415454B (zh) | 一种自动流量控制装置及控制方法 | |
| IT201900005790A1 (it) | Dosatore continuo per materiali solidi o liquidi e relativo metodo di funzionamento | |
| US11971292B2 (en) | Combinatorial weighing device | |
| JP5729007B2 (ja) | 粉粒体混合システム | |
| WO2007034859A1 (ja) | 組合せ計量装置 | |
| CN113734696A (zh) | 一种有机肥生产用定量给料机 | |
| KR101856674B1 (ko) | 분입체 정량공급장치 | |
| RU2366904C2 (ru) | Способ непрерывного дозирования сыпучих материалов | |
| JP2002249231A (ja) | リクレーマの定量払出制御システム | |
| JP6620014B2 (ja) | 焼却灰処理システムおよび方法 | |
| CN101376253B (zh) | 一种刨花板工业化生产刨花原料计量方法与设备 | |
| JPH11116031A (ja) | ベルトコンベヤ装置の定量払出方法 | |
| CN100574654C (zh) | 从中间存储器排出烟丝料的方法和装置 | |
| US20050283273A1 (en) | Apparatus and method for substantially continuous delivery of a substantially constant weight of material per unit of time from a bulk storage location and for weighing, blending, and mixing conveyable materials | |
| CN205023530U (zh) | 物料定比供应防堵系统 | |
| JPH03166111A (ja) | 定流量払い出し装置 | |
| JP2004000301A (ja) | 計量生地供給方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180413 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190214 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190306 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190424 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190716 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190911 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200128 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200210 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6668643 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |