JP6702245B2 - 燃料電池セルの製造方法 - Google Patents
燃料電池セルの製造方法 Download PDFInfo
- Publication number
- JP6702245B2 JP6702245B2 JP2017055265A JP2017055265A JP6702245B2 JP 6702245 B2 JP6702245 B2 JP 6702245B2 JP 2017055265 A JP2017055265 A JP 2017055265A JP 2017055265 A JP2017055265 A JP 2017055265A JP 6702245 B2 JP6702245 B2 JP 6702245B2
- Authority
- JP
- Japan
- Prior art keywords
- work
- chuck
- cam rail
- cam
- intermediate product
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/50—Fuel cells
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Press Drives And Press Lines (AREA)
- Fuel Cell (AREA)
Description
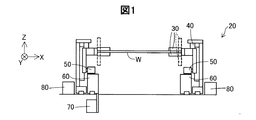
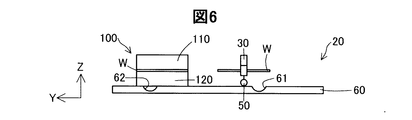
30…チャック
50…カムフォロア
60…カムレール
60A…第1平面
60B…第2平面
70…カムレールシリンダ
80…移動シリンダ
100…加熱加圧装置
110…上型
120…下型
510…補強膜
610…第1斜面
620…底面
630…第2斜面
AS…アノードセパレータ
C…燃料電池セル
CS…カソードセパレータ
J…樹脂シート
K…金属異物
Claims (1)
- 燃料電池セルの中間製品を、搬送装置に設けられたチャックを用いて把持する工程と、
前記搬送装置を水平方向に移動させることによって、前記中間製品を検査加圧装置に搬入する工程と、
前記中間製品を、前記検査加圧装置の下型に載せる工程と、
前記検査加圧装置を用いて、前記中間製品を加圧処理する工程と、を含み、
前記中間製品を前記下型に載せる工程では、前記チャックと連動するカムフォロアを、カムレールを移動させることによって前記カムレールに設けられた窪みに嵌めて、前記把持された中間製品の鉛直方向の位置を下方に移動させ、
前記カムレールと前記カムフォロアとの接触面は、前記チャックよりも下方に位置する
燃料電池セルの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017055265A JP6702245B2 (ja) | 2017-03-22 | 2017-03-22 | 燃料電池セルの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017055265A JP6702245B2 (ja) | 2017-03-22 | 2017-03-22 | 燃料電池セルの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018160312A JP2018160312A (ja) | 2018-10-11 |
| JP6702245B2 true JP6702245B2 (ja) | 2020-05-27 |
Family
ID=63796731
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017055265A Active JP6702245B2 (ja) | 2017-03-22 | 2017-03-22 | 燃料電池セルの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6702245B2 (ja) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5164422B2 (ja) * | 2007-04-26 | 2013-03-21 | 本田技研工業株式会社 | 燃料電池用膜電極構造体及びセパレータの積層方法及びその積層装置 |
| WO2012046886A2 (ja) * | 2011-01-27 | 2012-04-12 | 新東工業株式会社 | 積層体固定治具、積層接合体製造システム及び積層接合体の製造方法 |
-
2017
- 2017-03-22 JP JP2017055265A patent/JP6702245B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2018160312A (ja) | 2018-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100899348B1 (ko) | 태양전지용 스크린 인쇄 장치 | |
| US10826081B2 (en) | Method for conveying fuel cell separator material | |
| KR101846424B1 (ko) | 적층체 고정 지그, 적층 접합체 제조 시스템 및 적층 접합체의 제조 방법 | |
| JP5855442B2 (ja) | 燃料電池用樹脂枠付き電解質膜・電極構造体の製造方法 | |
| CN211480188U (zh) | 一种燃料电池膜电极成型切割和视觉检测装置 | |
| KR101013872B1 (ko) | 연료전지용 금속분리판 제조 장치 및 방법 | |
| KR102187460B1 (ko) | 연료전지 스택용 적층 장치 | |
| CN109638313A (zh) | 燃料电池的单体电池的制造方法 | |
| CN111403553B (zh) | 叠放设备 | |
| JP4882221B2 (ja) | セパレータの接着方法 | |
| US20220193823A1 (en) | Method and system for laser welding a multiplicity of foils | |
| CN101244476A (zh) | 汽车整流管反烧真空烧结技术 | |
| KR102882269B1 (ko) | 선행 가이드를 갖는 금속 분리판 성형 금형 | |
| JP2016162650A (ja) | 燃料電池単セルの製造方法 | |
| JP2018160312A (ja) | 燃料電池セルの製造方法 | |
| KR101141366B1 (ko) | 연료전지용 분리판의 고상가스켓 형성방법 | |
| JP2003022827A (ja) | 燃料電池用セパレータ及び膜・電極接合体の積層方法及び同積層装置 | |
| JP5290932B2 (ja) | 燃料電池用セパレータの製造方法および搬送装置 | |
| JP2020047511A (ja) | 燃料電池セルの製造装置 | |
| JP2008140624A (ja) | 双極型電池の製造装置および製造方法 | |
| JP6844476B2 (ja) | 燃料電池用のセルの製造方法 | |
| JP2012227132A (ja) | 金属セパレータの製造方法 | |
| CN220093323U (zh) | 一种用于焊接炉的料盒 | |
| CN111962019A (zh) | 一种金属掩膜板的制备方法及金属掩膜板 | |
| Bobka et al. | Pressing Process for the Production of Thin Graphite Compound Bipolar Plates for High-Performance Applications |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190620 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20200317 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200407 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200420 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6702245 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |