JP6984843B2 - 異種の発泡成形樹脂部材からなる発泡成形体の製造方法 - Google Patents
異種の発泡成形樹脂部材からなる発泡成形体の製造方法 Download PDFInfo
- Publication number
- JP6984843B2 JP6984843B2 JP2017115647A JP2017115647A JP6984843B2 JP 6984843 B2 JP6984843 B2 JP 6984843B2 JP 2017115647 A JP2017115647 A JP 2017115647A JP 2017115647 A JP2017115647 A JP 2017115647A JP 6984843 B2 JP6984843 B2 JP 6984843B2
- Authority
- JP
- Japan
- Prior art keywords
- foam
- molding
- molded
- molded resin
- resin member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Molding Of Porous Articles (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
Description
図面は、一例として本発明を自動車用フロアスペーサ用の発泡成形体に適用した場合を示すものであって、図1は正面断面図、図2は平面断面図である。
この自動車用フロアスペーサは、ボディフレームの床面とその床面の上に敷設されるフロアマットの間に介在させて使用に供されるものであり、所定の機械的強度、防音性、吸音性などが要求されている。
一方、本発明の異種の発泡成形樹脂部材からなる発泡成形体は、通気性を有する発泡成形樹脂部材と通気性を有さない発泡成形樹脂部材の接合端部が、前記の両樹脂が混合して溶融・固化された混合層を介し一体化されている点に特徴を有するものであり、従来にない新規なものである。
また、前記原料ビーズの種類や発泡倍率、粒径等については、成形する発泡成形体の種類、使用目的、使用場所等に応じて適宜選択することができる。
以上のように、本発明は異種の発泡成形樹脂部材からなる成形体とすることにより、それぞれの発泡部材の特徴を発揮して、従来にない複数の効果を奏する複合体を提供することができる。
この結果、前記混合層33は、通気性を有する発泡成形樹脂と通気性を有さない発泡成形樹脂とが混合して溶融・固化されたものとなり、単に表面のみが溶融して接合するのに比べてより強固に連結した構造とすることができる。
図示のものでは、凹凸状は一つの凹部と凸部の単純なものとしてあるが、複数個の凹凸部でもよく、また波型や鋸刃型等の凹凸形状でもよく、接着面の距離を長くするあらゆる形状を採用することができる。
あるいは、通気性を有する発泡成形樹脂部材31を成形した後、通気性を有さない発泡性原料ビーズを供給し、次いで、加熱成形する際に両樹脂が混合して溶融固化された混合層を形成することや、逆に、通気性を有さない発泡成形樹脂部材32を成形した後、通気性を有する発泡性原料ビーズを供給し、次いで、加熱成形する際に両樹脂が混合して溶融固化された混合層を形成することができ、成形する発泡成形体の種類、形状、用途等に応じて任意の方法を選択することができる。
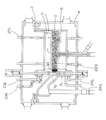
図3〜図5は、本発明に係る発泡成形体の製造方法の一例を示す説明図である。図において、1は移動成形型である凸型、2は固定成形型である凹型、3は移動ダイプレート、4は固定ダイプレート、5、6は前記凹凸型の背面に形成されるチャンバである。図示の成形型では、前記凹凸型で形成される成形用キャビティが、型に対して垂直方向に可動し、かつ切離自在な一対の可動チャンバ7a、7bによって区分けされ、一方が通気性を有する発泡成形樹脂部材の成形用キャビティ8a、他方が通気性を有しない発泡成形樹脂部材の成形用キャビティ8bとされている。
なお、9a、9bは前記可動チャンバ7a、7bを可動するためのシリンダであり、10a、10bは前記の各成形用キャビティ8a、8b内へ発泡性原料ビーズを供給する充填器である。
次いで、図4に示されるように、可動チャンバ7a内に加熱流体を供給し、可動チャンバ7aの表面に設けた孔部より加熱流体を噴出させて、接合している発泡成形樹脂部材の端部を局部的に加熱溶融する。
また、23aは可動チャンバ7aへ加熱用流体を供給する用役供給管、23bは可動チャンバ7aからドレンやエアを排出する用役排出管、24aは可動チャンバ7bへ加熱用流体を供給する用役供給管、24bは可動チャンバ7bからドレンやエアを排出する用役排出管である。
また、25aはキャビティ8bへ加熱用流体を供給する用役供給管、25bはキャビティ8bを通過したエアや発生したドレンを排出する用役排出管である。
2 凹型
3 移動ダイプレート
4 固定ダイプレート
5 チャンバ
6 チャンバ
7a 可動チャンバ
7b 可動チャンバ
8a 成形用キャビティ
8b 成形用キャビティ
9a シリンダ
9b シリンダ
10a 充填器
10b 充填器
21a 用役供給管
21b 用役排出管
22a 用役供給管
22b 用役排出管
23a 用役供給管
23b 用役排出管
24a 用役供給管
24b 用役排出管
25a 用役供給管
25b 用役排出管
31 通気性を有する発泡成形樹脂部材
32 通気性を有さない発泡成形樹脂部材
33 混合層
Claims (1)
- 異種の発泡成形樹脂部材からなる発泡成形体を一つの成形型内で成形する製造方法であって、一つの成形型の内部が一方の発泡成形樹脂部材の成形用キャビティと他方の発泡成形樹脂部材の成形用キャビティとに区分けされていて、一方の発泡成形樹脂部材を一方の成形用キャビティで成形した後に、前記一方の発泡成形樹脂部材の両成形用キャビティの境界に接する端部を加熱溶融させて溶融層を形成し、次いで、他方の成形用キャビティに他方の発泡性原料ビーズを供給して加熱成形することにより、前記他方の発泡性原料ビーズが前記溶融層と混ざって両者が溶融・固化した混合層を形成させることを特徴とする異種の発泡成形樹脂部材からなる発泡成形体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017115647A JP6984843B2 (ja) | 2017-06-13 | 2017-06-13 | 異種の発泡成形樹脂部材からなる発泡成形体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017115647A JP6984843B2 (ja) | 2017-06-13 | 2017-06-13 | 異種の発泡成形樹脂部材からなる発泡成形体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019001011A JP2019001011A (ja) | 2019-01-10 |
| JP6984843B2 true JP6984843B2 (ja) | 2021-12-22 |
Family
ID=65004586
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017115647A Expired - Fee Related JP6984843B2 (ja) | 2017-06-13 | 2017-06-13 | 異種の発泡成形樹脂部材からなる発泡成形体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6984843B2 (ja) |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4079851B2 (ja) * | 2003-07-25 | 2008-04-23 | トヨタ車体株式会社 | 防音材 |
-
2017
- 2017-06-13 JP JP2017115647A patent/JP6984843B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2019001011A (ja) | 2019-01-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102869603B (zh) | 座垫的成形方法 | |
| JP6080275B1 (ja) | 車両用シート芯材、および車両用シート部材 | |
| JP2013248847A (ja) | 複合発泡成型体の製造方法 | |
| ES2295722T3 (es) | Procedimiento para fabricar cuerpos moldeados de grafito expandido. | |
| US20110086216A1 (en) | Foamed resin product and foamed resin molding machine to manufacture the same | |
| JP6986386B2 (ja) | 車両用シート部材 | |
| JP4611968B2 (ja) | 発泡物品、特に自動車の内装用トリム要素、及びその製造方法 | |
| JP7011110B2 (ja) | 発泡樹脂多層成形ボード及びその製造方法 | |
| KR101134489B1 (ko) | 발포성형체 제조장치 및 제조방법 | |
| JP6851586B2 (ja) | 多層からなる発泡成形体の製造方法 | |
| CN110871580A (zh) | 发泡成型体、鞋体部件以及其制造方法 | |
| WO2019039350A1 (ja) | 車両用シート芯材及びシートパッド | |
| JP2020163724A (ja) | 発泡粒子多層成形体の製造方法 | |
| JPS6122617B2 (ja) | ||
| KR101941597B1 (ko) | 자동차의 트렁크용 내장재 제조방법 및 이에 의해 제조된 내장재 | |
| JP2019001011A (ja) | 異種の発泡成形樹脂部材からなる発泡成形体 | |
| JPS6040372B2 (ja) | 異種原料による同時成形品の製造方法 | |
| JP4566114B2 (ja) | 発泡成形体の製造方法 | |
| JP2007290603A (ja) | 下肢部衝撃吸収パッドおよび車両用フロアスペーサ | |
| JP5140063B2 (ja) | 車両用フロアスペーサ | |
| JPH11334501A (ja) | 自動車用バンパー芯材、および自動車用バンパー芯材の製造方法 | |
| JP6727572B2 (ja) | 多層からなる防音材 | |
| JP4883973B2 (ja) | 車両用フロアスペーサ | |
| JP2018071149A (ja) | 建築用断熱材 | |
| JP3176076U (ja) | 発泡樹脂成形金型及び異種発泡樹脂成形品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200406 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20201215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20201222 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210127 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20210615 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210826 |
|
| C60 | Trial request (containing other claim documents, opposition documents) |
Free format text: JAPANESE INTERMEDIATE CODE: C60 Effective date: 20210826 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20210908 |
|
| C21 | Notice of transfer of a case for reconsideration by examiners before appeal proceedings |
Free format text: JAPANESE INTERMEDIATE CODE: C21 Effective date: 20210914 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211116 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211116 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6984843 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |