JP6997601B2 - ネット状発泡体及びその製造方法並びにイチゴの栽培方法 - Google Patents
ネット状発泡体及びその製造方法並びにイチゴの栽培方法 Download PDFInfo
- Publication number
- JP6997601B2 JP6997601B2 JP2017222239A JP2017222239A JP6997601B2 JP 6997601 B2 JP6997601 B2 JP 6997601B2 JP 2017222239 A JP2017222239 A JP 2017222239A JP 2017222239 A JP2017222239 A JP 2017222239A JP 6997601 B2 JP6997601 B2 JP 6997601B2
- Authority
- JP
- Japan
- Prior art keywords
- foam
- linear
- net
- strand
- foams
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Protection Of Plants (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Supports For Plants (AREA)
Description
本発明のネット状発泡体は、前記各ストランド列の線状発泡体を交差させながら押出発泡し、重ね合わせ方向に隣接する線状発泡体を交差部において互いに接合(特に融着)することにより調製できる。
タンデム押出機((株)プラ技研製)の第1の押出機(スクリュー径65mm)に下記処方の樹脂組成物を投入し、この第1の押出機の途中からブタンガス[i-ブタン/n-ブタン(体積比)=20/80]10重量部を注入した後、第2の押出機(スクリュー径90mm)で発泡適正温度に調整し、先端に取り付けた図5に示す金型(リングダイ)の口金から押出発泡し、図1に示す形態のネット状発泡体を得た。なお、第1の口金部の周方向の長さ4mm、両側部の高さh1=1.7mmと、両側部の高さh1と中間部の高さh2との割合h1/h2=1.3である。得られた発泡体の発泡倍率は30倍、第1の線状発泡体の平均幅W1は6.5mm、平均厚みT1は2.4mm、第2の線状発泡体の平均幅W2は3.3mm、平均厚みT2は2mm、であり、複数の第1の線状発泡体の間隔は140mm、複数の第2の線状発泡体の間隔は150mm、第1の線状発泡体と第2の線状発泡体との交差角度は、20°であった。また、第1の発泡体の上面には長手方向に間隔をおいて交差部に隣接して湾曲凹部が形成されていた。
LDPE(住友化学(株)製、「F108-R」)70重量部
LLDPE(宇部興産(株)製、「20B」)30重量部
収縮防止剤:ステアリン酸モノグリセライド(日本べーリンガー(株)製、「ACTIV325」)3.2重量部
発泡核剤:平均粒子径7.4μmのタルク、日本タルク(株)製「ミクロエースK-1」1.7重量部
黒色着色剤:東京インキ(株)製、「TEP BP-BLACK1」1.0重量部。
第2の押出機(スクリュー径90mm)の先端に取り付けた金型の第1の口金部の形態を調整する以外、実施例1と同様にして、ネット状発泡体を調製した。得られた発泡体の発泡倍率は30倍、第1の線状発泡体の平均幅W1は6mm、平均厚みT1は2.2mm、第2の線状発泡体の平均幅W2は3.3mm、平均厚みT2は1.7mmであり、複数の第1の線状発泡体の間隔は140mm、複数の第2の線状発泡体の間隔は150mm、第1の線状発泡体と第2の線状発泡体との交差角度は、20°であり、第1の発泡体の上面には長手方向に間隔をおいて交差部に隣接して湾曲凹部が形成されていた。
金型の第1の口金部の形態を調整する以外、実施例1と同様にして、ネット状発泡体を調製した。得られた発泡体の発泡倍率は30倍、第1の線状発泡体の平均幅W1は9mm、平均厚みT1は3mm、第2の線状発泡体の平均幅W2は4.0mm、平均厚みT2は2.2mmであり、複数の第1の線状発泡体及び複数の第2の線状発泡体の間隔は実施例1と同じであり、第1の線状発泡体と第2の線状発泡体との交差角度も実施例1と同じであり、第1の発泡体の上面には長手方向に間隔をおいて交差部に隣接して湾曲凹部が形成されていた。
金型の第1の口金部の形態を、断面正方形状する以外、実施例1と同様にして、第1の線状発泡体の断面形状がほぼ円形状であるネット状発泡体を調製した。
万能試験機[AGS-Xシリーズ((株)島津製作所製)]を使用して、実施例及び比較例のネット状発泡体の交差部の引っ張り強度を測定し、交差部の断面積(広角側での交点を結ぶ断面の面積)で除算し、交差部の接合強度を算出した。結果を表1に示す。

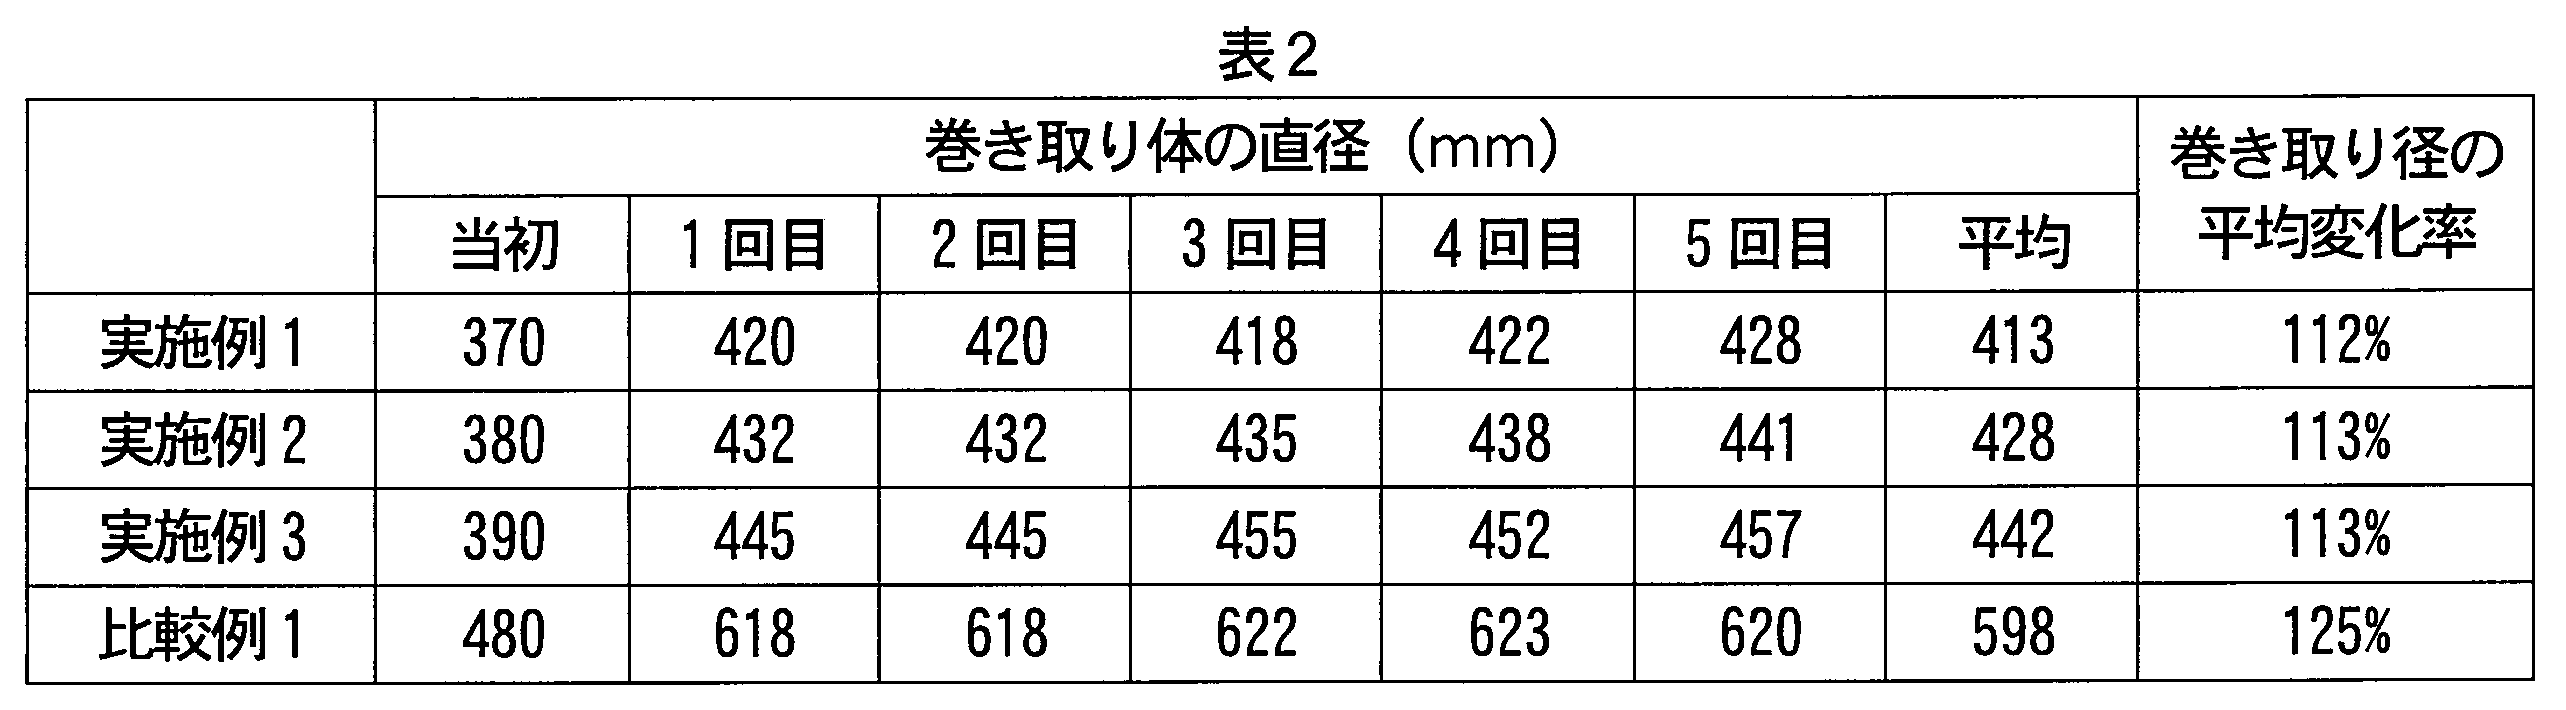
試験方法:前記実施例及び比較例で得られたネット状発泡体を、張力1.2kg・mで、交差部の狭角側での交点を結ぶ方向に巻き取り、巻き取り体を調製した。この巻き取り体を、畝に展開して延ばした後、24時間放置し、手動で巻き取り、巻き取り体の直径を測定した。このような操作を繰り返し、巻き直し回数による巻き取り体の巻き取り径の変化を求めた。なお、巻き取り径の平均変化率は、当初の巻き取り体の直径に対する巻き取り体の平均直径の割合を示す。結果を表2及び図6に示す。
果実・花の土((株)グリンクロウ製「花と野菜の土」)をプラスチック容器(幅77×奥行き58.5×高さ29.5、容積80リットルサイズ)に60リットル敷き詰めた。その後、土の温度・湿度を均一にする為、約10時間屋外で乾燥させた。安定した温度及び湿度の土に黒色マルチフィルム(サンテーラ(株)製 「黒マルチ」)を敷き、さらに黒色マルチフィルムの上に、実施例1で得られたネット状発泡体を敷き、試料中心部の高さ10cmから水を霧吹きスプレーにて10回(約10ml)噴霧し、水滴が均一になるように添加した。この水滴の蒸散状態を5分おきに目視確認し、水滴の有無を測定したところ、直後には、大量の水溜まりがあったものの、10分後には、少量の水滴が有るだけの状態となり、20分後には乾燥していた。これに対して、比較品として、ネット状発泡体を敷かずに、マルチフィルムだけで同一の試験を行ったところ、10分後でも大量水溜まりがあり、45分後に少量の水溜まりが有る状態になったものの、乾燥するまではに110分を要した。
果実・花の土((株)グリンクロウ製「花と野菜の土」)をプラスチック容器(幅77×奥行き58.5×高さ29.5、容積80リットルサイズ)に60リットル敷き詰めた。その後、土の温度・湿度を均一にする為、約10時間屋外で乾燥させた。安定した温度及び湿度の土に黒色マルチフィルム(サンテーラ(株)製 「黒マルチ」)を敷き、さらに黒色マルチフィルムの上に、実施例1で得られたネット状発泡体を敷き、タッチ型データロガー(キーエンス社製「TR-H」)に熱電対を取り付け、試料の中心部に深さ15cmになる様に埋め込み、24時間地温を測定した。尚、地温測定用熱電対にはPt熱電対、外気温測定にはK熱電対を使用した。一方、比較品として、ネット状発泡体を敷かずに、マルチフィルムだけで同一の試験を行った。地温の測定結果を図7に示す。実施例1で得られたネット状発泡体を敷いた場合は、最高温度33.6℃、最低温度29.2℃、ピークピーク温度(最高温度-最低温度の△温度)4.3℃、平均温度31.4℃であった。これに対して、比較品では、最高温度34.1℃、最低温度27.7℃、ピークピーク温度6.4℃、平均温度30.7℃であり、ネット状発泡体を敷いた場合よりも、蓄熱性能が低かった。
2…第1のストランド列
3,13…第1の線状発泡体
4…第2のストランド列
5,15…第2の線状発泡体
Claims (10)
- 所定の間隔をおいて互いに並列に配設された複数の線状発泡体で形成されたストランド列を備え、複数の前記ストランド列が互いに交差した形態で重ね合わされ、重ね合わせ方向に隣接する線状発泡体が交差部で接合したネット状発泡体であって、
前記線状発泡体の断面形状がそれぞれ扁平な形態であり、少なくとも最上部に位置するストランド列の線状発泡体の上面が、隣接する両側部の線状発泡体の方向にいくにつれて下方向に湾曲し、かつ下面が前記上面に対応して、上方向に湾曲している、ネット状発泡体。 - 各ストランド列において、線状発泡体の発泡倍率Mが5~100倍であり、最上部に位置するストランド列の線状発泡体の発泡倍率M1と下位に位置するストランド列の線状発泡体の発泡倍率M2との比M1/M2が0.7~1.3である請求項1記載のネット状発泡体。
- 線状発泡体の断面の幅をW、厚みをTとしたとき、最上部に位置するストランド列の線状発泡体のアスペクト比(W/T)が2~5であり、最上部のストランド列に隣接する下位のストランド列の線状発泡体のアスペクト比(W/T)が1.5~5である請求項1又は2記載のネット状発泡体。
- 最上部に位置するストランド列の線状発泡体の上面が、長手方向に間隔をおいて、複数の凹部及び/又は凸部が形成されている請求項1~3のいずれかに記載のネット状発泡体。
- 所定の間隔をおいて互いに並列に配設され、イチゴと接触可能な接触面を有する複数の第1の線状発泡体で形成された第1のストランド列と、所定の間隔をおいて互いに並列に配設され、前記第1のストランド列の前記第1の線状発泡体に対して斜め方向に交差して接合した複数の第2の線状発泡体で形成された第2のストランド列とを備えたネット状発泡体であって、
第1の線状発泡体及び第2の線状発泡体の断面形状がそれぞれ細幅状で扁平な形態であり、
第1の線状発泡体の接触面が、隣接する第1の線状発泡体の両側部方向にいくにつれて第2の線状発泡体の方向に緩やかに湾曲しているとともに、長手方向に間隔をおいて複数の凹部を有しており、
第1及び第2の線状発泡体の発泡倍率Mがそれぞれ10~50倍であり、第1の線状発泡体の発泡倍率M1と、第2の線状発泡体の発泡倍率M2との割合M1/M2が0.8~1.3であり、
線状発泡体の断面の幅をW、厚みをTとしたとき、第1の線状発泡体の幅W1と第2の線状発泡体の幅W2との割合W1/W2が1.5~3であり、第1の線状発泡体のアスペクト比(W/T)が2.2~4である、請求項1~4のいずれかに記載のネット状発泡体。 - 各ストランド列において、線状発泡体がほぼ同じ発泡倍率を有している、請求項1~5のいずれかに記載のネット状発泡体。
- 重ね合わせ方向に隣接する線状発泡体が交差部で面接触して融着し、前記交差部での線状発泡体の接合強度が、JIS K6767-1999で測定したとき、10~100N/cm2である請求項1~6のいずれかに記載のネット状発泡体。
- 交差部から一対の線状発泡体が対称形状に拡がった形態において、対向する交差部の交点を結ぶ方向に巻き取り可能である請求項1~7のいずれかに記載のネット状発泡体。
- 半径方向に隣接し、互いに逆方向に回転可能な複数のリングダイに形成された口金から溶融した発泡性樹脂組成物を押し出しながら、各リングダイから押し出された線状発泡体を交差部で融着させ、請求項1~8のいずれかに記載のネット状発泡体を製造する方法であって、最外周側のリングダイの周方向に間隔をおいて形成され、外周壁の高さが両側部で大きく、周方向の中間部で小さな形態の口金部と、最外周のリングダイに隣接する内側のリングダイの周方向に間隔をおいて形成された所定長さの口金部とから、溶融した発泡性樹脂組成物を押し出す、製造方法。
- 請求項1~8のいずれかに記載のネット状発泡体を土壌の上に敷設し、イチゴを栽培する方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017222239A JP6997601B2 (ja) | 2017-11-17 | 2017-11-17 | ネット状発泡体及びその製造方法並びにイチゴの栽培方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017222239A JP6997601B2 (ja) | 2017-11-17 | 2017-11-17 | ネット状発泡体及びその製造方法並びにイチゴの栽培方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019092398A JP2019092398A (ja) | 2019-06-20 |
| JP6997601B2 true JP6997601B2 (ja) | 2022-02-04 |
Family
ID=66969989
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017222239A Active JP6997601B2 (ja) | 2017-11-17 | 2017-11-17 | ネット状発泡体及びその製造方法並びにイチゴの栽培方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6997601B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021065162A (ja) * | 2019-10-24 | 2021-04-30 | Dic株式会社 | 植物保温シート及び長茎植物の栽培方法 |
| CN112933628B (zh) * | 2019-12-11 | 2024-09-06 | 上饶市普鑫新型建材有限公司 | 一种蒸发除沫装置 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002166988A (ja) | 2000-11-29 | 2002-06-11 | Daicel Novafoam Ltd | 発泡ネット |
| US20130029072A1 (en) | 2006-04-10 | 2013-01-31 | Intermas Nets S.A. | Method For Shaping A Material With A Reticular Structure, Plant For Performing Same And Reticular Material Resulting From The Method |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5894362U (ja) * | 1981-12-19 | 1983-06-27 | 有限会社丸進商事 | 果実栽培用畦マツト |
-
2017
- 2017-11-17 JP JP2017222239A patent/JP6997601B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002166988A (ja) | 2000-11-29 | 2002-06-11 | Daicel Novafoam Ltd | 発泡ネット |
| US20130029072A1 (en) | 2006-04-10 | 2013-01-31 | Intermas Nets S.A. | Method For Shaping A Material With A Reticular Structure, Plant For Performing Same And Reticular Material Resulting From The Method |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2019092398A (ja) | 2019-06-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2605234T3 (es) | Película delgada y reforzada para embalaje flexible | |
| ES3032037T3 (en) | Foamed polyethylene film | |
| CN205727458U (zh) | 植栽盘的改良结构 | |
| KR20140023317A (ko) | 분리 가능한 층을 가지는 팽창된 온실 커버용 다층 플라스틱 필름 | |
| RU2013106692A (ru) | Полимерный композиционный материал с биоцидными функциональными возможностями | |
| Hussain et al. | Plastics in agriculture | |
| TW201429819A (zh) | 非均勻穿孔之塑膠袋 | |
| JP2019092398A (ja) | ネット状発泡体及びその製造方法並びにイチゴの栽培方法 | |
| JP2009268403A (ja) | 光散乱部材を備えた果実保護用袋、その製造方法及び使用方法 | |
| US3218759A (en) | Plant protection device | |
| US5270102A (en) | Plastic sheeting preventing water droplet formation on its surface | |
| JP2014217335A (ja) | ハウス用被覆材 | |
| KR20140025059A (ko) | 생분해성 발포시트로 이루어진 육묘용기 및 그의 제조방법 | |
| KR101277248B1 (ko) | 농사용 유공 반사필름 | |
| JP2019118271A (ja) | 発泡シート、果実袋、および凍結抑制方法 | |
| KR101699346B1 (ko) | 역 센터 비닐하우스용 필름 | |
| JP5083842B2 (ja) | 発泡ネットの製造方法 | |
| JP2018007638A (ja) | 植物栽培方法、植物栽培セットおよび植物栽培システム | |
| JP4825011B2 (ja) | 農業用マルチフィルム | |
| JP4077773B2 (ja) | 農業用多層マルチフィルム | |
| JPH1135072A (ja) | 脂肪族ポリエステル系樹脂発泡体ネット | |
| JP2018093772A (ja) | 植物栽培方法および植物栽培システム | |
| JP3774131B2 (ja) | 農業用発泡シート及びこれを用いた栽培装置 | |
| WO2005110064A1 (ja) | 農産物保護用屋根及び屋根材 | |
| JP2005006560A (ja) | 発泡ネット |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20200915 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210813 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210921 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20211118 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211207 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211217 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6997601 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |