JP7209882B2 - スクリューヘッド - Google Patents

スクリューヘッド Download PDF

Info

Publication number
JP7209882B2
JP7209882B2 JP2022051333A JP2022051333A JP7209882B2 JP 7209882 B2 JP7209882 B2 JP 7209882B2 JP 2022051333 A JP2022051333 A JP 2022051333A JP 2022051333 A JP2022051333 A JP 2022051333A JP 7209882 B2 JP7209882 B2 JP 7209882B2
Authority
JP
Japan
Prior art keywords
screw
balls
head
screw head
molten resin
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2022051333A
Other languages
English (en)
Other versions
JP2022076013A (ja
Inventor
博子 田中
玲 井上
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Toyo Innovex Co Ltd
Original Assignee
Toyo Machinery and Metal Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Priority claimed from JP2018080540A external-priority patent/JP7050562B2/ja
Application filed by Toyo Machinery and Metal Co Ltd filed Critical Toyo Machinery and Metal Co Ltd
Priority to JP2022051333A priority Critical patent/JP7209882B2/ja
Publication of JP2022076013A publication Critical patent/JP2022076013A/ja
Application granted granted Critical
Publication of JP7209882B2 publication Critical patent/JP7209882B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Injection Moulding Of Plastics Or The Like (AREA)

Description

本発明は、逆流防止機能を有するスクリューヘッド、このスクリューヘッドを有するスクリュー、および、このスクリューを有する射出成形機に関する。
従来のスクリューヘッドが特許文献1に開示されている。このスクリューヘッドは、テーパ部と、テーパ部の後端に連なる円柱状のシャフトと、を有している。シャフトの半径方向外側には逆流防止リングが配置されている。逆流防止リングはシャフトとの間にリング状の樹脂流路を形成している。テーパ部と逆流防止リングとの間には、複数のボールが周方向に並べて配置されている。このスクリューヘッドは、スクリュー先端に取り付けられて、射出成形機の射出シリンダ内に配置される。
特開昭59-120431号公報
可塑化動作において、溶融樹脂はスクリューの後方側から前方側に向かって流れる。このとき、スクリューヘッドの樹脂流路は複雑な形状を有していることから溶融樹脂が流れにくい箇所が存在する。また、樹脂流路を通過した溶融樹脂は、ボール及びテーパ部ぶつかって外側に広がり、射出シリンダの内周面に沿って流れる。これにより、テーパ部の表面近傍にも溶融樹脂が流れにくい箇所が存在する。そのため、溶融樹脂が流れにくい箇所で滞留し、逆流防止リングやテーパ部などに樹脂がこびりついてしまうおそれがあった。
そこで、本発明は、樹脂がこびりつくことを抑制できるスクリューヘッド、このスクリューヘッドを有するスクリュー、および、このスクリューを有する射出成形機を提供することを目的とする。
上記目的を達成するために、本発明の一態様に係るスクリューヘッドは、射出成形用のスクリューの先端に設けられるスクリューヘッドであって、テーパ形状を有するヘッド部と、前記ヘッド部の後端に連なる軸部と、前記軸部が挿通され、前記軸部との間に環状の樹脂流路を形成する逆流防止リングと、前記ヘッド部と前記逆流防止リングとの間に周方向に詰めた状態で並べて配置される複数のボールと、を有し、前記ヘッド部の表面に、複数条のらせん状の溝が等間隔に設けられ、前記軸部の外周面に、複数条のらせん状のフライトが等間隔に設けられ、前記溝の数と前記ボールの数とが同じであり、前記フライトの数と前記ボールの数とが異なることを特徴とする。
本発明において、前記フライトの数が4であり、前記溝の数が6であることが好ましい。
上記目的を達成するために、本発明の他の一態様に係るスクリューは、射出成形用のスクリューであって、上記スクリューヘッドが先端に設けられていることを特徴とする。
上記目的を達成するために、本発明の他の一態様に係る射出成形機は、射出シリンダと、前記射出シリンダに収容されたスクリューとを有する射出成形機であって、前記スクリューが、上記スクリューで構成されていることを特徴とする。
本発明によれば、スクリューヘッドの逆流防止リングが、ヘッド部の後端に連なる軸部が挿通され、軸部との間に環状の樹脂流路を形成する。複数のボールが、ヘッド部と逆流防止リングとの間に周方向に詰めた状態で並べて配置される。ヘッド部の表面に、複数条のらせん状の溝が等間隔に設けられ、軸部の外周面に、複数条のらせん状のフライトが等間隔に設けられる。そして、らせん状の溝の数とボールの数とが同じであり、フライトの数とボールの数とが異なる。このようにしたことから、フライトが回転することにより逆流防止リング内側の溶融樹脂を撹拌し、らせん状の溝が回転することによりヘッド部の表面近傍の溶融樹脂を撹拌するので、溶融樹脂の滞留を効果的に抑制できる。そして、フライトの数とボールの数とが異なるので、可塑化動作においてフライトからボールに向かう溶融樹脂に積極的に乱流を生じさせて、溶融樹脂の滞留をより効果的に抑制できる。さらに、らせん状の溝の数とボールの数とが同じであるので、それぞれの溝とボールとの位置関係が等しくなり、これにより、射出動作においてスクリューヘッドが前進した際に、らせん状の溝によってヘッド部の表面近傍の溶融樹脂に回転力が均一に加わる。そのため、ヘッド部の表面近傍の溶融樹脂全体が偏りなく回転されるので、溶融樹脂の滞留をより効果的に抑制できる。したがって、樹脂がこびりつくことを抑制できる。
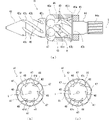
本発明の一実施形態に係る射出成形機の概略構成を示す図である。 図1の射出成形機の射出シリンダの先端近傍の断面図である。 図1の射出成形機のスクリューに設けられたスクリューヘッドを説明する図である。
以下、本発明の一実施形態に係る射出成形機について、図1~図3を参照して説明する。
図1は、本発明の一実施形態に係る射出成形機の概略構成を示す図である。図2は、図1の射出成形機の射出シリンダの先端近傍の断面図である。図2において、スクリューヘッドについては逆流防止リングおよびシートのみ断面で示している。図3は図1の射出成形機のスクリューに設けられたスクリューヘッドを説明する図である。図3(a)は、スクリューヘッドの側面図であり、図3(b)は正面図であり、図3(c)は複数のボールの位相がずれた状態の正面図である。図3(a)において、逆流防止リングおよびシートを回転軸に沿う断面で示している。また、射出シリンダの先端側(図1、図2、図3(a)の左側、または、図3(b)、(c)の紙面手前側)を前方とし、シリンダの基端側(図1、図2、図3(a)の左側、または、図3(b)、(c)の紙面奥側)を後方とする。
図1に示すように、射出成形機1は、射出シリンダ11と、ノズル12と、加熱装置13と、ホッパ15と、ホッパブロック16と、トグルリンク機構17と、可動ダイプレート18と、固定ダイプレート19と、を有している。また、射出成形機1は、射出成形用のスクリュー30と、スクリュー駆動部50と、を有している。
射出シリンダ11は、円筒状に形成されている。ノズル12は、射出シリンダ11の先端に設けられている。加熱装置13は、例えば、複数のバンドヒータからなり、射出シリンダ11の外周面に設けられている。ホッパ15は、漏斗形状を有し、その下部にある供給路15aがホッパブロック16内で射出シリンダ11の基端部と連通されている。
トグルリンク機構17は、図示しない型締駆動部により曲げ伸ばし作動されることにより、固定ダイプレート19に対して可動ダイプレート18を進退させる。これにより、可動ダイプレート18に取付けられた移動金型K1を固定ダイプレート19に取付けられた固定金型K2に対して型閉および型開する。
スクリュー30は、射出シリンダ11内に回転可能かつ前後進可能に収容されている。スクリュー30は、スクリュー駆動部50により射出シリンダ11内で回転されるとともに、軸方向に移動される。
スクリュー30は、図2に示すように、スクリュー本体31と、スクリュー本体31の先端に取り付けられたスクリューヘッド41と、を有している。
スクリュー本体31は、円柱状に形成されており、外周面にスクリューフライト32が設けられている。スクリュー本体31の基端部は、スクリュー駆動部50に連結されている。
スクリューヘッド41は、図3に示すように、ヘッド部42と、軸部43と、取付部44と、シート45と、逆流防止リング46と、複数のボール47と、を有している。
ヘッド部42は、円錐形状(テーパ形状)を有する前部分42aと、前部分42aの後端に連なる円柱形状を有する後部分42bと、を一体に有している。ヘッド部42の表面には、複数条のらせん状の溝48が設けられている。本実施形態において、らせん状の溝48は、6つ設けられており、回転軸Lを中心として回転方向(周方向)に60度ずつ均等に間隔をあけて配置されている。ヘッド部42には、スクリューヘッド41の着脱時に工具で掴むための平坦部42dが設けられている。平坦部42dを設けない構成でもよい。
軸部43は、ヘッド部42の後端面42cに同軸で一体に連なっている。軸部43は、後端面42cより小径の円柱部43aと、円柱部43aの後端に連なり、後方に向かうにしたがって徐々に径が大きくなるテーパ形状のスカート部43bと、を一体に有している。軸部43の外周面には、複数条のらせん状のフライト49が設けられている。本実施形態において、フライト49は、4つ設けられており、回転軸Lを中心として回転方向に90度ずつ均等に間隔をあけて配置されている。本実施形態において、らせん状の溝48およびフライト49のらせんの向きは、スクリュー本体31のスクリューフライト32のらせんの向きと同じである。
取付部44は、円柱状に形成され、軸部43の後端面43cに同軸で一体に連なっている。取付部44の後端部には、スクリュー本体31の先端部に設けられた雌ねじと螺合される雄ねじ44aが切られている。取付部44は、ねじ構造によりスクリュー本体31の先端に取り付けられる。すなわち、スクリューヘッド41は、スクリュー30の先端に設けられている。
シート45は、内径が取付部44と同一でかつ外径が後述する逆流防止リング46の内径より大きい円環状に形成されている。シート45は、内側に取付部44が挿入・嵌合され、前方の面45aが軸部43の後端面43cと当接されている。
逆流防止リング46は、円筒状に形成されている。逆流防止リング46は、外径が射出シリンダ11の内径と略同一でかつ内径が複数のフライト49を含む軸部43の外径より大きくなるように形成されている。逆流防止リング46は、内側に軸部43が挿通され、軸部43に対して前後方向に移動可能である。換言すると、逆流防止リング46は、軸部43に遊びを持って嵌められている。逆流防止リング46は、軸部43との間に環状の樹脂流路Rを形成している。逆流防止リング46は、軸部43に対して前方に移動すると、シート45の前方の面45aと逆流防止リング46の後端面46bとの間に隙間ができる。これにより、樹脂流路Rにおいて溶融樹脂の流動が可能となる。また、逆流防止リング46は、軸部43に対して後方に移動すると、シート45の前方の面45aに逆流防止リング46の後端面46bが当接して隙間が無くなる。これにより、樹脂流路Rにおいて溶融樹脂の後方への流動(逆流)が規制される。
複数のボール47は、ヘッド部42の後端面42cと逆流防止リング46の前端面46aとの間に配置されている。また、複数のボール47は、全て同じ大きさ(径)であり、軸部43の外周面上に周方向に詰めた状態で並べて配置されている。ここで、「詰めた状態」とは、複数のボール47が、各ボール47が回転可能な程度の若干の隙間を設けて互いに隣接している状態をいう。本実施形態において、ボールは6つ設けられており、回転軸Lを中心として各ボール47の中心点が約60度ずつ均等に離れて配置されている。
射出成形機1は、全体の動作を司る図示しない制御部を有している。制御部は、例えば、CPU、ROM、RAM、EEPROM、各種I/Oインタフェースなどを有する組み込み機器用のマイクロコンピュータを有して構成されている。制御部は、型閉動作、可塑化動作(計量動作)、射出動作、型開動作および製品取り出し動作などの各種動作において、射出成形機1の各駆動部等を制御する。
次に、本実施形態の射出成形機1における動作の一例について説明する。
射出成形機1の制御部は、図示しない型締駆動部を制御して、移動金型K1および固定金型K2を重ねて型締めする(型閉動作)。射出シリンダ11の先端のノズル12は、固定金型K2に設けられた図示しない樹脂流路と連通されている。
また、制御部は、加熱装置13を制御して射出シリンダ11を加熱する。これにより、樹脂材料の粘度を下げて射出シリンダ11の先端付近において溶融状態(溶融樹脂)とする。さらに、制御部はスクリュー駆動部50を制御して、スクリュー30を回転させながら後退させ、1回の射出に必要となる量の溶融樹脂を射出シリンダ11の先端部に供給する(可塑化動作)。
次に、制御部はスクリュー駆動部50を制御して、スクリュー30を前進させる。これにより、射出シリンダ11の先端部の溶融樹脂が樹脂流路を通じてキャビティに押し込まれる(射出動作)。
次に、制御部は型締駆動部を制御して、移動金型K1および固定金型K2を開き(型開動作)、図示しないエジェクタピンによりキャビティから製品を取り出す(製品取り出し動作)。
以降、上記型閉動作~上記製品取り出し動作を繰り返して製品の成形を行う。
次に、射出成形機1が有するスクリューヘッド41の作用について説明する。
可塑化動作において、スクリュー30がスクリュー駆動部50によって回転されると、スクリュー本体31は溶融樹脂を前方に送り出しながら後退する。これにより、スクリューヘッド41も回転されながら後退され、逆流防止リング46が相対的に前方に移動して、ヘッド部42の後端面42cと逆流防止リング46の前端面46aとの間に複数のボール47が挟まれた状態となる。溶融樹脂は、スクリューヘッド41の後退にともなって樹脂流路Rを通過する。このとき、溶融樹脂は、樹脂流路R内で回転するフライト49によって撹拌されながら前方に押し出される。フライト49は溶融樹脂に4つの大きな流れを生じさせ、この溶融樹脂の4つの流れが樹脂流路Rを通過して複数のボール47に至ると、複数のボール47間に形成されている6つの隙間を通ることになる。そのため、これら隙間を通る際に4つの流れが6つに分散されて乱流を生じさせることができる。また、可塑化動作において、ヘッド部42の表面近傍の溶融樹脂はヘッド部42が回転されることにより複数条のらせん状の溝48によって撹拌される。
また、射出動作において、スクリュー30がスクリュー駆動部50によって高速で前進されると、スクリューヘッド41も高速で前進される。これにより、スクリューヘッド41付近の溶融樹脂および逆流防止リング46が相対的に後方に移動する。そして、逆流防止リング46の後端面46bがシート45の前方の面45aに突き当たるまでの間、ヘッド部42の表面近傍の溶融樹脂は、複数条のらせん状の溝48によって回転力を加えられながら後方に移動しようとする。このとき、らせん状の溝48の数とボール47の数とが同じであるので、それぞれの溝とボールとの位置関係が等しくなる。すなわち、図3(b)に示す例では、全てのらせん状の溝48の後ろにボール47が位置し、図3(c)に示す例では、全てのらせん状の溝48の後ろにボール47の隙間が位置しており、それぞれの溝48とボール47との位置関係が等しくなる。そのため、らせん状の溝48によってヘッド部の表面近傍の溶融樹脂に回転力が均一に加わり、当該溶融樹脂全体がヘッド部42の表面に対して移動する。
以上説明したように、本実施形態の射出成形機1によれば、スクリューヘッド41の逆流防止リング46が、ヘッド部42の後端面42cに連なる軸部43が挿通され、軸部43との間に環状の樹脂流路Rを形成する。複数のボール47が、ヘッド部42と逆流防止リング46との間に周方向に詰めた状態で並べて配置される。ヘッド部42の表面に、複数条のらせん状の溝48が等間隔に設けられ、軸部43の外周面に、複数条のらせん状のフライト49が等間隔に設けられる。そして、らせん状の溝48の数とボール47の数とが同じであり、フライト49の数とボール47の数とが異なる。このようにしたことから、フライト49が回転することにより逆流防止リング46内側の溶融樹脂を撹拌し、らせん状の溝48が回転することによりヘッド部42の表面近傍の溶融樹脂を撹拌するので、溶融樹脂の滞留を効果的に抑制できる。そして、フライト49の数とボール47の数とが異なるので、可塑化動作においてフライト49からボール47に向かう溶融樹脂に積極的に乱流を生じさせて、溶融樹脂の滞留をより効果的に抑制できる。さらに、らせん状の溝48の数とボール47の数とが同じであるので、それぞれの溝48とボール47との位置関係が等しくなる。これにより、射出動作においてスクリューヘッド41が前進した際に、らせん状の溝48によってヘッド部42の表面近傍の溶融樹脂に回転力が均一に加わる。そのため、ヘッド部の表面近傍の溶融樹脂全体が偏りなく回転されるので、溶融樹脂の滞留をより効果的に抑制できる。したがって、樹脂がこびりつくことを抑制できる。
上述した実施形態では、ボール47の数が6つ、らせん状の溝48の数が6つ、フライト49の数が4つ、となる構成であったが、これに限定されない。例えば、ボール47およびらせん状に溝48の数を8つとし、フライト49の数を6つとする、など、らせん状の溝48の数とボール47の数とが同じであり、フライト49の数とボール47の数とが異なる構成であれば、それぞれの数は任意である。
上記に本発明の実施形態を説明したが、本発明はこれらの例に限定されるものではない。前述の実施形態に対して、当業者が適宜、構成要素の追加、削除、設計変更を行ったものや、実施形態の特徴を適宜組み合わせたものも、本発明の要旨を備えている限り、本発明の範囲に含まれる。
1…射出成形機、11…射出シリンダ、12…ノズル、13…加熱装置、15…ホッパ、15a…供給路、16…ホッパブロック、17…トグルリンク機構、18…可動ダイプレート、19…固定ダイプレート、30…スクリュー、31…スクリュー本体、32…スクリューフライト、41…スクリューヘッド、42…ヘッド部、42a…前部分、42b…後部分、42c…後端面、42d…平坦部、43…軸部、43a…円柱部、43b…スカート部、43c…後端面、44…取付部、44a…雄ねじ、45…シート、45a…前方の面、46…逆流防止リング、46a…前端面、46b…後端面、47…ボール、48…溝、49…フライト、50…スクリュー駆動部、K1…移動金型、K2…固定金型、L…回転軸、R…樹脂流路

Claims (4)

  1. 射出成形用のスクリューの先端に設けられるスクリューヘッドであって、
    テーパ形状を有するヘッド部と、
    前記ヘッド部の後端に連なる軸部と、
    前記軸部が挿通され、前記軸部との間に環状の樹脂流路を形成する逆流防止リングと、
    前記ヘッド部と前記逆流防止リングとの間に周方向に詰めた状態で並べて配置される複数のボールと、を有し、
    前記ヘッド部の表面に、複数条のらせん状の溝が設けられ、
    前記軸部の外周面に、複数条のらせん状のフライトが設けられたことを特徴とするスクリューヘッド。
  2. 前記溝の数と前記ボールの数とが同じであることを特徴とする請求項1に記載のスクリューヘッド。
  3. 前記フライトの数と前記ボールの数とが異なることを特徴とする請求項1または請求項2に記載のスクリューヘッド。
  4. 前記フライトのピッチが、前記軸部の長さより長いことを特徴とする請求項1~請求項3のいずれか一項に記載のスクリューヘッド。
JP2022051333A 2018-04-19 2022-03-28 スクリューヘッド Active JP7209882B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2022051333A JP7209882B2 (ja) 2018-04-19 2022-03-28 スクリューヘッド

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
JP2018080540A JP7050562B2 (ja) 2018-04-19 2018-04-19 スクリューヘッド、スクリューおよび射出成形機
JP2022051333A JP7209882B2 (ja) 2018-04-19 2022-03-28 スクリューヘッド

Related Parent Applications (1)

Application Number Title Priority Date Filing Date
JP2018080540A Division JP7050562B2 (ja) 2018-04-19 2018-04-19 スクリューヘッド、スクリューおよび射出成形機

Publications (2)

Publication Number Publication Date
JP2022076013A JP2022076013A (ja) 2022-05-18
JP7209882B2 true JP7209882B2 (ja) 2023-01-20

Family

ID=87760931

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2022051333A Active JP7209882B2 (ja) 2018-04-19 2022-03-28 スクリューヘッド

Country Status (1)

Country Link
JP (1) JP7209882B2 (ja)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN115139474A (zh) * 2022-06-27 2022-10-04 博创智能装备股份有限公司 一种注塑机用过胶塑化装置

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005088268A (ja) 2003-09-16 2005-04-07 Sumitomo Heavy Ind Ltd スクリューヘッド構造体
JP2010241010A (ja) 2009-04-07 2010-10-28 Sekisui Chem Co Ltd 射出成型機用スクリュー
CN103702818A (zh) 2011-07-12 2014-04-02 东洋机械金属株式会社 螺杆式注射装置

Family Cites Families (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS57197135A (en) * 1981-05-30 1982-12-03 Yamashiro Seiki Seisakusho:Kk Screw of injection molding machine
JPS5864422U (ja) * 1981-10-28 1983-04-30 株式会社日本製鋼所 射出成形機のスクリユ
JPS61100427A (ja) * 1984-10-22 1986-05-19 Jiyuken Kogyo:Kk スクリュ−ヘツド部における逆流防止装置
JPS6375314U (ja) * 1986-11-04 1988-05-19
JP3474328B2 (ja) * 1995-09-05 2003-12-08 三菱マテリアル神戸ツールズ株式会社 射出成形用スクリュー
JPH11129298A (ja) * 1997-10-30 1999-05-18 Nissei Plastics Ind Co 射出成形機のスクリュヘッド装置

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005088268A (ja) 2003-09-16 2005-04-07 Sumitomo Heavy Ind Ltd スクリューヘッド構造体
JP2010241010A (ja) 2009-04-07 2010-10-28 Sekisui Chem Co Ltd 射出成型機用スクリュー
CN103702818A (zh) 2011-07-12 2014-04-02 东洋机械金属株式会社 螺杆式注射装置

Also Published As

Publication number Publication date
JP2022076013A (ja) 2022-05-18

Similar Documents

Publication Publication Date Title
CN101588909B (zh) 螺杆及注射装置
JP5243451B2 (ja) 射出装置及びその射出方法
US3335461A (en) Reciprocating screw injection molding machine
US20170355119A1 (en) Screw for injection molding machine, injection molding machine, and injection molding method
JP2022076013A (ja) スクリューヘッド
JP7050562B2 (ja) スクリューヘッド、スクリューおよび射出成形機
CN105109041B (zh) 一种可换喷头打印的3d打印机
JP5732336B2 (ja) スクリュー式射出装置
JPH08156047A (ja) 射出装置
JP7088504B2 (ja) 熱硬化性樹脂材料用のスクリュ、射出成形機および成形システム
US2747226A (en) Antistringing injection nozzle
JP2013523497A (ja) ステム先端部分に対して位置付けられる樹脂保持機構を含む金型工具アセンブリ
JP6862308B2 (ja) 射出成形用スクリュ、および射出成形機
EP2258533A1 (en) Screw and injection device
JP4820162B2 (ja) スクリュー、射出装置及び圧力部材
EP4610018A1 (en) Screw head, injection device, and injection stretch blow molding machine using the same
JP3345360B2 (ja) 射出装置
US3375552A (en) Apparatus for forming plastic units
JP5823351B2 (ja) 射出装置
CN105922536A (zh) 一种挤干造粒机及其可调式口模装置
JP2612086B2 (ja) 射出成形機のスクリュヘッド
JP3301742B2 (ja) 射出装置
JP6366058B2 (ja) トーピードが設けられた溶融材料供給装置
WO2020241744A1 (ja) 射出成形装置
JP7088505B2 (ja) 射出成形機および成形システム

Legal Events

Date Code Title Description
A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20220328

A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20220328

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20221220

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20221227

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20230110

R150 Certificate of patent or registration of utility model

Ref document number: 7209882

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250