JP7363500B2 - 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 - Google Patents
鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 Download PDFInfo
- Publication number
- JP7363500B2 JP7363500B2 JP2020004629A JP2020004629A JP7363500B2 JP 7363500 B2 JP7363500 B2 JP 7363500B2 JP 2020004629 A JP2020004629 A JP 2020004629A JP 2020004629 A JP2020004629 A JP 2020004629A JP 7363500 B2 JP7363500 B2 JP 7363500B2
- Authority
- JP
- Japan
- Prior art keywords
- lubricant
- sprue
- closing member
- lubricant supply
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000314 lubricant Substances 0.000 title claims description 157
- 238000005266 casting Methods 0.000 title claims description 107
- 238000000034 method Methods 0.000 title claims description 24
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 claims description 42
- 239000007788 liquid Substances 0.000 claims description 25
- 230000003028 elevating effect Effects 0.000 claims description 18
- 229910052751 metal Inorganic materials 0.000 claims description 8
- 239000002184 metal Substances 0.000 claims description 8
- 238000013459 approach Methods 0.000 claims description 3
- 238000007654 immersion Methods 0.000 claims description 3
- 230000000630 rising effect Effects 0.000 claims 1
- 230000004048 modification Effects 0.000 description 6
- 238000012986 modification Methods 0.000 description 6
- 239000007921 spray Substances 0.000 description 6
- 238000010586 diagram Methods 0.000 description 5
- 239000006082 mold release agent Substances 0.000 description 4
- 239000003795 chemical substances by application Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000007664 blowing Methods 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images

Landscapes
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Casting Devices For Molds (AREA)
Description
このような竪型鋳造装置の鋳造サイクルは以下の工程から成り立っている。金型キャビティで鋳造品を鋳造する(鋳造工程)。上型に鋳造品を保持させた状態で下型及び上型を型開きさせる(型開き工程)。製品取出機構の把持部で上型に保持させた鋳造品を把持させて鋳造装置から取り出す(製品取出工程)。金型用スプレで下型及び上型の型面に離型剤を塗布する(離型剤塗布工程)。
従来、離型剤塗布工程で型面に塗布した離型剤が湯口を介してストーク内に滴下する不具合を解消するために、本出願人は、湯口内への離型剤の滴下を防止することができる鋳造装置用湯口閉塞部材の技術を開示している(特許文献1)。
特許文献1では型開き工程と製品取出工程の間で鋳造装置用湯口閉塞部材を湯口に装着させる湯口閉塞工程を行っている。このとき閉塞部材は潤滑剤塗布部を備え、装着時に湯口の内周面に潤滑剤を塗布できるように構成されている。
前記潤滑剤塗布部を挿入可能な開口を有する筒状の受台と、
を備え、
前記潤滑剤供給部は、前記潤滑剤を貯留する容器状の本体と、前記潤滑剤塗布部の下面を覆った状態で前記潤滑剤に浸漬する前記鋳造装置用湯口閉塞部材の上下移動に倣って昇降移動する昇降カバーを有し、
前記昇降カバーは、前記本体の底面から上方に向けて付勢する弾性体の一端を係止してカバーするものであって、
前記受台は、挿入された前記鋳造装置用湯口閉塞部材の下面に向けて圧縮エアを吹き付ける液切り部を有することを特徴とする鋳造装置用湯口閉塞部材の潤滑剤供給装置を提供することにある。
上記第1の手段によれば、鋳造装置用湯口閉塞部材の潤滑剤塗布部から滴下する潤滑剤を鋳造装置の周囲に飛び散らすことなく液切りできる。
上記第2の手段によれば、潤滑剤の浸漬時に液中で鋳造装置用湯口閉塞部材の下面に潤滑剤が付着することを防止して液切りする量を最小化できる。従って、鋳造装置用湯口閉塞部材の下面の液切りを短時間かつ効率的に実行できる。
上記第3の手段によれば、第1及び第2の手段の効果に加えて、ほぼ密閉した状態の潤滑剤供給部の潤滑剤の揮発化防止、又は異物混入を回避できる。
前記鋳造装置用湯口閉塞部材の下面をカバーで覆いながら前記潤滑剤に浸漬する工程と、
浸漬後に前記カバーを外して前記鋳造装置用湯口閉塞部材を筒状の受台に支持させて前記受台内で前記鋳造装置用湯口閉塞部材の下面に圧縮エアを吹き付けて液切りする工程と、を有することを特徴とする潤滑剤供給方法を提供することにある。
上記第4の手段によれば、鋳造装置用湯口閉塞部材の潤滑剤塗布部から滴下する潤滑剤を鋳造装置の周囲に飛び散らすことなく液切りできる。
潤滑剤の供給対象となる鋳造装置用湯口閉塞部材1は、棒状に形成されたロッド部2と、ロッド部2の中途部に設けられた湯口蓋部3と、湯口蓋部3よりも下方側に設けられ、湯口内に挿入可能に構成された付着物除去部4と、湯口蓋部3と付着物除去部4との間に設けられた潤滑剤塗布部5とを備えている。
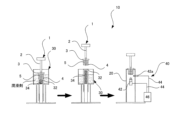
図1は、本発明の鋳造装置用湯口閉塞部材の潤滑剤供給装置の説明図である。図示のように本発明の鋳造装置用湯口閉塞部材の潤滑剤供給装置10(以下単に潤滑剤供給装置10ということあり)は、鋳造装置用湯口閉塞部材1の付着物除去部4及び潤滑剤塗布部5を挿入可能な開口を有する受台20と、鋳造装置用湯口閉塞部材1の潤滑剤塗布部5を潤滑剤に浸漬して供給する潤滑剤供給部30を備えている。
受台20は、鋳造装置用湯口閉塞部材1を着脱する製品取出機構の可動範囲内であって、鋳造装置と干渉することがない待機位置に配置している。受台20は、上面開口を有し、この開口径を鋳造装置用湯口閉塞部材1の湯口蓋部3の外径よりも小さく、潤滑剤塗布部5の外径よりも大きく設定し、筒状又は容器状に形成している。このような受台20は、鋳造装置用湯口閉塞部材1を把持した製品取出機構の上下移動によって鋳造装置用湯口閉塞部材1の付着物除去部4及び潤滑剤塗布部5が容器内に挿入されて収納でき、上面開口が湯口蓋部3で覆われる。その後、製品取出機構の把持状態を解除したとき鋳造装置用湯口閉塞部材1は受台20上で直立した状態で支持される。
潤滑剤供給部30は、上面開口を有する容器状の本体の内部に所定量の潤滑剤を貯留できるタンクである。
このような構成の鋳造装置用湯口閉塞部材の潤滑剤供給装置10は、受台20と潤滑剤供給部30が互いに分離した構造を採用している。潤滑剤を供給する際、鋳造装置用湯口閉塞部材1の下面を潤滑剤供給部30内部の潤滑剤から突出している昇降カバー32の上面に接触させてから押し込み、潤滑剤塗布部5を液中に浸漬させて、潤滑剤を供給することができる。このとき、鋳造装置用湯口閉塞部材1に倣って昇降カバー32も上下移動する。また、受台20に設けた液切り部40によって鋳造装置用湯口閉塞部材1の下面に付着した余剰の潤滑剤に対して圧縮エアを吹き付けて液切りできる。
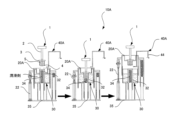
図2は、変形例1の鋳造装置用湯口閉塞部材の潤滑剤供給装置の説明図である。同図に示すように変形例1の潤滑剤供給装置10Aは、受台20Aと潤滑剤供給部30の一体型構造を採用している。より具体的な構造は、筒状の受台20Aの内径を潤滑剤供給部30の外径よりも大きくし、内部に潤滑剤供給部30を収容して上下方向に伸縮移動するテレスコピック構造としている。潤滑剤供給装置10Aは、受台20Aが潤滑剤供給部30に接近して受台20Aの上面開口から昇降カバー32の上面が突出する下方位置と、受台20Aが潤滑剤供給部30から離間して鋳造装置用湯口閉塞部材1の下面と伸長した昇降カバー32の上面の間に液切りスペースが生じる上昇位置を切り替える昇降部22を有している。
昇降部22は、一端が潤滑剤供給部30を設けたベース35に接続し、他端が受台20Aに接続するシリンダ機構を有している。昇降部22のロッドが縮小すると潤滑剤供給部30に受台20Aが近接し、ロッドが伸長すると、潤滑剤供給部30と受台20Aの間に液切りするための液切りスペースが生じる。また潤滑剤供給部30の上面開口は受台20Aの伸縮移動のとき、常に受台20Aで覆われているため、潤滑剤の揮発防止、又は異物の混入を回避できる。
受台20Aと潤滑剤供給部30の間に液切りスペースが生じる位置で、かつ鋳造装置用湯口閉塞部材1の下面に沿った側方に液切り部40Aを設けている。液切り部40Aは、付着物除去部4の主面に沿って圧縮エアを供給するスプレノズルを有している。
上記構成による鋳造装置用湯口閉塞部材の潤滑剤供給方法について以下説明する。図3は本発明の潤滑剤塗布方法の説明図である。
図3(1)に示すように、鋳造工程は、下型9及び上型7を型閉じさせて金型キャビティを形成した後、ガス圧によって保持炉内の密閉空間を加圧することで湯口8を介して保持炉内の溶湯を金型キャビティ内に充填させる。充填後、湯口8を閉塞させて金型キャビティ内の溶湯を加圧して凝固収縮分の溶湯を湯溜りから供給させて、金型キャビティ内で鋳造品Aを鋳造する。
鋳造工程のとき鋳造装置の待機位置に設けた受台20は鋳造装置用湯口閉塞部材1の付着物除去部4及び潤滑剤塗布部5を収納し支持している。受台20と分離した潤滑剤供給部30、又は一体型の潤滑剤供給部30により潤滑剤を供給された潤滑剤塗布部5に、受台20内で圧縮エアを吹き付けて鋳造装置用湯口閉塞部材1の下面に付着した潤滑剤を吹き飛ばして液切りする。このとき、受台20内部で潤滑剤を吹き飛ばしているため、鋳造装置の周辺にまき散らすことがない(潤滑剤供給工程(鋳造工程))。
鋳造装置用湯口閉塞部材1が搬入された後、図3(3)に示すように付着物除去部4及び潤滑剤塗布部5が湯口8内に挿入され、かつ、湯口蓋部3によって湯口8を覆うようにハンドを下降させて、鋳造装置用湯口閉塞部材1を湯口8に装着させる(湯口閉塞工程)。この際、付着物除去部4によって湯口8の内周面に付着したアルミ凝固片やアルミかす等の付着物が除去される。また潤滑剤塗布部5によって湯口8の内周面に潤滑剤が塗布される。
鋳造装置用湯口閉塞部材1が湯口8に装着された後、製品取出機構60のハンドによる鋳造装置用湯口閉塞部材1の把持状態を解除させて、図3(4)に示すように、製品取出機構60のハンドが下型9と対向した状態から上型7に対向した状態に反転し、再び、製品取出機構60のハンドに、上型7に保持させた鋳造品Aを把持させて、鋳造品Aを鋳造装置の外部に取り出す(製品取出工程)。
鋳造品Aが鋳造装置から取り出された後、図3(5)に示すように鋳造装置用湯口閉塞部材1によって湯口8が閉塞された状態において、エアブロー等によって下型9及び上型7の型面を清掃した後、金型スプレ(ロボット)等の潤滑剤自動塗布装置70によって下型9及び上型7の型面にそれぞれ離型剤を塗布する(離型剤塗布工程)。
以上の工程により、1回の鋳造サイクルが終了する。そして、以上の鋳造サイクルを繰り返し実行することにより、鋳造品Aが連続的に鋳造される。
これにより、潤滑剤供給工程(鋳造工程)において鋳造装置用湯口閉塞部材1の潤滑剤塗布部5に潤滑剤を供給した後に、滴下する潤滑剤を鋳造装置の周囲に飛び散らすことなく液切りできる。
以上、本発明の好ましい実施形態について説明した。しかしながら、本発明は、上記実施形態に何ら制限されることなく、本発明の主旨を逸脱しない範囲において、種々の変更が可能である。
また、本発明は、実施形態において示された組み合わせに限定されることなく、種々の組み合わせによって実施可能である。
2 ロッド部
3 湯口蓋部
4 付着物除去部
5 潤滑剤塗布部
7 上型
8 湯口
9 下型
10,10A 鋳造装置用湯口閉塞部材の潤滑剤供給装置
20,20A 受台
22 昇降部
30 潤滑剤供給部
32 昇降カバー
34 弾性体
35 ベース
40,40A 液切り部
42,42a スプレノズル
44 配管
46 エア供給源
60 製品取出機構
70 潤滑剤自動塗布装置
Claims (4)
- 上型および下方に湯口を有する下型を含み、前記上型及び下型が型合わせされることで金型キャビティを形成可能な金型を備え、前記金型の下方に配置された保持炉内の溶湯を前記湯口を介して前記金型キャビティに充填させるよう構成された鋳造装置に使用される鋳造装置用湯口閉塞部材の潤滑剤塗布部を潤滑剤に浸漬する潤滑剤供給部と、
前記潤滑剤塗布部を挿入可能な開口を有する筒状の受台と、
を備え、
前記潤滑剤供給部は、前記潤滑剤を貯留する容器状の本体と、前記潤滑剤塗布部の下面を覆った状態で前記潤滑剤に浸漬する前記鋳造装置用湯口閉塞部材の上下移動に倣って昇降移動する昇降カバーを有し、
前記昇降カバーは、前記本体の底面から上方に向けて付勢する弾性体の一端を係止してカバーするものであって、
前記受台は、挿入された前記鋳造装置用湯口閉塞部材の下面に向けて圧縮エアを吹き付ける液切り部を有することを特徴とする鋳造装置用湯口閉塞部材の潤滑剤供給装置。 - 請求項1に記載の鋳造装置用湯口閉塞部材の潤滑剤供給装置であって、
前記昇降カバーは、伸長時に上面が前記潤滑剤の液面よりも上方に配置され、縮小時に前記上面が前記潤滑剤に液没することを特徴とする鋳造装置用湯口閉塞部材の潤滑剤供給装置。 - 請求項1又は2に記載の鋳造装置用湯口閉塞部材の潤滑剤供給装置であって、
前記受台は、前記潤滑剤供給部の外径よりも大きい内径を有し、内部に前記潤滑剤供給部を収容して上下方向に伸縮するテレスコピック構造とし、前記受台が前記潤滑剤供給部に接近して前記受台の開口から前記昇降カバーの上面が突出する下方位置と、前記受台が前記潤滑剤供給部から離間して前記鋳造装置用湯口閉塞部材の下面と伸長した前記昇降カバーの上面の間に液切りスペースが生じる上昇位置を切り替える昇降部を有することを特徴とする鋳造装置用湯口閉塞部材の潤滑剤供給装置。 - 上型及び下方に湯口を有する下型を含み、前記上型及び下型が型合わせされることで金型キャビティを形成可能な金型を備え、前記金型の下方に配置された保持炉内の溶湯を前記湯口を介して前記金型キャビティに充填させるように構成された鋳造装置における前記湯口を閉塞する鋳造装置用湯口閉塞部材の潤滑剤塗布部に潤滑剤を供給する潤滑剤供給方法であって、
前記鋳造装置用湯口閉塞部材の下面をカバーで覆いながら前記潤滑剤に浸漬する工程と、
浸漬後に前記カバーを外して前記鋳造装置用湯口閉塞部材を筒状の受台に支持させて前記受台内で前記鋳造装置用湯口閉塞部材の下面に圧縮エアを吹き付けて液切りする工程と、を有することを特徴とする潤滑剤供給方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020004629A JP7363500B2 (ja) | 2020-01-15 | 2020-01-15 | 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020004629A JP7363500B2 (ja) | 2020-01-15 | 2020-01-15 | 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021109225A JP2021109225A (ja) | 2021-08-02 |
| JP7363500B2 true JP7363500B2 (ja) | 2023-10-18 |
Family
ID=77058673
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020004629A Active JP7363500B2 (ja) | 2020-01-15 | 2020-01-15 | 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7363500B2 (ja) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018043268A (ja) | 2016-09-14 | 2018-03-22 | 宇部興産機械株式会社 | 鋳造装置用湯口閉塞部材、鋳造装置、離型剤塗布方法及び鋳造方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5148718A (ja) * | 1974-10-23 | 1976-04-27 | Hanano Shoji Kk | Paneruatomaizaa |
| JPS5779042A (en) * | 1980-11-06 | 1982-05-18 | C K Eng Kk | Method for forming shell mold core |
| JPS6369542U (ja) * | 1986-10-22 | 1988-05-10 | ||
| JPH0618683Y2 (ja) * | 1988-08-25 | 1994-05-18 | トヨタ自動車株式会社 | 竪型鋳造機用エアブロー装置 |
| JPH0711135Y2 (ja) * | 1989-03-22 | 1995-03-15 | トヨタ自動車株式会社 | 含浸装置 |
| JP2750607B2 (ja) * | 1989-05-22 | 1998-05-13 | 東芝機械株式会社 | ダイカストマシンの射出スリーブ潤滑方法 |
| JPH0513644U (ja) * | 1991-08-12 | 1993-02-23 | 桐生機械株式会社 | マスキングパツド |
| JP3286154B2 (ja) * | 1996-03-22 | 2002-05-27 | 株式会社神戸製鋼所 | 鋳造機のエアーブロー方法及び装置 |
-
2020
- 2020-01-15 JP JP2020004629A patent/JP7363500B2/ja active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018043268A (ja) | 2016-09-14 | 2018-03-22 | 宇部興産機械株式会社 | 鋳造装置用湯口閉塞部材、鋳造装置、離型剤塗布方法及び鋳造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021109225A (ja) | 2021-08-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2653688C (fr) | Graissage automatique de moules pour le formage de produits en verre creux | |
| JP6756205B2 (ja) | 鋳造装置、離型剤塗布方法及び鋳造方法 | |
| EP0594727B1 (de) | Verfahren zum betreiben einer druckgiessmaschine und die druckgiessmaschine | |
| JP7371501B2 (ja) | 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 | |
| CN100364747C (zh) | 制造用于乳房植入物的硅酮盖体的装置和方法 | |
| JP2021109225A (ja) | 鋳造装置用湯口閉塞部材の潤滑剤供給装置、潤滑剤供給方法 | |
| US5354577A (en) | Process for applying a protective plastic film, and a device for carrying out the process | |
| US6997234B2 (en) | Enhanced gravity casting | |
| JP3875779B2 (ja) | コンクリート供試体用型枠の脱型・清掃・剥離剤塗布方法及び装置 | |
| JP7363501B2 (ja) | 鋳造装置用湯口閉塞部材、潤滑剤塗布方法 | |
| KR101779501B1 (ko) | 도금 용액 레벨 유지 장치 | |
| JP4521616B2 (ja) | スラリー製造方法及びスラリー製造装置 | |
| JPH02305948A (ja) | 連続溶融金属めっき用スナウト内部のドロス除去装置 | |
| JPH0622525Y2 (ja) | 鋳型の塗型剤塗布装置 | |
| JP3474668B2 (ja) | 塗装装置 | |
| JPH0420578Y2 (ja) | ||
| JP2008000776A (ja) | スラリー製造方法及びスラリー製造装置 | |
| CN109014111A (zh) | 一种压铸工艺的浇注方法 | |
| JPS62207556A (ja) | ダイキヤスト用スプレ−ノズル保護装置 | |
| JPS5937331Y2 (ja) | 鋳型の内面清掃装置 | |
| JP3821653B2 (ja) | 鋳物用中子の塗型方法 | |
| JPH0753739Y2 (ja) | 塗装装置 | |
| JPH09206911A (ja) | 密閉式給湯装置および給湯方法 | |
| RU63726U1 (ru) | Установка для литья под низким давлением | |
| JPH08318356A (ja) | 半溶融金属のダイキャスト方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220908 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230608 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230614 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230703 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20230905 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20230918 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7363500 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |