JP7368719B2 - クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 - Google Patents
クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 Download PDFInfo
- Publication number
- JP7368719B2 JP7368719B2 JP2019207997A JP2019207997A JP7368719B2 JP 7368719 B2 JP7368719 B2 JP 7368719B2 JP 2019207997 A JP2019207997 A JP 2019207997A JP 2019207997 A JP2019207997 A JP 2019207997A JP 7368719 B2 JP7368719 B2 JP 7368719B2
- Authority
- JP
- Japan
- Prior art keywords
- cutting blade
- crankshaft
- trimming
- extended
- blade
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Landscapes
- Forging (AREA)
Description
上記クランクシャフトの外形状に沿って打ち抜き穴を有すると共に、該打ち抜き穴の内周上端にバリ取り刃を設けた下型と、
上記クランクシャフトに当接して該クランクシャフトを相対的に押圧して上記バリを上記バリ取り刃に当接させる上型とを有し、
上記下型の上記バリ取り刃は、
上記クランクシャフトの軸方向輪郭に沿った縦切断刃と上記クランクシャフトの軸方向に交差する方向の横方向輪郭に沿った横切断刃とが連なるコーナー切断刃部の少なくとも一部において、
上記縦切断刃と上記横切断刃のうち、一方は、上記クランクシャフトの輪郭から上記バリのみの部分まで延長された延長切断刃を有し、他方は、上記延長切断刃よりも下方にずれた位置に時間差切断刃として配置されており、
少なくとも、上記クランクシャフトのフロント軸の側面に対応する両側の上記縦切断刃からそれぞれ延長された一対の上記延長切断刃が設けられ、上記フロント軸の先端面に対応する上記横切断刃が上記時間差切断刃として上記延長切断刃よりも下方にずれて配置されており、
トリミング時においては、上記フロント軸の側面の上記縦切断刃およびその延長上の上記延長切断刃によるバリの切断が行われ、その後、時間差をもって上記フロント軸の先端面に対応する上記時間差切断刃としての上記横切断刃によるバリの切断が行われるように構成されている、クランクシャフト用トリミング型にある。
上記のクランクシャフト用トリミング型における上記下型と上記上型との間に上記バリを備えた上記クランクシャフトを配置し、
上記下型と上記上型とを相対的に接近させて上記バリを分離除去する際に、上記延長切断刃及び上記時間差切断刃を有する上記コーナー切断刃部においては、上記延長切断刃による上記バリの切断の後に、上記時間差切断刃によるバリの切断を行う、クランクシャフトのトリミング方法にある。
本願のクランクシャフト用トリミング型及びクランクシャフトのトリミング方法に係る実施例につき図を用いて説明する。
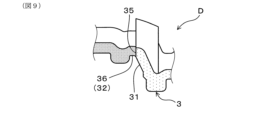
本例のトリミング型1は、図1及び図2に示すごとく、周囲にバリ89を備えたクランクシャフト8からバリ89を分離除去するためのトリミング型である。トリミング型1は、図3に示すように、クランクシャフト8の外形状に沿って打ち抜き穴20を有すると共に、打ち抜き穴20の内周上端にバリ取り刃3を設けた下型2と、クランクシャフト8に当接してクランクシャフト8を相対的に押圧してバリ89をバリ取り刃3に当接させる上型4(図11)とを有する。
以下、さらに詳説する。
2 下型
3 バリ取り刃
3c コーナー切断刃部
31 縦切断刃
32 横切断刃
35 延長切断刃
36 時間差切断刃
4 上型
8 クランクシャフト
89 バリ
Claims (3)
- 周囲にバリを備えたクランクシャフトから上記バリを分離除去するためのトリミング型であって、
上記クランクシャフトの外形状に沿って打ち抜き穴を有すると共に、該打ち抜き穴の内周上端にバリ取り刃を設けた下型と、
上記クランクシャフトに当接して該クランクシャフトを相対的に押圧して上記バリを上記バリ取り刃に当接させる上型とを有し、
上記下型の上記バリ取り刃は、
上記クランクシャフトの軸方向輪郭に沿った縦切断刃と上記クランクシャフトの軸方向に交差する方向の横方向輪郭に沿った横切断刃とが連なるコーナー切断刃部の少なくとも一部において、
上記縦切断刃と上記横切断刃のうち、一方は、上記クランクシャフトの輪郭から上記バリのみの部分まで延長された延長切断刃を有し、他方は、上記延長切断刃よりも下方にずれた位置に時間差切断刃として配置されており、
少なくとも、上記クランクシャフトのフロント軸の側面に対応する両側の上記縦切断刃からそれぞれ延長された一対の上記延長切断刃が設けられ、上記フロント軸の先端面に対応する上記横切断刃が上記時間差切断刃として上記延長切断刃よりも下方にずれて配置されており、
トリミング時においては、上記フロント軸の側面の上記縦切断刃およびその延長上の上記延長切断刃によるバリの切断が行われ、その後、時間差をもって上記フロント軸の先端面に対応する上記時間差切断刃としての上記横切断刃によるバリの切断が行われるように構成されている、クランクシャフト用トリミング型。 - 上記クランクシャフトのクランクアーム及びカウンターウエイトに対応する上記コーナー切断刃部の少なくとも一部において、上記横切断刃から延長された上記延長切断刃を有するとともに、上記縦切断刃が上記時間差切断刃として配置されている、請求項1に記載のクランクシャフト用トリミング型。
- 周囲にバリを備えたクランクシャフトから上記バリを分離除去するクランクシャフトのトリミング方法であって、
請求項1又は2に記載のクランクシャフト用トリミング型における上記下型と上記上型との間に上記バリを備えた上記クランクシャフトを配置し、
上記下型と上記上型とを相対的に接近させて上記バリを分離除去する際に、上記延長切断刃及び上記時間差切断刃を有する上記コーナー切断刃部においては、上記延長切断刃による上記バリの切断の後に、上記時間差切断刃によるバリの切断を行う、クランクシャフトのトリミング方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019207997A JP7368719B2 (ja) | 2019-11-18 | 2019-11-18 | クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019207997A JP7368719B2 (ja) | 2019-11-18 | 2019-11-18 | クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021079400A JP2021079400A (ja) | 2021-05-27 |
| JP7368719B2 true JP7368719B2 (ja) | 2023-10-25 |
Family
ID=75962013
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019207997A Active JP7368719B2 (ja) | 2019-11-18 | 2019-11-18 | クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7368719B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116060506B (zh) * | 2023-03-07 | 2025-09-02 | 湖北神力锻造有限责任公司 | 一种曲轴锻件切边模具设计方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5474733U (ja) * | 1977-11-07 | 1979-05-28 | ||
| JPH01278933A (ja) * | 1988-04-28 | 1989-11-09 | Mazda Motor Corp | クランクシャフト鍛造品のトリミング装置 |
| JP3267241B2 (ja) * | 1998-05-20 | 2002-03-18 | 住友金属工業株式会社 | クランク軸鍛造品のバリ抜き加工方法とその刃物型 |
-
2019
- 2019-11-18 JP JP2019207997A patent/JP7368719B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021079400A (ja) | 2021-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2021079400A (ja) | クランクシャフト用トリミング型及びクランクシャフトのトリミング方法 | |
| JP2009208147A (ja) | クランクシャフトの製造方法およびこれに用いる成形金型 | |
| JP6046468B2 (ja) | 打ち抜き製品のシェービング加工方法、製造方法および製造装置 | |
| CA2923915C (en) | Crankshaft production method | |
| EP3296047A1 (en) | Punching device, punch and method | |
| JP4171658B2 (ja) | コネクティングロッドの破断分割加工方法 | |
| JP4001010B2 (ja) | クランクシャフト素形材の成形方法及びクランクシャフトの製造方法 | |
| JP2005138417A (ja) | 圧縮成形用金型 | |
| KR101667645B1 (ko) | 금속 부품 챔퍼 가공 방법 | |
| EP2957364B1 (en) | Shear beveling with serrations | |
| JP5651353B2 (ja) | シェービング金型 | |
| JP4550516B2 (ja) | コンロッドの製造方法およびコンロッド | |
| KR101877991B1 (ko) | 터빈 블레이드의 단조방법 | |
| JPH0741539Y2 (ja) | 鍛造品のトリミング用金型 | |
| JP5883644B2 (ja) | コネクティングロッドの製造方法 | |
| JP3761345B2 (ja) | ピンチトリミング工法 | |
| JP6737344B2 (ja) | 鍛造クランク軸の製造方法 | |
| JP6065873B2 (ja) | コンロッド製造方法およびその装置 | |
| JP7156114B2 (ja) | クランク軸の製造方法 | |
| SE533539C2 (sv) | Förfarande för bearbetning av en formad produkt samt användning av förfarandet | |
| JPH0732059A (ja) | プレス加工方法 | |
| JP4808955B2 (ja) | 焼結歯車及びその焼結歯車の歯形成形方法 | |
| JPS6226441Y2 (ja) | ||
| JP2570309B2 (ja) | ステアリングヨ−クのバリ取り方法 | |
| JP6797650B2 (ja) | 摺動部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220715 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230425 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230509 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230612 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20230912 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20230925 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7368719 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |