JP7521902B2 - テープ貼着装置 - Google Patents
テープ貼着装置 Download PDFInfo
- Publication number
- JP7521902B2 JP7521902B2 JP2020023266A JP2020023266A JP7521902B2 JP 7521902 B2 JP7521902 B2 JP 7521902B2 JP 2020023266 A JP2020023266 A JP 2020023266A JP 2020023266 A JP2020023266 A JP 2020023266A JP 7521902 B2 JP7521902 B2 JP 7521902B2
- Authority
- JP
- Japan
- Prior art keywords
- tape
- pressure
- workpiece
- roller
- application device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/04—Apparatus for manufacture or treatment
- H10P72/0442—Apparatus for placing on an insulating substrate, e.g. tape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B5/00—Cleaning by methods involving the use of air flow or gas flow
- B08B5/02—Cleaning by the force of jets, e.g. blowing-out cavities
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/04—Apparatus for manufacture or treatment
- H10P72/0431—Apparatus for thermal treatment
- H10P72/0432—Apparatus for thermal treatment mainly by conduction
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/7402—Wafer tapes, e.g. grinding or dicing support tapes
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/7416—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support used during dicing or grinding
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/7422—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support used to protect an active side of a device or wafer
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/78—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using vacuum or suction, e.g. Bernoulli chucks
Landscapes
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
- Dicing (AREA)
Description
また、ストリートに沿ってウェーハを分割する際に、ウェーハの外周に形成される三角形のチップが飛散することがある。
また、この場合、該テープは、該リングフレームに対応する部分にのみ粘着層を備えてもよい。そして、該加熱手段で加熱し、さらに該加圧手段で加圧することによって、該テープを該角部に押し付けてもよい。
本発明のテープ貼着装置では、該加圧手段は、エアを噴射するエア供給手段であってもよく、該制御手段は、該エア供給手段を用いて、該載置面にエアを噴射して該載置面を清掃してもよい。
このように、本テープ貼着装置では、収容室内の気圧を調整することにより、容易かつ短時間で、テープを被加工物の一方の面の略全面に貼着することができる。
なお、ウェーハ100の他方の面である表面101には、図示しないデバイスが形成されている。
なお、ウェーハ100の裏面104にもデバイスを形成することがあり、その際は、デバイスにテープを貼着する。
また、上側筐体50が、開閉手段13によって上方に移動されて、下側筐体40から離れることにより、筐体10および収容室15が開放されて、収容室15の密封が破られる。
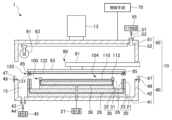
フレームユニット120は、ウェーハ100を収容可能な開口123を有する環状のリングフレーム121と、開口123を塞ぐようにリングフレーム121に貼着されたダイシングテープ122とを含む。このように、ダイシングテープ122は、その外周にリングフレーム121が貼着された状態、すなわち、ダイシングテープ122に支持された状態で用いられる。フレーム保持テーブル20には、このようなフレームユニット120が載置される。
以下に、制御手段70の機能とともに、テープ貼着装置1におけるダイシングテープ122の貼着動作について説明する。
搬送手段80は、テープ配置手段の一例であり、ウェーハ保持テーブル30のウェーハ保持部31に載置されたウェーハ100の裏面104を覆うように、ダイシングテープ122を配置する。このために、搬送手段80は、ダイシングテープ122を含むフレームユニット120を用いる。
20:フレーム保持テーブル,21:フレーム保持部,22:基台,
26:第2吸引路,27:吸引源,
30:ウェーハ保持テーブル,31:ウェーハ保持部,32:基台,
36:第1吸引路,
40:下側筐体,41:下側底部,42:下側側部,
43:減圧口,44:真空バルブ,45:真空源,
13:開閉手段,47:パッキン,49:ロック部材,
50:上側筐体,51:上側底部,52:上側側部,
53:エア供給口,55:エア供給源,57:加圧バルブ,
61:ローラ,63:ローラ移動手段,
70:制御手段,90:加熱手段,
80:搬送手段,81:アーム,83:基体,85:吸引パッド,
100:ウェーハ,101:表面,104:裏面,
110:凹部,112:環状凸部,113:角部,
120:フレームユニット,121:リングフレーム,122:ダイシングテープ,
Claims (7)
- 一方の面の中央に円形の凹部を備えるとともに、該凹部の外側に環状の凸部を備える円板状の被加工物の一方の面に、テープを貼着するテープ貼着装置であって、
被加工物の他方の面を載置する載置面を有する載置手段と、
該載置面に載置された該被加工物の一方の面を覆うようにテープを配置するテープ配置手段と、
該被加工物の凸部の上面のみに該テープを押し付けるためのローラと、
該テープの上面上で転動するように該ローラを移動させるためのローラ移動手段と、
少なくとも該載置手段と該ローラとを収容する収容室と、
該収容室内を減圧する減圧手段と、
該収容室内を加圧する加圧手段と、
該減圧手段を用いて、該収容室内を減圧すること、該ローラ移動手段を用いて、該被加工物における該凸部の上面のみに該テープを貼着すること、および、該加圧手段を用いて該収容室内を加圧して、該凹部と該凸部との角部に該テープを押し付けること、を制御する制御手段と、を備える、
テープ貼着装置。 - 該テープ配置手段は、該被加工物を収容可能な開口を有する環状のリングフレームと、該開口を塞ぐように該リングフレームに貼着された該テープとを含むフレームユニットを用いる、
請求項1記載のテープ貼着装置。 - 該テープを加熱する加熱手段をさらに備え、
該制御手段は、該収容室内を加圧する際に、該加熱手段を用いて該テープを加熱して軟化させて、該テープを該角部に押し付ける、
請求項1記載のテープ貼着装置。 - 該テープを加熱する加熱手段をさらに備え、
該制御手段は、該収容室内を加圧する際に、該加熱手段を用いて該テープを加熱して軟化させて、該テープを該角部に押し付ける、
請求項2記載のテープ貼着装置。 - 該テープは、該リングフレームに対応する部分にのみ粘着層を備え、該加熱手段で加熱し、さらに該加圧手段で加圧することによって、該テープを該角部に押し付ける、
請求項4記載のテープ貼着装置。 - 一方の面の中央に円形の凹部を備えるとともに、該凹部の外側に環状の凸部を備える円板状の被加工物の一方の面に、テープを貼着するテープ貼着装置であって、
被加工物の他方の面を載置する載置面を有する載置手段と、
該載置面に載置された該被加工物の一方の面を覆うようにテープを配置するテープ配置手段と、
該被加工物に該テープを押し付けるためのローラと、
該テープの上面上で転動するように該ローラを移動させるためのローラ移動手段と、
少なくとも該載置手段と該ローラとを収容する収容室と、
該収容室内を減圧する減圧手段と、
該収容室内を加圧する加圧手段と、
該減圧手段を用いて、該収容室内を減圧すること、該ローラ移動手段を用いて、該被加工物における該凸部の上面に該テープを貼着すること、および、該加圧手段を用いて該収容室内を加圧して、該凹部と該凸部との角部に該テープを押し付けること、を制御する制御手段と、を備え、
該テープ配置手段は、該被加工物を収容可能な開口を有する環状のリングフレームと、該開口を塞ぐように該リングフレームに貼着された該テープとを含むフレームユニットを用いており、
該テープを加熱する加熱手段をさらに備え、
該制御手段は、該収容室内を加圧する際に、該加熱手段を用いて該テープを加熱して軟化させて、該テープを該角部に押し付け、
該テープは、該リングフレームに対応する部分にのみ粘着層を備え、該加熱手段で加熱し、さらに該加圧手段で加圧することによって、該テープを該角部に押し付ける、
テープ貼着装置。 - 該加圧手段は、エアを噴射するエア供給手段であり、
該制御手段は、該エア供給手段を用いて、該載置面にエアを噴射して該載置面を清掃する、
請求項1または請求項6記載のテープ貼着装置。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020023266A JP7521902B2 (ja) | 2020-02-14 | 2020-02-14 | テープ貼着装置 |
| KR1020210007136A KR102861864B1 (ko) | 2020-02-14 | 2021-01-19 | 테이프 첩착 장치 |
| US17/163,849 US11756809B2 (en) | 2020-02-14 | 2021-02-01 | Tape attaching apparatus |
| CN202110140677.5A CN113270338A (zh) | 2020-02-14 | 2021-02-02 | 带粘贴装置 |
| TW110104277A TWI867155B (zh) | 2020-02-14 | 2021-02-04 | 膠帶貼附裝置 |
| DE102021201346.5A DE102021201346A1 (de) | 2020-02-14 | 2021-02-12 | Bandanbringvorrichtung |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020023266A JP7521902B2 (ja) | 2020-02-14 | 2020-02-14 | テープ貼着装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021129038A JP2021129038A (ja) | 2021-09-02 |
| JP7521902B2 true JP7521902B2 (ja) | 2024-07-24 |
Family
ID=77061045
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020023266A Active JP7521902B2 (ja) | 2020-02-14 | 2020-02-14 | テープ貼着装置 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11756809B2 (ja) |
| JP (1) | JP7521902B2 (ja) |
| KR (1) | KR102861864B1 (ja) |
| CN (1) | CN113270338A (ja) |
| DE (1) | DE102021201346A1 (ja) |
| TW (1) | TWI867155B (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7780902B2 (ja) * | 2021-09-30 | 2025-12-05 | リンテック株式会社 | シート貼付装置およびシート貼付方法 |
| JP7855337B2 (ja) * | 2021-11-18 | 2026-05-08 | 株式会社ディスコ | テープ圧着装置 |
| US20230178397A1 (en) * | 2021-12-06 | 2023-06-08 | Skyworks Solutions, Inc. | Wafer cleaning with wafer assembly presence detection |
| CN118824894A (zh) * | 2023-04-19 | 2024-10-22 | 长江存储科技有限责任公司 | 撕胶装置和撕胶方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007088038A (ja) | 2005-09-20 | 2007-04-05 | Lintec Corp | 貼替装置及び貼替方法 |
| JP2010118584A (ja) | 2008-11-14 | 2010-05-27 | Takatori Corp | ウエハのマウント装置 |
| JP2011187537A (ja) | 2010-03-05 | 2011-09-22 | Lintec Corp | シート貼付装置およびシート貼付方法 |
| JP2013243286A (ja) | 2012-05-22 | 2013-12-05 | Disco Abrasive Syst Ltd | 粘着テープ |
| JP2019009182A (ja) | 2017-06-21 | 2019-01-17 | リンテック株式会社 | シート貼付装置および貼付方法 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0725463B2 (ja) * | 1986-07-02 | 1995-03-22 | 富士通株式会社 | 半導体装置の製造方法 |
| US6007654A (en) * | 1996-12-31 | 1999-12-28 | Texas Instruments Incorporated | Noncontact method of adhering a wafer to a wafer tape |
| JP5390740B2 (ja) | 2005-04-27 | 2014-01-15 | 株式会社ディスコ | ウェーハの加工方法 |
| JP4637692B2 (ja) | 2005-09-07 | 2011-02-23 | 株式会社ディスコ | 粘着フィルム貼着装置 |
| JP4773419B2 (ja) * | 2007-12-20 | 2011-09-14 | リンテック株式会社 | シート貼付装置及び貼付方法 |
| JP2010016147A (ja) * | 2008-07-03 | 2010-01-21 | Disco Abrasive Syst Ltd | 粘着テープの貼着方法 |
| JP5126260B2 (ja) * | 2010-03-16 | 2013-01-23 | Necエンジニアリング株式会社 | テープ貼付装置及びテープ貼付方法 |
| JP5543812B2 (ja) * | 2010-03-23 | 2014-07-09 | 日東電工株式会社 | 粘着テープ貼付け方法および粘着テープ貼付け装置 |
| JP5542582B2 (ja) * | 2010-08-26 | 2014-07-09 | リンテック株式会社 | シート貼付装置および貼付方法 |
| JP2013232582A (ja) * | 2012-05-01 | 2013-11-14 | Nitto Denko Corp | 粘着テープ貼付け方法および粘着テープ貼付け装置 |
| JP2014013807A (ja) * | 2012-07-04 | 2014-01-23 | Disco Abrasive Syst Ltd | ウエーハの加工方法 |
| JP6276988B2 (ja) * | 2013-12-27 | 2018-02-07 | 日東精機株式会社 | 粘着テープ貼付け方法および粘着テープ貼付け装置 |
| JP2017050388A (ja) | 2015-09-01 | 2017-03-09 | 日東電工株式会社 | 保護テープ貼付け方法および保護テープ貼付け装置 |
| JP6918563B2 (ja) * | 2017-02-23 | 2021-08-11 | 日東電工株式会社 | 粘着テープ貼付け方法および粘着テープ貼付け装置 |
| JP7012559B2 (ja) * | 2018-02-27 | 2022-01-28 | 株式会社ディスコ | テープ貼着方法及びテープ貼着装置 |
| JP7034809B2 (ja) * | 2018-04-09 | 2022-03-14 | 株式会社ディスコ | 保護シート配設方法 |
-
2020
- 2020-02-14 JP JP2020023266A patent/JP7521902B2/ja active Active
-
2021
- 2021-01-19 KR KR1020210007136A patent/KR102861864B1/ko active Active
- 2021-02-01 US US17/163,849 patent/US11756809B2/en active Active
- 2021-02-02 CN CN202110140677.5A patent/CN113270338A/zh active Pending
- 2021-02-04 TW TW110104277A patent/TWI867155B/zh active
- 2021-02-12 DE DE102021201346.5A patent/DE102021201346A1/de active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007088038A (ja) | 2005-09-20 | 2007-04-05 | Lintec Corp | 貼替装置及び貼替方法 |
| JP2010118584A (ja) | 2008-11-14 | 2010-05-27 | Takatori Corp | ウエハのマウント装置 |
| JP2011187537A (ja) | 2010-03-05 | 2011-09-22 | Lintec Corp | シート貼付装置およびシート貼付方法 |
| JP2013243286A (ja) | 2012-05-22 | 2013-12-05 | Disco Abrasive Syst Ltd | 粘着テープ |
| JP2019009182A (ja) | 2017-06-21 | 2019-01-17 | リンテック株式会社 | シート貼付装置および貼付方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021129038A (ja) | 2021-09-02 |
| TW202131444A (zh) | 2021-08-16 |
| TWI867155B (zh) | 2024-12-21 |
| KR20210103936A (ko) | 2021-08-24 |
| US11756809B2 (en) | 2023-09-12 |
| US20210257232A1 (en) | 2021-08-19 |
| CN113270338A (zh) | 2021-08-17 |
| DE102021201346A1 (de) | 2021-08-19 |
| KR102861864B1 (ko) | 2025-09-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI867155B (zh) | 膠帶貼附裝置 | |
| TWI829950B (zh) | 保護構件形成方法及保護構件形成裝置 | |
| KR102445608B1 (ko) | 웨이퍼의 가공 방법 | |
| US20070264914A1 (en) | Substrate delivery mechanism | |
| KR102450305B1 (ko) | 웨이퍼의 가공 방법 | |
| TWI537138B (zh) | Sheet Adhesive Device and Paste Method | |
| KR20180129643A (ko) | 웨이퍼의 가공 방법 | |
| KR101747485B1 (ko) | 시트 부착 장치 및 부착 방법 | |
| JP7108467B2 (ja) | 基板吸着装置 | |
| KR20100118558A (ko) | 부착재의 부착방법과 부착장치 | |
| US20040177811A1 (en) | DAF tape adhering apparatus and DAF tape adhering method | |
| JP6472666B2 (ja) | 板状ワークの保持方法 | |
| JP7529387B2 (ja) | 被加工物の研削方法 | |
| JP7271619B2 (ja) | Cmp装置及び方法 | |
| JP3804117B2 (ja) | 基板研磨方法及びこの実施に用いる研磨装置 | |
| JP7648435B2 (ja) | ウエーハの処理方法 | |
| JPH05152262A (ja) | ウエーハ接着装置およびウエーハ接着方法 | |
| JPH01228748A (ja) | ウェーハの接着方法 | |
| JP2023140438A (ja) | 保持パッド及び搬送装置 | |
| JP7792767B2 (ja) | 処理装置 | |
| JP7777937B2 (ja) | 被加工物の加工方法 | |
| JP7830209B2 (ja) | 搬送パッド | |
| JP2024067614A (ja) | 保持パッド、及び、搬送装置 | |
| KR20230073109A (ko) | 테이프 압착 장치 | |
| CN117995742A (zh) | 粘合带粘贴装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221216 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230929 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20231003 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20231204 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240206 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240408 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240618 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240711 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7521902 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |