JP7531206B2 - 打ち抜き装置 - Google Patents
打ち抜き装置 Download PDFInfo
- Publication number
- JP7531206B2 JP7531206B2 JP2020087654A JP2020087654A JP7531206B2 JP 7531206 B2 JP7531206 B2 JP 7531206B2 JP 2020087654 A JP2020087654 A JP 2020087654A JP 2020087654 A JP2020087654 A JP 2020087654A JP 7531206 B2 JP7531206 B2 JP 7531206B2
- Authority
- JP
- Japan
- Prior art keywords
- punching
- base plate
- die
- pressure
- punching device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/40—Cutting-out; Stamping-out using a press, e.g. of the ram type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/002—Drive of the tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/14—Dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D5/00—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D5/20—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting with interrelated action between the cutting member and work feed
- B26D5/30—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting with interrelated action between the cutting member and work feed having the cutting member controlled by scanning a record carrier
- B26D5/34—Arrangements for operating and controlling machines or devices for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting with interrelated action between the cutting member and work feed having the cutting member controlled by scanning a record carrier scanning being effected by a photosensitive device
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/10—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by toggle mechanism
- B30B1/14—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by toggle mechanism operated by cams, eccentrics, or cranks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/26—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by cams, eccentrics, or cranks
- B30B1/263—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by cams, eccentrics, or cranks work stroke adjustment means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/0029—Details of, or accessories for, presses; Auxiliary measures in connection with pressing means for adjusting the space between the press slide and the press table, i.e. the shut height
- B30B15/0041—Control arrangements therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/007—Means for maintaining the press table, the press platen or the press ram against tilting or deflection
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/26—Program-control arrangements
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
- Control Of Cutting Processes (AREA)
- Press Drives And Press Lines (AREA)
- Presses And Accessory Devices Thereof (AREA)
Description
特許文献1の打ち抜き装置は、被加工物であるシートが出入りするシート入口側とシート出口側とのリンク機構の下端部の上下方向の位置を調節することで、打ち抜き圧を調整する打ち抜き圧調整機構を備える。
しかしながら、特許文献1の打ち抜き装置は、打ち抜きのため移動定盤を移動させる移動機構の駆動源とは別に、打ち抜き圧調整機構を駆動する駆動源を備える。この打ち抜き圧調整機構の駆動源は、打ち抜きを行うときには停止しており、打ち抜きに必要な打ち抜き圧を得ることには寄与しない打ち抜き圧調整専用の駆動源である。
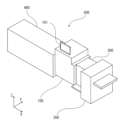
ダイカットシステム500は、被加工物であるシート材の搬送方向上流側からシートフィーダー200、レジスト装置300、ダイカッター100及び排出処理装置400を備える。
図1に示すように、ダイカッター100は、その上面に操作パネル101を備える。
図2~図7は、外装カバーを取り外した状態のダイカッター100の説明図である。図2は、ダイカッター100の正面図である。図3は、図2中の右側から見たダイカッター100の上流側側面図、図4は、図2中の左側から見たダイカッター100の下流側側面図である。図5は、図2の正面図から手前フレーム5と奥フレーム6とを非表示としたダイカッター100の正面図であり、図6は、図5に示す状態の手前フレーム5と奥フレーム6とを非表示としたダイカッター100の背面図である。また、図7は、手前フレーム5と奥フレーム6とを非表示としたダイカッター100の斜視図である。
図8は、図3に示すダイカッター100の上流側側面図を模式的に示した説明図である。
ダイカッター100は、金属製のフレーム構造として、架台フレーム7、手前フレーム5、奥フレーム6、上流ガイドフレーム21及び下流ガイドフレーム23を備える。架台フレーム7は、移動用のキャスターと、移動防止固定機構とを有する。手前フレーム5及び奥フレーム6は、板状部材であって、その下部が架台フレーム7に固定されている。上流ガイドフレーム21及び下流ガイドフレーム23は、装置の幅方向に延在し、その両端が手前フレーム5と奥フレーム6とに固定された角棒状の部材である。
固定定盤2は、手前フレーム5及び奥フレーム6の上部に固定されている。また、図8に示すように、切断刃81を有する抜型8は、ステンレス板82を挟んで固定定盤2の下面に固定されている。一方、移動定盤1の上面には面板9が固定されている。
図2~図7は、四つ全ての円柱部10が昇降伝達機構4の下死点に位置する状態であり、移動定盤1の可動範囲で、移動定盤1が固定定盤2から最も離れた状態の説明図である。
図8は、移動定盤1が上部停止位置まで上昇し、抜型8の切断刃81によってシート材Sを打ち抜いた状態の説明図である。
また、図4に示すように、下流ガイドフレーム23の幅方向の中央部には、下流側ガイド部24を備える。下流側ガイド部24は、搬送方向上流側に突き出し、上下方向に延在する二本の下流側ガイドレール24aを備え、二本の下流側ガイドレール24aで下流側被ガイドベアリング12aを挟むように係合することで、下流側被ガイド軸12の幅方向の移動を規制する。
上流側ガイド部22及び下流側ガイド部24によって上流側被ガイド軸11及び下流側被ガイド軸12の幅方向の移動を規制することで、移動定盤1が上下動する際の移動定盤1の幅方向の変位を防止できる。
打ち抜き処理を行う際には、移動定盤1と固定定盤2との間までシート材Sを搬送し、搬送下ベルト14と搬送上ベルト15を停止する。移動定盤1は、幅方向の奥側に突き出した不図示の突出部を備え、移動定盤1が上昇すると、突出部がローラ保持部材を押し上げて、ローラ保持部材が保持する張架ローラによって形成される張架面を移動定盤1とともに上昇させる構成となっている。これにより、移動定盤1の上昇に合わせて、加工対象のシート材Sを固定定盤2に向けて上昇させることができる。
ダイカッター100の制御部30は、操作パネル101や後端検知センサ25からの出力に基づいて、四つのプレスモータ3(3a~3d)とベルト駆動モータ13との駆動を制御する。本実施形態のダイカッター100では、制御部30が、四つのプレスモータ3(3a~3d)をそれぞれ独立して駆動制御可能となっている。
シートフィーダー200では、打ち抜き加工を施すシート材Sの束を載置棚に載置する。
ここで、抜型8のシートの厚さとは、抜型8の上面に固定されるステンレス板82と、このステンレス板82の上面に固定され、抜型8の切断刃81の配置が描かれた画像シートと、画像シートの上面を覆う保護シートと、の厚さの総和である。
抜型8は、その上面にステンレス板82、必要に応じシムテープが貼り付けられた画像シート、保護シートの順に積層した状態でダイカッター100に対して挿脱される。
シート材Sは、搬送ベルト対(14、15)よりも上流側に配置された後端検知センサ25がシート材Sの後端を検知してから、所定の停止パルス数を取得した時点で停止し、その停止位置で打ち抜きが行われる。
ジョブ設定において、作業者は、抜型8の切断刃81のうちの任意の刃基準点を抽出し、その刃基準点から、抜型8の上流側端部までの距離である抜型基準位置を入力する。また、作業者は、打ち抜かれるシート材S上の切断されるべき位置のうち、上記の刃基準点に対応する被切断基準点を抽出し、その被切断基準点から、打抜かれるシート材Sの上流側端までの距離であるシート基準位置を入力する。
制御部30は、入力された抜型基準位置とシート基準位置とに基づいて、刃基準点と被切断基準点とが合致する停止位置でシート材Sが停止するように、上記の停止パルス数を算出し、設定する。この処理によって、打ち抜き処理時の、抜型8の切断刃81と、シート材S上の切断されるべき位置とを一致させることができる。
作業者が操作パネル101のテスト給送ボタンを押すことで、テスト給送を行い、テスト給送での成果物を作業者が見て各部の調整を行う。必要に応じて、テスト給送と調整操作とを繰り返す。
調整する対象は、シート材Sの幅方向の位置、搬送方向に対するシート材Sの傾き(スキュー)、打ち抜き時に停止させたときのシート材Sの搬送方向の位置等である。また、本実施形態のダイカッター100は、詳細は後述するように、抜きムラを補正する調整も操作パネル101の操作で行うことができる。作業者は、このような調整操作を、テスト給送で得られたシート材Sを目視し、その抜きずれ、抜きムラに基づいて行う。
スタートボタン及びストップボタンを、操作パネル101だけでなく、シートフィーダー200の操作部にも設け、どちらからでも操作可能としてもよい。
操作パネル101のスタートボタンが押されると、シートフィーダー200からシート材Sが送られ、レジスト装置300でシート材Sの傾きや幅方向の位置が補正され、ダイカッター100にシート材Sが供給される。ダイカッター100では、ベルト駆動モータ13が駆動し、搬送ベルト対の搬送下ベルト14及び搬送上ベルト15が無端移動を開始する。そして、レジスト装置300から供給されたシート材Sを搬送ベルト対で挟んで搬送する。搬送ベルト対の上流側に配置された後端検知センサ25でシート材Sの後端を検知してから所定のタイミング経過後にベルト駆動モータ13を停止する。これにより、搬送ベルト対で挟んだシート材Sを移動定盤1と固定定盤2との間の打ち抜き位置に停止させる。
量産処理の際には、これらの動作を繰り返す。
ベルト駆動モータ13の駆動時には、昇降伝達機構4が下部停止位置で待機するように、制御部30は、サーボモータであるプレスモータ3の回転位置が下部停止位置に対応した下基準回転位置となるように回転位置を制御する。
四つすべてのプレスモータ3の回転位置が上基準回転位置となり、正回転が停止すると、所定時間(20[msec(ミリ秒)])待機し、その後は、逆回転を開始する。四つのプレスモータ3は下基準回転位置まで逆回転すると停止する。
このように四つのプレスモータ3が、下基準回転位置から上基準回転位置まで回転する正回転と、上基準回転位置から下基準回転位置まで回転する逆回転と、を繰り返すことで、打ち抜き処理を行う。
図10に示すように、昇降伝達機構4は、回転出力ギヤ31と係合する回転入力ギヤ41と、回転入力ギヤ41ともに回転する偏心シャフト44と、架台フレーム7に固定され、偏心シャフト44の回転軸部441を回転可能に保持するシャフト保持部42と、を備える。さらに、昇降伝達機構4は、下部が偏心シャフト44の偏心軸部442と係合し、上部が移動定盤1の円柱部10と係合する昇降伝達ロッド43を備える。
制御部30は、四つのプレスモータ3をそれぞれ独立して駆動を制御することができるため、上部停止位置に対応する上基準回転位置をプレスモータ3毎に変更することができる。これにより、上部停止位置のときの円柱部10の高さを個別に変更することができる。
偏心シャフト44の回転角度θについて、円柱部10が下死点のときをθ=0[°]とすると、円柱部10が上死点のときはθ=180[°]となる。ここで、円柱部10が下部停止位置のときの偏心シャフト44の回転角度をθ1、円柱部10が上部停止位置のときの回転角度をθ2、とすると、以下の(1)式の関係が成り立つ。
0[°]≦θ1<θ2<180[°] ・・・・・・(1)
加圧する際には、昇降伝達機構4のホームポジションである円柱部10が下部停止位置に位置する状態に対応した下基準回転位置の状態の四つのプレスモータ3を同じ速度で正回転させる。そして、昇降伝達機構4の上部停止位置に対応した上基準回転位置まで回転したプレスモータ3から順次停止する。四つのプレスモータ3のθ2が互いに相違している場合は、下基準回転位置から上基準回転位置までの回転量が大きいプレスモータ3は他のプレスモータ3よりも停止タイミングが遅くなる。
これに対して、下基準回転位置から上基準位置までの回転量をそれぞれ算出し、回転量が大きいプレスモータ3ほど回転速度を速くして、全てのプレスモータ3について、下基準回転位置から上基準回転位置までの駆動時間が同じ時間なるように制御してもよい。
このような構成により、一つのプレスモータ3の上基準回転位置のときの回転量を大きくする変更を行うことで、上基準回転位置のときの偏心シャフト44の回転角度「θ2」の値が大きくなり、上部停止位置のときの円柱部10の位置が高くなる。これにより、上部停止位置のときの位置が高くなった円柱部10の鉛直上方において、打ち抜き処理時の面板9と抜型8との当接圧である打ち抜き圧を高くすることができる。
例えば、テスト給送で出力したシート材Sの手前上流側に抜きムラが生じた場合、第一プレスモータ3aの上基準回転位置の回転量を大きくする設定を行う。これにより、第一昇降伝達機構4aの偏心シャフト44の回転角度「θ2」の値が大きくなり、上部停止位置のときの第一円柱部10aの位置を設定前よりも高くすることができる。そして、打ち抜き処理時のシート材Sの手前上流側の打ち抜き圧を上昇させることができ、抜きムラの解消を図ることができる。
図12は、操作パネル101で抜きムラの補正を行う「抜き高さ調整」の操作パネル101の表示画面(抜き高さ調整画面)の説明図である。
抜き高さ調整は、テスト給送を行った成果物に対して、抜きが不足している箇所の加圧量を大きくする調整の際に利用する。本実施形態では四つのプレスモータ3の回転量をそれぞれ調整可能であるため、四隅に抜き高さの可変値を持つ。
抜き高さ分布表示部75の右下には、第一プレスモータ3aの調整値を示す右前抜き高さ調整値表示窓70があり、その上下に移動定盤1の右前の抜き高さ(上部停止位置)を上昇させる右前抜き高さ上昇ボタン71と、右前の抜き高さを下降させる右前抜き高さ下降ボタン72と、を有する。
抜き高さ分布表示部75の左下には、第二プレスモータ3bの調整値を示す左前抜き高さ調整値表示窓64があり、その上下に移動定盤1の左前の抜き高さを上昇させる左前抜き高さ上昇ボタン65と、左前の抜き高さを下降させる左前抜き高さ下降ボタン66と、を有する。
抜き高さ分布表示部75の右上には、第三プレスモータ3cの調整値を示す右奥抜き高さ調整値表示窓67があり、その上下に移動定盤1の右奥の抜き高さを上昇させる右奥抜き高さ上昇ボタン68と、右奥の抜き高さを下降させる右奥抜き高さ下降ボタン69と、を有する。
抜き高さ分布表示部75の左上には、第四プレスモータ3dの調整値を示す左奥抜き高さ調整値表示窓61があり、その上下に移動定盤1の左奥の抜き高さを上昇させる左奥抜き高さ上昇ボタン62と、左奥の抜き高さを下降させる左奥抜き高さ下降ボタン63と、を有する。
本実施形態では、抜き高さの四隅の調整単位は「0.01[mm]」であり、調整範囲は「0.00~2.50[mm]」であるがこれに限るものではない。
本実施形態では、面板9が平面の状態を保つために、四隅のうちの抜き高さを調整する隅の対角の隅を支点とし、他の二つの隅を追従するように変化させる。
図12に示す例では、左奥の隅を「0.09」上昇させる調整をしている。この調整では、右前の隅は支点となるため調整値は変化せず、「0.00」のままである。一方、他の二つの隅(左前の隅、右奥の隅)は、左奥の隅の上昇に追従して上昇する。
図12では、抜き高さ分布表示部75で抜き高さの分布を数値で示しているが、抜き高さの分布をカラー化して表示してもよい。
本実施形態のダイカッター100では、抜型8毎の識別情報と制御情報とを紐づけて制御部30の記憶部に記憶する。このときの制御情報としては、抜型8の前回装着時の四つのプレスモータ3の上基準回転位置の情報を含む。これにより、抜型8を装着する際に識別情報が入力されることで、識別情報に紐づけられた制御情報を呼び出して四つのプレスモータ3の上基準回転位置を前回装着時の設定とすることができ、量産動作前の調整時の作業負担を軽減し、セットアップ時間の短縮を図ることができる。
抜型8に応じた上基準回転位置を設定する構成としては、RFタグやICタグ等の読み取り可能な記憶素子を抜型8に設け、前回装着時の四つのプレスモータ3の上基準回転位置の情報を含む制御情報を抜型8の記憶素子に記憶させておき、装着時に読み取った抜型8の記憶素子の情報に基づいて上基準回転位置を設定する構成としてもよい。
抜型8を装着した状態で、予め記憶されている制御情報に対して、変更があったときには、識別情報と紐づけしてルックアップテーブルに記憶させる。そして、次回その抜型8を装着して識別情報が入力されたときには、紐付らけれた制御情報が自動的に呼び出さ、ジョブ設定が行われる。
打ち抜き処理には抜型8の基準位置の入力が不可欠である。制御情報として、抜型8の基準位置となる抜型基準位置の情報を取得し、自動で設定することで、調整時間短縮を図ることができる。
図13は、水平出し調整に用いる水平調整治具50の斜視説明図である。図14は、水平調整治具50の説明図であって、図14(a)は上面図、図14(b)は正面図である。
水平調整治具50は、抜型8の代わりに固定定盤2に固定して使用するものであり、抜型8と同様の外形の治具本体板部51と、四つのスペーサー52とを備える。
しかし、低トルクのトルク制限の制御では、移動定盤1の上面が水平調整治具50のスペーサー52に接触し、スペーサー52を介して固定定盤2の下面に突き当たると、円柱部10が上死点となる回転位置に到達していなくても、プレスモータ3の回転が停止して、位置偏差エラーとなる。例えば、円柱部10が下死点から上死点まで移動するように昇降伝達機構4を駆動させたときのプレスモータ3の駆動パルスが1000パルスであった場合、制御部30は、1000パルスを目標としてプレスモータ3を駆動させるが、995パルス駆動時に移動定盤1が突き当たりトルク制限によってプレスモータ3が駆動できなくなると、位置偏差エラーとなる。
四つの歪センサ26(26a、26b、26c、26d)は、ダイカッター100のフレームのうち固定定盤2を保持する保持部材である手前フレーム5及び奥フレーム6の上下方向の伸び量を測定する伸び量測定手段である。
測定箇所は、シート材Sの搬送路の両サイドのフレームである手前フレーム5及び奥フレーム6の各々に、搬送方向に離間した複数箇所(本実施形態では二箇所)としている。
この場合、制御部30は、四つの偏心シャフト44のそれぞれの回転位置(円柱部10が下死点のときをθ=0[°]としたときの偏心シャフト44の回転角度)によって、対応するプレスモータ3の発生トルクの上限値を変更する制御を行うことが望ましい。
図15(a)は、偏心シャフト44の回転させたときの昇降伝達ロッド43及び円柱部10の動きの説明図であり、図15(b)は、偏心シャフト44の回転位置が違う状態での同一の回転量(α1=α2=α3)に対する偏心軸部442の変位量の違いを示す説明図である。図15(b)中の「L」は、偏心シャフト44の回転軸部441の中心線と偏心軸部442の中心線との距離である。
一方、回転角度が「0[°]」や「180[°]」近傍となる状態で、部材の破損を防止できるように発生トルクの上限値を低い値に設定すると、回転角度が「90[°]」近傍となる状態で、移動定盤1を円滑に上昇させるのに必要な力が得られなくなるおそれがある。
そして、打ち抜き動作の際に、上部停止位置に到達するまでの間に、プレスモータ3の発生トルクが上限値に達したら、プレスモータ3の駆動を停止し、操作パネル101等の表示部にエラー表示を行う。
このように、上部停止位置に近づくまでは発生トルクの上限値を高い値に設定することで移動定盤1を円滑に上昇させることができ、上部停止位置に近づいてからは、発生トルクの上限値を低い値に変更することで装置への負荷を低減して、抜型8や昇降伝達機構4等のダイカッター100を構成する部材の損傷を防止できる。
本実施形態のダイカッター100で用いる移動定盤1は、とても重いため(約280[kg])、起動及び加速させるには大きなトルクが必要になる。このため、下部停止位置にある移動定盤1を動かし始めるときには、プレスモータ3の発生トルクに上限値を設けないように設定し、プレスモータ3の最大トルクまでかけることができるようにする。そして、打ち抜きを行う上部停止位置に近づいたときには、偏心シャフト44を介して昇降伝達ロッド43や円柱部10及び移動定盤1に作用する上下方向の力が一定値を超えないように、プレスモータ3の発生トルクの上限値を制限する。
本実施形態のように、移動定盤を下方に配置し、固定定盤を上方に配置する構成では、ある程度重さのある四つのプレスモータ3と、四つの昇降伝達機構4とを装置の低い位置に配置することができ、ダイカッター100の装置の重心を低くできる。
上下方向に対向配置された移動定盤1等の移動定盤及び固定定盤2等の対向定盤と、移動定盤を対向定盤に向けて上下動させる移動機構と、移動機構を制御する制御部30等の制御手段と、を備え、移動機構が、移動定盤を対向定盤に近づけることで、移動定盤と対向定盤との少なくとも一方に取り付けられた抜型8等の抜型によってシート材S等の被加工物を所定の形状に打ち抜くダイカッター100等の打ち抜き装置において、移動機構は、水平方向の位置が互いに異なる複数(四つ等)の円柱部10等の加圧部で移動定盤を対向定盤に向けてそれぞれ加圧する複数(四つ等)の昇降伝達機構4等の加圧機構と、複数の加圧機構をそれぞれ駆動する複数(四つ等)のプレスモータ3等の駆動源と、を有することを特徴とするものである。
これによれば、制御手段が複数の駆動源を独立して制御することで、複数の加圧部での加圧量をそれぞれ独立して調整可能となり、打ち抜き圧調整専用の駆動源を設けることなく、打ち抜き圧のムラを抑制する打ち抜き圧の調整が可能となる。
態様1の打ち抜き装置において、加圧機構は、駆動源の回転運動を偏心シャフト44等の偏心回転体によって移動定盤の上下運動に変換する偏心回転体駆動伝達機構であることを特徴とするものである。
移動定盤を加圧し移動させる加圧機構としては、ボールねじも用いることができる。しかし、ボールねじでは駆動源が出力する回転量に対する移動定盤の移動量は一定である。
これに対して、偏心回転体駆動伝達機構では、打ち抜きに寄与しない移動範囲での移動定盤の移動速度を速くしつつ、打ち抜き時の圧力の細かい調整が可能となる。これは以下の理由による。
すなわち、加圧部の位置が下死点と上死点との中間近傍(例えば、図11(b)の状態)では、回転量に対する上下方向の変位が大きくなるため、この範囲を打ち抜きに寄与していない状態の移動定盤の移動範囲に設定することで、打ち抜きに寄与していない移動範囲での移動定盤の移動速度を速くできる。一方、加圧部の位置が上死点や下死点近傍では、回転量に対する上下方向の変位が小さくなるため、上部停止位置等の加圧時の加圧部の停止位置を上死点や下死点に近い位置に設定することで、回転量に対する加圧部の上下方向の変位を小さくでき、加圧時の加圧部の停止位置について細かい設定が可能となり、打ち抜き時の圧力の細かい調整が可能となる。
態様2の打ち抜き装置において、加圧機構が移動定盤を対向定盤に向けて加圧する上昇動作等の加圧動作では、加圧部が、偏心回転体駆動伝達機構の上死点等の死点に到達しない上部停止位置等の停止位置まで変位することを特徴とするものである。
本態様では、偏心回転体は一回転せず、加圧部は上死点と下死点とで挟まれた範囲で変位する。そして、上述した実施形態のように、上方に配置された対向定盤に向けて移動定盤を上昇させることで加圧する場合は、加圧部は上死点よりも低い位置に設定された上部停止位置まで変位する。また、上述した実施形態とは異なり、下方に配置された対向定盤に向けて移動定盤を下降させることで加圧する場合は、加圧部は下死点よりも高い位置に設定された下部停止位置まで変位する。加圧時の加圧部の停止位置を死点に到達しない位置に設定することで、加圧時の加圧部の停止位置を上下方向で調節でき、複数の加圧機構のそれぞれについて加圧時の加圧部の停止位置を調節することで、抜きムラを解消するように打ち抜き圧を調整できる。
態様2または3の何れかの打ち抜き装置において、制御手段は、駆動源の駆動時の発生トルクを制限するトルク制限を行うものであって、円柱部10が下死点のときをθ=0[°]としたときの偏心シャフト44の回転角度等の偏心回転体の回転位置によって発生トルクの上限値を変更することを特徴とするものである。
これによれば、偏心回転体の回転角度に対する移動定盤の移動量が大きいとき移動定盤を移動させるために必要なトルクを維持しつつ、偏心回転体の回転角度に対する移動定盤の移動量が小さいときに打ち抜き装置を構成する部材の破損を防止することができる。
態様1乃至4の何れかの打ち抜き装置において、加圧部が、移動定盤の範囲に含まれる長方形の各頂点に位置する配置であることを特徴とする。
特許文献1では、シート材の搬送方向に対して前後方向の打ち抜き圧の調整しかできず、シート材の搬送方向に対して左右方向の打ち抜き圧の調整を行うことができない。これに対して、本態様のように、加圧部を移動定盤の範囲に含まれる長方形の各頂点となる四箇所に配置し、それぞれの加圧部の加圧機構の駆動源を制御手段が独立して制御することで、シート材の搬送方向に対して前後方向だけでなく、左右方向の打ち抜き圧の調整も行うことができ、より適切に抜きムラの解消を行うことができる。
態様1乃至5の何れかの打ち抜き装置において、加圧機構による加圧時に変形する部材(手前フレーム5及び奥フレーム6等)の変形量を測定する歪センサ26等の変形量測定手段を水平方向の位置が互いに異なる箇所に複数備え、制御手段は、変形量測定手段の測定結果に基づいて、駆動源の駆動を制御することを特徴とするものである。
これによれば、加圧時に変形する部材の変形に起因する打ち抜き圧の低下の補正を制御手段による制御で行うことができ、打ち抜き圧の調整の作業負担を軽減することができる。上述した実施形態では、変形量測定手段が変形量を測定する部材が、手前フレーム5及び奥フレーム6の場合について説明したが、変形量を測定する部材はこれらに限るものではない。例えば、四つの昇降伝達機構4のそれぞれのシャフト保持部42の加圧時の縮み量を測定し、この縮み量に基づいてプレスモータ3の駆動量を制御してもよい。さらに、加圧時のシャフト保持部42の縮み量と、手前フレーム5及び奥フレーム6の伸び量との両方を測定し、その測定結果に基づいてプレスモータ3の駆動量を制御してもよい。手前フレーム5及び奥フレーム6のように対向定盤を保持する対向定盤保持部材や、シャフト保持部42等の昇降伝達機構4を構成する部材のように移動定盤を保持する移動定盤保持部材は、加圧時に応力が作用し変形し得る部材である。また、これらの部材に限らず、加圧時に変形する部材であれば、その変形量を測定し、測定結果に基づいて駆動源を制御することで、加圧時の変形に起因する打ち抜き圧の低下を補正することができる。
態様6の打ち抜き装置において、変形量測定手段は、対向定盤を保持する手前フレーム5及び奥フレーム6等の保持部材の上下方向の伸び量を測定する歪センサ26等の伸び量測定手段であることを特徴とする。
これによれば、加圧時の保持部材の伸びに起因する打ち抜き圧の低下を補正することができる。
態様1乃至7の何れかの打ち抜き装置において、移動定盤と対向定盤との間に対して被加工物を搬入及び搬出する搬送下ベルト14及び搬送上ベルト15等の搬送手段を備えることを特徴とするものである。
これによれば、打ち抜き装置への被加工物への搬入及び搬出を自動化した打ち抜き装置で、打ち抜き圧調整専用の駆動源を設けることなく、移動定盤を上下動させる複数の駆動源の駆動制御によって、打ち抜き圧のムラを抑制する調整が可能となる。
態様1乃至8の何れかの打ち抜き装置において、対向定盤は、移動定盤の上方であって装置の筐体に固定された上方固定定盤であることを特徴とするものである。
これによれば、移動定盤を下方に配置することで、移動機構を構成する加圧機構や駆動源を装置内の低い位置に配置することができ、装置の重心を低くできるため、打ち抜き装置の安定した設置が可能になる。
態様1乃至9の何れかの打ち抜き装置において、取り付けられた抜型の識別情報と、識別情報に紐づけられた制御情報(抜型8の前回装着時の四つのプレスモータ3の上基準回転位置の情報等)とに基づいて、四つのプレスモータ3の上基準回転位置の設定等の打ち抜き処理の設定を変更することを特徴とする。
これによれば、量産動作前の調整時の作業負担を軽減し、セットアップ時間の短縮を図ることができる。
2 :固定定盤
3 :プレスモータ
3a :第一プレスモータ
4 :昇降伝達機構
4a :第一昇降伝達機構
5 :手前フレーム
6 :奥フレーム
7 :架台フレーム
8 :抜型
9 :面板
10 :円柱部
10a :第一円柱部
11 :上流側被ガイド軸
11a :被ガイドベアリング
12 :下流側被ガイド軸
12a :下流側被ガイドベアリング
13 :ベルト駆動モータ
14 :搬送下ベルト
15 :搬送上ベルト
16 :ベルト駆動伝達機構
17 :型固定レバー
18 :型固定部材
19 :型突き当て板
21 :上流ガイドフレーム
22 :上流側ガイド部
22a :上流側ガイドレール
23 :下流ガイドフレーム
24 :下流側ガイド部
24a :下流側ガイドレール
25 :後端検知センサ
26 :歪センサ
26a :第一歪センサ
26b :第二歪センサ
26c :第三歪センサ
26d :第四歪センサ
27 :歪検出棒
28 :検出棒固定部
30 :制御部
31 :回転出力ギヤ
41 :回転入力ギヤ
42 :シャフト保持部
43 :昇降伝達ロッド
44 :偏心シャフト
50 :水平調整治具
51 :治具本体板部
52 :スペーサー
61 :左奥抜き高さ調整値表示窓
62 :左奥抜き高さ上昇ボタン
63 :左奥抜き高さ下降ボタン
64 :左前抜き高さ調整値表示窓
65 :左前抜き高さ上昇ボタン
66 :左前抜き高さ下降ボタン
67 :右奥抜き高さ調整値表示窓
68 :右奥抜き高さ上昇ボタン
69 :右奥抜き高さ下降ボタン
70 :右前抜き高さ調整値表示窓
71 :右前抜き高さ上昇ボタン
72 :右前抜き高さ下降ボタン
73 :全体抜き高さ上昇ボタン
74 :全体抜き高さ下降ボタン
75 :抜き高さ分布表示部
81 :切断刃
82 :ステンレス板
100 :ダイカッター
101 :操作パネル
200 :シートフィーダー
300 :レジスト装置
400 :排出処理装置
441 :回転軸部
442 :偏心軸部
500 :ダイカットシステム
H :上下可動範囲
Claims (11)
- 上下方向に対向配置された移動定盤及び対向定盤と、
前記移動定盤を前記対向定盤に向けて上下動させる移動機構と、
前記移動機構を制御する制御手段と、を備え、
前記移動機構が、前記移動定盤を前記対向定盤に近づけることで、前記移動定盤と前記対向定盤との少なくとも一方に取り付けられた抜型によって被加工物を所定の形状に打ち抜く打ち抜き処理を行う打ち抜き装置において、
前記移動機構は、水平方向の位置が互いに異なる複数の加圧部で前記移動定盤を前記対向定盤に向けてそれぞれ加圧する複数の加圧機構と、
複数の前記加圧機構をそれぞれ駆動する複数の駆動源と、を有し、
前記加圧機構は、それぞれの前記駆動源の回転運動を、偏心回転体によってそれぞれの前記加圧部の上下運動に変換する偏心回転体駆動伝達機構であり、
前記移動定盤は前記対向定盤の下方に位置し、
前記打ち抜き処理では、前記制御手段が、複数の前記駆動源のそれぞれを下基準回転位置から上基準回転位置まで回転駆動させることで、複数の前記加圧部がそれぞれ加圧部下部停止位置から加圧部上部停止位置まで移動し、前記移動定盤が下部停止位置から上部停止位置まで移動して、前記移動定盤と前記対向定盤とで挟まれた前記被加工物を前記抜型に対応した形状に打ち抜く構成であり、
前記制御手段は、前記偏心回転体を一回転させるような制御を行わず、前記加圧部が前記加圧部下部停止位置と前記加圧部上部停止位置との間を行き来するように前記駆動源を制御し、前記加圧部上部停止位置は前記偏心回転体駆動伝達機構の上死点よりも低い位置であり、
前記加圧部上部停止位置に対応する前記上基準回転位置を前記駆動源ごとに作業者が設定することで、前記加圧部上部停止位置の高さを前記加圧部ごとに個別に変更可能であることを特徴とする打ち抜き装置。 - 請求項1の打ち抜き装置において、
前記駆動源の前記上基準回転位置の調整値を入力できる調整操作入力部を備えることを特徴とする打ち抜き装置。 - 請求項1または2の打ち抜き装置において、
前記制御手段は、前記駆動源の駆動時の発生トルクを制限するトルク制限を行うものであって、
前記偏心回転体の回転位置によって前記発生トルクの上限値を変更することを特徴とする打ち抜き装置。 - 請求項1乃至3の何れか一項に記載の打ち抜き装置において、
前記加圧部が、前記移動定盤の範囲に含まれる長方形の各頂点に位置する配置であることを特徴とする打ち抜き装置。 - 請求項1乃至4の何れか一項に記載の打ち抜き装置において、
前記加圧機構による加圧時に変形する部材の変形量を測定する変形量測定手段を水平方向の位置が互いに異なる箇所に複数備え、
前記制御手段は、前記変形量測定手段の測定結果に基づいて、前記駆動源の駆動を制御することを特徴とする打ち抜き装置。 - 請求項5の打ち抜き装置において、
前記変形量測定手段は、前記対向定盤を保持する保持部材の上下方向の伸び量を測定する伸び量測定手段であることを特徴とする打ち抜き装置。 - 請求項1乃至6の何れか一項に記載の打ち抜き装置において、
前記移動定盤と前記対向定盤との間に対して前記被加工物を搬入及び搬出する搬送手段を備えることを特徴とする打ち抜き装置。 - 請求項1乃至7の何れか一項に記載の打ち抜き装置において、
前記対向定盤は、装置の筐体に固定された上方固定定盤であることを特徴とする打ち抜き装置。 - 請求項1乃至8の何れか一項に記載の打ち抜き装置において、
取り付けられた前記抜型の識別情報と、前記識別情報に紐づけられた制御情報とに基づいて、前記打ち抜き処理の設定を変更することを特徴とする打ち抜き装置。 - 請求項9に記載の打ち抜き装置において、
前記制御情報として、前記抜型を前回装着したときの前記駆動源ごとに設定された前記上基準回転位置の情報を含むことを特徴とする打ち抜き装置。 - 請求項1乃至10の何れか一項に記載の打ち抜き装置において、
取り付けられた前記抜型の識別情報を取得する識別情報取得手段と、
前記被加工物に付与された識別子を読み取る識別子読取手段と、を備え、
前記打ち抜き処理を行う前に、前記識別子読取手段で取得した情報と、前記抜型の前記識別情報とに基づいて、前記被加工物と前記抜型とが適切な組み合わせであるか否かの確認を行うことを特徴とする打ち抜き装置。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020087654A JP7531206B2 (ja) | 2019-11-25 | 2020-05-19 | 打ち抜き装置 |
| EP20209520.4A EP3825024B1 (en) | 2019-11-25 | 2020-11-24 | Punching device and punching method |
| CN202011329495.4A CN112828122B (zh) | 2019-11-25 | 2020-11-24 | 冲切装置 |
| US17/104,917 US20210154878A1 (en) | 2019-11-25 | 2020-11-25 | Punching device |
| JP2024117517A JP7750568B2 (ja) | 2019-11-25 | 2024-07-23 | 打ち抜き装置 |
| JP2025153130A JP2025183364A (ja) | 2019-11-25 | 2025-09-16 | 打ち抜き装置 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019212633 | 2019-11-25 | ||
| JP2019212633 | 2019-11-25 | ||
| JP2020087654A JP7531206B2 (ja) | 2019-11-25 | 2020-05-19 | 打ち抜き装置 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2024117517A Division JP7750568B2 (ja) | 2019-11-25 | 2024-07-23 | 打ち抜き装置 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2021088050A JP2021088050A (ja) | 2021-06-10 |
| JP2021088050A5 JP2021088050A5 (ja) | 2023-08-16 |
| JP7531206B2 true JP7531206B2 (ja) | 2024-08-09 |
Family
ID=73597781
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020087654A Active JP7531206B2 (ja) | 2019-11-25 | 2020-05-19 | 打ち抜き装置 |
| JP2024117517A Active JP7750568B2 (ja) | 2019-11-25 | 2024-07-23 | 打ち抜き装置 |
| JP2025153130A Pending JP2025183364A (ja) | 2019-11-25 | 2025-09-16 | 打ち抜き装置 |
Family Applications After (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2024117517A Active JP7750568B2 (ja) | 2019-11-25 | 2024-07-23 | 打ち抜き装置 |
| JP2025153130A Pending JP2025183364A (ja) | 2019-11-25 | 2025-09-16 | 打ち抜き装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20210154878A1 (ja) |
| EP (1) | EP3825024B1 (ja) |
| JP (3) | JP7531206B2 (ja) |
| CN (1) | CN112828122B (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022181847A (ja) * | 2021-05-27 | 2022-12-08 | 株式会社放電精密加工研究所 | 電動プレス加工機 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113916122B (zh) * | 2021-10-15 | 2023-11-17 | 西南石油大学 | 一种结构安全检测快速自动贴应变片装置 |
| CN115741045A (zh) * | 2022-12-26 | 2023-03-07 | 无锡蠡湖增压技术股份有限公司 | 一种打孔压装增加工装 |
| CN115816901B (zh) * | 2023-02-08 | 2023-05-09 | 成都正西液压设备制造有限公司 | 一种用于液压机工作台的自动上下料装置及上下料方法 |
| CN116442584A (zh) * | 2023-04-10 | 2023-07-18 | 上海固盈环境科技有限公司 | 一种固废处理装置 |
| CN116673385A (zh) * | 2023-06-16 | 2023-09-01 | 合肥联宝信息技术有限公司 | 料头冲切结构及装置 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2851653B2 (ja) | 1989-11-14 | 1999-01-27 | アピックヤマダ株式会社 | モータプレス機の制御方法 |
| JP2001071198A (ja) | 1999-09-03 | 2001-03-21 | Komatsu Ltd | プレス機械のスライド傾き補正方法及びスライド傾き補正装置 |
| JP2001121297A (ja) | 1999-10-25 | 2001-05-08 | Komatsu Ltd | プレス機械のスライド傾き補正装置 |
| JP2001347400A (ja) | 2000-06-08 | 2001-12-18 | Murata Mach Ltd | プレス装置 |
| JP2007320026A (ja) | 2006-05-02 | 2007-12-13 | Komori Corp | シート状物加工装置 |
| JP2009050978A (ja) | 2007-08-28 | 2009-03-12 | Mimaki Engineering Co Ltd | カッティングプロッタ |
| JP2009113044A (ja) | 2007-11-01 | 2009-05-28 | Ihi Corp | たわみ取得方法とたわみ演算装置および調節荷重取得方法と調節荷重演算装置 |
| JP2010125456A (ja) | 2008-11-25 | 2010-06-10 | Ihi Corp | 複動プレス機械 |
| JP2011136394A (ja) | 2009-12-28 | 2011-07-14 | Sanwa Seisaku Kk | 平盤打ち抜き装置 |
| DE102010021063A1 (de) | 2010-05-19 | 2011-11-24 | Heidelberger Druckmaschinen Ag | Stanz- und/oder Prägeeinrichtung |
| DE102012100325A1 (de) | 2012-01-16 | 2013-07-18 | Schuler Pressen Gmbh | Verwendung von Daten des Kraftflusses in einer Presse für den Betrieb eines Stößels |
| JP2014030894A (ja) | 2012-08-01 | 2014-02-20 | Xerox Corp | 自動ダイ交換によるドキュメント作成システムおよび方法 |
| JP2018531801A (ja) | 2015-10-14 | 2018-11-01 | ナイデック ヴァムコ コーポレイション | 可動部材のストローク長を調整する装置及び方法 |
Family Cites Families (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3225636A (en) * | 1960-11-01 | 1965-12-28 | Houdaille Industries Inc | Punching machine and structure therefor |
| GB1454516A (en) * | 1973-11-05 | 1976-11-03 | Schroter F | Process and apparatus for punching or embossing sheets or webs of paper cardboard or similar materal |
| JPS6015680Y2 (ja) * | 1978-07-20 | 1985-05-16 | 株式会社大隈「鉄」工所 | シ−ト類の穴あけ装置 |
| JPS5742571Y2 (ja) * | 1978-11-07 | 1982-09-20 | ||
| SU995998A1 (ru) * | 1980-11-03 | 1983-02-15 | Всесоюзный Научно-Исследовательский Конструкторско-Технологический Институт По Машинам Для Комплексной Механизации И Автоматизации Животноводческих Ферм | Штамп-автомат дл изготовлени просечно-выт жной сетки |
| GB2109737B (en) * | 1981-11-21 | 1985-09-04 | Seminar Components | Apparatus for cutting sheet metal |
| CH683162A5 (fr) * | 1990-04-25 | 1994-01-31 | Bobst Sa | Procédé d'asservissement du parallélisme des deux sommiers d'une presse à découper des éléments en forme de feuille ou bande en vue de la production d'emballages. |
| JPH06823A (ja) * | 1992-04-24 | 1994-01-11 | Sony Corp | 金型保全装置 |
| JP3231536B2 (ja) * | 1993-02-25 | 2001-11-26 | トヨタ自動車株式会社 | プレス機械の異常診断方法 |
| JPH09254091A (ja) * | 1996-03-15 | 1997-09-30 | Kawahara Shiki Kk | プレス加工機における面圧均等化装置 |
| JPH10113800A (ja) * | 1996-10-09 | 1998-05-06 | Aida Eng Ltd | 2ポイントプレス機械の荷重制御装置 |
| US6595122B1 (en) * | 1999-09-03 | 2003-07-22 | Komatsu, Ltd. | Slide inclination correcting method and slide inclination correcting apparatus in press machinery |
| JP4507318B2 (ja) | 1999-12-03 | 2010-07-21 | 曙機械工業株式会社 | 裁断機 |
| US20080022821A1 (en) * | 2006-07-26 | 2008-01-31 | Heidelberger Druckmaschinen Ag | Sheet punching and embossing machine |
| JP5088858B2 (ja) | 2006-11-14 | 2012-12-05 | リコーエレメックス株式会社 | シート穿孔装置 |
| DE102006059796A1 (de) * | 2006-12-15 | 2008-06-19 | Müller Weingarten AG | Verfahren und Vorrichtung zur Steuerung und Regelung von Stößellageabweichungen an servo-elektrischen Pressen |
| CN201257471Y (zh) * | 2008-10-06 | 2009-06-17 | 舟山市新龙电子设备有限公司 | 涂膜电容器铝壳的冲压装置 |
| DE102009056169A1 (de) * | 2009-11-27 | 2011-06-01 | Heidelberger Druckmaschinen Ag | Verfahren zum Zurichten von Werkzeugen |
| EP2603334B1 (de) * | 2010-08-16 | 2018-04-25 | Schuler Pressen GmbH | Ziehpresse mit statischer blechhaltung |
| DE102011052860A1 (de) * | 2010-08-24 | 2012-03-01 | Schuler Pressen Gmbh | Verfahren zum Betreiben einer Presse mit Unterantrieb und danach betriebene Presse |
| JP5649133B2 (ja) | 2012-01-10 | 2015-01-07 | アイダエンジニアリング株式会社 | プレス機械 |
| TWM449687U (zh) * | 2012-11-23 | 2013-04-01 | Cheng Mei Machine Co Ltd | 真空成型裁切機之緩衝構造 |
| DE102014107127B4 (de) * | 2014-05-20 | 2016-09-15 | Fette Compacting Gmbh | Pulverpresse |
| DE102014109144B4 (de) * | 2014-06-30 | 2021-12-30 | Modus One Gmbh | Verbesserte C-Gestell-Presse |
| CN105127280B (zh) * | 2015-08-26 | 2019-02-26 | 浙江摩多巴克斯科技股份有限公司 | 一种多功能管件成形一体机及其加工工艺 |
| JP6932882B2 (ja) | 2016-04-25 | 2021-09-08 | 合同会社竹とんぼ技術設計 | プレス機械の多点オーバーロードプロテクタ油圧調整装置 |
| CN107584002B (zh) * | 2016-07-07 | 2019-07-05 | 东莞市鸿企机械有限公司 | 全自动模切装置 |
| CN106734527B (zh) * | 2016-12-14 | 2019-04-26 | 新昌县长城空调部件股份有限公司 | 冲孔机 |
| CN106827473A (zh) * | 2017-03-06 | 2017-06-13 | 深圳富勒工业有限公司 | 一种用于吸塑成型设备的主动寻迹式冲切加工装置 |
| CN206838852U (zh) * | 2017-06-06 | 2018-01-05 | 南京和澳自动化科技有限公司 | 液压式多模组合冲样机 |
| CN109514653A (zh) * | 2017-09-18 | 2019-03-26 | 刘长江 | 一种伺服冲压装置 |
| CN110328807B (zh) * | 2019-06-28 | 2024-05-17 | 苏州技泰精密部件有限公司 | 一种冲切检测包装设备及其工作方法 |
-
2020
- 2020-05-19 JP JP2020087654A patent/JP7531206B2/ja active Active
- 2020-11-24 CN CN202011329495.4A patent/CN112828122B/zh active Active
- 2020-11-24 EP EP20209520.4A patent/EP3825024B1/en active Active
- 2020-11-25 US US17/104,917 patent/US20210154878A1/en active Pending
-
2024
- 2024-07-23 JP JP2024117517A patent/JP7750568B2/ja active Active
-
2025
- 2025-09-16 JP JP2025153130A patent/JP2025183364A/ja active Pending
Patent Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2851653B2 (ja) | 1989-11-14 | 1999-01-27 | アピックヤマダ株式会社 | モータプレス機の制御方法 |
| JP2001071198A (ja) | 1999-09-03 | 2001-03-21 | Komatsu Ltd | プレス機械のスライド傾き補正方法及びスライド傾き補正装置 |
| JP2001121297A (ja) | 1999-10-25 | 2001-05-08 | Komatsu Ltd | プレス機械のスライド傾き補正装置 |
| JP2001347400A (ja) | 2000-06-08 | 2001-12-18 | Murata Mach Ltd | プレス装置 |
| JP2007320026A (ja) | 2006-05-02 | 2007-12-13 | Komori Corp | シート状物加工装置 |
| JP2009050978A (ja) | 2007-08-28 | 2009-03-12 | Mimaki Engineering Co Ltd | カッティングプロッタ |
| JP2009113044A (ja) | 2007-11-01 | 2009-05-28 | Ihi Corp | たわみ取得方法とたわみ演算装置および調節荷重取得方法と調節荷重演算装置 |
| JP2010125456A (ja) | 2008-11-25 | 2010-06-10 | Ihi Corp | 複動プレス機械 |
| JP2011136394A (ja) | 2009-12-28 | 2011-07-14 | Sanwa Seisaku Kk | 平盤打ち抜き装置 |
| DE102010021063A1 (de) | 2010-05-19 | 2011-11-24 | Heidelberger Druckmaschinen Ag | Stanz- und/oder Prägeeinrichtung |
| DE102012100325A1 (de) | 2012-01-16 | 2013-07-18 | Schuler Pressen Gmbh | Verwendung von Daten des Kraftflusses in einer Presse für den Betrieb eines Stößels |
| US20150047517A1 (en) | 2012-01-16 | 2015-02-19 | Schuler Pressen Gmbh | Using data about the force flow in a press for the operation of a ram |
| JP2014030894A (ja) | 2012-08-01 | 2014-02-20 | Xerox Corp | 自動ダイ交換によるドキュメント作成システムおよび方法 |
| JP2018531801A (ja) | 2015-10-14 | 2018-11-01 | ナイデック ヴァムコ コーポレイション | 可動部材のストローク長を調整する装置及び方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022181847A (ja) * | 2021-05-27 | 2022-12-08 | 株式会社放電精密加工研究所 | 電動プレス加工機 |
| JP7620500B2 (ja) | 2021-05-27 | 2025-01-23 | 株式会社放電精密加工研究所 | 電動プレス加工機 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN112828122A (zh) | 2021-05-25 |
| JP2025183364A (ja) | 2025-12-16 |
| US20210154878A1 (en) | 2021-05-27 |
| EP3825024B1 (en) | 2026-01-07 |
| JP7750568B2 (ja) | 2025-10-07 |
| CN112828122B (zh) | 2025-03-11 |
| EP3825024A1 (en) | 2021-05-26 |
| JP2024156728A (ja) | 2024-11-06 |
| JP2021088050A (ja) | 2021-06-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7750568B2 (ja) | 打ち抜き装置 | |
| EP3168038B1 (en) | Gluing device and carton-forming machine having same | |
| JP5645332B2 (ja) | 段ボールシートのバッチ分割装置、バッチ分割機能を備えたカウンタエジェクタ、および段ボールシートのバッチ分割方法 | |
| DK2860001T3 (en) | Rotation stop | |
| EP3450156B1 (en) | Sheet folding device and box-making machine | |
| JP7335605B2 (ja) | 打ち抜き装置、定盤間平行調整方法及び定盤間平行調整部材 | |
| CN102725216A (zh) | 刀具式折页装置 | |
| CN113695454A (zh) | 串联冲压生产线及串联冲压生产线用的中间传送装置 | |
| JP5399231B2 (ja) | 平盤打ち抜き装置 | |
| JP7636780B2 (ja) | 加工処理システム | |
| CN115625234A (zh) | 折弯装置及控制系统 | |
| JP7475627B2 (ja) | 打ち抜き装置 | |
| US20130294868A1 (en) | Perfect binding machine | |
| JP7627475B2 (ja) | 打抜装置 | |
| JP7627478B2 (ja) | 打抜装置 | |
| JP7576825B2 (ja) | 打抜装置 | |
| US20120238422A1 (en) | Knife folding machine | |
| US7658584B2 (en) | Bookbinding apparatus | |
| CN212554193U (zh) | 一种防不良流出的模切系统 | |
| JP2004283990A (ja) | 裁断装置 | |
| JP3496212B2 (ja) | 打ち抜き方法およびこの方法に用いる打ち抜き装置 | |
| US20130287524A1 (en) | Method for operating a book forming and pressing machine | |
| JP2005211928A (ja) | プレスシステム | |
| JP7853161B2 (ja) | 被加工材位置調整装置、被加工材位置調整方法、及び積層鉄心の製造方法 | |
| JPH09216030A (ja) | 打ち抜き装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230516 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230804 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20231220 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240116 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20240313 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240515 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240627 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240723 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7531206 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |