JP7624768B2 - ブラシホルダアセンブリ - Google Patents

ブラシホルダアセンブリ Download PDF

Info

Publication number
JP7624768B2
JP7624768B2 JP2023533380A JP2023533380A JP7624768B2 JP 7624768 B2 JP7624768 B2 JP 7624768B2 JP 2023533380 A JP2023533380 A JP 2023533380A JP 2023533380 A JP2023533380 A JP 2023533380A JP 7624768 B2 JP7624768 B2 JP 7624768B2
Authority
JP
Japan
Prior art keywords
lead wire
brush
end region
electrical lead
terminal
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2023533380A
Other languages
English (en)
Other versions
JP2023553389A (ja
Inventor
エス. カッツフォース、ロバート
ジェレミー シュルツ、カーティス
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Cutsforth Inc
Original Assignee
Cutsforth Inc
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Cutsforth Inc filed Critical Cutsforth Inc
Publication of JP2023553389A publication Critical patent/JP2023553389A/ja
Priority to JP2025004558A priority Critical patent/JP7855269B2/ja
Application granted granted Critical
Publication of JP7624768B2 publication Critical patent/JP7624768B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01RELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
    • H01R39/00Rotary current collectors, distributors or interrupters
    • H01R39/02Details for dynamo electric machines
    • H01R39/38Brush holders
    • H01R39/383Brush holders characterised by the electrical connection to the brush holder
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01RELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
    • H01R39/00Rotary current collectors, distributors or interrupters
    • H01R39/02Details for dynamo electric machines
    • H01R39/36Connections of cable or wire to brush
    • HELECTRICITY
    • H02GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
    • H02KDYNAMO-ELECTRIC MACHINES
    • H02K13/00Structural associations of current collectors with motors or generators, e.g. brush mounting plates or connections to windings; Disposition of current collectors in motors or generators; Arrangements for improving commutation
    • H02K13/003Structural associations of slip-rings

Landscapes

  • Engineering & Computer Science (AREA)
  • Power Engineering (AREA)
  • Motor Or Generator Current Collectors (AREA)
  • Manufacturing Of Electrical Connectors (AREA)
  • Turbine Rotor Nozzle Sealing (AREA)
  • Pens And Brushes (AREA)

Description

本開示は、電気機器および/またはスリップリングアセンブリに使用できるブラシおよびブラシホルダアセンブリに概して関する。より詳細には、本開示は、導電性の可動面と接触した状態でブラシを保持するように構成されたブラシホルダアセンブリに関する。
電気機器におけるブラシの目的は、電流を固定接点から可動接触面に、またはその逆に流すことである。ブラシおよびブラシホルダは、発電機、電気モータおよび/またはスリップリングアセンブリ等の電気機器や、回転クレーンやモノレールのリニアスライド接続等の回転装置上のスリップリングアセンブリ等のスライド接続用途で使用される。多くの電気機器のブラシは、グラファイト、カーボングラファイト、エレクトログラファイト、金属グラファイト等の導電性材料からなるブロックまたは他の構造体であり、導電性表面または電流を通す表面と接触するように構成されている。導電性のリードワイヤまたは分路がブラシから延びて、別の導電性部材のブラシへの電気経路および/またはブラシからの電気経路を形成している。
いくつかの設計では、動作中に電気機器の可動接触面と接触するブラシを支持するために、ブラシ筐体型のブラシホルダまたは他の種類のブラシホルダが使用される。ブラシおよびブラシ筐体は、ブラシ筐体内でのブラシの摺動を可能として、ブラシが接触する可動接触面とブラシとの間の接触を継続させるように設計されている。本明細書では、ブラシ、ブラシホルダ、関連部品ならびにブラシ、ブラシホルダおよび関連部品の製造方法について説明する。
本発明の目的は、ブラシホルダアセンブリを提供することにある。
第1の例は、カーボンブラシと、導電性端子と、カーボンブラシおよび導電性端子の両方に取り付けられている導電性リードアセンブリと、を備えている。導電性リードアセンブリは、導電性端子とカーボンブラシとの間に位置しているとともに、導電性端子およびカーボンブラシの両方から離間している継ぎ合わせ接合部を有している、ブラシアセンブリ。
追加的または代替的に、導電性リードアセンブリが、継ぎ合わせ接合部において第2のリードワイヤに連結された第1のリードワイヤを有している。
追加的または代替的に、第1のリードワイヤが、導電性端子に固定されているとともに、導電性端子から継ぎ合わせ接合部まで延在しており、第2のリードワイヤが、カーボンブラシに固定されているとともに、カーボンブラシから継ぎ合わせ接合部まで延在している。
追加的または代替的に、継ぎ合わせ接合部が、第1のリードワイヤの第1の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、第1のリードワイヤが、カーボンブラシに固定された第2の端部領域を有し、第2のリードワイヤが、カーボンブラシに固定された第2の端部領域を有している。
追加的または代替的に、継ぎ合わせ接合部は、第1のリードワイヤの第1の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、第1のリードワイヤが、第1のリードワイヤの第1の端部領域と第1のリードワイヤの第2の端部領域との間に位置する中間領域を有している。
追加的または代替的に、導電性端子は第1のリードワイヤの中間領域に固定されている。
追加的または代替的に、第1のリードワイヤの第2の端部領域が、第1の位置においてカーボンブラシの上面に埋め込まれ、第2のリードワイヤの第2の端部領域が、第2の位置においてカーボンブラシの上面に埋め込まれ、第1の位置が第2の位置から離間している。
追加的または代替的に、第1のリードワイヤの中間領域の一部が、継ぎ合わせ接合部において、第1のリードワイヤの第1の端部領域および第2のリードワイヤの第1の端部領域の少なくともいずれか一方に溶接されている。
追加的または代替的に、継ぎ合わせ接合部が磨耗マークを有しており、磨耗マークが、カーボンブラシの磨耗による減少を判断するための基準点として用いられる。
追加的または代替的に、継ぎ合わせ接合部が、第1のリードワイヤの第1の端部領域および第2の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、第1のリードワイヤが、第1のリードワイヤの第1の端部領域と第1のリードワイヤの第2の端部領域との間に位置する中間領域し、第1のリードワイヤの中間は、導電性端子に固定されている。
追加的または代替的に、第1のリードワイヤの中間領域は、導電性端子に超音波溶接されている。
追加的または代替的に、導電性リードアセンブリは、継ぎ合わせ接合部で第1および第2のリードワイヤに連結された第3のリードワイヤを有している。
追加的または代替的に、継ぎ合わせ接合部が、第1のリードワイヤの第1の端部領域および第2の端部領域を第2のリードワイヤの第1の端部領域および第3のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、第2のリードワイヤの第2の端部領域はブラシの上面の第1の位置に埋め込まれ、第3のリードワイヤの第2の端部領域はブラシの上面の第2の位置に埋め込まれる。第1の位置は第2の位置から離間している。
追加的または代替的に、導電性端子は、第1の導電性金属層と第2の導電性金属層との間に位置する内側コア層を有している。
追加的または代替的に、内側コア層は鋼を含んでいる。
追加的または代替的に、第1の導電性金属層、第2の導電性金属層または第1の導電性金属層と第2の導電性金属層との両方が銅を含んでいる。
別の例は、ブラシアセンブリを製造する方法である。本方法は、第1のリードワイヤの第1の端部領域を第2のリードワイヤの第1の端部領域に溶接することを含む。溶接の工程の前において、第1のリードワイヤは導電性端子に予め固定されているとともに、第2のリードワイヤはカーボンブラシに予め固定されている。溶接によって、第1のリードワイヤと第2のリードワイヤとの間に継ぎ合わせ接合部が形成される。継ぎ合わせ接合部は、カーボンブラシと導電性端子との間においてカーボンブラシおよび導電性端子から離間した位置に設けられている。
追加的または代替的に、第1のリードワイヤが導電性端子に固定される前には、第2のリードワイヤの第2の端部領域はブラシの上面の第1の位置に埋め込まれているとともに、第2のリードワイヤの第2の端部領域はブラシの上面の第2の位置に埋め込まれている。
追加的または代替的に、第1のリードワイヤは、第1のリードワイヤの第1の端部領域と第1のリードワイヤの第2の端部領域との間に位置する中間領域を有しており、導電性端子が、第1のリードワイヤの中間領域に沿って固定されている。
追加的または代替的に、第1のリードワイヤが第2のリードワイヤよりも長く、導電性端子が、第1のリードワイヤの第2の端部領域よりも第1のリードワイヤの第1の端部領域に近い位置において第1のリードワイヤの中間領域に沿って固定されている。
追加的または代替的に、溶接工程は、第1のリードワイヤの中間領域の一部を、継ぎ合わせ接合部において、第1のリードワイヤの第1の端部領域および第2のリードワイヤの第1の端部領域の少なくともいずれか一方に溶接することを含む。
追加的または代替的に、溶接工程の前に、第1のリードワイヤの第1の端部領域、第2のリードワイヤの第1の端部領域および第1のリードワイヤの中間領域は、第1のリードワイヤの第1の端部領域が第2のリードワイヤの第1の端部領域に重なり合うように溶接固定具内に配置される。
追加的または代替的に、本方法は、継ぎ合わせ接合部の表面に磨耗マークを形成することを含む。
追加的または代替的に、溶接工程はさらに、第1のリードワイヤの第2の端部領域を、継ぎ合わせ接合部で第3のリードワイヤの第1の端部領域に溶接することを含む。
追加的または代替的に、本方法は、溶接工程の前に、第1のリードワイヤの第1および第2の端部領域を溶接固定具内に位置決めすることと、第2のリードワイヤの第1の端部領域を溶接固定具内に位置決めすることと、第3のリードワイヤの第1の端部領域を溶接固定具内に位置決めすることとを含む。第1のリードワイヤの第1の端部領域は第2のリードワイヤの第1の端部領域と重なり、第1のリードワイヤの第2の端部領域は第3のリードワイヤの第1の端部領域と重なる。
追加的または代替的に、本方法は、継ぎ合わせ接合部において、第3のリードワイヤの第1の端部領域を第1のリードワイヤの第1の端部領域および第2のリードワイヤの第1の端部領域に溶接することを含む。第3のリードワイヤは、溶接工程の前に、カーボンブラシに予め固定されている。
別の例は、導電性カーボンブラシを電気機器の導電性表面に接触させて配置するためのブラシホルダアセンブリである。このアセンブリは、ブラシ筐体およびブラシ筐体に固定されたビームを有するブラシホルダと、ブラシ筐体内に摺動可能に配置されているカーボンブラシと、ブラシホルダのビームに取り外し可能に取り付けられている導電性端子とを備えている。本アセンブリは、さらに、導電性端子に固定されている第1のリードワイヤと、カーボンブラシに固定されてカーボンブラシから延びている第2のリードワイヤとを備えている。第1のリードワイヤの第1の端部領域は継ぎ合わせ接合部において第2のリードワイヤの第1の端部領域に固定されている。継ぎ合わせ接合部は、カーボンブラシと導電性端子との間においてカーボンブラシおよび導電性端子から離間した位置に設けられている。
追加的または代替的に、第1のリードワイヤの第1の端部領域が、継ぎ合わせ接合部において第2のリードワイヤの第1の端部領域に超音波溶接されている。
追加的または代替的に、第1のリードワイヤは、第1のリードワイヤの第1の端部領域と第1のリードワイヤの第2の端部領域との間に位置する中間領域を有しており、導電性端子が、第1のリードワイヤの中間領域に沿って固定されている。
追加的または代替的に、第1のリードワイヤが第2のリードワイヤよりも長く、導電性端子が、第1のリードワイヤの第2の端部領域よりも第1のリードワイヤの第1の端部領域に近い位置において第1のリードワイヤの中間領域に沿って固定されている。
追加的または代替的に、第1のリードワイヤの第2の端部領域はブラシの上面の第1の位置に埋め込まれ、第2のリードワイヤの第2の端部領域はブラシの上面の第2の位置に埋め込まれる。第1の位置は第2の位置から離間している。
追加的または代替的に、継ぎ合わせ接合部は、第1のリードワイヤの第1の端部領域、第1のリードワイヤの第2の端部領域および第1のリードワイヤの中間領域の一部を共に溶接することによって形成される。
追加的または代替的に、継ぎ合わせ接合部は、第1のリードワイヤの第1の端部領域および第2の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、導電性端子は、第1の導電性金属層と第2の導電性金属層との間に位置する内側コア層を有している。
追加的または代替的に、継ぎ合わせ接合部が磨耗マークを有しており、磨耗マークが、カーボンブラシの磨耗による減少を判断するための基準点として用いられる。
別の例のブラシアセンブリは、上面および下面を有するカーボンブラシと、導電性端子と、カーボンブラシおよび導電性端子の両方に取り付けられている導電性リードアセンブリと、を備えている。導電性端子は、第1の導電性金属層と第2の導電性金属層との間に位置する内側コア層を有している。
追加的または代替的に、導電性リードアセンブリが、導電性端子の第1の導電性金属層に直接溶接されている。
追加的または代替的に、内側コア層は鋼を含んでいる。
追加的または代替的に、第1の導電性金属層、第2の導電性金属層または第1の導電性金属層と第2の導電性金属層との両方が銅を含んでいる。
追加的または代替的に、導電性リードアセンブリは、導電性端子とカーボンブラシとの間に位置するとともに、導電性端子およびカーボンブラシの両方から離間している継ぎ合わせ接合部を有している。
追加的または代替的に、導電性リードアセンブリが、継ぎ合わせ接合部において第2のリードワイヤに連結された第1のリードワイヤを有している。
追加的または代替的に、第1のリードワイヤが、導電性端子に固定されているとともに、導電性端子から継ぎ合わせ接合部まで延在しており、第2のリードワイヤが、カーボンブラシに固定されているとともに、カーボンブラシから継ぎ合わせ接合部まで延在している。
追加的または代替的に、継ぎ合わせ接合部が、第1のリードワイヤの第1の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
追加的または代替的に、第1のリードワイヤが、第1のリードワイヤの第1の端部領域と第1のリードワイヤの第2の端部領域との間に位置する中間領域を有し、第1のリードワイヤの第2の端部領域はカーボンブラシに固定され、第1のリードワイヤの中間領域は導電性端子に固定されている。
追加的または代替的に、第1のリードワイヤの中間領域の一部が、継ぎ合わせ接合部において、第1のリードワイヤの第1の端部領域および第2のリードワイヤの第1の端部領域の少なくともいずれか一方に溶接されている。
追加的または代替的に、継ぎ合わせ接合部が、第1のリードワイヤの第1の端部領域および第2の端部領域を第2のリードワイヤの第1の端部領域に溶接することによって形成されている。
いくつかの実施形態、態様および/または実施例の上記概要は、本開示の各実施形態またはあらゆる実施を説明することを意図していない。これらの実施形態は、以下の図面および詳細な説明により詳細に例示される。
本開示の態様は、添付の図面と共に以下の様々な実施形態の詳細な説明を考慮することでより完全に理解されるであろう。
電気装置の回転部品に隣接して配置された例示的なブラシホルダアセンブリの説明図。 図1の例示的なブラシホルダアセンブリの各部品の分解図。 図1の例示的なブラシホルダアセンブリのブラシアセンブリを示す図。 例示的なブラシホルダアセンブリの図3に示すブラシアセンブリの分解図。 図1の例示的なブラシホルダアセンブリのリードワイヤを示す図。 ブラシホルダアセンブリで使用するために成形された図5のリードワイヤを示す図。 図1の例示的なブラシホルダアセンブリの端子を示す図。 図5または6のリードワイヤに対する図7の端子の結合を示す図であり、製造工程においてリードセグメントに固定される前の状態を示す図。 図8に示す端子とリードワイヤとを互いに固定した後の状態を示す図。 図1の例示的なブラシホルダアセンブリの追加のリードワイヤを示す図。 ブラシホルダアセンブリで使用するために成形された図10の部品を示す図。 図1の例示的なブラシホルダアセンブリのブラシに取り付けられた後の図10のリードワイヤを示す図。 図1の例示的なブラシホルダアセンブリのリードワイヤの端部を共に固定するための固定具の例を示す図。 図13に示す例示的な固定具に沿って配置された例示的なブラシホルダアセンブリのリードワイヤの、共に固定される前の状態を示す図。 図14に示すブラシホルダアセンブリのリードワイヤの、共に固定された後の状態を示す図。 図15に示す例示的なブラシホルダのブラシアセンブリの正面図。 図15に示す例示的なブラシホルダのブラシアセンブリの側面図。 電気装置の回転部品に隣接して配置された例示的なブラシホルダアセンブリの説明図。 別の例示的なブラシホルダアセンブリのリードワイヤに取り付けられた端子を示す図。 図18に示す例示的なブラシホルダアセンブリのリードワイヤの、共に固定される前の状態を示す図。 図19に示す例示的なブラシホルダアセンブリのリードワイヤの、共に固定される前に例示的な固定具に沿って位置決めされた状態を示す図。 図20に示すブラシホルダアセンブリのリードワイヤの、共に固定された後の状態を示す図。 電気装置の回転部品に隣接して配置された図21に示す例示的なブラシホルダアセンブリの説明図。
本開示の態様は様々な改変および代替形態が可能であるが、それらのうちの特定のものを例として図面に示し、詳細に説明する。しかしながら、本開示の態様は、記載された特定の実施形態に限定されない。本発明は、本発明の主旨および範囲内にあるすべての改変物、均等物および代替物を包含するものである。
以下に定義する用語に関しては、別の定義が特許請求の範囲または本明細書に記載されている場合を除いて、以下の定義が適用される。
本明細書において、全ての数値は、明示的に示されているか否かに関わらず、「約」という語によって修飾されるものと見なされる。「約」という語は、一般に、記載される値と同等である(すなわち、同じ機能または結果を有する)と当業者が見なす数値範囲を指す。多くの場合において、「約」という語は、最も近い有効数字に四捨五入された数を有している。
上下限値による数値範囲の記載は、その範囲内のすべての数を含む(例えば、1~5は、1、1.5、2、2.75、3、3.80、4および5を含む)。
様々な部品、特徴、および/または仕様に関するいくつかの最適な寸法、範囲および/または数値が開示されているが、当業者であれば、好適な寸法、範囲および/または数値が本明細書に明示されたものとは異なる場合もあることは、本明細書の開示内容から理解できる。
本明細書および添付された特許請求の範囲において、単数形の「1つの」および「その」は、特に断らない限り、複数の対象物を含む。本明細書および添付の特許請求の範囲において、「または」という用語は、特に断らない限り、「および/または」という意味を含むものとする。
以下の記載においては図を参照するが、異なる図における類似する部品には同一の符号が付されている。開示の詳細な説明および図面は例示的実施形態を示すものであり、本発明の範囲を限定するものではない。また、図面は必ずしも縮尺どおりではない。例示的実施形態は、本発明の説明のみを意図する。特に断らない限り、例示的実施形態のある特徴は、別の実施形態に組み込み可能である。
図1に、ブラシホルダアセンブリ12を備えた例示的なシステム10を示す。いくつかの点で、ブラシホルダアセンブリ12は、その全体が参照により本明細書に組み込まれる「ブラシホルダ装置、ブラシアセンブリおよび方法」と題する米国特許第7034430号明細書に記載されているブラシホルダアセンブリと類似性を有している。しかしながら、例示的なシステム10は、本明細書で説明されるような特徴を備えている。
図1に示すように、ブラシホルダアセンブリ12は、内部にカーボンブラシ14が配置されるブラシホルダ16を有している。図1には、いくつかの例において、ブラシ14の1つまたは複数の側面がブラシホルダ16(例えば、ブラシ筐体)に包囲されることによって、回転部品20の導電性表面18に向かうブラシ14の直線状または長手方向の移動を案内する複数のガイド面をブラシホルダ16が有していることが示されている。つまり、ブラシ14は、磨耗するにつれて、ブラシホルダ16の複数のガイド面によって画定される開口部内を直線状に移動する。いくつかの実施形態においては、ブラシホルダ16は箱状ではないが、溝、ポスト、支柱等の1つまたは複数のガイド面を有しており、ブラシ14の直線状または長手方向の移動を案内するために、ブラシ14の1つまたは複数の側面に当接しているか、かつ/もしくは、包囲しており、ならびに/または、ブラシ14もしくはその一部分内において延在または貫通している。
図1にさらに示すように、いくつかの実施形態においては、導電性表面18に対するブラシ14の係合および係合解除を容易にするために、ハンドル22が、ホルダアセンブリ12(ブラシホルダ16を含む)に結合されるか、または別の方法でホルダアセンブリ12に設けられる。
図1には、ブラシ14が、第1の端面すなわち上端面24と、第2の端面すなわち下端面26と、これらの間に延びる長さとを有していることも示されている。第2の端面26は、電気装置の可動(回転、摺動等)部品20(例えば、コレクタリング、スリップリングまたは整流子)の導電性表面18と電気的に接触して、導電性表面18から電流を流す。ブラシホルダアセンブリ12は、電気装置の回転部品20の表面等の導電性表面18と接触してブラシ14を配置するように構成されている。ブラシ14は、ブラシ14の第2の端面26が導電性表面18と係合するように、ブラシホルダ16の下縁から延びている。
図1に示すように、ブラシアセンブリ12は、互いにヒンジ結合または回動可能に結合された上部ビーム30および下部ビーム32を有している。上部ビーム30と下部ビーム32が互いに位置合わせされているとき(例えば、上部ビーム30の長手方向軸が下部ビーム32の長手方向軸と平行であるとき)は、ブラシ14が導電性表面18に隣接しているか、直接的に電気接触するように、係合またはロック位置にブラシホルダ16が位置しているとみなすことができる。
図1にさらに示すように、ブラシホルダアセンブリ12は磨耗状態モニタ38およびスペーサ40を備えている。磨耗状態モニタ38および関連する構造および機能の追加的な態様は、米国特許出願公開第2020/0112133号明細書および米国特許出願公開第2020/0112223号明細書に記載されており、これらの開示は参照により本明細書に組み込まれる。スペーサ40は、ブラシ14の第1の端面24に取り付けられている。さらに、図1に示すように、磨耗状態モニタ38はばね41に連結されている。いくつかの例では、ばね41の一部が磨耗状態モニタ38の一部の周囲にコイル状に巻かれ、ばね41の長尺状部分がコイル状部分から延びている。したがって、磨耗状態モニタ38は、ばね41のコイル状部分内に配置される。
このように、いくつかの例では、磨耗状態モニタ38は、ばね41の表面に隣接して取り付けてもよいし、ばね41の内側、例えばばね41のコイル状部分内等に取り付けてもよい。ばね41は、ブラシ14、磨耗状態モニタ38またはブラシ14および磨耗状態モニタ38の両方に張力を与えて、ブラシ14を回転部品20の導電性表面18に向かって付勢して接触させる定荷重ばねであってもよい。つまり、ばね41は、ブラシ14をスリップリングや整流子等の電気装置の回転部品20と係合させる力をもたらすように設計されたコイル状部分を有している。
図1にさらに示すように、ブラシホルダアセンブリ12は、ブラシ14から端子42に電気を伝えるために、ブラシ14の第1の端面24からブラシホルダアセンブリ12の1つまたは複数の異なる部品まで延びる導電性ワイヤアセンブリ36を有している。例えば、導電性ワイヤアセンブリ36は、ブラシ14の第1の端面24から延びて端子42に取り付けられ、端子42は、装着ブロック(図示せず)、下部ビーム32の一部、上部ビーム30の一部または下部ビーム32および上部ビーム30の両方の一部に取り付けられる。簡略化のために図示されていないが、いくつかの例では、下部ビーム32は、装着ブロック(図示せず)等の別の構造に取り外し可能に係合している。
前述したように、ブラシホルダアセンブリ12は、ブラシ14の導電性表面26が回転部品20の導電性表面18に当接した状態を維持するように構成される。電気装置(例えば、コレクタリング、スリップリングまたは整流子)によって電流が生成されると、可動(回転、摺動等)部品20を介してブラシ14に電流が流れる。これによって、電流は導電性リードアセンブリ36を介して端子42まで伝わる。さらに、端子42は装着ブロック(図示せず)と係合しているため、装着ブロックへの電流および装着ブロックからの電流を流すことができる。
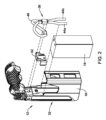
図2は、図1に示すブラシホルダアセンブリ12の様々な部品の分解図である。具体的には、図2は、導電性リードアセンブリ36、端子42およびブラシ14を示しており、これらはすべて、ブラシホルダアセンブリ12の残りの部分から(見やすくするために)離して配置されている。図2の破線は、各部品(例えば、端子42、導電性リードアセンブリ36およびブラシ14)とブラシホルダアセンブリ12の下部ビーム32との位置合わせを示している。なお、簡略化のために、磨耗状態モニタ38、スペーサ40およびばね41が図2では省略されている。
図2に示すように、導電性電気リードアセンブリ36は第1の電気リードワイヤ46を有している。詳細は後述するが、第1の電気リードワイヤ46は、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bと継ぎ合わされて、導電性リードアセンブリ36に沿って継ぎ合わせ接合部(例えば、継ぎ合わせ連結部、溶接連結部)を形成している。図1を再び参照して、完全に組み立てられた状態では、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bは、ブラシ14に取り付けられる導電性電気アセンブリ36の部分を形成している(詳細は後述するが、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの一部は、ブラシ14内に埋め込まれている)。さらに、図1に示すように、完全に組み立てられた状態では、第1の電気リードワイヤ46が端子42に取り付けられ(例えば溶接され)、端子42が下部ビーム32に取り外し可能に取り付けられている(詳細は後述する)。
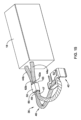
図3に、端子42およびブラシ14の両方に取り付けられた導電性電気リードアセンブリ36を有する、ブラシホルダアセンブリ12(図2に示す)のブラシアセンブリ45を示す。導電性電気リードアセンブリ36は、端子42とブラシ14との間を延びている。以下に説明するように、導電性電気リードアセンブリ36の第1の電気リードワイヤ46を独立した製造工程で端子42に取り付け、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bを別の独立した製造工程においてブラシ14に取り付けた後に、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bを第1の電気リードワイヤ46に対して継ぎ合わせ(例えば、結合、取り付け、接続等)を行い、図3に示す全体的なブラシアセンブリ45を構築することが好ましい場合もある。次いで、図3に示す端子42、導電性電気リードアセンブリ36およびブラシ14の結合構造は、ブラシホルダアセンブリ12の残りの部品に連結されて、図1に示すシステム10を形成する。使用時にブラシ14が磨耗した場合、磨耗したブラシアセンブリ45(端子42、導電性電気リードアセンブリ36および磨耗したブラシ14を含む)をブラシホルダアセンブリ12のブラシホルダから取り外して、新しい未使用のブラシ14および関連する端子42および導電性電気リードアセンブリ36を備えた別の新しいブラシアセンブリ45に交換することができる。
図4は、図3に示すブラシアセンブリ45のいくつかの部品の分解図である。図示を簡略化するために、図4ではブラシ14が省略されている。図4においては、端子42が、導電性電気リードアセンブリ36から離間して示されている。さらに、図4に示すように、導電性電気リードアセンブリ36はバンド48(導電性電気リードアセンブリ36から離間して図示されている)も有している。バンド48は、継ぎ合わせ部50の上方で第1の電気リードワイヤ46に取り付けられるように図示されているが、バンド48は、継ぎ合わせ部50の下方で第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bに取り付けられてもよい。これによって、システム10またはその個々の部品の性能または機能が変化することはない。いくつかの例においては、バンド48は、継ぎ合わせ部50の近傍で第1の電気リードワイヤ46の端部領域を囲むように(別の実施形態においては、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bを囲むように)構成されたクリップ、ストラップまたは他の構造である。
図4から分かるように、端子42は、ブラシホルダアセンブリ12の下部ビーム32および/または装着ブロック(図示せず)と係合するように設計された1つまたは複数の特徴を備えている。例えば、図4に示すように、端子42は、第1の側壁55aおよび第2の側壁55b(図4には示されていないが、図7に示されている)を有している。第1の側壁55aおよび第2の側壁55bはそれぞれ下部ビーム32および/または装着ブロックの一部と、係合や噛合等によって取り外し可能に連結するように設計されており、これによって、端子42を下部ビーム32および/または装着ブロックに固定して、これらの間に電流を流すことができる。
図4にさらに示すように、端子42は第1の係合アーム56aおよび第2の係合アーム56bを有している。第1の側壁55aおよび第2の側壁55bと共に、第1の係合アーム56aおよび第2の係合アーム56bは、下部ビーム32の一部とスライド係合するように設計されている。例えば、第1の係合アーム56aおよび第2の係合アーム56bは、下部ビーム32の一部と係合するように設計されている先端領域58a/58bをそれぞれ有している。例えば、第1の係合アーム56aおよび第2の係合アーム56bは、第1および第2の係合アーム56a/56bが下部ビーム32の後壁ならびに第1および第2の側壁55a/55bの第1の側に配置され、下面59が下部ビーム32の後壁の反対側の第2の側に配置された状態で、下部ビーム32の一部上を摺動する(例えば、引っ掛かる、留められる等)ように設計されている。図4に示すように、端子42は、下面59と第1の係合アーム56aおよび第2の係合アーム56bの先端領域58a/58bとの間に隙間を画定しており、下部ビーム32の一部はこの隙間内を摺動できる。つまり、端子42を下部ビーム32に連結することには、第1の係合アーム56aおよび第2の係合アーム56bのそれぞれの先端領域58a/58bの両方と下面59との間において、下部ビーム32の後壁の一部を摺動させることが含まれる。
図4にさらに示すように、下面59は、下面59の表面から離れる方向に延在または突出するタブ60(例えば、突起、突出部、バンプ等)を有している。タブ60は、下部ビーム32の一部に位置する嵌合開口部(図4には示されていない)と係合する。タブ60は、ブラシホルダアセンブリ12を電気装置に対して係合および係合解除するときに、端子を下部ビーム32および/または装着ブロック(図示せず)と適切に位置合わせして保持するために用いられる。さらに、タブ60と下部ビーム32に位置する開口部との係合によって、端子42を下部ビーム32に取り外し可能に連結可能な、端子42と下部ビーム42との間の噛合接続部が形成される。タブ60と下部ビーム32の開口部との噛合によって端子42と下部ビーム32とが係合することによって、端子42を下部ビーム32から取り外すために必要な閾値力を増加させることができる。その結果、システム10が電気装置に取り付けられたときに、下部ビーム32から端子42が意図せずに外れることが防止される。
さらに、図4に示すように、端子42は取付面54を有している。取付面54は、上記下面59と同一平面上に位置している(例えば、取付面54および下面59は、連続する平坦なシート材である)。端子42の取付面54は、第1の電気リードワイヤ46の一部に溶接等によって固定される端子42の部分として定義できる。
図4にさらに示すように、第1の電気リードワイヤ46の一部には取付領域52が設けられている。取付領域52は、端子42の取付面54に溶接等によって固定されるように設計されている(図3には、図4に示す端子42の取付面54に溶接された第1の電気リードワイヤ46の取付領域52が示されている)。なお、図4においては、第1の電気リードワイヤ46の一部に沿って位置する取付領域52が実質的に平坦な表面として図示されている。しかしながら、以下により詳細に示すように、第1の電気リードワイヤ46の取付領域52の形状は、取付領域52が端子42の取付面54に溶接されることによって生じる形状であってもよい。つまり、取付面54に溶接される前には、第1の電気リードワイヤ46は取付領域52に沿って実質的に円柱状であってもよい。
さらに、図3と図4の両方から分かるように、端子42は、第1の開口部57aおよび第2の開口部57bを有している。これらは、端子42の取付面54と第1および第2の係合アーム56a/56bの間において、端子42に近傍して端子42の両側に位置している。開口部57a/57bは、第1の係合アーム56aおよび第2の係合アーム56bの特定の幾何学的形状によって画定されている。例えば、第1の係合アーム56aおよび第2の係合アーム56bは、第1の開口部57aおよび第2の開口部57bを(取付面54と共に)画定するような形状(例えば、曲がった形状、湾曲した形状)を有している。さらに、図3に示すように、また以下で図8を参照してさらに説明するように、第1の開口部57aおよび第2の開口部57bは、第1の電気リードワイヤ46の一部が通って延びることができるように設計される。
前述したように、図4に示す導電性ワイヤアセンブリ36はバンド48を有している。バンド48は、第1の電気リードワイヤ46の一部に配置されている。また、バンド48は、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bの一部に配置されていてもよい。バンド48は、継ぎ合わせ部50の上(すなわち、継ぎ合わせ部50と端子42との間)で第1の電気リードワイヤ46の第1の端部47および第2の端部49に巻き付いてしっかりと固定されるように設計されている。しかしながら、いくつかの例では、クリップ48は、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44b(すなわち、継ぎ合わせ部50とブラシ14との間)に取り外し可能に連結されていてもよい。
前述したように(さらに、図14および15を参照して以下に詳細を記載するように)、導電性電気リードアセンブリ36を構築することは、第1の電気リードワイヤ46の端部を、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bの端部と継ぎ合わせ(例えば、超音波溶接)することを含んでいる。具体的には、図4に、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bに対する第1の電気リードワイヤ46の継ぎ合わせ(例えば溶接)領域50を示す。継ぎ合わせ領域50は、第1の電気リードワイヤ46の第1の端部領域47、第1の電気リードワイヤ46の第2の端部領域49、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bを共に継ぎ合わせる(例えば、超音波溶接する)ことによって得られる溶接構造(例えば、溶接接合部、溶接連結部)として構成されている。なお、いくつかの例においては、継ぎ合わせ領域50は、第1の電気リードワイヤ46の第1の端部領域47、第1の電気リードワイヤ46の第2の端部領域49、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bから構成される。他の例では、継ぎ合わせ領域50は、第1の電気リードワイヤ46の1つまたは複数の端部領域(一方のみまたは両方の端部領域等)に継ぎ合わされた、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bの1つまたは複数の端部領域(一方のみまたは両方の端部領域等)を有している。他の例では、継ぎ合わせ領域50は、第2の電気リードワイヤ44aまたは第3の電気リードワイヤ44bの一方のみの端部領域と接合された第1の電気リードワイヤ46の一方の端部領域のみを有している。
図5~9および付随する記載において、第3の電気リードワイヤ46を端子42に取り付ける(例えば、溶接する)ための例示的な製造工程を説明する。
図5に、成形前の(例えば、未加工材料の)構成(例えば、成形されて端子42に溶接される前の第1の電気リードワイヤ46の構成)の第1の電気リードワイヤ46を示す。図5に示すように、第1の電気リードワイヤ46の成形前の構成は、第1の端部領域47(図4を参照して前述した)と、第1の端部領域47の反対側の第2の端部領域49(図4を参照して前述した)とを有する円柱状のワイヤに実質的に類似している。いくつかの例では、第1の電気リードワイヤ46は銅で構成されている。しかしながら、他の例では、第1の電気リードワイヤ46は、様々な異なる導電性材料から形成されてもよい。例えば、第1の電気リードワイヤ46は、アルミニウム、銀、めっき金属等から構成されてもよい。
図5にさらに示すように、第1の電気リードワイヤ46は、第1の電気リードワイヤ46の長手方向軸に沿って共に巻かれた複数の個別のワイヤ51から形成されるマルチフィラメント構造を有している。図5に示す第1の電気リードワイヤ46は、共に巻かれて第1の電気リードワイヤ46を形成する11本の個別のワイヤ51を含んでいる。しかしながら、第1の電気リードワイヤ46において、共に巻かれて第1の電気リードワイヤ46を形成する個別のワイヤ51は11本より多くても少なくてもよい。例えば、第1の電気リードワイヤ46は、1、2、3、4、5、6、7、8、9、10、11、12、13、14本またはそれ以上の個別のワイヤ51から形成される。さらに、図示されていないが、いくつかの例では、第1の電気リードワイヤ46は、単一の中実ワイヤから形成されてもよい(例えば、第1の電気リードワイヤ46は、単一の中実の円柱状ワイヤから形成されてもよい)。
図6に、図6に示す構成に成形(例えば、屈曲、形成等)された後の、図5に示す第1の電気リードワイヤ46を示す。前述したように、図6には、集合的に巻かれて第1の電気リードワイヤ46を形成している複数の個別のワイヤ51が示されている。
図6に示す第1の電気リードワイヤ46の形状は、図1~4に示す上記の第1の電気リードワイヤ46の形状と実質的に同様の形状(例えば、図1の完全に組み立てられたシステム10の電気リードワイヤ46の形状)を含んでいる。また、図6には、端子42に溶接される前の第1の電気リードワイヤ46が示されている(第2の電気ワイヤ46の端子42への溶接については、図8および9を参照して後述する)。端子42は、リードワイヤを図6の形状に成形する前または後のいずれかに、第1の電気リードワイヤ46に溶接される。
図6に示すように、図5に示す成形前の未加工材料の第1の電気リードワイヤ46を、第1の電気リードワイヤ46の成形された構成に製造することには、ワイヤ46の第1の端部領域47をワイヤ46の第2の端部領域49に隣接して配置する工程が含まれる。さらに、図6に示すように、ワイヤ46の成形後の構成は、湾曲部53(その一部は、図4を参照して前述した取付領域52を含む)を有している。
図7に、成形前の構成(例えば、成形されて第1の電気リードワイヤ46に溶接される前の端子42の構成)の端子42を示す。図7に示すように、最終的なアセンブリ構成(例えば図1~4に示す構成)に形成(例えば、曲げ、成形、打ち抜き、機械加工等)される前は、端子42は、平坦なシートに類似している。図7に示す成形前の端子42は、シート状の未加工材料から機械加工(例えば、切断)される。つまり、図1~4に示す成形前の端子42は、まず、平坦なシート状材料から図7に示す形状に機械加工(例えば、切断)される。図7に示す幾何学的形状に切断した後、さらに曲げ、成形、打ち抜き、機械加工等を行って、図1~4に示す端子42の形状に成形される。
図7に示す成形前の構成の端子42は下面59を有しており、下面59の一部がタブ60(図4を参照して上記した)に形成される。また、端子42の成形前の構成は、下面59に隣接して配置され、下面59から離れる方向に延びている第1の側壁55aおよび第2の側壁55bを有している。図7に示すように、端子42の成形前の構成は取付面54を有しており、第1の電気リードワイヤ46の取付領域52(図4に示す)に溶接される端子42の部分が取付面54によって画定されている。
図7に示すように、端子の成形前の構成は、第1の係合アーム56aおよび第2の係合アーム56bをさらに有しており、その両方が上面80の両側に配置され、上面80から離れる方向に延びている。図7に示すように、第1の係合アーム56aおよび第2の係合アーム56bは、先端領域58a/58bをそれぞれ有している。
前述したように(かつ、以下により詳細に記載するように)、システム10の例示的な製造工程は、第1の電気リードワイヤ46を端子42、例えば端子の取付面54に溶接(例えば、超音波溶接)することを含んでいる。前述したように、いくつかの例では、第1の電気リードワイヤ46は銅から形成される。銅線を端子42に溶接するためには、端子42の少なくとも一部が、銅溶接が可能である必要がある。言い換えれば、従来の溶接技術では、接合される材料は、溶接プロセスを実行できる材料である必要がある。いくつかの例においては、端子42の少なくとも一部を銅および/または銅合金から構成することは、第1の電気リードワイヤ46を端子42に溶接する際に有利である。いくつかの例では、本明細書で利用される銅および銅合金には、非鉄銅および非鉄銅合金が含まれる。
図7の詳細図に示すように、いくつかの例では、端子42が銅被覆材料から形成されている。例えば、図7の詳細図は、端子42の壁部の断面を示している。図7の詳細図に示す断面図には、端子42が、第1の銅層68a、第2の銅層68bおよび第1および第2の銅層68a/68bの間に位置する内側コア材66を有することが示されている。内側コア材66は、第1の銅層68aと第2の銅層68bとの間に「挟まれ」、第1の銅層68aは、内側コア材66の第1の面全体にわたって連続的に延在し、第2の銅層68bは、内側コア材66の反対側の第2の面全体にわたって連続的に延在している。内側コア材66は、弾性鋼等の鋼または他の金属材料である。一例では、内側コア材66は、約630~690MPaの極限引張強さ、約380~490MPaの降伏引張強さ、約190~210GPaの弾性率を有する1065鋼である。いくつかの例では、図7の詳細図に示す端子42の材料構成は、「銅めっき」または「銅被覆」材と称される。さらに、多層材料(例えば、めっき材料、被覆材料、銅被覆鋼)から端子42を形成した場合、多層材料を形成している材料の各層が見える、端子42の露出した端部が得られることになる。上記例では、銅被覆鋼板の露出端では、第1の銅層68a、第2の銅層68bの端部および内側コア材66(例えば、鋼)が見えている。
さらに、端子42が組み立てられた構成(図1~4に示す)に形成された後、第1の電気リードワイヤ46に接触および/または接合している端子42の内面は、第2の銅層68bによって形成されている。例えば、第2の銅層68bは、第1の電気リードワイヤ46を形成する銅ワイヤ51に溶接できる銅合金から形成されている。
いくつかの例では、端子42が組み立てられた構成(図1~4)に形成された後に、端子42の外表面領域全体がニッケルでめっきされる。いくつかの例では、端子42のめっきに使用されるニッケルは、低リンニッケルである。低リンニッケルは腐食を抑制する。さらに、端子42の外面全体を低リンニッケル材料でめっきすることによって、第1の電気リードワイヤ46を端子42に対して容易に超音波溶接できる。いくつかの例では、ニッケルめっきの厚さは、約0.25~30ミクロン、約0.50~15ミクロン、約0.75~10ミクロン、約1~5ミクロンまたは5ミクロン未満である。
さらに、図7および上記の説明から分かるように、第1の銅層68aが第2の銅層68bから分離されているため、ニッケルめっきを介して第2の銅層68bに(導電性電気リードアセンブリ36等を介して)到達した電流は、内側コア層66を通って第1の銅層68aに達することになる。したがって、電流は、電気装置の回転部品20の表面18から、ブラシ14、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44b、第1の電気リードワイヤ46、ニッケルめっき層、第2の銅層68b、内側コア層66、第1の銅層68aを通ってニッケルめっき層に達する。その結果、電流が装着ブロックに到達し、装着ブロックに電流を流すことができる。
いくつかの例では、内側コア材66は、1065鋼、1080鋼または類似の鋼材料等の鋼から形成される。前述したように、内側コア材66は、第1の面および反対側の第2の面を有しており、これらは内側コア材66とは異なる材料で覆われている。上記の例では、銅材料(すなわち、銅および/または銅合金)で覆われた内側コア材66について説明しているが、内側コア材66の各面の被覆には様々な材料(例えば、金属、金属合金等)を利用できる。内側コア材66の各面の被覆に利用できる材料の例としては、銀、アルミニウム、カドミウム合金または同様の金属および金属合金が挙げられる。
いくつかの例では、内側コア材66、第1の銅層68aおよび第2の銅層68bの組成比は、80/10/10である。換言すると、端子42の全体の厚さ(材料のニッケルめっき層を含まない)のうち、第1の銅層68aは全体の厚さの10%を構成し、第2の銅層68bは全体の厚さの10%を構成し、内側コア材66は、端子42の全体の厚さの80%を構成している。各層の厚さは、必要に応じて調整できる。例えば、いくつかの例では、第1の銅層68aの厚さは約5%、第2の銅層68bの厚さは約5%、内側コア材66の厚さは約90%であってもよい。他の例では、第1の銅層68aの厚さは約15%であり、第2の銅層68bの厚さは約15%であり、内側コア材66の厚さは約70%である。他の例では、第1の銅層68aの厚さは約5%~15%であり、第2の銅層68bの厚さは約5%~15%であり、内側コア材66の厚さは約70%から90%である。
図8に、第1の電気リードワイヤ46を端子42に取り付ける(例えば、溶接する)プロセスにおける製造工程の別の例を示す。図8に示すように、第1の電気リードワイヤ46を端子42に溶接する前に、第1の電気リードワイヤ46の取付領域52が端子42の取付面54と位置合わせされる(例えば、並置される)ように第1の電気リードワイヤ46が端子42の開口部57aおよび開口部57bを通って位置決めされる。前述したように、端子42の開口部57a/57bは、それぞれ第1の係合アーム56aおよび第2の係合アーム56bによって画定されている。
さらに、図8に示すように、第1の電気リードワイヤ46を端子42に溶接する前には、第1の端部領域47が端子42の第1の側部から延び、第2の端部領域49が端子42の反対側の第2の側部から延びた状態で、端子42の取付面54に沿って長手方向に第1の電気リードワイヤ46が延びている。したがって、第1の電気リードワイヤ46の中間領域である第1の電気リードワイヤ46の取付領域52は、両側に位置する端部領域が端子42から両方向に延在するように、端子42と位置合わせされる。端子42から延びる第1の電気リードワイヤ46の各端部領域の長さは、例えば、2.54cm(1インチ)以上、5.08cm(2インチ)以上または7.62cm(3インチ)以上である。図8に示す溶接前の設置構成を達成するためには、図5に示す未加工材料であるワイヤ46が、第1の電気リードワイヤ46の取付領域52が端子42の取付面54と適切に位置合わせされるまで端子42の各開口部57a/57bに挿入される。したがって、端子42は、第1の電気リードワイヤ46の第1の端部領域47と第2の端部領域49との間の略中央に位置し、第1の電気リードワイヤ46は端子42の両側から略等しい長さで延びている。
図9に、第1の電気リードワイヤ46を端子42に取り付ける(例えば、溶接する)プロセスにおける製造工程の別の例を示す。具体的には、図9には、リードワイヤ46の取付領域52が端子42の取付面54に溶接等によって固定され、第1の電気リードワイヤ46が湾曲構成(図1~4に示す、完全に組み立てられた後の第1の電気リードワイヤの形状に似た形状を有している)に成形された後の状態の第1の電気リードワイヤ46が示されている。
前述したように、図9には、第1の電気リードワイヤ46を溶接して曲げた後には、第1の電気リードワイヤ46の両側の端部領域47/49が端子42から延びている状態で、第1の電気リードワイヤ46が端子42の開口部57aおよび開口部57bを通って位置決めされていることが示されている。つまり、電気リードワイヤ46を溶接して図9に示す構成に曲げた後、取付面54から離れる方向に延びる第1の電気リードワイヤ46の各部分が、開口部57a/57b内にそれぞれ通された後に、湾曲形状をなして第1の端部領域47が第2の端部領域49と位置合わせされる。
図10~12および付随する記載において、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bをブラシ14に取り付けるための例示的な製造工程を説明する。
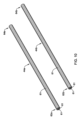
図10に、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bが成形されてブラシ14に取り付けられる前の、成形前の(例えば未加工材料の)構成の例示的な第2および第3の電気リードワイヤ44a/44bを示す。図10に示すように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの成形前の構成は、第1の端部62a/62b(図4を参照して前述した)と、第1の端部62a/62bの反対側の第2の端部64a/64b(図4を参照して前述した)とを有する円柱状のワイヤにそれぞれ実質的に類似している。いくつかの例では、第2および第3の電気リードワイヤ44a/44bは銅で構成されている。しかしながら、他の例では、第2および第3のリードワイヤ44a/44bは、様々な異なる導電性材料から形成されてもよい。例えば、第2および第3の電気リードワイヤ44a/44bは、アルミニウム、銀等から構成されてもよい。
図10にさらに示すように、第2および第3の電気リードワイヤ44a/44bは、電気リードワイヤ44a/44bの長手方向軸に沿って共に巻かれた複数の個別のワイヤ61から形成されるマルチフィラメント構造を有している。図10に示す第2および第3の電気リードワイヤ44a/44bは、共に巻かれて電気リードワイヤ44a/44bを形成する11本の個別のワイヤ61をそれぞれ含んでいる。しかしながら、第2および第3の電気リードワイヤ44a/44bにおいて、共に巻かれて電気リードワイヤ44a/44bを形成する個別のワイヤ61は、11本より多くても少なくてもよい。例えば、第2および第3の電気リードワイヤ44a/44bはそれぞれ、1、2、3、4、5、6、7、8、9、10、11、12本またはそれ以上の個別のワイヤ61から形成される。図示されていないが、いくつかの例では、第2および第3の電気リードワイヤ44は、単一の中実ワイヤから形成されてもよい(例えば、電気リードワイヤ44a/44bは、単一の中実の円柱状ワイヤから形成されてもよい)。
図11に、図11に示す構成に成形(例えば、屈曲、形成等)された後の、第3の電気リードワイヤ44bに隣接して配置された第2の電気リードワイヤ44aを示す。前述したように、図11には、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bが、集合的に電気リードワイヤ44a/44bを形成する複数の個別のワイヤ61から形成されていることが示されている。
図11に示す第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの形状は、図1~4に示す上記の第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの形状と実質的に同様の形状(例えば、図1の完全に組み立てられたシステム10の第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの形状)を含んでいる。また、図11には、ブラシ14に取り付けられる前の第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bが示されている。
図11に示すように、図10に示す2つの個別の成形前の未加工材料である電気リードワイヤ44a/44bを、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの成形構成に形成することには、第2の電気リードワイヤ44aの第1の端部領域62aを、第3の電気リードワイヤ44bの第1の端部領域62bに隣接して配置することが含まれる。
図12に、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの一部がブラシ14に固定される製造工程の一例を示す。第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bをブラシ14に取り付けることは、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bを、ブラシ14の対応する穴(例えば、予め形成された穴、ボアおよび/または開口部)内に配置することが含まれる。第2のワイヤ44aおよび第3のワイヤ44bのそれぞれの第2の端部領域64a/64bがブラシ14の各穴内に配置された後には、各穴に追加の粉末材料(例えば、炭素粉末材料)が充填され(例えば詰められ)、これによって、第2の電気リードワイヤ44aと第3の電気リードワイヤ44bの両方の第2の端部領域64a/64bがブラシ14に固定される。第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの、ブラシ14内に埋め込まれた第2の端部領域64a/64bは、図12において破線で示されている。換言すると、図12には、ブラシ14が、ブラシ14から延びる2本以上の個別の電気リードワイヤを含み、個別のリードワイヤのそれぞれの端部領域がブラシ14に埋め込まれること等によってブラシ14に固定されていることが示されている。各リードワイヤの反対側の自由端は、ブラシ14から延在して、継ぎ合わせ領域50で別の電気リードワイヤに固定される。他の例では、一本の電気リードワイヤ(第2の電気リードワイヤ44a等)のみがブラシ14に固定され(例えば、ブラシ14の穴に埋め込まれた端部領域を有する)、ブラシ14から延びて継ぎ合わせ領域50において別の電気リードワイヤ(端子42から延びている電気リードワイヤ)に固定される。
また、図12に示すように、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bをブラシ14に取り付けた後には、第2の電気リードワイヤ44aの第1の端部領域62aは第3の電気リードワイヤ44bの第1の端部領域62bに隣接して配置される。さらに、図12に示すように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの各端部は、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの各部がブラシ14から出ている箇所においては、互いから離間している。第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの離間した端部間の外側の幅方向距離は、図12において寸法Yとして示されている。しかしながら、図12にさらに示すように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの各端部62a/62bは、ブラシ14の中心線に向かって集まるように湾曲しており、第2および第3の電気リードワイヤ44a/44bの第1の端部領域62a/62bは互いに隣り合って配置されている。第1の端部領域62a/62bが互いに隣り合う箇所における、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの端部領域62a/62b間の外側の幅方向距離は、図12において寸法Xとして示されている。いくつかの例では、寸法Yが寸法Xよりも大きい。
図13~15および付随する記載において、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bを第1の電気リードワイヤ46に溶接(例えば、超音波溶接)するための例示的な製造工程を説明する。
図13に、例示的な溶接固定具72を示す。図14に示すように、例示的な固定具72は、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの第1の終端部が第1の電気リードワイヤ46の第1および第2の終端部と共に溶接される間に、これらを固定するように構成されている。さらに、固定具72は、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの第1の終端部が第1の電気リードワイヤ46の第1および第2の終端部と共に溶接される間に、これらを位置合わせするように設計されている。
図13に示すように、固定具72は第1の対の位置合わせ溝部73a/73bを有している。図14に示すように、第1の対の位置合わせ溝部73a/73bは、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49をそれぞれ固定具72のキャビティ内に位置決めする(例えば、位置合わせする)ように設計されている。図13にさらに示すように、固定具72は、第2の対の位置合わせ溝部74a/74bも有している。図14に示すように、第1の対の位置合わせ溝部73a/73bは、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bを、固定具72のキャビティ内において位置決めする(例えば、位置合わせする)ように設計されている。
他の例では、固定具72は、固定具72のキャビティ内に第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49の両方を隣り合わせに受容するための単一の位置合わせ溝部を有している。さらに、固定具は、固定具72のキャビティ内に第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bの両方を隣り合わせに受容するための単一の位置合わせ溝部を含んでいてもよい。
さらに、図13に示す固定具72においては、位置合わせ溝部74a/74b(または第2および第3の電気リードワイヤ44a/44bの第1の端部領域62a/62b用の単一の位置合わせ溝部)が、第1の対の位置合わせ溝部73a/73b(または第1の電気リードワイヤ46の第1および第2の端部領域47/49用の単一の位置合わせ溝部)から離間しており、固定具72のキャビティ内に溶接区域75が形成されている。溶接前の、溶接区域75内における第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの第1の終端部と第1の電気リードワイヤ46の端部との位置合わせについては、図14を参照して後述する。
さらに、固定具72は、溶接プロセス中に第1の電気リードワイヤ46、第2のリードワイヤ44aおよび第3のリードワイヤ44bの終端部を締め付け等によって位置合わせするための1つまたは複数の締め付け部材82a/82bを備えている。例えば、固定具72は、溶接区域75の第1の側に第1の締め付け部材82aを有し、溶接区域75の第2の側に第2の締め付け部材82bを有している。第1および第2の締め付け部材82a/82bは、固定具72内で互いの間に第1の電気リードワイヤ46、第2のリードワイヤ44aおよび第3のリードワイヤ44bの終端部を締め付けや圧縮等によって位置合わせさせるために、互いに近づく方向に作動可能である。
図14に、溶接装置76による溶接の前に溶接区域75内に位置決めされた状態の、第2の電気リードワイヤ44aの第1の端部62a、第3の電気リードワイヤ44bの第1の端部62bならびに第1の電気リードワイヤ46の第1および第2の端部47/49を示す。具体的には、図14には、固定具72の位置合わせ溝部74a内に位置決めされた第2の電気リードワイヤ44aの第1の端部領域62aと、固定具72の位置合わせ溝部74b内に位置決めされた第3の電気リードワイヤ44bの第1の端部領域62bと、固定具72の位置合わせ溝部73a内に位置決めされた第1の電気リードワイヤ46の第1の端部領域47と、固定具72の位置合わせ溝部7b内に位置決めされた第1の電気リードワイヤ46の第2の端部領域49とが示されている。
前述したように、他の例では、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49の両方が、単一の位置合わせ溝部を介して溶接区域75内に隣り合わせに位置決めされる。さらに、第2の電気リードワイヤ44aの第1の端部領域62aと第3の電気リードワイヤ44bの第1の端部領域62bの両方が、単一の位置合わせ溝部を介して溶接区域75内に隣り合わせに位置決めされる。
図14にさらに示すように、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62b(ブラシ14にすでに固定されている)が、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49(端子42にすでに固定されている)の上に重ねられて(すなわち、垂直方向上方に位置して重なり合っている)位置決めされている。言い換えれば、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49は、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bの下に位置している。図13を再び参照して、固定具72は、第1の電気リードワイヤ46の端部領域47/49が第2および第3の電気リードワイヤ44a/44bの端部領域62a/62bの下に位置決めされるように、第2の対の位置合わせ溝部74a/74b(または第2および第3の電気リードワイヤ44a/44bの端部領域62a/62b用の単一の位置合わせ溝部)が、第1の対の位置合わせ溝部73a/73b(または第1の電気リードワイヤ46の端部領域47/49を受容するための単一の位置合わせ溝部)よりも高くなるように設計されている。なお、別の実施形態においては、固定具72は、第1の電気リードワイヤ46の端部領域47/49が第2および第3の電気リードワイヤの端部領域62a/62bの上に位置決めされるように設計されている。
さらに、図14に示すように、いくつかの例においては、溶接前に、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bが、溶接区域75内において、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49の一部と重なり合っている(例えば、当該一部を越えて延びている)。つまり、溶接前には、第2の電気リードワイヤ44aの第1の端部領域62a、第3の電気リードワイヤ44bの第1の端部領域62b、第1の電気リードワイヤ46の第1の端部領域47および第1の電気リードワイヤ46の第2の端部領域49のそれぞれが、第2の電気リードワイヤ44aの第1の端部領域62aおよび第3の電気リードワイヤ44bの第1の端部領域62bが、第1の電気リードワイヤ46の第1の端部領域47および第2の端部領域49に沿って隣接して延びるように溶接区域75内に位置決めされる。
図14にさらに示すように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bを第1の電気リードワイヤ46に溶接する前に、第1の電気リードワイヤ46が端子42に取り付けられており(例えば、溶接されており)、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bはブラシ14に取り付けられている(例えば、埋め込まれている)。固定具42は、第1の電気リードワイヤ46が端子42に取り付けられ、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bがブラシ14に取り付けられた後に、第1の電気リードワイヤ46を第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bに溶接できるように設計されている。
第2および第3の電気リードワイヤ44a/44bの端部領域62a/62bと、第1の電気リードワイヤ46の端部領域47/49とが固定具72のキャビティ内で位置合わせされた後に、締め付け部材82a/82bが、端部領域62a/62bおよび端部領域47/49を締め付けや圧縮等によって互いに位置合わせするために作動される。さらに、超音波溶接機等の溶接装置76を溶接区域75に向かって前進させて、第2および第3の電気リードワイヤ44a/44bの端部領域62a/62b(または、第1の電気リードワイヤ46の端部領域47/49が第2および第3の電気リードワイヤ44a/44bの端部領域62a/62bの上に位置している場合は第1の電気リードワイヤ46の端部領域47/49)を押圧し、溶接区域75を画定している固定具72のキャビティの上部を閉じる。共に圧縮されている間に、端部領域62a/62bおよび端部領域47/49は、溶接装置76(例えば、超音波溶接機)によって共に溶接される。例えば、溶接装置76は、固定具72内の電気リードワイヤ44a/44b/46の端部領域の軸線に平行な方向に前後運動を行うように高周波数で振動し、これによって、端部領域を共に超音波溶接する。
図15に、溶接装置76(図14参照)によって共に溶接されて溶接(例えば、継ぎ合わせ)領域50を形成している状態の、第2の電気リードワイヤ44aの第1の端部領域62a、第3の電気リードワイヤ44bの第1の端部領域62b、第1の電気リードワイヤ46の第1の端部領域47および第1の電気リードワイヤ46の第2の端部領域49を示す。溶接領域50は、溶接接合部、溶接連結部等と称する場合もある。図15に示すアセンブリから分かるように、導電性リードアセンブリ36においては、第1の電気リードワイヤ46が端子42に直接取り付けられ、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bがブラシ14に直接取り付けられている。したがって、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bは、ブラシ14に直接取り付けられているが、端子42までは延在していない。同様に、第1の電気リードワイヤ46は、端子42に直接取り付けられているが、ブラシ14までは延在していない。つまり、第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44bは溶接継ぎ合わせ部50とブラシ14との間のみを延在し、第1の電気リードワイヤ46は溶接継ぎ合わせ部50と端子42との間のみを延在している。なお、図15に示すアセンブリは、上記ブラシホルダアセンブリ12の残りの部品(例えば、ブラシホルダ16、下部ビーム32、上部ビーム30およびハンドル22)と一体化される。
図16Aは、図15に示すアセンブリの正面図であり、図16Bは、図15に示すアセンブリの側面図である。具体的には、図16Aは、第1の電気リードワイヤ46ならびに第2および第3の電気リードワイヤ44a/44bの正面図を示しており、第2のワイヤ44aの第1の端部領域62a、第3のワイヤ44bの第1の端部領域62b、第1のワイヤ46の第1の端部領域47および第1のワイヤ46の第2の端部領域49が、溶接された継ぎ合わせ領域50で終端している。
さらに(図12に関する記載も再度参照して)、図16Aに示すように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの2つの各端部は、各端部領域がブラシ14から出る箇所において互いから離間している。図12を参照して前述したように、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ44bの離間した端部間の外側の幅は、図16Aでは寸法Yとして示されている(これは、図12に示す寸法Yと同じである)。
さらに、図16Aから分かるように、第1の電気リードワイヤ46の第1の端部領域47、第1の電気リードワイヤ46の第2の端部領域49、第2の電気リードワイヤ44aの第1の端部領域62a、第3の電気リードワイヤ44bの第1の端部領域62bおよび溶接領域50の外縁の幅方向の外側寸法はすべて、寸法Yよりも小さい。溶接領域50の幅(および溶接領域50で終端している第1のワイヤ46の第1の端部領域47、第1のワイヤ46の第2の端部領域49、第2のワイヤ44aの第1の端部領域62aおよび第3のワイヤ44bの第1の端部領域62bの幅)が幅Yよりも小さいことによって、ブラシホルダ16の側壁の内部空間内において、電気装置の回転部品20(図1)の表面18(図1)に向かってブラシ14が平行移動する(結果として第1のワイヤ46、第2のワイヤ44aおよび第3のワイヤ44bを引っ張る)ときに、第1の電気リードワイヤ46、第2の電気リードワイヤ44aおよび第3の電気リードワイヤ42bの各部分がブラシホルダ16(図1)やブラシホルダ16の縁部に引っ掛かることが防止される。
さらに、図16Bに示すように、第2および第3の電気リードワイヤ44a/44bの第1の端部領域62a/62bは、第1の電気リードワイヤ46の端部領域47/49よりもブラシ14の前面の近くに配置されており、その結果、ブラシ14が磨耗して長さが減少するにつれて溶接継ぎ合わせ部50がブラシホルダ16の内側に移動する際に、第1の電気リードワイヤ46の終端部(ブラシ14に面しているかブラシ14に向けられている)がブラシホルダ16の上縁に引っ掛かることが抑制される。したがって、第1の電気リードワイヤ46の端部領域47/49は、第2および第3の電気リードワイヤ44a/44bの第1の端部領域62a/62bよりもブラシ14の長手方向中心軸の近くに配置され、第2および第3の電気リードワイヤ44a/44bの第1の端部領域62a/62bは、ブラシ14の前縁により近い。つまり、ワイヤ44a/44b/46の端部領域は、ブラシホルダ16の内部への溶接継ぎ合わせ部50の移動が第1のリードワイヤ46の終端部によって妨げられないように配置されており、同時に、第2のリードワイヤ44aおよび第3のリードワイヤ44bの端部領域62a/62bが溶接継ぎ合わせ部50をブラシホルダ16の内部に案内できるように配置されている。
さらに、図15を再び参照して、第1のリードワイヤ46の終端部に対してワイヤ44a/44bの端部領域が溶接前に上記のように配置されている(図14に示すように、ワイヤ44a/44bの端部領域は、第1のリードワイヤ46の終端部よりもブラシの前縁の近くに配置されている)ことによって、ブラシ14の上面に対向する下向きの棚状部(例えば、リップ部、縁部、面等)を有する溶接継ぎ合わせ部50が形成される。しかしながら、棚状部63は、ブラシ14の中心線に向かって内側に位置しているため、ブラシ14が磨耗して短くなるにつれてブラシホルダ16の内部に移動する際に、棚状部63がブラシホルダ16の上縁に引っ掛かることが防止されている。溶接継ぎ合わせ部50の下向きの棚状部63は、第1のリードワイヤ46の終端部によって形成される。図15に示すように、第2および第3の電気リードワイヤ44a/44bの終端部も、ブラシ14から離れる方向に上方を向いた溶接継ぎ合わせ部50の棚状部65(例えば、リップ部、縁部、面等)を形成している。上向きの棚状部65の向きは、ブラシホルダ16の内部に入る溶接継ぎ合わせ部の動きを妨げない。
図17に、電気装置の回転部品20の導電性表面18に沿って配置された、本明細書に記載の例示的なブラシホルダアセンブリ12を示す。図17は、ブラシホルダ16内に配置されたブラシ14(図1に関して前述した)を示しており、ブラシ14の下面26は回転部品20の導電性表面18と係合している。下面26が回転部品20の導電性表面18と接触した状態が続くと、下面26が磨耗することによって、ブラシ14の上面24がブラシホルダ16内で導電性表面18に向かって直線的に平行移動する。
いくつかの例では、上面24がブラシホルダ16内で平行移動する距離を監視して、ブラシ14の磨耗の程度を判断することが望ましい。例えば、ブラシホルダ16の上縁78や、導電性表面18から一定距離に位置している他の基準点に対してブラシ14の上面24が移動する距離を監視することが望ましい。上面24がブラシホルダ16の上縁78(または他の一定の基準点)に対して移動する距離は、ブラシ14の下面26から除去されたブラシ材料の量(すなわち、ブラシ14が使用中にどれだけ磨耗したか、または短くなったか)を表す。
いくつかの例では、上面24がブラシホルダ16の上縁78に対して移動した距離を監視することが困難な場合がある。したがって、いくつかの例では、導電性表面18から一定の距離に位置するブラシホルダアセンブリ12の他の部品を基準点として用いることによって、ブラシホルダ16の上縁78に対してブラシ14の上面24が移動した距離を判断する。
図17に示すように、いくつかの例において、バンド48(第1の電気リードワイヤ46(または第2の電気リードワイヤ44aおよび/または第3の電気リードワイヤ44b)に取り付けられている)を基準点として用いることによって、ブラシホルダ16の上縁78に対してブラシ14の上面24が移動した距離を判断する。例えば、図17には、第1の時点における、上縁78からのバンド48の初期距離が寸法Zとして示されている。ブラシ14の下面26が磨耗するにつれて、距離Zは減少する。距離Zの変化を監視することによって、ブラシ14の下面26から除去されたブラシ材料の量を判断することができ、これによって、使用中のブラシ14の磨耗の程度や、長さの減少を判断することができる。ブラシ14の磨耗が閾値量を超えた場合は、端子42および関連する導電性電気リードアセンブリ36と共にブラシ14を取り外して、新しいブラシアセンブリ45と交換することができる。
同様に、図17に示すように、いくつかの例においては、ブラシ14の上面24がブラシホルダ16の上縁78に対して移動した距離を判断するための基準点として溶接または継ぎ合わせ領域50が使用される。例えば、図17には、第1の時点における、上縁78からの溶接または継ぎ合わせ領域50の初期距離が寸法Wとして示されている。ブラシ14の下面26が磨耗するにつれて、距離Wは減少する。距離Wの変化を監視することによって、ブラシ14の下面26から除去されたブラシ材料の量を判断することができ、これによって、使用中のブラシ14の磨耗の程度や、長さの減少を判断することができる。ブラシ14の磨耗が閾値量を超えた場合は、端子42および関連する導電性電気リードアセンブリ36と共にブラシ14を取り外して、新しいブラシアセンブリ45と交換することができる。
いくつかの例では、本明細書に記載のブラシホルダアセンブリ12は、導電性ワイヤアセンブリ36と同様に機能するが、導電性ワイヤアセンブリ36とは異なる1つまたは複数の部品および/または製造方法を有する代替の導電性ワイヤアセンブリを備えている。例えば、図18に、ブラシ114と係合し、ブラシ114から延びる別の例示的な導電性ワイヤアセンブリ136の様々な部品を示す。ブラシ114の形状および機能は、本明細書に記載のブラシ14と同様である。
図18に、第1の電気リードワイヤ146および第2の電気リードワイヤ144がブラシ114に予め固定されている例示的な製造工程を示す。図18に示すように、第1の電気リードワイヤ146は、第1の端部領域147、第2の端部領域149および第1の端部領域147と第2の端部領域149との間に延在する中間領域を有している。第2の電気リードワイヤ144は、第1の端部領域164および第2の端部領域165を有している。さらに、図18に示すように、互いに溶接(後続の製造工程で行われる)される前の状態において、第1の電気リードワイヤ146は第2の電気リードワイヤ144よりも長い。つまり、第1の電気リードワイヤ146は、カーボンブラシ114の上面から第1の端部領域147における第1の電気リードワイヤ146の自由端まで延びる第1の長さを有し、第2の電気リードワイヤ144は、カーボンブラシ114の上面から第1の端部領域164における第2の電気リードワイヤ144の自由端まで延びる第2の長さを有している。第1の長さは第2の長さよりも長い。
第1の電気リードワイヤ146(例えば、第1の電気リードワイヤ146の第2の端部領域149)および/または第2の電気リードワイヤ144(例えば、第2の電気リードワイヤ144の第2の端部領域165)は所望の方法でカーボンブラシ114に固定されている。第1の電気リードワイヤ146および/または第2の電気リードワイヤ144をブラシ114に取り付けることは、第1の電気リードワイヤ146および第2の電気リードワイヤ144を、ブラシ114の対応する穴(例えば、予め形成された穴、ボアおよび/または開口部)内にそれぞれ配置することが含まれる。第1のリードワイヤ146の第2の端部領域149および第2のリードワイヤ144の第2の端部領域165がブラシ114の各穴内に配置された後には、各穴に追加の粉末材料(例えば、炭素粉末材料)が充填され(例えば詰められ)、これによって、第1の電気リードワイヤ146と第2の電気リードワイヤ144の両方の第2の端部領域149/165がブラシ114に固定される。図12に示すものと同様に、第1の電気リードワイヤ146および第2の電気リードワイヤ144の、ブラシ114内に埋め込まれた第2の端部領域149/165は、図18において破線で示されている。換言すると、図18には、ブラシ114が、ブラシ114から延びる2本以上の個別の電気リードワイヤを含み、個別のリードワイヤのそれぞれの端部領域がブラシ114に埋め込まれること等によってブラシ114に固定されていることが示されている。以下に説明するように、第1のリードワイヤ146および第2のリードワイヤ144の、反対側の自由端である第1の端部147/164は、ブラシ114から延在して、継ぎ合わせ領域150(図21)で互いに固定される。
図12と同様に、図18に示すように、第1の電気リードワイヤ146および第2の電気リードワイヤ144のそれぞれの第2の端部149/165が、第1の電気リードワイヤ146および第2の電気リードワイヤ144の各部がブラシ114から出ている箇所においては、互いから離間している。
さらに、図18に示すように、第1の電気リードワイヤ146の第1の端部領域147を第2の電気リードワイヤ144の第1の端部領域164に溶接する前に、端子142が、第1の端部領域147と第2の端部領域149との間の位置において第1の電気リードワイヤ146の中間領域に取り付け(溶接等)されており、第1の電気リードワイヤ146の第1の端部領域147は端子142の第1の側部から延び、第1の電気リードワイヤ146の第2の端部領域149は、端子142の反対側の第2の側部から延びている。端子142の形状および機能は、本明細書に記載の端子42と同様である。さらに、図18に示すように、いくつかの例においては、端子142は、第1の電気リードワイヤ146の第2の端部領域149(ブラシ114に埋め込まれている)よりも第1の端部領域147に近い位置において、第1の電気リードワイヤ146に沿って溶接される。つまり、端子142は、端子142とカーボンブラシ114との間を延びる第1の電気リードワイヤ146の長さが、端子142と第1の電気リードワイヤ146の自由端(第1の端部領域147)との間を延びる第1の電気リードワイヤ146の長さよりも長くなるように、第1の電気リードワイヤ146の中間領域に溶接されている。
図18に示す端子142は、第1の電気リードワイヤ146の第2の端部領域149がブラシ114に挿入されて取り付けられた後であって、さらに、第1の電気リードワイヤ146の第1の端部領域147が第2の電気リードワイヤ144の第1の端部領域164に溶接される前に、第1の電気リードワイヤ146に取り付けられている。例えば、図18に示す構成を形成する前に、第1の電気リードワイヤ146が、端子142の開口部(例えば、端子42の開口部57a/57bと同様)に挿入され、次いで、第1の電気リードワイヤ146の中間領域に沿って端子142が適切に位置合わせされる。例えば、図18に示すように、端子142は、第1の電気リードワイヤ146の第1の端部領域147により近い位置に概して配置され、端子142のブラシ114から遠い方の側部から延びる第1の電気リードワイヤ146の長さがより短く、端子142のブラシ114に近い方の側部から延びる第1の電気リードワイヤ146の長さがより長い。
端子142をリードワイヤ146に沿った所望の位置に配置した後、第1の電気リードワイヤ146が溶接等によって端子142に固定される。端子142の第1のリードワイヤ146への取り付けは、図8および9の端子42およびリードワイヤ46の取り付けに関して上記したプロセスと同様のプロセスによって行うことができる。端子142を第1のリードワイヤ146に溶接等によって固定することは、第1のリードワイヤ146および/または第2のリードワイヤ144をブラシ114に取り付ける前または後に行うことができる。
図19に、導電性電気アセンブリ136を形成する製造工程の別の例を示す。具体的には、図19に示す製造工程では、第1の電気リードワイヤ146の第1の端部領域147が第2の電気リードワイヤ144の第1の端部領域164に隣接して配置されるように第1の電気リードワイヤ146が曲げられ、第1の電気リードワイヤ146の自由端は、第2の電気リードワイヤ144の自由端に隣接している。図19に示すように、第1の電気リードワイヤ146はループを形成するように湾曲している。図19に示すように、第1の電気リードワイヤ146がループ状に成形された状態において、端子142は、ブラシ114の反対側に形成されるループの頂点に概して位置合わせされるように配置されている。
また、図19に示すように、第1の電気リードワイヤ146および第2の電気リードワイヤ144の両方の部分が互いに隣接している(例えば、第1および第2の電気リードワイヤ146/144の自由端)。例えば、図19に示すように、第1の電気リードワイヤ146および第2の電気リードワイヤ144がブラシ114の中心線に向かって集まるように湾曲しており、このため、共に溶接される前の状態において、第1の電気リードワイヤ146と第2の電気リードワイヤ144とが隣り合って配置されている。
図20および21に、図14および15を参照して説明した製造工程と同様の製造工程の例を示す。例えば、図20に示すように、溶接装置76による溶接を行う前に、第1の電気リードワイヤ146の第1の端部領域147(第1の電気リードワイヤ146の自由端を含む)および第2の電気リードワイヤ144の第1の端部領域164(第2の電気リードワイヤ144の自由端を含む)が溶接区域内に配置される。いくつかの例においては、第1の電気リードワイヤ146の中間領域は、溶接区域内において、第1の電気リードワイヤ144の第1の端部領域147および第2の電気リードワイヤ146の第1の端部領域164と並置される。例えば、図20には、第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および第1の電気リードワイヤ146の中間領域が、固定具172によって溶接前の位置に保持された状態が示されている。固定具172の形態および機能は、本明細書に記載の固定具72と同様である。
図20にさらに示すように、第2の電気リードワイヤ144の第1の端部領域164(第2の電気リードワイヤ144の第2の端部領域165はブラシ114にすでに固定されている)が、第1の電気リードワイヤ146の第1の端部領域147(第1の電気リードワイヤ146の第2の端部領域149はブラシ114にすでに固定されている)の上に重ねられている(すなわち、垂直方向上方に位置して重なり合っている)。このような構成では、第2の電気リードワイヤ144の第1の端部領域164は、第1の電気リードワイヤ146の第1の端部領域147の上に配置されている。換言すると、第1の電気リードワイヤ146の第1の端部領域147は、第2の電気リードワイヤ144の第1の端部領域164の下に位置している。固定具72に関する上記記載と同様に、固定具172は、リードワイヤ同士が溶接される前に、第1の電気リードワイヤ146の第1の端部領域147を第2の電気リードワイヤ144の第2の端部領域164の下に配置するように設計されている。したがって、図20に示すように、いくつかの例において、溶接前に、溶接装置76の溶接区域内において、第1の電気リードワイヤ146の第1の端部領域147が第2の電気リードワイヤの第1の端部領域164の一部と重なり合っている(例えば、当該一部を越えて延びている)。
さらに、図20に示すように、第1の電気リードワイヤ146の第1の端部領域147を第2の電気リードワイヤ144の第1の端部領域164に溶接し、かつ、任意選択で第1の電気リードワイヤ146の中間領域を第1および第2の電気リードワイヤ146/144の第1の端部領域147/164に溶接する前に、第1の電気リードワイヤ146が端子142(上記)に取り付けられており(例えば、溶接されており)、第1の電気リードワイヤ146および第2の電気リードワイヤ144はブラシ114に取り付けられている(例えば、埋め込まれている)。固定具172は、第1の電気リードワイヤ146が端子142に取り付けられ、第1の電気リードワイヤ146および/または第2の電気リードワイヤ144がブラシ114に取り付けられた後に、第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および/または第1の電気リードワイヤ146の中間領域を共に溶接できるように設計されている。
第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および/または第1の電気リードワイヤ146の中間領域が固定具172内で位置合わせされた後に、超音波溶接機等の溶接装置76が、第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および/または第1の電気リードワイヤ146の中間領域に向かって前進し、端部領域147/164を共に超音波溶接して継ぎ合わせ接合部を形成する。溶接プロセス中に、第1の電気リードワイヤ146の第1の端部領域147が、第2の電気リードワイヤ144の第1の端部領域164に溶接される。さらに、いくつかの例においては、第1および第2の電気リードワイヤ146/144の第1の端部領域147/164と並置された第1の電気リードワイヤ146の中間領域の一部が、第1の電気リードワイヤ146の第1の端部領域147および/または第2の電気リードワイヤ144の第1の端部領域164に溶接される。第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および/または第1の電気リードワイヤ146の中間領域を溶接するプロセスは、図14および15を参照して説明した溶接プロセスと同様である。
図21に、第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および第1の電気リードワイヤ146の中間領域がすべて溶接装置76(図20に示す)によって共に溶接されて、導電性リードアセンブリ136に沿って継ぎ合わせ接合部150(例えば、継ぎ合わせ連結部、溶接連結部)を形成している状態を示す。継ぎ合わせ接合部150は、溶接接合部、溶接領域、溶接連結部等とも称され、第1の電気リードワイヤ146の第1の端部領域147、第2の電気リードワイヤ144の第1の端部領域164および任意選択的に第1の電気リードワイヤ146の中間領域の一部を共に継ぎ合わせる(例えば、超音波溶接する)ことによって得られる。なお、いくつかの例においては、溶接または継ぎ合わせ領域150は、第1の電気リードワイヤ146の第1の端部領域147を第2の電気リードワイヤ144の第1の端部領域164に溶接することのみによって形成される。図21に示すリードアセンブリ136では、第1の電気リードワイヤ146が端子142に直接取り付けられ、第1の電気リードワイヤ146の第1の部分152が、溶接または継ぎ合わせ接合部または領域150を通って端子142からブラシ114まで連続的に延びており、第1の電気リードワイヤ146の第2の部分154は端子142から延びて溶接または継ぎ合わせ接合部または領域150で終端している。ブラシ114に直接取り付けられている第2の電気リードワイヤ144は、ブラシ114から延びて溶接または継ぎ合わせ接合部または領域150で終端している。したがって、第1の電気リードワイヤ146の第1の部分152は、ブラシ114に直接取り付けられ、継ぎ合わせ接合部150を通って端子142まで延びている。一方、第1の電気リードワイヤ146の第2の部分154は、端子142に直接取り付けられているが、ブラシ114までは延びていない(すなわち、継ぎ合わせ接合部150で終端している)。さらに、第2の電気リードワイヤ144は、溶接継ぎ合わせ部150とブラシ114との間のみを延在している。
また、図21に示すように、導電性リードアセンブリ136のいくつかの例においては、溶接継ぎ合わせ部150の1つまたは複数の表面に磨耗マーク151が設けられている。磨耗マーク151は、溶接継ぎ合わせ部150にエッチング、刻印、インク塗布等の方法によって塗布または形成できる。磨耗マーク151は、ブラシ114の上面から所定の距離を隔てて配置される。例えば、磨耗マーク151は、導電性リードアセンブリ136がブラシ114の上面から離れる方向に延びた状態で、ブラシ114の上面から約3.81cm(約1.5インチ)の位置に配置される。詳細は以下に記載するが、磨耗マーク151により、使用中のブラシ114の磨耗または減少の量を視覚的に示すことができる。
なお、図21に示す導電性リードアセンブリ136は、上記ブラシホルダアセンブリ12の残りの部品(例えば、ブラシホルダ16、下部ビーム32、上部ビーム30およびハンドル22)と一体化される。
図22に、ブラシホルダアセンブリ12と一体化された例示的な導電性リードアセンブリ136を示す。ブラシホルダアセンブリ12は電気装置の回転部品20の導電性表面18に沿って配置されている。例えば、図22は、ブラシホルダ16内に配置されたブラシ114(図1に関して前述したものに類似している)を示しており、ブラシ114の下面126は回転部品20の導電性表面18と係合している。下面126が回転部品20の導電性表面18と接触した状態が続くと、下面126が磨耗することによって、ブラシ114の上面124がブラシホルダ16内で導電性表面18に向かって直線的に平行移動する。
本明細書に記載されるように、ブラシ114の上面124がブラシホルダ16内で平行移動する距離を監視して、ブラシ114の磨耗の程度および長さの減少を判断することが望ましい。例えば、ブラシホルダ16の上縁78や、導電性表面18から一定距離に位置している他の基準点に対してブラシ114の上面124が移動する距離を監視することが望ましい。上面124がブラシホルダ16の上縁78(または他の一定の基準点)に対して移動する距離は、ブラシ114の下面126から除去されたブラシ材料の量(すなわち、ブラシ114が使用中にどれだけ磨耗したか、または短くなったか)を表す。
図22に示すように、いくつかの例においては、ブラシホルダ16の上縁78に対してブラシ114の上面124が移動した距離を判断するための基準点として、継ぎ合わせ領域150に沿った磨耗マーク151が使用される。例えば、図22には、第1の時点における、上縁78から磨耗マーク151の初期距離が寸法Aとして示されている。ブラシ114の下面126が磨耗するにつれて、距離Aは減少する。距離Aの変化を監視することによって、ブラシ114の下面126から除去されたブラシ材料の量を判断することができ、これによって、使用中のブラシ114の磨耗の程度や、長さの減少を判断することができる。ブラシ114の磨耗が閾値量を超えた場合は、端子142および関連する導電性電気リードアセンブリ136と共にブラシ114を取り外して、新しいブラシアセンブリと交換することができる。
当業者であれば、本開示の態様が、本明細書に記載および想定される特定の実施形態以外の様々な形態で具体化されることを認識できる。したがって、添付の特許請求の範囲に記載されている本開示の範囲および精神から逸脱することなく、形態および詳細の変更が可能である。

Claims (15)

  1. ブラシアセンブリであって、
    上面および下面を有するカーボンブラシと、
    第1のリードワイヤであって、第1の端部領域、第2の端部領域、前記第1のリードワイヤの第1の端部領域と第2の端部領域との間に配置された中間領域を含み、前記第1のリードワイヤの第1の端部領域から第2の端部領域にまで連続的に延びる、第1のリードワイヤと、
    第2のリードワイヤであって、第1の端部領域、第2の端部領域を含む、第2のリードワイヤと、
    前記第1のリードワイヤに取り付けられる導電性端子であって、前記第1のリードワイヤの第1の端部領域及び第2の端部領域が前記導電性端子から離れる方向に延びている、導電性端子を備え、
    前記第1のリードワイヤは、継ぎ合わせ接合部で前記第2のリードワイヤと接合され、前記継ぎ合わせ接合部は、前記導電性端子と前記カーボンブラシとの間に位置しているとともに、前記導電性端子および前記カーボンブラシの両方から離間した位置に設けられ、
    前記第1のリードワイヤの第2の端部領域、及び前記第2のリードワイヤの第2の端部領域は、カーボンブラシに固定され、
    前記継ぎ合わせ接合部は、前記第1のリードワイヤの第1の端部領域及び前記第2のリードワイヤの第1の端部領域の両方に、前記第1のリードワイヤの中間領域の一部を溶接することによって形成される、ブラシアセンブリ。
  2. 前記第1のリードワイヤが、前記導電性端子から前記継ぎ合わせ接合部まで延在しており、前記第2のリードワイヤが、前記カーボンブラシに固定されているとともに、前記カーボンブラシから前記継ぎ合わせ接合部まで延在している、請求項に記載のブラシアセンブリ。
  3. 記導電性端子が、前記第1のリードワイヤの前記中間領域に固定されている、請求項に記載のブラシアセンブリ。
  4. 前記継ぎ合わせ接合部が磨耗マークを有しており、該磨耗マークが、前記カーボンブラシの磨耗による減少を判断するための基準点として用いられる、請求項に記載のブラシアセンブリ。
  5. 前記導電性端子が、第1の導電性金属層と第2の導電性金属層との間に位置する内側コア層を有しており、
    前記内側コア層が鋼を含んでおり、
    前記第1の導電性金属層、前記第2の導電性金属層または前記第1の導電性金属層と前記第2の導電性金属層との両方が銅を含んでいる、請求項1~のいずれか一項に記載のブラシアセンブリ。
  6. 請求項1に記載のブラシアセンブリ更に、
    ブラシ筐体および該ブラシ筐体に固定されたビームを有するブラシホルダであって、前記カーボンブラシがブラシ筐体内に摺動可能に配置され、前記導電性端子が前記ブラシホルダの前記ビームに取り外し可能に取り付けられている、ブラシホルダ
    を備える、ブラシアセンブリ。
  7. 前記第1のリードワイヤが前記第2のリードワイヤよりも長く、前記導電性端子が、前記第1のリードワイヤの前記第2の端部領域よりも前記第1のリードワイヤの前記第1の端部領域に近い位置において前記第1のリードワイヤの前記中間領域に沿って固定されている、請求項に記載のブラシアセンブリ。
  8. 請求項1に記載のブラシアセンブリにおいて
    前記導電性端子は、第1の導電性金属層と第2の導電性金属層との間に位置する内側コア層を有している、ブラシアセンブリ。
  9. 前記導電性端子の前記第1の導電性金属層に直接溶接されている導電性リードアセンブリを備える、請求項に記載のブラシアセンブリ。
  10. 前記内側コア層が鋼を含んでおり、
    前記第1の導電性金属層、前記第2の導電性金属層または前記第1の導電性金属層と前記第2の導電性金属層との両方が銅を含んでいる、請求項8または9に記載のブラシアセンブリ。
  11. ブラシアセンブリを製造する方法であって、
    第1のリードワイヤの第1の端部領域及び中間領域を第2のリードワイヤの第1の端部領域に溶接することを含み、前記中間領域は前記第1のリードワイヤの第1の端部領域と第2の端部領域との間に配置され、前記第1のリードワイヤは、前記第1のリードワイヤの第1の端部領域から第2の端部領域にまで連続的に延び、前記溶接の工程の前に、前記第1のリードワイヤは導電性端子に予め固定されているとともに、前記第2のリードワイヤはカーボンブラシに予め固定されており、
    前記溶接によって、前記第1のリードワイヤと前記第2のリードワイヤとの間に継ぎ合わせ接合部が形成されて、前記継ぎ合わせ接合部が、前記カーボンブラシと前記導電性端子との間において前記カーボンブラシおよび前記導電性端子から離間した位置に設けられている、方法。
  12. 前記導電性端子が、前記第1のリードワイヤの前記中間領域に沿って固定されている、請求項11に記載の方法。
  13. ブラシアセンブリであって、
    カーボンブラシと、
    前記カーボンブラシに固定されると共に前記カーボンブラシから延びる第1のリードワイヤと、
    前記カーボンブラシに固定されると共に前記カーボンブラシから延びる第2のリードワイヤと、
    前記第1のリードワイヤの第1の端部領域及び中間領域は、継ぎ合わせ接合部から延びる前記第1のリードワイヤの部分をループ状にして、前記継ぎ合わせ接合部で前記第2のリードワイヤの第1の端部領域と固定されることと、
    前記第1のリードワイヤの第1の端部領域と中間領域との間のループ状の部分に固定される導電性端子と、を備え、
    前記継ぎ合わせ接合部は、前記カーボンブラシと前記導電性端子とから離れてかつ前記カーボンブラシと前記導電性端子との間に配置されている、ブラシアセンブリ。
  14. 請求項13に記載のブラシアセンブリにおいて、
    前記第1のリードワイヤの第1の端部領域及び中間領域は、前記継ぎ合わせ接合部で前記第2のリードワイヤの第1の端部領域に超音波溶接されている、ブラシアセンブリ。
  15. 請求項13に記載のブラシアセンブリにおいて、
    前記第1のリードワイヤは前記第2のリードワイヤよりも長く、
    前記導電性端子は、前記カーボンブラシよりも前記第1のリードワイヤの第1の端部領域に近い位置で、前記第1のリードワイヤに沿って固定されている、ブラシアセンブリ。
JP2023533380A 2020-12-01 2021-11-30 ブラシホルダアセンブリ Active JP7624768B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2025004558A JP7855269B2 (ja) 2020-12-01 2025-01-14 ブラシホルダアセンブリ

Applications Claiming Priority (5)

Application Number Priority Date Filing Date Title
US202063119803P 2020-12-01 2020-12-01
US63/119,803 2020-12-01
US202163243314P 2021-09-13 2021-09-13
US63/243,314 2021-09-13
PCT/US2021/061194 WO2022119834A1 (en) 2020-12-01 2021-11-30 Brush assembly

Related Child Applications (1)

Application Number Title Priority Date Filing Date
JP2025004558A Division JP7855269B2 (ja) 2020-12-01 2025-01-14 ブラシホルダアセンブリ

Publications (2)

Publication Number Publication Date
JP2023553389A JP2023553389A (ja) 2023-12-21
JP7624768B2 true JP7624768B2 (ja) 2025-01-31

Family

ID=79170683

Family Applications (2)

Application Number Title Priority Date Filing Date
JP2023533380A Active JP7624768B2 (ja) 2020-12-01 2021-11-30 ブラシホルダアセンブリ
JP2025004558A Active JP7855269B2 (ja) 2020-12-01 2025-01-14 ブラシホルダアセンブリ

Family Applications After (1)

Application Number Title Priority Date Filing Date
JP2025004558A Active JP7855269B2 (ja) 2020-12-01 2025-01-14 ブラシホルダアセンブリ

Country Status (6)

Country Link
US (2) US11996664B2 (ja)
EP (1) EP4256657A1 (ja)
JP (2) JP7624768B2 (ja)
AU (2) AU2021391431B2 (ja)
CA (1) CA3198779A1 (ja)
WO (1) WO2022119834A1 (ja)

Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005513982A (ja) 2001-12-18 2005-05-12 カッツフォース プロダクツ インコーポレイテッド 機械を停止せずに取り外され得るブラシホルダ
JP2016162664A (ja) 2015-03-04 2016-09-05 株式会社オートネットワーク技術研究所 端子付電線及び端子

Family Cites Families (120)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US629418A (en) 1899-05-13 1899-07-25 Robert N Baylis Brush-holder support.
US985951A (en) 1910-02-05 1911-03-07 Lorenzo H Sparks Brush-holder.
US1132304A (en) 1912-12-21 1915-03-16 Splitdorf Electrical Co Brush-holder and terminal for connecting electric cable.
US1355254A (en) 1919-05-02 1920-10-12 Belden Mfg Co Molded knob and method of manufacturing it
US1366404A (en) 1919-07-02 1921-01-25 Nat Electro Products Ltd Electrode
US1488574A (en) 1922-07-05 1924-04-01 Westinghouse Electric & Mfg Co Current-collecting device
US1488575A (en) 1922-07-05 1924-04-01 Westinghouse Electric & Mfg Co Current-collecting device
US2194620A (en) 1937-10-27 1940-03-26 Emerson Electric Mfg Co Motor brush assemblage
US2840734A (en) 1956-09-04 1958-06-24 Gen Electric Spring assembly for carbon brush holder
US2840732A (en) 1956-09-04 1958-06-24 Gen Electric Brush holder clamping arrangement
US3346431A (en) 1964-02-25 1967-10-10 John E Hammonds Novel device and method for peproducing printed matter
US3466481A (en) 1965-01-30 1969-09-09 Ringsdorff Werke Gmbh Brush holder with gripping lever for electrical machines
US3316431A (en) 1965-02-08 1967-04-25 Gen Motors Corp Current collector contact means
US3387155A (en) 1965-08-11 1968-06-04 Gen Electric Removable brush magazine arrangement
US3445705A (en) 1966-01-20 1969-05-20 Robbins & Myers Brush retainer assembly
US3432708A (en) 1966-10-19 1969-03-11 Gen Electric Removable brush assembly
US3482135A (en) 1967-10-30 1969-12-02 Ford Motor Co Brush assembly
GB1245094A (en) 1968-08-23 1971-09-02 Morganite Carbon Ltd Mounting for an electrical contact brush
DE1949957A1 (de) * 1969-10-03 1971-04-15 Bosch Gmbh Robert Verbindungselement fuer elektrische Leiter aus verschiedenen Metallen
US3590298A (en) 1970-03-20 1971-06-29 Reliance Electric Co Brush holder assembly
US3656018A (en) 1970-11-25 1972-04-11 Gen Electric Brush holder assembly
US3710478A (en) 1971-03-25 1973-01-16 Gen Electric Brush replacement device
US3710160A (en) 1971-08-12 1973-01-09 Dynamics Corp America Motor brush assembly
JPS4898601U (ja) * 1972-02-24 1973-11-21
US3863085A (en) 1972-11-08 1975-01-28 Aron Beniaminovich Shapiro Brush for electric machines
FR2217828B1 (ja) 1973-02-08 1978-08-04 Ferraz & Cie Lucien
US3842302A (en) 1973-05-21 1974-10-15 Ford Motor Co Electrical snap-in terminal and brush housing and method of assembly
JPS5530272B2 (ja) * 1973-06-15 1980-08-09
US3867659A (en) 1973-08-06 1975-02-18 Gen Electric Brush holder assembly
JPS5054808A (ja) * 1973-09-17 1975-05-14
DE2350456A1 (de) 1973-10-08 1975-04-10 Bbc Brown Boveri & Cie Buerstenhalter
US3898492A (en) 1974-01-21 1975-08-05 Skil Corp Current interrupting brush holder assembly
US3864803A (en) 1974-02-14 1975-02-11 Gen Electric Cartridge brush holder
US3967148A (en) 1975-01-30 1976-06-29 Ark-Les Switch Corporation Brush holder assembly
US3983432A (en) 1975-04-22 1976-09-28 Alexander Rankin Brush holder assembly
FR2329087A1 (fr) 1975-10-23 1977-05-20 Alsthom Cgee Dispositif de fixation amovible d'un porte-balais
US4082975A (en) 1976-03-11 1978-04-04 Evgeny Mikhailovich Azarov Brush mounting device for dynamoelectric machine
JPS5710073Y2 (ja) * 1976-03-18 1982-02-26
US4074162A (en) 1976-06-24 1978-02-14 Dynamics Corporation Of America Brush spring assembly
JPS532604U (ja) * 1976-06-25 1978-01-11
US4166968A (en) 1977-07-14 1979-09-04 Lear Siegler, Inc. Electrically isolated brush holder
US4329611A (en) 1977-11-21 1982-05-11 General Electric Company Brushholder apparatus for dynamoelectric machine
JPS5942547B2 (ja) 1978-11-29 1984-10-16 株式会社日立製作所 回転電機のブラシ保持装置
EP0024121B1 (en) 1979-08-10 1983-10-12 LUCAS INDUSTRIES public limited company Dynamo electric machine brush assembly
GB2064882A (en) 1979-10-30 1981-06-17 Wah Ming Electrics Ltd Brush assemblies for electric motors or generators
JPS607897B2 (ja) 1979-11-09 1985-02-27 株式会社日立製作所 回転電機のブラシ保持装置
EP0036452B1 (de) 1980-03-21 1983-05-18 BBC Aktiengesellschaft Brown, Boveri & Cie. Bürstenanordnung für dynamoelektrische Maschinen
US4329612A (en) 1980-05-23 1982-05-11 Ingersoll-Rand Company Brushholder
US4340832A (en) 1980-10-14 1982-07-20 General Motors Corporation Dynamoelectric machine brush holder
JPS57186955A (en) 1981-05-11 1982-11-17 Hitachi Ltd Brush holder of electric rotary machine
US4513495A (en) 1982-05-26 1985-04-30 General Electric Company Contact and terminal assembly for a brush wear indicator
US4420705A (en) 1982-05-26 1983-12-13 General Electric Company Contact and terminal assembly for a brush wear indicator
US4513395A (en) 1983-03-25 1985-04-23 Northwest Instrument Systems, Inc. Apparatus and method for acquiring multiple groups of data signals from a synchronous logic system
JPS59177323A (ja) * 1983-03-29 1984-10-08 Toshiba Corp ばね材の製造方法
US4843274A (en) 1985-01-28 1989-06-27 Aircraft Parts Corp. Brush holder
US4633552A (en) 1985-03-26 1987-01-06 Eriksson Karl E S Tool handle with eccentric tool gripping assembly
US4663552A (en) 1986-02-26 1987-05-05 General Electric Company Ganged inside-out brushholder for dynamoelectric machine
JPH01103140A (ja) * 1987-10-14 1989-04-20 Toshiba Ceramics Co Ltd 金属黒鉛質ブラシ
JPH0717255Y2 (ja) * 1988-11-26 1995-04-19 三菱電機株式会社 モータのブラシ装置
US5043619A (en) 1990-03-26 1991-08-27 Helwig Carbon Products, Inc. Brush holder assembly
US5168620A (en) 1990-11-15 1992-12-08 Westinghouse Electric Corp. Shunt attachment and method for interfacing current collection systems
US5159222A (en) 1990-12-07 1992-10-27 Carbone-Lorraine Of North America Brush holder assembly having snap-in replaceable commutator brush holder cartridges for electric machines
US5256925A (en) 1992-03-24 1993-10-26 Cutsforth David L Brush holder with improved spring clip arrangement
US5444320A (en) 1993-10-29 1995-08-22 Eaton Stamping Company Electric motor with brush retainer
EP0660465B1 (en) 1993-12-22 2000-01-26 Denso Corporation Commutator type rotary electric machine
US5414319A (en) 1994-03-02 1995-05-09 Lucas Aerospace Power Equipment Corporation Dynamoelectric machine with brush having slanted core
JP2850768B2 (ja) 1994-09-30 1999-01-27 アスモ株式会社 ブラシ装置
JPH10508964A (ja) 1994-11-08 1998-09-02 バーミア、テクノロジーズ、インコーポレーテッド 料金設定機能を有するオンラインサービス開発ツール
US5731650A (en) 1994-11-14 1998-03-24 Lucas Aerospace Power Equipment Corp. Dynamoelectric machine with brush wear sensor
JP2000508878A (ja) 1996-04-18 2000-07-11 シラー,ヘルムート 直流電気機械
JP3925742B2 (ja) 1996-06-24 2007-06-06 松下電器産業株式会社 情報提供システム
DE19650224A1 (de) 1996-12-04 1998-06-10 Bosch Gmbh Robert Kommutatormotor
DE19654352A1 (de) 1996-12-24 1998-06-25 Bosch Gmbh Robert Kollektormaschine mit Gehäusekontaktierung
US6246145B1 (en) 1997-05-26 2001-06-12 Mitsubishi Denki Kabushiki Kaisha Brush holder
US6169351B1 (en) 1997-07-10 2001-01-02 Black & Decker Inc. Brush assembly for dynamoelectric machine
JPH1166182A (ja) 1997-08-26 1999-03-09 N T T Data:Kk 情報料の課金処理方法及び課金代行システム
JPH1174882A (ja) 1997-08-29 1999-03-16 Net Beesu:Kk 情報資源転送制御プログラムを記録したプログラム記録媒体
DE29716245U1 (de) 1997-09-10 1999-01-21 Robert Bosch Gmbh, 70469 Stuttgart Elektrohandwerkzeugmaschine
DE19742681C2 (de) 1997-09-26 2003-03-06 Ericsson Telefon Ab L M GPRS-Teilnehmerauswahl von mehreren Internet-Dienstanbietern
US5955802A (en) 1997-12-19 1999-09-21 Black & Decker Inc. Reversing mechanism for electric motors
US5949175A (en) 1998-02-05 1999-09-07 Rexair, Inc. Brush holder for electric motor
US6133665A (en) 1998-08-14 2000-10-17 S-B Power Tool Company Brush system for electric motors
JP3142821B2 (ja) 1998-08-27 2001-03-07 株式会社エヌ・ティ・ティ・ドコモ 情報通信ネットワークの課金方法
JP3988274B2 (ja) 1998-09-22 2007-10-10 ソニー株式会社 情報配信装置及び情報配信方法、情報受信装置及び情報受信方法
US6515989B1 (en) 1998-12-22 2003-02-04 Telefonaktiebolaget Lm Ericsson (Publ) Collecting per-packet billing data in a packet data service
DE60017300T2 (de) 1999-02-25 2005-12-22 Denso Corp., Kariya Bürstenhalteranordnung für einen Gleichstrommotor
US6600744B1 (en) 1999-03-23 2003-07-29 Alcatel Canada Inc. Method and apparatus for packet classification in a data communication system
US6618355B1 (en) 1999-05-07 2003-09-09 Carriercomm, Inc. Service tariffing based on usage indicators in a radio based network
US6255955B1 (en) 1999-05-25 2001-07-03 General Electric Company Brush warning indicator and methods for indicating brush wear-out
JP2001067401A (ja) 1999-08-25 2001-03-16 Sony Corp オンライン課金方法および装置
DE19943306A1 (de) 1999-09-10 2000-04-20 Eckhard Hoffmann Verfahren zur Abrechnung von gespielter Musik und Sprache über ein Mobiltelefon (Handy), welches gleichzeitig als Abspielgerät dient
EP1224785B1 (de) 1999-10-29 2005-11-23 Siemens Aktiengesellschaft Verfahren und anordnung zur vergebührung in kommunikationsnetzen
EP1111736B1 (en) * 1999-12-24 2004-05-12 Denso Corporation Lead wire unit of DC rotary electric machine
DE10003901B4 (de) 2000-01-29 2004-02-05 Schunk Metall Und Kunststoff Gmbh Tragplatte für zumindest eine Kohlebürste
AU2001263330A1 (en) 2000-05-09 2001-12-03 Ztango, Inc. A method and system for biling over a wireless application protocol gateway
US6356004B1 (en) 2000-07-31 2002-03-12 Valeo Electrical Systems, Inc. Combination brush retainer/spring assembly
EP1349647A4 (en) 2000-12-12 2006-11-08 Texaco Development Corp DOUBLE-STACK COMPACT FUEL PROCESSING DEVICE FOR GENERATING A HYDROGEN-RICH GAS
EP1271716B1 (de) 2001-06-28 2004-11-24 Siemens Aktiengesellschaft Vorrichtung zur Überwachung eines Schleifkontaktelements einer elektrischen Rotationsmaschine
EP1333559B1 (en) 2002-01-31 2010-08-18 Goodrich Corporation Dynamo electric machine
TW587872U (en) 2003-06-30 2004-05-11 Taiwan Long Hawn Entpr Co Back lid of motor with a carbon brush holder
US7049727B2 (en) 2004-01-16 2006-05-23 Robert Bosch Gmbh Integrated brush-holder retention system
WO2006058222A2 (en) 2004-11-29 2006-06-01 Aloecorp, Inc. Dehydration of food combinations
US7218028B2 (en) 2004-12-03 2007-05-15 General Electric Company Brush holder assembly for dynamoelectric machines
US7365470B1 (en) 2005-04-01 2008-04-29 Fulmer Company Brush holder assemblies including brush holders with handles
US7545072B2 (en) 2005-10-13 2009-06-09 Culsforth Products, Inc. Resilient member for a brush holder assembly
FR2908245B1 (fr) * 2006-11-06 2015-11-13 Valeo Equip Electr Moteur Dispositif de balais de machine electrique tournante, tel qu'un demarreur
US7705744B2 (en) 2007-05-24 2010-04-27 Cutsforth Products, Inc. Monitoring systems and methods for monitoring the condition of one or more components of an electrical device
US8618943B2 (en) 2007-05-24 2013-12-31 Cutsforth, Inc. Brush holder assembly monitoring apparatus, assembly, system and method
US7880362B2 (en) 2008-03-14 2011-02-01 Cutsforth Products, Inc. Brush holder assembly with spring clip
US8049392B2 (en) 2010-01-05 2011-11-01 General Electric Company Pin-style collector brush holder with rotating spring plate, radial contact, and brush-wear indicator
US8922092B2 (en) 2011-03-07 2014-12-30 Cutsforth, Inc. Brush holder assembly with quick disconnect terminal
US9099827B2 (en) 2012-03-14 2015-08-04 Cutsforth, Inc. Brush holder marking system and associated maintenance
US9178327B2 (en) 2012-03-14 2015-11-03 Cutsforth, Inc. Brush lead guide for a brush holder assembly
US10173280B1 (en) * 2012-11-02 2019-01-08 Dennis J. Berube Welder brush systems
US9252643B2 (en) 2013-03-14 2016-02-02 Cutsforth, Inc. System and method for monitoring the status of one or more components of an electrical machine
CN108254988B (zh) * 2018-03-19 2021-01-26 Tcl华星光电技术有限公司 断线修复方法
JP2020005338A (ja) * 2018-06-25 2020-01-09 矢崎総業株式会社 電線束の製造方法、及び、電線束の製造装置
CA3250674A1 (en) 2018-10-04 2025-10-30 Cutsforth, Inc. System and method for monitoring the status of one or more components of an electrical machine
WO2020072802A1 (en) 2018-10-04 2020-04-09 Cutsforth, Inc. System and method for monitoring the status of one or more components of an electrical machine
CN211295649U (zh) 2019-12-27 2020-08-18 惠州市优根电气有限公司 一种可拆卸的刷握

Patent Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005513982A (ja) 2001-12-18 2005-05-12 カッツフォース プロダクツ インコーポレイテッド 機械を停止せずに取り外され得るブラシホルダ
JP2016162664A (ja) 2015-03-04 2016-09-05 株式会社オートネットワーク技術研究所 端子付電線及び端子

Also Published As

Publication number Publication date
JP7855269B2 (ja) 2026-05-08
AU2024204942A1 (en) 2024-08-08
US20220173562A1 (en) 2022-06-02
AU2024204942B2 (en) 2025-10-09
AU2021391431A1 (en) 2023-06-15
US11996664B2 (en) 2024-05-28
CA3198779A1 (en) 2022-06-09
EP4256657A1 (en) 2023-10-11
AU2021391431B2 (en) 2024-05-16
US20240305053A1 (en) 2024-09-12
WO2022119834A1 (en) 2022-06-09
JP2023553389A (ja) 2023-12-21
JP2025061237A (ja) 2025-04-10

Similar Documents

Publication Publication Date Title
KR101818631B1 (ko) 전지 및 그 제조 방법
JP5428789B2 (ja) 端子金具付き電線及び端子金具付き電線の製造方法
EP2684261B1 (en) Brush holder assembly with quick disconnect terminal and method of replacing a brush
CN111108650B (zh) 连接器及连接器的制造方法
CN104969415A (zh) 压接端子、压接端子的制造方法、电线连接结构体和电线连接结构体的制造方法
JP2018182227A (ja) インダクタ及びインダクタの製造方法
US10720273B2 (en) Coil component
JP2014011133A (ja) 端子金具付き編組線および端子金具付き編組線の製造方法
JP2016106378A (ja) 超電導線及びその製造方法
US11791599B2 (en) Electric cable with terminal and method for manufacturing electric cable with terminal
US20240014580A1 (en) Non-Tangling Canted Coil for Connecting Together Electrical Conductors
JP6803877B2 (ja) 端子付き電線
JP2025061237A (ja) ブラシホルダアセンブリ
US8264316B2 (en) Coil component and method for manufacturing coil component
CN116746006A (zh) 刷架组件
JP2019029265A (ja) 端子付き電線
JP3311622B2 (ja) コネクタの電線接続構造
JP2017091862A (ja) 導電部材製造方法、導電部材及び金型
JP2011216459A (ja) 電線端部の端子接続構造、およびその形成方法
ES3050884T3 (en) Ultrasonic welding method and ultrasonic welding part
JP2021034300A (ja) ワイヤハーネス
JP7582899B2 (ja) 端子付電線、及び、端子付電線の製造方法
JP3638296B2 (ja) 超小型モータの整流子組立体およびその製造方法
WO2022202221A1 (ja) 異種金属接合体およびその製造方法
JP2024126811A (ja) 端子付き電線製造方法、及び、端子付き電線

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20230710

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20240705

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20240716

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20241004

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20241217

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20250114

R150 Certificate of patent or registration of utility model

Ref document number: 7624768

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150