KR20090082006A - 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판 - Google Patents

이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판 Download PDF

Info

Publication number
KR20090082006A
KR20090082006A KR1020080008226A KR20080008226A KR20090082006A KR 20090082006 A KR20090082006 A KR 20090082006A KR 1020080008226 A KR1020080008226 A KR 1020080008226A KR 20080008226 A KR20080008226 A KR 20080008226A KR 20090082006 A KR20090082006 A KR 20090082006A
Authority
KR
South Korea
Prior art keywords
electrical steel
steel sheet
heat treatment
iron
metal sheet
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Ceased
Application number
KR1020080008226A
Other languages
English (en)
Inventor
성진경
Original Assignee
성진경
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 성진경 filed Critical 성진경
Priority to KR1020080008226A priority Critical patent/KR20090082006A/ko
Priority to PCT/KR2009/000252 priority patent/WO2009093827A2/ko
Publication of KR20090082006A publication Critical patent/KR20090082006A/ko
Ceased legal-status Critical Current

Links

Images

Classifications

    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D8/00Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
    • C21D8/12Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
    • C21D8/1216Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the working steps
    • C21D8/1233Cold rolling
    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D6/00Heat treatment of ferrous alloys
    • C21D6/008Heat treatment of ferrous alloys containing Si
    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D8/00Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
    • C21D8/12Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
    • CCHEMISTRY; METALLURGY
    • C22METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22CALLOYS
    • C22C38/00Ferrous alloys, e.g. steel alloys
    • C22C38/02Ferrous alloys, e.g. steel alloys containing silicon
    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D2201/00Treatment for obtaining particular effects
    • C21D2201/05Grain orientation
    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D2211/00Microstructure comprising significant phases
    • C21D2211/001Austenite
    • CCHEMISTRY; METALLURGY
    • C21METALLURGY OF IRON
    • C21DMODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
    • C21D8/00Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
    • C21D8/12Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
    • C21D8/1244Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
    • C21D8/1272Final recrystallisation annealing

Landscapes

  • Chemical & Material Sciences (AREA)
  • Engineering & Computer Science (AREA)
  • Physics & Mathematics (AREA)
  • Materials Engineering (AREA)
  • Mechanical Engineering (AREA)
  • Metallurgy (AREA)
  • Organic Chemistry (AREA)
  • Crystallography & Structural Chemistry (AREA)
  • Thermal Sciences (AREA)
  • Electromagnetism (AREA)
  • Manufacturing & Machinery (AREA)
  • Manufacturing Of Steel Electrode Plates (AREA)
  • Soft Magnetic Materials (AREA)

Abstract

본 발명은 {100}면이 판재면에 평행하고 방향성을 갖는 전기강판을 제조하는 방법을 제공한다. 상기 전기강판의 제조방법은 철 또는 철계 합금으로 이루어진 금속판재를 표면 입자 조직이 특정한 방위를 갖도록 표면 입자들을 배열하는 단계, 상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계, 및 상기 열처리된 철 또는 철계 합금을 페라이트(α) 상으로 변화시키는 상변태 단계를 포함한다. 표면 입자 조직이 특정한 방위를 갖도록 표면 입자들을 배열하는 일 예로 압하율(壓下率)을 조절하여 냉간압연한 경우, 상기 전기강판의 제조방법에 따르면 우수한 {100}<001> 집합조직을 갖는 방향성 전기강판을 획기적인 효율로 제조할 수 있다.
전기강판, 압하율, 큐브 집합조직

Description

이방향성 전기강판의 제조방법 및 이를 이용하여 제조된 이방향성 전기강판 {Method of manufacturing doubly oriented electrical steel sheets and doubly oriented electrical steel sheets manufactured by using the same}
본 발명은 {100}면이 판재면에 평행하고 방향성을 갖는 전기강판의 제조방법 및 이를 이용하여 제조된 방향성을 갖는 전기강판에 관한 것으로서, 더욱 상세하게는 고밀도의 {100}면이 판재면에 평행하고 압연방향으로 특정한 방향이 평행한 방향성을 갖는 집합조직을 형성시켜 판재면의 두 방향으로 자기 특성이 우수한 방향성 전기강판을 제조할 수 있는 방법 및 상기 방법에 의하여 제조된 방향성 전기강판에 관한 것이다.
일반적으로, 변압기 등에 사용되는 전기강판은 특정 방향으로만 우수한 자기 특성을 나타낼 것이 요구된다. 이러한 변압기 등에 사용되는 철 및 철계 합금의 연자성 재료는 판재를 구성하는 원자 배열에 방향성이 부여됨으로써 자기 특성이 최적화 될 수 있다.
이러한 현상이 발생하는 원인은 철 및 철계 연자성 합금이 자기적으로 이방체이기 때문이다. 즉 <001> 방향은 철 및 철계 합금에서 나타나는 자화용이 방향인 데, 판재 내부의 각 입자들이 갖는 원자배열을 조절하여 <001> 방향이 판재의 특정 방향으로 정렬된다면, 이 판재는 상기 특정 방향으로 매우 효율적으로 자화될 수 있다. 특히 {100}면이 판재면에 평행하고 압연 방향으로 특정 방향이 평행한 경우에는, 자화 용이 방향인 <001>방향이 {100}면에 2개 존재하므로, 이를 이방향성 전기강판(doubly oriented electrical steel sheets)이라 부르며 이 강판의 자기 특성은 <001> 방향으로 매우 우수하다.
철 및 철계 합금에서 나타나는 자기 이방성에 대한 현상은 이미 1930년대부터 알려져 왔던 사실이다. 고스(Goss)는 소위 고스 집합조직이라 불리는 원자배열을 조절하는 방법을 제시하였는데, 상기 집합조직의 특성은 판재를 구성하는 입자들의 {110}면이 판재면에 평행하고, <001> 방향이 압연방향에 평행하다는 것이다. 즉 {110}<001> 방위를 갖는 입자를 압연방향으로 배열시키는 방법을 개발하여, 지난 70여 년간 이 기술이 발전하여 왔으며 현재는 방향성 전기강판이란 이름으로 판매되고 있다.
현재 제철소에서 생산되고 있는 방향성 전기강판의 제조 공정은 MnS, AlN 등의 인히비터(Inhibitor)를 사용하는 공정이다. 상기 인히비터를 사용하는 방향성 전기강판은 그 제조 공정이 매우 복잡하고 어렵다.
이러한 어려움의 첫 번째는 열간 압연을 실시하기 전에 슬라브를 재가열하는 온도가 너무 높다는 점이다. 즉, 상기 공정은 재가열 온도가 1300℃ 이상이 되어야 하므로 슬라브에서 산화가 심하게 발생하는 문제가 있으며 또한 고온의 재가열 온도 때문에 에너지 비용이 매우 크다는 문제점이 있다. 이 문제를 극복하기 위해서 저온 재가열 법이 개발되어서 상술한 문제는 상당 부분 해결이 된 상태이다. 그러나 이 보다 더 큰 문제는 소위 고스 입자라 불리우는 {110}<001> 방위를 갖는 입자를 성장시키는 2차 재결정 공정에 있다. 상기 2차 재결정 공정은 약 1200℃의 가열 조건을 포함하는 공정으로서 약 80시간 이상의 처리 시간이 소요된다.
이와 같이, 방향성 전기강판을 제조하는 공정은 고온에 장시간을 필요로 하기 때문에 방향성 전기강판은 그 가격이 매우 비싸며, 또한 제조 장비도 매우 복잡하다.
본 발명의 목적은 상술한 바와 같은 종래 기술의 문제점 및 한계점을 극복하기 위한 것으로서, {100}면이 판재면에 평행하고 압연 방향으로 특정 방향이 평행한 집합조직을 고밀도로 형성시키는데 있어서 매우 짧은 시간 안에 간단하게 상기 집합조직을 형성시키는 공정을 제시하고, 판재면의 두 방향으로 우수한 자기 특성을 나타내는 이방향성 전기강판을 제공하는 것이다. 또한 이방향성 전기강판 제조공정의 일예로서 {100}<001> 집합 조직을 매우 짧은 시간 안에 간단하게 형성시키는 공정을 제시하는 것이다.
본 발명의 일 측면에 따른 방향성을 갖는 전기강판의 제조방법은 금속판재의 표면 입자 조직이 제1 방위({h1k1l1}<u1v1w1>)를 갖도록 표면 입자들을 배열하는 단계, 상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계, 및 상기 열처리된 금속판재를 페라이트(α) 상으로 변화시키는 상변태 단계에 의하여 상기 금속판재에 제2 방위({100}<0v2w2>)를 갖는 {100} 집합 조직을 형성하는 단계를 포함한다.
단, 상기 h1, k1, l1, u1, v1, w1, v2 및 w2 는 각각 0 또는 양의 정수이다. 단 h1, k1 및 l1은 동시에 0이 아니다. 또한 u1, v1 및 w1,은 동시에 0이 아니다. 마찬가 지로, v2 w2 동시에 0이 아니다.
본 발명의 다른 측면에 따른 방향성을 갖는 전기강판의 제조방법은 철 또는 철계 합금으로 이루어진 금속판재를 압하율(壓下率)을 조절하여 냉간압연하는 단계, 상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계, 및 상기 열처리된 철 또는 철계 합금을 페라이트(α) 상으로 변화시키는 상변태 단계를 포함한다. 상기 방법 중 압하율을 조절하는 이유는 압하율을 높여서 {100}<001> 방위를 갖는 입자로 나타나게 될 특정 재결정 집합조직을 상기 판재의 표면에 형성시키기 위함이다. 상기 방법에 의하면, 전기강판 내에 고밀도의 큐브 집합조직 ({100}<001>)이 불과 수 분~수 십분 내에 제조될 수 있다.
상기 냉간압연 단계에서의 압하율은 적어도 90%가 되도록 조절되는 것이 바람직하다.
상기 열처리 단계는 상기 금속판재의 내부 영역 및 표면 영역 중 적어도 일 영역의 산소를 감소시키거나 상기 금속판재를 외부의 산소로부터 차단하면서 이루어져야 한다.
상기 열처리는 20분 이내로 이루어지면 충분하고, 경우에 따라서는 불과 수분 이내의 열처리를 통하여, 소기의 목적을 달성할 수 있다.
상기 상변태 단계는 일 예로서 상기 열처리된 금속판재를 오스테나이트 상 안정화 온도로부터 페라이트 상 안정화 온도까지 냉각시킴으로써 이루어질 수 있다.
본 발명의 또 다른 측면에 따른 이방향성 전기강판은 상술한 바에 의하여 제조될 수 있다. 상기 방향성 전기강판은 철 또는 철계 합금 판재로 이루어져 있으며 상기 판재 면에 평행한 {100}면 및 압연 방향에 평행한 <001> 방향성을 갖는 집합 조직으로 이루어져 있다. 상기 집합 조직은 상기 판재 면에 평행한 {100}면을 갖는 결정 입자들 중 적어도 일부의 결정 입자가 상기 판재를 관통하도록 수직적으로 형성되어 있고, 적어도 25% 이상의 입자가 큐브 집합조직을 갖고 있다.
상기 판재로서는 비저항을 증가시켜서 철손을 감소시키는 합금원소인 규소를 함유한 철 합금 판재(Fe-Si)를 사용할 수 있다.
이하, 본 발명을 상세하게 설명하도록 한다.
본 발명에 따른 전기강판은 소정의 방향성을 갖는 {100}면이 판재면에 평행한 집합조직으로 이루어진다.
본 발명에 따른 전기강판의 제조방법은 크게 금속판재의 표면에 소정의 특정한 방위를 갖는 입자를 지배적으로 형성하는 단계, 열처리 단계 및 상변태 단계로 이루어진다. 판재의 표면에 특정한 방위만을 갖는 입자가 지배적으로 형성된다면 후속 공정에 의하여 고밀도의 {100} 집합조직이 금속판재 전체에 형성되어 있음과 동시에 또 압연 방향으로 특정 방향이 배열하는 방향성을 갖는 이방향성 전기강판이 제조될 수 있다. 따라서 본 제조방법의 적용을 위해서는 선결적으로 표면에 특정한 방위를 갖는 입자가 지배적으로 형성된 금속판재가 준비되어야 한다.
상기 표면에 특정한 방위를 갖는 입자를 지배적으로 형성하는 방법은 공지 및 신규의 모든 방법을 포함할 수 있으며, 후술하겠지만 본 발명에서는 신규한 방법으로서 조절된 압하율 하에서의 냉간압연을 실시함으로써 재결정된 판재의 표면에 특정한 방위를 갖는 입자를 지배적으로 형성하는 방법을 개시하고 있다.
즉, 어떠한 방법으로든 표면에 특정한 방위만을 갖는 입자를 지배적으로 형성시킨 후, 본 발명에 따른 열처리 및 상변태 단계를 수행함으로써 고밀도 {100} 집합 조직을 갖는 이방향성 전기강판을 제조할 수 있다.
보다 자세히 설명하면, 상기 전기강판의 제조방법은 금속판재의 표면 입자 조직이 특정한 방위({h1k1l1}<u1v1w1>)를 갖도록 표면 입자들을 배열하는 단계, 상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계, 및 상기 열처리된 금속판재를 페라이트(α) 상으로 변화시키는 상변태 단계를 포함한다. 이러한 방법으로 제조된 전기강판은 압연 방향으로 제2 방향성(<0v2w2>) 및 판재면에 {100}면이 평행한 집합조직({100}<0v2w2>)으로 이루어져 있다. 단, 상기 h1, k1, l1, u1, v1, w1, v2 및 w2 는 각각 0 혹은 양의 정수이다.
이하에서는 상기 특정한 방위만을 갖는 입자를 지배적으로 형성시키는 방법으로서, 조절된 압하율 하에서 냉간 압연을 실시하는 방법을 채용한 실시예를 설명하도록 한다. 아울러 열처리 단계 및 상변태 단계에 대해서도 자세하게 설명하도록 한다.
또한, 아래 실시예의 방법에 의하여 제조된 전기강판은 {100}면이 판재면에 평행하고 <001> 방향이 압연 방향으로 배열되어 있는 큐브 조직(cube texture)을 갖게 된다. 따라서 상기 전기강판은 {100}<001>의 강도가 획기적으로 증가되어 압연방향 및 판재의 폭 방향으로 우수한 자기 특성을 갖는다.
이러한 방향성을 갖는 전기강판을 제조하기 위해서는 우선 철 또는 철계 합금으로 이루어진 금속판재를 냉간압연하여야 한다.
상기 냉간압연된 금속판재는 본 발명에 따른 열처리 공정 및 상변태 단계를 거침으로써, 판재 면에 평행한 {100}면 입자들로 이루어진 집합 조직을 포함하게 된다.
상기 열처리 온도는 금속판재의 조성에 따라 다소 차이가 있을 수 있으나, 공통적으로 열처리 대상인 금속판재에서 오스테나이트(austenite, γ) 상이 안정한 온도 범위 하에서 이루어져야 한다.
상기 오스테나이트 상(γ)이란 철 또는 철 합금의 원자배열 구조가 면심 입방격자를 이루는 상태를 의미한다. 아울러, 상기 페라이트 상(ferrite,α)이란 철 또는 철 합금의 원자배열 구조가 체심입방 격자를 이루는 상태를 의미한다. 일반적으로, 철 및 철 합금은 상온에서 페라이트 상이 안정하지만 온도가 높아지게 되면 페라이트 상 및 오스테나이트 상이 공존하는 영역을 경유하여 오스테나이트 상만이 안정한 영역으로 변이되는 상변태 과정을 거치게 된다. 즉, 상기 열처리는 상술한 오스테나이트 상 영역에 대응한 온도 구간에서 이루어진다. 상기 오스테나이트 상의 안정 영역에 대응한 온도 범위는 금속판재에 포함된 성분 원소들의 종류 및 함량에 따라 가변적이다.
또한, 상기 열처리 단계는 상기 금속판재의 내부 영역 및 표면 영역 중 적어 도 일 영역의 산소를 감소시키거나 상기 금속판재를 외부의 산소로부터 차단하면서 이루어져야 한다. 본 발명에서 열처리 대상인 금속과 산소의 접촉을 차단하는 것은 매우 중요하다.
산소 배제를 위한 방법으로서는, 열처리 로에 티타늄(Ti) 등의 산소 흡착물질을 배치하는 방법, 금속판재 내부에 포함된 산소 원자를 제거하는 방법, 가스 분위기 제어를 통한 산소 배제 방법, 산소 접촉을 방지하기 위해 금속판재의 표면을 처리하는 방법, 열처리 분위기 내부에 존재하는 수분 양을 조절하는 방법 등 다양할 수 있다. 특히, 상기 열처리 공정은 금속 판재의 표면이 산화되지 않도록 환원성 가스 분위기 및 실질적인 진공 분위기 하에서 진행되는 것이 바람직하다.
상기 열처리를 수행하는 시간은 불과 수 분에서 수십 분 정도면 충분하다. 보다 구체적으로 상기 열처리는 대략 20 분 이내에서 수행된다.
열처리된 금속판재는 오스테나이트 상으로부터 페라이트 상으로 상변태 과정을 거침으로써, 최종적으로 {100} 집합조직을 갖는 전기강판으로 제조될 수 있다.
또한, 형성되는 {100}면이 판재면에 평행한 입자들은 금속판재를 수직적으로 관통하는 주상정 입자 조직을 적어도 일부 포함한다.
요약하면, 상기 금속판재는 상기 열처리 및 상변태를 통하여 판재 면에 {100}면이 평행한 고밀도 {100} 집합조직을 갖게 된다. 특히, 형성되는 {100} 집합조직의 강도는 종래 상용화된 전기강판에 비하여 획기적으로 증가될 수 있다. 즉, {100} 집합 조직은 열처리 및 상변태에 의하여 결정된다. 그리고 전기강판에 부여되는 방향성은 상기 열처리 및 상변태 단계 전에 표면에 형성된 특정한 방위를 갖 는 집합조직이 지배적으로 존재할 때, 상기 열처리 및 상변태에 의해서 결정되는 것이다.
상기 상변태는 열처리된 금속판재를 오스테나트 상 안정화 온도로부터 페라이트 상 안정화 온도로 냉각시킴으로써 이루어질 수 있다. 또는, 상기 상변태는 온도 변화가 없는 상태에서 열처리된 금속판재의 내부 조성에 변화를 가함으로써 이루어질 수도 있다.
본 발명에 따르면, 매우 짧은 시간 안에 고밀도의 {100} 집합 조직이 형성된다.
상기 {100} 집합조직의 형성이란, 판재 면에 평행한 {100}면을 갖는 입자들이 표면에 형성되고, 그 입자들이 내부로 성장되는 것을 의미하며 본 발명에서, 상기 변화는 단일 공정에 의하여 연속적으로 전개된다.
전기강판의 방향성은 전술한 냉간압연 단계에서 압하율(壓下率)을 조절함으로써 획득될 수 있다. 상기 냉간압연 단계에서의 압하율 조절을 통한 방향성 획득은 전술한 본 발명에 따른 열처리 및 상변태의 수행이 전제되어야만이 가능하다. 즉, 엄밀히 말하면 상기 압하율 조절을 통한 냉간압연만으로 전기강판에 {100}<0vw> 집합조직이 형성되지는 않는다.
상기 압하율은 냉간압연을 실시할 때 나타나는 판재의 두께 감소율을 의미한다. 전기강판에 방향성을 부여하기 위한 압하율 조건은 냉간압연 장치 및 방법의 특징 (롤의 크기, 롤의 표면조도, 일회 압하율 등) 및 금속판재 조성에 따라 가변적이긴 하나, 결정 조직의 <001> 방향이 압연 방향을 따라 배열되기 위해서는 냉간 압연 공정 중 적어도 90% 이상의 압하율이 유지되는 것이 바람직하다.
상술한 바에 의하여 제조된 상기 방향성 전기강판은 철 또는 철계 합금을 포함하며, 바람직하게는 규소(Si)를 함유한 철을 포함한다. 이외에도 상기 전기 강판은 전기강판의 물성 향상 및 공정 효율을 위하여 다양한 금속 원소를 포함할 수 있다.
본 발명에 따른 이방향성을 갖는 전기강판은 상기 판재 면에 평행한 {100}면 및 압연 방향에 평행한 <001> 방향성을 갖는 집합 조직(큐브 집합조직)으로 이루어져 있다.
또한, 제조된 방향성 전기강판은 판재를 수직적으로 관통하는 주상성 입자 조직을 적어도 일부 포함하고 있으며 또한 형성된 대부분의 입자들은 그 입자의 크기가 0.2 내지 3mm의 거대한 입자를 갖는 구조를 갖는다.
상기 방향성 전기강판은 적어도 25% 이상의 입자가 큐브 집합조직을 갖고 있다.
이하, 구체적인 실시예를 들어 본 발명을 더욱 상세하게 설명하도록 한다. [실시예]
하기 표 1에는 본 실시예에서 사용된 시편의 화학적 조성을 나타내었다. 상기 시편은 판재 형태를 갖고 상기 판재는 진공유도 용해 공정을 통해서 잉곳(ingot)으로 주조되었다. 상기 잉곳을 열간 압연하여 2mm 두께의 열간 압연 판재로 제조된 후, 냉간압연을 통해서 다양한 두께의 냉연 판재로 제조되었다. 하기 표 1에 기재된 성분들 중 극 미량인 원소들은 의도적으로 첨가된 원소가 아니며, 그 함량은 원래 합금 내부에 존재하는 불순물 수준의 함량으로서 본 발명의 기술 사상에 미치는 영향은 거의 없다 할 것이다.
합금 Fe Si Mn Al C Ni S
Fe-1.0%Si Bal 0.97 - 0.0016 0.0024 0.0041 0.0013
집합조직의 분석은 방위분포함수(ODF) 분석을 이용하였다. 직경 3cm의 원형 판재 시편에서 {110}, {200}, {211}면에 대해서 극점도(Pole Figure)를 측정한 후 이를 이용하여 방위밀도함수 분석을 실시하였다. 방위분포함수(ODF) 분석은 오일러 공간에서 주어진 방위 밀도(Orientation Density: f(g))를 이용하여 표시하였다.
[실시예 1]
2mm 두께의 Fe-1.0%Si 합금 판재를 냉간압연한 후 {100}면 조직을 형성하기 위한 열처리 및 상변태 과정을 수행하는 경우, 냉간 압하량에 따른 집합조직의 변화를 살펴 보았다.
초기 열간 압연 판재의 두께는 2mm 였으며 이를 냉간압연하여 판재의 두께가 각각 0.5, 0.4, 0.3, 0.2, 0.15, 0.1 mm가 되도록 하였다. 이때, 각 시편에 가해진 압하량은 상기 두께들에 대응하여 각각 75, 80, 85, 90, 92.5, 95% 이었다. 상기 냉간압연된 판재에 {100}면 조직을 형성시키기 위해서 4.1x10⁻¹ torr 수소 분위기 하에서 열처리를 수행하였다.
산소의 영향을 최소화시킨 상태에서 오스테나이트(γ) 상이 안정한 온도 하에서 열처리를 실시한 후 상기 철 또는 철계 합금을 페라이트(α) 상으로 상변태 시킴으로써, {100}면이 판재 면에 평행한 집합 조직을 형성할 수 있었다({100} 집합조직 형성 열처리).
상기 열처리는 다음과 같이 수행되었다. 우선, 상온에서 상기 금속 시편을 샘플 보트에 장착하였다. 시편을 장착 한 후에 진공 펌프를 이용하여 열처리 시스템을 1x10⁻³ torr 이하로 만든 후 수소를 분당 100cc씩 흘려 보냈다. 이때의 수소 분위기 압력은 4.1x10⁻¹ torr 였다. 열처리 로가 900℃에 도달하면, 상온의 시편을 로의 중심부에 밀어 넣었다. 900℃는 페라이트가 안정한 온도구역으로, 시편을 페라이트 상에서 10분간 유지시켜 완전히 재결정을 시킨 후 1050℃까지 400℃/hr 의 가열 속도로 시편을 가열하였다.
Fe-1.0%Si합금은 약 1000℃ 이상에서 완전한 오스테나이트 상을 유지한다. 따라서 1050℃는 오스테나이트 상이 안정한 구역이다. 1050℃에서 15분간을 유지한 후 다시 900℃까지 400℃/hr 의 냉각 속도로 시편을 냉각시켰다. 시편의 온도가 900℃에 도달하면 상온의 챔버로 상기 시편을 빼내어 시편의 온도가 상온에 도달하도록 냉각시켰다.
도 1은 압하율 95%로 냉간압연 처리된 시편을 본 발명의 일 실시예에 따른 열처리 및 상변태 시킨 후 관찰한 {200} 극점도이다.
도 1을 참조하면, {100}면이 매우 잘 발달된 것을 알 수 있었다. 이와 같은 결과는 냉간압연 조건과 무관하게 관찰한 모든 시편에서 발견되는 현상이었다.
도 2는 압하율에 따른 {100} 섬유 집합조직(Fiber Texture)의 부피분율을 보여주는 그래프이다(허용 오차: 15°).
도 2를 참조하면, 압하율이 클수록(두께가 얇아질수록) {100}면의 부피분율이 높아지는 것을 알 수 있었다. 그러나 0.5mm 두께를 갖는 시편에서도 {100}면의 부피분율은 70% 이상이어서 상기 열처리 및 상변태 공정을 수행하면 매우 강한 {100} 섬유 집합조직이 형성되는 것을 알 수 있었다.
상기 분석은 상기 판재에 판재면에 평행한 {100}면을 갖는 입자가 많이 형성되어 있음을 보여주는 자료이지만 재료가 방향성을 갖고 있는지에 대해서는 알 수가 없다.
따라서 방위밀도함수 분석을 통해서 압하율에 따른 방향성 여부를 분석하였다.
도 3은 95%의 압하율로 압연을 실시한 후에 본 발명의 일 실시예에 따른 열처리 및 상변태 공정을 수행한 후 시편에서 관찰되는 방위밀도 함수를 나타내는 그래프이다(φ2 = 45°).
도 3을 참조하면, 상기 시편에는 {100}<001> 집합조직이 잘 발달되어 있음을 알 수 있었다.
도 4는 압하율을 변화시키는 경우 <001> 방향이 판재면에 수직한 집합조직의 방위 밀도(f(g))에 대한 분석 결과를 나타내는 그래프이다(Φ = 0°, φ2 = 45°).
도 4를 참조하면, 90% 이하의 압하율 하에서 시편을 냉간압연 시킨 경우에는, 상술한 열처리 및 상변태를 통하여 형성된 {100}면이 방향성을 갖지 않고 모든 방향으로 비교적 균일하게 존재함을 알 수 있었다.
그러나 냉간압연의 압하율이 90% 이상인 경우에는 {100}<001>이 압연방향으로 강하게 형성되었다.
도 5는 {100}<001> 집합조직을 갖는 입자들의 압하량에 따른 부피분율 변화를 보여주는 그래프이다.
도 5를 참조하면, 압하율이 90% 미만에서는 {100}<001>의 밀도가 약 17% 정도로 일정한 값을 유지하다가 압하율이 90% 이상이 되면 그 값이 급격하게 증가하는 경향을 보여주었다.
따라서 냉간압연의 압하율을 90% 이상으로 한 후에 열처리 및 상변태 과정을 수행하면 {100}<001>의 원자배열을 갖는 입자가 압연방향으로 강하게 형성된다는 것을 알 수 있었다.
이러한 공정을 거쳐서 제조된 판재는 주상정 조직을 갖고 있어서 표면뿐 만 아니라 내부까지도 동일한 원자 배열을 갖고 있다. 따라서 이러한 원자 배열을 갖는 판재는 압연 방향 및 폭 방향으로 우수한 자기 특성을 보여 줄 수 있다.
한편, 이러한 큐브 집합조직을 갖는 판재는 표면이 평탄하지 않은 문제가 있다. 이를 개선하기 위해서는 압하율 5% 이내의 냉간압연을 실시한 후에 900℃이하에서 잔류 응력 풀림 열처리를 1시간 이내, 바람직하게는 10분 이내로 실시하면, 집합조직 및 미세조직의 큰 변화 없이 표면이 평탄하고 압연 방향으로 우수한 자기특성을 가는 판재를 제조할 수 있다.
[실시예 2]
상기 큐브 집합조직 형성이 압하율에 의해서 결정된다는 것은 하나의 특정한 예일 뿐이지 {100}면이 판재면에 평행한 전기강판에 방향성을 부여할 수 있는 방법에 대한 일반적인 방법은 아니다. 따라서 상기 큐브 집합조직을 형성하는 방법을 보다 자세히 분석하여 {100}면이 판재면에 평행한 전기강판에 방향성을 부여할 수 있는 방법을 제시하는 것이 필요하다. 본 실시예는 실시예 1에서 제시한 압하율의 변화에 의해서 큐브 집합조직이 형성되는 현상을 분석하여 {100}면이 판재면에 평행한 전기강판에 방향성을 부여할 수 있는 방법을 제시하기 위하여 수행되었다.
압연 및 재결정이 큐브 집합조직 형성에 미치는 영향을 분석한다면 더욱 명확하게 큐브 집합조직을 혹은 이방향성을 갖는 집합조직을 형성시키는 조건을 제시할 수 있다. 따라서 압하율의 조절을 통해서 큐브 집합조직을 형성시키는 조건을 규명하기 위해서 다음과 같은 실험을 실시하였다.
초기 열간 압연 판재의 두께는 2mm 였으며 이를 냉간압연하여 판재의 두께가 각각 0.375, 0.3, 0.2, 0.15, 0.1 mm가 되도록 하였다. 이때, 각 시편에 가해진 압하량은 상기 두께들에 대응하여 각각 82.5, 85, 90, 92.5, 95% 이었다. 상기 냉간압연된 판재에 형성되는 재결정 집합조직을 살펴보기 위해서 1기압 수소 분위기 하에서 900℃ 15분 열처리를 실시하였다. 재결정 집합조직을 살펴본 이유는 오스테나이트 상이 안정한 온도 구역에서 열처리를 실시하기 전에 페라이트 상이 안정한 온도 구역에서 나타나는 특정한 집합조직이 존재하는 지를 확인하기 위해서 이다.
도 6은 82.5% 및 95%의 압하율로 압연을 실시한 후에 수소 분위기하에서 900℃ 15분 열처리를 실시한 시편에서 관찰되는 방위밀도함수를 나타내는 그래프이다(φ2 = 45°).
도 6을 참조하면, 재결정 집합조직은 낮은 압하율(82.5%)에서는 비록 γ 섬유 집합조직이 비교적 강하게 발견되지만 동시에 매우 다양한 방위를 갖는 입자들이 존재한다는 것을 알 수 있다. 그러나 압하율이 95%로 매우 높은 경우에 나타나는 재결정 집합조직은 γ 섬유 집합조직이 매우 발달하고 다른 면을 갖는 입자들은 거의 없으며, 그 중에서도 대부분의 입자들은 {111}<112> 방위를 갖는다는 것을 알 수 있다. 이러한 결과는 {111}<112> 방위를 갖는 재결정된 입자가 {100} 집합조직 형성 열처리 후에는 {100}<001> 방위를 갖는 입자가 된다고 설명할 수 있다. 또한 강판에 방향성을 부여하기 위해서는 {100} 집합조직 형성 열처리를 실시하기 전에 특정 방위를 갖는 입자들이 표면에 지배적으로 존재해야 함을 알 수 있다.
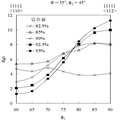
도 7은 다양한 압하율로 압연을 실시한 후 수소 분위기하에서 900℃ 15분 열처리를 실시한 시편에서 관찰되는 <111> 방향이 판재면에 수직한 집합조직인 γ 섬유 집합조직의 방위 밀도(f(g))에 대한 분석 결과를 나타내는 그래프이다(Φ = 55°, φ2 = 45°). 도 7을 참조하면 낮은 압하율(85% 이하)에서는 재결정된 입자들이 특정한 방향성을 갖고 있지 않다. 그러나 압하율이 증가할수록 {111}<110> 방위를 갖는 입자들은 사라지고 {111}<112> 방위를 갖는 입자들이 증가한다는 것을 알 수 있다. 이러한 결과가 의미하는 바는 {100}면이 판재면에 평행한 입자를 갖는 전기강판에서 방향성이 형성되는 조건은 {111}면이 지배적으로 형성되어서가 아니라 {111}<112> 등의 특정한 방위를 갖는 입자가 표면에 지배적으로 존재했기 때문이라는 것이다. 즉 {111}<112> 방위를 갖는 입자는 산소의 영향을 최소화시킨 상태에서 오스테나이트(γ) 상이 안정한 온도 하에서 열처리를 실시한 후 상기 판재를 페라이트(α) 상으로 상변태 시키면, 큐브 집합 조직으로 변화한다는 것이다.
상기 결과가 뜻하는 바는 판재 표면의 집합조직이 특정 방위만을 지배적으로 갖고 있다면 본 발명에서 제시하는 열처리 및 상변태를 실시하면({100} 집합조직 형성 열처리), 즉 산소의 영향을 최소화시킨 상태에서 오스테나이트(γ) 상이 안정한 온도 하에서 열처리를 실시한 후 상기 판재를 페라이트(α) 상으로 상변태 시키면, {100}면이 판재면에 평행하고 또한 압연 방향으로 특정 방향이 평행한 방향성을 갖는 판재가 형성된다는 것을 뜻한다. 그리고 상기 특정 방위가 {111}<112>인 경우에는 큐브 집합조직이 형성된다는 것을 뜻한다. 따라서 다양한 압연 및 재결정 기술을 이용하여 판재 표면에 특정한 방위를 갖는 입자를 지배적으로 형성시킬 수 있다면 {100}면이 판재면에 평행하며 또한 압연 방향으로 특정 방향이 평행한 방향성을 갖는 판재를 제조할 수 있다.
상기 결과들이 의미하는 바는 철 및 철계합금에서 α→γ 또는 γ→α상변태가 발생할 때, 페라이트 상과 오스테나이트 상 사이에는 방위 관계(orientation relationship)가 존재하며, 초기 판재의 표면에 특정한 방위가 지배적으로 형성되어 있다면, 상기 방위 관계에 의해서 방향성이 형성된다는 것을 뜻한다. 즉 상변태가 발생할 때, 오스테나이트와 페라이트 상 사이에 존재하는 방위 관계 때문에 강판에 방향성이 부여된다는 것이다.
페라이트 상에서 오스테나이트 상으로 상변태가 발생할 때, 페라이트 입자로부터 핵생성되는 오스테나이트 입자는 두 상간의 방위관계에 의해서 특정한 방위를 갖는 오스테나이트 입자가 된다. 그러므로 페라이트가 안정한 조건에서 표면에 특정한 방위({h1k1l1}<u1v1w1>)를 갖는 집합조직이 지배적으로 형성되어 있다면, 이 강판은 오스테나이트 상에서도 또 다른 특정한 방위({h3k3l3}<u3v3w3>)를 지배적으로 갖게 된다.
이러한 특정한 방위를 지배적으로 갖는 오스테나이트 상이 안정한 상기 판재는, 산소의 영향을 최소화 시킨 조건에서 페라이트(α) 상으로 상변태 시키게 되면, 표면에 존재하는 오스테나이트 입자로부터 {100}면이 판재면에 평행한 페라이트 입자가 핵생성되게 된다. 그런데 이 두 입자 사이에는 방위관계가 존재하며 또한 표면에 존재하는 오스테나이트 입자는 대부분이 특정한 방위를 갖고 있기 때문에 상변태 결과 나타나는 표면의 페라이트 입자들도 특정한 방위({100}<0v2w2>)를 지배적으로 갖게 된다. 그리고 이 입자들이 상변태의 진행에 따라 성장하여 판재 전체가 특정한 방위({100}<0v2w2>)를 갖는 판재가 된다. 그 결과 특정 방향(<0v2w2>)이 압연 방향에 평행한 이방향성 전기강판이 형성되게 된다. 즉 이방향성 전기강판의 형성은 아래와 같이 도식화 될 수 있다.
({h1k1l1}<u1v1w1>)α -> ({h3k3l3}<u3v3w3>)γ -> ({100}<0v2w2>)α
상기 수학식 1에서, h1, k1, l1, u1, v1, w1, h3, k3, l3, u3, v3, w3, v2 및 w2 는 각각 0 혹은 양의 정수이다. 상기 면 및 방향의 지수들은 동시에 0은 아니다.
이러한 논리의 틀에서 실시예 1을 다시 설명하면 다음과 같다. 특정한 압연 집합조직이 표면에 지배적으로 형성되면 상기 압연조직은 페라이트상이 안정한 온도 구간에서 재결정될 때, 특정한 재결정 집합조직을 지배적으로 형성한다({111}<112>). 그리고 이 집합조직을 갖고 있는 판재를 산소의 영향을 최소화시킨 상태에서 오스테나이트(γ) 상이 안정한 온도 하에서 열처리를 실시한 후 상기 판재를 페라이트(α) 상으로 상변태 시키면, {100}면이 판재면에 평행하고 압연 방향으로 <001> 방향이 평행한 큐브 집합 조직을 형성할 수 있다.
표면에 다양한 방위를 갖는 입자로 구성된 판재는 각각의 입자에서 상기에 제시한 두 상간의 방위관계는 유지된다. 그러나 특정 방위를 갖는 입자가 지배적으로 존재하지 않기 때문에 α→γ 또는 γ→α상변태가 발생할 때 핵생성이 방향성을 가질 수 없다. 따라서 이러한 조건에서는 본 특허에서 제시한 {100} 집합조직 형성 열처리 과정을 거치더라도 그 집합조직이 {100}<0vw>의 섬유집합조직을 갖게 된다.
본 발명에 따른 방향성 전기강판의 제조방법에 따르면, 이방향성을 갖는 고밀도의 {100}<0vw> 입자를 낮은 온도에서 짧은 시간 안에 단순하게 형성시킬 수 있으며 따라서 이방향성을 갖는 전기강판 제조 공정을 매우 단순화 시킬 수 있다. 나아가 본 발명에서 제시한 {100}<001> 형성 방법은 완벽하게 재현 가능하여 대량생산에 매우 용이하다.
상기 방법은 특정 조성을 이루는 판재에만 국소적으로 적용되는 것이 아니고, 범용적으로 적용될 수 있어 그 활용도가 대단히 높다.
또한 상기 {100}<0vw> 형성 방법을 방향성을 갖는 전기강판 제조에 채용함으로써, 판재면에서 두 방향으로 우수한 자기특성을 갖는 이방향성 전기강판을 제조할 수 있을 뿐 아니라 낮은 온도에서 짧은 시간 안에 {100}<0vw> 원자배열을 완성할 수 있어서 방향성을 갖는 전기강판 제조 공정의 효율을 획기적으로 향상시킬 수 있다.
이상과 같이 본 발명은 비록 한정된 실시예에 의해 설명되었으나, 본 발명은 상기의 실시예에 한정되는 것은 아니며, 본 발명이 속하는 분야에서 통상의 지식을 가진 자라면 이러한 기재로부터 다양한 수정 및 변형이 가능하다. 그러므로, 본 발명의 범위는 상술한 실시예에 국한되어 정해져서는 아니 되며, 후술하는 특허청구범위뿐 아니라 이 특허청구 범위와 균등한 것들에 의해 정해져야 한다.
도 1은 압하율 95%로 냉간압연 처리된 시편을 본 발명의 일 실시예에 따른 열처리 및 상변태 시킨 후 관찰한 {200} 극점도이다.
도 2는 압하율에 따른 {100} 섬유 집합조직(Fiber Texture)의 부피분율을 보여주는 그래프이다(허용 오차: 15°).
도 3은 95%의 압하율로 압연을 실시한 후에 본 발명의 일 실시예에 따른 열처리 및 상변태 공정을 수행한 후 시편에서 관찰되는 방위밀도 함수를 나타내는 그래프이다(φ2 = 45°).
도 4는 압하율을 변화시키는 경우 <001> 방향이 판재면에 수직한 집합조직의 방위 밀도(f(g))에 대한 분석 결과를 나타내는 그래프이다(Φ = 0°, φ2 = 45°).
도 5는 {100}<001> 집합조직을 갖는 입자들의 압하율에 따른 부피분율 변화를 보여주는 그래프이다.
도 6은 82.5% 및 95%의 압하율로 압연을 실시한 후에 수소분위기하에서 900℃ 15분 열처리를 실시한 시편에서 관찰되는 방위밀도 함수를 나타내는 그래프이다(φ2 = 45°).
도 7은 다양한 압하율로 압연을 실시한 후 수소 분위기하에서 900℃ 15분 열처리를 실시한 시편에서 관찰되는 <111> 방향이 판재면에 수직한 집합조직의 방위 밀도(f(g))에 대한 분석 결과를 나타내는 그래프이다(Φ = 55°, φ2 = 45°).

Claims (11)

  1. 금속판재의 표면 입자 조직이 제1 방위({h1k1l1}<u1v1w1>)를 갖도록 표면 입자들을 배열하는 단계;
    상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계; 및
    상기 열처리된 금속판재를 페라이트(α) 상으로 변화시키는 상변태 단계에 의하여 제2 방위({100}<0v2w2>)를 갖고 {100} 집합 조직으로 이루어진 전기강판의 제조 방법.
    (단, 상기 h1, k1, l1, u1, v1, w1, v2 및 w2 는 각각 0 또는 양의 정수이다. 다만, h1, k1 및 l1은 동시에 0이 아니고, u1, v1 및 w1은 동시에 0이 아니며 v2 및 w2는 동시에 0이 아니다.)
  2. 제1항에 있어서,
    상기 열처리 단계는 상기 금속판재의 내부 영역 및 표면 영역 중 적어도 일 영역의 산소를 감소 시키거나 상기 금속판재를 외부의 산소로부터 차단하면서 이루어지는 것을 특징으로 하는 전기강판의 제조방법.
  3. 제1항에 있어서,
    상기 상변태 단계는 상기 열처리된 금속판재를 오스테나이트 상 안정화 온도로부터 냉각시킴으로써 이루어지는 것을 특징으로 하는 방향성 전기강판의 제조방법.
  4. 큐브 집합조직({100}<001>)을 갖는 전기강판을 제조하는 방법으로서,
    철 또는 철계 합금으로 이루어진 금속판재를 압하율(壓下率)을 조절하여 냉간압연하는 단계;
    상기 금속판재를 오스테나이트(γ) 상이 안정한 온도 하에서 열처리하는 열처리 단계; 및
    상기 열처리된 금속판재를 페라이트(α) 상으로 변화시키는 상변태 단계를 포함하는 전기강판의 제조 방법.
  5. 제4항에 있어서,
    상기 압하율은 적어도 90%가 되도록 조절되는 것을 특징으로 하는 전기강판의 제조 방법.
  6. 제4항에 있어서,
    상기 열처리 단계는 상기 금속판재의 내부 영역 및 표면 영역 중 적어도 일 영역의 산소를 감소 시키거나 상기 금속판재를 외부의 산소로부터 차단하면서 이루어지는 것을 특징으로 하는 전기강판의 제조방법.
  7. 제4항에 있어서,
    상기 열처리는 20분 이내에 이루어지는 것을 특징으로 하는 전기강판의 제조방법.
  8. 제4항에 있어서,
    상기 상변태 단계는 상기 열처리된 금속판재를 오스테나이트 상 안정화 온도로부터 냉각시킴으로써 이루어지는 것을 특징으로 하는 방향성 전기강판의 제조방법.
  9. 제4항의 방법으로 제조되고, 철 또는 철계 합금 판재로 이루어져 있으며 상기 판재 면에 평행한 {100}면 및 압연 방향에 평행한 <001> 방향성을 갖는 집합 조직으로 이루어진 전기강판.
  10. 제9항에 있어서,
    상기 집합 조직은
    상기 판재 면에 평행한 {100}면 결정 입자들 중 적어도 일부의 {100}면 결정 입자가 상기 판재를 관통하도록 수직적으로 형성되어 있고, 적어도 25% 이상의 입자가 큐브 집합조직인 것을 특징으로 하는 전기강판.
  11. 제9항에 있어서,
    상기 판재는 규소 함유 철합금(Fe-Si) 판재인 것을 특징으로 하는 전기강판.
KR1020080008226A 2008-01-25 2008-01-25 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판 Ceased KR20090082006A (ko)

Priority Applications (2)

Application Number Priority Date Filing Date Title
KR1020080008226A KR20090082006A (ko) 2008-01-25 2008-01-25 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판
PCT/KR2009/000252 WO2009093827A2 (ko) 2008-01-25 2009-01-16 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된 이방향성 전기강판

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020080008226A KR20090082006A (ko) 2008-01-25 2008-01-25 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판

Publications (1)

Publication Number Publication Date
KR20090082006A true KR20090082006A (ko) 2009-07-29

Family

ID=40901533

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020080008226A Ceased KR20090082006A (ko) 2008-01-25 2008-01-25 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된이방향성 전기강판

Country Status (2)

Country Link
KR (1) KR20090082006A (ko)
WO (1) WO2009093827A2 (ko)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20150030176A (ko) 2013-09-11 2015-03-19 금오공과대학교 산학협력단 비대칭압연에 의한 goss 집합조직을 가지는 전기강판의 제조방법
WO2016039505A1 (ko) * 2014-09-11 2016-03-17 금오공과대학교 산학협력단 비대칭압연에 의한 goss 집합조직을 가지는 전기강판의 제조방법
US12559807B2 (en) 2019-12-20 2026-02-24 Posco Double-oriented electrical steel sheet and manufacturing method therefor

Family Cites Families (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH01252727A (ja) * 1988-03-30 1989-10-09 Sumitomo Metal Ind Ltd 二方向性珪素鋼板およびその製造方法
JP2728721B2 (ja) * 1989-03-31 1998-03-18 新日本製鐵株式会社 特性の良好な二方向性電磁鋼板の製造方法
JP4613748B2 (ja) * 2005-08-18 2011-01-19 Jfeスチール株式会社 電磁鋼板の製造方法
JP4826312B2 (ja) * 2006-03-29 2011-11-30 Jfeスチール株式会社 二方向性電磁鋼板の製造方法

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20150030176A (ko) 2013-09-11 2015-03-19 금오공과대학교 산학협력단 비대칭압연에 의한 goss 집합조직을 가지는 전기강판의 제조방법
WO2016039505A1 (ko) * 2014-09-11 2016-03-17 금오공과대학교 산학협력단 비대칭압연에 의한 goss 집합조직을 가지는 전기강판의 제조방법
US12559807B2 (en) 2019-12-20 2026-02-24 Posco Double-oriented electrical steel sheet and manufacturing method therefor

Also Published As

Publication number Publication date
WO2009093827A3 (ko) 2009-10-22
WO2009093827A2 (ko) 2009-07-30

Similar Documents

Publication Publication Date Title
JP3598590B2 (ja) 磁束密度が高くかつ鉄損の低い一方向性電磁鋼板
CN108884535B (zh) 电磁钢板及其制造方法
CN103429775A (zh) 具有优良磁性能的晶粒取向电工钢板的制备方法
KR100797895B1 (ko) 표면 (100) 면 형성 방법, 이를 이용한 무방향성 전기강판의 제조 방법 및 이를 이용하여 제조된 무방향성 전기강판
CN103205548B (zh) 一种低矫顽力电磁纯铁冷轧薄板的制造方法
TW201134953A (en) Low carbon steel sheet and fabricating method thereof
KR100973406B1 (ko) 로테이티드 큐브 집합조직의 형성방법 및 이를 이용하여제조된 전기강판
Lu et al. Microstructure, texture and precipitate of grain-oriented 4.5 wt% Si steel by strip casting
JP2024504209A (ja) 希土類永久磁石及びその製造方法
KR20090079056A (ko) 무방향성 전기강판의 제조 방법 및 이를 이용하여 제조된무방향성 전기강판
KR101376507B1 (ko) Fe-Co계 합금 판재의 집합조직 형성 방법 및 이를 이용하여 제조된 연자성 강판
US8591669B2 (en) Method of texturing polycrystalline iron/gallium alloys and compositions thereof
Milyutin et al. Formation of crystallographic texture in Fe-Ga alloys during various types of plastic deformation and primary recrystallization
WO2023195226A1 (ja) 軟磁性鉄合金板、該軟磁性鉄合金板の製造方法、該軟磁性鉄合金板を用いた鉄心および回転電機
CN118475713A (zh) 双取向电工钢板及其制造方法
JP2009197299A (ja) 高珪素鋼板の製造方法
JPS5843444B2 (ja) 電磁珪素鋼の製造方法
Wei et al. Effect of Cold Rolling Reduction Ratio on Microstructure and Magnetic Properties of Secondary Cold‐Rolled High‐Grade Nonoriented Silicon Steel
Meng et al. Effects of initial grain orientation and annealing parameters on grain size, texture, and magnetic properties of ultra-thin grain-oriented silicon steel
WO2009093827A2 (ko) 이방향성 전기강판의 제조방법 및 이를 이용하여 제조된 이방향성 전기강판
KR101594393B1 (ko) 비대칭압연에 의한 goss 집합조직을 가지는 전기강판의 제조방법
CN115151674B (zh) 双取向电工钢板及其制造方法
RU2321644C1 (ru) Способ термомагнитной обработки магнитомягких материалов
KR102438476B1 (ko) 방향성 전기강판 및 그의 제조 방법
Popov et al. Method of formation of a high coercivity state in PrFeBCu alloy

Legal Events

Date Code Title Description
A201 Request for examination
PA0109 Patent application

Patent event code: PA01091R01D

Comment text: Patent Application

Patent event date: 20080125

PA0201 Request for examination
PG1501 Laying open of application
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20091119

Patent event code: PE09021S01D

AMND Amendment
E601 Decision to refuse application
PE0601 Decision on rejection of patent

Patent event date: 20100714

Comment text: Decision to Refuse Application

Patent event code: PE06012S01D

Patent event date: 20091119

Comment text: Notification of reason for refusal

Patent event code: PE06011S01I

J201 Request for trial against refusal decision
PJ0201 Trial against decision of rejection

Patent event date: 20100913

Comment text: Request for Trial against Decision on Refusal

Patent event code: PJ02012R01D

Patent event date: 20100714

Comment text: Decision to Refuse Application

Patent event code: PJ02011S01I

Appeal kind category: Appeal against decision to decline refusal

Decision date: 20110104

Appeal identifier: 2010101007066

Request date: 20100913

AMND Amendment
PB0901 Examination by re-examination before a trial

Comment text: Amendment to Specification, etc.

Patent event date: 20101013

Patent event code: PB09011R02I

Comment text: Request for Trial against Decision on Refusal

Patent event date: 20100913

Patent event code: PB09011R01I

Comment text: Amendment to Specification, etc.

Patent event date: 20100319

Patent event code: PB09011R02I

B601 Maintenance of original decision after re-examination before a trial
E801 Decision on dismissal of amendment
PB0601 Maintenance of original decision after re-examination before a trial

Comment text: Report of Result of Re-examination before a Trial

Patent event code: PB06011S01D

Patent event date: 20101119

PE0801 Dismissal of amendment

Patent event code: PE08012E01D

Comment text: Decision on Dismissal of Amendment

Patent event date: 20101119

Patent event code: PE08011R01I

Comment text: Amendment to Specification, etc.

Patent event date: 20101013

Patent event code: PE08011R01I

Comment text: Amendment to Specification, etc.

Patent event date: 20100319

J801 Dismissal of trial

Free format text: REJECTION OF TRIAL FOR APPEAL AGAINST DECISION TO DECLINE REFUSAL REQUESTED 20100913

Effective date: 20110104

PJ0801 Rejection of trial

Patent event date: 20110104

Patent event code: PJ08011S01D

Comment text: Decision on Dismissal of Request for Trial (Dismissal of Decision)

Decision date: 20110104

Appeal kind category: Appeal against decision to decline refusal

Appeal identifier: 2010101007066

Request date: 20100913