KR20140054818A - 런아웃테이블의 구동장치 및 그 방법 - Google Patents
런아웃테이블의 구동장치 및 그 방법 Download PDFInfo
- Publication number
- KR20140054818A KR20140054818A KR1020120120777A KR20120120777A KR20140054818A KR 20140054818 A KR20140054818 A KR 20140054818A KR 1020120120777 A KR1020120120777 A KR 1020120120777A KR 20120120777 A KR20120120777 A KR 20120120777A KR 20140054818 A KR20140054818 A KR 20140054818A
- Authority
- KR
- South Korea
- Prior art keywords
- run
- rot
- out table
- finishing mill
- strip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B39/00—Arrangements for moving, supporting, or positioning work, or controlling its movement, combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B39/02—Feeding or supporting work; Braking or tensioning arrangements, e.g. threading arrangements
- B21B39/12—Arrangement or installation of roller tables in relation to a roll stand
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B33/00—Safety devices not otherwise provided for; Breaker blocks; Devices for freeing jammed rolls for handling cobbles; Overload safety devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/02—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring flatness or profile of strips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2263/00—Shape of product
- B21B2263/04—Flatness
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
Abstract
Description
도 2는 본 발명의 일 실시예에 따른 런아웃테이블에서의 루프발생과 변위센서를 나타낸 구성도이다.
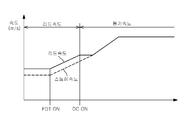
도 3은 본 발명의 일 실시예에 따른 런아웃테이블의 리드속도를 나타낸 그래프이다.
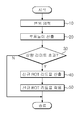
도 4는 본 발명의 일 실시예에 따른 런아웃테이블의 구동방법을 설명하기 위한 흐름도이다.
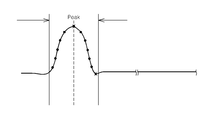
도 5는 본 발명의 일 실시예에 따른 런아웃테이블의 구동장치에서 루프의 발생을 측정하는 과정을 설명하기 위한 그래프이다.
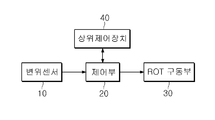
20 : 제어부 30 : 상위제어장치
40 : ROT 구동부 45 : 구동롤러
50 : 런아웃테이블 60 : 사상압연기
70 : 권취기 72 : 맨드릴
74 : 핀치롤 80 : 스트립
Claims (7)
- 사상압연기 출측에서 런아웃테이블을 통해 이송되는 스트립과의 변위를 측정하는 변위센서;
상기 사상압연기와 권취기의 작동상태를 제공하는 상위제어장치;
상기 런아웃테이블의 구동롤러를 작동시키는 ROT 구동부; 및
상기 상위제어장치로부터 제공된 상기 사상압연기와 상기 권취기의 작동상태에 따라 ROT 리드율을 적용하여 상기 ROT 구동부를 제어할 뿐만 아니라 상기 변위센서로부터 측정된 상기 스트립의 변위를 기반으로 상기 ROT 리드율을 조정하는 제어부를 포함하는 것을 특징으로 하는 런아웃테이블의 구동장치.
- 제 1항에 있어서, 상기 변위센서는 에어블로워와 함께 설치되는 것을 특징으로 하는 런아웃테이블의 구동장치.
- 제 1항에 있어서, 상기 사상압연기와 상기 권취기의 작동상태는 상기 사상압연기의 출측 판속도, 상기 권취기의 맨드릴과 핀치롤의 회전속도를 포함하는 것을 특징으로 하는 런아웃테이블의 구동장치.
- 제어부가 사상압연기의 출측에서 변위센서로부터 스트립과의 변위를 입력받는 단계;
상기 변위를 기반으로 상기 스트립에서 발생된 루프높이를 산출하는 단계;
상기 루프높이가 상향리미트를 초과한 경우 신규 ROT 리드율을 산출하는 단계; 및
상기 신규 ROT 리드율을 ROT 구동부로 출력하여 적용하는 단계;를 포함하는 것을 특징으로 하는 런아웃테이블의 구동방법.
- 제 4항에 있어서, 상기 루프높이를 산출하는 단계는 피크값을 기준으로 전후 설정거리 내에서 측정된 상기 변위를 평균하여 산출하는 것을 특징으로 하는 런아웃테이블의 구동방법.
- 제 5항에 있어서, 상기 전후 설정거리 내에서 측정된 상기 변위 중 최대값과 최소값을 제외하고 평균을 산출하는 것을 특징으로 하는 런아웃테이블의 구동방법.
- 제 4항에 있어서, 상기 신규 ROT 리드율은 현재 ROT 리드율과 상기 루프높이에 ROT 제어게인의 곱을 합산하여 산출하는 것을 특징으로 하는 런아웃테이블의 구동방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120120777A KR101435040B1 (ko) | 2012-10-29 | 2012-10-29 | 런아웃테이블의 구동장치 및 그 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120120777A KR101435040B1 (ko) | 2012-10-29 | 2012-10-29 | 런아웃테이블의 구동장치 및 그 방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20140054818A true KR20140054818A (ko) | 2014-05-09 |
| KR101435040B1 KR101435040B1 (ko) | 2014-08-27 |
Family
ID=50886593
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020120120777A Expired - Fee Related KR101435040B1 (ko) | 2012-10-29 | 2012-10-29 | 런아웃테이블의 구동장치 및 그 방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR101435040B1 (ko) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07164034A (ja) * | 1993-12-16 | 1995-06-27 | Kawasaki Steel Corp | 圧延板の形状制御方法 |
| JPH07290131A (ja) * | 1994-04-28 | 1995-11-07 | Kawasaki Steel Corp | ホットランテーブルでのストリップトラッキング方法 |
| JPH091219A (ja) * | 1995-06-15 | 1997-01-07 | Furukawa Electric Co Ltd:The | 圧延機のローラテーブル速度制御方法 |
| JP2006320933A (ja) * | 2005-05-18 | 2006-11-30 | Sumitomo Metal Ind Ltd | キャンバ制御方法、圧延材の製造方法、及び、圧延装置 |
-
2012
- 2012-10-29 KR KR1020120120777A patent/KR101435040B1/ko not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| KR101435040B1 (ko) | 2014-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101443082B1 (ko) | 강판 두께 제어 장치 및 그 방법 | |
| JP5780118B2 (ja) | 熱間圧延鋼帯の巻取制御方法および巻取制御装置 | |
| KR20190113077A (ko) | 강판의 폭 제어를 위한 장력 제어 장치 및 방법 | |
| JP2013123733A (ja) | ピンチロールギャップの制御装置及び制御方法 | |
| JP2013233588A (ja) | 熱延鋼帯の製造方法 | |
| KR101435040B1 (ko) | 런아웃테이블의 구동장치 및 그 방법 | |
| KR20190076616A (ko) | 압연기의 제어 장치 | |
| KR101424461B1 (ko) | 권취기의 장력 제어방법 | |
| CN1974038B (zh) | 连续处理设备的速度控制方法 | |
| JP3771734B2 (ja) | 圧延鋼帯の高精度巻取方法 | |
| JP2011088172A (ja) | 冷間圧延機の板厚制御装置及び板厚制御方法 | |
| JP4192013B2 (ja) | 熱間圧延ラインにおける条取り用鋼板の製造方法 | |
| KR101940870B1 (ko) | 스트립 권취 장치 | |
| JP5114745B2 (ja) | 熱間圧延設備における鋼材の搬送制御装置及び方法 | |
| JP2015003339A (ja) | ホットストリップミル仕上圧延機でのウェッジ制御方法と装置 | |
| KR101435030B1 (ko) | 사상압연기의 압연 제어방법 | |
| JP2015147227A (ja) | 熱延鋼板の巻取り制御方法および巻取り制御装置 | |
| KR101424458B1 (ko) | 권취기의 맨드릴 제어장치 및 그 방법 | |
| TWI849843B (zh) | 張力控制裝置 | |
| KR101435031B1 (ko) | 압연 공정에서의 폭 네킹 저감 방법 | |
| KR101504921B1 (ko) | 스트립 벤딩 방지 장치 및 그 방법 | |
| JP4019035B2 (ja) | 厚板材の圧延方法 | |
| KR101455102B1 (ko) | 스킨패스밀의 벤더력 제어방법 | |
| JP4824388B2 (ja) | 圧延制御装置及び圧延制御方法 | |
| KR101148871B1 (ko) | 다운 코일러 제어 장치 및 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-3-3-R10-R13-asn-PN2301 St.27 status event code: A-3-3-R10-R11-asn-PN2301 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| LAPS | Lapse due to unpaid annual fee | ||
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20170822 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20170822 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R18 | Changes to party contact information recorded |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |