KR20140080931A - 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 - Google Patents
고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 Download PDFInfo
- Publication number
- KR20140080931A KR20140080931A KR1020120150135A KR20120150135A KR20140080931A KR 20140080931 A KR20140080931 A KR 20140080931A KR 1020120150135 A KR1020120150135 A KR 1020120150135A KR 20120150135 A KR20120150135 A KR 20120150135A KR 20140080931 A KR20140080931 A KR 20140080931A
- Authority
- KR
- South Korea
- Prior art keywords
- temperature
- strip
- roll
- coil
- heat pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B1/24—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a continuous or semi-continuous process
- B21B1/26—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length in a continuous or semi-continuous process by hot-rolling, e.g. Steckel hot mill
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B15/00—Arrangements for performing additional metal-working operations specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B15/0035—Forging or pressing devices as units
- B21B15/005—Lubricating, cooling or heating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B27/00—Rolls, roll alloys or roll fabrication; Lubricating, cooling or heating rolls while in use
- B21B27/06—Lubricating, cooling or heating rolls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D1/00—Straightening, restoring form or removing local distortions of sheet metal or specific articles made therefrom; Stretching sheet metal combined with rolling
- B21D1/05—Stretching combined with rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0242—Flattening; Dressing; Flexing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B2001/228—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length skin pass rolling or temper rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B27/00—Rolls, roll alloys or roll fabrication; Lubricating, cooling or heating rolls while in use
- B21B27/06—Lubricating, cooling or heating rolls
- B21B27/08—Lubricating, cooling or heating rolls internally
- B21B2027/086—Lubricating, cooling or heating rolls internally heating internally
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/02—Winding-up or coiling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/16—Unwinding or uncoiling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D1/00—Straightening, restoring form or removing local distortions of sheet metal or specific articles made therefrom; Stretching sheet metal combined with rolling
- B21D1/02—Straightening, restoring form or removing local distortions of sheet metal or specific articles made therefrom; Stretching sheet metal combined with rolling by rollers
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Metal Rolling (AREA)
- Reduction Rolling/Reduction Stand/Operation Of Reduction Machine (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
Abstract
Description
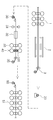
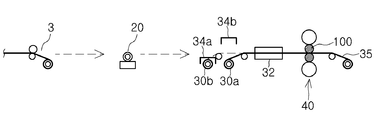
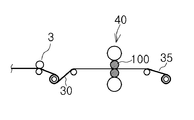
도 2 는 본 발명의 제 1 실시예에 따른 고강도강의 형상 교정 및 압연 공정의 개략도이다.
도 3 는 히트 파이프에 대한 것으로 도 3(a)는 히트 파이프의 종방향 단면도이며, 도 3(b)는 히트 파이프의 횡방향 단면도이다.
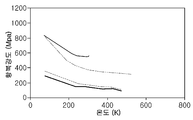
도 4 은 온도에 따른 항복강도를 도시한 그래프이다.
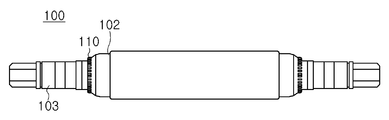
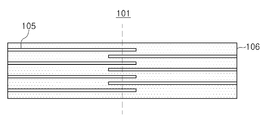
도 5 은 본 발명의 제 1 실시예의 히트 파이프롤의 정면도이다.
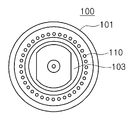
도 6 은 도 5 의 히트 파이프롤의 측면도이다.
도 7 는 본 발명의 히트 파이프롤에 히트 파이프가 내장된 모습을 도시한 개념도이다.
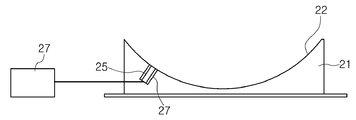
도 8 은 본 발명의 제 1 및 제 2 실시예의 야드를 도시한 개략도로, 도 8a는 야드에 코일이 놓이기 전의 개략도이며, 도 8b 는 야드에 코일이 놓여있는 개략도이다.
도 9 은 본 발명의 제 2 실시예에 따른 고강도강의 형상 교정 및 압연 공정의 개략도이다.
도 10 는 본 발명의 제 3 실시예에 따른 고강도강의 형상 교정 및 압연 공정의 개략도이다.
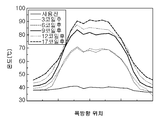
도 11 은 종래의 형상 교정 장치에서 코일 수에 따른 롤의 온도를 도시한 그래프이다.
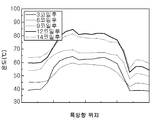
도 12 은 본 발명의 형상 교정 장치에서 코일 수에 따른 히트 파이프롤 온도를 도시한 그래프이다.
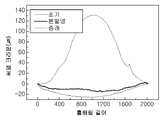
도 13 는 종래와 본 발명의 형상 교정 장치에서 써멀 크라운을 도시한 그래프이다.
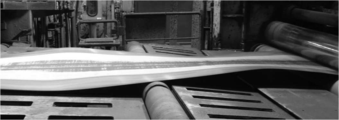
도 14 은 열연을 마친 스트립의 형상이 나타난 사진이며, 도 15 는 도 14 의 스트립이 종래의 형상 교정 장치를 상온으로 통과한 후의 모습이 나타난 사진이며, 도 16 는 도 14 의 스트립이 종래의 형상 교정 장치를 온간에서 통과한 후의 모습이 나타난 사진이며, 도 17 은 도 14 의 스트립이 본 발명의 형상 교정 장치를 통과한 후의 모습이 나타난 사진이다.
| 강종 | 롤 종류 | 스트립 온도 (℃) |
실험횟수 (코일) |
평균 절사 길이(m) | |
| 비교예1 | 1180CP | 일반롤 | 상온 | 15 | 37.1 |
| 비교예2 | 980DP | 일반롤 | 상온 | 33 | 63.5 |
| 발명예1 | 1180CP | 히트 파이프롤 | 150 | 15 | 0 |
| 발명예2 | 980DP | 히트 파이프롤 | 150 | 100 | 2.8 |
32: 가열기 33: 압연기
35: 코일러 40: 스킨 패스 밀
100: 히트 파이프롤 102: 압연부
103: 넥부 104: 저널부
105: 제 1 히트 파이프 105: 제 2 히트 파이프
110: 히트 파이프 111: 파이프
112: 홈
Claims (20)
- 열간 압연된 코일을 페이오프릴로 보내는 열연-스킨패스밀 직결이송단계;
페이오프릴에서 코일을 풀어내는 권출(捲出)단계:
상기 권출된 스트립을 히트 파이프롤을 사용해서 형상교정하는 형상 교정 단계; 및
상기 스트립을 코일로 재권취하는 재권취 단계;를 포함하는 고강도강의 형상 교정 및 압연 방법.
- 열간 압연된 코일을 온도 조절부로 이송시키는 제 1 이송단계;
상기 코일의 온도를 감시하면서 냉각시키는 냉각단계;
냉각되되 150도 이상의 온도를 가지는 코일을 페이오프릴로 보내는 제 2 이송 단계;
상기 냉각된 코일을 페이오프릴에서 풀어내는 권출단계;
상기 권출된 스트립을 히트 파이프롤을 사용해서 형상교정하는 형상 교정 단계; 및
상기 스트립을 코일로 재권취하는 재권취 단계;를 포함하는 고강도강의 형상 교정 및 압연 방법.
- 제 1 항 또는 제 2 항에 있어서,
상기 형상 교정 단계 전에 압하율 20 ~ 30 %로 압연 단계를 수행하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 3 항에 있어서,
상기 압연 단계 전에 숏 블라스트를 통하여 스트립 표면의 스케일을 제거하는 스케일 제거 단계;를 수행하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 1 항 또는 제 2 항에 있어서,
상기 형상 교정 단계 시 스트립의 온도는 150℃ 이상 상변태 온도 미만인 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 5 항에 있어서,
상기 재권취 단계 이후에 연속하여 수행되는 온간 압연 단계를 더 포함하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 2 항에 있어서,
상기 냉각 단계는
상기 코일의 온도를 측정하는 측정단계 및
측정된 온도값을 기설정된 온도범위와 비교하여 상기 측정된 온도값이 기설정된 온도범위에 포함되는 여부를 판단하는 판단 단계를 포함하는 것을 특징으로 하는 고강도강의 형상교정 및 압연 방법.
- 제 7 항에 있어서,
상기 냉각 단계는 냉각 야드의 스키드에서 수행되며,
상기 스키드는 내부에 열전대가 배치되어, 스키드에 안착된 코일에 의해서 가열된 스키드의 온도로부터 상기 코일의 온도를 측정하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 1 항 또는 제 2 항에 있어서,
상기 권출단계가 수행되는 동안 코일이 냉각이 방지되도록 상기 코일을 보온하는 보온 단계가 상기 권출 단계와 함께 수행되는 것을 특징으로 하는 고강도강의 형상교정 및 압연 방법.
- 제 1 항 또는 제 2 항에 있어서,
상기 형상 교정 단계로 유입되는 스트립의 온도가 일정하도록, 상기 형상 교정 단계 전에 스트립 가열하는 스트립 가열 단계를 포함하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 1 항 또는 제 2 항에 있어서,
상기 형상 교정 단계는 스트립과 접촉하는 한 쌍의 히트 파이프롤과 상기 히트 파이프롤을 지지하는 백업롤을 포함하여 구성되는 스킨 패스 밀에 의해서 수행되는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 11 항에 있어서,
상기 히트 파이프롤은 롤 길이방향 일측으로부터 중앙부로 연장하는 복수의 제 1 히트 파이프와 상기 일측의 반대 방향으로부터 중앙부로 연장하는 복수의 제 2 히트 파이프를 포함하며,
상기 제 1 및 제 2 히트 파이프는 롤의 원주 방향을 따라서 번갈아 배치되는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 제 12 항에 있어서,
상기 제 1 히트 파이프와 상기 제 2 히트 파이프는 롤의 길이방향 중앙부에서 서로 교차하는 것을 특징으로 하는 고강도강의 형상 교정 및 압연 방법.
- 코일을 풀어내는 페이오프릴;
상기 페이오프릴에서 권출된 스트립을 교정하는 스킨 패스 밀; 및
상기 스킨 패스 밀을 통과한 스트립을 재권취하는 코일러;를 포함하며,
상기 스킨 패스 밀의 워크롤은 히트 파이프가 내장된 히트 파이프롤인 고강도강의 형상 교정 장치.
- 제 14 항에 있어서,
상기 히트 파이프는 워크롤 길이방향 일측으로부터 중앙부로 연장하는 복수의 제 1 히트 파이프와 상기 일측의 반대 방향으로부터 중앙부로 연장하는 복수의 제 2 히트 파이프를 포함하며,
상기 제 1 및 제 2 히트 파이프는 롤의 원주 방향을 따라서 번갈아 배치되는 것을 특징으로 하는 형상 교정 장치.
- 제 15 항에 있어서,
상기 히트 파이프는 워크롤의 원주 방향을 따라서 소정의 깊이로 균일하게 복수 개가 내장되는 것을 특징으로 하는 형상 교정 장치.
- 제 14 항에 있어서,
상기 페이오프릴과 상기 스킨 패스 밀 사이에는 상기 스트립을 가열하는 가열기가 배치되며, 상기 가열기는 스트립을 150도 이상 상 변태 온도 미만으로 가열하는 것을 특징으로 하는 형상 교정 장치.
- 제 15 항에 있어서,
상기 제 1 히트 파이프와 상기 제 2 히트 파이프는 롤의 길이방향 중앙부에서 서로 교차하는 것을 특징으로 하는 형상 교정 장치.
- 제 14 항에 있어서,
상기 페이오프릴과 상기 스킨 패스 밀 사이에는 ㎛단위의 강철볼을 스트립으로 분사하는 숏 블라스터 및 상기 숏 블라스터 후방에서 상기 스트립을 압연하는 압연기를 포함하는 것을 특징으로 하는 형상 교정 장치.
- 제 15 항에 있어서,
상기 페이오프릴를 복수 개 포함하되, 한 페이오프릴이 동작하는 동안에, 동작하지 않는 페이오프릴에 걸린 코일의 냉각을 방지하도록 상기 페이오프릴 및 코일을 덮는 보온 커버를 포함하는 것을 특징으로 하는 형상 교정 장치.
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120150135A KR101449180B1 (ko) | 2012-12-21 | 2012-12-21 | 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 |
| US14/647,439 US10086418B2 (en) | 2012-12-21 | 2012-12-27 | Shape-correcting and rolling method and shape-correcting device for high-strength steel |
| JP2015549232A JP6026014B2 (ja) | 2012-12-21 | 2012-12-27 | 高強度鋼の形状矯正及び圧延方法と形状矯正装置 |
| PCT/KR2012/011542 WO2014098297A1 (ko) | 2012-12-21 | 2012-12-27 | 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 |
| CN201280077682.5A CN104870115B (zh) | 2012-12-21 | 2012-12-27 | 高强度钢的形状矫正和轧制方法以及形状矫正装置 |
| EP12890177.4A EP2937156B1 (en) | 2012-12-21 | 2012-12-27 | Shape-correcting device for high-strength steel |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120150135A KR101449180B1 (ko) | 2012-12-21 | 2012-12-21 | 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20140080931A true KR20140080931A (ko) | 2014-07-01 |
| KR101449180B1 KR101449180B1 (ko) | 2014-10-08 |
Family
ID=50978591
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020120150135A Active KR101449180B1 (ko) | 2012-12-21 | 2012-12-21 | 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10086418B2 (ko) |
| EP (1) | EP2937156B1 (ko) |
| JP (1) | JP6026014B2 (ko) |
| KR (1) | KR101449180B1 (ko) |
| CN (1) | CN104870115B (ko) |
| WO (1) | WO2014098297A1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210008993A (ko) | 2019-07-16 | 2021-01-26 | 주식회사 포스코 | 단조롤 기반 히트 파이프롤 및 그 제조방법 |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2982453A1 (de) * | 2014-08-06 | 2016-02-10 | Primetals Technologies Austria GmbH | Einstellen eines gezielten Temperaturprofiles an Bandkopf und Bandfuß vor dem Querteilen eines Metallbands |
| CN104399781B (zh) * | 2014-11-27 | 2016-08-17 | 武汉钢铁(集团)公司 | 一种消除低合金高强钢屈服平台的方法 |
| CN111575452A (zh) * | 2020-05-21 | 2020-08-25 | 山东泰山钢铁集团有限公司 | 一种降低10Cr17不锈钢热轧酸洗表面粗糙度的方法 |
| CN113118783B (zh) * | 2020-05-31 | 2022-11-11 | 日照宝华新材料有限公司 | 一种1.5~4mm规格低碳钢横折缺陷控制方法 |
| CN112795766B (zh) * | 2020-12-09 | 2022-05-27 | 北京星航机电装备有限公司 | 一种高温合金焊接件退火校形方法 |
| CN113245371B (zh) * | 2021-06-30 | 2022-07-19 | 燕山大学 | 一种改善冷轧板带边降的电磁调控轧辊 |
| CN114769366B (zh) * | 2022-05-12 | 2024-02-20 | 武汉钢铁有限公司 | 一种改善取向钢成品板形的矫直系统及其控制方法 |
| CN116329401B (zh) * | 2023-03-29 | 2026-03-03 | 西安泰金新能科技股份有限公司 | 一种钛材料热校型冷却装置及热校型冷却工艺 |
| CN120619123B (zh) * | 2025-08-14 | 2025-10-24 | 浙江众凌科技有限公司 | 一种调节掩膜卷材平整度的系统 |
Family Cites Families (31)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA1004066A (en) * | 1974-03-19 | 1977-01-25 | Nippon Steel Corporation | Method of and apparatus for controlling the shape of rolled objects in the rolling of plate, sheet, strip and the like |
| JPS579501A (en) * | 1980-06-19 | 1982-01-19 | Kawasaki Steel Corp | Rolling plant for material to be rolled |
| JPS61269901A (ja) * | 1985-05-23 | 1986-11-29 | Kawasaki Steel Corp | 冷延鋼帯の調質圧延方法 |
| US4793172A (en) | 1986-02-24 | 1988-12-27 | Italimpianti Of America Incorporated | Thermal crown controlled rolls |
| US5119886A (en) * | 1989-10-25 | 1992-06-09 | The Texas A&M University System | Heat transfer cylinder |
| JPH0770351B2 (ja) * | 1990-11-21 | 1995-07-31 | 三菱電機株式会社 | 均熱ロール装置 |
| JPH06304656A (ja) * | 1993-04-27 | 1994-11-01 | Seikosha Co Ltd | ローラ矯正装置 |
| JPH07204704A (ja) * | 1994-01-11 | 1995-08-08 | Ishikawajima Harima Heavy Ind Co Ltd | 圧延設備 |
| CN1062196C (zh) * | 1994-10-20 | 2001-02-21 | 曼内斯曼股份公司 | 具有冷轧性能的带钢制造方法和设备 |
| KR100207067B1 (ko) * | 1996-05-18 | 1999-07-01 | 지원국 | 전기 가열식 금속 스트립 압연기 |
| NL1007739C2 (nl) * | 1997-12-08 | 1999-06-09 | Hoogovens Staal Bv | Werkwijze en inrichting voor het vervaardigen van een stalen band met hoge sterkte. |
| JPH105809A (ja) | 1996-06-25 | 1998-01-13 | Nkk Corp | 熱延鋼帯の調質圧延方法 |
| JPH10192915A (ja) * | 1997-01-09 | 1998-07-28 | Mitsubishi Heavy Ind Ltd | 圧延機及び圧延設備 |
| AU723560B2 (en) | 1997-01-13 | 2000-08-31 | American Roller Company, Llc | Heated roller with integral heat pipe |
| JP3263359B2 (ja) * | 1997-04-04 | 2002-03-04 | 川崎製鉄株式会社 | シートバーの大単重熱間圧延方法 |
| JP2000054098A (ja) * | 1998-07-31 | 2000-02-22 | Nkk Corp | めっき密着性及び耐ブリスター性に優れた熱延板下地溶融亜鉛めっき鋼板の製造方法及びその製造装置 |
| JP2000051910A (ja) * | 1998-08-10 | 2000-02-22 | Sumitomo Metal Ind Ltd | 連続化熱間圧延設備 |
| KR20000010065U (ko) * | 1998-11-14 | 2000-06-15 | 이구택 | 열연 스킨패스 롤 히터장치 |
| DE19933610A1 (de) * | 1999-07-17 | 2001-01-25 | Bwg Bergwerk Walzwerk | Verfahren zum Planieren von Metallbändern |
| JP2001105006A (ja) * | 1999-09-30 | 2001-04-17 | Sumitomo Metal Ind Ltd | 厚鋼板の製造方法およびその装置 |
| KR200196021Y1 (ko) | 2000-04-10 | 2000-09-15 | 이성영 | 간판 형광등의 점등관 접속구 |
| KR100496607B1 (ko) | 2000-12-27 | 2005-06-22 | 주식회사 포스코 | 열연코일의 제조방법 및 그 장치 |
| KR100665978B1 (ko) * | 2001-10-10 | 2007-01-10 | 제이에프이 스틸 가부시키가이샤 | 강판의 제조방법 |
| JP4692882B2 (ja) | 2005-08-11 | 2011-06-01 | 住友金属工業株式会社 | マグネシウム板とマグネシウム板の製造方法 |
| JP2008213015A (ja) * | 2007-03-07 | 2008-09-18 | Jfe Steel Kk | 冷延鋼板の製造方法および鋼板の連続処理ライン |
| DE102008010062A1 (de) * | 2007-06-22 | 2008-12-24 | Sms Demag Ag | Verfahren zum Warmwalzen und zur Wärmebehandlung eines Bandes aus Stahl |
| KR101053414B1 (ko) * | 2008-07-04 | 2011-08-01 | 주식회사 포스코 | 열연강대의 스케일 제거방법 및 제거설비 |
| JP5391786B2 (ja) * | 2009-04-06 | 2014-01-15 | 新日鐵住金株式会社 | 鋼板の形状矯正方法及び装置 |
| CN101670372B (zh) * | 2009-09-25 | 2011-01-26 | 首钢总公司 | 一种消除热轧高强钢板形缺陷的方法 |
| JP5512326B2 (ja) * | 2010-02-19 | 2014-06-04 | 株式会社神戸製鋼所 | 金属冷却装置および金属冷却方法 |
| JP5757104B2 (ja) | 2011-02-24 | 2015-07-29 | 住友電気工業株式会社 | マグネシウム合金材及びその製造方法 |
-
2012
- 2012-12-21 KR KR1020120150135A patent/KR101449180B1/ko active Active
- 2012-12-27 WO PCT/KR2012/011542 patent/WO2014098297A1/ko not_active Ceased
- 2012-12-27 CN CN201280077682.5A patent/CN104870115B/zh active Active
- 2012-12-27 JP JP2015549232A patent/JP6026014B2/ja active Active
- 2012-12-27 EP EP12890177.4A patent/EP2937156B1/en active Active
- 2012-12-27 US US14/647,439 patent/US10086418B2/en active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210008993A (ko) | 2019-07-16 | 2021-01-26 | 주식회사 포스코 | 단조롤 기반 히트 파이프롤 및 그 제조방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| US10086418B2 (en) | 2018-10-02 |
| CN104870115A (zh) | 2015-08-26 |
| JP6026014B2 (ja) | 2016-11-16 |
| WO2014098297A1 (ko) | 2014-06-26 |
| EP2937156A1 (en) | 2015-10-28 |
| EP2937156A4 (en) | 2016-05-04 |
| KR101449180B1 (ko) | 2014-10-08 |
| JP2016501133A (ja) | 2016-01-18 |
| CN104870115B (zh) | 2017-10-31 |
| EP2937156B1 (en) | 2019-09-25 |
| US20150306645A1 (en) | 2015-10-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101449180B1 (ko) | 고강도강의 형상 교정 및 압연 방법과 형상 교정 장치 | |
| RU2429922C1 (ru) | Способ горячей прокатки и термообработки стальной полосы | |
| US9523135B2 (en) | Method of cold-rolling steel sheet and cold-rolling facility | |
| WO2010122847A1 (ja) | 継目無鋼管の製造方法およびその製造設備 | |
| CN104745784A (zh) | 一种消除捆带钢热卷扁卷缺陷的方法 | |
| JP3337122B2 (ja) | 熱間圧延設備及び熱間圧延方法 | |
| JP5217543B2 (ja) | キュリー点を有する鋼帯の連続焼鈍方法及び連続焼鈍設備 | |
| EP1196256A1 (en) | Integrated continuous casting and in-line hot rolling process, as well as relative process with intermediate coiling and uncoiling of the pre-strip | |
| KR101482353B1 (ko) | 히트 파이프롤 및 그의 제작 방법 | |
| TWI799028B (zh) | 冷軋鋼板的製造方法及製造設備 | |
| JPH01299702A (ja) | 温間圧延方法、及びその装置 | |
| JP3187355B2 (ja) | 熱間圧延設備 | |
| KR101449200B1 (ko) | 베어링 과열 방지용 히트 파이프롤 | |
| JP3428400B2 (ja) | 熱間圧延設備及び熱間圧延方法 | |
| KR20150003595A (ko) | 선재 제조방법 | |
| KR100941848B1 (ko) | 강판의 폭을 압연하는 조압연 방법 | |
| TWI797912B (zh) | 冷軋鋼板的製造方法及製造設備 | |
| KR20140084652A (ko) | 히트 파이프롤 레벨러 | |
| JP2006239777A (ja) | 熱延鋼板の製造方法 | |
| RU2480528C1 (ru) | Способ охлаждения движущейся стальной горячекатаной полосы | |
| JP3317164B2 (ja) | 熱延鋼帯の製造方法およびその方法に使用する熱間圧延設備列 | |
| JP2003126902A (ja) | 熱間圧延設備及び熱間圧延方法 | |
| KR20240096287A (ko) | 열연강판 및 그 제조방법 | |
| JP2005272909A (ja) | 連続焼鈍ラインのルーパにおける鋼帯の張力制御方法 | |
| JP2009241134A (ja) | 条鋼線材の圧延製造ライン及び条鋼線材の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| FPAY | Annual fee payment |
Payment date: 20191001 Year of fee payment: 6 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 8 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R14-asn-PN2301 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 9 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 10 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 11 |
|
| R18 | Changes to party contact information recorded |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 12 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 12 |