KR20140127809A - 플라스틱 상품 제조 방법, 및 블로 금형의 부품 - Google Patents
플라스틱 상품 제조 방법, 및 블로 금형의 부품 Download PDFInfo
- Publication number
- KR20140127809A KR20140127809A KR1020147020134A KR20147020134A KR20140127809A KR 20140127809 A KR20140127809 A KR 20140127809A KR 1020147020134 A KR1020147020134 A KR 1020147020134A KR 20147020134 A KR20147020134 A KR 20147020134A KR 20140127809 A KR20140127809 A KR 20140127809A
- Authority
- KR
- South Korea
- Prior art keywords
- intermediate frame
- preform
- parts
- blow mold
- halves
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C49/00—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor
- B29C49/20—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor of articles having inserts or reinforcements ; Handling of inserts or reinforcements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/001—Combinations of extrusion moulding with other shaping operations
- B29C48/0017—Combinations of extrusion moulding with other shaping operations combined with blow-moulding or thermoforming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C49/00—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor
- B29C49/42—Component parts, details or accessories; Auxiliary operations
- B29C49/4242—Means for deforming the parison prior to the blowing operation
- B29C49/4247—Means for deforming the parison prior to the blowing operation using spreading or extending means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C49/00—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor
- B29C49/42—Component parts, details or accessories; Auxiliary operations
- B29C49/4273—Auxiliary operations after the blow-moulding operation not otherwise provided for
- B29C49/4278—Cutting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D22/00—Producing hollow articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C49/00—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor
- B29C49/20—Blow-moulding, i.e. blowing a preform or parison to a desired shape within a mould; Apparatus therefor of articles having inserts or reinforcements ; Handling of inserts or reinforcements
- B29C2049/2073—Means for feeding the inserts into the mould, preform or parison, e.g. grippers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2022/00—Hollow articles
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
Description
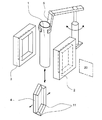
도 1은, 폐쇄된 예비성형품 및 절첩형 중간 프레임을 이용하여 플라스틱 상품들을 취입 성형하기 위한 장치를 도시한 사시도이다.
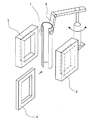
도 2는, C자형 예비성형품 및 강성의 중간 프레임을 이용하여 플라스틱 상품들을 취입 성형하기 위한 장치를 도시한 사시도이다.
도 3은, 내부에 인서트 부품이 삽입되는 개방된 블로 몰드를 도시한 사시도이다.
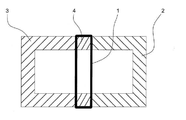
도 4는, 예비성형품이 중간 프레임 상에 안착된 상태에서 블로 금형을 절단하여 도시한 단면도이다.
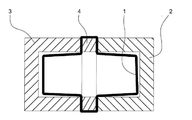
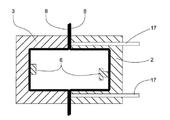
도 5는, 예비성형품이 사전 취입된 상태에서 블로 금형을 절단하여 도시한 단면도이다.
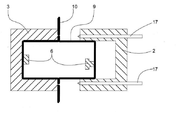
도 6은, 예비성형품을 절단 분할한 후 절반 개방된 블로 금형을 절단하여 도시한 단면도이다.
도 7은, 몰드 리드 부재들을 포함한 도 5에 대한 변형예를 도시한 단면도이다.
도 8은, 예비성형하고 스크랩을 절단 제거한 후 도 7에 따른 변형예를 도시한 단면도이다.
도 9는, 내부에 인서트 부품들이 삽입되어 있는 개방된 블로 금형을 절단하여 도시한 단면도이다.
도 10은, 인서트 부품들을 포함하여 폐쇄된 블로 금형을 절단하여 도시한 단면도이다.
도 11은, 폐쇄된 블로 금형, 및 인서트 부품들을 포함하여 완전하게 취입된 플라스틱 상품을 절단하여 도시한 단면도이다.
도 12는, 일측 반부 내에 부착되어 있는 플라스틱 상품을 포함하여 개방된 블로 금형을 절단하여 도시한 단면도이다.
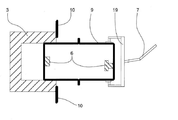
도 13은, 플라스틱 상품이 추출된 상태에서 블로 금형을 절단하여 도시한 단면도이다.
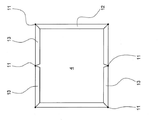
도 14는, 펼침형 중간 프레임을 도시한 개략도이다.
도 15는, 중간 프레임을 절단하여 도시한 단면도이다.
도 16은, 분리 벽부를 포함한 중간 프레임을 도시한 개략도이다.
2: 블로 금형의 제1 반부
3: 블로 금형의 제2 반부
4: 중간 프레임
5: 파지 장치
6: 인서트 부품
7: 로봇 암
8: 1의 부분들
9: 플라스틱 상품
10: 스크랩
11: 4 내의 결합 수단
12: 4의 웨브
13: 4의 회동형 웨브
14: 4 내의 분리 벽부
15: 취입 공기용 개구부
16: 취입 노즐
17: 10용 절단 제거 장치
18: 몰드 리드 부재
19: 추가 파지 장치
20: 절단 평면
Claims (14)
- 압출물로부터 관형 예비성형품(1)을 압출하는 압출 단계와 차압을 이용하여 2개 이상의 반부(2, 3)를 포함한 블로 금형(2, 3)의 내부에서 예비성형품(1)을 중공체(9)로 성형하는 성형 단계를 포함하여 플라스틱 상품(9)을 제조하기 위한 방법이며, 하나 이상의 내장 부품(6)은 상기 플라스틱 상품(9)의 내부로 삽입되는, 상기 방법에 있어서,
- 중간 프레임(4)이 상기 관형 예비성형품(1) 내에 배치되고,
- 상기 관형 예비성형품(1)은 상기 중간 프레임(4)에 의해 상기 블로 금형의 2개 이상의 반부(2, 3) 사이에 배치되고,
- 상기 관형 예비성형품(1)은 상기 중간 프레임(4)의 이용하에 상기 블로 금형(2, 3) 내에서 부분적으로 예비성형되고,
- 이어서 상기 관형 예비성형품(1)은 2개 이상의 부분(8)으로 절단되며,
- 상기 블로 금형(2, 3)은 상기 하나 이상의 내장 부품(6)을 삽입하기 위해, 상기 블로 금형의 각각의 반부(2, 3) 내에 상기 절단된 예비성형품(1)의 일측 부분(8)이 잔존하는 방식으로 개방되며, 이에 후속하여
(a) 상기 블로 금형의 2개 이상의 반부(2, 3) 사이에서 상기 중간 프레임(4)을 제거하는 방법 단계와,
(b) 부분적으로 성형된 상기 플라스틱 상품(9)의 내부에 상기 하나 이상의 내장 부품(6)을 삽입하는 방법 단계와,
(c) 상기 예비성형품(1)의 부분들(8)과 상기 하나 이상의 내장 부품(6)을 포함한 상기 블로 금형(2, 3)을 폐쇄하는 방법 단계와,
(d) 상기 성형예비품(1)을 중공체(9)로 완전하게 성형하는 방법 단계가 실행되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항에 있어서, 대략 C자형 횡단면을 보유한 상기 관형 예비성형품(1)은 상기 블로 금형(2, 3) 내로 삽입되고, 압출 헤드로부터 유출되거나 이미 유출되어 있는 압출물도 그에 상응하게 절개되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 또는 제2항에 있어서, 상기 예비성형품(1)은, 상기 중간 프레임(4)이 펼쳐지고, 그리고/또는 몰드 리드 부재들(18)이 그에 상응하게 이송됨으로써, 상기 중간 프레임(4) 상에 안착되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 내지 제3항 중 어느 한 항에 있어서, 상기 예비성형품(1)의 예비성형은 상기 중간 프레임(4) 내에 배치된 취입 노즐들(16)을 통해 수행되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 내지 제4항 중 어느 한 항에 있어서, 상기 2개 이상의 부분(8)으로 수행되는 상기 예비성형품(1)의 절단은 상기 중간 프레임(4) 내에 배치된 절단 장치에 의해 수행되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 내지 제5항 중 어느 한 항에 있어서, 상기 2개 이상의 부분(8)으로 수행되는 상기 예비성형품(1)의 절단은 외부에서부터 상기 중간 프레임(4)의 영역에 고정되는 절단 수단들에 의해 수행되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 내지 제6항 중 어느 한 항에 있어서, 상기 중간 프레임(4)에 의해, 2개의 분리된 중공 공간이 상기 예비성형품(1)과 상기 중간 프레임(4) 사이에 형성되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제7항에 있어서, 상기 예비성형품(1)의 예비성형은 취입 노즐들(16)을 통해 수행되고, 상기 중간 프레임(4)에 의해 형성된 중공 공간들 각각은 서로 상이한 압력을 공급받을 수 있는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제1항 내지 제8항 중 어느 한 항에 있어서, 상기 블로 금형의 두 반부(2, 3) 중 하나 이상의 반부 내에 절단 수단들(17)이 배치되며, 이 절단 수단들은, 상기 예비성형품(1)의 여분의 부분들(10)이 절단 제거되는 방식으로 이송되는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 제9항에 있어서, 상기 여부의 부분들(10)은 상기 중간 프레임(4) 상에 잔존하면서 상기 중간 프레임과 함께 추출될 수 있는 것을 특징으로 하는 플라스틱 상품의 제조 방법.
- 특히 제1항 내지 제10항 중 어느 한 항의 방법에 따라서 플라스틱 상품(9)을 제조하기 위한 블로 금형(2, 3)용 중간 프레임이며, 상기 중간 프레임(4)은 관형 예비성형품(1) 내에, 그리고 상기 블로 금형의 2개 이상의 반부(2, 3) 사이에 배치될 수 있는 상기 중간 프레임에 있어서, 상기 중간 프레임(4)은 가요성 결합 수단들(11)을 구비하며, 그럼으로써 상기 중간 프레임(14)의 외주 기하구조는 변할 수 있게 되는 것을 특징으로 하는 중간 프레임.
- 제11항에 있어서, 상기 중간 프레임 내에 취입 공기를 유입하기 위한 개구부들(15)이 제공되는 것을 특징으로 하는 중간 프레임.
- 제11항 또는 제12항에 있어서, 상기 가요성 결합 수단들(11)로서 상기 중간 프레임(4) 내에 조인트들이 제공되는 것을 특징으로 하는 중간 프레임.
- 제11항 내지 제13항 중 어느 한 항에 있어서, 상기 중간 프레임(4)은 분리 벽부(14)를 구비하는 것을 특징으로 하는 중간 프레임.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012001928A DE102012001928A1 (de) | 2012-02-02 | 2012-02-02 | Verfahren zur Herstellung eines Kunststoffartikels sowie Teil des Blasformwerkzeuges |
| DE102012001928.9 | 2012-02-02 | ||
| PCT/EP2013/050759 WO2013113558A1 (de) | 2012-02-02 | 2013-01-16 | Verfahren zur herstellung eines kunststoffartikels sowie teil des blasformwerkzeuges |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20140127809A true KR20140127809A (ko) | 2014-11-04 |
| KR101772056B1 KR101772056B1 (ko) | 2017-09-12 |
Family
ID=47664243
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020147020134A Expired - Fee Related KR101772056B1 (ko) | 2012-02-02 | 2013-01-16 | 플라스틱 성형품의 제조 방법, 및 블로 금형의 부품 |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US9511530B2 (ko) |
| EP (1) | EP2809494B1 (ko) |
| JP (1) | JP6085314B2 (ko) |
| KR (1) | KR101772056B1 (ko) |
| CN (1) | CN104105587B (ko) |
| BR (1) | BR112014018691B1 (ko) |
| DE (1) | DE102012001928A1 (ko) |
| ES (1) | ES2547899T3 (ko) |
| HU (1) | HUE025552T2 (ko) |
| MX (1) | MX370479B (ko) |
| PL (1) | PL2809494T3 (ko) |
| RU (1) | RU2597310C2 (ko) |
| WO (1) | WO2013113558A1 (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190003003A (ko) * | 2017-06-30 | 2019-01-09 | (주)세일이엔지 | 자동차 블로워 성형제품의 스크랩 제거장치 |
| KR20190003007A (ko) * | 2017-06-30 | 2019-01-09 | (주)세일이엔지 | 자동차 블로워 성형제품의 가공장치 |
| KR102697044B1 (ko) * | 2023-09-01 | 2024-08-20 | 이창우 | 가습 연무장치용 부상 구조체의 제조방법, 및 이를 이용하여 제조된 가습 연무장치용 부상 구조체 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014221567B3 (de) * | 2014-10-23 | 2016-02-25 | Judo Wasseraufbereitung Gmbh | Verfahren zur Herstellung eines Hohlkörpers durch Extrusionsblasformen mit einem beweglichen Hohlzylinder |
| DE102015106960A1 (de) * | 2015-05-05 | 2016-11-10 | Bodo Richter | Verfahren und Vorrichtung zur Herstellung großvolumiger Behälter mit Flansch durch Kunststoff-Blasformen |
| EP3098055B1 (en) | 2015-05-27 | 2017-08-23 | Inergy Automotive Systems Research (Société Anonyme) | Method for manufacturing a hollow body, in particular a fuel tank |
| DE102017202839B4 (de) | 2017-02-22 | 2021-01-07 | Volkswagen Aktiengesellschaft | Verfahren und Werkzeug zur Herstellung eines Kunststoffbehälters, insbesondere eines Kraftstoffbehälters, durch Innendruckformen |
| DE102018204145B4 (de) | 2018-03-19 | 2021-09-16 | Volkswagen Aktiengesellschaft | Verfahren und Werkzeug zur Herstellung eines Kunststoffbehälters, insbesondere eines Kraftstoffbehälters, durch Innendruckformen |
| DE102018211136B4 (de) | 2018-07-05 | 2025-05-28 | Volkswagen Aktiengesellschaft | Verfahren und Formwerkzeug zur Herstellung eines Kunststoffbehälters, insbesondere eines Kraftstoffbehälters, durch Innendruckformen und insbesondere durch Blasformen |
| CN112848223B (zh) * | 2021-01-13 | 2023-08-22 | 南京爱沃客信息科技有限公司 | 一种可去除残余塑料条的营养钵收集装置 |
| CN112706385A (zh) * | 2021-01-25 | 2021-04-27 | 亚普汽车部件股份有限公司 | 一种中空体内置件安装方法及辅助机构 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3162707A (en) * | 1962-03-05 | 1964-12-22 | Phillips Petroleum Co | Blow molding means |
| JPS57159623A (en) | 1981-03-26 | 1982-10-01 | Shin Kobe Electric Mach Co Ltd | Blow molding method of vessel |
| GB2131414B (en) | 1982-11-30 | 1986-05-08 | Emhart Ind | Mould opening and closing mechanism |
| RU1775307C (ru) * | 1989-10-17 | 1992-11-15 | Луганский Проектно-Технологический Институт Машиностроения Им.Хху1 Съезда Кпсс | Форма дл изготовлени изделий из пластмасс раздувом |
| DE4034226C1 (en) * | 1990-10-29 | 1992-02-13 | Schuetz-Werke Gmbh & Co Kg, 5418 Selters, De | Wide necked plastics container - has border section below opening to accommodate tensioning ring for lid |
| US5346665A (en) | 1990-12-19 | 1994-09-13 | Mazda Motor Corporation | Method of blow molding and blow molding system |
| US5779968A (en) | 1996-08-22 | 1998-07-14 | Advanced Elastomer Systems, L.P. | Sports ball bladder and method of manufacture |
| JPH11254511A (ja) * | 1998-03-06 | 1999-09-21 | Canon Inc | ブロー成形による中空容器製造方法、及び該製法により製造される中空容器 |
| DE19925695B4 (de) * | 1999-06-04 | 2010-01-28 | Aisa Automation Industrielle S.A. | Verfahren zur Herstellung von tubenförmigen Behältern |
| BE1013191A3 (fr) * | 1999-12-22 | 2001-10-02 | Solvay | Procede de fabrication de corps creux en matiere plastique. |
| US20020105115A1 (en) * | 2001-02-08 | 2002-08-08 | Changize Sadr | Multiple part molding process |
| US6978802B2 (en) | 2001-03-08 | 2005-12-27 | Toyoda Gosei Co., Ltd. | Fuel tank and manufacturing method thereof |
| JP3955913B2 (ja) | 2001-08-31 | 2007-08-08 | 大鳳株式会社 | 樹脂管ジョイント並びにその製造方法 |
| US20060141184A1 (en) | 2002-07-12 | 2006-06-29 | Basell Polyolefine Gmbh | Multistage process for producing hollow plastic articles from half shells |
| DE10231866A1 (de) | 2002-07-12 | 2004-01-22 | Basell Polyolefine Gmbh | Mehrstufiges Verfahren zur Herstellung von Kunststoffhohlkörpern aus Halbschalen |
| JP4093582B2 (ja) | 2004-10-05 | 2008-06-04 | 株式会社日本製鋼所 | 中空成形方法及びその装置 |
| US7922949B2 (en) * | 2006-07-07 | 2011-04-12 | Kautex Textron Gmbh & Co. Kg | Procedure for producing hollow bodies of thermoplastic material |
| JP5078012B2 (ja) * | 2007-12-21 | 2012-11-21 | 株式会社Fts | 自動車用燃料タンクの製造装置 |
| DE102008030318A1 (de) * | 2008-06-30 | 2009-12-31 | Ti Automotive Technology Center Gmbh | Verfahren zur Herstellung eines Kunststoffbehälters |
| DE102009030492B4 (de) | 2009-06-24 | 2023-06-15 | Kautex Maschinenbau Gmbh | Verfahren zur Herstellung eines Kunststoffartikels sowie Blasformwerkzeug |
| CN101633240B (zh) | 2009-08-19 | 2011-07-20 | 亚普汽车部件有限公司 | 可内置组件的吹塑中空箱体的成型方法及预成型模板装置 |
| DE102010025937A1 (de) * | 2010-07-02 | 2012-01-05 | Kautex Maschinenbau Gmbh | Verfahren zur Herstellung eines Kunststoffartikels sowie Blasformwerkzeug zur Durchführung des Verfahrens |
-
2012
- 2012-02-02 DE DE102012001928A patent/DE102012001928A1/de not_active Withdrawn
-
2013
- 2013-01-16 WO PCT/EP2013/050759 patent/WO2013113558A1/de not_active Ceased
- 2013-01-16 BR BR112014018691-0A patent/BR112014018691B1/pt not_active IP Right Cessation
- 2013-01-16 KR KR1020147020134A patent/KR101772056B1/ko not_active Expired - Fee Related
- 2013-01-16 ES ES13702587.0T patent/ES2547899T3/es active Active
- 2013-01-16 US US14/376,220 patent/US9511530B2/en not_active Expired - Fee Related
- 2013-01-16 HU HUE13702587A patent/HUE025552T2/en unknown
- 2013-01-16 CN CN201380007839.1A patent/CN104105587B/zh active Active
- 2013-01-16 EP EP13702587.0A patent/EP2809494B1/de active Active
- 2013-01-16 MX MX2014008359A patent/MX370479B/es active IP Right Grant
- 2013-01-16 RU RU2014135491/05A patent/RU2597310C2/ru active
- 2013-01-16 JP JP2014555138A patent/JP6085314B2/ja active Active
- 2013-01-16 PL PL13702587T patent/PL2809494T3/pl unknown
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190003003A (ko) * | 2017-06-30 | 2019-01-09 | (주)세일이엔지 | 자동차 블로워 성형제품의 스크랩 제거장치 |
| KR20190003007A (ko) * | 2017-06-30 | 2019-01-09 | (주)세일이엔지 | 자동차 블로워 성형제품의 가공장치 |
| KR102697044B1 (ko) * | 2023-09-01 | 2024-08-20 | 이창우 | 가습 연무장치용 부상 구조체의 제조방법, 및 이를 이용하여 제조된 가습 연무장치용 부상 구조체 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6085314B2 (ja) | 2017-02-22 |
| EP2809494A1 (de) | 2014-12-10 |
| KR101772056B1 (ko) | 2017-09-12 |
| MX370479B (es) | 2019-12-16 |
| MX2014008359A (es) | 2015-05-15 |
| ES2547899T3 (es) | 2015-10-09 |
| BR112014018691A2 (pt) | 2020-10-27 |
| RU2597310C2 (ru) | 2016-09-10 |
| RU2014135491A (ru) | 2016-03-27 |
| DE102012001928A1 (de) | 2013-08-08 |
| HUE025552T2 (en) | 2016-02-29 |
| US20140374964A1 (en) | 2014-12-25 |
| WO2013113558A1 (de) | 2013-08-08 |
| EP2809494B1 (de) | 2015-09-02 |
| PL2809494T3 (pl) | 2016-02-29 |
| CN104105587B (zh) | 2016-10-12 |
| CN104105587A (zh) | 2014-10-15 |
| JP2015509057A (ja) | 2015-03-26 |
| US9511530B2 (en) | 2016-12-06 |
| BR112014018691B1 (pt) | 2021-08-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101772056B1 (ko) | 플라스틱 성형품의 제조 방법, 및 블로 금형의 부품 | |
| RU2507068C2 (ru) | Способ изготовления пластикового изделия и форма для формования с раздувом | |
| KR101742849B1 (ko) | 플라스틱 제품의 제조 방법 및 이 방법을 실행하기 위한 취입 주형 | |
| KR101539137B1 (ko) | 블로 성형 공구 및 압출 블로 성형된 플라스틱 제품의 제조 방법 | |
| US8603280B2 (en) | Method for producing hollow bodies from thermoplastic material and device for carrying out the method | |
| CN102666068A (zh) | 用于部件安装布置的方法和系统 | |
| BRPI0712151B1 (pt) | Processo para a produção de corpos vazados de material termoplástico através de moldagem por sopro via extrusão | |
| EP2864105B1 (en) | Method and apparatus for thermoforming |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A201 | Request for examination | ||
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-2-2-P10-P22-nap-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20230823 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20230823 |