KR20170052598A - 이층 유리 섬유 매트 복합재 - Google Patents
이층 유리 섬유 매트 복합재 Download PDFInfo
- Publication number
- KR20170052598A KR20170052598A KR1020177007820A KR20177007820A KR20170052598A KR 20170052598 A KR20170052598 A KR 20170052598A KR 1020177007820 A KR1020177007820 A KR 1020177007820A KR 20177007820 A KR20177007820 A KR 20177007820A KR 20170052598 A KR20170052598 A KR 20170052598A
- Authority
- KR
- South Korea
- Prior art keywords
- glass fiber
- fiber mat
- gypsum
- layer
- double
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000003365 glass fiber Substances 0.000 title claims abstract description 187
- 239000002131 composite material Substances 0.000 title claims description 8
- 239000010440 gypsum Substances 0.000 claims abstract description 105
- 229910052602 gypsum Inorganic materials 0.000 claims abstract description 105
- 238000000034 method Methods 0.000 claims abstract description 28
- 238000004519 manufacturing process Methods 0.000 claims abstract description 15
- -1 polyethylene Polymers 0.000 claims description 52
- 229920000728 polyester Polymers 0.000 claims description 50
- 229920001187 thermosetting polymer Polymers 0.000 claims description 44
- 239000002002 slurry Substances 0.000 claims description 35
- 229920005989 resin Polymers 0.000 claims description 33
- 239000011347 resin Substances 0.000 claims description 33
- 239000000835 fiber Substances 0.000 claims description 30
- 239000004743 Polypropylene Substances 0.000 claims description 18
- 229920001155 polypropylene Polymers 0.000 claims description 18
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 18
- 239000000203 mixture Substances 0.000 claims description 14
- 229920002994 synthetic fiber Polymers 0.000 claims description 14
- 239000004698 Polyethylene Substances 0.000 claims description 13
- 239000004793 Polystyrene Substances 0.000 claims description 13
- 229920000058 polyacrylate Polymers 0.000 claims description 13
- 229920001748 polybutylene Polymers 0.000 claims description 13
- 229920000573 polyethylene Polymers 0.000 claims description 13
- 229920002223 polystyrene Polymers 0.000 claims description 13
- 239000012528 membrane Substances 0.000 claims description 11
- 239000004634 thermosetting polymer Substances 0.000 claims description 10
- SLGWESQGEUXWJQ-UHFFFAOYSA-N formaldehyde;phenol Chemical compound O=C.OC1=CC=CC=C1 SLGWESQGEUXWJQ-UHFFFAOYSA-N 0.000 claims description 8
- 238000003475 lamination Methods 0.000 claims description 8
- 229920001684 low density polyethylene Polymers 0.000 claims description 8
- 239000004702 low-density polyethylene Substances 0.000 claims description 8
- 229920001568 phenolic resin Polymers 0.000 claims description 8
- 229920001807 Urea-formaldehyde Polymers 0.000 claims description 6
- 238000010030 laminating Methods 0.000 claims description 6
- ODGAOXROABLFNM-UHFFFAOYSA-N polynoxylin Chemical compound O=C.NC(N)=O ODGAOXROABLFNM-UHFFFAOYSA-N 0.000 claims description 6
- 229920003023 plastic Polymers 0.000 claims description 5
- 239000004033 plastic Substances 0.000 claims description 5
- 229920006264 polyurethane film Polymers 0.000 claims description 5
- 229920002972 Acrylic fiber Polymers 0.000 claims description 4
- 229920001778 nylon Polymers 0.000 claims description 4
- 230000035515 penetration Effects 0.000 claims description 4
- 229920001343 polytetrafluoroethylene Polymers 0.000 claims description 4
- 229920006254 polymer film Polymers 0.000 claims 2
- 238000007711 solidification Methods 0.000 claims 1
- 230000008023 solidification Effects 0.000 claims 1
- 239000000758 substrate Substances 0.000 claims 1
- 239000011230 binding agent Substances 0.000 description 75
- 239000010410 layer Substances 0.000 description 49
- 239000007864 aqueous solution Substances 0.000 description 21
- 239000002952 polymeric resin Substances 0.000 description 18
- 229920003002 synthetic resin Polymers 0.000 description 18
- WSFSSNUMVMOOMR-UHFFFAOYSA-N formaldehyde Natural products O=C WSFSSNUMVMOOMR-UHFFFAOYSA-N 0.000 description 16
- 239000010408 film Substances 0.000 description 14
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 14
- WSFSSNUMVMOOMR-NJFSPNSNSA-N methanone Chemical compound O=[14CH2] WSFSSNUMVMOOMR-NJFSPNSNSA-N 0.000 description 14
- 239000007787 solid Substances 0.000 description 14
- 239000000243 solution Substances 0.000 description 14
- 150000005846 sugar alcohols Polymers 0.000 description 14
- 238000005096 rolling process Methods 0.000 description 10
- 229920005822 acrylic binder Polymers 0.000 description 8
- 229920005823 ACRODUR® Polymers 0.000 description 7
- 229920000178 Acrylic resin Polymers 0.000 description 7
- 239000004925 Acrylic resin Substances 0.000 description 7
- 229920000877 Melamine resin Polymers 0.000 description 7
- 229920002125 Sokalan® Polymers 0.000 description 7
- OSGAYBCDTDRGGQ-UHFFFAOYSA-L calcium sulfate Chemical compound [Ca+2].[O-]S([O-])(=O)=O OSGAYBCDTDRGGQ-UHFFFAOYSA-L 0.000 description 7
- 239000003431 cross linking reagent Substances 0.000 description 7
- IVJISJACKSSFGE-UHFFFAOYSA-N formaldehyde;1,3,5-triazine-2,4,6-triamine Chemical compound O=C.NC1=NC(N)=NC(N)=N1 IVJISJACKSSFGE-UHFFFAOYSA-N 0.000 description 7
- 239000007788 liquid Substances 0.000 description 7
- 239000000463 material Substances 0.000 description 7
- 239000004584 polyacrylic acid Substances 0.000 description 7
- 229920001225 polyester resin Polymers 0.000 description 7
- 239000004645 polyester resin Substances 0.000 description 7
- 241000587161 Gomphocarpus Species 0.000 description 6
- 229920006395 saturated elastomer Polymers 0.000 description 6
- 238000010276 construction Methods 0.000 description 5
- 239000000126 substance Substances 0.000 description 5
- 238000012360 testing method Methods 0.000 description 5
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 4
- 150000001875 compounds Chemical class 0.000 description 4
- 239000011152 fibreglass Substances 0.000 description 4
- 239000005340 laminated glass Substances 0.000 description 4
- 229920003986 novolac Polymers 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- 238000006243 chemical reaction Methods 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 3
- 238000004132 cross linking Methods 0.000 description 3
- 239000000945 filler Substances 0.000 description 3
- 239000011521 glass Substances 0.000 description 3
- 229920006255 plastic film Polymers 0.000 description 3
- 239000002985 plastic film Substances 0.000 description 3
- 229920001169 thermoplastic Polymers 0.000 description 3
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 2
- 229920001410 Microfiber Polymers 0.000 description 2
- XSQUKJJJFZCRTK-UHFFFAOYSA-N Urea Chemical compound NC(N)=O XSQUKJJJFZCRTK-UHFFFAOYSA-N 0.000 description 2
- 239000004202 carbamide Substances 0.000 description 2
- 239000004568 cement Substances 0.000 description 2
- 239000013078 crystal Substances 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 239000012784 inorganic fiber Substances 0.000 description 2
- 239000011159 matrix material Substances 0.000 description 2
- 239000003658 microfiber Substances 0.000 description 2
- 238000001000 micrograph Methods 0.000 description 2
- 239000000049 pigment Substances 0.000 description 2
- 239000011505 plaster Substances 0.000 description 2
- 239000004014 plasticizer Substances 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 239000004810 polytetrafluoroethylene Substances 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 238000003786 synthesis reaction Methods 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 229920006358 Fluon Polymers 0.000 description 1
- 241000233866 Fungi Species 0.000 description 1
- 229920006360 Hostaflon Polymers 0.000 description 1
- 229920006361 Polyflon Polymers 0.000 description 1
- 229920002472 Starch Polymers 0.000 description 1
- 239000004809 Teflon Substances 0.000 description 1
- 229920006362 Teflon® Polymers 0.000 description 1
- 239000004775 Tyvek Substances 0.000 description 1
- 229920000690 Tyvek Polymers 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000004480 active ingredient Substances 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 150000001336 alkenes Chemical class 0.000 description 1
- 230000000844 anti-bacterial effect Effects 0.000 description 1
- 239000003899 bactericide agent Substances 0.000 description 1
- 238000001354 calcination Methods 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 238000007385 chemical modification Methods 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 229910052570 clay Inorganic materials 0.000 description 1
- 230000015271 coagulation Effects 0.000 description 1
- 238000005345 coagulation Methods 0.000 description 1
- 238000009833 condensation Methods 0.000 description 1
- 230000005494 condensation Effects 0.000 description 1
- 230000001143 conditioned effect Effects 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000013530 defoamer Substances 0.000 description 1
- 239000004088 foaming agent Substances 0.000 description 1
- 229920001903 high density polyethylene Polymers 0.000 description 1
- 239000004700 high-density polyethylene Substances 0.000 description 1
- 229910010272 inorganic material Inorganic materials 0.000 description 1
- 239000011147 inorganic material Substances 0.000 description 1
- 229910052500 inorganic mineral Inorganic materials 0.000 description 1
- 239000002917 insecticide Substances 0.000 description 1
- 238000002386 leaching Methods 0.000 description 1
- 238000011068 loading method Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000010445 mica Substances 0.000 description 1
- 229910052618 mica group Inorganic materials 0.000 description 1
- 239000011707 mineral Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- RWYGQIQKHRMKFH-UHFFFAOYSA-N naphthalene;sulfuric acid Chemical compound OS(O)(=O)=O.C1=CC=CC2=CC=CC=C21 RWYGQIQKHRMKFH-UHFFFAOYSA-N 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 230000002028 premature Effects 0.000 description 1
- 238000007639 printing Methods 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 239000008107 starch Substances 0.000 description 1
- 235000019698 starch Nutrition 0.000 description 1
- 229920001909 styrene-acrylic polymer Polymers 0.000 description 1
- 239000000454 talc Substances 0.000 description 1
- 229910052623 talc Inorganic materials 0.000 description 1
- BFKJFAAPBSQJPD-UHFFFAOYSA-N tetrafluoroethene Chemical compound FC(F)=C(F)F BFKJFAAPBSQJPD-UHFFFAOYSA-N 0.000 description 1
- 238000009489 vacuum treatment Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B13/00—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material
- B32B13/14—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material next to a fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B13/00—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material
- B32B13/04—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material comprising such water setting substance as the main or only constituent of a layer, which is next to another layer of the same or of a different material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/10—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure
- B32B37/1018—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the pressing technique, e.g. using action of vacuum or fluid pressure using only vacuum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/12—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by using adhesives
- B32B37/1207—Heat-activated adhesive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
- B32B37/16—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with all layers existing as coherent layers before laminating
- B32B37/20—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with all layers existing as coherent layers before laminating involving the assembly of continuous webs only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/022—Non-woven fabric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/18—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer of foamed material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
- B32B5/245—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer another layer next to it being a foam layer
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B2/00—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls
- E04B2/02—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls built-up from layers of building elements
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C2/00—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels
- E04C2/02—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials
- E04C2/04—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials of concrete or other stone-like material; of asbestos cement; of cement and other mineral fibres
- E04C2/043—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials of concrete or other stone-like material; of asbestos cement; of cement and other mineral fibres of plaster
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/02—Composition of the impregnated, bonded or embedded layer
- B32B2260/021—Fibrous or filamentary layer
- B32B2260/023—Two or more layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/04—Impregnation, embedding, or binder material
- B32B2260/046—Synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
- B32B2262/101—Glass fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2305/00—Condition, form or state of the layers or laminate
- B32B2305/10—Fibres of continuous length
- B32B2305/20—Fibres of continuous length in the form of a non-woven mat
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/542—Shear strength
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/72—Density
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2310/00—Treatment by energy or chemical effects
- B32B2310/028—Treatment by energy or chemical effects using vibration, e.g. sonic or ultrasonic
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2323/00—Polyalkenes
- B32B2323/04—Polyethylene
- B32B2323/046—LDPE, i.e. low density polyethylene
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2323/00—Polyalkenes
- B32B2323/10—Polypropylene
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2333/00—Polymers of unsaturated acids or derivatives thereof
- B32B2333/04—Polymers of esters
- B32B2333/08—Polymers of acrylic acid esters, e.g. PMA, i.e. polymethylacrylate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2355/00—Specific polymers obtained by polymerisation reactions only involving carbon-to-carbon unsaturated bonds, not provided for in a single one of index codes B32B2323/00 - B32B2333/00
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2367/00—Polyesters, e.g. PET, i.e. polyethylene terephthalate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2375/00—Polyureas; Polyurethanes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2419/00—Buildings or parts thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2607/00—Walls, panels
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B2/00—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls
- E04B2/02—Walls, e.g. partitions, for buildings; Wall construction with regard to insulation; Connections specially adapted to walls built-up from layers of building elements
- E04B2002/0256—Special features of building elements
- E04B2002/0286—Building elements with coatings
Landscapes
- Engineering & Computer Science (AREA)
- Structural Engineering (AREA)
- Architecture (AREA)
- Physics & Mathematics (AREA)
- Civil Engineering (AREA)
- Fluid Mechanics (AREA)
- Textile Engineering (AREA)
- Electromagnetism (AREA)
- Laminated Bodies (AREA)
Abstract
Description
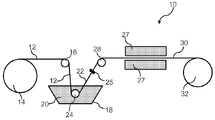
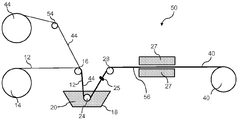
도 2는 유리 섬유 매트가 열경화성 고분자 수지로 처리되는 개략 공정도이다.
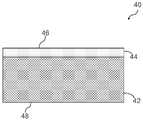
도 3은 이층 유리 섬유 매트 복합재의 개략도이다.
도 4는 이층 유리 섬유 매트 제조 개략 공정도이다.
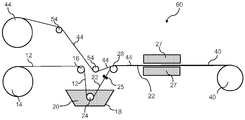
도 5는 대안의 이층 유리 섬유 매트 제조 개략 공정도이다.
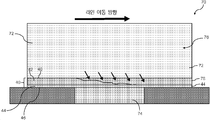
도 6은 이층 유리 섬유 매트를 가지는 석고 제품 제조 개략 공정도이다.
Claims (10)
- 석고 제품으로서,
석고 코어 및
이층 극성 유리 섬유 매트를 포함하고,
이층 극성 유리 섬유 매트는 일측에서 석고 코어를 덮고
이층 극성 유리 섬유 매트는 정면 및 배면을 가지고, 이층 극성 유리 섬유 매트는 유리 섬유 매트 및 최상 다공층을 포함하고, 최상 다공층은 일측에서 유리 섬유 매트에 부착되어 정면을 형성하고, 석고 코어는 이층 극성 유리 섬유 매트의 배면에서 유리 섬유 매트와 접촉하고;
유리 섬유 매트는 유리 섬유를 포함하고, 유리 섬유는 석고와 가교되고 압축되며;
최상 다공층은 합성 막, 고분자 필름 및 합성지로 이루어진 군에서 선택되는, 석고 제품. - 제1항에 있어서, 유리 섬유 매트 중 유리 섬유는 폴리아크릴레이트, 폴리스티렌, 폴리에스테르, 폴리에틸렌, 폴리프로필렌, 폴리부틸렌 및 이들 혼합물로 이루어진 군에서 선택되는 열경화성 고분자 수지와 가교되는, 석고 제품.
- 제1항에 있어서, 최상 다공층은 합성 막, 고분자 필름 및 합성지로 이루어진 군에서 선택되는, 석고 제품.
- 제1항에 있어서, 최상 다공층은 다음 중 적어도 하나: 폴리사불화에틸렌, 폴리프로필렌 섬유, LDPE (저밀도 폴리에틸렌) 섬유, 아크릴 섬유, 폴리에스테르 섬유, 폴리에스테르/나일론 섬유, 우레탄 필름, 플라스틱 필름, 폴리우레탄 필름 및 플라스틱 망으로 제조되는, 석고 제품.
- 제1항에 있어서, 최상 다공층은 폴리아크릴레이트, 폴리스티렌, 폴리에스테르, 폴리에틸렌, 폴리프로필렌, 폴리부틸렌, 페놀-포름알데히드, 요소-포름알데히드, 멜라민-포름알데히드 및 임의의 이들 혼합물로 이루어진 군에서 선택되는 열경화성 고분자 수지에 의해 유리 섬유 매트에 부착되는, 석고 제품.
- 제1항에 있어서, 유리 섬유 매트의 공극률은 최상 다공층의 공극률과 상이하고, 최상 다공층의 공극률 범위는 20 내지 80 sec/100 cc인, 석고 제품.
- 석고 제품 제조 방법으로서,
유리 섬유 매트 획득 단계;
합성지, 합성 필름 및 막으로 이루어진 군에서 선택되는 다공성 합성 재료 획득 단계;
유리 섬유 매트를 열경화성 고분자 수지 중에 담지하여 유리 섬유 매트를 열경화성 고분자 수지로 적층하는 단계;
유리 섬유 매트 일측에 다공성 합성 재료를 적층하여 정면을 형성하는 단계;
열에 노출시켜 열경화성 고분자 수지를 경화하여 일측에서 다공성 합성 재료로 덮인 이층 극성 유리 섬유 매트를 획득하는 단계;
소성 석고 및 물을 포함하는 석고 슬러리 제조 단계;
석고 슬러리를 경화된 이층 극성 유리 섬유 매트 배면에 적층하는 단계; 및
석고 제품을 고화하는 단계를 포함하는, 석고 제품 제조 방법. - 제10항에 있어서, 다공성 합성 재료를 적층하는 단계는 유리 섬유 매트를 열경화성 고분자 수지에 담지하기 전에 진행되는, 석고 제품 제조 방법.
- 제10항에 있어서, 석고 슬러리가 적층된 후, 그러나 고화되기 전에 진공이 이층 극성 유리 섬유 매트의 정면에 인가되는, 석고 제품 제조 방법.
- 제10항에 있어서, 석고 슬러리를 이층 유리 섬유 매트의 유리 섬유에 관통시키기 용이하도록 다음 단계들: 석고 슬러리가 경화된 이층 극성 유리 섬유 매트의 배면에 적층된 후 경화된 이층 극성 유리 섬유 매트의 정면에 진공을 인가하는 단계; 석고 슬러리가 경화된 이층 유리 섬유 매트의 배면에 적층되기 전, 동시에 또는 이후에 연속하여 경화된 이층 극성 유리 섬유 매트에 진동을 유발시키는 단계; 및 석고 슬러리가 경화된 이층 유리 섬유 매트의 배면에 적층되기 전, 동시에 또는 이후에 연속하여 경화된 이층 극성 유리 섬유 매트에 초음파를 인가하는 단계 중 적어도 하나 단계가 수행되는, 석고 제품 제조 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/482,541 | 2014-09-10 | ||
| US14/482,541 US20160069070A1 (en) | 2014-09-10 | 2014-09-10 | Two-layer glass fiber mat composite |
| PCT/US2015/047858 WO2016040045A1 (en) | 2014-09-10 | 2015-09-01 | A two-layer glass fiber mat composite |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20170052598A true KR20170052598A (ko) | 2017-05-12 |
Family
ID=54238511
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177007820A Ceased KR20170052598A (ko) | 2014-09-10 | 2015-09-01 | 이층 유리 섬유 매트 복합재 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20160069070A1 (ko) |
| KR (1) | KR20170052598A (ko) |
| AU (1) | AU2015315577B2 (ko) |
| CA (1) | CA2959983A1 (ko) |
| MX (1) | MX2017002265A (ko) |
| WO (1) | WO2016040045A1 (ko) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10309771B2 (en) | 2015-06-11 | 2019-06-04 | United States Gypsum Company | System and method for determining facer surface smoothness |
| US10207475B2 (en) * | 2016-05-13 | 2019-02-19 | United States Gypsum Company | Mat-faced board |
| WO2017196644A1 (en) * | 2016-05-13 | 2017-11-16 | United States Gypsum Company | Mat-faced board and method for producing board |
| UA122471C2 (uk) * | 2016-12-20 | 2020-11-10 | Кнауф Ґіпс Кґ | Гіпсокартон |
| CA3086492C (en) | 2017-12-19 | 2023-11-14 | Saint-Gobain Adfors Canada, Ltd. | A reinforcing layer, a cementitious board, and method of forming the cementitious board |
| CA3058058A1 (en) | 2018-10-19 | 2020-04-19 | National Gypsum Properties, Llc | Antimicrobial coating for building panel |
| WO2023014771A1 (en) | 2021-08-06 | 2023-02-09 | Owens Corning Intellectual Capital, Llc | Coated reinforced composite facer and insulation assembly including the same |
| CN119056607B (zh) * | 2024-11-01 | 2025-01-10 | 金隅星节能保温科技(唐山)有限公司 | 一种玻璃纤维弹性毡的胶水雾化喷涂工艺 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2396362A1 (en) * | 2000-01-05 | 2001-07-12 | Saint-Gobain Technical Fabrics Of America, Inc. | Smooth reinforced cementitious boards and methods of making same |
| US20020157573A1 (en) * | 2001-02-02 | 2002-10-31 | Pellett Alwin W. | Hydraulic cement coatings and method of forming and applying the coatings |
| US6770354B2 (en) * | 2001-04-19 | 2004-08-03 | G-P Gypsum Corporation | Mat-faced gypsum board |
| US20090087616A1 (en) * | 2001-06-06 | 2009-04-02 | Hennis Mark E | Coatings for glass reinforced faced gypsum board |
| WO2003087003A1 (en) * | 2002-04-15 | 2003-10-23 | Kabushikikaisha Sekuto Kagaku | Water-based heat-radiation-preventive coating material for glass, heat-radiation-preventive glass, and method of preventing heat radiation |
| US7989370B2 (en) * | 2003-10-17 | 2011-08-02 | Georgia-Pacific Gypsum Llc | Interior wallboard and method of making same |
| US7932193B2 (en) * | 2004-02-17 | 2011-04-26 | Johns Manville | Coated mat products, laminates and method |
| US7745357B2 (en) * | 2004-03-12 | 2010-06-29 | Georgia-Pacific Gypsum Llc | Use of pre-coated mat for preparing gypsum board |
| US8034416B2 (en) * | 2005-05-26 | 2011-10-11 | Georgia-Pacific Chemicals Llc | Method for making mold-and moisture-resistant gypsum boards |
| US7763134B1 (en) * | 2005-09-19 | 2010-07-27 | Building Materials Investment Corporation | Facer for insulation boards and other construction boards |
| US20080003903A1 (en) * | 2005-12-21 | 2008-01-03 | Malay Nandi | Coated nonwoven mat |
| US8409391B2 (en) * | 2010-06-07 | 2013-04-02 | Certainteed Gypsum, Inc. | Method for constructing composite building boards using dissolvable films |
| US10500761B2 (en) * | 2014-08-25 | 2019-12-10 | United States Gypsum Company | Method to improve surface finish of glass fiber mat |
-
2014
- 2014-09-10 US US14/482,541 patent/US20160069070A1/en not_active Abandoned
-
2015
- 2015-09-01 WO PCT/US2015/047858 patent/WO2016040045A1/en not_active Ceased
- 2015-09-01 CA CA2959983A patent/CA2959983A1/en not_active Abandoned
- 2015-09-01 AU AU2015315577A patent/AU2015315577B2/en not_active Ceased
- 2015-09-01 MX MX2017002265A patent/MX2017002265A/es unknown
- 2015-09-01 KR KR1020177007820A patent/KR20170052598A/ko not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2016040045A1 (en) | 2016-03-17 |
| AU2015315577A1 (en) | 2017-04-13 |
| CA2959983A1 (en) | 2016-03-17 |
| MX2017002265A (es) | 2017-05-03 |
| US20160069070A1 (en) | 2016-03-10 |
| AU2015315577B2 (en) | 2019-04-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU2015315577B2 (en) | A two-layer glass fiber mat composite | |
| CN109476113B (zh) | 包括粉末涂覆层的预浸料、芯和复合制品 | |
| AU2014321616B2 (en) | Prepregs, cores, composites and artices including repellent materials | |
| CN104245305B (zh) | 适用于湿润或潮湿区域的石膏板 | |
| KR102619932B1 (ko) | 향상된 성형성을 제공하는 표면층을 포함하는 복합 물품 | |
| JP2026062662A (ja) | 強化熱可塑性表面層およびコア層を含む多層アセンブリ | |
| AU2022275431A1 (en) | Acoustic prepregs, cores and composite articles and methods of using them | |
| KR20170044131A (ko) | 유리섬유 매트의 표면 마감 개선 방법 | |
| DK153064B (da) | Bygnings- eller konstruktionselement samt fremgangsmaade til brug ved fremstilling af et saadant element | |
| KR20070094894A (ko) | 천연 섬유를 함유하는 복합재 열가소성 시트 | |
| JP2007530320A (ja) | 表面被覆を有する繊維強化熱可塑性プラスチックシート | |
| EP3578356A1 (en) | Composite articles including textured films and recreational vehicle articles including them | |
| WO2009137466A2 (en) | Acoustic composite | |
| JP2026062698A (ja) | 軽量強化熱可塑性物品を製造するための方法およびシステム | |
| KR20170039678A (ko) | 개선된 유리 섬유 매트를 가지는 석고 제품 | |
| KR102207655B1 (ko) | 샌드위치 패널 및 샌드위치 패널의 제조방법 | |
| JP2021526984A (ja) | 非平滑フィルムを含む、複合物品、及びそれを含む調度品 | |
| JP2007168292A (ja) | 内装材用基材 | |
| JP2000291175A (ja) | 不燃性化粧板及び製造方法 | |
| KR20210023123A (ko) | 건축용 패널 제조방법 | |
| JPH11254568A (ja) | 繊維板及びその製造法 | |
| JP2013194392A (ja) | 建築部材用複合シートおよび建築部材 | |
| JP2000071228A (ja) | 複合成形品よりなる凹凸模様つき型枠およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20170322 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20180807 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20190829 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20200206 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20190829 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |