KR20170079655A - 에어백 원단 및 그 제조방법 - Google Patents
에어백 원단 및 그 제조방법 Download PDFInfo
- Publication number
- KR20170079655A KR20170079655A KR1020150190448A KR20150190448A KR20170079655A KR 20170079655 A KR20170079655 A KR 20170079655A KR 1020150190448 A KR1020150190448 A KR 1020150190448A KR 20150190448 A KR20150190448 A KR 20150190448A KR 20170079655 A KR20170079655 A KR 20170079655A
- Authority
- KR
- South Korea
- Prior art keywords
- fabric
- airbags
- coating
- airbag
- coating layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/37—Macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/564—Polyureas, polyurethanes or other polymers having ureide or urethane links; Precondensation products forming them
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60R—VEHICLES, VEHICLE FITTINGS, OR VEHICLE PARTS, NOT OTHERWISE PROVIDED FOR
- B60R21/00—Arrangements or fittings on vehicles for protecting or preventing injuries to occupants or pedestrians in case of accidents or other traffic risks
- B60R21/02—Occupant safety arrangements or fittings, e.g. crash pads
- B60R21/16—Inflatable occupant restraints or confinements designed to inflate upon impact or impending impact, e.g. air bags
- B60R21/23—Inflatable members
- B60R21/235—Inflatable members characterised by their material
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D1/00—Woven fabrics designed to make specified articles
- D03D1/02—Inflatable articles
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D15/00—Woven fabrics characterised by the material, structure or properties of the fibres, filaments, yarns, threads or other warp or weft elements used
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06B—TREATING TEXTILE MATERIALS USING LIQUIDS, GASES OR VAPOURS
- D06B3/00—Passing of textile materials through liquids, gases or vapours to effect treatment, e.g. washing, dyeing, bleaching, sizing, impregnating
- D06B3/10—Passing of textile materials through liquids, gases or vapours to effect treatment, e.g. washing, dyeing, bleaching, sizing, impregnating of fabrics
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/21—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/263—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds of unsaturated carboxylic acids; Salts or esters thereof
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/21—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/263—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds of unsaturated carboxylic acids; Salts or esters thereof
- D06M15/277—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds of unsaturated carboxylic acids; Salts or esters thereof containing fluorine
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/21—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/327—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds of unsaturated alcohols or esters thereof
- D06M15/333—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds of unsaturated alcohols or esters thereof of vinyl acetate; Polyvinylalcohol
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/19—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with synthetic macromolecular compounds
- D06M15/37—Macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D06M15/643—Macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds containing silicon in the main chain
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06M—TREATMENT, NOT PROVIDED FOR ELSEWHERE IN CLASS D06, OF FIBRES, THREADS, YARNS, FABRICS, FEATHERS OR FIBROUS GOODS MADE FROM SUCH MATERIALS
- D06M15/00—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment
- D06M15/693—Treating fibres, threads, yarns, fabrics, or fibrous goods made from such materials, with macromolecular compounds; Such treatment combined with mechanical treatment with natural or synthetic rubber, or derivatives thereof
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2505/00—Industrial
- D10B2505/12—Vehicles
- D10B2505/124—Air bags
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
Abstract
Description
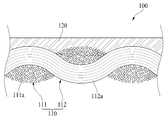
도 1은 본 발명의 일 실시예에 따른 에어백 원단의 단면도이다.
| 실시예1 | 실시예2 | 실시예3 | 비교예 | ||
| 캘린더링 실시 여부 | ○ | ○ | ○ | × | |
| 캘린더롤 온도(℃) | 80 | 100 | 130 | - | |
| 강연도(N) | 경사 | 14.0 | 13.5 | 12.8 | 18.4 |
| 위사 | 13.8 | 12.7 | 12.3 | 16.9 | |
| 공기투과도(l/dm2/min) | 0.85 | 0.84 | 0.78 | 2.32 | |
| 마찰계수(μ) | 0.63 | 0.56 | 0.54 | 1.12 | |
111: 경사 112: 위사
120: 코팅층
Claims (11)
- 섬유 기재 및 상기 섬유 기재 상의 코팅층을 포함하는 에어백용 원단에 있어서,
상기 섬유 기재는 200 내지 500 dtex의 섬도를 각각 갖는 경사들 및 위사들을 포함하고,
상기 섬유 기재는 20 내지 46 th/inch의 경사밀도 및 위사밀도를 가지며,
상기 에어백용 원단은 경사 방향 및 위사 방향 모두에 있어서 15N 이하의 강연도를 갖고,
상기 코팅층이 형성되어 있는 상기 에어백용 원단의 표면의 마찰계수(μ)는 1.0 이하인,
에어백용 원단. - 제1항에 있어서,
상기 에어백용 원단의 공기 투과도는 2.0 l/dm2/min 이하인
에어백용 원단. - 제1항에 있어서,
상기 코팅층은 폴리우레탄 수지, 아크릴 수지, 아크릴로니트릴 부타디엔 고무 라텍스, 스타일렌 부타디엔 고무 라텍스, 천연고무, 클로로프렌 라텍스, 및 폴리비닐알코올(PVA) 수지 중 적어도 하나를 포함하는,
에어백용 원단. - 제1항에 있어서,
상기 코팅층은 폴리우레탄 수지를 포함하고,
상기 섬유 기재 상의 상기 코팅층의 도포량은 10 내지 30 g/m2인,
에어백용 원단. - 제1항에 있어서,
상기 섬유 기재에 가해진 소수성 폴리머를 더 포함하고,
상기 소수성 폴리머는 실록산계 폴리머, 불소계 폴리머, 아크릴계 폴리머, 이들 중 2 이상의 혼합물, 및 이들 중 2 이상의 코폴리머 중 적어도 하나를 포함하는,
에어백용 원단. - 제5항에 있어서,
상기 소수성 폴리머의 중량은 상기 섬유 기재의 중량의 0.01 내지 5 %인,
에어백용 원단. - 200 내지 500 dtex의 섬도를 갖는 원사들을 경사 및 위사로 사용하여 20 내지 46 th/inch의 경사밀도 및 위사밀도를 갖는 섬유 기재를 준비하는 단계;
수분산 수지를 포함하는 코팅 조성물을 상기 섬유 기재 상에 코팅하는 단계;
상기 코팅 조성물로 코팅된 상기 섬유 기재를 건조시키는 단계; 및
상기 건조된 섬유 기재를 캘린더 롤을 통과시키는 단계를 포함하는,
에어백용 원단의 제조방법. - 제7항에 있어서,
상기 캘린더 롤의 온도는 80 내지 200℃인,
에어백용 원단의 제조방법. - 제7항에 있어서,
상기 코팅 단계는,
상기 수분산 수지를 포함하는 코팅 조성물 내에 상기 섬유 기재를 디핑하는 단계; 및
상기 코팅 조성물의 도포량을 조절하기 위하여 상기 섬유 기재를 스퀴징하는 단계를 포함하는,
에어백용 원단의 제조방법. - 제7항에 있어서,
상기 코팅 단계 전에, 상기 섬유 기재를 발수제로 처리하는 단계를 더 포함하는,
에어백용 원단의 제조방법. - 제10항에 있어서,
상기 발수제는 실록산계 폴리머, 불소계 폴리머, 아크릴계 폴리머, 이들 중 2 이상의 혼합물, 및 이들 중 2 이상의 코폴리머 중 적어도 하나를 포함하는,
에어백용 원단의 제조방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020150190448A KR102183667B1 (ko) | 2015-12-30 | 2015-12-30 | 에어백 원단 및 그 제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020150190448A KR102183667B1 (ko) | 2015-12-30 | 2015-12-30 | 에어백 원단 및 그 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170079655A true KR20170079655A (ko) | 2017-07-10 |
| KR102183667B1 KR102183667B1 (ko) | 2020-11-26 |
Family
ID=59355549
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020150190448A Active KR102183667B1 (ko) | 2015-12-30 | 2015-12-30 | 에어백 원단 및 그 제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102183667B1 (ko) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190056546A (ko) * | 2017-11-17 | 2019-05-27 | (주) 재화 | 친환경 섬유 원단의 제조방법 및 이에 의해 제조된 친환경 섬유 원단 |
| KR20210129630A (ko) * | 2019-03-04 | 2021-10-28 | 도레이 카부시키가이샤 | 에어백용 바탕천 및 에어백용 바탕천의 제조 방법 |
| US11214895B2 (en) | 2015-11-06 | 2022-01-04 | Inv Performance Materials, Llc | Low permeability and high strength fabric and methods of making the same |
| KR20220072977A (ko) * | 2020-11-26 | 2022-06-03 | 다이텍연구원 | 에어백용 코팅 직물의 제조방법 |
| CN115816957A (zh) * | 2022-11-16 | 2023-03-21 | 惠州市恒吉纺织品有限公司 | 一种改性再生rpva涂层布料及其制备方法 |
| US11634841B2 (en) | 2017-05-02 | 2023-04-25 | Inv Performance Materials, Llc | Low permeability and high strength woven fabric and methods of making the same |
| US11708045B2 (en) | 2017-09-29 | 2023-07-25 | Inv Performance Materials, Llc | Airbags and methods for production of airbags |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0516753A (ja) * | 1991-07-05 | 1993-01-26 | Toray Ind Inc | エアバツグの製造方法 |
| KR20020086757A (ko) * | 2000-04-07 | 2002-11-18 | 아사히 가세이 가부시키가이샤 | 코팅 포백 및 에어백 |
| JP2010053493A (ja) * | 2008-08-29 | 2010-03-11 | Dow Corning Toray Co Ltd | 織物被覆用液状シリコーンゴム組成物及び被覆織物 |
| KR20120085899A (ko) * | 2009-11-12 | 2012-08-01 | 다우 코닝 코포레이션 | 코팅된 직물 제품 |
-
2015
- 2015-12-30 KR KR1020150190448A patent/KR102183667B1/ko active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0516753A (ja) * | 1991-07-05 | 1993-01-26 | Toray Ind Inc | エアバツグの製造方法 |
| KR20020086757A (ko) * | 2000-04-07 | 2002-11-18 | 아사히 가세이 가부시키가이샤 | 코팅 포백 및 에어백 |
| JP2010053493A (ja) * | 2008-08-29 | 2010-03-11 | Dow Corning Toray Co Ltd | 織物被覆用液状シリコーンゴム組成物及び被覆織物 |
| KR20120085899A (ko) * | 2009-11-12 | 2012-08-01 | 다우 코닝 코포레이션 | 코팅된 직물 제품 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11214895B2 (en) | 2015-11-06 | 2022-01-04 | Inv Performance Materials, Llc | Low permeability and high strength fabric and methods of making the same |
| US11634841B2 (en) | 2017-05-02 | 2023-04-25 | Inv Performance Materials, Llc | Low permeability and high strength woven fabric and methods of making the same |
| US11708045B2 (en) | 2017-09-29 | 2023-07-25 | Inv Performance Materials, Llc | Airbags and methods for production of airbags |
| KR20190056546A (ko) * | 2017-11-17 | 2019-05-27 | (주) 재화 | 친환경 섬유 원단의 제조방법 및 이에 의해 제조된 친환경 섬유 원단 |
| KR20210129630A (ko) * | 2019-03-04 | 2021-10-28 | 도레이 카부시키가이샤 | 에어백용 바탕천 및 에어백용 바탕천의 제조 방법 |
| KR20220072977A (ko) * | 2020-11-26 | 2022-06-03 | 다이텍연구원 | 에어백용 코팅 직물의 제조방법 |
| CN115816957A (zh) * | 2022-11-16 | 2023-03-21 | 惠州市恒吉纺织品有限公司 | 一种改性再生rpva涂层布料及其制备方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102183667B1 (ko) | 2020-11-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102183667B1 (ko) | 에어백 원단 및 그 제조방법 | |
| CN110603173B (zh) | 低渗透性和高强度织造织物及其制造方法 | |
| CN108463586B (zh) | 低渗透率和高强度织物及其制造方法 | |
| WO2010147177A1 (ja) | ダウンプルーフ性織物 | |
| KR101569558B1 (ko) | 방탄 원단 및 그 제조방법 | |
| CN1482963A (zh) | 较好的用于转移涂层或薄膜涂层的编织织物-弹性体复合材料 | |
| WO2013118755A1 (ja) | エアバッグ用コーティング基布及びエアバッグ用コーティング基布の製造方法 | |
| CN1437532A (zh) | 较好的用于转移涂层或薄膜涂层的机织织物-弹性体的复合材料 | |
| WO2008023843A1 (en) | Base fabric for airbag and airbag | |
| US9732465B2 (en) | Coated fabric for air bag and method for manufacturing the same | |
| CN107548420A (zh) | 新型uhmwpe纤维及生产方法 | |
| KR20170061667A (ko) | 시트형상물의 제조 방법 | |
| JPWO2015029933A1 (ja) | エアバッグ用コート布 | |
| JP2025004021A (ja) | エアバッグ用ポリエステル基布 | |
| JP5901468B2 (ja) | 伸縮性難燃人工皮革 | |
| KR101765730B1 (ko) | 코팅된 경량 직물, 특히 비행돛용 경량 직물 | |
| KR102068260B1 (ko) | 에어백용 원단 및 그 제조방법 | |
| WO2018003459A1 (ja) | 複合シート状物およびその製造方法 | |
| KR101843663B1 (ko) | 코팅 직물 | |
| JPS6197148A (ja) | 可撓性を有する高モジュラス、低伸びの繊維の束 | |
| KR102124508B1 (ko) | 에어백 원단 및 그 제조방법 | |
| JP5469292B2 (ja) | エアバッグ用基布及びエアバッグ | |
| JP7300994B2 (ja) | エアバッグ用基布およびエアバッグ | |
| KR20160080212A (ko) | 에어백용 원단 및 그 제조방법 | |
| JP2015045117A (ja) | シート状物およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-3-3-R10-R13-asn-PN2301 St.27 status event code: A-3-3-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-2-2-P10-P22-nap-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-3-3-R10-R13-asn-PN2301 St.27 status event code: A-3-3-R10-R11-asn-PN2301 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| E14-X000 | Pre-grant third party observation filed |
St.27 status event code: A-2-3-E10-E14-opp-X000 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 6 |