KR20170094325A - 압출된 시일부, 트림, 및 코어를 갖는 글레이징 및 상기 글레이징의 제조 방법 - Google Patents
압출된 시일부, 트림, 및 코어를 갖는 글레이징 및 상기 글레이징의 제조 방법 Download PDFInfo
- Publication number
- KR20170094325A KR20170094325A KR1020177018841A KR20177018841A KR20170094325A KR 20170094325 A KR20170094325 A KR 20170094325A KR 1020177018841 A KR1020177018841 A KR 1020177018841A KR 20177018841 A KR20177018841 A KR 20177018841A KR 20170094325 A KR20170094325 A KR 20170094325A
- Authority
- KR
- South Korea
- Prior art keywords
- trim
- foot
- glazing
- extruded seal
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60R—VEHICLES, VEHICLE FITTINGS, OR VEHICLE PARTS, NOT OTHERWISE PROVIDED FOR
- B60R13/00—Elements for body-finishing, identifying, or decorating; Arrangements or adaptations for advertising purposes
- B60R13/06—Sealing strips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60J—WINDOWS, WINDSCREENS, NON-FIXED ROOFS, DOORS, OR SIMILAR DEVICES FOR VEHICLES; REMOVABLE EXTERNAL PROTECTIVE COVERINGS SPECIALLY ADAPTED FOR VEHICLES
- B60J10/00—Sealing arrangements
- B60J10/20—Sealing arrangements characterised by the shape
- B60J10/26—Sealing arrangements characterised by the shape characterised by the surface shape
- B60J10/265—Sealing arrangements characterised by the shape characterised by the surface shape the surface being primarily decorative
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60J—WINDOWS, WINDSCREENS, NON-FIXED ROOFS, DOORS, OR SIMILAR DEVICES FOR VEHICLES; REMOVABLE EXTERNAL PROTECTIVE COVERINGS SPECIALLY ADAPTED FOR VEHICLES
- B60J10/00—Sealing arrangements
- B60J10/30—Sealing arrangements characterised by the fastening means
- B60J10/36—Sealing arrangements characterised by the fastening means using separately inserted fastening means, e.g. using clips, beads or strips
- B60J10/365—Sealing arrangements characterised by the fastening means using separately inserted fastening means, e.g. using clips, beads or strips comprising beads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60J—WINDOWS, WINDSCREENS, NON-FIXED ROOFS, DOORS, OR SIMILAR DEVICES FOR VEHICLES; REMOVABLE EXTERNAL PROTECTIVE COVERINGS SPECIALLY ADAPTED FOR VEHICLES
- B60J10/00—Sealing arrangements
- B60J10/70—Sealing arrangements specially adapted for windows or windscreens
- B60J10/74—Sealing arrangements specially adapted for windows or windscreens for sliding window panes, e.g. sash guides
- B60J10/78—Sealing arrangements specially adapted for windows or windscreens for sliding window panes, e.g. sash guides adjacent to corner pieces, mirror supports or quarter windows
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60R—VEHICLES, VEHICLE FITTINGS, OR VEHICLE PARTS, NOT OTHERWISE PROVIDED FOR
- B60R13/00—Elements for body-finishing, identifying, or decorating; Arrangements or adaptations for advertising purposes
- B60R13/04—External Ornamental or guard strips; Ornamental inscriptive devices thereon
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Seal Device For Vehicle (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
Description
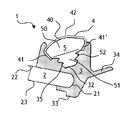
- 도 1은 본 발명에 따른 글레이징의 단면도를 도시하고,
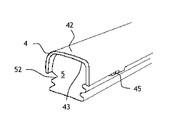
- 도 2는 트림의 탭이 뒤로 접히기 전 도 1의 글레이징의 트림 및 코어의 부분 사시도이고,
- 도 3은 트림의 탭이 뒤로 접힌 후, 도 2와 유사한 도면이다.
이들 도면에서, 상이한 요소 사이의 비율이 각 도면에서 관찰되지만, 배경 요소는 일반적으로 그 이해를 용이하게 하기 위해 도시되지 않는다.
Claims (13)
- 글레이징 요소(glazed element)(2), 하나 이상의 압출된 시일(seal)부(3), 상기 글레이징 요소(2)의 모서리를 따라 연장되는 세장(elongate) 형태를 가지고 차량의 외부에서 보이는 외부면(42) 및 상기 외부면(42)의 반대편에 위치하는 내부면(43)을 갖는 하나 이상의 트림(trim)(4), 및 세장 형태를 가지고 단면에서 헤드(head)(50) 및 푸트(foot)(51)를 갖는 코어(5)를 포함하는 차량 글레이징(1)으로서, 상기 코어(5)가 상기 트림(4)의 아래에 위치하며, 상기 헤드(50)의 적어도 일부가 트림(4)의 상기 내부면(43) 및 상기 트림(4) 아래로 돌출하는 상기 푸트(51)와 접하고, 상기 푸트(51)의 적어도 일부가 트림(4)의 상기 내부면(43)과 접하지 않으며, 상기 압출된 시일부(3)는 단면으로 볼 때 상기 글레이징 요소(2), 상기 푸트(51) 및 트림(4)의 상기 외부면(42)의 일부와 접하고, 상기 압출된 시일부(3)가 플라스틱 재료를 상기 글레이징 요소(2) 상에 성형함으로써 제조되는 것을 특징으로 하는 차량 글레이징(1).
- 제1항에 있어서, 상기 코어(5)가 직접 또는 접착제를 통해 상기 압출된 시일부(3)와 접착되고/거나, 상기 푸트(51)가 윤곽의 적어도 일부 상에 하나 이상의 길이방향 홈(52)을 갖는 것을 특징으로 하는 글레이징(1).
- 제1항 또는 제2항에 있어서, 상기 압출된 시일부(3)가 외부면(32) 상에 상기 푸트(51)의 둘레를 보완하는(complementing) 형태의 중공(35)을 갖는 것을 특징으로 하는 글레이징(1).
- 제1항 내지 제3항 중 어느 한 항에 있어서, 상기 푸트(51)가 단면으로 볼 때 헤드(50) 근접부에서 더 넓고 헤드(50)로부터 떨어진 곳에서 더 좁은 부분(section)을 갖는 것을 특징으로 하는 글레이징(1).
- 제1항 내지 제4항 중 어느 한 항에 있어서, 상기 트림(4)이 상기 트림(4)의 길이방향 모서리 상에 위치하고 뒤로 접혀서 상기 푸트(51)와 접하게 되는 하나 이상의 탭(45)을 포함하는 것을 특징으로 하는 글레이징(1).
- 제5항에 있어서, 상기 트림(4)이 상기 트림(4)의 반대편 길이방향 모서리 상에 위치하고 뒤로 접혀서 상기 푸트(51)와 접하게 되는 하나 이상의 반대편 탭을 더 포함하는 것을 특징으로 하는 글레이징(1).
- 제1항 내지 제6항 중 어느 한 항에 있어서, 상기 코어(5)가 상기 트림(4)의 길이와 동일한 길이를 갖는 것을 특징으로 하는 글레이징(1).
- 제1항 내지 제7항 중 어느 한 항에 있어서, 상기 압출된 시일부(3)가 단면으로 볼 때 상기 글레이징 요소(2)의 외부면(22), 내부면(23) 및 모서리면(21)과 접하고, 상기 트림(4)이 상기 글레이징 요소(2)의 상기 내부면(22) 위에 적어도 부분적으로 위치하는 것을 특징으로 하는 글레이징(1).
- 제1항 내지 제7항 중 어느 한 항에 있어서, 상기 푸트(51)가 상기 압출된 시일부(3)의 재료의 통과를 위한 하나 이상의 횡단 구멍(transverse hole)을 포함하는 것을 특징으로 하는 글레이징(1).
- 차량 글레이징(1) 및 특히 제1항 내지 제9항 중 어느 한 항에 따른 글레이징(1)의 제조 방법으로서, 상기 글레이징은 글레이징 요소(2), 하나 이상의 압출된 시일부(3), 상기 글레이징 요소(2)의 모서리를 따라 연장되는 세장 형태를 가지고 차량 외부에서 보이는 외부면(42)과 상기 외부면(42)의 반대편에 위치하는 내부면(43)을 갖는 하나 이상의 트림(4), 및 세장 형태를 가지고 단면에서 헤드(50) 및 푸트(51)을 갖는 코어(5)를 포함하고, 상기 코어(5)가 상기 트림(4)의 아래에 위치하며, 상기 헤드(50)의 적어도 일부가 트림(4)의 상기 내부면(43) 및 상기 트림(4)의 아래로 돌출하는 상기 푸트(51)와 접하고, 상기 푸트(51)의 적어도 일부가 트림(4)의 상기 내부면(43)과 접하지 않으며,
상기 압출된 시일부(3)가 플라스틱 재료를 상기 글레이징 요소(2), 상기 푸트(51), 및 트림(4)의 상기 외부면(42)의 일부 상에 성형함으로써 제조되며, 상기 압출된 시일부(3)가 단면으로 볼 때 상기 글레이징 요소(2), 상기 푸트(51), 및 트림(4)의 상기 외부면(42)의 일부와 접하는 것을 특징으로 하는 방법. - 제10항에 있어서, 상기 코어(5)가 직접 또는 접착제를 통해 상기 압출된 시일부(3)의 상기 플라스틱 재료와 접착되고/거나, 상기 푸트(51)가 윤곽의 적어도 일부에 걸쳐서 하나 이상의 길이방향 홈(52)을 갖는 것을 특징으로 하는 방법.
- 제10항 또는 제11항에 있어서, 상기 트림(4)이 상기 트림(4)의 길이방향 모서리 상에 위치하고 상기 압출된 시일부(3)의 성형 전에 뒤로 접혀서 상기 푸트(51)와 접하게 되는 하나 이상의 탭(45)을 포함하는 것을 특징으로 하는 방법.
- 제12항에 있어서, 상기 트림(4)이 상기 트림(4)의 반대편 길이방향 모서리 상에 위치하고 상기 압출된 시일부(3)의 성형 전에 뒤로 접혀서 상기 푸트(51)와 접하게 되는 하나 이상의 반대편 탭을 더 포함하는 것을 특징으로 하는 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1462330 | 2014-12-12 | ||
| FR1462330A FR3029853B1 (fr) | 2014-12-12 | 2014-12-12 | Vitrage a joint profile, enjoliveur et noyau et procede de fabrication du vitrage. |
| PCT/FR2015/053447 WO2016092231A1 (fr) | 2014-12-12 | 2015-12-11 | Vitrage a joint profile, enjoliveur et noyau et procede de fabrication du vitrage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170094325A true KR20170094325A (ko) | 2017-08-17 |
| KR102455191B1 KR102455191B1 (ko) | 2022-10-17 |
Family
ID=52477930
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177018841A Active KR102455191B1 (ko) | 2014-12-12 | 2015-12-11 | 압출된 시일부, 트림, 및 코어를 갖는 글레이징 및 상기 글레이징의 제조 방법 |
Country Status (14)
| Country | Link |
|---|---|
| US (1) | US10363887B2 (ko) |
| EP (1) | EP3230101B1 (ko) |
| JP (1) | JP6764405B2 (ko) |
| KR (1) | KR102455191B1 (ko) |
| CN (1) | CN105980182B (ko) |
| BR (1) | BR112017010779B1 (ko) |
| CA (1) | CA2968247A1 (ko) |
| EA (1) | EA035958B1 (ko) |
| ES (1) | ES2798148T3 (ko) |
| FR (1) | FR3029853B1 (ko) |
| HU (1) | HUE050645T2 (ko) |
| MX (1) | MX392594B (ko) |
| PL (1) | PL3230101T3 (ko) |
| WO (1) | WO2016092231A1 (ko) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3051730B1 (fr) * | 2016-05-30 | 2018-06-29 | Saint-Gobain Glass France | Vitrage a joint profile et enjoliveur et procede de fabrication du vitrage. |
| KR101875656B1 (ko) * | 2016-12-13 | 2018-08-02 | 현대자동차 주식회사 | 차량용 도어 가변 벨트 몰딩 구조 |
| EP3762204B1 (en) * | 2018-03-05 | 2023-10-18 | Snap Inc. | Button assembly and method of manufacturing thereof |
| US11059360B2 (en) * | 2018-09-14 | 2021-07-13 | Hutchinson Sealing Systems | Encapsulated fixed window module for a motor vehicle |
| US11511610B2 (en) | 2018-11-12 | 2022-11-29 | Shape Corp. | Vehicle door carrier with integrated edge seal and method of manufacture |
| FR3089852A1 (fr) * | 2018-12-18 | 2020-06-19 | Saint-Gobain Glass France | Procede de fixation d’une piece rapportee sur un cordon profile de vitrage au moyen d’une piece intermediaire et vitrage obtenu par ledit procede |
| FR3102714B1 (fr) * | 2019-11-05 | 2021-11-26 | Renault Sas | Agencement de joint de vitre comprenant un moyen de maintien en position d’un enjoliveur. |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB667945A (en) * | 1949-07-08 | 1952-03-12 | Gen Motors Corp | Improvements relating to resilient connector strips |
| GB692057A (en) * | 1951-01-17 | 1953-05-27 | Vauxhall Motors Ltd | Improvements relating to connector strips for connecting panels and the like in edge-to-edge relation |
| JPS61135822A (ja) * | 1984-12-03 | 1986-06-23 | Kinugawa Rubber Ind Co Ltd | 車両用ウインドモ−ル |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1353442A (fr) * | 1963-04-17 | 1964-02-21 | Happich Gmbh Gebr | Bande en caoutchouc à rainures multiples assurant la fixation et l'étanchéité devitres de fenêtres |
| US3766697A (en) * | 1971-09-22 | 1973-10-23 | Standard Products Co | Rubber gasket with plastic molding insert |
| DE602007000723D1 (de) | 2007-01-12 | 2009-04-30 | Rainforest R & D Ltd | Befestigungsleiste zur Verwendung mit einer Abdichtung zum Abdichten eines Fensters einer Fahrzeugtür |
| FR2932127B1 (fr) * | 2008-06-05 | 2011-07-01 | Cooper Standard Automotive France S A | Joint d'etancheite pour vitre d'automobile |
| DE202010009720U1 (de) * | 2009-03-17 | 2011-02-10 | Pilkington Italia S.P.A. | Fahrzeugverkleidung mit einer daran montierten Zierleiste |
| DE202010013082U1 (de) * | 2010-12-08 | 2012-03-16 | Richard Fritz Gmbh + Co. Kg | Scheibeneinheit und deren Herstellung |
-
2014
- 2014-12-12 FR FR1462330A patent/FR3029853B1/fr not_active Expired - Fee Related
-
2015
- 2015-12-11 EP EP15818007.5A patent/EP3230101B1/fr active Active
- 2015-12-11 KR KR1020177018841A patent/KR102455191B1/ko active Active
- 2015-12-11 HU HUE15818007A patent/HUE050645T2/hu unknown
- 2015-12-11 CN CN201580002604.2A patent/CN105980182B/zh not_active Expired - Fee Related
- 2015-12-11 BR BR112017010779-1A patent/BR112017010779B1/pt not_active IP Right Cessation
- 2015-12-11 WO PCT/FR2015/053447 patent/WO2016092231A1/fr not_active Ceased
- 2015-12-11 JP JP2017531177A patent/JP6764405B2/ja active Active
- 2015-12-11 MX MX2017007516A patent/MX392594B/es unknown
- 2015-12-11 CA CA2968247A patent/CA2968247A1/fr not_active Abandoned
- 2015-12-11 EA EA201791201A patent/EA035958B1/ru not_active IP Right Cessation
- 2015-12-11 US US15/534,864 patent/US10363887B2/en active Active
- 2015-12-11 ES ES15818007T patent/ES2798148T3/es active Active
- 2015-12-11 PL PL15818007T patent/PL3230101T3/pl unknown
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB667945A (en) * | 1949-07-08 | 1952-03-12 | Gen Motors Corp | Improvements relating to resilient connector strips |
| GB692057A (en) * | 1951-01-17 | 1953-05-27 | Vauxhall Motors Ltd | Improvements relating to connector strips for connecting panels and the like in edge-to-edge relation |
| JPS61135822A (ja) * | 1984-12-03 | 1986-06-23 | Kinugawa Rubber Ind Co Ltd | 車両用ウインドモ−ル |
Also Published As
| Publication number | Publication date |
|---|---|
| FR3029853B1 (fr) | 2018-04-13 |
| EP3230101B1 (fr) | 2020-04-29 |
| ES2798148T3 (es) | 2020-12-09 |
| BR112017010779B1 (pt) | 2021-07-27 |
| CN105980182B (zh) | 2018-11-13 |
| JP6764405B2 (ja) | 2020-09-30 |
| BR112017010779A2 (pt) | 2018-01-09 |
| FR3029853A1 (fr) | 2016-06-17 |
| EP3230101A1 (fr) | 2017-10-18 |
| US10363887B2 (en) | 2019-07-30 |
| MX392594B (es) | 2025-03-24 |
| EA201791201A1 (ru) | 2017-10-31 |
| CN105980182A (zh) | 2016-09-28 |
| KR102455191B1 (ko) | 2022-10-17 |
| HUE050645T2 (hu) | 2021-01-28 |
| PL3230101T3 (pl) | 2020-11-16 |
| CA2968247A1 (fr) | 2016-06-16 |
| US20170349118A1 (en) | 2017-12-07 |
| MX2017007516A (es) | 2017-08-22 |
| EA035958B1 (ru) | 2020-09-07 |
| JP2017537026A (ja) | 2017-12-14 |
| WO2016092231A1 (fr) | 2016-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102455191B1 (ko) | 압출된 시일부, 트림, 및 코어를 갖는 글레이징 및 상기 글레이징의 제조 방법 | |
| US8001727B2 (en) | Sealing molding with insert for forming closeout surface | |
| US6402874B1 (en) | Method for manufacturing an integrally molded applique article for a vehicle with integral cosmetic and functional material | |
| US20120167473A1 (en) | Pane unit and method for producing it | |
| KR102066888B1 (ko) | 봉지화된 프로파일링된 밀봉부 및 밀봉부에 고정된 부착되는 부품을 갖는 글레이징, 글레이징의 부착되는 부품을 위한 고정 요소 및 글레이징의 제조 방법 | |
| CZ294242B6 (cs) | Způsob výroby sestavy okna pro motorové vozidlo a sestava okna | |
| KR101310151B1 (ko) | 장식 프로파일 섹션을 성형 밴드에 고정시키기 위한 장치 | |
| EP3323649B1 (en) | Plate-like body with a resin frame attached thereto for a vehicle | |
| KR20150054956A (ko) | 차량 글레이징의 밀봉 시스템, 이 시스템이 제공된 글레이징 및 이 글레이징의 탑재 방법 | |
| US9956853B2 (en) | Glass pane having a profiled joint and trim, trim and production method for the glass pane | |
| US20150123310A1 (en) | Method for injection molding end muckets to a previously molded vehicle panel and prior to installation of a separately extruded and elongated compression seal | |
| US20080073807A1 (en) | Method of forming a vehicle trim component | |
| KR102362015B1 (ko) | 프로파일링된 밀봉부 및 스트립을 가지는 유리 패널, 및 유리 패널 제조 방법 | |
| JP2019510671A (ja) | 乗用車のbピラー用シーリング兼カバーストリップ | |
| JP6065338B2 (ja) | 枠体付き車両窓用板状体及び枠体付き車両窓用板状体の組付方法 | |
| CN215322357U (zh) | 一种汽车外饰件总成 | |
| JP2021525672A (ja) | グレージングパネル及びフレームを含む窓ユニット | |
| CN111587191A (zh) | 通过中间部件将附接部件紧固到玻璃窗单元成型卷边上的方法,以及具有通过中间部件紧固到玻璃窗单元成型卷边上的附接部件的玻璃窗单元 | |
| US20180222300A1 (en) | Pane assembly, in particular pane assembly for vehicle body | |
| JP2025534275A (ja) | ウィンドウユニット、車両ウィンドウユニット、モールド並びに関連する方法及び使用 | |
| ES2955595T3 (es) | Conjunto de ventanas fijas para un vehículo y método de fabricación del mismo | |
| KR20250144407A (ko) | 윈도우 유닛, 조립식 윈도우 유닛, 금형, 및 관련 방법 및 용도 | |
| JPH08132479A (ja) | ドアトリムアッパーガーニッシュ及びその製造方法 | |
| JP2019507052A (ja) | ウインドウモール |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R11 | Change to the name of applicant or owner or transfer of ownership requested |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R11-ASN-PN2301 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R14-asn-PN2301 |
|
| R14 | Transfer of ownership recorded |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R14-ASN-PN2301 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 4 |