KR20170118445A - 레이저 용접장치 - Google Patents
레이저 용접장치 Download PDFInfo
- Publication number
- KR20170118445A KR20170118445A KR1020160046242A KR20160046242A KR20170118445A KR 20170118445 A KR20170118445 A KR 20170118445A KR 1020160046242 A KR1020160046242 A KR 1020160046242A KR 20160046242 A KR20160046242 A KR 20160046242A KR 20170118445 A KR20170118445 A KR 20170118445A
- Authority
- KR
- South Korea
- Prior art keywords
- air
- housing
- laser welding
- opening
- discharging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
- B23K26/142—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor for the removal of by-products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
- B23K26/1462—Nozzles; Features related to nozzles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/16—Removal of by-products, e.g. particles or vapours produced during treatment of a workpiece
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16K—VALVES; TAPS; COCKS; ACTUATING-FLOATS; DEVICES FOR VENTING OR AERATING
- F16K15/00—Check valves
- F16K15/02—Check valves with guided rigid valve members
- F16K15/03—Check valves with guided rigid valve members with a hinged closure member or with a pivoted closure member
- F16K15/033—Check valves with guided rigid valve members with a hinged closure member or with a pivoted closure member spring-loaded
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
-
- B23K2201/36—
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Mechanical Engineering (AREA)
- Plasma & Fusion (AREA)
- General Engineering & Computer Science (AREA)
- Laser Beam Processing (AREA)
Abstract
Description
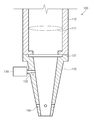
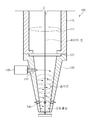
도 2는 본 발명의 제1 실시예에 따른 이차전지용 레이저 용접장치의 작동상태를 도시한 도면.
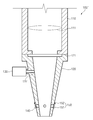
도 3은 본 발명의 제2 실시예에 따른 레이저 용접장치를 도시한 도면.
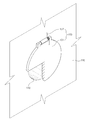
도 4는 본 발명의 개폐수단을 도시한 단면도.
도 5는 본 발명의 개폐수단을 도시한 사시도.
도 6 및 도 7은 본 발명의 제2 실시예에 따른 레이저 용접장치의 작동 상태를 도시한 도면으로, 도 6은 용접 헤드부가 피용접부에 이격된 상태에서 용접하는 도면이고, 도 7은 용접 헤드가 피용접부에 근접된 상태에서 용접하는 도면임.
도 8는 본 발명의 제3 실시예에 따른 이차전지용 레이저 용접장치를 도시한 도면.
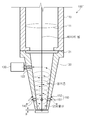
110: 레이저 용접헤드
111: 집속렌즈
120: 하우징
121: 보호렌즈
130: 공기분사부
140: 공기 배출부
150: 개폐수단
160: 보조 공기 배출부
Claims (10)
- 하부로 조사되는 레이저 빔을 통해 피용접물을 용접하거나 또는 절단하는 집속렌즈가 구비된 레이저 용접헤드;
상기 레이저 용접헤드의 하부에 장착되고, 상기 레이저 용접헤드로부터 조사되는 레이저 빔이 관통되게 중공부가 형성된 하우징;
상기 하우징의 외주면에 구비되고, 상기 하우징 내부로 공기를 분사하여 공기층을 형성하는 공기 분사부; 및
상기 하우징의 외주면에 구비되고, 상기 하우징 내부로 분사된 공기 중 일부를 외부로 배출하는 공기 배출부를 포함하는 레이저 용접장치. - 청구항 1에 있어서,
상기 공기 분사부와 상기 공기 배출부는 서로 다른 높이를 가지는 레이저 용접장치. - 청구항 1에 있어서,
상기 공기 분사부는 상기 하우징의 외주면 상부에 구비되고,
상기 공기 배출부는 상기 하우징의 외주면 하부에 구비되는 레이저 용접장치. - 청구항 1에 있어서,
상기 공기 배출부 상기 공기 분사부 보다 작은 직경을 가지는 레이저 용접장치. - 청구항 1에 있어서,
상기 공기 배출부는 공기 배출홀로 마련되며, 상기 공기 배출홀은 상기 하우징의 둘레를 따라 적어도 2개 이상 형성되는 레이저 용접장치. - 청구항 5에 있어서,
상기 공기 배출홀을 개폐하는 개폐수단이 더 마련되는 레이저 용접장치. - 청구항 6에 있어서,
상기 개폐수단은 상기 하우징에 일단이 회동 가능하게 결합되면서 상기 공기 배출홀을 개폐하는 개폐부와, 상기 개폐부가 상기 공기 배출홀을 폐쇄한 상태를 유지하도록 탄성력을 제공하는 탄성부로 마련되는 레이저 용접장치. - 청구항 7에 있어서,
상기 개폐부의 표면에는 상기 공기 배출홀에 삽입되면서 밀폐력을 높이는 융기부가 형성되는 레이저 용접장치. - 청구항 1에 있어서,
상기 하우징의 상부에는 보호렌즈가 구비되는 레이저 용접장치. - 청구항 1에 있어서,
상기 공기 분사부 상부의 상기 하우징에는 상기 하우징 상단으로 분사되는 공기 중 일부를 외부로 배출하는 보조 공기 배출홀이 형성되는 레이저 용접장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020160046242A KR102099922B1 (ko) | 2016-04-15 | 2016-04-15 | 레이저 용접장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020160046242A KR102099922B1 (ko) | 2016-04-15 | 2016-04-15 | 레이저 용접장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170118445A true KR20170118445A (ko) | 2017-10-25 |
| KR102099922B1 KR102099922B1 (ko) | 2020-04-10 |
Family
ID=60299729
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020160046242A Active KR102099922B1 (ko) | 2016-04-15 | 2016-04-15 | 레이저 용접장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102099922B1 (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210048390A (ko) | 2019-10-22 | 2021-05-03 | 배한성 | 레이저 빔 품질 측정장치 |
| WO2026071378A1 (ko) * | 2024-09-25 | 2026-04-02 | 삼성에스디아이 주식회사 | 레이저 용접 장치 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH091374A (ja) * | 1995-06-14 | 1997-01-07 | Kobe Steel Ltd | レーザ加工機における溶接用加工ヘッド |
| JPH1034372A (ja) * | 1996-07-19 | 1998-02-10 | Sumitomo Metal Ind Ltd | レーザ加工用ヘッド |
| JPH11245072A (ja) * | 1998-03-04 | 1999-09-14 | Isuzu Motors Ltd | レーザ加工ヘッド |
| JP2001150172A (ja) * | 1999-11-22 | 2001-06-05 | Koike Sanso Kogyo Co Ltd | レーザ切断装置 |
| KR20150125387A (ko) | 2014-04-30 | 2015-11-09 | 주식회사 엘지화학 | 레이저 용접장치 |
-
2016
- 2016-04-15 KR KR1020160046242A patent/KR102099922B1/ko active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH091374A (ja) * | 1995-06-14 | 1997-01-07 | Kobe Steel Ltd | レーザ加工機における溶接用加工ヘッド |
| JPH1034372A (ja) * | 1996-07-19 | 1998-02-10 | Sumitomo Metal Ind Ltd | レーザ加工用ヘッド |
| JPH11245072A (ja) * | 1998-03-04 | 1999-09-14 | Isuzu Motors Ltd | レーザ加工ヘッド |
| JP2001150172A (ja) * | 1999-11-22 | 2001-06-05 | Koike Sanso Kogyo Co Ltd | レーザ切断装置 |
| KR20150125387A (ko) | 2014-04-30 | 2015-11-09 | 주식회사 엘지화학 | 레이저 용접장치 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210048390A (ko) | 2019-10-22 | 2021-05-03 | 배한성 | 레이저 빔 품질 측정장치 |
| WO2026071378A1 (ko) * | 2024-09-25 | 2026-04-02 | 삼성에스디아이 주식회사 | 레이저 용접 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102099922B1 (ko) | 2020-04-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102695357B (zh) | 用于液体冷却防护罩以改进刺穿性能的装置和方法 | |
| CN102672351B (zh) | 用于激光焊接机的飞溅物去除装置 | |
| TWI391202B (zh) | A laser processing apparatus, a manufacturing method of a laser processing apparatus, and a laser processing method | |
| CN102672349B (zh) | 激光焊接设备 | |
| KR20110038627A (ko) | 레이저 마이크로 가공을 위한 파편 캡쳐 및 제거 | |
| TWI566871B (zh) | Laser processing device | |
| JP2015037800A5 (ko) | ||
| CN108326418A (zh) | 激光加工头用喷嘴 | |
| KR102923469B1 (ko) | 레이저 가공 장치 | |
| ES3023168T3 (en) | Laser cutting machines with a protection system for a table, and method of outfitting a laser cutting system | |
| KR102099922B1 (ko) | 레이저 용접장치 | |
| JP6670033B2 (ja) | レーザ金属肉盛装置 | |
| JP4555743B2 (ja) | レーザ加工ヘッド | |
| ES2384444T3 (es) | Procedimiento de soldadura de reparación subacuática | |
| KR102833877B1 (ko) | 용접 마스크 및 용접 방법 | |
| KR101178291B1 (ko) | 복합세척 및 에어블로우 장치 | |
| KR20240091444A (ko) | 전극 리드용 레이저용접장치 | |
| CN105478416B (zh) | 激光清洗的气帘防护装置和防护方法 | |
| KR20030050457A (ko) | 레이저 장치용 옵틱 헤드의 에어 분사장치 | |
| JP2019205961A (ja) | 洗浄装置、蓋付き容器設置具および洗浄方法 | |
| KR101958871B1 (ko) | 냉각수 배수 구조를 포함하는 전기로 | |
| KR102819764B1 (ko) | 레이저 가공기의 노즐 설치 구조 | |
| KR20240007573A (ko) | 용접 장치, 배터리 제조 장치 및 자동차 제조 장치 | |
| CN110449735A (zh) | 反吹式激光器保护装置及其使用方法 | |
| KR20180126640A (ko) | 디스플레이 편광필름 절단시 발생하는 흄 가스 흡입 제거장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20160415 |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20181017 Comment text: Request for Examination of Application Patent event code: PA02011R01I Patent event date: 20160415 Comment text: Patent Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20200116 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20200330 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20200406 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20200407 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration | ||
| PR1001 | Payment of annual fee |
Payment date: 20230323 Start annual number: 4 End annual number: 4 |
|
| PR1001 | Payment of annual fee |
Payment date: 20240319 Start annual number: 5 End annual number: 5 |