KR20170133510A - 성형 가능한 마그네슘계 가공용 합금 - Google Patents

성형 가능한 마그네슘계 가공용 합금 Download PDF

Info

Publication number
KR20170133510A
KR20170133510A KR1020177032392A KR20177032392A KR20170133510A KR 20170133510 A KR20170133510 A KR 20170133510A KR 1020177032392 A KR1020177032392 A KR 1020177032392A KR 20177032392 A KR20177032392 A KR 20177032392A KR 20170133510 A KR20170133510 A KR 20170133510A
Authority
KR
South Korea
Prior art keywords
alloy
magnesium
sheet
strip
rare earth
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Ceased
Application number
KR1020177032392A
Other languages
English (en)
Inventor
지안-펭 니에
주오란 정
밍쩌 비엔
크리스토퍼 휴 존 데이비스
닉 버빌리스
쉬웨이 슈
피준 장
Original Assignee
바오샨 아이론 앤 스틸 유한공사
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 바오샨 아이론 앤 스틸 유한공사 filed Critical 바오샨 아이론 앤 스틸 유한공사
Publication of KR20170133510A publication Critical patent/KR20170133510A/ko
Ceased legal-status Critical Current

Links

Images

Classifications

    • C—CHEMISTRY; METALLURGY
    • C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22C—ALLOYS
    • C22C23/00—Alloys based on magnesium
    • C22C23/04—Alloys based on magnesium with zinc or cadmium as the next major constituent
    • C—CHEMISTRY; METALLURGY
    • C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22C—ALLOYS
    • C22C23/00—Alloys based on magnesium
    • C—CHEMISTRY; METALLURGY
    • C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22C—ALLOYS
    • C22C23/00—Alloys based on magnesium
    • C22C23/02—Alloys based on magnesium with aluminium as the next major constituent
    • C—CHEMISTRY; METALLURGY
    • C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22C—ALLOYS
    • C22C23/00—Alloys based on magnesium
    • C22C23/06—Alloys based on magnesium with a rare earth metal as the next major constituent
    • C—CHEMISTRY; METALLURGY
    • C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
    • C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
    • C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
    • C22F1/06—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of magnesium or alloys based thereon
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B22—CASTING; POWDER METALLURGY
    • B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
    • B22D21/00—Casting non-ferrous metals or metallic compounds so far as their metallurgical properties are of importance for the casting procedure; Selection of compositions therefor
    • B22D21/002—Castings of light metals
    • B22D21/007—Castings of light metals with low melting point, e.g. Al 659 degrees C, Mg 650 degrees C

Landscapes

  • Chemical & Material Sciences (AREA)
  • Engineering & Computer Science (AREA)
  • Materials Engineering (AREA)
  • Mechanical Engineering (AREA)
  • Metallurgy (AREA)
  • Organic Chemistry (AREA)
  • Physics & Mathematics (AREA)
  • Thermal Sciences (AREA)
  • Crystallography & Structural Chemistry (AREA)
  • Heat Treatment Of Sheet Steel (AREA)
  • Continuous Casting (AREA)
  • Heat Treatment Of Steel (AREA)

Abstract

0.1 내지 2.0 의 Zn; 0.05 내지 1.5 의 Ca; 0.1 내지 1.0 의 Zr; 0 내지 1.3 의 희토류 원소 또는 Gd 또는 Y 를 포함하는 이들의 혼합물; 0 내지 0.3 의 Sr, 0 내지 0.7의 Al; 잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량%) 마그네슘계 가공용 합금.

Description

성형 가능한 마그네슘계 가공용 합금
본 발명은 일반적으로 새로운 마그네슘-칼슘 합금 조성에 관한 것이다. 보다 구체적으로, 본 발명은 특히 성형성을 향상시키기 위한 다수의 합금 원소를 포함하는 마그네슘-아연-희토류-칼슘-지르코늄 및 마그네슘-칼슘-아연-(지르코늄) 계 가공용 합금에 관한 것이며, 이로부터 형성된 마그네슘계 가공용 합금 시트 및 상기 마그네슘계 가공용 합금 시트를 형성하는 방법 또는 공정에 관한 것이다.
본 발명의 배경에 관한 이하의 설명은 본 발명의 이해를 돕기 위함이다. 그러나, 이러한 설명은 언급된 내용이 우선일에 공개 또는 알려진 것이거나, 통상적인 상식 일부인 것을 확인 또는 인정하는 것이 아님을 이해해야 한다.
마그네슘 (Mg) 은 20 ℃에서 1.74 g/cm3 의 밀도를 갖는 가장 가벼운 구조의 소재로, 이는 알루미늄(Al) 밀도의 약 2/3 이고, 강철 밀도의 1/4이다. 이러한 특성은 상기 마그네슘을 강철 및 Al 합금을 대체를 위한 유망한 후보로 만든다. 특히, 자동차, 항공우주, 경전철, 고속 열차 산업에서 구조용 마그네슘 시트 합금의 개발에 대한 관심은 급속하게 증가하고 있다. 이는 마그네슘 합금의 폭넓은 응용이 에너지 절감을 지원하여 운행 비용(running cost)을 절감할 수 있기 때문이다. 그러나, 통상적인 Mg 시트 합금, 즉, AZ31 및 ZK60는 적당한 온도에서 좋지 않은 연성 및 성형성 때문에 상기 산업 분야에서 널리 사용되지 않았었다.
통상적인 마그네슘 가공/시트 합금, 예를 들어 AZ31, ZK60은 열기계적 가공(thermomechanical processing) 동안 강한 기저막 조직(basal texture)을 형성하고, 강한 이방성 기계적인 특성을 갖는다. 따라서, 이들 합금은 적당한 온도에서 알루미늄 및 강철 합금과 같은 금속성 경쟁자(metallic competitor)보다 더 낮은 성형성을 나타낸다. 적당한 온도에서 종래의 마그네슘 상업적 합금의 한정된 성형성으로 인하여 이러한 재료의 광범위한 적용이 제한된다.
합금 시트의 성형성은 합금 조성의 변경 및 가공 변수의 제어에 의해 향상될 수 있다. Mg-RE (희토류) 합금 시트는 상업적인 AZ31 합금 시트와 비교하여 연성 및 성형성이 실질적인 향상을 보여준다. 아울러, 최근 보고된 문헌에 따르면, Mg-RE 합금에 비-RE 원소, 즉, Zn의 첨가는 연성 및 성형성 Mg-RE 바이너리 합금 시트보다 우수한 연성 및 성형성을 제공할 수 있다. 그럼에도 불구하고, Mg-Zn-Gd 합금 시트 보다 연성 및 성형성이 우수한 마그네슘 합금 시트를 만드는 방법에 대해서는 아직 보고된 문헌이 없다.
따라서, 양호한 성형성 및 기계적 특성을 갖는 시트 형성을 위하여 Ca를 포함하는 신규한 마그네슘 합금, 바람직하게는 Mg계 가공용 합금을 개발하는 것이 바람직할 것이다.
본 발명의 첫번째 양태는 0.1 내지 2.0 의 Zn; 0.05 내지 1.5 의 Ca; 0.1 내지 1.0 의 Zr; 0 내지 1.3 의 희토류 원소 또는 Gd 또는 Y를 포함하는 이들의 혼합물; 0 내지 0.3 의 Sr, Al: 0 내지 0.7; 잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량%) 마그네슘계 가공용 합금을 제공한다.
본 발명은 성형성을 향상시키기 위한 다수의 합금 원소를 포함하는 마그네슘-아연-희토류-칼슘-지르코늄 및 마그네슘-칼슘-아연-(지르코늄)계 가공용 합금에 대한 첫번째 양태에 관한 것이다. 상기 합금은 합금원소의 총량이 바람직하게는 4중량% 미만(또는 이하) 인 희박 합금 조성물을 포함한다. 임의 한 이론에 국한되는 것은 아니지만, 본 발명자들은 Mg-Zn-RE-Zr 및 Mg-Zn-(Zr) 합금에 저비용 합금 원소 Ca의 첨가물을 포함하는 희박 합금 조성물은 상기 합금의 본질을 현저하게 희박하게 하고, 성형성을 개선시킬 수 있다는 것을 발견하였다. 적절한 조성을 갖는 생성된 Mg-Zn-RE-Ca-Zr 합금의 성형성은 종래의 Mg-Zn-Gd-(Zr) 합금 보다 우수한 성형성을 갖는다.
합금 조성에 따라, 희토류 원소의 양이 존재할 수 있다. 가장 일반인 형태에서, 마그네슘 합금(중량%)은 0 내지 1.3 의 희토류 원소 또는 이들의 혼합물을 포함하지만, 일부 형태에서는 희토류 원소 또는 이들의 혼합물이 0.05중량% 내지 1.3중량% 사이를 포함할 수 있다. 희토류 원소 또는 이들의 혼합물은 란탄 계열의 희토류 원소 또는 이트륨을 포함할 수 있다. 본 명세서의 목적으로, 상기 란탄 계열 원소는 57(lanthanum) 내지 71(lutetium)의 원자번호를 갖는 원소족을 포함한다. 이러한 원소들은 란탄족이라 불리는데, 그 계열 내에서 더 가벼운 원소들은 란탄과 화학적으로 유사하기 때문이다. 엄밀히 말하면, 란탄은3족 원소이며, 그 이온 La3+는 f 전자를 갖지 않는다. 그러나, 본 명세서의 목적상, 란탄은 란탄계열의 희토류 원소 중 하나로 포함되는 것으로 이해해야한다. 본 발명의 목적을 위해서는, 이트륨(yttrium)은 또한, 용어 "희토류 원소"에 의해 포함되는 것으로 간주될 것이다. 그러므로 상기 란탄계열의 희토류 원소는 란탄(lanthanum), 세륨(cerium), 프라세오디뮴(praseodymium), 네오디뮴(neodymium), 프로메튬(promethium), 사마리륨(samarium), 유로퓸(europium), 가돌리늄(gadolinium), 테르븀(terbium), 디스프로슘(dysprosium), 홀뮴(holmium), 에르븀(erbium), 툴륨(thulium), 이테르븀(ytterbium) 및 루테튬(lutetium)을 포함한다. 일부 구체예에서, 희토류 구성 요소는 가돌리늄 (Gd)을 포함한다. 다른 구체예에서, 희토류 구성 요소는 가돌리늄(Gd) 및 란탄(La)의 혼합물을 포함한다. 다른 구체예에서, 희토류 구성 요소는 가돌리늄(gadolinium) 및 이트륨(yttrium)의 혼합물을 포함한다. 다른 구체예에서, 상기 희토류 구성 요소(rare earth component)는 가돌리늄 또는 이트륨 및 란탄 계열의 희토류 원소의 혼합물을 포함한다. 상기 란탄 계열의 희토류 원소 또는 이트륨(yttrium)을 포함하는 구체예의 이점은 마그네슘에서 이들의 비교적 높은 용해도이다.
상기 합금 원소는 다음과 같이 작용을 한다는 것을 이해해야 한다: 희토류 원소가 첨가되어, 본질을 희박하게 하고, 그 결과 적당한 온도에서 Mg-Zn 합금의 성형성이 향상된다. 지르코늄은 결정 성장 억제제(grain refiner)로써 첨가된다. 알루미늄은 Mg-Ca-Zn-(Zr)계 합금의 에이지 경화 반응을 촉진하기 위하여 첨가된다.
본 발명의 두번째 양태는 Zn: 0.1 내지 2.0; Ca: 0.05 내지 1.5; Zr: 0.1 내지 1.0; Gd: 0 내지 1.0, 바람직하게는 0.05 내지 1.0; Sr: 0 내지 0.3; La: 0 내지 0.3; Al: 0 내지 0.7; 및 잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량%) 마그네슘계 가공용 합금을 제공하며, 여기서, 합금 원소의 전체 중량%는 4% 미만이다.
바람직한 구체예에서, 상기 마그네슘계 가공용 합금은 Ca: 0.3 내지 1.0; Zn: 0.3 내지 1.0; Zr: 0.2 내지 0.7; Gd: 0.1 내지 0.5; Sr: 0 내지 0.2; La: 0 내지 0.2; Al: 0 내지 0.5; 및 잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되며, 여기서, 합금 원소의 전체 중량%는 4%미만이다.
일부 구체예에서, 본 발명은 그들의 합금 조성물의 성형성을 향상시키기 위한 몇 가지의 합금 원소를 포함하는 두 가지의 일반적인 칼슘 함유 마그네슘 가공용 합금 조성물로 구분될 수 있다. 상기 일반적인 합금 그룹은 다음과 같다:
그룹 1: Mg-Zn-Gd-Ca-Zr 계 합금; 및
그룹 2: Mg-Ca-Zn-(Zr) 계 합금.
이들 각각의 그룹의 특정 합금 조성은 이제부터 설명될 것이다:
그룹 1: Mg-Zn-Gd-Ca-Zr 계 합금.
그룹 1에서, Mg 합금은 0.5% 를 초과하되, 2.0% 미만의 Zn, 0.05% 내지 1.0% 의 Gd, 0.05% 내지 1.0% 의 Ca, 0.1% 내지 1.0% 의 Zr, 0% 내지 0.3%의 스트론튬(Sr), 0% 내지 0.3%의 란탄(La), 0% 내지 0.7%의 Al 및 잔부의 Mg, 및 불가피한 다른 불순물을 포함한다. 아울러, 바람직하게는, Zn의 함량은 0.5%부터 1.5%까지의 범위이다. 뿐만 아니라, Gd의 함량은 바람직하게는 0.1% 를 초과하고 0.5% 미만이다. 아울러, 0.1%를 초과하고 0.7% 미만의 Ca을 함유하는 것이 바람직하다. 뿐만 아니라, Zr의 함량은 바람직하게는 0.2%를 초과하고 0.7% 미만이다. 아울러, Sr의 함량은 바람직하게는 0.2%미만이다. 뿐만 아니라, La의 함량은 0.2%미만인 것이 바람직하다. 아울러, Al의 함량은 바람직하게는 0.2%를 초과하고 0.5%미만이다.
그룹 2: Mg-Ca-Zn-(Zr) 계 합금.
그룹 2에서, Mg 합금은 0.3%를 초과하되, 1.5% 미만의 Ca, 0.1% 내지 0.8% 의 Zn, 0 내지 1.0%, 바람직하게는 0.1% 내지 1.0% 의 Gd, 0% 내지 0.7% 의 Al, 0% 내지 0.3%의 Sr, 0.1% 내지 1.0%의 Zr, 및 잔부의 Mg, 및 불가피한 다른 불순물을 포함한다. 아울러, Ca의 함량은 0.6%부터 1.0%까지의 범위인 것이 바람직하다. 뿐만 아니라, Zn의 함량은 바람직하게는 0.3%을 초과하고 0.5% 미만이다. 아울러, Gd의 함량은 바람직하게는 0.1%를 초과하고 0.5%미만이다. 뿐만 아니라, Al의 함량은 바람직하게는 0.1%를 초과하고 0.7% 미만이며, 보다 바람직하게는 Al의 함량은 0.2%를 초과하고 0.5%미만이다. 아울러, Sr의 함량은 바람직하게는 0.2% 미만이다. 뿐만 아니라, Zr의 함량은 바람직하게는 0.2%를 초과하고 0.7%미만이다.
합금 원소의 전체 중량은 바람직하게는 4% 미만, 보다 바람직하게는 3% 미만, 및 보다 더 바람직하게는 2.5% 미만이다. 추가의 합금 첨가는 변형 중에 균열에 대한 핵 형성 사이트(nucleation sites for cracks)로 작용할 수 있는 제2상 입자의 형성을 유도하기 때문에 Mg 가공용 합금의 성형성에 해가될 수 있음을 이해해야 한다.
구체예에서, 상기 마그네슘계 가공용 합금 Mg-1Zn-0.4Gd-0.5Zr, Mg-1Zn-0.4Gd-0.2Ca-0.5Zr, Mg-1Zn-0.4Gd-0.5Ca-0.5Zr, Mg-1Zn-0.4Gd-0.2Ca-0.1Sr-0.5Zr, Mg-1Zn-0.4Gd-0.2Ca-0.1La-0.5Zr, Mg-0.8Ca-0.4Zn, Mg-0.8Ca-0.4Zn-0.4Gd, Mg-0.8Ca-0.4Zn-0.3Al, Mg-0.8Ca-0.4Zn-0.3Al-0.1Sr, Mg-0.8Ca-0.4Zn-0.5Zr, Mg-0.8Ca-0.4Zn-0.1Sr-0.5Zr, Mg-0.8Ca-0.4Zn-0.4Gd-0.5Zr, 또는 Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr 중 하나로부터 선택된다.
바람직한 구체예에서, 상기 마그네슘계 가공용 합금은 Mg-1Zn-0.4Gd-0.2Ca-0.5Zr 또는 Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr 중 하나로부터 선택된다.
망간(Mn) 은 또한 Zr가 없고, Zr를 함유하는 합금 모두에 첨가되어, 철의 함유량을 최소화하고, 내식성을 보다 향상시킬 수 있다. 존재한다면, 상기Mn의 함량은 바람직하게 0.05%를 초과하고, 0.7 % 미만이며, 보다 바람직하게는 0.1%를 초과하고, 0.5% 미만이다.
상기 마그네슘계 합금은 바람직하게는 최소량의 부수적인 불순물을 포함한다. 일부 구체예에서, 상기 마그네슘계 합금은 0.5중량% 미만, 보다 바람직하게는 0.2중량% 미만의 부수적인 불순물을 포함한다. 상기 부수적인 불순물은 Li, Be, Ca, Sr, Ba, Sc, Ti, Hf, Mn, Fe, Cu, Ag, Ni, Cd, Al, Si, Ge, Sn, 및 Th, 단독으로, 또는 다양한 양으로 조합하여 구성할 수 있다.
본 발명은 또한 본 발명의 첫번째 또는 두번째 양태에 따른 적어도 하나의 마그네슘계 가공용 합금을 포함하는 마그네슘계 가공용 합금 시트에 관한 것이다. 이와 관련하여, 본 발명자들은 보고된 문헌 또는 특허 공보에서 시트 형태로 Mg-Ca-Zn-(Zr)계 합금을 적용하는 것을 알지 못한다. 따라서, 본 발명자들은 마그네슘계 가공용 합금의 시트 형태가 고유하다고 생각한다.
본 발명은 또한 마그네슘계 합금 시트 제품을 제조하는 방법에 관한 것이다. 그러므로, 본 발명의 세번째 양태는 마그네슘계 합금 시트 제품의 제조방법을 제공하며, 그 방법은 아래와 같이 구성된다:
상기 마그네슘계 합금으로부터 마그네슘 합금 용탕은 제공하는 단계;
상기 마그네슘 합금 용탕을 소정의 두께를 갖는 슬래브(slab) 또는 스트립(strip)으로 주조하는 단계;
상기 주조된 슬래브 또는 스트립을 균질화 또는 예열하는 단계;
적절한 온도에서 상기 균질화 또는 예열한 슬래브 또는 스트립을 연속적으로 열간 압연하여 상기 균질화한 슬래브 또는 스트립의 상기 두께를 감소시켜 소정 두께의 합금 시트 제품을 제조하는 단계; 및
상기 합금 시트 제품을 일정 시간 동안 적절한 온도에서 어닐링하는 단계;
상기 마그네슘 합금 용탕은 어느 적합한 방법을 사용하여 제조될 수 있다. 많은 구체예에서, 각각의 원소들은 용융로에서, 예를 들어 고주파 유도 용해로에서 연강의 도가니(mild steel crucible)와 같은 적합한 용기 내에서 상기 합금 구체예의 액상선 온도보다 높은 온도로 혼합 및 용융된다, 일부 구체예에서, 상기 용탕은 아르곤 분위기에서 약 760℃로 가열된다.
상기 주조 단계는 어느 적합한 주조 공정을 포함할 수 있다. 예를 들면, 상기 주조 단계는 잉곳(ingot) 또는 빌렛(billet)을 주조하는 단계를 포함할 수 있다. 다른 구체예에서, 상기 주조 단계는 시트 또는 스트립으로 주조하는 단계를 포함할 수 있다. 일부 구체예에서, 주조 단계는 상기 마그네슘 합금 용탕을 다이렉트칠(direct chill, DC) 캐스터, 샌드 캐스터(sand caster), 또는 퍼머넌트 몰드 캐스터(permanent mould caster) 중 하나에 주입하는 단계를 포함한다. 예를 들면, 상기 주조 단계는 이후 압출되어 예열 후 슬래브 또는 스트립을 형성하는 DC 주조 빌렛을 사용할 수 있다. 다른 구체예에서, 상기 주조 단계는 상기 마그네슘 합금 용탕을 트윈-롤 캐스터의 롤 사이에 공급하여 스트립을 생성하는 단계를 포함한다.
상기 주조된 슬래브 또는 스트립의 균질화 또는 예열 단계는 바람직하게 300 내지 500℃ 사이의 온도에서 일어난다. 실제 균질화 온도는 합금 조성에 따라 달라진다. 일부 구체예에서, 상기 주조된 슬래브 또는 스트립의 상기 균질화 또는 예열 단계는 이후 담금질, 바람직하게는 물 담금질을 이어서 한다. 상기 주조된 슬래브 또는 스트립의 상기 균질화 또는 예열 단계는 바람직하게는 약 0 내지 24 시간의 기간 동안 수행된다.
균질화된 슬래브 또는 스트립은 바람직하게 5 mm 두께의 스트립으로 기계 가공된 다음 열간 압연된다. 열간 압연은 바람직하게는 300 내지 550 ℃, 보다 바람직하게는 350 내지 500 ℃ 의 온도 범위에서 수행된다. 열간 압연은 전형적으로 50 내지 95%, 바람직하게는 70 내지 80%의 전체 두께 감소를 초래한다.일부 구체예에서, 열간 압연은 여러번의 압연 패스(rolling pass)를 사용하여 수행되며, 각각의 압연 패스 후, 상기 시트는 후속 압연 전에 350 내지 500℃의 범위의 온도에서 재가열된다. 상기 시트는 바람직하게는 약 5 내지 20분, 바람직하게는 5 내지 10분 동안 재가열 된다. 패스 당 두께 감소는 바람직하게는 약 20 %이다. 따라서, 패스 당 두께 감소가 약 20%인 경우, 총 감소율은 약 80% 가 될 수 있다.
최종 압연 후, 상기 시트는 어닐링 처리되어, 정적 재결정(stactic recrystallization)을 통해 축적된 변형을 제거하였다. 상기 어닐링 온도는 바람직하게 1 시간 표준 기간 동안 상기 합금의 조성물에 대해 수득된 어닐링 곡선의 변곡점으로부터 ± 50℃이다. 아울러, 상기 합금 시트 제품을 어닐링하기 위한 시간은 바람직하게는 대략 1분 내지 24시간이다.
본 발명자들은 인위적인 에이징 처리에 의하여 본 발명의 다양한 구체예의 마그네슘-칼슘-아연-(지르코늄)계 합금을 강화시키는 것이 가능하다는 것을 발견하였다. 따라서, 일부 구체예에서, 상기 방법은 150 ℃ 에서 적어도 1 시간 동안 상기 합금을 가열하는 단계를 포함하는 에이지-경화 처리를 상기 어닐링된 합금에 적용하는 단계를 추가로 포함할 수 있다. 상기 에이지 경화 기간은 최대 석출 경화를 얻기 위하여 필요한 또는 충분한 기간에 따라 달라진다.
본 발명은 이제 본 발명의 특정 바람직한 실시예를 도시하는 첨부된 도면을 참조하여 설명될 것이다:
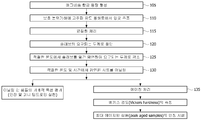
도 1은 실험적 시험체제를 포함하여 본 발명에 따른 마그네슘 가공용 합금을 제조하는 방법을 도시한 플로 차트 이다.
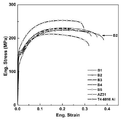
도 2는 어닐링된 B1, B2, B3, B4, 및 B5 합금 시트 및 비교되는 어닐링된 AZ31 및 T4-6016 Al 합금 시트의 인장 응력-변형율 곡선(tensile stress-strain curves)을 제공한다.
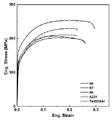
도 3은 어닐링된 B6, B7, B8, B9, B10, B11, B12, 및 B13 합금 시트 및 비교되는 어닐링된 AZ31 및 T4-6016 Al 합금 시트의 인장 응력-변형율 곡선을 제공한다.
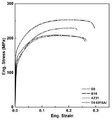
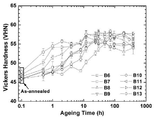
도 4는 Mg-Ca-Zn-(Zr) 계 합금 시트의 에이지 경화 반응의 플롯을 제공한다.
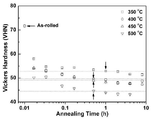
도 5는 350, 400, 450 및 500℃ 의 온도에서 어닐링 시간의 함수로써 B2 합금 시트의 경도 변화의 플롯을 제공한다.
본 발명은 성형성을 향상시키기 위한 다수의 합금 원소를 포함하는 마그네슘-아연-희토류-칼슘-지르코늄 및 마그네슘-칼슘-아연-(지르코늄)계 가공용 합금에 관한 것이다. 본 발명은 미량의 Ca 또는 Ca 희박 합금을 첨가 함으로써 Mg-Zn-Gd-Zr 합금과 같은 마그네슘-아연-희토류-칼슘-지르코늄 및 마그네슘-칼슘-아연-(지르코늄)계 가공용 합금의 성형성이 향상된다는 것을 보여준다.
도 1은 본 발명의 마그네슘 합금 시트를 제조하는 방법을 도시한 플로우 차트를 보여준다. 도 1에 나타난 바와 같이, 본 명세서에서 기재된 조성에 따른 마그네슘-아연-희토류-칼슘-지르코늄 및 마그네슘-칼슘-아연-(지르코늄) 계 가공용 합금은 처음 단계 105에서 먼저 제공된다.
용탕 준비 후에, 각각의 합금은 단계110에서 적절한 주조기술을 사용하여 주조된다. 일부 구체예에서, 주조하는 단계 잉곳(ingot), 빌렛(billet), 바(bar), 블록(block) 또는 다른 성형체(moulded body)를 주조하는 단계를 포함할 수 있다. 다른 구체예에서, 상기 주조 단계sms 시트 또는 스트립으로 주조하는 단계를 포함할 수 있다.
주조 기술의 구체예는 트윈 롤 주조(TRC), 주조(casting) 또는 DC 주조(DC casting)의 두개의 면상에 냉각판(chill plate)을 갖거나 또는 갖지 않는 샌드 주조를 포함한다. 마그네슘 합금에 적합한 다수의 다이렉트 칠(DC) 주조 방법 및 장치는 당 업계에 잘 알려져 있고, 본 발명의 공정/방법에 사용될 수 있다는 것을 이해해야 한다. 스트립 또는 슬래브는 또한 당 업계에 공지된 마그네슘 합금에 적합한 장치 및 방법을 사용하여 이후 다시 압출되는 슬래브 또는 스트립으로 DC 주조 빌렛으로 부터 제조될 될 수 있다.
하나의 구체예에서, 합금은 아르곤 분위기에서 약 760℃에서 연강 도가니를 사용하는 고주파 유도 용해로를 사용하여 용융되고 주조되었다. 생성된 용탕은 30mm 두께 x 55mm 폭 x 120mm 길이를 갖는 적절한 사이즈의 잉곳으로 주조되었다.
균질화 또는 예열은 주조 공정과 관련된 수지상 간의 편석(interdendritic segregation) 및 조성 차이를 줄이기 위하여 사용된다. 적합한 상업적 관례는 비 평형 고상선(non-equilibrium solidus) 아래인 통상적으로 5 내지 10 ℃ 의 온도를 선택하는 것이다. 상기 합금에서 마그네슘, 아연 및 칼슘이 주성분이라는 것을 고려하면, 합금 조성에 따라 300 내지 500℃의 온도 범위가 주어진다. 균질화 단계에서 요구되는 시간은 주조 잉곳, 빌렛, 스트립 또는 슬래브의 사이즈에 의해서 결정된다. TRC 스트립의 경우, 2 내지 4 시간이면 충분하나, 샌드 주조 슬래브 또는 직접 냉각 주조 슬래브의 경우 최대 24시간이 필요할 것이다. 상기 균질화 처리 이후 담금질 단계, 전형적으로 물 담금질 단계가 이어진다.
실험 목적을 위해, 상기 균질화된 잉곳들은 5mm 두께의 스트립으로 기계 가공된다. 그러나, 주조 단계에서 스트립은 상술한 바와 같은 다른 기술들의 임의의 수를 사용하여 형성될 수 있다는 것을 이해해야 한다.
상기 균질화된 잉곳, 스트립 또는 슬래브는 120 단계에서 적절한 온도에서 열간 압연된다. 주조 재료에 따라 서로 다른 압연 단계가 사용될 수 있다. 샌드 주조, DC 주조 또는 어느 다른 유형의 주조에 의해 제조된 25mm 초과 두께를 갖는 합금 슬래브의 경우, 브레이크-다운 압연 단계가 사용될 수 있다. 이 단계의 목적은 주조 조직(cast structure)을 조질(refine)하고, 제거하는 것 뿐만 아니라 상기 두께를 감소시키기 위함이다. 이 단계를 위한 온도는 압연 설비에서 이용할 수 있는 용광로에 의해서 좌우되나, 보통 350 내지 500℃ 사이의 온도가 사용된다. TRC에 의해서 제조되는 합금 스트립의 경우, 압연은 브레이크-다운 압연 단계의 필요없이 250℃ 내지 450℃ 사이의 온도에서 수행된다. 열간 압연은 상기 스트립이 여러 번 롤러들 사이를 패스하는 것을 포함한다. 각각의 압연 패스 후, 상기 시트는 후속 압연에 앞서서 다음 패스 전에 온도를 높이기 위하여 일반적으로 약 5 내지 10분 동안 350 내지 500℃의 범위의 온도에서 재가열된다. 10%의 패스 당 감소율을 갖는 소수의 냉간 패스(cold pass)는 또한 최종 압연 또는 사이징 작업으로 사용 될 수 있다. 상기 공정은 125 단계에서 최종 두께(설정공차 이내)에 도달될 때까지 지속된다. 총 감소율은 약 85%, 패스 당 두께 감소가 약 20% 일 수 있다.
최종 압연 후, 상기 시트는 적절한 온도 및 시간에서 어닐링 처리를 받았으며, 단계 130에서 정적 재결정(static recrystallization)을 통해 축적된 변형을 제거하였다. 어닐링 단계는 압연함으로써 심하게 변형 경화된 합금의 연성을 회복 시키기 위하여 고안된 열처리 공정이다. 어닐링 열처리에는 세 단계 - 회복, 재결정화 및 입자 성장이 있다. 회복중에, 전기전도도와 같은 합금의 물리적 특성이 복원되며, 반면에 재결정화 중에 냉간 처리된 조직은 새로운 세트의 무 변형 입자로 대체된다. 재결정화는 금속 조식 검사 방법에 의해서 인지될 수 있으며, 그리고 경도 또는 강도의 감소 및 연성의 증가에 의해서 확인될 수 있다. 만약 새로운 무변형 입자가 재결정화에 필요한 온도보다 높은 온도에서 가열되어 강도가 현저히 감소될 경우, 입자 성장이 발생할 것이며, 이는 피해야 한다. 재결정화 온도는 특히, 변형 이전의 합금 조성, 초기 입자 사이즈 및 양에 따라 달라진다; 따라서, 이는 고정된 온도가 아니다. 실제로, 이것은 고도로 변형-경화된(냉간 가공된) 합금이 1시간 내에 완전히 재결정화 되는 온도로 특정될 수 있다.
각각의 합금 및 조건에 대한 최적의 어닐링 온도는 1시간 동안 상이한 온도에서 상기 합금을 노출시킨 후 경도를 측정한 다음, 재결정이 종결되고 입자 성장이 시작되는 대략적인 온도를 확인하기 위한 어닐링 곡선(annealing curve)을 작성함으로써 확인된다. 이 온도는 또한 경도-어닐링 온도 곡선의 변곡점으로 확인될 수 있다. 이 기법을 사용하면 최적의 온도를 쉽고 상당히 정확하게 얻을 수 있다.
그 후에, 상기 어닐링된 스트립은 적합한 매질, 예를 들면 물에서 담금질되었다.
실시예
일련의 실험이 상술한 합금의 실시예의 상대적인 장점을 시험하고, 시트 제품을 형성하도록 제조된 합금의 저온 성형성을 확립하기 위하여 수행되었다.
본 발명(B1 내지 B13) 및 비교 샘플 (AZ31 및 T4-Al 6016)에 따라 개발된 합금을 포함하는 다수의 합금 조성물이 형성되었고 이들 실험에서 시험되었다. 표 1은 시험한 각각의 합금 조성물의 조성을 요약한다.
각각의 시험한 합금의 조성
명칭 조성(Nominal composition, wt.%)
B1 Mg-1Zn-0.4Gd-0.5Zr
B2 Mg-1Zn-0.4Gd-0.2Ca-0.5Zr
B3 Mg-1Zn-0.4Gd-0.5Ca-0.5Zr
B4 Mg-1Zn-0.4Gd-0.2Ca-0.1Sr-0.5Zr
B5 Mg-1Zn-0.4Gd-0.2Ca-0.1La-0.5Zr
B6 Mg-0.8Ca-0.4Zn
B7 Mg-0.8Ca-0.4Zn-0.4Gd
B8 Mg-0.8Ca-0.4Zn-0.3Al
B9 Mg-0.8Ca-0.4Zn-0.3Al-0.1Sr
B10 Mg-0.8Ca-0.4Zn-0.5Zr
B11 Mg-0.8Ca-0.4Zn-0.1Sr-0.5Zr
B12 Mg-0.8Ca-0.4Zn-0.4Gd-0.5Zr
B13 Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr
AZ31 Mg-3Al-1Zn-0.3Mn
T4-Al 6016 Al-1.3Si-0.25Fe-0.11Mn-0.4Mg
각각의 합금 조성물의 시트는 상술한 방법을 사용하여 제조되었다. 실험에서, 각각의 성분들은 약 760℃의 아르곤 분위기에서 연강 도가니를 사용하는 고주파 유도 용해로에서 혼합 및 용융되었다. 상기 균질화 처리는 합금 조성에 따라 온도 범위가 300 부터 500 ℃까지 수행되었다. 균질화 처리 후에 물 담금질 단계가 이어진다. 상기 균질화된 잉곳이 5 mm 두께의 스트립으로 기계 가공된 다음 350 내지 500 ℃의 온도 범위에서 열간 압연 되었다. 총 두께 감소는 약 80%, 패스 당 두께 감소는 약 20% 였다. 각각의 압연 패스 후에, 상기 시트는 후속 압연 전에 약 10분 동안 350 내지 500 ℃의 범위의 온도에서 재가열 되었다. 최종 압연 후, 상기 시트는 어닐링 처리를 받아, 정적 재결정을 통해 축적된 변형이 제거되었다.
하기 실시예에 기재된 바와 같이, 이들 시트는 기계적 실험을 실시하였다:
실시예 1: 실온에서의 기계적 특성
상술한 합금(B1 내지 B16)과 대조군(AZ31 및 T4-Al 6016)의 어닐링된 시트(as-annealed sheet)의 인장 특성 및 성형성을 실온에서 평가되었다.
각각의 연구된 합금 조성물(표 1 참조)의 어닐링된 시트를 실온에서 나사-구동 인스트론 4050 머신(screw-driven Instron 4505 machine)을 사용하여 10-3/s의 변형 속도로 압연방향을 따라 실험하였다. 각 인장 샘플의 두께는 약 1 mm였고, 표점간 거리(gage length)는 약 10 mm 였다. 상기 샘플은 6mm 직경의 펀치로 미니 딥 드로잉 시험에서 개발한 합금의 상온 성형성을 평가하기 위하여 0.5mm의 두께로 추가 압연되었다. 어닐링된 디스크의 직경은 9, 9.5, 10, 10.5, 11.5, 13.1 및 14.6 mm 였다. 한계 드로잉 비(LDR)는 상기 펀치 직경에 대해 완전히 실패없이 그려질 수 있는 최대 디스크 직경의 비율로 정의된다. 결론적으로, 높은 LDR 값은 양호한 성형성을 나타내고, 낮은 LDR 값은 좋지 않은 성형성을 나타낸다.
표 2는 상온에서 형성된 합금 시트(B1 내지 B13) 및 비교 합금 (AZ31 및 Al 6016)의 기계적 특성을 요약하고 있다. B1, B2, B3, B4 및 B5 합금 시트 및 AZ31 및 Al 6016 합금 시트의 비교 또는 벤치 마크를 포함하는 어닐링된 Mg-Zn-Gd-Ca-Zr 계의 결과로 초래된 인장 응력-변형율 곡선이 도 2에 나타난다.
상기 Mg-Zn-Gd-Ca-Zr 계 합금 시트는 상기 AZ31 합금 시트의 연성에 비하여 현저하게 더 높은 연성을 보였다. B1 합금 시트의 전체 연신율과 LDR값은 각각 약 32% 및 1.93에 도달했다. 상기 B1 합금에 0.2% Ca 의 첨가는 총 연신율이 32% 에서 38%로 더 향상시킬 수 있고, 강도가 141 MPa에서 152 MPa로 증가할 수 있고, LDR 값이 1.93에서 2.02로 향상시킬 수 있음이 밝혀졌다. B2 합금 시트의 성형성, 연성 및 강도가6016 합금 시트의 성형성, 연성 및 강도 보다 훨씬 우수하다는 점은 주목할 가치가 있다. Ca 함량을 0.2%에서 0.5%로 증가시켰을때 (B3 합금), B3 합금 시트의 연성은 33%로 감소되고, LDR은 1.87로 줄어들었다. 그 결과, Ca는 Mg-Zn-Gd-Ca-Zr 합금의 성형성 및 강도 향상에 필수적이라는 것을 나타내나, Ca 함량의 엄격한 제어는 필요하며, 그렇지 않으면, 이는 반대 결과를 나타낼 것이다. 마찬가지로, B2 합금에 1% Sr 또는 0.1% La를 추가로 첨가하면 강도가 증가하지만 연성 및 성형성은 감소할 수 있다.
이전에, Mg-Ca 계 합금은 부서지기 쉬운 것으로 간주되었으며, 이에 따라 시트 제조에 적합한 후보 물질로 간주되지 않았었다. 그러나, 본 발명의 연구에서 Mg-0.8Ca 합금에 희박 Zn(0.4%)의 첨가는 성형성 뿐만 아니라 압연성, 연성이 크게 개선될 수 있으며, Mg-0.8Ca-0.4Zn 계 합금 시트는 여러 산업 응용 분야에 이상적으로 만든다는 것을 발견하였다.
이 구체예에서, 8개의 상이한 Mg-0.8Ca-0.4Zn 계 합금 (B6 내지 B13)으로 형성된 합금시트가 검사되었다. B6 내지 B13의 기계적 특성을 표 2에 제공된다. 포괄적인 관점에서, B13 (Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr)은 모든 Mg-Ca-Zn-(Zr) 계 합금 시트 중에서 항복 강도(137MPa) 뿐만 아니라 연성 및 성형성면에서도 가장 좋은 기계적 특성을 나타냈다.
상기 기계적 시험 결과는 Mg-Zn-Gd-Ca-Zr, 및 Mg-Ca-Zn-(Zr) 계 합금 시트가 AZ31 합금 시트 보다 더 높은 연성 및 성형성을 갖는다는 것을 나타낸다. 특히, Mg-Zn-Gd-Ca-Zr 계 합금 시트의 연성, 성형성 및 강도는 Al 6016 합금 보다 높은 결과를 얻을 수 있으며, 이러한 합금은 광범위한 상업적 용도에 이상적으로 만들 수 있다.
본 발명의 합금 시트의 어닐링된 샘플의 기계적 특성 요약. 어닐링된 AZ31 및 T4 처리된 6016 Al 합금 시트가 벤치 마크로 제공된다.
명칭 항복 강도 (MPa) UTS (MPa) UE (%) TE (%) SHE LDR
B1 141 213 15 32 0.19 1.93
B2 152 224 20 38 0.22 2.02
B3 155 225 21 33 0.23 1.87
B4 161 230 19 36 0.21 1.90
B5 160 229 18 26 0.22 1.78
B6 128 207 13 26 0.20 1.73
B7 125 202 16 25 0.20 1.78
B8 123 206 17 20 0.22 1.72
B9 128 207 16 27 0.21 1.70
B10 137 209 15 26 0.19 1.74
B11 132 206 17 21 0.21 1.79
B12 129 209 17 23 0.21 1.73
B13 137 215 18 23 0.21 1.83
AZ31 119 230 20 23 0.27 1.60
T4-6016 Al 153 254 20 29 0.20 1.90
참고: 최고의 합금 구성은 굵게 강조 표시되어 있다
실시예 2:
어닐링 한 Mg-Ca-Zn-(Zr) 계 합금 시트는 충분한 기간동안 실리콘 오일에서 150℃ 에서 가열하여 에이지 경화 처리를 실시하여 최대 석출 경화를 수득하였다.
에이징 반응은 비커스 경도(Vickers hardness) 및 인장 시험(tensile tests)으로 측정되었다. 상기 에이지 경화 시트의 인장 특성 및 성형성은 상온에서 측정되었다.
고용화 열처리(solution treatment, 0.5 시간 동안 400℃) 이후 150℃의 에이징 처리를 한 Mg-Ca-Zn-(Zr) 계 합금 시트의 에이징 곡선을 도 4에 나타내었다.
Mg-Ca-Zn-(Zr) 계 합금 시트는 우수한 연성 및 성형성을 갖을 뿐 아니라, 에이지 경화 반응 특성을 가지고 있다는 것을 밝혀졌다. 즉, 시트 제조 이후, 150℃ 에서 에이지 처리함으로써 이들의 합금 시트의 강도가 보다 향상될 수 있다. 도 3 및 표 3에 나타낸 바와 같이, 에이징 전의 B6 합금 시트의 경도 값은 46 VHN이었다. 그러나, 150 ℃ 에서 30 시간 동안 에이징 처리한 후에, B6 합금 시트는 12 VHN 에서 58 VHN의 경도 증가를 갖는 최대 에이징에 도달하였다. 반면에, B6 합금에 0.4% Gd을 첨가 하였을 때, 최대 에이징에 도달하는 시간이 72 시간으로 연장되었지만, B6 합금에 0.3% Al을 첨가하였을 때는 12시간으로 단축되었다. B6 합금에 Gd 또는 Al의 희박 첨가는 최대 에이징에 도달하는 시간만 변경되었지만, 최대 경도 값은 동일하게 유지되었다. 이에 더하여, B6 합금에 0.5% Zr 또는 0.1% Sr을 첨가할 때, 열처리 동안 최대 경도 및 필요한 시간은 명백하게 변경되지 않을 것이다.
최대 에이징 조건에서 Mg-Ca-Zn-(Zr) 계 합금 시트의 인장 특성의 요약은 표 4에 제공된다. T6 처리 (고용화 열처리 후에 인위적 에이징)는 B6 합금 시트를 128 MPa에서 153 MPa로, B7 합금 시트를 125 MPa에서 146 MPa로, B8 합금 시트를 123 MPa에서 163 MPa로, B9 합금 시트를 128 MPa에서 164 MPa로, B10 합금 시트를 137 MPa에서 166 MPa로, B11 합금 시트를 132 MPa에서 174 MPa로, B12 합금 시트를 129 MPa에서 166 MPa로 그리고 B13 합금 시트를 137 MPa에서 168 MPa로 항복 강도를 각각 증가시켰다. 상기 Mg-Ca-Zn-(Zr) 계 가공용 합금 시트의 UE, TE 및 SHE는 예상대로 감소하였다. 이와 관련하여, 연성은 B13 합금 시트를 얻기 위하여 약간 감소하였으며, 예를 들어, B13 합금 시트의 연성은 23% (어닐링된 상태) 에서 19% (최대 에이지된 상태)로 감소하였다.
초기 경도, 최대 경도, 석출 경화로 인한 경도의 증가 및 Mg-Ca-Zn-(Zr) 계 합금 시트의 최대 경도에 도달하는 시간
명칭 초기 경도(VHN) 최대 경도(VHN) 최대 경도에 도달하는 시간( 시간)
B6-T6 46 58 30
B7-T6 46 57 72
B8-T6 47 56 12
B9-T6 47 55 12
B10-T6 46 56 30
B11-T6 47 58 30
B12-T6 47 57 30
B13-T6 48 58 30
최대-에이지된 상태에서 Mg-Ca-Zn-(Zr) 계 합금 시트의 인장 특성
명칭 항복 강도 (MPa) UTS (MPa) UE (%) TE (%) SHE
B6-T6 153 232 13 18 0.16
B7-T6 146 228 14 20 0.17
B8-T6 163 234 13 19 0.16
B9-T6 164 233 13 19 0.16
B10-T6 166 235 13 18 0.16
B11-T6 174 241 11 17 0.15
B12-T6 166 234 14 20 0.18
B13-T6 168 236 13 19 0.16
실시예 3
상기 결과는 B2 합금 시트가 Mg-Zn-Gd-Ca-Zr 계 중에서 가장 우수한 연성 및 성형성을 보여주는 것을 나타낸다. 따라서, 상기 합금 시트의 기계적 특성을 더욱 향상시키기 위하여, 두 가지 중요한 공정 변수(processing parameters), 즉, 압연 온도 및 어닐링 조건을 정하였다.
상기 B2 합금 시트는 다양한 열간 압연 및 어닐링 조건에 적용되어 전술한 방법 및 실험 장비를 사용하여 기계적 특성을 최적화하기 위한 열역학적 공정 변수가 결정되었다. 표 5 및 6은 상이한 열기계적 공정 조건하에서 제조된 두 합금의 어닐링된 시트의 인장 특성을 요약하였다.
어닐링 공정 동안, 재결정화(recrystallization)는 입자 크기(grain size)를 조질(refine)할 수 있으며, 소성 변형에 의해 생성된 결합을 제거할 수 있으며, 그리고 본질(texture)을 희박하게 할 수 있다. 따라서, 어닐링된 시트의 연성 및 성형성은 압연된 것과 비교하여 드라마틱하게 증가하였다. 실험 결과는 재결정화가 350℃ 내지 500℃의 온도 범위에서 발생할 수 있음을 보여준다. 주어진 어닐링 온도에서, 어닐링 시간의 연장에 따라 상기 경도가 명백하게 더 이상 감소되지 않을 때, 재결정화가 완료된다.
최종 기계적 특성은 어닐링 온도 및 시간과 밀접한 관련이 있기 때문에, B2 합금 시트가 선택되어 어닐링 조건을 최적화 한다. 상기 합금 시트에 대한 최적화된 어닐링 조건은 상이한 시간 동안 상이한 온도에 노출된 후 경도 변화를 측정함으로써 확인되었다. 따라서, 상이한 어닐링 온도에서 재결정의 완료 시간을 발견하기 위하여, 상이한 어닐링 온도 및 어닐링 시간을 갖는 B2 합금 시트 샘플에 대한 경도 시험을 실시한다.
450℃ 에서 압연되고, 이후 다른 온도에서 어닐링된 B2 시트에 대한 노출 시간의 함수로서 경도 변화를 도 5에 나타내었다. 경도 값은 첫번째 1분 어닐링에서 급격히 감소되었고, B2 가공용 합금 시트에 대하여 350 ℃에서 1시간, 400 ℃에서 0.5 시간, 450℃에서 0.5 시간, 또는 500℃에서 0.5 시간 이후 안정된 것을 발견하였다. 따라서, 상기 시트는 350℃ 에서 1 시간 동안, 400℃ 에서 0.5 시간 동안, 450℃에서 0.5 시간 동안, 그리고 500℃에서 0.5 시간 동안 어닐링 되었고, 이후 압연 방향을 따라 시험하였다. 어닐링 온도가 증가함에 따라, 상기 B2 합금 시트의 항복 강도는 예상대로 감소하였고, 반면 이들의 합금의 변형-경화 지수는 약간 증가하였다. 상기 B2 합금 시트의 UE 및 SHE는 500 ℃에서 0.5 시간 어닐링 후에 감소함을 알 수 있었다.
아울러, 표 5에 나타낸 바와 같이, 어닐링 온도가 350℃일 때, B2 합금 시트의 재결정화 시간은 1시간 이다. 그러나, 어닐링 온도가 400, 450 및 500℃인 경우, B2 합금 시트의 상기 재결정화 시간은 B2 합금 시트는 0.5 시간이다.
350℃ 에서 1 시간 동안, 400℃, 450℃ 및 500℃ 에서 0.5 시간 동안 상이한 조건에서 어닐링된 B2 합금 시트에 대해서도 상온 인장 시험이 수행되었다. 상이한 어닐링 조건에서 B2 합금 시트의 항복 강도, UTS, UE, TE, 및 SHE을 포함한 기계적 특성이 표 6에 요약되었다. B2 합금 시트와 관련하여, 38%의 연성이 나타나는 400℃에서 0.5시간 어닐링 처리가 최적의 어닐링 조건으로 판명되었다.
상이한 온도에서 어닐링된 B2 합금 시트의 인장 시트의 요약
명칭 열간 압연 온도(℃) 항복 강도 (MPa) UTS (MPa) UE (%) TE (%) SHE
B2 400 156 228 19 33 0.21
450 152 224 20 38 0.22
500 130 211 17 23 0.22
상이한 조건에서 어닐링된 B2 합금 시트의 인장 특성의 요약
명칭 어닐링 조건 항복 강도 (MPa) UTS (MPa) UE (%) TE (%) SHE
B2 350 ℃ 1 시간 162 228 18 25 0.17
400℃ 0.5 시간 152 224 20 38 0.22
450℃ 0.5 시간 137 222 21 36 0.24
500℃ 0.5 시간 123 219 19 30 0.24
UE 및 SHE의 값을 고려하면, 450 ℃ 열간 압연 및 0.5 h at 400 ℃에서 0.5 시간의 어닐링이 두 합금에 대해 최상의 성형성을 제공한다.
결론
전반적으로, Mg-Ca-Zn-(Zr) 계 합금은 적당한 성형성을 나타내지만, 인위적 에이징 처리에 의한 현저하게 강화될 수 있다는 실험 결과로부터 결론 지을 수 있다. 예를 들어, 어닐링된 상태에서 Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr 합금의 항복 강도는 약 137 MPa에 불과하지만, 상기 합금은 150 ℃ 에이징 처리의 적용에 의하여 168MPa까지 증가될 수 있다.
또한, 본 발명자들은 Mg-Zn-Gd-Ca-Zr 계 합금 으로부터 형성된 시트는 강도 및 성형성 면에서 우수한 기계적 특성을 나타내는 것을 발견하였다. Mg-1Zn-0.4Gd-0.5Zr 합금에 0.2% Ca 첨가는 형성된 합금 시트의 성형성 (1.93 LDR 내지 2.02 LDR) 및 강도 (141 MPa 내지 152 MPa) 가 현저하게 증가하는 것을 발견하였다. Ca함량을 0.5%로 증가 시키는 경우 항복 강도 (yield strength)는 152 MPa에서 155 MPa로 약간 증가하지만, LDR 값은 Mg-1Zn-0.4Gd-0.2Ca-0.5Zr 합금과 비교하여 2.02에서 1.87로 감소하였다. 그 결과, Ca 원소는 Mg-Zn-Gd-Ca-Zr 합금 시트의 성형성 및 강도 향상에 필수적 이지만, Ca 함량의 엄격한 제어는 필요하다는 것을 나타낸다. 0.1% Sr 또는 0.1% La를 Mg-1Zn-0.4Gd-0.2Ca-0.5Zr 합금에 추가로 첨가하면 강도는 증가하지만 LDR 값은 감소한다.
아울러, Mg-Zn-Gd-Ca-Zr 합금, Mg-Ca-Zn-Sr-(Gd)-Zr 합금 시트는 또한 상온에서 충분한 강도 및 성형성을 나타냈다. Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr 조성은 항복 강도 (137 MPa) 및 성형성 (1.83 LDR) 면에서 최고의 기계적 성질을 나타냈다.
요약하면, 본 발명은 마그네슘 합금 및 이에 따라 고성형 가능한 마그네슘 합금 시트의 개발에 관한 것이다. Mg-Zn-RE-Zr 합금에 합금원소 Ca의 첨가는 각 합금 시트의 연성 및 성형성을 현저하게 향상시킬 수 있다. 특히, Mg-Zn-Gd-Zr계 합금에 소량의 Ca 첨가는 높은 연성, 성형성 및 비교적 양호한 강도를 갖는 새로운 Mg 합금 시트가 얻어진다. 이와 관련하여, (1) Mg-Zn-Gd-Ca-Zr 계에 희박 칼슘을 을 첨가는 연성 및 성형성이 상당히 향상될 수 있다; (2) Mg-Ca-Zn-(Zr) 계 합금은 또한 소량의 합금 원소의 첨가에 의하여 우수한 연성 및 성형성을 나타내었다. 이들의 새로운 합금으로부터 형성된 시트의 연성 및 성형성은 불순물로 사용해왔으며, 6016 합금 시트와 비교될 수 있는 AZ31 보다 훨씬 우수하며, 합금 및 이에 대응하는 합금 시트가 여러 산업 응용 분야에 적합함을 나타낸다.
본 발명자들은 상술한 특징들이 본 발명의 합금을 자동차 용도에 특히 적합하게 만든다고 생각한다. 아울러, 본 발명의 합금은 압출(extrusion), 단조(forging) 및 트윈 롤 주조(twin-roll casting)를 포함하는 다양한 제조 기술에 의해서 가공될 수 있다.
당업자들은 여기서 기재된 본 발명이 변형 및 변경이 특정하게 기재된 것 이외의 단계의 조성물 및 배열에 도입될 수 있음을 이해할 것이다. 본 발명은 본 발명의 성질 및 범위 내에 속하는 모든 변형 및 변경을 포함하는 것으로 간주된다. .
본 명세서(청구범위를 포함) 에서 "포함하다", "포함한다", "포함되는" 또는 "포함하는"의 용어를 사용하는 경우, 그들은 기재된 특징, 숫자, 단계 또는 구성 요소의 존재를 특정하려는 것이지, 하나 또는 그 이상의 다른 특징, 숫자, 단계, 구성요소 또는 이들의 조합한 것들의 존재를 배제하지 않는 것으로 해석되어야 한다.
이후의 특허 출원은 본 출원에 기초하여 또는 우선권 주장하여 호주 또는 해외에서 출원될 수 있다. 다음의 임의의 청구항은 단지 한 예로서 제공되며, 그러한 이후의 출원에서 청구될 수 있는 범위를 제한하지 않는 것으로 이해해야 한다. 특징은 본 발명 또는 본 발명들을 추가로 특정 또는 재특정하기 위하여 차후에 임시 청구항으로부터 추가 또는 생략될 수 있다.

Claims (25)

  1. 0.1 내지 2.0의 Zn;
    0.05 내지 1.5의 Ca;
    0.1 내지 1.0의 Zr;
    0 내지 1.3의 희토류 원소 또는 Gd 또는 Y를 포함하는 이들의 혼합물;
    0 내지 0.3의 Sr;
    0 내지 0.7의 Al;
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량%) 마그네슘계 가공용 합금.
  2. 제1항에 있어서,
    상기 희토류 원소 혼합물은 가돌리늄(Gd) 또는 이트륨(Y) 및 란탄계열의 희토류 원소를 포함하는 합금.
  3. 제1항 또는 제2항에 있어서,
    상기 희토류 원소 혼합물은 가돌리늄 및 란탄(La)을 포함하는 합금.
  4. 제1항 또는 제2항에 있어서,
    상기 희토류 원소는 가돌리늄으로 필수적으로 구성되는 합금.
  5. Zn: 0.1 내지 2.0;
    Ca: 0.05 내지 1.5;
    Zr: 0.1 내지 1.0;
    Gd: 0 내지 1.0;
    Sr: 0 내지 0.3;
    La: 0 내지 0.3;
    Al: 0 내지 0.7; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량%) 마그네슘계 가공용 합금.
  6. 제1항 내지 제5항 중 어느 한 항에 있어서,
    Zn: 0.3 내지 1.0;
    Ca: 0.3 내지 1.0;
    Zr: 0.2 내지 0.7;
    Gd: 0.1 내지 0.5;
    Sr: 0 내지 0.2;
    La: 0 내지 0.2;
    Al: 0 내지 0.5; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량 %) 마그네슘계 가공용 합금.
  7. 제1항 내지 제6항 중 어느 한 항에 있어서,
    Zn: 0.5 내지 2.0;
    Ca: 0.05 내지 1.0;
    Zr: 0.1 내지 1.0;
    Gd: 0.05 내지 1.0;
    Sr: 0 내지 0.3;
    La: 0 내지 0.3;
    Al: 0 내지 0.7; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량 %) Mg-Zn-Gd-Ca-Zr 계 합금을 포함하는 마그네슘계 가공용 합금.
  8. 제7항에 있어서,
    Zn: 0.5 내지 1.5;
    Ca: 0.1 내지 0.7;
    Zr: 0.2 내지 0.7;
    Gd: 0.1 내지 0.5;
    Sr: 0 내지 0.2;
    La: 0 내지 0.2;
    Al: 0.2 내지 0.5; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량 %) Mg-Zn-Gd-Ca-Zr 계 합금을 포함하는 마그네슘계 가공용 합금.
  9. 제1항 내지 제6항 중 어느 한 항에 있어서,
    Ca: 0.3 내지 1.5;
    Zn: 0.1 내지 0.8;
    Zr: 0.1 내지 1.0;
    Gd: 0 내지 1.0;
    Al: 0 내지 0.7;
    Sr: 0 내지 0.3; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량 %) Mg-Ca-Zn-(Zr)계 합금을 포함하는 마그네슘계 가공용 합금.
  10. 제9 항에 있어서,
    Ca: 0.6 내지 1.0;
    Zn: 0.3 내지 0.5;
    Zr: 0.2 내지 0.7;
    Gd: 0 내지 0.5;
    Al: 0.2 내지 0.5;
    Sr: 0 내지 0.2; 및
    잔부의 Mg 및 불가피한 다른 불순물로 필수적으로 구성되는(중량 %) Mg-Ca-Zn-(Zr) 계 합금을 포함하는 마그네슘계 가공용 합금.
  11. 전기한 임의의 항에 있어서,
    상기 합금 원소의 전체 중량%는 4% 미만, 바람직하게는 3% 미만인 마그네슘계 가공용 합금.
  12. 전기한 임의의 항에 있어서,
    0.05 내지 0.7의 Mn, 바람직하게는 0.1 내지 0.5의 Mn을 추가로 포함하는 마그네슘계 가공용 합금.
  13. 전기한 임의의 항에 있어서,
    상기 마그네슘계 합금은 0.5중량% 미만의 부수적인 불순물(incidental impurities)을 포함하는 마그네슘계 가공용 합금.
  14. 전기한 임의의 항에 있어서,
    상기 마그네슘계 합금은 0.2중량% 미만의 부수적인 불순물을 포함하는 마그네슘계 가공용 합금.
  15. 전기한 임의의 항에 있어서,
    상기 마그네슘계 합금은 Mg-1Zn-0.4Gd-0.2Ca-0.5Zr 또는 Mg-0.8Ca-0.4Zn-0.1Sr-0.4Gd-0.5Zr 중 에서 선택되는 마그네슘계 가공용 합금.
  16. 제1항 내지 제15항 중 어느 한 항에 따른 적어도 하나의 마그네슘계 가공용 합금을 포함하는 마그네슘계 가공용 합금 시트.
  17. 마그네슘계 합금 시트 제품을 제조하는 방법에 있어서,
    제1항 내지 제15항 중 어느 한 항에 따른 마그네슘계 합금으로부터 마그네슘 합금 용탕을 제공하는 단계;
    상기 마그네슘 합금 용탕을 소정의 두께를 갖는 슬래브(slab) 또는 스트립(strip)으로 주조하는 단계;
    상기 주조된 슬래브 또는 스트립을 균질화 또는 예열하는 단계;
    적절한 온도에서 상기 균질화 또는 예열한 슬래브 또는 스트립을 연속적으로 열간 압연하여 상기 균질화한 슬래브 또는 스트립의 상기 두께를 감소시켜 소정 두께의 합금 시트 제품을 제조하는 단계; 및
    상기 합금 시트 제품을 일정 시간 동안 적절한 온도에서 어닐링하는 단계;를 포함하는 방법.
  18. 제17항에 있어서,
    상기 주조하는 단계는 트윈-롤 캐스터 (twin-roll caster)의 롤 사이에 마그네슘 합금 용탕을 공급하여 스트립을 생성하는 단계를 포함하는 방법.
  19. 제17항 또는 제18항에 있어서,
    상기 주조된 슬래브 또는 스트립의 상기 균질화 또는 예열하는 단계는 300 내지 500℃ 사이의 온도에서 수행하는 마그네슘계 합금 시트 제품을 제조하는 방법.
  20. 제17항 내지 19항 중 어느 한 항에 있어서,
    상기 주조된 슬래브 또는 스트립의 상기 균질화 또는 예열하는 단계는 이어서 담금질(quenching), 바람직하게는 물 담금질(water quenching)이 수행되는 마그네슘계 합금 시트 제품을 제조하는 방법.
  21. 제17항 내지 제20항 중 어느 한 항에 있어서,
    상기 열간 압연하는 단계는 300 내지 550℃, 바람직하게는 350 내지 500℃ 의 온도 범위에서 수행되는 마그네슘계 합금 시트 제품을 제조하는 방법.
  22. 제17항 내지 제21항 중 어느 한 항에 있어서,
    상기 열간 압연하는 단계의 결과로 총 두께가 50 내지 95%, 바람직하게는 70 내지 80% 감소하는 마그네슘계 합금 시트 제품을 제조하는 방법.
  23. 제17항 내지 제22항 중 어느 한 항에 있어서,
    상기 열간 압연하는 단계는 복수의 압연 패스(rolling passes)를 사용하여 수행되며, 각각의 압연 패스 이후, 상기 시트는 후속 압연(subsequent rolling) 이전에 350 내지 550℃ 범위의 온도에서 재가열되어 마그네슘계 합금 시트 제품을 제조하는 방법.
  24. 제17항 내지 제23항 중 어느 한 항에 있어서,
    상기 주조하는 단계는 다이렉트 칠 캐스터(direct chill (DC) caster), 샌드 캐스터(sand caster), 또는 퍼머넌트 몰드 캐스터(permanent mould caster) 중 하나에 상기 마그네슘 합금 용탕을 주입하는 단계 포함하는 마그네슘계 합금 시트 제품을 제조하는 방법.
  25. 제17항 내지 제24항 중 어느 한 항에 있어서,
    상기 어닐링된 합금을 150℃ 에서 적어도 1시간 동안 가열하는 에이지 경화 처리(age hardening treatment)하는 단계를 추가로 포함하는 마그네슘계 합금 시트 제품을 제조하는 방법.
KR1020177032392A 2015-04-08 2015-04-08 성형 가능한 마그네슘계 가공용 합금 Ceased KR20170133510A (ko)

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
PCT/CN2015/076022 WO2016161565A1 (en) 2015-04-08 2015-04-08 Formable magnesium based wrought alloys

Publications (1)

Publication Number Publication Date
KR20170133510A true KR20170133510A (ko) 2017-12-05

Family

ID=57071654

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020177032392A Ceased KR20170133510A (ko) 2015-04-08 2015-04-08 성형 가능한 마그네슘계 가공용 합금

Country Status (5)

Country Link
US (1) US20180087133A1 (ko)
JP (1) JP6607464B2 (ko)
KR (1) KR20170133510A (ko)
CN (1) CN107532249A (ko)
WO (1) WO2016161565A1 (ko)

Families Citing this family (15)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN107541627B (zh) * 2016-06-24 2019-09-06 北京科技大学 一种具有良好室温成形性的变形镁合金板材及其制备方法
CN108300918B (zh) * 2017-01-11 2020-05-12 北京科技大学 一种具有高室温成形性能含钙稀土镁合金板材及制备方法
CN107119245B (zh) * 2017-03-23 2018-07-13 中南大学 一种超高强耐高温镁合金大锭坯的多级退火工艺
JP7076731B2 (ja) 2018-02-21 2022-05-30 国立研究開発法人物質・材料研究機構 マグネシウム合金及びマグネシウム合金の製造方法
CN108385008B (zh) * 2018-04-13 2023-06-30 东北大学 中强度高吸能镁合金及可深度冷弯管材的制备装置和方法
CN108728712A (zh) * 2018-07-07 2018-11-02 中南大学 一种原子偏聚和原子团簇强化低稀土镁合金方法
KR102178806B1 (ko) * 2018-09-28 2020-11-13 주식회사 포스코 마그네슘 합금 판재 및 이의 제조방법
CN111101039A (zh) * 2018-10-26 2020-05-05 宝山钢铁股份有限公司 一种高强耐蚀镁合金材料及其制造方法
EP3741880B1 (en) * 2019-05-20 2023-06-28 Volkswagen AG Sheet metal product with high bendability and manufacturing thereof
CN111004952B (zh) * 2019-12-30 2021-05-18 南京龙超金属制造科技有限公司 涂覆高分子聚合物层的高性能镁合金材料及其制备方法
CN116043085B (zh) * 2021-10-28 2024-10-29 华为技术有限公司 镁基复合材料及其制备方法和电子设备
DE102022206662A1 (de) 2022-06-30 2024-01-04 Volkswagen Aktiengesellschaft Hochfeste, aushärtbare Magnesiumlegierung, umfassend Al, Ca, Mn und Y
CN115233060B (zh) * 2022-08-12 2023-02-03 吉林大学 一种高强塑弱织构低合金含量Mg-Zn-Y-Ca-Zr镁合金及其制备方法
CN117187651B (zh) * 2023-10-23 2025-08-01 吉林大学 一种低成本高强韧挤压铸造镁合金及其制备方法
CN118957328B (zh) * 2024-09-04 2026-03-27 大连理工大学 减小镁合金锻件力学性能各向异性的制备方法及其用途

Family Cites Families (17)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
GB2384248B (en) * 2001-08-13 2005-06-22 Honda Motor Co Ltd Magnesium alloy
JP4840751B2 (ja) * 2004-06-30 2011-12-21 独立行政法人物質・材料研究機構 高強度マグネシウム合金及びその製造方法
JP4433916B2 (ja) * 2004-07-13 2010-03-17 株式会社豊田中央研究所 塑性加工用マグネシウム合金およびマグネシウム合金部材
JP5525444B2 (ja) * 2007-08-31 2014-06-18 カースト シーアールシー リミテッド マグネシウムをベースとする合金、およびその製造方法
TW200948983A (en) * 2008-03-11 2009-12-01 Topy Ind Al2Ca-containing magnesium based composite material
US9945011B2 (en) * 2010-05-24 2018-04-17 Commonwealth Scientific And Industrial Research Organisation Magnesium-based alloy for wrought applications
AT510087B1 (de) * 2010-07-06 2012-05-15 Ait Austrian Institute Of Technology Gmbh Magnesiumlegierung
JP5720926B2 (ja) * 2010-10-12 2015-05-20 住友電気工業株式会社 マグネシウム合金の線状体及びボルト、ナット並びにワッシャー
JP5648909B2 (ja) * 2010-12-24 2015-01-07 住友電気工業株式会社 制振用マグネシウム合金及び制振材
KR101159790B1 (ko) * 2012-01-30 2012-06-26 한국기계연구원 고연성 및 고인성의 마그네슘 합금 및 이의 제조방법
CN102978498A (zh) * 2012-12-18 2013-03-20 中国科学院长春应用化学研究所 一种稀土镁合金及其制备方法
EP2987875B1 (en) * 2013-04-15 2018-10-10 National University Corporation Kumamoto University Fire-resistant magnesium alloy and production method therefor
CN103255329B (zh) * 2013-05-07 2015-08-26 宝山钢铁股份有限公司 一种低成本细晶弱织构镁合金薄板及其制造方法
CN104131204B (zh) * 2014-08-19 2017-01-25 中国科学院长春应用化学研究所 一种镁合金、镁合金复合材料及其制备方法
CN105543604B (zh) * 2014-11-13 2017-07-04 比亚迪股份有限公司 一种镁合金及其制备方法和应用
CN105525172A (zh) * 2014-11-13 2016-04-27 比亚迪股份有限公司 一种镁合金及其制备方法和应用
KR20170133509A (ko) * 2015-04-08 2017-12-05 바오샨 아이론 앤 스틸 유한공사 마그네슘 희박 합금 시트에서 가공-유기 에이지 강화

Also Published As

Publication number Publication date
CN107532249A (zh) 2018-01-02
JP2018513914A (ja) 2018-05-31
JP6607464B2 (ja) 2019-11-20
WO2016161565A1 (en) 2016-10-13
US20180087133A1 (en) 2018-03-29

Similar Documents

Publication Publication Date Title
JP6607464B2 (ja) 成形可能なマグネシウム型の展伸用合金
KR101828629B1 (ko) 단련 응용을 위한 마그네슘계 합금
US10570490B2 (en) Strain-induced age strengthening in dilute magnesium alloy sheets
EP1641954B1 (en) Castable magnesium alloys
EP3400316B1 (en) New 6xxx aluminum alloys, and methods of making the same
KR101781669B1 (ko) 볼트용 알루미늄 합금선, 볼트 및 그들의 제조 방법
KR102210236B1 (ko) 마그네슘 합금재 및 이의 제조방법
JP2013525608A (ja) 階層状の微細構造を有する損傷耐性アルミ材
EP3219818B1 (en) Magnesium alloy and preparation method and use thereof
EP3399060B1 (en) Method for manufacturing magnesium alloy having excellent mechanical properties and corrosion resistance
JP7785366B2 (ja) マグネシウム合金時効処理材とその製造方法
KR20150099025A (ko) 마그네슘 합금 판재 및 이의 제조방법
JP4211875B2 (ja) アルミニウム合金組成物およびその製法
EP3219819B1 (en) Magnesium alloy and preparation method and use thereof
JP5525444B2 (ja) マグネシウムをベースとする合金、およびその製造方法
JP4852754B2 (ja) 展伸用マグネシウム合金、同合金より成るプレス成形用板材およびその製造方法
JP2013104123A (ja) ボルト用アルミニウム合金線及びボルト並びにそれらの製造方法
US20190300990A1 (en) Magnesium-zinc-manganese-tin-yttrium alloy and method for making the same
KR20240039158A (ko) 열 처리된 알루미늄 시트 및 그 제조 공정
EP4093893A1 (en) Techniques for producing aluminum alloy products having improved formability and recyclability
KR20170000098A (ko) 고강도 고성형성 마그네슘 합금 판재 및 이의 제조방법
KR20160120688A (ko) 마그네슘 합금 판재 및 이의 제조방법
KR101690156B1 (ko) 고강도 및 고연성의 알루미늄 합금 압출재 제조방법

Legal Events

Date Code Title Description
PA0105 International application

Patent event date: 20171108

Patent event code: PA01051R01D

Comment text: International Patent Application

PG1501 Laying open of application
A201 Request for examination
PA0201 Request for examination

Patent event code: PA02012R01D

Patent event date: 20200402

Comment text: Request for Examination of Application

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20210825

Patent event code: PE09021S01D

AMND Amendment
E601 Decision to refuse application
PE0601 Decision on rejection of patent

Patent event date: 20220426

Comment text: Decision to Refuse Application

Patent event code: PE06012S01D

Patent event date: 20210825

Comment text: Notification of reason for refusal

Patent event code: PE06011S01I

X091 Application refused [patent]
AMND Amendment
PX0901 Re-examination

Patent event code: PX09011S01I

Patent event date: 20220426

Comment text: Decision to Refuse Application

Patent event code: PX09012R01I

Patent event date: 20220124

Comment text: Amendment to Specification, etc.

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20221019

Patent event code: PE09021S01D

AMND Amendment
PX0601 Decision of rejection after re-examination

Comment text: Decision to Refuse Application

Patent event code: PX06014S01D

Patent event date: 20230809

Comment text: Amendment to Specification, etc.

Patent event code: PX06012R01I

Patent event date: 20230419

Comment text: Notification of reason for refusal

Patent event code: PX06013S01I

Patent event date: 20221019

Comment text: Amendment to Specification, etc.

Patent event code: PX06012R01I

Patent event date: 20220923

Comment text: Decision to Refuse Application

Patent event code: PX06011S01I

Patent event date: 20220426

Comment text: Amendment to Specification, etc.

Patent event code: PX06012R01I

Patent event date: 20220124

Comment text: Notification of reason for refusal

Patent event code: PX06013S01I

Patent event date: 20210825

X601 Decision of rejection after re-examination