KR20190000452U - 크랭크 샤프트 가공용 센터링 장치 - Google Patents
크랭크 샤프트 가공용 센터링 장치 Download PDFInfo
- Publication number
- KR20190000452U KR20190000452U KR2020170004227U KR20170004227U KR20190000452U KR 20190000452 U KR20190000452 U KR 20190000452U KR 2020170004227 U KR2020170004227 U KR 2020170004227U KR 20170004227 U KR20170004227 U KR 20170004227U KR 20190000452 U KR20190000452 U KR 20190000452U
- Authority
- KR
- South Korea
- Prior art keywords
- crankshaft
- laser beam
- centering device
- laser
- centering
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B5/00—Turning-machines or devices specially adapted for particular work; Accessories specially adapted therefor
- B23B5/18—Turning-machines or devices specially adapted for particular work; Accessories specially adapted therefor for turning crankshafts, eccentrics, or cams, e.g. crankpin lathes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B25/00—Accessories or auxiliary equipment for turning-machines
- B23B25/06—Measuring, gauging, or adjusting equipment on turning-machines for setting-on, feeding, controlling, or monitoring the cutting tools or work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/24—Arrangements for observing, indicating or measuring on machine tools using optics or electromagnetic waves
- B23Q17/2452—Arrangements for observing, indicating or measuring on machine tools using optics or electromagnetic waves for measuring features or for detecting a condition of machine parts, tools or workpieces
- B23Q17/2471—Arrangements for observing, indicating or measuring on machine tools using optics or electromagnetic waves for measuring features or for detecting a condition of machine parts, tools or workpieces of workpieces
-
- G—PHYSICS
- G08—SIGNALLING
- G08C—TRANSMISSION SYSTEMS FOR MEASURED VALUES, CONTROL OR SIMILAR SIGNALS
- G08C17/00—Arrangements for transmitting signals characterised by the use of a wireless electrical link
- G08C17/02—Arrangements for transmitting signals characterised by the use of a wireless electrical link using a radio link
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2215/00—Details of workpieces
- B23B2215/20—Crankshafts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q2717/00—Arrangements for indicating or measuring
- B23Q2717/003—Arrangements for indicating or measuring in lathes
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Computer Networks & Wireless Communication (AREA)
- General Physics & Mathematics (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
- Machine Tool Sensing Apparatuses (AREA)
Abstract
본 고안의 크랭크 샤프트 가공용 센터링 장치는 크랭크 샤프트와 센터링 디바이스에 설치되는 레이저 센서와, 레이저 센서에서 입출력되는 레이저 빔의 온오프를 제어하며 감지되는 신호를 받아 기준 센터라인에서 벗어나는 양을 연산하는 제어부와, 제어부의 제어와 연산 상태를 표시하는 모니터를 포함하며, 사용하지 않는 추가 방진구의 유무와 상관없이 크랭크 샤프트의 얼라인먼트와 센터링 작업을 정확하고 용이하게 하고 가공을 위한 셋업 준비시간을 단축시킨다.
Description
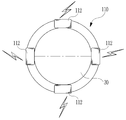
도 2는 도 1에서 센터링 디바이스에 설치된 레이저 빔 수신기를 나타내는 구성도(센터링 디바이스의 측면도)이다.
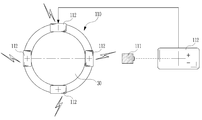
도 3은 도 1에서 레이저 센서의 작용을 나타내는 작용 상태도이다.
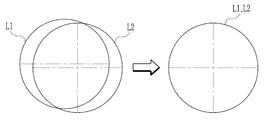
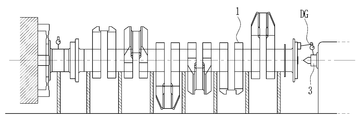
도 4는 본 고안의 제1실시예에 따른 크랭크 샤프트 가공용 센터링 장치에 의한 크랭크 샤프트의 센터링 작업을 설명하는 설명도이다.
도 5는 도 1의 방진구를 나타내는 사진이다.
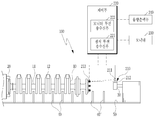
도 6은 본 고안의 제2실시예에 따른 크랭크 샤프트 가공용 센터링 장치를 나타내는 구성도이다.
도 7은 본 고안의 실시예와 비교하기 위한 비교예의 크랭크 샤프트 가공용 센터링 장치를 나타내는 구성도이다.
12: 크랭크 핀 20: 헤드 스톡
3, 30: 센터링 디바이스 40, 40': 방진구
50: 워크 베드 100 : 센터링 장치
110: 레이저 센서 111: 레이저 빔 송신부
112: 레이저 빔 수신부 120: 제어부
130: 모니터 140: 음향 출력부
DG: 다이얼 게이지 CL: 사이드 실린더
L1: 기계 중심선 L2: 크랭크 샤프트 중심선
Claims (5)
- 크랭크 샤프트와 센터링 디바이스에 설치되는 레이저 센서와,
상기 레이저 센서에서 입출력되는 레이저 빔의 온오프를 제어하며 감지되는 신호를 받아 기준 센터라인에서 벗어나는 양을 연산하는 제어부와,
상기 제어부의 제어와 연산 상태를 표시하는 모니터를 포함하는 것을 특징으로 하는 크랭크 샤프트 가공용 센터링 장치. - 제1항에 있어서,
상기 레이저 센서는
상기 크랭크 샤프트의 단부에 설치되어 레이저 빔을 발사하는 레이저 빔 송신부와,
상기 센터링 디바이스에 설치되어 상기 레이저 빔 송신부에서 발사된 레이저 빔을 수신하는 레이저 빔 수신기를 포함하는 것을 특징으로 하는 크랭크 샤프트 가공용 센터링 장치. - 제1항에 있어서,
상기 레이저 센서는
상기 크랭크 샤프트의 단부에 설치된 타켓부와,
상기 센터링 디바이스에 설치되어 상기 타켓부를 향하여 레이저 빔을 발사하는 레이저 빔 송신부와,
상기 센터링 디바이스에 설치되어 발사된 레이저 빔이 상기 타켓부에서 반사된 후 되돌아오는 레이저 빔을 수신하는 레이저 빔 수신부를 포함하는 것을 특징으로 하는 크랭크 샤프트 가공용 센터링 장치. - 제1항에 있어서,
상기 제어부에는 상기 레이저 센서를 무선으로 제어하는 센서 무선송수신부가 구비되는 것을 특징으로 하는 크랭크 샤프트 가공용 센터링 장치. - 제1항에 있어서,
상기 제어부에는 상기 모니터를 무선으로 제어하는 모니터 무선송수신부가 구비되는 것을 특징으로 하는 크랭크 샤프트 가공용 센터링 장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR2020170004227U KR200490408Y1 (ko) | 2017-08-09 | 2017-08-09 | 크랭크 샤프트 가공용 센터링 장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR2020170004227U KR200490408Y1 (ko) | 2017-08-09 | 2017-08-09 | 크랭크 샤프트 가공용 센터링 장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20190000452U true KR20190000452U (ko) | 2019-02-19 |
| KR200490408Y1 KR200490408Y1 (ko) | 2019-11-07 |
Family
ID=65515578
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR2020170004227U Active KR200490408Y1 (ko) | 2017-08-09 | 2017-08-09 | 크랭크 샤프트 가공용 센터링 장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR200490408Y1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114273980A (zh) * | 2021-12-24 | 2022-04-05 | 宝鼎重工有限公司 | 长度超过20米的大型摩天轮主轴轴承挡位同心度寻找方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07314251A (ja) * | 1994-05-24 | 1995-12-05 | Kawasaki Steel Corp | 鋼管のねじ切り加工方法 |
| KR200445020Y1 (ko) * | 2007-10-09 | 2009-06-23 | 황재문 | 크랭크 샤프트 디프렉션 측정시스템 |
| KR20150112929A (ko) | 2013-01-31 | 2015-10-07 | 코마츠 엔티씨 가부시끼가이샤 | 크랭크샤프트 가공 시스템 및 크랭크샤프트 가공 방법 |
-
2017
- 2017-08-09 KR KR2020170004227U patent/KR200490408Y1/ko active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07314251A (ja) * | 1994-05-24 | 1995-12-05 | Kawasaki Steel Corp | 鋼管のねじ切り加工方法 |
| KR200445020Y1 (ko) * | 2007-10-09 | 2009-06-23 | 황재문 | 크랭크 샤프트 디프렉션 측정시스템 |
| KR20150112929A (ko) | 2013-01-31 | 2015-10-07 | 코마츠 엔티씨 가부시끼가이샤 | 크랭크샤프트 가공 시스템 및 크랭크샤프트 가공 방법 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114273980A (zh) * | 2021-12-24 | 2022-04-05 | 宝鼎重工有限公司 | 长度超过20米的大型摩天轮主轴轴承挡位同心度寻找方法 |
| CN114273980B (zh) * | 2021-12-24 | 2023-04-28 | 宝鼎重工有限公司 | 长度超过20米的大型摩天轮主轴轴承挡位同心度寻找方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR200490408Y1 (ko) | 2019-11-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9314891B2 (en) | Machining unit for a program-controlled machine tool | |
| US8214074B2 (en) | Device and method for positioning a rotationally-symmetric precision part | |
| EP0412584B1 (en) | Laser-punch composite processing machine | |
| KR20100112165A (ko) | 공작 기계 및 가공 방법 | |
| KR102104840B1 (ko) | 크랭크샤프트 가공 시스템 및 크랭크샤프트 가공 방법 | |
| CN103975222A (zh) | 对受磨损壁上的磨损衬套元件进行更换的控制和定位系统 | |
| JP2008511449A (ja) | レーザ加工装置でのレーザ加工ビーム軸と加工ガス流軸の相互位置を求める方法、およびレーザ加工装置でのレーザ加工ビーム軸と加工ガス流軸の相互位置を調整する方法、ならびに当該方法に代わる装置を有するレーザ加工装置 | |
| US11097391B2 (en) | Spindle arrangement | |
| KR200490408Y1 (ko) | 크랭크 샤프트 가공용 센터링 장치 | |
| KR100905967B1 (ko) | 자동차의 자동변속기용 슬리브 가공지그 | |
| TW302317B (ko) | ||
| JP2017159387A (ja) | 研削盤 | |
| EP2508297A1 (en) | Machine tool balancer and balance control method | |
| HUP0203358A2 (hu) | Forgómozgást végző gépelem, valamint eljárás ilyen forgó gépelem alkatrésze helyzetjellemzőinek érzékelésére | |
| EP3411621A1 (en) | Coupling guard | |
| CN104841988B (zh) | 利用机床的零件加工方法和零件 | |
| US11814692B2 (en) | Converter torque support | |
| KR102117717B1 (ko) | 자동 팔레트 교환장치의 팔레트 클램핑/언클램핑 확인 장치 | |
| JPH01301038A (ja) | 振動防止装置、ワーク送りアタッチメント及び加工機並びに振動防止方法 | |
| CN108581618A (zh) | 一种机械加工中心断刀防护结构 | |
| WO2019215762A1 (en) | Anti-vibration twin spindle cnc machine | |
| KR20180114555A (ko) | 펀칭 시스템 | |
| KR100374687B1 (ko) | 방사 롤러 베어링을 위한 프레임을 갖는 경편기 | |
| CN106475828B (zh) | 堵盖车削夹具 | |
| RU118573U1 (ru) | Устройство для расточки отверстий |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| UA0108 | Application for utility model registration |
St.27 status event code: A-0-1-A10-A12-nap-UA0108 |
|
| UA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-UA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| UE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-UE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| UG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-UG1501 |
|
| E90F | Notification of reason for final refusal | ||
| UE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-UE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| UE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-UE0701 |
|
| REGI | Registration of establishment | ||
| UR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-UR0701 |
|
| UR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-UR1002 Fee payment year number: 1 |
|
| UG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-UG1601 |
|
| UN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-UN2301 St.27 status event code: A-5-5-R10-R11-asn-UN2301 |
|
| FPAY | Annual fee payment |
Payment date: 20220928 Year of fee payment: 4 |
|
| UR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-UR1001 Fee payment year number: 4 |
|
| UR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-UR1001 Fee payment year number: 5 |
|
| UR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-UR1001 Fee payment year number: 6 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-UR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 7 |
|
| UR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-UR1001 Fee payment year number: 7 |