KR20200024652A - 원통형 전지 및 이의 제조 방법 - Google Patents
원통형 전지 및 이의 제조 방법 Download PDFInfo
- Publication number
- KR20200024652A KR20200024652A KR1020180101584A KR20180101584A KR20200024652A KR 20200024652 A KR20200024652 A KR 20200024652A KR 1020180101584 A KR1020180101584 A KR 1020180101584A KR 20180101584 A KR20180101584 A KR 20180101584A KR 20200024652 A KR20200024652 A KR 20200024652A
- Authority
- KR
- South Korea
- Prior art keywords
- cylindrical
- gasket
- cap assembly
- cylindrical battery
- exposed portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
- H01M50/166—Lids or covers characterised by the methods of assembling casings with lids
- H01M50/167—Lids or covers characterised by the methods of assembling casings with lids by crimping
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/183—Sealing members
- H01M50/186—Sealing members characterised by the disposition of the sealing members
-
- H01M2/0413—
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/36—Removing material
-
- H01M2/022—
-
- H01M2/0434—
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/102—Primary casings; Jackets or wrappings characterised by their shape or physical structure
- H01M50/107—Primary casings; Jackets or wrappings characterised by their shape or physical structure having curved cross-section, e.g. round or elliptic
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/116—Primary casings; Jackets or wrappings characterised by the material
- H01M50/117—Inorganic material
- H01M50/119—Metals
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
- H01M50/148—Lids or covers characterised by their shape
- H01M50/152—Lids or covers characterised by their shape for cells having curved cross-section, e.g. round or elliptic
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
- H01M50/166—Lids or covers characterised by the methods of assembling casings with lids
- H01M50/171—Lids or covers characterised by the methods of assembling casings with lids using adhesives or sealing agents
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/183—Sealing members
- H01M50/184—Sealing members characterised by their shape or structure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Inorganic Chemistry (AREA)
- Sealing Battery Cases Or Jackets (AREA)
Abstract
Description
도 2는 도 1의 원통형 전지의 트리밍 부위에 발생한 부식을 나타낸 도면이다.
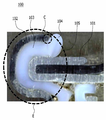
도 3은 도 1의 원통형 전지의 가스켓과 캡 어셈블리 상면 사이에 발생한 부식을 나타낸 도면이다.
도 4는 본 발명의 한 실시예에 따른 원통형 전지의 크림핑부를 나타낸 단면도이다.
도 5는 도 4의 원통형 전지에서 가스켓의 노출부를 가압봉을 사용하여 절곡하는 것을 나타낸 모식도이다.
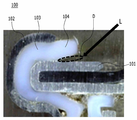
도 6은 도 5의 원통형 전지의 가스켓과 캡 어셈블리 사이에 레이저 빔을 조사하는 것을 나타내는 모식도이다.
Claims (13)
- 전극 조립체가 원통형 캔에 수납되어 있는 원통형 전지로서,
상기 원통형 캔의 상부 개구부를 덮는 캡 어셈블리; 및
상기 원통형 캔과 상기 캡 어셈블리 사이의 공간에 배치되는 가스켓;
을 포함하며,
상기 가스켓은 상기 원통형 캔의 끝부분이 굽힘 가공되어 형성된 크림핑부에 위치하고,
상기 원통형 캔과 상기 캡 어셈블리 사이에 공간으로부터 외부로 돌출된 상기 가스켓의 노출부는, 상기 원통형 캔의 트리밍 부위를 덮는 원통형 전지. - 제1항에 있어서,
상기 가스켓의 노출부는 절곡되어 상기 원통형 캔의 트리밍 부위와 접촉하는 원통형 전지. - 제2항에 있어서,
상기 가스켓의 노출부와 접촉하는 상기 원통형 캔의 트리밍 부위는 스틸로 형성된 원통형 전지. - 제1항에 있어서,
상기 가스켓의 노출부의 하단면은 상기 캡 어셈블리의 상부면과 이격되어 있는 원통형 전지. - 제4항에 있어서,
상기 가스켓의 노출부 하단면과 이격된 상기 캡 어셈블리의 상부면은 금속 성분만 포함하는 원통형 전지. - 원통형 전지 제조 방법에 있어서,
전극 조립체를 원통형 캔에 수납하는 단계;
상기 전극 조립체 상단에 캡 어셈블리를 탑재하는 단계;
상기 원통형 캔의 상단부를 가공하여 크림핑부를 형성하는 단계; 및
상기 원통형 캔과 상기 캡 어셈블리 사이에 공간으로부터 외부로 돌출된 상기 가스켓의 노출부를 가압하여 상기 원통형 캔의 트리밍 부위쪽으로 절곡하는 단계;
를 포함하는 원통형 전지 제조 방법. - 제6항에 있어서,
상기 가스켓의 노출부를 가압하기 위해 가압봉을 사용하고, 상기 가압봉은 발열 부재를 포함하는 원통형 전지 제조 방법. - 제7항에 있어서,
상기 가압봉의 온도는 섭씨 100도 내지 300도 인 원통형 전지 제조 방법. - 제6항에 있어서,
상기 원통형 전지가 회전하는 상태에서 상기 가스켓의 노출부를 가압하는 원통형 전지 제조 방법. - 제6항에 있어서,
상기 캡 어셈블리의 상부면과 상기 가스켓의 노출부 사이에 레이저 빔을 조사하여 전해액 및 수분을 제거하는 단계를 더 포함하는 원통형 전지 제조 방법. - 제10항에 있어서,
상기 레이저 빔의 에너지는 20줄 내지 50줄의 범위를 갖는 원통형 전지 제조 방법. - 제10항에 있어서,
상기 레이저 빔의 첨두 출력은 3킬로와트 내지 8킬로와트의 범위를 갖는 원통형 전지 제조 방법. - 제10항에 있어서,
상기 레이저 빔이 조사되는 지점의 온도는 섭씨 400도 내지 섭씨 600도의 범위를 갖는 원통형 전지 제조 방법.
Priority Applications (8)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180101584A KR102673786B1 (ko) | 2018-08-28 | 2018-08-28 | 원통형 전지 및 이의 제조 방법 |
| PL19855594.8T PL3813142T3 (pl) | 2018-08-28 | 2019-08-19 | Cylindryczny akumulator i sposób wytwarzania cylindrycznego akumulatora |
| HUE19855594A HUE064675T2 (hu) | 2018-08-28 | 2019-08-19 | Hengeres telep és annak gyártási eljárása |
| ES19855594T ES2965685T3 (es) | 2018-08-28 | 2019-08-19 | Batería cilíndrica y método de fabricación de la misma |
| EP19855594.8A EP3813142B1 (en) | 2018-08-28 | 2019-08-19 | Cylindrical battery and manufacturing method thereof |
| US17/264,102 US12183933B2 (en) | 2018-08-28 | 2019-08-19 | Cylindrical battery and manufacturing method thereof |
| CN201980049834.2A CN112514142B (zh) | 2018-08-28 | 2019-08-19 | 圆柱形电池及其制造方法 |
| PCT/KR2019/010496 WO2020045873A1 (ko) | 2018-08-28 | 2019-08-19 | 원통형 전지 및 이의 제조 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180101584A KR102673786B1 (ko) | 2018-08-28 | 2018-08-28 | 원통형 전지 및 이의 제조 방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200024652A true KR20200024652A (ko) | 2020-03-09 |
| KR102673786B1 KR102673786B1 (ko) | 2024-06-07 |
Family
ID=69644567
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180101584A Active KR102673786B1 (ko) | 2018-08-28 | 2018-08-28 | 원통형 전지 및 이의 제조 방법 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US12183933B2 (ko) |
| EP (1) | EP3813142B1 (ko) |
| KR (1) | KR102673786B1 (ko) |
| CN (1) | CN112514142B (ko) |
| ES (1) | ES2965685T3 (ko) |
| HU (1) | HUE064675T2 (ko) |
| PL (1) | PL3813142T3 (ko) |
| WO (1) | WO2020045873A1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210147401A (ko) * | 2020-05-28 | 2021-12-07 | 주식회사 엘지에너지솔루션 | 오염물의 건식 제거 방법 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4734202A1 (en) * | 2024-10-25 | 2026-04-29 | SK On Co., Ltd. | Secondary battery, secondary battery manufacturing apparatus and method |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20180072990A (ko) * | 2016-12-22 | 2018-07-02 | 주식회사 엘지화학 | 2차 크림핑 금형을 포함하는 원통형 전지셀 제조장치 |
Family Cites Families (33)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4725515A (en) * | 1987-05-07 | 1988-02-16 | Eveready Battery Company | Button cell construction with internally compressed gasket |
| JP3055396B2 (ja) * | 1994-06-29 | 2000-06-26 | 松下電器産業株式会社 | 密閉形電池の製造法 |
| KR19980030967A (ko) * | 1996-10-30 | 1998-07-25 | 손욱 | 원통형 전지 및 그 제조방법 |
| KR19980057861A (ko) * | 1996-12-30 | 1998-09-25 | 배순훈 | 전지 |
| JP2000030675A (ja) * | 1998-07-14 | 2000-01-28 | Hitachi Ltd | 二次電池 |
| KR20000044890A (ko) * | 1998-12-30 | 2000-07-15 | 김영환 | 반도체 소자의 플로우-필 박막을 이용한 층간 절연막형성 방법 |
| JP3811617B2 (ja) * | 2001-01-09 | 2006-08-23 | 松下電器産業株式会社 | 電池とその製造方法 |
| JP2004079355A (ja) * | 2002-08-19 | 2004-03-11 | Sony Corp | 非水電解質電池及びその製造方法 |
| JP2004220863A (ja) * | 2003-01-10 | 2004-08-05 | Sony Corp | 電池及びその製造方法 |
| KR100502446B1 (ko) * | 2003-06-16 | 2005-07-20 | 삼성에스디아이 주식회사 | 리튬 이온 2차 전지 |
| JP2005019118A (ja) * | 2003-06-25 | 2005-01-20 | Toshiba Battery Co Ltd | 筒型アルカリ電池 |
| JP2006079851A (ja) * | 2004-09-07 | 2006-03-23 | Toshiba Battery Co Ltd | 扁平形非水電解質二次電池 |
| KR100601521B1 (ko) | 2005-03-09 | 2006-07-19 | 삼성에스디아이 주식회사 | 리튬 이차전지 |
| JP4982058B2 (ja) * | 2005-08-10 | 2012-07-25 | 淀川ヒューテック株式会社 | 電池用ガスケットの製法 |
| KR100846955B1 (ko) | 2006-11-30 | 2008-07-17 | 삼성에스디아이 주식회사 | 원통형 이차전지 |
| KR100948001B1 (ko) * | 2006-12-11 | 2010-03-18 | 주식회사 엘지화학 | 안전성이 강화된 클림핑 형상의 리튬이온 이차전지 |
| KR101305461B1 (ko) * | 2007-11-08 | 2013-09-06 | 삼성에스디아이 주식회사 | 이차 전지 |
| JP5514632B2 (ja) * | 2010-05-27 | 2014-06-04 | Fdkエナジー株式会社 | 筒型電池用封口ガスケット、および筒型電池 |
| JP5480726B2 (ja) * | 2010-06-11 | 2014-04-23 | 日新製鋼株式会社 | 電池用ケースの製造方法 |
| JP5197701B2 (ja) * | 2010-09-21 | 2013-05-15 | 株式会社東芝 | 密閉型二次電池の製造装置及び製造方法 |
| KR101240717B1 (ko) * | 2010-10-13 | 2013-03-11 | 삼성에스디아이 주식회사 | 이차 전지 |
| WO2012160696A1 (ja) * | 2011-05-26 | 2012-11-29 | トヨタ自動車株式会社 | 電池組付け装置および電池組付け体の製造方法 |
| JP5456747B2 (ja) * | 2011-10-14 | 2014-04-02 | 株式会社神戸製鋼所 | 電池ケース用アルミニウム合金板及び電池ケース |
| JP6302654B2 (ja) | 2013-12-05 | 2018-03-28 | Fdk株式会社 | 筒型電池 |
| JP6372821B2 (ja) * | 2014-01-21 | 2018-08-15 | セイコーインスツル株式会社 | 非水電解質二次電池 |
| KR20160042327A (ko) * | 2014-10-08 | 2016-04-19 | 상신이디피(주) | 원통형 이차전지 캔 및 그 제조방법 |
| KR101852250B1 (ko) * | 2015-04-02 | 2018-04-26 | 주식회사 엘지화학 | 파우치형 이차전지의 실링 장치 |
| KR20170012138A (ko) | 2015-07-23 | 2017-02-02 | 신흥에스이씨주식회사 | 이차전지용 캡조립체 및 그 이차전지 |
| KR20170085978A (ko) * | 2016-01-14 | 2017-07-25 | 신흥에스이씨주식회사 | 접촉저항성이 개선된 캡조립체 및 그 이차전지 |
| KR20180101584A (ko) | 2016-01-27 | 2018-09-12 | 브리스톨-마이어스 스큅 컴퍼니 | 항-pd-1 항체 및 또 다른 항암제의 조합을 사용하는 폐암의 치료 |
| WO2018030836A1 (en) * | 2016-08-11 | 2018-02-15 | Shin Heung Energy & Electronic Co.,Ltd. | Cap assembly for secondary battery and secondary battery including the cap assembly |
| CN107706459B (zh) * | 2017-09-27 | 2023-09-26 | 珠海华冠科技股份有限公司 | 自动套管机及其垫片冲压安装装置 |
| FR3077284B1 (fr) * | 2018-01-30 | 2020-03-06 | Commissariat A L'energie Atomique Et Aux Energies Alternatives | Procede d'encapsulation d'un dispositif microelectronique, par des substrats fins ou ultrafins, facilement manipulables |
-
2018
- 2018-08-28 KR KR1020180101584A patent/KR102673786B1/ko active Active
-
2019
- 2019-08-19 HU HUE19855594A patent/HUE064675T2/hu unknown
- 2019-08-19 ES ES19855594T patent/ES2965685T3/es active Active
- 2019-08-19 US US17/264,102 patent/US12183933B2/en active Active
- 2019-08-19 EP EP19855594.8A patent/EP3813142B1/en active Active
- 2019-08-19 CN CN201980049834.2A patent/CN112514142B/zh active Active
- 2019-08-19 PL PL19855594.8T patent/PL3813142T3/pl unknown
- 2019-08-19 WO PCT/KR2019/010496 patent/WO2020045873A1/ko not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20180072990A (ko) * | 2016-12-22 | 2018-07-02 | 주식회사 엘지화학 | 2차 크림핑 금형을 포함하는 원통형 전지셀 제조장치 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20210147401A (ko) * | 2020-05-28 | 2021-12-07 | 주식회사 엘지에너지솔루션 | 오염물의 건식 제거 방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| PL3813142T3 (pl) | 2024-02-26 |
| WO2020045873A1 (ko) | 2020-03-05 |
| EP3813142A1 (en) | 2021-04-28 |
| US20210305648A1 (en) | 2021-09-30 |
| HUE064675T2 (hu) | 2024-04-28 |
| ES2965685T3 (es) | 2024-04-16 |
| EP3813142A4 (en) | 2021-07-21 |
| KR102673786B1 (ko) | 2024-06-07 |
| EP3813142B1 (en) | 2023-10-25 |
| CN112514142B (zh) | 2023-03-24 |
| US12183933B2 (en) | 2024-12-31 |
| CN112514142A (zh) | 2021-03-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102152143B1 (ko) | 전극판의 경계 부위에 절연 보강부가 형성된 분리막을 포함하는 전극조립체 | |
| EP4057438A1 (en) | Electrode tab bending apparatus and method | |
| KR102263429B1 (ko) | 전지케이스의 크랙 방지를 위한 보조 실링부를 포함하는 전지셀의 제조 방법 | |
| EP3972044A1 (en) | Secondary battery and terminal for secondary battery and manufacturing method thereof | |
| KR101743577B1 (ko) | 밀봉 잉여부가 최소화된 전지셀 | |
| CN103026532A (zh) | 具有提高的安全性的二次电池 | |
| KR20140032623A (ko) | 이차전지의 제조방법 | |
| KR102108113B1 (ko) | 외주변이 절곡된 분리막을 포함하는 전극조립체 | |
| CN108780857B (zh) | 具有包含收容部和电极引线槽的电池壳的电池单元 | |
| KR102673786B1 (ko) | 원통형 전지 및 이의 제조 방법 | |
| US12113235B2 (en) | Cylindrical battery and method for manufacturing the same | |
| CN115298883A (zh) | 袋电池切割设备和袋电池制造方法 | |
| KR102006227B1 (ko) | 과전류 및 과열을 방지하는 안전 소자를 포함하는 어셈블리 및 이를 포함하는 전지셀 | |
| KR20170117674A (ko) | 실링용 박막층이 코팅된 전극 리드를 포함하고 있는 전지셀 | |
| JP2024521380A (ja) | 電極端子のリベット構造およびこれを含むバッテリセル、バッテリパック、並びに自動車 | |
| KR20130019706A (ko) | 캡 조립체 및 이를 이용한 이차 전지 | |
| KR102238177B1 (ko) | 전지셀 및 전극 리드 제조방법 | |
| KR20170138305A (ko) | 외주변 부위가 접착된 분리막을 포함하는 전극조립체 | |
| KR20170100971A (ko) | 클램핑 앤드 베이킹 과정을 포함하는 전지셀 제조 방법 | |
| KR101735805B1 (ko) | 열융착 부위가 절곡되어 있는 전지케이스를 포함하는 전지셀 | |
| KR20200095914A (ko) | 원통형 이차 전지 및 이의 제조 방법 | |
| KR20260008388A (ko) | 2차전지 부품 수납용 진공 성형 트레이 | |
| KR20170019862A (ko) | 과열을 방지하는 보호 소자를 포함하는 어셈블리를 포함하는 전지팩을 제조하는 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20180828 |
|
| PG1501 | Laying open of application | ||
| N231 | Notification of change of applicant | ||
| PN2301 | Change of applicant |
Patent event date: 20210510 Comment text: Notification of Change of Applicant Patent event code: PN23011R01D |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20230912 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20240328 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20240604 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20240604 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |