JP4982058B2 - 電池用ガスケットの製法 - Google Patents
電池用ガスケットの製法 Download PDFInfo
- Publication number
- JP4982058B2 JP4982058B2 JP2005231508A JP2005231508A JP4982058B2 JP 4982058 B2 JP4982058 B2 JP 4982058B2 JP 2005231508 A JP2005231508 A JP 2005231508A JP 2005231508 A JP2005231508 A JP 2005231508A JP 4982058 B2 JP4982058 B2 JP 4982058B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- holding
- gasket
- wall
- short
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Sealing Battery Cases Or Jackets (AREA)
Description
上記ガスケットは、熱可塑性樹脂の射出成形によって形成されている。
イ.射出成形は、樹脂ペレットを溶融させる長尺加熱筒、該加熱筒内の溶融樹脂を金型内に押圧するためのスクリューの回転駆動手段、加熱筒を金型に接近離間させる往復駆動手段等、射出成形装置の構成が複雑、且つ大型化して、装置自体が高価である。
ロ.型開き直後のガスケットには、金型のテーパラインに対応してバリが生じているので、バリ取り工程が必要であり、製品完成までに手間が掛かる。
ハ.環状製品を射出成形する場合、環状のキャビティ内で、必ず2つ以上の樹脂の流れが生じて、これら樹脂の流れどうしが完全に融合せず、流れがぶつかったところで線状の斑(ウエルドライン)を生じる。又、樹脂の流れがぶつかったところでのエアーの逃げが悪くて、気泡を生じることがある。このウエルドラインや気泡は、前記の如く、ガスケットを介して、封止部をカシメたとき、ガスケットに亀裂を生じさせる原因となり、ガスケットの役割を果たし得ない虞れがある。
ニ.射出成形の場合、金型面に接する溶融樹脂は金型の冷却によって急速に固化して所謂スキン層を生じ、このスキン層と内部の溶融樹脂の融着が良好でない場合に、スキン層との境界が生じて、製品強度を低下させる。
ホ.射出成形には必ずゲートが生じ、このゲートの除去に手間が掛かり、又、樹脂材料の歩留まりを下げることにもなる。
射出成形によってガスケットを製造する場合の、ゲート、バリ、ウェルドライン、気泡は生じないので、それらに起因する問題は起こらない。
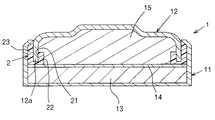
キャップ缶(12)は、外装缶(11)の開口に嵌まる大きさの逆さ皿状に形成され、内側に金属リチウムを活物質とする負極板(15)を装填し、該負極板(15)を前記セパレータ(14)上に載せている。
ガスケット(2)の上面には、キャップ缶(12)の下向き外周縁(12a)が緊密に嵌まる環状溝(21)が形成されている。
ガスケット(2)の、環状溝(21)を挟む内側壁(22)と外側壁(23)の夫々の軸方向長さは、外側壁(23)の方が長くなっている。
長尺筒(200)は、ポリアミド(PA)、パーフルオロアルコキシアルカン(PFA)、ポリプロピレン(PP)、ポリフェニレンサルファイド(PPS)、ポリテトラフルオロエチレン(PTFE)、ポリエーテルケトン(PEEK)、等の熱可塑性樹脂にて形成されている。
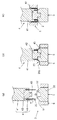
金型装置(3)は、短筒体(20)の一端を保持し、上下方向に往復移動する保持型(4)と、該保持型(4)の下方にて、保持型(4)に対向して定位置に固定された押開き型(5)と、該押開き型(5)の外周に沿って上下方向にスライド可能に嵌まった折返し型(6)とによって構成される。
保持溝(44)は短筒体(20)を緊密に嵌めることができ、且つ自然落下しない程度のクリアランスを有する。
保持溝(44)の深さは、ガスケット(2)の内側壁(22)の軸方向の長さに対応している。
ブロック(42)の下面中央に凸軸(43)が形成されている。
保持型本体(41)の下端外周面と保持溝(44)との間の肉厚Tは、ガスケット(2)の環状溝(21)の溝幅に対応している。
押開き型(5)の円錐台部の上面の直径Dは、前記ブロック(42)の外径と同じ或いは僅か小径である。
押開き型(5)の外径は、保持型本体(41)の外径よりも、前記短筒体(20)の肉厚の2倍分或いはそれより僅か大径である。
押開き型(5)はヒータ(図示せず)を内蔵して、円錐面(51)を均等に加熱可能である。
折返し型(6)はヒータ(図示せず)を内蔵して全周に亘って均等に加熱可能である。
折返し型(6)及び前記押開き型(5)は、それら型(6)(5)に接する短筒体(20)を加熱してフレアー加工及び折返し加工が可能な程度に軟化させることができる程度の温度に保たれる。
保持型(4)の下降途上で、保持型(4)の凸軸(43)が押開き型(5)の案内穴(52)に嵌まって、案内されつつ下降するため、保持型(4)の振れは防止され、保持型(4)は安定して下降できる。
折返し型(6)も内蔵したヒータによって加熱されているから、短筒体(20)の拡大部(20a)は軟化状態で折り返されるため、拡大部(20a)に無理は掛からず、拡大部(20a)が裂けることはない。
折返し型(6)を元位置へ下降させ、保持型(4)からガスケット(2)を外し、再び前記同様にして保持型(4)に短筒体(20)をセットする。
上記動作を繰り返してガスケット(2)を能率的に製造できる。
又、ゲート、バリに無駄に材料樹脂を消費して、材料の歩留まりを悪くすることもない。
11 外装缶
12 外装缶
2 ガスケット
3 金型装置
4 保持型
5 押開き型
6 折返し型
Claims (6)
- 熱可塑性樹脂製の長尺筒(200)をガスケット1個分ずつの短筒体(20)に切り分ける工程と、
短筒体(20)の一端側を加熱によって軟化させフレアー加工によって拡大し、拡大部(20a)を形成する工程と、
拡大部(20a)を折り返して、短筒体(20)の軸芯と同心の環状溝(21)を形成する工程とを含んでおり、
環状溝(21)は、円筒状の内側壁(22)と円筒状の外側壁(23)の間に形成されており、外側壁(23)の軸方向長さが、内側壁(22)の軸方向長さよりも長くなる様に拡大部(20a)が折り返される、電池用ガスケットの製法。 - 保持型(4)に設けられた環状の保持溝(44)に、短筒体(20)の他端側を嵌める工程を含んでおり、保持溝(44)の深さは、内側壁(22)の軸方向長さに対応している、請求項1に記載の電池用ガスケットの製法。
- 短筒体(20)が取り付けられた保持型(4)と、加熱された押開き型(5)とを接近させて、押開き型(5)に形成された円錐面(51)で短筒体(20)の一端を押し拡げる工程と、押開き型(5)の外周に軸方向にスライド可能に配備された折返し型(6)をスライド移動して、短筒体(20)に形成された拡大部(20a)を折り返す工程とを含む、請求項2に記載の電池用ガスケットの製法。
- 長尺筒(200)は押出し成形によって形成されている、請求項1乃至3の何れかに記載の電池用ガスケットの製法。
- 請求項1乃至4の何れかに記載の製法によって形成された電池用ガスケット。
- 円筒状の内側壁(22)と円筒状の外側壁(23)の間に形成された環状溝(21)を有すると共に、外側壁(23)の軸方向長さが、内側壁(22)の軸方向長さよりも長い電池用ガスケット(2)を成形するための金型装置であって、
ガスケット材料である熱可塑性樹脂製の短筒体(20)の一端を保持する保持型(4)と、該保持型(4)に対向配備され保持型(4)に対して相対的に接近して外周部の円錐面(51)で前記短筒体(20)の他端を押し拡げる押開き型(5)と、押開き型(5)の外周に軸方向にスライド可能に配備されスライド移動して、前記短筒体(20)の押し拡げられた拡大部(20a)を折り返す折返し型(6)とを備えており、
保持型(4)には、短筒体(20)の一端側が嵌まる環状の保持溝(44)が設けられており、保持溝(44)の深さは、電池用ガスケット(2)の内側壁(22)の軸方向長さに対応している金型装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005231508A JP4982058B2 (ja) | 2005-08-10 | 2005-08-10 | 電池用ガスケットの製法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005231508A JP4982058B2 (ja) | 2005-08-10 | 2005-08-10 | 電池用ガスケットの製法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007048582A JP2007048582A (ja) | 2007-02-22 |
| JP4982058B2 true JP4982058B2 (ja) | 2012-07-25 |
Family
ID=37851245
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005231508A Expired - Lifetime JP4982058B2 (ja) | 2005-08-10 | 2005-08-10 | 電池用ガスケットの製法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4982058B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109713171B (zh) * | 2017-10-25 | 2021-08-10 | 龙岩高格微扣科技有限公司 | 高容量小型纽扣式锂电池内壳与绝缘膜固定加工方法 |
| KR102673786B1 (ko) * | 2018-08-28 | 2024-06-07 | 주식회사 엘지에너지솔루션 | 원통형 전지 및 이의 제조 방법 |
| GB201903367D0 (en) | 2019-03-12 | 2019-04-24 | Bio Optimal Ltd | Connection System |
| KR102647369B1 (ko) * | 2021-10-21 | 2024-03-14 | 서진산업 주식회사 | 압출가스켓을 이용해 기계적 접합을 없앤 슬라이딩 방식의 상판 조립구조 배터리케이스 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54114580A (en) * | 1978-02-28 | 1979-09-06 | Ohji Rubber & Chem | Flare processing method of synthetic resin tube |
| JPH0651350B2 (ja) * | 1990-12-26 | 1994-07-06 | アドバンス電気工業株式会社 | チューブ材の折返しフレア加工機 |
| US5656392A (en) * | 1995-03-20 | 1997-08-12 | Matsushita Electric Industrial Co., Ltd. | Organic electrolyte batteries |
| JP2002050328A (ja) * | 2000-08-02 | 2002-02-15 | Seiko Instruments Inc | 非水電解質二次電池 |
-
2005
- 2005-08-10 JP JP2005231508A patent/JP4982058B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2007048582A (ja) | 2007-02-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7762803B2 (en) | Container, thermo-molding apparatus and method for thermo-molding the same | |
| US3824138A (en) | Process and apparatus for joining a tubular thermoplastic container jacket,by means of ultrasonics,to a thermoplastic end cap to form a liquid-tight seal | |
| US8231376B2 (en) | Metal mold for compression forming | |
| US20200215764A1 (en) | Method for attaching water-repellent filter to inlet or outlet of air vent formed in thermoplastic resin molded article, thermally processing tip and thermally welding tip for molding filter attachment portion and for attaching filter, and molded article | |
| RU2016137172A (ru) | Пластиковый аэрозольный контейнер, преформа и способ изготовления | |
| JPH07117134A (ja) | プラスチック部材のかしめ方法及びその装置 | |
| JP2007048582A (ja) | ガスケット | |
| JP2011228258A (ja) | ブッシングの製造方法、及び、ブッシングの鋳型 | |
| CN114834024B (zh) | 一种变径管件热塑性软模成形装置及方法 | |
| US3850776A (en) | Apparatus for joining a tubular thermoplastic container jacket, by means of ultrasonics to a thermoplastic end cap to form a liquid-tight seal | |
| CN108749018B (zh) | 一种电池密封件成型方法 | |
| KR20190061022A (ko) | 금형 및 그 제조 방법, 그리고 성형체의 제조 방법 | |
| US7435073B2 (en) | Apparatus and method for reforming the neck finish end surface of a blow molded plastic container | |
| JP3936743B2 (ja) | チューブ容器の加工方法と加工装置 | |
| JP4742440B2 (ja) | ブロー成形容器用前成形体の成形方法及び装置 | |
| JP4980109B2 (ja) | プレス金型及びプレス成形方法 | |
| CN110576613B (zh) | 胶囊杯的加工方法、装置及胶囊杯 | |
| CN108724780B (zh) | 一种电池密封件成型方法 | |
| CN113557114B (zh) | 容器的模具及容器的制造方法 | |
| JP2002321273A (ja) | ブロー成形容器用前成形体並びにその圧縮成形方法及び装置 | |
| JPWO1997039877A1 (ja) | チューブ容器の加工方法と加工装置 | |
| JP3771372B2 (ja) | チューブ容器の製造方法 | |
| JPH1016045A (ja) | 蓋体の成形装置 | |
| JP2017181734A (ja) | レンズ固定方法 | |
| CN116038977B (zh) | 一种熔头成型工艺、合模模具及熔头成型设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080411 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110613 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110621 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110818 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120327 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120423 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150427 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4982058 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |