KR20200051602A - 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들, 및 마그네틱 슈 외부 원통 연삭기 - Google Patents
마그네틱 슈 외부 원통 연삭기용 가공물 스핀들, 및 마그네틱 슈 외부 원통 연삭기 Download PDFInfo
- Publication number
- KR20200051602A KR20200051602A KR1020207006104A KR20207006104A KR20200051602A KR 20200051602 A KR20200051602 A KR 20200051602A KR 1020207006104 A KR1020207006104 A KR 1020207006104A KR 20207006104 A KR20207006104 A KR 20207006104A KR 20200051602 A KR20200051602 A KR 20200051602A
- Authority
- KR
- South Korea
- Prior art keywords
- workpiece
- spindle
- gripping device
- grinding
- gripping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Abandoned
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/01—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor for combined grinding of surfaces of revolution and of adjacent plane surfaces on work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/04—Headstocks; Working-spindles; Features relating thereto
- B24B41/044—Grinding spindles with magnetic or electromagnetic bearings; Features related thereto
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/005—Feeding or manipulating devices specially adapted to grinding machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
- B24B41/061—Work supports, e.g. adjustable steadies axially supporting turning workpieces, e.g. magnetically, pneumatically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
- B24B41/067—Work supports, e.g. adjustable steadies radially supporting workpieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/02—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work
- B24B5/04—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work for grinding cylindrical surfaces externally
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/02—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work
- B24B5/06—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work for grinding cylindrical surfaces internally
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/02—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work
- B24B5/12—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centres or chucks for holding work for grinding cylindrical surfaces both externally and internally with several grinding wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/18—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor involving centreless means for supporting, guiding, floating or rotating work
- B24B5/307—Means for supporting work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B5/00—Machines or devices designed for grinding surfaces of revolution on work, including those which also grind adjacent plane surfaces; Accessories therefor
- B24B5/35—Accessories
- B24B5/355—Feeding means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q1/00—Members which are comprised in the general build-up of a form of machine, particularly relatively large fixed members
- B23Q1/25—Movable or adjustable work or tool supports
- B23Q1/44—Movable or adjustable work or tool supports using particular mechanisms
- B23Q1/48—Movable or adjustable work or tool supports using particular mechanisms with sliding pairs and rotating pairs
- B23Q1/4828—Movable or adjustable work or tool supports using particular mechanisms with sliding pairs and rotating pairs a single rotating pair followed parallelly by a single sliding pair
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q3/00—Devices holding, supporting, or positioning work or tools, of a kind normally removable from the machine
- B23Q3/15—Devices for holding work using magnetic or electric force acting directly on the work
- B23Q3/152—Rotary devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B19/00—Single-purpose machines or devices for particular grinding operations not covered by any other main group
- B24B19/02—Single-purpose machines or devices for particular grinding operations not covered by any other main group for grinding grooves, e.g. on shafts, in casings, in tubes, homokinetic joint elements
- B24B19/06—Single-purpose machines or devices for particular grinding operations not covered by any other main group for grinding grooves, e.g. on shafts, in casings, in tubes, homokinetic joint elements for grinding races, e.g. roller races
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
Description
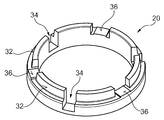
도 2는 도 1에 도시된 가공물 스핀들용 어댑터의 개략적 사시도이다.
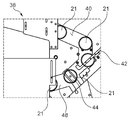
도 3은 도 1에 도시된 가공물 스핀들에 환형 가공물을 공급하기 위한 공급 아암의 개략적 후면도이다.
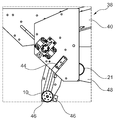
도 4는 도 3에 도시된 공급 아암의 개략적 정면도이다.
12: 스핀들
14: 벨트 풀리
16: 인코더
18: 파지 장치
20: 어댑터
21: 가공물
22: 자기 장치
24: 코일
26: 철심
28: 리프팅 장치
30: 피스톤
32: 외측 표면
34: 리세스
36: 축방향 정지부
38: 공급 아암
40: 유입 활송부
42: 가공물 푸셔
44: 로딩 심봉
46: 마그네틱 슈
48: 인출 활송부
Claims (9)
- 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들로서,
가공물(21)을 회전시키기 위한 스핀들(12)과;
가공물(21)을 파지하기 위한 파지 장치(18)로서, 이 파지 장치(18) 내에 가공물(21)을 클램핑하기 위해 마그네틱 슈(46)로서 형성된 파지 슈를 구비한, 파지 장치(18)와;
스핀들(12)에 대한 파지 장치(18)의 축방향 거리를 변동시키기 위해 스핀들(12) 및 파지 장치(18)와 결합된 유압식 자기 코어 리프팅 장치(28);
를 포함하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들. - 제1항에 있어서, 파지 장치(18)는, 반경방향 내부로부터 환형 가공물(21)에 접하도록 설계된 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 또는 제2항에 있어서, 파지 장치(18)는, 반경방향 외부에서 그리고 스핀들(12)로부터 멀어지는 방향을 향하는 제1 단부면에서 가공물(21)에 자유롭게 접근할 수 있도록 설계되어 있는 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 내지 제3항 중 어느 한 항에 있어서, 파지 장치(18)는, 원주 방향으로 서로에 대해 오프셋된 복수의 축방향 정지부(36)를 구비하며, 이들 축방향 정지부는 스핀들(12) 쪽을 향하는, 특히 하강되어 위치된 가공물(21)의 제2 단부면에서의 축방향 정지에 이용되는 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 내지 제4항 중 어느 한 항에 있어서, 파지 장치(18)가, 가공물(21)의 자기 고정을 위한 자기 장치(22)를 구비하는 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 내지 제5항 중 어느 한 항에 있어서, 파지 장치(18)가 가공물(21)을 수용하기 위한 교체 가능 어댑터(20)를 구비하며, 이 어댑터(20)는 특히 상이하게 성형된 하나 이상의 가공물(21)을 수용하도록 설계된 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 내지 제6항 중 어느 한 항에 있어서, 스핀들(12)을 고정하기 위한 잠금 장치가 제공된 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들.
- 제1항 내지 제7항 중 어느 한 항에 따른, 연삭 동안 가공물(21)을 파지하기 위한 가공물 스핀들(10)을 구비한, 환형 가공물(21)의 원통 연삭 및 평면 연삭을 위한 마그네틱 슈 외부 원통 연삭기로서,
가공물(21)의 반경방향 외측 표면의 원통 연삭을 위한 제1 연삭 휠 및 가공물(21)의 제1 단부면의 평면 연삭을 위한 제2 연삭 휠, 또는 가공물(21)의 반경방향 외측 표면의 원통 연삭과 가공물(21)의 제1 단부면의 평면 연삭 모두를 위한 하나의 연삭 휠이 제공된, 마그네틱 슈 외부 원통 연삭기. - 제8항에 있어서, 복수의 개별화된 가공물(21)을 파지 장치(18) 내로 공급하기 위한 공급 아암(38)이 제공되며, 이 공급 아암(38)은 가공물(21)을 변위시키기 위해 이동 가능한 로딩 심봉(44)을 구비하며, 로딩 심봉(44)은 축방향으로 스핀들(12) 앞에 그리고/또는 파지 장치(18) 앞에 위치할 수 있는 것을 특징으로 하는, 마그네틱 슈 외부 원통 연삭기.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017120333.8A DE102017120333A1 (de) | 2017-09-05 | 2017-09-05 | Werkstückspindel für eine Schleifmaschine |
| DE102017120333.8 | 2017-09-05 | ||
| PCT/DE2018/100728 WO2019047995A1 (de) | 2017-09-05 | 2018-08-22 | Werkstückspindel für eine magnetschuh-aussenrundschleifmaschine sowie magnetschuh-aussenrundschleifmaschine |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200051602A true KR20200051602A (ko) | 2020-05-13 |
Family
ID=63490130
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020207006104A Abandoned KR20200051602A (ko) | 2017-09-05 | 2018-08-22 | 마그네틱 슈 외부 원통 연삭기용 가공물 스핀들, 및 마그네틱 슈 외부 원통 연삭기 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20200353589A1 (ko) |
| EP (1) | EP3678818A1 (ko) |
| JP (1) | JP6945719B2 (ko) |
| KR (1) | KR20200051602A (ko) |
| CN (1) | CN111051003B (ko) |
| DE (1) | DE102017120333A1 (ko) |
| WO (1) | WO2019047995A1 (ko) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112548717B (zh) * | 2020-12-09 | 2022-04-29 | 富贤勋电子科技(南通)有限公司 | 一种cpu散热器散热片粗糙化处理装置 |
| CN116652798B (zh) * | 2023-07-25 | 2023-10-31 | 江苏考力特节能风机有限公司 | 一种用于风机叶轮抛光的磨削内圆设备 |
| DE102024208379B4 (de) * | 2024-09-04 | 2026-04-23 | Zf Friedrichshafen Ag | Lauftrommelanordnung für einen Reifenprüfstand und Einrichtung zum Schleifen der Außenumfangsfläche der Lauftrommel |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5822246U (ja) * | 1981-07-30 | 1983-02-10 | 日本精工株式会社 | 電磁チヤツク付主軸装置 |
| JPH01127203A (ja) * | 1986-12-08 | 1989-05-19 | Suga Tekkosho:Kk | 数値制御タレツト旋盤におけるロ−ダ− |
| CN2149272Y (zh) * | 1993-03-02 | 1993-12-15 | 侯来虎 | 全自动多功能高效外圆磨床 |
| US5740699A (en) * | 1995-04-06 | 1998-04-21 | Spar Aerospace Limited | Wrist joint which is longitudinally extendible |
| JP3991648B2 (ja) * | 2001-10-25 | 2007-10-17 | 日本精工株式会社 | 被加工物の保持装置 |
| DE20218009U1 (de) * | 2002-11-21 | 2003-03-06 | FESTO AG & Co., 73734 Esslingen | Handhabungsvorrichtung |
| JP2005014189A (ja) * | 2003-06-27 | 2005-01-20 | Seiko Instruments Inc | 円筒研削方法および円筒研削装置 |
| JP4621971B2 (ja) * | 2004-10-27 | 2011-02-02 | 豊和工業株式会社 | 引き込み式チャック装置及びワークチャッキング方法 |
| CH701156B1 (fr) * | 2006-12-28 | 2010-12-15 | Robotic Consulting S A R L | Machine de rectifiage de bagues de roulements. |
| DE102007026841A1 (de) * | 2007-06-06 | 2008-12-11 | Satisloh Ag | Polierteller für ein Werkzeug zur Feinbearbeitung von optisch wirksamen Flächen an insbesondere Brillengläsern und Verfahren für dessen Herstellung |
| ITBO20080405A1 (it) * | 2008-06-26 | 2009-12-27 | Minganti International Ltd | Apparato per la corretta centratura sulla pinza magnetica a piattaforma del mandrino verticale di una macchina utensile, di pezzi da lavorare di forma tonda ed anche di grandi dimensioni e di notevole peso e relativo metodo di funzionamento. |
| DE102009047996B3 (de) * | 2009-09-22 | 2011-03-17 | SAV Spann-, Automations-, Normteiletechnik GmbH | Spannfutter zum Spannen und Zentrieren ringförmig ausgebildeter und verformungsempfindlicher Werkstücke |
| CN101913108B (zh) * | 2010-07-27 | 2012-04-18 | 中钢集团邢台机械轧辊有限公司 | 外圆磨床工件软拨装置 |
| DE102011014230A1 (de) * | 2011-03-17 | 2012-09-20 | Satisloh Ag | Vorrichtung zur Feinbearbeitung von optisch wirksamen Flächen an insbesondere Brillengläsern |
| CN203390678U (zh) * | 2013-06-28 | 2014-01-15 | 邢台晶龙电子材料有限公司 | 平磨装置 |
| JP6672682B2 (ja) * | 2015-10-05 | 2020-03-25 | 株式会社ジェイテクト | 加工装置 |
| CN205572126U (zh) * | 2016-01-25 | 2016-09-14 | 杭州正强万向节有限公司 | 一种轴套全自动研磨与检测生产线 |
| CN106239501A (zh) * | 2016-09-28 | 2016-12-21 | 洛阳理工学院 | 一种车间搬运用多自由度液压驱动机械手 |
| CN106346322B (zh) * | 2016-11-05 | 2019-06-04 | 无锡机床股份有限公司 | 轴承磨床的夹具 |
| EP4037158B1 (en) * | 2021-02-02 | 2025-07-30 | Black & Decker, Inc. | Brushless motor including a nested bearing bridge |
-
2017
- 2017-09-05 DE DE102017120333.8A patent/DE102017120333A1/de not_active Withdrawn
-
2018
- 2018-08-22 WO PCT/DE2018/100728 patent/WO2019047995A1/de not_active Ceased
- 2018-08-22 US US16/642,195 patent/US20200353589A1/en not_active Abandoned
- 2018-08-22 CN CN201880056070.5A patent/CN111051003B/zh not_active Expired - Fee Related
- 2018-08-22 KR KR1020207006104A patent/KR20200051602A/ko not_active Abandoned
- 2018-08-22 JP JP2020505472A patent/JP6945719B2/ja not_active Expired - Fee Related
- 2018-08-22 EP EP18764995.9A patent/EP3678818A1/de not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| CN111051003A (zh) | 2020-04-21 |
| DE102017120333A1 (de) | 2019-03-07 |
| EP3678818A1 (de) | 2020-07-15 |
| US20200353589A1 (en) | 2020-11-12 |
| JP6945719B2 (ja) | 2021-10-06 |
| WO2019047995A1 (de) | 2019-03-14 |
| CN111051003B (zh) | 2022-04-15 |
| JP2020529331A (ja) | 2020-10-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9061357B2 (en) | High precision chuck with centering function | |
| US20190099812A1 (en) | Workholding arbor for gears | |
| EP0174799B1 (en) | Machine tools, in particular grinding machines with apparatus for changing grinding wheel tools and workpieces | |
| KR101835743B1 (ko) | 컴파운드 롤러 자동 가공장치 | |
| CN111051003B (zh) | 用于磁靴外圆磨床的工件主轴和磁靴外圆磨床 | |
| US20200269368A1 (en) | Tool carrier and tool holder | |
| KR20150004763A (ko) | 스핀들의 공구 리젝션을 위한 공간 공차를 갖는 자동 공구 교체부 | |
| CN110976933B (zh) | 一种机械精加工用机床 | |
| US20140062039A1 (en) | Quick-change top tooling | |
| KR200472903Y1 (ko) | 링 가공용 소프트조 | |
| US5347896A (en) | Automated collet loading for the manufacture of contact lenses | |
| US11904396B2 (en) | Method and apparatus for loading and positioning a workpiece on a gear manufacturing machine | |
| US7422398B2 (en) | Inside machining cutting tool delivery apparatus | |
| JP7067013B2 (ja) | ワーク芯出し方法 | |
| US20230302547A1 (en) | Chuck | |
| US12576451B2 (en) | Chuck | |
| US2828588A (en) | Workholder apparatus for axial clamping and radial loading of workpieces | |
| CN202668197U (zh) | 圆柱四通型工件的车加工夹具 | |
| CN102672225A (zh) | 机械式定位卡盘 | |
| CN112171502A (zh) | 加工装置 | |
| US20250214151A1 (en) | Universal clamping system, clamping adapter, machine element, processing and/or measuring machine and method of clamping and releasing | |
| KR101741986B1 (ko) | Cnc공작기계용 가공물 자동공급장치 | |
| US20240269794A1 (en) | Working head for a machine tool having an interchangeable electrospindle | |
| CN108367404B (zh) | 加工中心和在加工中心加工工件坯料的方法 | |
| JPS5856082Y2 (ja) | 工作物装入排出装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A201 | Request for examination | ||
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| PC1904 | Unpaid initial registration fee |
St.27 status event code: A-2-2-U10-U14-oth-PC1904 St.27 status event code: N-2-6-B10-B12-nap-PC1904 |