KR20200058514A - 구조재 - Google Patents

구조재 Download PDF

Info

Publication number
KR20200058514A
KR20200058514A KR1020207012213A KR20207012213A KR20200058514A KR 20200058514 A KR20200058514 A KR 20200058514A KR 1020207012213 A KR1020207012213 A KR 1020207012213A KR 20207012213 A KR20207012213 A KR 20207012213A KR 20200058514 A KR20200058514 A KR 20200058514A
Authority
KR
South Korea
Prior art keywords
heat
affected
portions
plate
pair
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Ceased
Application number
KR1020207012213A
Other languages
English (en)
Inventor
사토시 히로세
고이치 하마다
히로키 후지모토
도루 오카다
Original Assignee
닛폰세이테츠 가부시키가이샤
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 닛폰세이테츠 가부시키가이샤 filed Critical 닛폰세이테츠 가부시키가이샤
Publication of KR20200058514A publication Critical patent/KR20200058514A/ko
Ceased legal-status Critical Current

Links

Images
Classifications

    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K11/00Resistance welding; Severing by resistance heating
    • B23K11/002Resistance welding; Severing by resistance heating specially adapted for particular articles or work
    • B23K11/0026Welding of thin articles
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K31/00Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
    • B23K31/02Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to soldering or welding
    • B23K31/025Connecting cutting edges or the like to tools; Attaching reinforcements to workpieces, e.g. wear-resisting zones to tableware
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K11/00Resistance welding; Severing by resistance heating
    • B23K11/10Spot welding; Stitch welding
    • B23K11/11Spot welding
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K11/00Resistance welding; Severing by resistance heating
    • B23K11/16Resistance welding; Severing by resistance heating taking account of the properties of the material to be welded
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K11/00Resistance welding; Severing by resistance heating
    • B23K11/34Preliminary treatment
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K31/00Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
    • B23K31/02Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to soldering or welding
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K31/00Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
    • B23K31/02Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to soldering or welding
    • B23K31/022Making profiled bars with soldered or welded seams
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K33/00Specially-profiled edge portions of workpieces for making soldering or welding connections; Filling the seams formed thereby
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K33/00Specially-profiled edge portions of workpieces for making soldering or welding connections; Filling the seams formed thereby
    • B23K33/004Filling of continuous seams
    • B23K33/008Filling of continuous seams for automotive applications
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B62LAND VEHICLES FOR TRAVELLING OTHERWISE THAN ON RAILS
    • B62DMOTOR VEHICLES; TRAILERS
    • B62D25/00Superstructure or monocoque structure sub-units; Parts or details thereof not otherwise provided for
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B62LAND VEHICLES FOR TRAVELLING OTHERWISE THAN ON RAILS
    • B62DMOTOR VEHICLES; TRAILERS
    • B62D29/00Superstructures, understructures, or sub-units thereof, characterised by the material thereof
    • B62D29/007Superstructures, understructures, or sub-units thereof, characterised by the material thereof predominantly of special steel or specially treated steel, e.g. stainless steel or locally surface hardened steel
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K2101/00Articles made by soldering, welding or cutting
    • B23K2101/006Vehicles
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K2101/00Articles made by soldering, welding or cutting
    • B23K2101/18Sheet panels
    • B23K2101/185Tailored blanks
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K2103/00Materials to be soldered, welded or cut
    • B23K2103/02Iron or ferrous alloys
    • B23K2103/04Steel or steel alloys
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K2103/00Materials to be soldered, welded or cut
    • B23K2103/18Dissimilar materials
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B62LAND VEHICLES FOR TRAVELLING OTHERWISE THAN ON RAILS
    • B62DMOTOR VEHICLES; TRAILERS
    • B62D25/00Superstructure or monocoque structure sub-units; Parts or details thereof not otherwise provided for
    • B62D25/08Front or rear portions
    • B62D25/14Dashboards as superstructure sub-units
    • B62D25/145Dashboards as superstructure sub-units having a crossbeam incorporated therein
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B62LAND VEHICLES FOR TRAVELLING OTHERWISE THAN ON RAILS
    • B62DMOTOR VEHICLES; TRAILERS
    • B62D25/00Superstructure or monocoque structure sub-units; Parts or details thereof not otherwise provided for
    • B62D25/20Floors or bottom sub-units
    • B62D25/2009Floors or bottom sub-units in connection with other superstructure subunits
    • B62D25/2036Floors or bottom sub-units in connection with other superstructure subunits the subunits being side panels, sills or pillars

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Chemical & Material Sciences (AREA)
  • Combustion & Propulsion (AREA)
  • Transportation (AREA)
  • Architecture (AREA)
  • Structural Engineering (AREA)
  • Resistance Welding (AREA)
  • Body Structure For Vehicles (AREA)
  • Arc Welding In General (AREA)

Abstract

인장 강도가 980MPa 이상인 강판을 다른 금속판과 겹쳐 용접에 의해 접합한 구성을 갖는 구조재에 있어서, 용접에 의한 용접부 부근을 기점으로 하는 파단이 발생하기 어렵게 한다. 구조재(10, 10a, 10b, 10c)는, 인장 강도가 980MPa 이상인 강판인 제1 부재(1)와, 상기 제1 부재(1)와 겹쳐지는 금속판인 제2 부재(2)와, 복수의 용접부(3, 31, 32)와, 복수의 용접부(3, 31, 32) 각각의 주위에 형성되고, 비커스 경도가 제1 부재의 비커스 경도보다 50HV 이상 낮은 복수의 열영향부(5, 51, 52)를 구비한다. 서로 이웃하는 열영향부(5, 51, 52) 사이에 있어서, 제1 부재(1)의 한 쌍의 단부(4, 4)가 설치된다. 서로 이웃하는 열영향부(5, 51, 52) 사이에 있어서의 제1 부재의 한 쌍의 단부(4, 4)는, 서로 이웃하는 용접부(3, 31, 32)를 연결하는 선(LC1)을 가로지르는 방향으로 연장된다.

Description

구조재
본 발명은, 겹쳐져 접합되는 판부를 포함하는 구조재에 관한 것이다.
종래, 복수의 판을 겹쳐져 접합하여 구성된 구조재가 이용되고 있다. 예를 들면, 일본국 특허공개 평 8-337183호 공보(특허문헌 1)에 기재된 강도 부재는, 2장의 박판부를 좌우 방향으로 대향시켜 결합해, 폐단면을 형성한 구성을 갖는다. 2장의 박판부 각각의 상하에는, 결합용의 플랜지가 연장 설치된다. 2장의 박판부의 플랜지가 맞대어져 스폿 용접에 의해 결합되어 있다.
또, 일본국 특허공개 2006-142905호 공보(특허문헌 2)에는, 에너지 흡수 부재가 기재되어 있다. 이 에너지 흡수 부재는, 해트재와, 해트재의 개방부를 폐색하는 판형상의 클로징 플레이트를 구비하고 있다. 해트재와 클로징 플레이트는, 스폿 용접에 의해 서로 접합된다.
일본국 특허공개 평 8-337183호 공보 일본국 특허공개 2006-142905호 공보
상기 종래 기술에서는, 스폿 용접에 의해 겹쳐진 판의 용접부의 강도에 대해서는 고려되어 있지 않다. 겹쳐지는 판을, 인장 강도가 980MPa 이상인 고강도의 강판으로 형성한 경우, 용접부 주위에, 용접 시의 열에 의해 연화된 열영향부가 발생하는 경우가 있다. 이 열영향부가 구조재의 약점이 된다. 예를 들면 자동차의 B필러가 다른 자동차와 충돌하여 변형되는 경우, B필러의 길이 방향으로 인장 응력이 발생한다. 그때, 플랜지의 열영향부가 인장 응력에 의해 파단되어버린다.
이에, 본원은, 인장 강도가 980MPa 이상인 강판을 다른 금속판과 겹쳐 용접에 의해 접합한 구성을 갖는 구조재에 있어서, 용접에 의한 용접부 부근을 기점으로 하는 파단이 발생하기 어려운 구성을 개시한다.
본 발명의 실시형태에 있어서의 구조재는, 인장 강도가 980MPa 이상인 강판인 제1 부재와, 상기 제1 판부와 겹쳐지는, 금속판인 제2 부재와, 상기 제1 부재와 상기 제2 부재를 용접에 의해 연결하는 복수의 용접부와, 상기 복수의 용접부 각각의 주위의 상기 제1 부재에 형성되고, 비커스 경도가 상기 제1 부재의 비커스 경도보다 50HV 이상 낮은 복수의 열영향부와, 서로 이웃하는 상기 열영향부 사이에 있으며, 서로 이웃하는 상기 용접부를 연결하는 선을 가로지르는 방향으로 연장되는, 상기 제1 부재의 한 쌍의 단부를 구비한다.
본 발명의 실시형태에 의하면, 인장 강도가 980MPa 이상인 강판을 다른 금속판과 겹쳐 용접에 의해 접합한 구조재에 있어서, 용접부 부근을 기점으로 하는 파단을 발생시키기 어렵게 할 수 있다.
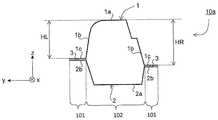
도 1a는, 본 실시형태에 있어서의 구조재의 구성을 나타내는 사시도이다.
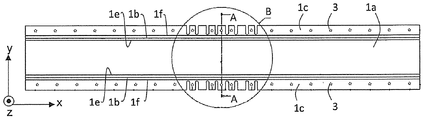
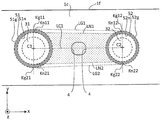
도 1b는, 도 1a에 나타내는 구조재를 z방향에서 본 평면도이다.
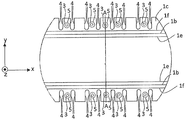
도 1c는, 도 1b의 원 B 부분의 확대도이다.
도 1d는, 도 1c의 A-A선의 단면도이다.
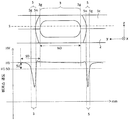
도 2는, 용접부 및 열영향부의 단면 구조와 경도 분포의 예를 나타내는 도면이다.
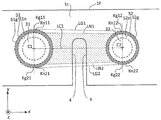
도 3은, 열영향부 사이의 단부의 배치예를 설명하기 위한 도면이다.
도 4는, 열영향부 사이의 단부의 다른 배치예를 설명하기 위한 도면이다.
도 5는, 열영향부 사이의 단부의 다른 배치예를 설명하기 위한 도면이다.
도 6은, 제2 부재의 변형예를 나타내는 도면이다.
도 7은, 도 6에 나타내는 변형예에 있어서의 단면 구조와 경도 분포를 나타내는 도면이다.
도 8a는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 8b는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 8c는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 9는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 10은, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 11a는, 구조재의 변형예를 나타내는 단면도이다.
도 11b는, 도 11a에 나타내는 구조재를 z방향에서 본 평면도이다.
도 12는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 13은, 구조재의 단면 형상의 변형예를 나타내는 단면도이다.
도 14는, 원형의 폐단면을 갖는 폐단면부를 1장의 판으로 형성한 경우의 구성예를 나타내는 도면이다.
도 15는, 아크 용접에 의한 용접부의 예를 나타내는 도면이다.
도 16은, 시뮬레이션의 모델을 설명하기 위한 도면이다.
도 17은, 도 16에 나타내는 모델의 구조재를 z방향에서 본 도면이다.
도 18은, 도 17에 있어서의 A-A선의 단면을 나타내는 단면도이다.
도 19는, 도 17에 있어서의 영역 E의 확대도이다.
도 20a는, 노치의 y방향의 길이(α)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 20b는, 길이(α)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 20c는, 길이(α)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 21a는, x방향에 있어서의 용접부의 양측의 단부(4) 간의 길이(S)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 21b는, 길이(S)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 21c는, 길이(S)를 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 22a는, 노치의 모서리부의 곡률 반경(R)을 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 22b는, 곡률 반경(R)을 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
도 22c는, 곡률 반경(R)을 변화시킨 경우의 해석 결과를 나타내는 그래프이다.
강판의 제1 부재와, 금속판의 제2 부재를 겹쳐서 접합하는 방법으로서, 용접이 이용되는 경우가 많다. 발명자들은, 서로 접합된 제1 부재 및 제2 부재에 의해 구성되는 구조재의 변형 거동을 조사했다. 구조재에, 제1 부재 및 제2 부재의 판면에 수직인 방향으로 힘이 가해지면, 구조재가 변형되어 구부러진다. 제1 부재의 재료의 인장 강도를 높게 한 경우, 구조재가 변형되면, 제1 부재 및 제2 부재를 용접에 의해 연결하는 용접부 부근이 파단되기 쉬워지는 것을 알 수 있었다.
발명자들은, 이 현상에 대해, 이하와 같이 고찰했다. 제1 부재와 제2 부재가 용접에 의해 접합되는 부분 즉 용접부에는, 용접 시에 열이 가해진다. 용접부 주위의 부분도, 용접 시의 열에 의한 영향을 받는다. 인장 강도가 980MPa 이상인 강판에 용접했을 경우, 용접부 주위가 용접 시의 열에 의해 연화된다. 인장 강도가 980MPa 이상인 강재에는, 높은 인장 강도를 실현하기 위해서, 경질상이 포함된다. 용접 시의 열이 그 경질상을 변질시키기 때문에, 연화는 발생한다. 구체적으로는, 마르텐사이트가 페라이트로 변질된다. 면내 방향의 인장 응력이 커지면, 용접부 주위의 용접 시의 열에 의해 연화된 부분이 기점이 되어 제1 부재 또는 제2 부재가 파단된다.
발명자들은, 상기의 고찰에 의거하여, 용접부 주위에 발생하는 연화부가 면내 방향의 인장 응력에 의해 파단되는 것을 억제하기 위한 구성을 검토했다. 발명자들은, 다양한 해석 및 실험을 반복한 결과, 인장 강도 980MPa 이상의 강판의 용접부 주위의 연화된 부분들 사이를 절단하는 것에 도달했다. 즉, 인장 강도 980MPa 이상의 강판의 용접부 주위의 연화된 부분들 사이에 한 쌍의 단부를 설치하는 것에 도달했다. 이에 의해, 면내 방향의 인장 응력이 증대했을 때에 용접부 주위의 부분이 기점이 되어 파단되는 것을 억제할 수 있는 것을 발견했다. 이 지견에 의거하여, 하기 실시형태에 도달했다.
(구성 1)
본 발명의 실시형태의 구성 1에 있어서의 구조재는, 인장 강도가 980MPa 이상인 강판인 제1 부재와, 상기 제1 판부와 겹쳐지는, 금속판인 제2 부재와, 상기 제1 부재와 상기 제2 부재를 용접에 의해 연결하는 복수의 용접부와, 상기 복수의 용접부 각각의 주위의 상기 제1 부재에 형성되고, 비커스 경도가 상기 제1 부재의 비커스 경도보다 50HV 이상 낮은 복수의 열영향부와, 서로 이웃하는 상기 열영향부 사이에 있으며, 서로 이웃하는 상기 용접부를 연결하는 선을 가로지르는 방향으로 연장되는, 상기 제1 부재의 한 쌍의 단부를 구비한다.
구성 1에 있어서의 구조재에서는, 인장 강도가 980MPa 이상인 제1 부재의 복수의 용접부 각각의 주위에, 비커스 경도가 제1 부재의 경도보다 50HV 이상 낮은 열영향부가 형성된다. 서로 이웃하는 열영향부 사이가 절단된다. 즉, 제1 부재의 서로 이웃하는 열영향부 사이에 제1 부재의 한 쌍의 단부가 설치된다. 한 쌍의 단부는, 서로 이웃하는 열영향부의 각각의 내측에 있는 용접부를 연결하는 선을 가로지르는 방향으로 연장된다. 즉, 서로 이웃하는 용접부를 연결하는 선을 가로지르는 방향으로 연장된다. 이 구성에 의해, 구조재가 제1 부재의 판면에 수직인 방향의 힘을 받아 변형되는 경우에, 열영향부에 작용하는 제1 부재의 면내 방향의 인장 응력을 완화할 수 있다. 그 때문에, 구조재의 변형 시에 열영향부를 기점으로 하는 파단을 일으키기 어렵게 할 수 있다. 즉, 인장 강도가 980MPa 이상인 강판이 다른 금속판과 겹쳐져 용접에 의해 접합된 구조재에 있어서, 용접부 부근을 기점으로 하는 파단을 발생시키기 어렵게 할 수 있다.
(구성 2)
상기 구성 1의 구조재에 있어서, 상기 한 쌍의 단부는, 상기 서로 이웃하는 용접부의 중심을 연결하는 선을 가로지르는 것이 바람직하다. 이에 의해, 열영향부에 작용하는 인장 응력을 완화하는 효과가 보다 얻어지기 쉬워진다. 또한, 용접부의 중심은, 제1 부재의 판면에 수직인 방향에서 볼 때, 한 방향으로 용접부를 이등분하는 선분의 중점으로 한다. 여기서, 제1 부재의 판면은, 제1 부재의 면 중 제2 부재와 접하는 면 즉 제2 부재와의 접촉면으로 한다.
(구성 3)
상기 구성 2에 기재된 구조재에 있어서, 상기 한 쌍의 단부는, 상기 서로 이웃하는 열영향부의 내주연 사이의 영역의 단부를 가로지르는 것이 바람직하다. 이에 의해, 열영향부에 작용하는 인장 응력을 완화하는 효과가 보다 얻어지기 쉬워진다.
(구성 4)
상기 구성 2 또는 3 중 어느 하나의 구조재에 있어서, 상기 한 쌍의 단부는, 상기 서로 이웃하는 열영향부 사이의 영역을 가로지르는 것이 바람직하다. 이에 의해, 열영향부에 작용하는 인장 응력을 완화하는 효과가 보다 얻어지기 쉬워진다.
(구성 5)
상기 구성 1 내지 4 중 어느 하나의 구조재에 있어서, 상기 한 쌍의 단부는, 상기 제1 부재에 형성된 구멍의 가장자리인 것이 바람직하다. 서로 이웃하는 열영향부 사이의 제1 부재의 단부를, 구멍의 가장자리로 하는 편이, 절입으로 하는 경우에 비해, 제1 부재의 강도를 확보하기 쉽기 때문이다.
(구성 6)
상기 구성 1 내지 5 중 어느 하나의 구조재에 있어서, 상기 제2 부재의 인장 강도는 1180MPa 미만이며, 상기 서로 이웃하는 용접부 사이의 상기 제2 부재에는 단부가 없는 것이 바람직하다. 상기 제2 부재의 인장 강도는, 980MPa 미만인 것이 보다 바람직하다. 상기 제2 부재의 인장 강도는, 800MPa 미만인 것이 보다 바람직하다. 상기 제2 부재의 인장 강도는, 720MPa 미만인 것이 더 바람직하다. 상기 제2 부재의 인장 강도를 이와 같이 낮게 함으로써, 용접부 주위가 용접의 열에 의해, 제2 부재의 경도에 비해 연화되는 것을 억제할 수 있다. 제2 부재의 용접부 주위의 연화를 억제함으로써, 면내 방향의 인장 응력의 증대에 의한 용접부 부근의 파단이 일어나기 어려워진다. 그 때문에, 제2 부재에, 서로 이웃하는 열영향부 사이에 제2 부재의 한 쌍의 단부를 배치하는 구성을 하지 않아도, 용접부 부근의 파단을 일어나기 어렵게 할 수 있다. 또, 제2 부재의 서로 이웃하는 용접부 사이에 단부를 설치하지 않도록 함으로써, 구조 부재의 강도를 확보하기 쉬워진다.
(구성 7)
상기 구성 1 내지 6 중 어느 하나의 구조재에 있어서, 상기 제2 부재는, 인장 강도가 980MPa 이상인 강판으로 하는 것이 바람직하다. 더 바람직하게는, 제2 부재를, 인장 강도가 1180MPa 이상인 강판으로 하는 것이 바람직하다. 그러면 부재의 강도를 높일 수 있다. 그러나, 그 경우 제2 부재의 용접부 부근에도 연화된 열영향부가 발생할 우려가 있다. 대책으로서, 서로 이웃하는 용접부 사이에 제2 부재의 한 쌍의 단부를 설치함으로써, 용접부 부근을 기점으로 하는 파단을 발생하기 어렵게 할 수 있다.
(구성 8)
상기 구성 1 내지 6 중 어느 하나의 구조재에 있어서, 상기 복수의 용접부 주위의 상기 제2 부재에는, 비커스 경도가 상기 제2 부재의 경도보다 50HV 이상 낮은 열영향부가 없는 것이 바람직하다. 제2 부재의 용접부 주위에 열영향부가 없는 경우, 면내 방향의 인장 응력의 증대에 의한 용접부 부근의 파단이 일어나기 어려워진다. 그 때문에, 제2 부재에, 서로 이웃하는 열영향부 사이에 제2 부재의 한 쌍의 단부를 배치하는 구성을 하지 않아도, 용접부 부근의 파단을 일어나기 어렵게 할 수 있다.
(구성 9)
상기 구성 1 내지 8 중 어느 하나의 구조재에 있어서, 상기 용접부의 양측에 있는 상기 한 쌍의 단부의 상기 용접부측의 한쪽끼리의 간격은, 상기 용접부의 직경의 6배 이하인 것이 바람직하다. 바꾸어 말하면, 상기 복수의 용접부는, 스폿 용접에 의한 제1 용접부, 상기 제1 용접부와 서로 이웃하는 제2 용접부, 및 상기 제2 용접부와 서로 이웃하는 제3 용접부를 포함해도 된다. 상기 제1 부재의 판면에 수직인 방향에서 볼 때, 상기 제2 용접부로부터, 상기 제2 용접부와 상기 제1 용접부 사이에 있는 상기 제1 부재의 단부의 가장 가까운 위치까지의 거리와, 상기 제2 용접부로부터, 상기 제2 용접부와 상기 제3 용접부 사이에 있는 상기 제1 부재의 단부의 가장 가까운 위치까지의 거리의 합계가, 상기 제1 용접부의 직경의 6배 이하인 것이 바람직하다.
구성 9에 의해, 제1 부재의 판면에 수직인 방향의 힘에 의해 구조재가 변형된 경우의, 제1 용접부의 부담을 경감할 수 있다. 또, 제1 용접부로의 변형 집중을 억제할 수 있다.
(구성 10)
상기 구성 1 내지 9 중 어느 하나의 구조재에 있어서, 상기 한 쌍의 단부끼리를 연결하는 단부의 궤적의 곡률 반경은, 10mm 이하인 것이 바람직하다. 바꾸어 말하면, 상기 제1 부재의 판면에 수직인 방향에서 볼 때, 상기 서로 이웃하는 열영향부 사이에 있어서의 상기 제1 부재의 한 쌍의 단부에 의해 형성되는 제1 부재의 노치 또는 구멍의 모서리부의 곡률 반경은, 10mm 이하로 하는 것이 바람직하다. 이에 의해, 제1 부재의 판면에 수직인 방향의 힘에 의해 구조재가 변형된 경우의 제1 부재와 제2 부재에 있어서의 변형 집중을 억제할 수 있다.
(구성 11)
상기 구성 1 내지 10 중 어느 하나의 구조재에 있어서, 상기 제1 부재는 능선부를 포함하고, 상기 한 쌍의 단부와 상기 한 쌍의 단부에 연결되는 단부는, 상기 능선부를 분단하지 않는 것이 바람직하다. 즉, 서로 이웃하는 열영향부 사이에 있어서의 상기 제1 부재의 한 쌍의 단부 사이에 형성되는 제1 부재의 단부는, 상기 능선부에 도달하지 않는 위치에 설치되는 것이 바람직하다. 제1 부재의 단부가, 능선부를 분단하지 않는 구성으로 함으로써, 제1 부재의 단부가, 능선부를 분단하는 구성과 비교해서, 구조 부재의 강도를 높일 수 있다.
예를 들면, 상기 제1 부재 또는 제2 부재 중 적어도 하나는, 면외 방향으로 구부러진 굴곡부를 가져도 된다. 이 경우, 굴곡부가 능선부가 된다. 복수의 용접부는, 예를 들면, 능선부가 연장되는 방향으로 배치되어도 된다. 서로 이웃하는 열영향부 사이의 제1 부재의 한 쌍의 단부 사이의 단부는, 능선부까지 연장되지 않는 것이 바람직하다. 능선이 분단되면, 거기서 부재가 꺽여구부러지기 쉬워지기 때문이다.
상기 구성 1 내지 11 중 어느 하나의 구조재는, 상기 제1 부재 및 제2 부재에 의해 폐단면을 형성해도 된다. 형성된 폐단면의 개소를 폐단면부라고 한다. 즉, 제1 부재의 판면의 서로 이격된 적어도 2개소가 제2 부재와 접해도 된다. 이 경우, 제1 부재의 제2 부재와 접하는 2개소 사이의 부분은, 제2 부재와 이격되어 있다. 제1 부재와 제2 부재가 겹쳐진 부분은, 용접에 의해 접합된다. 제1 부재와 제2 부재가 겹쳐져 접합된 부분은, 폐단면부의 내측 또는 외측에 배치되는 플랜지를 형성한다. 플랜지는, 폐단면부의 축방향으로 연장된다. 예를 들면, 제1 부재는, 해트 부재이며, 제2 부재는, 클로징 플레이트여도 된다. 제1 부재를 해트재로 하는 것은, 부재의 강도는 능선에 의해 확보되기 때문이다. 판면은 면외 변형되기 쉬운 데 반해, 능선은 변형되기 어렵다. 그 능선을 고강도재로 형성하면 강도가 높은 부재가 된다.
상기 구성 1 내지 11 중 어느 하나의 구조재는, 적어도 1장의 판에 의해 폐단면을 형성하는 폐단면부를 포함해도 된다. 폐단면을 형성하는 판은, 상기 제1 부재 및 상기 제2 부재를 포함한다. 이 경우, 제1 부재 및 제2 부재는, 모두 폐단면부를 형성하는 판의 일부이다. 제1 부재 및 제2 부재는, 서로 겹쳐져 용접에 의해 접합된다. 겹쳐진 제1 부재 및 제2 부재는, 상기 폐단면부의 내측 혹은 외측에 배치되는 플랜지를 형성해도 된다. 혹은, 겹쳐진 제1 부재 및 제2 부재는, 상기 폐단면부의 일부를 형성해도 된다.
상기 구성 1 내지 11 중 어느 하나의 구조재에 있어서, 제1 부재의 금속 조직은, 마르텐사이트를 주상으로 한다. 강판에서 인장 강도를 980MPa 이상으로 하려면, 마르텐사이트를 주상으로 할 필요가 있다. 즉, 제1 부재에 있어서의 마르텐사이트의 면적률은, 25% 이상이다. 또한, 제1 부재에 있어서의 마르텐사이트의 면적률은, 100%여도 된다. 제2 부재의 금속 조직은, 페라이트를 주상으로 하는 것이 바람직하다. 즉, 제2 부재에 있어서의 페라이트상의 면적률을, 30% 이상으로 해도 된다. 제2 부재에 있어서의 페라이트의 면적률의 상한을 95%로 해도 된다. 혹은, 제2 부재의 마르텐사이트의 면적률을, 70% 이하로 해도 된다. 그렇게 함으로써, 용접부 주위의 제2 부재에 연화된 열영향부가 출현하는 것을 피할 수 있다.
[실시형태]
도 1a는, 본 실시형태에 있어서의 구조재(10)를 나타내는 사시도이다. 도 1b는, 도 1a에 나타내는 구조재(10)를 길이 방향에 수직인 방향(z방향)에서 본 평면도이다. 도 1c는, 도 1b에 있어서의 원 B 부분의 확대도이다. 도 1d는, 도 1b 및 도 1c에 있어서의 A-A선의 단면도이다.
구조재(10)는, 강판과 금속판(강판이 아니어도 된다)을 조합하여 구성된다. 이들 중 하나는, 해트 부재(1)이며, 다른 하나는, 클로징 플레이트(2)이다. 해트 부재(1)는, 해트형의 단면을 갖는다. 해트 부재(1)의 플랜지와, 클로징 플레이트(2)의 일부는 서로 겹쳐져 접합된다. 해트 부재(1)는, 제1 부재의 일례이다. 클로징 플레이트(2)는, 제2 부재의 일례이다.
도 1a에 나타내는 바와 같이, 해트 부재(1)는, 정상면부(1a)와, 측벽(1b)과, 플랜지(1c)를 갖는다. 측벽(1b)은, 정상면부(1a)의 양단으로부터 연장되며, 서로 대향한다. 플랜지(1c)는, 측벽(1b) 각각에 접속하고, 측벽(1b)의 정상면부(1a)측의 한쪽 단부와는 반대측의 다른 쪽 단부로부터 서로 멀어지는 방향으로 연장된다. 즉, 2개의 플랜지(1c)는, 측벽(1b)의 다른 쪽 단부로부터, 측벽(1b)의 대향 방향에 있어서 외측으로 연장된다. 클로징 플레이트(2)는, 플랜지(1c)에 접합하여 설치된다.
정상면부(1a)와 측벽(1b)의 경계 부분(어깨부)은, 해트 부재(1)의 굴곡부(제1 굴곡부(1ab))가 된다. 제1 굴곡부(1ab)는, 구조재(10)의 길이 방향(x방향)으로 연장되는 능선을 형성한다. 측벽(1b)의 각각과 각 플랜지(1c)의 경계 부분은, 해트 부재(1)의 제2 굴곡부(1bc)가 된다. 제2 굴곡부(1bc)도, x방향으로 연장되는 능선을 형성한다.
플랜지(1c)와, 클로징 플레이트(2)는, 겹쳐져 접합된다. 본 예에서는, 스폿 용접에 의해, 플랜지(1c)와 클로징 플레이트(2)가 접합된다. 도 1a~도 1c에 있어서는, 용접에 의해 플랜지(1c)와 클로징 플레이트(2)가 접합되는 용접부(3)의 위치를 점선으로 나타내고 있다. 도 1d에 나타내는 바와 같이, 플랜지(1c)와 클로징 플레이트(2)가 용접에 의해 일체화되어 있는 개소가, 용접부(3)가 된다.
해트 부재(1)는, 인장 강도가 980MPa 이상인 강판으로 형성된다. 해트 부재(1)는, 금속판을 성형한 것이다. 클로징 플레이트(2)는, 금속으로 형성된다. 클로징 플레이트(2)의 인장 강도는, 특별히 한정되지 않는다.
도 1d에 나타내는 바와 같이, 플랜지(1c)와 클로징 플레이트(2)가, 2개소에 있어서 겹쳐진다. 서로 겹쳐진 플랜지(1c)와 클로징 플레이트(2)는, 결합판부(101)를 형성한다. 결합판부(101)는, 서로 겹쳐져 접합된 판부의 일례이다. 즉, 클로징 플레이트(2)의 플랜지(1c)와 접하는 부분(2b)과, 플랜지(1c)는, 겹쳐져서 용접부(3)에 의해 접합되는 결합판부(101)가 되어 있다. 결합판부(101)는, 구조재(10)의 플랜지가 된다. 도 1d에서는 결합판부(101)가 2개소 있다. 이들 결합판부(101) 사이에, 해트 부재(1)와 클로징 플레이트(2)가 서로 이격되어 연장되는 폐단면부(102)가 있다. 즉, 해트 부재(1)와 클로징 플레이트(2)에 의해, 폐단면부(102)가 형성된다. 폐단면부(102)는, 해트 부재(1)의 측벽(1b) 및 정상면부(1a)와, 클로징 플레이트(2)의 플랜지(1c)와 접하는 부분(2b) 사이의 부분(2a)으로 구성된다. 즉, 폐단면부(102)는, 중공부를 둘러싸는 판부로 형성된다.
이와 같이, 구조재(10)는, 중공부를 둘러싸는 판부로 형성되는 폐단면부(102)와, 폐단면부(102)와 연속하며, 폐단면부(102)의 외측에 배치되는 플랜지(결합판부(101))를 갖는다. 폐단면부(102)는, 관을 형성한다. 플랜지(1c)와 클로징 플레이트(2)가 접합되는 부분(즉 결합판부(101))은, 관으로부터 돌출되는 플랜지가 된다.
도 1a~도 1d에 나타내는 예에서는, 폐단면부(102)가 형성하는 관의 축방향은, x방향이다. 결합판부(101), 즉 구조재(10)의 플랜지는, x방향으로 연장되어 형성된다. 이 예에서는, 폐단면부(102)로 형성되는 관의 연장 방향(길이 방향)과, 구조재(10)의 플랜지의 연장 방향은 같다. 또한, 구조재(10)의 플랜지의 연장 방향은, 반드시, 폐단면부(102)로 형성되는 관의 연장 방향과 같지 않아도 된다. 예를 들면, 길이 방향에 의해 높이가 변화되는 측벽(1b)을 구비하는 해트재들을 조합해도 된다.
도 1c에 나타내는 바와 같이, 플랜지(1c)와 클로징 플레이트(2)는, 복수의 용접부(3) 즉 복수의 스폿 용접에 의해 접합된다. 플랜지(1c)에 있어서의 복수의 용접부(3) 각각의 주위에는, 열영향부(5)가 있다. 열영향부(5)는, 용접부(3)의 용접 시의 열에 의해 연화된 부분이다. 열영향부(5)는, 주위보다 부드럽다. 비커스 경도가, 해트 부재(1) 즉 모재보다 50HV 이상 낮은 부분을 열영향부(5)로 한다. 즉, 열영향부(5)의 비커스 경도는, 열영향부(5) 주위의 부분의 비커스 경도보다 50HV 이상 낮다.
클로징 플레이트(2)에 있어서, 복수의 용접부(3) 각각의 주위에, 열영향부가 있어도 되고, 없어도 된다. 단, 클로징 플레이트(2)에 인장 강도가 저하된 열영향부가 있는 경우, 클로징 플레이트(2)의 열영향부 사이에도 클로징 플레이트의 한 쌍의 단부를 설치한다. 또한, 도 1b에서는, 열영향부의 도시를 생략하고 있다.
도 1c에 나타내는 바와 같이, 플랜지(1c)의 클로징 플레이트(2)와 접하는 면에 수직인 방향(z방향)에서 볼 때, 복수의 용접부(3) 중 서로 이웃하는 용접부(3) 주위에 각각 형성되는 서로 이웃하는 열영향부(5) 사이에 있어서, 플랜지(1c)의 한 쌍의 단부(4)가 설치된다. 서로 이웃하는 열영향부(5) 사이에 있어서의 플랜지(1c)의 한 쌍의 단부(4)는, 서로 이웃하는 용접부(3)를 연결하는 선을 가로지르는 방향으로 연장된다.
도 1c에 나타내는 예에서는, 서로 이웃하는 열영향부(5) 사이의 플랜지(1c)의 한 쌍의 단부(4)에 의해, 서로 이웃하는 열영향부(5) 사이에, 공극이 형성된다. 또한, 한 쌍의 단부(4)는, 서로 접해 있어도 된다. 서로 이웃하는 열영향부(5) 사이의 한 쌍의 단부(4)에 의해, 서로 이웃하는 열영향부(5) 사이에 불연속부가 형성된다. 또, 클로징 플레이트(2)에 있어서도, 인장 강도가 저하된 열영향부(5)가 있는 경우, 서로 이웃하는 열영향부(5) 사이에, 한 쌍의 클로징 플레이트(2)의 단부가 배치된다. 이 경우, 플랜지(1c)의 서로 이웃하는 열영향부(5) 사이의 한 쌍의 단부와, 클로징 플레이트(2)의 당해 서로 이웃하는 용접부 사이의 한 쌍의 단부는, z방향에서 볼 때 일부가 겹치는 위치에 배치되어도 되고, 서로 겹치지 않는 위치에 배치되어도 된다.
용접부(3)는, x방향 즉 제1 굴곡부(1ab) 및 제2 굴곡부(1bc)의 능선이 연장되는 방향으로 배열되어 배치된다. 서로 이웃하는 열영향부(5) 사이에 있어서, 플랜지(1c)는, 한 쌍의 단부(4)가 형성하는 불연속부에 의해 분단되어 있다.
서로 이웃하는 열영향부(5) 사이의 한 쌍의 단부(4)는, 플랜지(1c)에 걸리는 힘이, 서로 이웃하는 열영향부(5) 사이에 전달되는 것을 저해한다. 예를 들면, 구조재(10)가 외력을 받아 변형되었을 때에, 어느 1개의 용접부(3) 및 그 주위의 열영향부(5)에 있어서 플랜지(1c)를 변형시키는 힘이 작용한다. 1개의 열영향부(5)와 그 인접하는 열영향부(5) 사이에는 한 쌍의 플랜지(1c)의 단부(4) 즉 불연속부가 있다. 이 불연속부 때문에, 1개의 열영향부(5)에 걸리는 힘은, 인접하는 열영향부(5)에 전달되기 어렵다. 그 때문에, 서로 이웃하는 열영향부(5)가 서로 구속하지 않고 변형될 수 있다. 그 결과, 각 열영향부(5)에 걸리는 부하가 줄어들어, 열영향부(5)가 파단되기 어려워진다.
도 1d에 나타내는 바와 같이, 해트 부재(1)의 제1 굴곡부(1ab) 및 제2 굴곡부(1bc)는 둥글게 만곡한 형상으로 되어 있고, 제1 굴곡부(1ab) 및 제2 굴곡부(1bc)의 표면은 곡면을 포함한다. 즉, 제1 굴곡부(1ab) 및 제2 굴곡부(1bc)는, R(만곡부)이 형성되어 있다. 도 1c 및 도 1d에서는, 제1 굴곡부(1ab)의 R(만곡부)의 정상면부(1a)측의 끝을 R 경계(R 종점)(1e)로 하고, 제2 굴곡부(1bc)의 R(만곡부)의 플랜지(1c)측의 단부를 R 경계(R 종점)(1f)로 한다. 제1 굴곡부(1ab)의 능선은, R 경계(1e)와 같은 방향(x방향)으로 연장된다. 제2 굴곡부(1bc)의 능선은, R 경계(1f)와 같은 방향(x방향)으로 연장된다. R 경계란 굴곡부와 굴곡부에 인접하는 면의 경계이다. 인접하는 면으로부터 굴곡부를 향해, 면의 방향이 변화된 부분을 R 경계로 간주한다.
도 1c에 나타내는 바와 같이, z방향(접합면에 수직인 방향)에서 볼 때, 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 플랜지(1c)의 단부로부터 내측(측벽(1b))을 향해 들어간 노치(슬릿)의 일부가 되어 있다. 플랜지(1c)의 노치는, 측벽(1b)까지 연장되지 않는다. 보다 자세하게는, 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4) 사이를 연결하는 단부는, 플랜지(1c)와 측벽(1b)의 경계의 제2 굴곡부(1bc)까지 연장되지 않는다(도 1d 참조). 바꾸어 말하면, 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4) 사이를 연결하는 단부는, 폐단면부(102)와 구조재(10)의 플랜지 사이에 형성되는 능선에까지 연장되지 않는다. 구체예로서, 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4) 및 한 쌍의 단부(4) 사이를 연결하는 플랜지(1c) 단부는, 제2 굴곡부(1bc)의 플랜지(1c)측의 R 경계선(1f)보다 플랜지(1c) 근처에 배치된다. 즉, z방향(접합면에 수직인 방향)에서 볼 때, 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4) 사이를 연결하는 단부는, 제2 굴곡부(1bc)에 교차하지 않는 위치에 설치된다. 그렇게 하는 이유는, 능선이 분단된 개소에서 부재가 절곡되기 쉬워지는 것을 피하기 위해서이다. 클로징 플레이트(2)의 서로 이웃하는 용접부(3) 사이의 한 쌍의 단부의 사이를 연결하는 단부는, z방향에서 볼 때, 제2 굴곡부(1bc)에 교차해도 되고, 하지 않아도 된다.
<열영향부의 예>
도 2는, 용접부(3) 및 열영향부(5)의 단면 구조와 경도 분포의 예를 나타내는 도면이다. 도 2의 상부는, 용접부(3) 및 열영향부(5)를 포함하는 부분의 단면도이다. 도 2의 하부는, 단면도 중의 선(S)에 있어서의 비커스 경도의 분포를 나타내는 그래프이다. 도 2에 있어서, 제1 부재와 제2 부재는 같은 재질이다. 용접부(3)는 용접 시에 용융할 때까지 가열된 후, 냉각된다. 용접부(3)는 전극에 의해 발열되기 때문에, 냉각 속도가 매우 빠르다. 그 결과, 용접부(3)는 담금질된다. 담금질된 결과, 용접부(3)와 용접부(3)에 인접하는 열영향부는 제1 부재와 동등한 경도가 된다. 용접부(3)로부터 이격된 주위에는 용접 시의 열에 의해 제1 부재의 강화된 조직이 변질되어 연화된 열영향부가 있다. 이 연화된 열영향부는 냉각 속도가 느렸던 부분이다. 도 2에 나타내는 용접부(3) 주위의 연화된 부분을 특히 열영향부(5)라고 한다. 여기서는, 용접부(3)보다 거리 SD=10mm 이상 떨어진 개소의 제1 부재(1)의 경도를 제1 부재의 경도로 간주한다. 제2 부재도 마찬가지이다. 제1 부재의 열영향부(5)는, 제1 부재의 경도보다 비커스 경도가 50HV 이상 낮은 부분이다. 제1 부재에 있어서 용접부(3)로부터 거리 SD 이상 떨어진 개소의 경도는, 제1 부재의 경도가 된다. 거리 SD는 제1 부재의 재질이나 판두께에 의해 변화된다. 제1 부재가, 자동차 용도의 판두께 1~2mm 정도의 강판인 경우, SD=10mm로 간주한다. 제2 부재에 열영향부가 출현하는 경우도 마찬가지이다. 즉, 제2 부재의 열영향부는, 제2 부재의 경도보다 비커스 경도가 50HV 이상 낮은 부분이다. 제2 부재에 있어서 용접부(3)로부터 거리 SD 이상 떨어진 개소의 경도는, 제2 부재의 경도가 된다.
<한 쌍의 단부의 배치예>
도 3은, 플랜지(1c)에 있어서의 서로 이웃하는 열영향부(5) 사이의 한 쌍의 플랜지(1c)의 단부(4)의 배치예를 나타내는 도면이다. 도 3은, 플랜지(1c)의 클로징 플레이트(2)와 접하는 면에 수직인 방향(z방향)에서 본 도면이다. 도 3에 나타내는 바와 같이, 본 실시형태에서는, z방향에서 볼 때, 서로 이웃하는 열영향부(51, 52) 사이에 있어서, 서로 이웃하는 용접부(31, 32)의 중심(C1, C2) 사이를 연결하는 선(LC1)을 가로지르는 방향으로 연장되는 플랜지(1c)의 단부(4)가 2개 배치된다.
여기서, 서로 이웃하는 열영향부 사이란, 열영향부(51)의 외주연(51g)과 그 인접하는 열영향부(52)의 외주연(52g) 사이의 영역이다. 도 3의 예에서는, 열영향부(51)의 외주연(51g, 52g), 선(LG1), 및 선(LG2)으로 둘러싸이는 영역이, 서로 이웃하는 열영향부 사이가 된다.
서로 이웃하는 용접부(31, 32)의 중심(C1, C2) 사이를 연결하는 선(LC1)을 가로지르는 방향이란, 이 선(LC1)에 대해 각도를 갖는 방향이다. 선(LC1)에 수직인 방향으로 한정되지 않는다. 또, 한 쌍의 플랜지(1c)의 단부(4)는, 서로 이웃하는 용접부의 중심 사이를 연결하는 선(LC1)과 교차해도, 하지 않아도 된다.
도 3에 나타내는 바와 같이, 서로 이웃하는 열영향부(51, 52) 사이에 있어서의 플랜지(1c)의 한 쌍의 단부(4)는, z방향에서 볼 때, 서로 이웃하는 용접부(31, 32)의 중심(C1, C2)을 연결하는 선(LC1)을 가로지르는 것이 바람직하다. 선(LC1)의 방향에 있어서의 열영향부(51, 52)의 폭은, 선(LC1)과 열영향부(51, 52)가 겹치는 부분에서 가장 짧아진다. 즉, 선(LC1) 상의 열영향부(51, 52)에 가장 부하가 집중되기 쉽다. 그 때문에, 서로 이웃하는 용접부(31, 32)의 중심(C1, C2)을 연결하는 선(LC1)과 플랜지(1c)의 한 쌍의 단부(4)가 교차함으로써, 플랜지(1c)의 변형 시의 열영향부(51, 52)로의 부하를 효과적으로 억제할 수 있다.
또, 도 3에 나타내는 예에서는, 열영향부(51, 52) 사이의 플랜지(1c)의 한 쌍의 단부(4)는, 선(LC1) 및 선(LN2)을 가로지르고 있다. 선(LN1)과 선(LN2)은, 열영향부(51)의 내주연(51n)과 그 인접하는 열영향부(52)의 내주연(52n) 사이의 영역의 단부이다. 이들 열영향부(51, 52) 사이의 플랜지(1c)의 한 쌍의 단부(4)는, 선(LC1)과, 이들의 2개의 선(LN1, LN2) 중 적어도 1개를 가로지르는 것이 바람직하다. 이에 의해, 플랜지(1c)의 변형 시의 열영향부(51, 52)로의 부하를 효과적으로 억제할 수 있다.
또한, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 용접부(31, 32)의 중심(C1, C2) 사이를 연결하는 선(LC1)을 가로지르고, 2개의 선(LN1, LN2)을 가로지르지 않는 구성으로 해도 된다. 도 4에 나타내는 예에서는, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 선(LC1)을 가로지르고, 2개의 선(LN1, LN2)을 가로지르지 않는다. 한 쌍의 플랜지(1c)의 단부(4)는, 플랜지(1c)에 형성된 구멍의 가장자리의 일부이다.
또, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 용접부(31, 32)의 중심(C1, C2) 사이를 연결하는 선(LC1)을 가로지르고, 또한, 2개의 선(LN1, LN2)을 가로지르는 구성으로 해도 된다. 도 5에 나타내는 예에서는, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 선(LC1)을 가로지르고, 또한, 2개의 선(LN1, LN2)도 가로지른다.
도 5에 나타내는 예에서는, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 2개의 선(LG1, LG2)을 가로지르고 있다. 선(LG1) 및 선(LG2)은, 열영향부(51)의 외주연(51g)과 그 인접하는 열영향부(52)의 외주연(52g) 사이의 영역의 단부이다. 이 경우, 열영향부(51, 52) 사이의 한 쌍의 플랜지(1c)의 단부(4)는, 서로 이웃하는 열영향부(51, 52) 사이의 영역을 가로지른다. 이에 의해, 플랜지(1c)의 변형 시의 열영향부(51, 52)로의 부하를 효과적으로 억제할 수 있다.
<제2 부재의 변형예>
도 6은, 제2 부재의 일례인 클로징 플레이트(2)의 변형예를 나타내는 도면이다. 클로징 플레이트에 인장 강도가 저하된 열영향부가 없는 것이면, 도 6에 나타내는 바와 같이, 서로 이웃하는 용접부(31, 32) 사이에, 클로징 플레이트(2)의 단부를 배치하지 않아도 된다. 이 구성에서도, 플랜지(1c)의 변형 시의 열영향부(51, 52)로의 부하를 억제할 수 있다. 클로징 플레이트(2)의 재료의 인장 강도는, 980MPa 미만으로 하는 것이 바람직하다. 이로 인해, 용접부(3) 주위가, 용접 시의 열에 의해 연화되기 어려워지기 때문이다. 이와 같이, 클로징 플레이트(2)의 재료로서, 용접의 열에 의해 연화되는 부분이 발생하지 않는 재료를 선택하는 것이 바람직하다. 즉, 클로징 플레이트(2)는, 용접부(3) 주위에, 열영향부가 없는 구성으로 하는 것이 바람직하다. 인장 강도가 저하된 열영향부가 없는 경우는, 클로징 플레이트(2)의 변형 시에 열영향부를 기점으로 하는 파단이 일어나지 않기 때문이다.
상술한 바와 같이, 해트 부재(1)에는, 인장 강도가 980MPa 이상인 고강도 재료를 이용할 수 있다. 따라서, 해트 부재(1)에서는, 플랜지(1c)의 열영향부(51, 52) 사이에 한 쌍의 플랜지(1c)의 단부를 배치한다. 이에 대하여, 클로징 플레이트(2)에는, 열영향부가 발생하지 않는 재료를 이용한다. 클로징 플레이트(2)에서는, 용접부(3) 사이에, 단부를 설치하지 않는다. 이에 의해, 해트 부재(1)에 고강도의 재료를 이용하여, 구조재(10)로서의 강도를 확보할 수 있다. 또한, 고강도 재료를 이용함으로써 발생하는 연화부를 기점으로 하는 파단을 억제할 수 있다.
도 7은, 클로징 플레이트(2)의 인장 강도를 1180MPa 미만으로 했을 경우의, 용접부 부근의 단면과, 비커스 경도의 분포의 예를 나타내는 도면이다. 도 7에서는, 도 7의 상부는, 용접부(3)를 포함하는 부분의 단면도이다. 도 7의 하부는, 단면도 중의 선(S) 및 선(S1)의 각각에 있어서의 비커스 경도의 분포를 나타내는 그래프이다. 이 그래프에 있어서, 선(T1)은, 선(S)에 있어서의 비커스 경도의 분포를 나타내고, 선(T2)은, 선(S1)에 있어서의 비커스 경도의 분포를 나타낸다.
도 7에 나타내는 바와 같이, 용접부(3)의 인장 강도는 해트 부재(1)의 경도보다 낮다. 이는, 용접부(3)에 있어서, 해트 부재(1)와 클로징 플레이트(2)가 용융되어 섞여, 해트 부재(1)보다 경도가 낮아지는 조성이 되었기 때문이다. 해트 부재(1)의 용접부(3)에 인접하는 열의 영향을 받는 영역은, 해트 부재(1)(모재)와 동등한 경도이다. 해트 부재(1)의 용접부(3)로부터 이격된 영역이며 열의 영향을 받는 영역은, 해트 부재(1)에 비해 경도가 저하된다. 해트 부재(1)의 열영향부(5)의 경도 분포는 도 2와 동일하다. 클로징 플레이트(2)측의 용접부(3)의 경도는 해트 부재(1)의 경도와 동등하다. 클로징 플레이트(2)측의 용접부(3) 주위의 열에 의해 영향을 받는 영역의 경도는 용접부(3)로부터 멀어짐에 따라 저하된다. 이는, 용접부(3)로부터 멀어짐에 따라 용접 후의 냉각 속도가 저하되기 때문이다. 용접부(3)에 가까운 영역의 냉각 속도가 높은 것은, 스폿 용접의 전극에 의한 발열(拔熱) 때문이다. 클로징 플레이트(2)에는 클로징 플레이트(2)보다 경도가 50Hv 이상 낮은 열영향부는 없다.
<제1 부재 및 제2 부재의 변형예>
도 8a는, 구조재의 단면 형상의 변형예를 나타내는 단면도이다. 도 1d에 나타내는 구조재(10a)의 단면 형상은, 클로징 플레이트(2)의 수직 이등분면(x축을 포함하는 면)에 대해 좌우 대칭인 형상이다. 이에 대하여, 도 8a에 나타내는 구조재(10a)는, 클로징 플레이트(2)의 수직 이등분면에 대해 좌우 비대칭이다. 도 8a에 나타내는 구조재(10a)의 해트 부재(1)는, 서로 형상이 상이한 2개의 측벽(1b)을 갖는다. 2개의 측벽(1b)은, 플랜지(1c)에 대한 각도 및 z방향의 높이(HR, HL)가 서로 상이하다.
도 8a에 나타내는 예에서는, 2개의 측벽(1b) 중 한쪽의 측벽(1b)은, 단차를 갖는다. 또, 2개의 측벽(1b) 중 다른 쪽의 측벽(1b)은, 둥글게 만곡한 형상으로 되어 있다. 구체적으로는, 상기 다른 쪽의 측벽(1b)의 제1 굴곡부(1ab)로부터 연장되는 부분에, R(만곡)이 형성되어 있다.
또한, 도시되지 않지만, 정상면부(1a), 측벽(1b), 플랜지(1c) 및 클로징 플레이트(2) 중 적어도 1개의 표면은, 평면이 아닌 곡면으로 해도 된다. 즉, 정상면부(1a), 측벽(1b), 플랜지(1c) 및 클로징 플레이트(2) 중 적어도 1개는, 만곡되어 있어도 된다.
도 8a에 있어서는, 열영향부의 도시를 생략하고 있다. 이하, 도 9a~도 14(도 11b를 제외한다)에 있어서도, 열영향부의 도시를 생략한다.
또, 도 8a에 나타내는 예에서는, 클로징 플레이트(2)는, 해트 부재(1)로부터 멀어지는 방향으로 돌출되는 형상을 갖는다. 구체적으로는, 클로징 플레이트(2)는, 해트 부재(1)의 플랜지(1c)와 겹쳐지는 부분(2b)과, 이들 부분(2b) 사이의 부분(2a)을 포함한다. 이 부분(2a)은, 해트 부재(1)로부터 멀어지는 방향으로 돌출되는 형상으로 되어 있다. 이 예에서는, 클로징 플레이트(2)의 단면 형상이 해트형으로 되어 있다. 이에 의해, 이른바 더블 해트 형상의 구조재가 구성된다. 도 8a에 나타내는 구성에 있어서, 해트 부재(1)를 제1 부재, 클로징 플레이트(2)를 제2 부재로 해도 되고, 혹은, 해트 부재(1)를 제2 부재, 클로징 플레이트(2)를 제1 부재로 해도 된다.
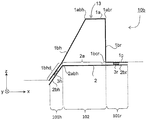
도 8b는, 구조재의 단면 형상의 다른 변형예를 나타내는 단면도이다. 도 8b에 나타내는 예에서는, 2개의 플랜지를 구비하는 해트 부재 대신에, 1개의 플랜지를 포함하는 홈형 부재가 이용된다. 도 8b에 나타내는 구조재(10b)는, 홈형의 홈형 부재(13)와, 클로징 플레이트(2)와, 홈형 부재(13)와 클로징 플레이트(2)를 접합하는 용접부(3r, 3h)를 갖는다. 홈형 부재(13)는, 정상면부(1a)와, 정상면부(1a)의 양 끝으로부터 연장되는 제1 측벽(1br)과 제2 측벽(1bh)을 구비한다. 제1 측벽(1br)과 제2 측벽(1bh)은, 서로 대향한다.
제1 측벽(1b)의 정상면부(1a)와 반대측의 단부로부터 플랜지(1c)가 외측으로 연장된다. 제1 측벽(1br)과 플랜지(1c)의 경계에 굴곡부(1bcr)가 있다. 플랜지(1c)는, 클로징 플레이트(2)와 겹쳐져 용접부(3r)에 의해 접합된다. 제2 측벽(1bh)의 정상면부(1a)와 반대측의 단부를 포함하는 부분(1bhd)에는, 클로징 플레이트(2)가 겹쳐진다. 부분(1bhd)과 클로징 플레이트(2)는, 용접부(3h)에 의해 접합된다. 클로징 플레이트(2)는, 제2 측벽(1bh)과 겹쳐지는 부분(2bh)의 내측의 단부에 있어서 굴곡부(2abh)를 갖는다.
또한, 홈형 부재(13)는, 플랜지를 포함하지 않는 구성으로 해도 된다. 도 8b에 나타내는 구성에서는, 홈형 부재(13)가 제1 부재의 일례이며, 클로징 플레이트(2)가 제2 부재의 일례이다. 구조재(10b)는, 폐단면부(102)와, 폐단면부(102)의 외측에 배치되는 플랜지(101r, 101h)를 포함한다. 플랜지(101r, 101h)에, 용접부(3r, 3h)가 형성된다. 용접부(3r, 3h) 주위의 홈형 부재(13)에 열영향부(도시 생략)가 있다.
또한, 도 8c에 나타내는 바와 같이, 용접부(3)가 형성되는 플랜지(101)가, 폐단면부(102)의 내측에 배치되어도 된다. 도 8c에 나타내는 구조재(10c)에서는, 플랜지(101)는, 폐단면부(102)의 일부를 구성하고 있다. 구조재(10c)는, 홈형 부재(13)와 클로징 플레이트(2)를 구비한다. 홈형 부재(13)는, 정상면부(1a)와, 정상면부(1a)의 양단으로부터 서로 대향하여 연장되는 측벽(1b)과, 측벽(1b)의 정상면부(1a)와 반대측으로부터 서로 가까워지도록 연장되는 플랜지(1c)를 구비한다. 플랜지(1c)는, 클로징 플레이트(2)와 겹쳐진다. 도 8c에 나타내는 구성에서는, 해트 부재(1)가 제1 부재의 일례이며, 클로징 플레이트(2)가 제2 부재의 일례이다.
도 9는, 3개의 판을 접합하여 구성되는 구조재의 예를 나타내는 단면도이다. 도 8에 나타내는 구조재(10d)는, 도 1d에 나타내는 구조재(10)에 대해, 클로징 플레이트(2)를 사이에 두고 해트 부재(1)와 반대측에, 또 다른 하나의 해트 부재(11)가 추가로 설치된 구성이다. 해트 부재(11)는, 해트 부재(1)와 마찬가지로, 정상면부(11a), 측벽(11b), 및 플랜지(11c)를 갖는다. 해트 부재(1)의 플랜지(1c), 클로징 플레이트(2) 및 해트 부재(11)의 플랜지(11c)의 3장이 겹쳐져 용접부(3)에 의해 접합된다. 이와 같이, 구조재를 구성하는 판의 장 수는 2장으로 한정되지 않는다. 또, 겹쳐져 접합되는 판부의 수도 2장으로 한정되지 않는다. 구조재는, 3장 이상의 판이 겹쳐져 용접부에 의해 접합되는 구성을 갖고 있어도 된다. 도 9에 나타내는 구성에 있어서는, 해트 부재(1, 11) 중 적어도 한쪽을 제1 부재로 하고, 클로징 플레이트(2)를 제2 부재로 해도 된다.
도 10은, 변형예에 따른 구조재의 단면도이다. 도 10에 나타내는 구조재(10e)는, 3개의 굴곡부(12bb, 12bc)를 갖는 제1 판(12)과, 굴곡부를 갖지 않는 평판인 제2 판(22)을 구비한다. 구조재(10e)는, 폐단면부(102)와, 폐단면부(102)의 외측으로 돌출된 결합판부(101)를 구비한다. 결합판부(101)에 있어서, 제1 판(12)과 제2 판(22)이 겹쳐져, 용접에 의해 결합된다. 도 10에 나타내는 구성에서는, 제1 판(12)을 제1 부재로 하고, 제2 판(22)을 제2 부재로 해도 되고, 혹은, 제1 판(12)을 제2 부재로 하고, 제2 판(22)을 제1 부재로 해도 된다. 이와 같이, 폐단면부를 구성하는 판은, 도 1a~도 1d에 나타난 정상면부(1a)를 갖는 것으로만 한정되지 않는다. 그 외의 굴곡부를 갖는 판을 이용하여 폐단면부를 구성할 수 있다.
<구조재의 변형예>
도 11a는, 변형예에 따른 구조재의 단면도이다. 도 11b는, 도 11a에 나타내는 구조재를 z방향에서 본 평면도이다. 도 11a 및 도 11b에 나타내는 구조재(10f)는, 폐단면을 갖지 않는 구조이다. 구조재(10f)는, 굴곡부(13bc)를 갖는 제1 판(13)과, 굴곡부를 갖지 않는 제2 판(23)을 갖는다. 제1 판(13)과 제2 판(23)은, 서로 겹쳐져, 용접부(3)에 의해 구성된다. 제1 판(13)의 인장 강도는, 980MPa 이상이다.
제1 판(13)은, 제1 결합판부(13c)와 제1 이격판부(13b)를 포함한다. 제1 결합판부(13c)는, 제2 판(23)과 겹쳐져 접합된다. 제1 이격판부(13b)는, 제1 결합판부(13c)의 단부로부터, 제1 판(13)과 제2 판(23)의 접합면에 대해 소정의 각도(본 예에서는, 대략 직각)를 갖는 면의 방향으로 연장된다. 제1 결합판부(13c)와 제1 이격판부(13b)의 경계가, 제1 판(13)의 굴곡부(13bc)가 된다.
제1 결합판부(13c)와 제2 판(23)은, 서로 접하여, 용접부(3)에 의해 접합되어 있다. 용접부(3)는, 제1 판(13)의 일부와 제2 판(23)의 일부가 용접에 의해 일체화된 부분 즉 용접부이다. 도 11b에 나타내는 바와 같이, 제1 결합판부(13c) 및 제2 판(23)에, 복수의 용접부(3)(스폿 용접부)가 설치된다. 제1 결합판부(13c)의 복수의 용접부(3) 각각의 주위에는, 열영향부(5)가 있다. 서로 이웃하는 열영향부(5) 사이에는, 제1 결합판부(13c)의 한 쌍의 단부(4)가 배치된다. 제1 결합판부(13c)의 한 쌍의 단부(4)는, 서로 이웃하는 열영향부(5) 사이에 불연속부를 형성한다.
복수의 용접부(3) 및 열영향부(5)는, 굴곡부(13bc)의 능선이 연장되는 방향(x방향)으로 배열되어 배치된다. 제1 결합판부(13c)의 한 쌍의 단부(4)는, 제1 결합판부(13c)의 굴곡부(13bc)와 반대측의 단부로부터 굴곡부(13bc)를 향해 들어가는 슬릿(노치)의 일부이다. 슬릿은, 굴곡부(13bc)까지 연장되지 않는다. 구체적으로는, 제1 결합판부(13c)와 제1 이격판부(13b) 사이의 만곡되어 있는 부분과, z방향에서 볼 때 겹치지 않는 영역에 슬릿은 형성된다. 즉, 서로 이웃하는 열영향부 사이의 제1 결합판부(13c)의 한 쌍의 단부(4) 사이를 연결하는 단부는, 굴곡부(13bc)의 R의 제1 결합판부(13c)측의 단부(13f)와 교차하지 않도록 배치된다.
이와 같이, 구조재는, 폐단면을 갖지 않는 구조여도 된다. 또, 구조재는, 굴곡부를 갖지 않는 판에 의해 형성되어도 된다. 예를 들면, 도 11a에 나타내는 구성에 있어서, 제1 판(13)을, 굴곡부를 갖지 않는 평판으로 치환해도 된다. 이 경우, 용접부(3) 및 한 쌍의 단부(4)는, 예를 들면, 도 11b와 동일하게 배치해도 된다. 도 11a 및 도 11b에 나타내는 구성에서는, 제1 판(13)을 제1 부재로 하고, 제2 판(23)을 제2 부재로 해도 되고, 혹은, 제1 판(13)을 제2 부재로 하고, 제2 판(23)을 제1 부재로 해도 된다.
도 12는, 변형예에 따른 구조재의 단면도이다. 도 12에 나타내는 구조재(10g)는, 1장의 판(14)을 절곡하여 관형상부(폐단면부(102))를 형성한 것이다.
구조재(10g)를 구성하는 1장의 판(14)은, 서로 겹쳐져 접합되는 판부로서, 제1 판부(14a)와 제2 판부(14e)를 포함한다. 제1 판부(14a)와 제2 판부(14e)는, 1장의 판(14)의 단부를 포함하는 부분이다. 서로 겹쳐진 제1 판부(14a)와 제2 판부(14e)는, 폐단면부(102)와 연속하며, 폐단면부(102)의 외측에 배치되는 플랜지(101)를 형성한다. 즉, 도 12에 나타내는 예에서는, 1장의 판(14)에 의해, 폐단면부(102)와 플랜지(101)가 형성된다.
제1 판부(14a)와 제2 판부(14e)는, 용접부(3)에 의해 접합된다. 도 12에서는 도시되지 않지만, 용접부(3)는, 복수 설치된다. 제1 판부(14a) 및 제2 판부(14e)의 용접부(3) 주위에 열영향부가 형성된다. 제1 판부(14a)의 서로 이웃하는 열영향부 사이에는, 제1 판부(14a)의 한 쌍의 단부가 설치된다. 제2 판부(14e)의 서로 이웃하는 열영향부 사이에는, 제2 판부(14e)의 한 쌍의 단부가 설치된다. 제1 판부(14a) 및 제2 판부(14e)에 있어서, 용접부(3), 열영향부, 및 한 쌍의 단부의 구성은, 예를 들면, 상기 도 1b, 도 1c, 도 2~도 6에 있어서의 제1 부재의 구성과 동일하게 할 수 있다.
판(14)은, 제1 판부(14a)와 제2 판부(14e) 사이에, 복수의 굴곡부(14ab, 14bc, 14cd, 14de)를 갖는다. 이들 굴곡부(14ab, 14bc, 14cd, 14de)에 의해 형성되는 능선은, x방향으로 연장된다. 도시되지 않지만, x방향은, 구조재(10g)의 길이 방향으로 해도 된다. 이 경우, 구조재(10g)는, x방향으로 연장되는 관형상부를 갖는다. 또, 복수의 용접부(3)는, 굴곡부(14ab, 14bc, 14cd, 14de)의 능선이 연장되는 방향으로 배치된다. 제1 판부(14a)의 서로 이웃하는 열영향부 사이에 형성되는 한 쌍의 단부 사이를 연결하는 단부는, 굴곡부(14ab)까지 연장되지 않도록 형성된다.
또한, 구조재의 폐단면의 형상은, 사각형에 한정되지 않고, 그 외의 다각형 또는 곡선을 포함하는 형상으로 해도 된다. 또, 도 12에 나타낸 예에서는, 서로 겹쳐지는 판부인 플랜지(101)가, 폐단면부(102)의 외측에 배치된다. 이 외에, 도 13 및 도 14에 나타내는 바와 같이, 서로 겹쳐지는 판부는, 폐단면부(102) 내에 형성되어도 된다.
도 13에 나타내는 구조재(10h)에서는, 폐단면부(102)가, 겹쳐진 판부(14a, 14e)를 포함한다. 서로 겹쳐지는 판부(14a, 14e)는, 용접부(3)에 의해 접합된다. 도 13에서는 도시되지 않지만, 용접부(3)는, x방향으로 복수 배열되어 배치된다. 복수의 용접부(3)의 판부(14a, 14e) 각각의 주위에는, 열영향부가 있다. 판부(14a 및 14e)에서는, 서로 이웃하는 열영향부 사이에 한 쌍의 단부가 배치된다. 한 쌍의 단부의 구성은, 예를 들면, 상기 도 1b, 도 1c, 도 2~도 6과 동일하게 할 수 있다. 판부(14a) 및 판부(14e)의 한 쌍의 단부 사이를 연결하는 단부는, 판(14)의 굴곡부(14ab, 14de)까지 연장되지 않도록 형성된다.
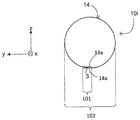
또, 1장의 판(14)으로 형성되는 폐단면부의 폐단면 형상은, 사각형에 한정되지 않는다. 예를 들면, 다각형, 원형, 타원형 그 외의 임의의 형상의 폐단면을 갖는 폐단면부를 1장의 판(14)으로 형성할 수 있다. 도 14는, 원형의 폐단면을 갖는 폐단면부(102)를 1장의 판(14)으로 형성한 경우의 구성예를 나타내는 도면이다.
<용접부에 대하여>
또한, 용접부를 형성하기 위한 용접은, 스폿 용접에 한정되지 않는다. 예를 들면, 레이저에 의한 용접 또는 아크 용접에 의해, 용접부가 형성되어도 된다. 아크 용접, 및 레이저에 의한 용접의 어느 경우도, 제1 부재의 인장 강도를 980MPa 이상으로 했을 경우에, 용접부 주위에 열영향부가 발생할 수 있다. 이 경우, 상기 실시형태와 마찬가지로, 제1 부재의 서로 이웃하는 열영향부 사이에, 제1 부재의 한 쌍의 단부를 배치하는 것이 바람직하다. 이에 의해, 열영향부를 기점으로 하는 파단을 억제할 수 있다.
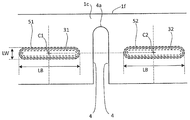
도 15는, 아크 용접에 의한 용접부의 예를 나타내는 도면이다. 도 15에 나타내는 예에서는, 아크 용접에 의한 용접부(31, 32) 주위에 열영향부(51, 52)가 있다. 서로 이웃하는 열영향부(51, 52) 사이에, 제1 부재(1c)의 한 쌍의 단부(4)가 배치된다. 아크 용접에 의한 용접부의 길이 방향을 길이 방향(LB)으로 하고, 길이 방향에 수직인 방향을 폭 방향(LW)으로 한다. 길이 방향에 있어서 용접부(31, 32)를 이등분하는 선의 중점을, 용접부(31, 32)의 중심(C1, C2)으로 한다. 도 15에 나타내는 예에서는, 용접부(31, 32)의 중심을 연결하는 선을 가로지르도록, 한 쌍의 단부(4)가 배치된다. 한 쌍의 단부(4)를 연결하는 단부(4a)는, 제1 부재의 능선부(1f)를 분단하지 않는다.
<그 외의 변형예>
용접부에 의해 접합되는 강판의 접합면은 만곡되어 있어도 된다. 구조재는, 예를 들면, 강판(또는 판부)의 접합면에 수직인 방향, 또는, 접합면과 평행한 방향(면내 방향)으로 만곡되어 있어도 된다. 구조재가, 굴곡부를 포함하는 판으로 형성되는 경우, 굴곡부에 의해 형성되는 능선은 직선형상이어도 되고, 만곡되어 있어도 된다.
복수의 용접부가, 굴곡부의 능선이 연장되는 방향으로 배열되어 배치되는 형태의 일례로서, 복수의 용접부의 적어도 용접부가, 능선에 수직인 방향에 있어서 어긋나게 배치되는 경우도 있을 수 있다. 또한, 복수의 용접부는, 굴곡부의 능선이 연장되는 방향에 수직인 방향으로 배열하여 배치되어도 된다.
[시뮬레이션 결과]
발명자들은, 해트 부재와 클로징 플레이트를 구비하는 구조재의 모델을 이용하여 시뮬레이션을 행하여, 충격 인가 시의 구조재의 변형 거동을 해석했다. 구조재에 있어서의 플랜지의 단부의 구성을 바꾼 복수의 모델을 이용하여 시뮬레이션을 행했다. 시뮬레이션은, 해트 부재(1)에 대해 z방향으로 압자를 충돌시켰을 경우에 대해 행했다.
도 16은, 시뮬레이션에 이용한 모델을 나타내는 도면이다. 도 17은, 도 16에 나타내는 모델에 있어서의 구조 부재를 상방(z방향)에서 본 도면이다. 도 18은, 도 17에 나타내는 A-A선의 단면을 나타내는 단면도이다. 도 19는, 도 17에 나타내는 영역 E의 확대도이다.
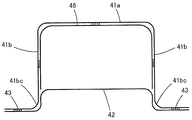
도 16에 나타내는 모델에서는, 해트 부재(41)와 클로징 플레이트(42)를 갖는 구조재의 상방으로부터 임팩터(17)를 충돌시킨다. 구조재는, 해트 부재(41)의 길이 방향으로 배열되는 대(19)에 놓인다. 해트 부재(41)의 대(19) 사이의 중앙부에, 상방으로 커버(18)가 씌워진다. 해트 부재(41)는, 정상면부(41a), 측벽(41b) 및 플랜지(41c)를 갖는다. 플랜지(41c)는, 클로징 플레이트(42)에 겹쳐지고, 스폿 용접에 의해 접합된다. 커버(18)는, 정상면부(18)에 접한다. 임팩터(17)는, z방향으로 진행되어 커버(18)에 충돌한다.
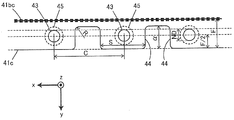
도 17에 나타내는 바와 같이, 스폿 용접에 의한 용접부(43)는, 플랜지(41c)와 측벽(41b) 사이의 능선(41bc)이 연장되는 방향(x방향)과 동일한 방향으로 복수 배열된다. 복수의 용접부(43) 각각의 주위에는, 열영향부(45)가 있다. 열영향부(45)의 강도는, 해트 부재의 모재의 강도에 비해 낮게 설정된다.
도 18에 나타내는 바와 같이, 해트 부재(41)와 클로징 플레이트(42)로 둘러싸이는 공간의 내측에 있어서, 해트 부재(41)에 접하는 보강 부재(46)가 배치된다. 보강 부재(46)는, 해트 부재(41)의 측벽(41b)과 정상면부(41a)에 용접에 의해 접합된다. 클로징 플레이트(42)는, 해트 부재(41)의 플랜지(41c)와 측벽(41b) 사이의 굴곡부를 따르도록 굴곡되어 있다. 도 17의 해트 부재(41)와 클로징 플레이트(42)의 금속판의 인장 강도는 1470MPa이며, 판두께는 1.4mm이다. 보강 부재(46)의 금속판의 인장 강도는 1470MPa이며, 판두께는 2.0mm이다.
도 19에 나타내는 바와 같이, 플랜지(41c)에 노치를 형성하고 있다. 즉, 서로 이웃하는 열영향부(45) 사이에, 플랜지(41c)의 한 쌍의 단부(44)가 배치된다. 단부(44)는, y방향으로 연장된다. 서로 이웃하는 열영향부(45) 사이의 플랜지(41c)의 한 쌍의 단부(44)는, 노치의 일부이다. 용접부(43)의 직경(ND), 용접부(43)의 중심 간의 거리(C), x방향에 있어서의 용접부(43)의 양측의 플랜지(41c)의 단부(44) 간이 길이(S), 노치의 y방향의 길이(α) 즉 노치의 깊이(α), 플랜지(41c)의 y방향의 길이(F), 및 노치의 모서리부의 곡률 반경(R)이, 시뮬레이션의 파라미터에 포함된다. 곡률 반경(R)은, 한 쌍의 단부(44)끼리를 연결하는 단부의 궤적의 곡률 반경이다.
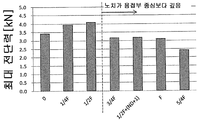
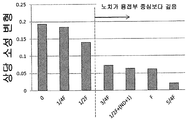
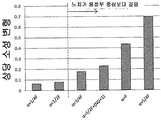
도 20a~도 20c는, 노치의 y방향의 길이(α)를 변화시킨 경우의 임팩터 충돌 시의 시뮬레이션 결과를 나타내는 그래프이다. 이들 그래프는, α=0, α=(1/4)F, α=(1/2)F, α=(3/4)F, α=(1/2)F+(ND+1), α=F, α=(5/4)F인 각각의 경우의 계산치를 나타낸다. 도 20a는, 임팩터 최대 하중 스트로크까지의 최대 전단력을 나타낸다. 도 20b는, 변형 집중부의 상당 소성 변형을 나타낸다. 도 20c는, 열영향부의 상당 소성 변형을 나타낸다.
도 20a에 나타내는 결과로부터, 노치의 y방향의 길이(α)가, 용접부(43)의 중심과 플랜지(41c)의 엣지의 y방향에 있어서의 거리보다 커지면(α>(1/2)F), 용접부의 부담이 감소하는 것을 알 수 있었다. 도 20b에 나타내는 결과로부터, 노치의 깊이가 깊을수록, 열영향부의 부담이 줄어드는 것을 알 수 있었다. 특히, 노치의 y방향의 길이(α)가, 용접부(43)의 중심과 플랜지(41c)의 엣지의 y방향에 있어서의 거리보다 큰 경우(α>(1/2)F)에, 열영향부의 부담이 대폭 줄어든다. 도 20c에 나타내는 결과로부터, 노치 깊이가 깊을수록, 플랜지로의 변형 집중이 증가하는 것을 알 수 있었다.
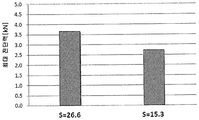
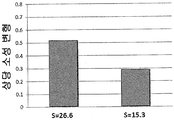
도 21a~도 21c는, x방향에 있어서의 용접부(43)의 양측의 단부(44) 간의 길이(S)를 변화시킨 경우의 임팩터 충돌 시의 시뮬레이션 결과를 나타내는 그래프이다. 이들 그래프는, S=26.6mm, 및 S=15.3mm인 각각의 경우의 계산치를 나타낸다. 도 21a는, 임팩터 최대 하중 스트로크까지의 최대 전단력을 나타낸다. 도 21b는, 변형 집중부의 상당 소성 변형을 나타낸다. 도 21c는, 열영향부의 상당 소성 변형을 나타낸다.
도 21a에 나타내는 결과로부터, 길이(S)가 클수록, 용접부로의 부담이 증가하는 것을 알 수 있었다. 도 21b에 나타내는 결과로부터, 길이(S)가 클수록, 플랜지로의 변형 집중이 증가하는 것을 알 수 있었다. 도 21c에 나타내는 결과로부터, 길이(S)의 열영향부로의 부담의 영향은 거의 없는 것을 알 수 있었다.
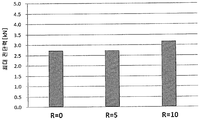
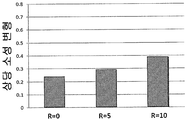
도 22a~도 22c는, 노치의 모서리부의 곡률 반경(R)을 변화시킨 경우의 임팩터 충돌 시의 시뮬레이션 결과를 나타내는 그래프이다. 이들 그래프는, R=0, R=5mm, 및 R=10mm인 각각의 경우의 계산치를 나타낸다. 도 22a는, 임팩터 최대 하중 스트로크까지의 최대 전단력을 나타낸다. 도 22b는, 변형 집중부의 상당 소성 변형을 나타낸다. 도 22c는, 열영향부의 상당 소성 변형을 나타낸다.
도 22a에 나타내는 결과로부터, 노치의 모서리부의 곡률 반경(R)의 용접부로의 영향은 거의 없는 것을 알 수 있었다. 도 22b에 나타내는 결과로부터, 노치의 모서리부의 곡률 반경(R)이 클수록, 플랜지로의 변형 집중이 증가하는 것을 알 수 있었다. 도 22c에 나타내는 결과로부터, 노치의 모서리부의 곡률 반경(R)의 열영향부로의 부담의 영향은 거의 없는 것을 알 수 있었다.
상기 구조재는, 변형이나 파괴가 상정되는 구조재에 적합하게 이용할 수 있다. 특히 본 발명을 변형이나 파괴가 상정되는 구조재에 적용하면, 용접부가 파단되기 어렵기 때문에, 용이하게 파괴되지 않는 구조재를 얻을 수 있다. 변형이나 파괴가 상정되는 구조재의 예로서 차량용 구조재를 들 수 있다. 차량용 구조재로서, 구체적으로는, 프런트 프레임, 리어 프레임, 사이드 실, 프런트 필러, 센터 필러, 크로스멤버, 사이드 레일, 터널, 범퍼 리인포스, 다른 각종 리인포스(보강 부재)와 같은 자동차 구조체의 프레임계 부품을 들 수 있다. 또, 사이드 패널, 펜더, 대시 패널, 플로어 패널, 센터 패널과 같은 자동차 구조체의 패널계 부품에 본 발명을 적용해도 된다. 이들 자동차 구조체는 자동차가 충돌했을 때에 변형, 파괴되기 때문에, 본 발명이 효과를 발휘한다.
본 발명의 구조재를 차량용의 구조재로서 이용하는 경우, 예를 들면, 구조재의 용접부가 배열되는 방향 또는 굴곡부가 연장되는 방향이, 차량의 외형을 따르도록 구조재를 배치해도 된다. 즉, 구조재의 용접부가 배열되는 방향 또는 굴곡부가 연장되는 방향이, 차량의 외부로부터의 충격에 대해 대략 직교하도록 구조재를 배치해도 된다. 이에 의해, 구조재가, 차량 외부로부터의 충격을 받았을 경우에, 용접부를 보다 파단하기 어렵게 할 수 있다. 이와 같이, 상기 구조재를 차량용 구조재로 한 것이나, 상기 구조재를 포함하는 차량도, 본 발명의 실시형태에 포함된다.
또, 본 발명의 구조재에 있어서, 서로 이웃하는 용접부의 페어가 복수 있어도 된다. 즉, 제1 부재의 서로 이웃하는 열영향부의 페어가 복수 있어도 된다. 이 경우, 복수의 열영향부의 페어 중 적어도 일부에 있어서, 제1 부재의 한 쌍의 단부가 서로 이웃하는 열영향부 사이에 설치된다. 또, 제2 부재의 재료는, 강재에 한정되지 않는다. 예를 들면, 제2 부재의 재료를, 강, 알루미늄 그 외 금속으로 할 수 있다.
이상, 본 발명의 일실시형태를 설명했는데, 상술한 실시형태는 본 발명을 실시하기 위한 예시에 지나지 않는다. 따라서, 본 발명은 상술한 실시형태에 한정되는 일 없이, 그 취지를 일탈하지 않는 범위 내에서 상술한 실시형태를 적절히 변형하여 실시하는 것이 가능하다.
1: 해트 부재(제1 판) 2: 클로징 플레이트(제2 판)
3, 31, 32: 용접부 5, 51, 52: 열영향부
10, 10a, 10b, 10c: 구조재 1a: 정상면부
1b: 측벽 1c: 플랜지
1ab, 1bc: 굴곡부

Claims (11)

  1. 인장 강도가 980MPa 이상인 강판인 제1 부재와,
    상기 제1 판부와 겹쳐지는, 금속판인 제2 부재와,
    상기 제1 부재와 상기 제2 부재를 용접에 의해 연결하는 복수의 용접부와,
    상기 복수의 용접부 각각의 주위의 상기 제1 부재에 형성되고, 비커스 경도가 상기 제1 부재의 비커스 경도보다 50HV 이상 낮은 복수의 열영향부와,
    서로 이웃하는 상기 열영향부 사이에 있으며, 서로 이웃하는 상기 용접부를 연결하는 선을 가로지르는 방향으로 연장되는, 상기 제1 부재의 한 쌍의 단부를 구비하는, 구조재.
  2. 청구항 1에 있어서,
    상기 한 쌍의 단부는, 상기 서로 이웃하는 용접부의 중심을 연결하는 선을 가로지르는, 구조재.
  3. 청구항 2에 있어서,
    상기 한 쌍의 단부는, 상기 서로 이웃하는 열영향부의 내주연 사이의 영역의 단부를 가로지르는, 구조재.
  4. 청구항 3에 있어서,
    상기 한 쌍의 단부는, 상기 서로 이웃하는 열영향부 사이의 영역을 가로지르는, 구조재.
  5. 청구항 1 내지 청구항 4 중 어느 한 항에 있어서,
    상기 한 쌍의 단부는, 상기 제1 부재에 형성된 구멍의 가장자리인, 구조재.
  6. 청구항 1 내지 청구항 5 중 어느 한 항에 있어서,
    상기 제2 부재의 인장 강도는 1180MPa 미만이며,
    상기 서로 이웃하는 용접부 사이의 상기 제2 부재에는 단부가 없는, 구조재.
  7. 청구항 1 내지 청구항 5 중 어느 한 항에 있어서,
    상기 제2 부재는 인장 강도가 980MPa 이상인 강판이며,
    상기 서로 이웃하는 용접부 사이에, 상기 서로 이웃하는 용접부를 연결하는 선을 가로지르는 방향으로 연장되는, 상기 제2 부재의 한 쌍의 단부를 추가로 구비하는, 구조재.
  8. 청구항 1 내지 청구항 6 중 어느 한 항에 있어서,
    상기 복수의 용접부 주위의 상기 제2 부재에는, 비커스 경도가 상기 제2 부재의 경도보다 50HV 이상 낮은 열영향부가 없는, 구조재.
  9. 청구항 1 내지 청구항 8 중 어느 한 항에 있어서,
    상기 용접부의 양측에 있는 상기 한 쌍의 단부의 상기 용접부측의 한쪽끼리의 간격은, 상기 용접부의 직경의 6배 이하인, 구조재.
  10. 청구항 1 내지 청구항 9 중 어느 한 항에 있어서,
    상기 한 쌍의 단부끼리를 연결하는 단부의 궤적의 곡률 반경은 10mm 이하인, 구조재.
  11. 청구항 1 내지 청구항 10 중 어느 한 항에 있어서,
    상기 제1 부재는 능선부를 포함하고, 상기 한 쌍의 단부와 상기 한 쌍의 단부에 연결되는 단부는, 상기 능선부를 분단하지 않는, 구조재.
KR1020207012213A 2017-10-31 2017-10-31 구조재 Ceased KR20200058514A (ko)

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
PCT/JP2017/039425 WO2019087310A1 (ja) 2017-10-31 2017-10-31 構造材

Publications (1)

Publication Number Publication Date
KR20200058514A true KR20200058514A (ko) 2020-05-27

Family

ID=66331573

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020207012213A Ceased KR20200058514A (ko) 2017-10-31 2017-10-31 구조재

Country Status (9)

Country Link
US (1) US11235417B2 (ko)
EP (1) EP3705224A4 (ko)
JP (1) JP7103368B2 (ko)
KR (1) KR20200058514A (ko)
CN (1) CN111344104A (ko)
BR (1) BR112020005441A2 (ko)
CA (1) CA3080104A1 (ko)
MX (1) MX2020004379A (ko)
WO (1) WO2019087310A1 (ko)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20230112728A (ko) * 2021-04-22 2023-07-27 닛폰세이테츠 가부시키가이샤 골격 부재

Families Citing this family (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN112930299B (zh) * 2018-10-31 2021-11-02 日本制铁株式会社 汽车骨架构件
WO2020241500A1 (ja) * 2019-05-24 2020-12-03 日本製鉄株式会社 スポット溶接継手、及びスポット溶接継手の製造方法
JP7810888B2 (ja) * 2022-04-01 2026-02-04 日本製鉄株式会社 金属部材の製造方法及び金属部材
JP2023178651A (ja) * 2022-06-06 2023-12-18 トヨタ車体株式会社 車両のボディ構造
JP2024033313A (ja) * 2022-08-30 2024-03-13 日本製鉄株式会社 スポット溶接継手、スポット溶接継手の製造方法、及び自動車部品

Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH08337183A (ja) 1995-06-13 1996-12-24 Nissan Motor Co Ltd 強度部材構造
JP2006142905A (ja) 2004-11-17 2006-06-08 Nissan Motor Co Ltd エネルギー吸収部材及びその製造方法

Family Cites Families (29)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH04297376A (ja) 1991-03-26 1992-10-21 Nissan Motor Co Ltd 車体骨格メンバ
JP3196477B2 (ja) * 1993-11-04 2001-08-06 トヨタ自動車株式会社 自動車のドア用開口の構造
JP3381336B2 (ja) 1993-11-04 2003-02-24 日産自動車株式会社 強度部材
JPH0872644A (ja) 1994-09-07 1996-03-19 Mitsubishi Motors Corp 車室構造部材の衝撃エネルギ吸収構造
CN100337781C (zh) * 2002-06-27 2007-09-19 住友金属工业株式会社 用于焊接的物料以及焊接物件
JP2005349398A (ja) * 2004-06-08 2005-12-22 Nissan Motor Co Ltd パネルの接合構造および接合方法
JP4185930B2 (ja) 2005-11-29 2008-11-26 株式会社神戸製鋼所 異材接合体
JP5169475B2 (ja) * 2008-05-20 2013-03-27 新日鐵住金株式会社 抵抗溶接方法
JP5168036B2 (ja) 2008-09-09 2013-03-21 日産自動車株式会社 車体骨格部材
EP2617509B1 (en) * 2010-09-16 2023-04-26 Nippon Steel Corporation Formed member and manufacturing method thereof
JP2012219886A (ja) 2011-04-07 2012-11-12 Nippon Sharyo Seizo Kaisha Ltd 構造物の接合構造
KR101710851B1 (ko) * 2012-08-08 2017-02-27 신닛테츠스미킨 카부시키카이샤 중첩부의 용접 방법 및 겹침 용접 부재
JP6149522B2 (ja) 2013-04-22 2017-06-21 新日鐵住金株式会社 高強度鋼板の重ね溶接部材およびその製造方法
JP6079466B2 (ja) 2013-06-19 2017-02-15 新日鐵住金株式会社 高強度鋼板の重ね溶接部材およびその製造方法
JP6221554B2 (ja) * 2013-09-20 2017-11-01 日本電気株式会社 接合構造及び接合方法、金属リード
US9978353B2 (en) * 2014-02-03 2018-05-22 Nippon Steel & Sumitomo Metal Corporation Transportation vehicle part and panel member therefor
KR20190018563A (ko) * 2014-03-14 2019-02-22 신닛테츠스미킨 카부시키카이샤 용접 구조체 및 용접 구조체의 제조 방법
DE102014109523A1 (de) * 2014-07-08 2016-01-14 Thyssenkrupp Ag Verfahren zur Verbindung von zwei Bauteilen
JP6379819B2 (ja) * 2014-07-31 2018-08-29 新日鐵住金株式会社 重ね溶接部材、重ね溶接部材の重ね抵抗シーム溶接方法及び重ね溶接部を備える自動車用重ね溶接部材
US9851332B2 (en) * 2014-09-19 2017-12-26 King Fahd University Of Petroleum And Minerals Process for determining weld quality using flexural characteristics
JP6604383B2 (ja) * 2015-08-20 2019-11-13 日本製鉄株式会社 鋼板部材組合せ構造、自動車用構造部材、センターピラー、バンパー、及びドアビーム
JP6617772B2 (ja) * 2015-09-16 2019-12-11 日本製鉄株式会社 鋼板の重ね溶接方法及び重ね溶接継手
CN108778608B (zh) * 2016-03-15 2020-11-17 杰富意钢铁株式会社 搭接激光焊接接头、该焊接接头的制造方法以及汽车用骨架部件
KR102127301B1 (ko) * 2017-03-23 2020-06-26 닛폰세이테츠 가부시키가이샤 범퍼 빔
ES3039526T3 (en) * 2017-11-01 2025-10-22 Nippon Steel Corp Overlapping bonded structure
KR102398807B1 (ko) * 2018-05-21 2022-05-16 제이에프이 스틸 가부시키가이샤 겹침 레이저 용접 조인트, 겹침 레이저 용접 조인트의 제조 방법 및 자동차용 골격 부품
MX2020012739A (es) * 2018-05-31 2021-02-22 Nippon Steel Corp Junta soldada por puntos, componente de bastidor del vehiculo provisto de junta soldada por puntos y metodo de fabricacion de junta soldada por puntos.
CN112930299B (zh) * 2018-10-31 2021-11-02 日本制铁株式会社 汽车骨架构件
JP7156045B2 (ja) * 2019-01-11 2022-10-19 トヨタ自動車株式会社 車両用鋼板の接合構造

Patent Citations (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH08337183A (ja) 1995-06-13 1996-12-24 Nissan Motor Co Ltd 強度部材構造
JP2006142905A (ja) 2004-11-17 2006-06-08 Nissan Motor Co Ltd エネルギー吸収部材及びその製造方法

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20230112728A (ko) * 2021-04-22 2023-07-27 닛폰세이테츠 가부시키가이샤 골격 부재

Also Published As

Publication number Publication date
BR112020005441A2 (pt) 2020-09-24
JPWO2019087310A1 (ja) 2020-10-22
EP3705224A4 (en) 2020-12-16
WO2019087310A1 (ja) 2019-05-09
US20200338661A1 (en) 2020-10-29
JP7103368B2 (ja) 2022-07-20
CA3080104A1 (en) 2019-05-09
US11235417B2 (en) 2022-02-01
EP3705224A1 (en) 2020-09-09
CN111344104A (zh) 2020-06-26
MX2020004379A (es) 2020-08-20

Similar Documents

Publication Publication Date Title
JP7103368B2 (ja) 構造材
CN105873715B (zh) 搭接焊方法、搭接接头、搭接接头的制造方法、以及汽车用部件
JP6879442B2 (ja) 車両骨格部材
JP6399268B1 (ja) 構造部材、車体構造及びバンパリインフォースメント
CN108698647B (zh) 汽车部件
JP6581599B2 (ja) 車体フレーム
JP6079466B2 (ja) 高強度鋼板の重ね溶接部材およびその製造方法
JP6743913B2 (ja) 構造部材及び車両用構造部材
CN107848475B (zh) 保险杠加强件和具备该保险杠加强件的车辆
US10435081B2 (en) Joining structure
CN110234562B (zh) 车用立柱构成部件
JP2018058441A (ja) 鉄道車両の骨構造及びそれを備えた側構体
JP2013060044A (ja) 車両用骨格部材およびその製造方法
TWI658960B (zh) 構造材
KR102346892B1 (ko) 차량용 부품 제조 방법
CN104443061B (zh) 汽车门槛加强结构及汽车
JP5131810B2 (ja) クラッシュボックス及びその製造方法
JP2014226985A (ja) ピラー固定構造

Legal Events

Date Code Title Description
PA0105 International application

Patent event date: 20200427

Patent event code: PA01051R01D

Comment text: International Patent Application

PA0201 Request for examination
PG1501 Laying open of application
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20210303

Patent event code: PE09021S01D

E601 Decision to refuse application
PE0601 Decision on rejection of patent

Patent event date: 20210507

Comment text: Decision to Refuse Application

Patent event code: PE06012S01D

Patent event date: 20210303

Comment text: Notification of reason for refusal

Patent event code: PE06011S01I