KR20200074765A - 강판 코일 포장 장치 - Google Patents

강판 코일 포장 장치 Download PDF

Info

Publication number
KR20200074765A
KR20200074765A KR1020180163534A KR20180163534A KR20200074765A KR 20200074765 A KR20200074765 A KR 20200074765A KR 1020180163534 A KR1020180163534 A KR 1020180163534A KR 20180163534 A KR20180163534 A KR 20180163534A KR 20200074765 A KR20200074765 A KR 20200074765A
Authority
KR
South Korea
Prior art keywords
coil
packaging
packaging material
unit
module
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020180163534A
Other languages
English (en)
Other versions
KR102197012B1 (ko
Inventor
배종옥
Original Assignee
(주)포스코엠텍
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by (주)포스코엠텍 filed Critical (주)포스코엠텍
Priority to KR1020180163534A priority Critical patent/KR102197012B1/ko
Publication of KR20200074765A publication Critical patent/KR20200074765A/ko
Application granted granted Critical
Publication of KR102197012B1 publication Critical patent/KR102197012B1/ko
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B25/00—Packaging other articles presenting special problems
    • B65B25/14—Packaging paper or like sheets, envelopes, or newspapers, in flat, folded, or rolled form
    • B65B25/146—Packaging paper or like sheets, envelopes, or newspapers, in flat, folded, or rolled form packaging rolled-up articles
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
    • B65B11/04—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material the articles being rotated
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
    • B65B35/10—Feeding, e.g. conveying, single articles
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
    • B65B35/56—Orientating, i.e. changing the attitude of, articles, e.g. of non-uniform cross-section
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
    • B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
    • B65B41/00—Supplying or feeding container-forming sheets or wrapping material
    • B65B41/12—Feeding webs from rolls

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Packaging Of Special Articles (AREA)
  • Basic Packing Technique (AREA)

Abstract

본 발명에 따른 강판 코일 포장 장치는 강판 코일을 지지하고 상기 코일의 축방향에 교차하는 제1방향으로 상기 강판 코일을 이송하는 코일 이송부, 제1포장재를 상기 코일의 내경모서리에 부착하는 제1포장공정을 수행하는 제1포장부, 제2포장재를 상기 코일의 외경모서리에 부착하는 제2포장공정을 수행하는 제2포장부, 제3포장재를 상기 코일의 내주면, 외주면 및 양측 단면에 랩핑하는 제3포장공정을 수행하는 제3포장부 및 상기 제2포장공정과 상기 제3포장공정이 동시에 진행되도록 상기 코일을 회전시키는 코일 회전부를 포함하므로, 강판 코일 포장 공정의 자동화를 구현하여 생산비용의 절감, 생산시간의 단축 등으로 인한 생산효율을 향상시킬 수 있는 효과가 있다.

Description

강판 코일 포장 장치 {APPARATUS FOR PACKAGING STEEL COIL}
본 발명은 강판 코일 포장 장치에 관한 것으로, 더욱 상세하게는 강판 코일의 내경모서리, 외경모서리, 내주면 및 양측 단면을 포장하는 강판 코일 포장 장치에 관한 것이다.
제철 공정은 각종 철광석 등을 주원료를 이용하여 쇳물을 생산하는 제선 공정, 쇳물에서 불순물을 제거하여 용강을 만드는 제강 공정, 액체상태의 용강을 고체 상태로 만드는 연주 공정, 고체상태의 철을 강판이나 선재로 만드는 압연 공정 등으로 이루어진다.
연주 공정은 액체 상태인 용강을 주형(mold)에 주입하여 연속 주조기를 통과시켜 냉각 및 응고시켜 연속적인 슬래브(slab), 블룸(bloom), 빌릿(billet) 등의 중간 소재로 만든다. 이 중 슬래브는 압연공정에서 회전하는 복수 개의 롤(Roll) 사이를 통과하면서 얇은 강판의 형태의 제품으로 생산된다. 이와 같이 생산되는 강판은 유통의 편의를 위해 강판 코일 형태로 감겨져 제공된다.
강판 코일 형태로 귄취된 강판 코일은 방습을 위해 강판 코일의 내, 외주에 권취되는 방청지, 강판 코일의 외주면을 보호하는 외주보호판, 강판 코일의 내주면을 보호하는 내주보호판, 강판 코일의 양 측면을 보호하는 단면측판, 강판 코일의 내주면에 내주보호판을 고정함과 동시에 강판 코일 내경모서리를 보호하는 내경모서리 포장재 및 강판 코일의 외주면에 외주보호판을 고정함과 동시에 강판 코일 외경모서리를 보호하는 외경모서리 포장재를 포함하는 포장용 자재로 강판 코일의 내, 외측면을 모두 포장한다.
이러한 일련의 강판 코일의 포장 공정을 수행하는 장치에 대해서는 대한민국 등록특허 제0946339호 등에 의해 이미 개시된 바 있으나, 강판 코일의 대부분의 공정이 수작업으로 이루어지는 실정이다. 따라서 강판 코일의 포장 공정의 자동화가 요구되고 있다.
대한민국 등록특허 제0946339호 (2010. 03. 08. 공고)
본 발명의 목적은 강판 코일 포장 공정의 자동화를 구현할 수 있는 강판 코일 포장 장치를 제공하기 위한 것이다.
본 발명에 따른 강판 코일 포장 장치는 강판 코일을 지지하고 상기 코일의 축방향에 교차하는 제1방향으로 상기 강판 코일을 이송하는 코일 이송부, 제1포장재를 상기 코일의 내경모서리에 부착하는 제1포장공정을 수행하는 제1포장부, 제2포장재를 상기 코일의 외경모서리에 부착하는 제2포장공정을 수행하는 제2포장부, 제3포장재를 상기 코일의 내주면, 외주면 및 양측 단면에 랩핑하는 제3포장공정을 수행하는 제3포장부 및 상기 제2포장공정과 상기 제3포장공정이 동시에 진행되도록 상기 코일을 회전시키는 코일 회전부를 포함할 수 있다.
상기 코일 이송부는 상기 제1방향으로 배치되는 제1이송레일 및 상기 코일을 지지하여 상기 제1이송레을 따라 이송되며 승강 가능하게 설치되는 새들을 포함할 수 있다.
상기 제1포장부는 상기 제1포장재를 공급하는 제1공급모듈, 상기 제1공급모듈로부터 공급되는 상기 제1포장재의 선단부를 클램핑하여 링 형태로 성형하며, 상기 제1포장재를 절곡하여 상기 코일의 내주면을 보호하는 제1보호면과, 상기 코일의 측 단면을 보호하는 제2보호면을 형성하는 성형모듈 및 상기 코일을 향해 상기 성형모듈을 이송하는 부착모듈을 포함하되, 상기 제1포장재는 상기 성형모듈로부터 이탈됨에 따라 자체 탄성력에 의해 외경이 확장되어 상기 코일 내경모서리에 부착될 수 있다.
상기 제2포장부는 상기 코일의 내주면, 외주면 및 양측 단면을 감싸는 폐곡선 형태의 주행 경로를 형성하고, 상기 주행 경로의 개폐가 가능하게 마련되는 레일모듈, 상기 주행 경로를 따라 주행하는 주행유닛, 상기 제2포장재를 공급하는 제2공급모듈, 상기 제2공급모듈로부터 상기 제2포장재를 전달받아 랩핑롤러에 권취하여 랩핑롤을 형성하는 랩핑롤 형성모듈 및 상기 랩핑롤을 상기 랩핑롤 형성모듈로부터 상기 주행유닛에 안착시키는 이송로봇을 포함하며, 상기 제2포장재는 상기 주행유닛이 상기 레일모듈을 따라 주행함에 따라 상기 코일의 내주면, 외주면 및 양측 단면에 랩핑될 수 있다.
상기 제3포장부는 상기 제3포장재를 지지하는 제3공급모듈 및 상기 코일의 외경모서리에 대한 상기 제3공급모듈의 위치를 정렬하는 제3포장재 정렬모듈을 포함할 수 있다.
상기 코일이 상기 코일 회전부에 안착되면, 상기 코일 회전부는 상기 제2포장부와 상기 제3포장부의 사이로 이송되어 상기 제2포장부와 상기 제3포장부에 대한 위치가 정렬될 수 있다.
상기 코일이 상기 코일 회전부에 안착되면, 상기 제2포장부와 상기 제3포장부가 상기 코일을 향해 이송되어 상기 코일에 대한 상기 제2포장부와 상기 제3포장부의 위치가 정렬될 수 있다.
본 발명에 따른 강판 코일 포장 장치는 강판 코일 포장 공정의 자동화를 구현하여 생산비용의 절감, 생산시간의 단축 등으로 인한 생산효율을 향상시킬 수 있는 효과가 있다.
도 1은 본 발명의 일 실시예에 따른 강판 코일 포장 장치를 나타낸 사시도이다.
도 2는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제1포장부를 나타낸 도면이다.
도 3은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제1공급모듈을 나타낸 분해 사시도이다.
도 4는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 성형모듈을 나타낸 분해 사시도이다.
도 5는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장부를 나타낸 사시도이다.
도 6은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장재 공급유닛을 나타낸 사시도이다.
도 7은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장재 클램핑유닛을 나타낸 사시도이다.
도 8은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제 2포장재 커팅유닛을 나타낸 사시도이다.
도 9는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 랩핑롤형성모듈을 나타낸 사시도이다.
도 10은 본 발명의 일 실시예에 따른 강판 코일 포장 장치에 사용되는 랩핑롤러를 나타낸 사시도이다.
도 11은 본 발명의 일 실시예에 따른 강판 코일 포장 장치에 사용되는 랩핑롤러의 회전축을 절단한 단면도이다.
도 12는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 이송로봇의 일부를 나타낸 사시도이다.
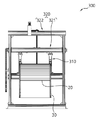
도 13은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 정면도이다.
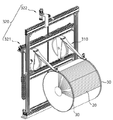
도 14는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 정면 사시도이다.
도 15는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 배면 사시도이다.
도 16은 본 발명의 일 실시예에 따른 강판 코일 외경모서리 포장재 공급 장하다 제3공급모듈을 나타낸 분해 사시도이다.
본 명세서 및 청구범위에 사용된 용어나 단어는 통상적이거나 사전적인 의미로 한정해서 해석되어서는 아니 되며, 발명자는 그 자신의 발명을 가장 최선의 방법으로 설명하기 위해 용어의 개념을 적절하게 정의할 수 있다는 원칙에 입각하여 본 발명의 기술적 사상에 부합하는 의미와 개념으로 해석되어야만 한다. 따라서 본 명세서에 기재된 실시예와 도면에 도시된 구성은 본 발명의 일실시예에 불과할 뿐이고 본 발명의 기술적 사상을 모두 대변하는 것은 아니므로, 이들을 대체할 수 있는 다양한 균등물과 변형 예들이 있을 수 있음을 이해하여야 한다.
이하, 본 발명에 따른 강판 코일 포장 장치에 대해 첨부된 도면을 참조하여 설명하도록 한다.
도 1은 본 발명의 일 실시예에 따른 강판 코일 포장 장치를 나타낸 사시도이다.
먼저, 코일(1)의 포장을 위해서는, 코일(1)의 포장 공정 이전에 코일(1)의 사이즈에 대한 정보가 필요하다. 이를 위해, 코일(1)이 코일 이송부(100)로 로딩되기 전에 코일(1)의 폭, 외경 및 내경이 입력되고, 이러한 코일(1) 정보를 바탕으로 코일(1)의 포장 공정이 진행될 수 있다.
다른 실시예로, 코일 이송부(100)에는 코일(1)의 사이즈를 실시간으로 측정할 수 있는 적어도 하나의 센서를 배치할 수 있다. 예를 들어, 코일 이송부(400)의 일 측방에 다수의 센서들을 배치하고, 코일 이송부(400)에 안착된 코일(1)의 외경 및 내경을 실시간으로 측정할 수 있다. 또한 코일 이송부(400)의 상부, 또는 하부에 다수의 센서들을 배치하여 코일(1)의 폭을 실시간으로 측정할 수 있다.
도 1을 참조하면, 본 발명의 일 실시예에 따른 강판 코일 포장 장치는 제1포장부(100), 제2포장부(200), 제3포장부(300), 코일 이송부(400) 및 코일 회전부(500)를 포함할 수 있다.
코일 이송부(400)는 외부로부터 반입된 코일(1)의 자동 포장을 위하여, 코일(1)을 제1포장부(100)로 이송하며, 제1포장부(100)로부터 제2포장부(200)와 제3포장부(300)의 측방으로 이송한다. 코일 이송부(400)는 코일 이송레일(410) 및 새들(420)을 포함할 수 있다. 코일 이송레일(410)은 코일(1)의 포장 공정이 이루어지는 작업공간의 바닥면에 설치될 수 있다. 새들(420)은 코일(1)을 안정적으로 지지하기 위한 V자 홈 형태의 안착면이 형성된다. 도시하지 않았지만, 새들(420)은 코일 이송레일(410)에 대해 승강 가능하게 설치될 수 있다.
코일 회전부(500)는 코일 이송부(400)의 일측방에 배치된다. 코일 회전부(500)는 코일 이송부(400)에 지지되는 코일(1)을 코일 이송부(400)로부터 전달받아 코일(1)을 회전 구동시킨다. 코일 회전부(500)는 한쌍의 회전롤러(510) 및 롤러이송모듈(520)을 포함할 수 있다. 한쌍의 회전롤러(510)는 새들(420)에 의해 지지되는 코일(1)보다 높은 위치에서 코일(1)을 지지할 수 있다. 한쌍의 회전롤러(510)가 코일(1)을 지지한 후, 한쌍의 회전롤러(510)가 코일(1)을 자유롭게 회전시킬 수 있도록 새들(420)은 하강할 수 있다. 롤러이송모듈(520)은 한쌍의 회전롤러(510)를 지지하고 한쌍의 회전롤러(510)를 코일 이송레일(410)에 교차하는 방향으로 이송할 수 있다.
한편, 코일(1)의 내경모서리를 보호하기 위한 제1포장재(10)는 코일(1)의 내주면(2)과 코일(1)의 측 단면(3)을 함께 보호할 수 있도록 코일(1)의 내경모서리에 부착어야 한다. 따라서 제1포장재(10)는 길이 방향으로 2개의 영역으로 구획될 수 있다. 제1포장재(10)의 2개의 영역 중 하나는 코일(1)의 내주면을 보호하는 제1보호면(11)을 형성하고, 2개의 영역 중 나머지 하나는 제1보호면(11)으로부터 대략 90도로 절곡되어 코일(1)의 측 단면을 보호하는 제2보호면(12)을 형성한다. 이때, 코일(1)의 내경부는 원형의 홀의 형태로 이루어지기 때문에, 제1보호면(11)은 링 형태로 성형되어야 한다. 제1보호면(11)으로부터 대략 90도로 절곡되는 제2보호면(12)은 링 형태의 제1보호면(11)으로부터 원활한 절곡을 위해, 코일(1)의 중심으로부터 뻗어나가는 방사형의 절개선(13)이 형성되는 것이 바람직하다.
이하의 설명에서는 설명과 편의를 위해, 코일(1)의 일측방에 배치되는 제1포장부(100)의 구성에 대해서 설명하도록 하며, 코일(1)의 타측방에 배치되는 제1포장부의 구성은 코일(1)의 일측방에 배치되는 제1포장부(100)의 구성과 대칭되는 것으로 이해할 수 있을 것이다.
도 2는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제1포장부를 나타낸 도면이다.
도 2를 참조하면, 제1포장부(100)는 한쌍으로 마련되어 코일 이송부(400)의 양측방에 각각 배치될 수 있다.
제1포장부(100)는 코일의 내경모서리에 제1포장재(10)를 공급하기 위한 것으로, 제1공급모듈(110) 및 성형모듈(120)을 포함할 수 있다. 성형모듈(120)은 코일(1)의 일측방에 배치되며, 제1공급모듈(110)은 성형모듈(120)을 향해 제1포장재(10)를 공급한다.
도 3은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제1공급모듈을 나타낸 분해 사시도이다.
도 3을 참조하면, 제1공급모듈(110)은 제1포장재 디스펜서(111), 제1포장재 가이드(112), 제1포장재 지지대(113), 한쌍의 제1포장재 가이드롤러(114), 제1포장재 가이드실린더(115), 한쌍의 제1포장재 공급롤러(116), 제1포장재 공급모터(117) 및 제1포장재 커터(118)를 포함할 수 있다.
제1포장재 디스펜서(111)는 제1포장재(10)를 롤 형태로 지지한다. 제1포장재 가이드(112)는 제1포장재 디스펜서(111)와 성형모듈(120)의 사이에 배치된다. 제1포장재 지지대(113)는 제1포장재 가이드(112)를 지지한다. 제1포장재 지지대(113)에는 한쌍의 제1포장재 가이드롤러(114)가 설치될 수 있다. 한쌍의 제1포장재 가이드롤러(114)는 제1포장재 가이드(112)로 향하는 제1포장재(10)의 일면 및 이면을 함께 압착하여 제1포장재(10)가 사행하는 것을 방지한다. 이때, 제1포장재 가이드(112)는 힌지핀에 의해 제1포장재 지지대(113)에 결합될 수 있다. 제1포장재 가이드실린더(115)는 제1포장재 지지대(113)와 제1포장재 가이드(112)에 각각 힌지 결합되어 그 전장이 신축될 수 있다. 따라서 제1포장재 가이드(112)는 제1포장재 가이드실린더(115)의 전장이 신축됨에 따라 승강 구동될 수 있다. 이와 같이 제1포장재 가이드(112)가 승강 구동함에 따라, 후술될 성형모듈(120)이 코일(1)을 향해 이송될 때, 제1포장재 가이드(112)가 성형모듈(120)의 이송에 간섭하는 것이 방지된다. 한쌍의 제1포장재 공급롤러(116)는 제1포장재 가이드(112)의 선단부에 배치된다. 한쌍의 제1포장재 공급롤러(116)는 서로 맞물려 회전되도록 설치된다. 제1포장재 공급모터(117)는 한쌍의 제1포장재 공급롤러(116) 중 적어도 어느 하나를 회전시켜 제1포장재(10)가 성형모듈(120)로 공급되도록 한다. 제1포장재 커터(118)는 한쌍의 제1포장재 공급롤러(116)의 후단에 배치된다. 제1포장재 커터(118)는 코일(1)의 내경에 대응하는 길이로 제1포장재(10)를 커팅한다.
한편, 성형모듈(120)은 제1공급모듈(110)로부터 공급되는 제1포장재(10)의 선단부를 클램핑한다. 성형모듈(120)은 제1포장재(10) 중 제1보호면(11)을 링 형태로 성형하고, 제2보호면(12)을 제1보호면(11)으로부터 절곡한다.
도 4는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 성형모듈을 나타낸 분해 사시도이다.
도 4를 참조하면, 성형모듈(120)은 제1포장재 클램핑유닛(121), 링유지드럼(122), 성형모터(123) 및 절곡유닛(124)을 포함할 수 있다.
제1포장재 클램핑유닛(121)은 클램핑드럼(121a), 클램퍼(121b) 및 클램핑실린더(121c)를 포함할 수 있다. 클램핑드럼(121a)은 링 형태의 외벽을 가진다. 클램핑드럼(121a)은 제1포장재(10) 중 제1보호면(11)의 폭에 대응하는 폭을 가진다. 클램퍼(121b)는 클램핑드럼(121a) 외벽의 일부를 절개한 형태로 마련될 수 있다. 클램퍼(121b)는 클램핑드럼(121a)에 힌지 결합된다. 클램핑실린더(121c)는 클램핑드럼(121a)의 외벽으로부터 클램퍼(121b)를 개폐시킨다. 클램핑드럼(121a)으로 공급된 제1포장재(10)의 선단부를 클램핑할 수 있도록 한다.
링유지드럼(122)은 클램핑드럼(121a)의 외경보다 큰 내경을 가진다. 링유지드럼(122)은 클램핑드럼(121a)을 향하는 일면이 개방된다. 링유지드럼(122)은 클램핑드럼(121a)과 동축을 가지고 클램핑드럼(121a)의 외벽을 감싼다. 물론, 링유지드럼(122)에는 클램핑드럼(121a)과 클램퍼(121b)의 사이로 제1포장재(10)의 선단부가 원활하게 삽입될 수 있도록 하는 삽입구(122a)가 형성된다.
이와 같이 제1포장재(10)의 선단부가 클램퍼(121b)와 클램핑드럼(121a) 외벽의 사이로 삽입되고 링유지드럼(122)이 클램핑드럼(121a)에 클램핑되면, 성형모터(123)는 클램핑드럼(121a)을 회전시킨다. 클램핑드럼(121a)이 회전됨에 따라 제1포장재(10)는 링 형태로 성형되며, 링유지드럼(122)은 클램핑드럼(121a)에 감긴 제1포장재(10)가 링 형태를 유지할 수 있도록 한다.
한편, 클램핑드럼(121a)은 제1포장재(10) 중의 제1보호면(11)에 대응하는 폭을 가지므로, 클램핑드럼(121a)에 링 형태로 성형된 제1포장재(10) 중 제2보호면(12)은 클램핑드럼(121a)의 일측방에 노출될 수 있다.
절곡유닛(124)은 클램핑드럼(121a)의 일측방으로 노출된 제2보호면(12)을 절곡하기 위한 것으로, 지지판(124a), 확장판(124b) 및 확장실린더(124c)를 포함할 수 있다. 지지판(124a)은 클램핑드럼(121a)의 외경보다 작은 직경을 가지는 원형의 판상으로 마련된다. 지지판(124a)은 클램핑드럼(121a)의 일측면에 대면하도록 배치된다. 확장판(124b)은 지지판(124a)의 가장자리를 따라 돌출되는 링 형태로 마련되며, 지지판(124a)의 중심으로 방사형으로 복수로 분리될 수 있다. 확장실린더(124c)는 복수의 확장판(124b)에 대응하여 복수로 마련된다. 확장실린더(124c)는 지지판(124a)에 지지되고, 출력단에 확장판(124b)을 지지한다. 확장실린더(124c)는 지지판(124a)의 지름 방향으로 그 전장이 신축되도록 배치된다.
이러한 절곡유닛(124)은 복수의 확장실린더(124c)의 전장이 신장됨에 따라 복수의 확장판(124b)이 제1포장재 클램핑유닛(121)의 일측방으로 노출된 제2보호면(12)을 절곡할 수 있다.
다시 도 2를 참조하면, 부착모듈(130)은 성형모듈(120)을 지지한다. 부착모듈(130)은 성형모듈(120)이 제1포장재(10)의 클램핑 상태를 해제함에 따라 제1포장재(10)가 강판 코일 내경모서리에 부착되도록 코일(1)을 향해 성형모듈(120)을 이송한다. 이러한 부착모듈(130)은 제1리니어액츄에이터(131) 및 제2리니어액츄에이터(132)를 포함한다. 제1리니어액츄에이터(131)는 성형모듈(120)을 상하로 승강시킨다. 제2리니어액츄에이터(132)는 제1리니어액츄에이터(131)를 지지하며, 제1리니어액츄에이터(131)를 강판 코일을 향해 직선 이송한다. 이러한 제1, 2리니어액츄에이터(131, 132)는 가이드 레일, 랙 앤 피니언 및 구동모터의 조합으로 이루어지는 리니어액츄에이터, 또는 리니어 가이드, 볼 스크류, 리니어 블록 및 구동모터의 조합으로 이루어지는 리니어액츄에이터를 사용할 수 있다.
한편, 부착모듈(130)에 의해 성형모듈(120)이 코일(1)의 내경부에 정렬되면, 클램핑드럼(121a)과 링유지드럼(122)에 구속된 제1포장재(10)를 코일(1)의 내경부에 부착하기 위해, 제1포장부(100)는 도 3에 도시된 바와 같은 드럼이송유닛(125)을 더 포함할 수 있다. 드럼이송유닛(125)은 이격지지판(124a) 및 이격실린더(125b)를 포함할 수 있다.
이격지지판(124a)은 링유지드럼(122)으로부터 이격된다. 이격실린더(125b)는 이격지지판(124a)에 지지된다. 이격실린더(125b)는 이격지지판(124a)에 지지되고, 출력단이 링유지드럼(122)에 연결된다. 이격실린더(125b)는 클램핑드럼(121a)의 외벽을 감싸고 있는 링유지드럼(122)을 클램핑드럼(121a)의 외벽으로부터 이탈시켜 클램핑드럼(121a)에 감겨있는 제1포장재(10)가 자체 탄성력에 의해 그 외경이 확대될 수 있도록 한다.
도 5는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장부를 나타낸 사시도이다.
도 5를 참조하면, 제2포장부(200)는 제2공급모듈(210), 랩핑롤 형성모듈(220), 이송로봇(230) 및 레일모듈(240)를 포함할 수 있다.
제2공급모듈(210)은 코일(1)의 일측방에 배치되어 제2포장재(20)를 공급한다. 이러한 제2공급모듈(210)은 제2포장재 디스펜서(211), 제2포장재 공급유닛(212), 제2포장재 클램핑유닛(213), 제2포장재 커팅유닛(214)을 포함할 수 있다.
제2포장재 디스펜서(211)는 제2포장재(20)를 롤 형태로 지지한다. 제2포장재 디스펜서(211)에 지지되는 제2포장재(20)는 후술될 제2포장재 공급유닛(212)에 의해 인출될 수 있지만, 제2포장재 공급유닛(212)과 별도로 제2포장재(20)를 능동적으로 공급할 수 있도록 제2포장재 디스펜서(211)에는 회전모터(211a)가 설치될 수 있다. 그리고 제2포장재 디스펜서(211)와 제2포장재 공급유닛(212)의 사이에는 제2포장재(20)의 텐션을 유지하고, 제2포장재(20)를 제2포장재 공급유닛(212)으로 안내하는 적어도 하나의 제2포장재 가이드롤러(211b)가 배치될 수 있다.
도 6은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장재 공급유닛을 나타낸 사시도이다.
도 6을 참조하면, 제2포장재 공급유닛(212)은 제2포장재 디스펜서(211)로부터 제2포장재(20)를 인출한다. 이러한 제2포장재 공급유닛(212)은 종동롤러(212a), 공급롤러(212b), 공급모터(212c) 및 간격조절실린더(212d)를 포함한다.
종동롤러(212a)와 공급롤러(212b)는 제2포장재 가이드롤러(211b)와 코일(1)의 사이에 배치된다. 공급롤러(212b)는 벨트, 체인 등과 같은 동력전달수단에 의해 공급모터(212c)에 연결된다. 공급모터(212c)는 공급롤러(212b)를 회전시켜 제2포장재 디스펜서(211)에 귄취된 제2포장재(20)의 공급압력을 형성한다. 종동롤러(212a)는 공급롤러(212b)에 대향한다. 간격조절실린더(212d)는 종동롤러(212a)를 지지한다. 간격조절실린더(212d)는 종동롤러(212a)를 승강시킨다.
간격조절실린더(212d)는 종동롤러(212a)를 공급롤러(212b)를 향해 하강시켜 공급롤러(212b)에 접촉시키며, 공급모터(212c)는 공급롤러(212b)를 회전시킨다. 이에, 공급롤러(212b)와 종동롤러(212a)의 사이에 삽입된 제2포장재(20)는 제2포장재 클램핑유닛(213)을 향해 공급될 수 있다.
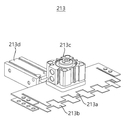
도 7은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제2포장재 클램핑유닛을 나타낸 사시도이다.
도 7을 참조하면, 제2포장재 클램핑유닛(213)은 제2포장재 공급유닛(212)으로부터 인출된 제2포장재(20)의 선단부를 클램핑하고 제2포장재(20)의 선단부를 랩핑롤 형성모듈(220)로 전달한다. 이러한 제2포장재 클램핑유닛(213)은 하부판(213b), 상부판(213a), 상부판실린더(213c) 및 하부판실린더(213d)를 포함할 수 있다.
하부판(213b)은 공급롤러(212b)의 전방에 배치된다. 하부판(213b)은 제2포장재(20)의 하부면을 지지한다. 상부판(213a)은 하부판(213b)의 상측에 배치된다. 상부판실린더(213c)는 상부판(213a)을 지지한다. 하부판실린더(213d)는 하부판(213b)을 승강시킨다. 하부판실린더(213d)는 하부판(213b)을 지지한다. 하부판실린더(213d)는 하부판(213b)을 전방으로 이송한다. 물론, 하부판(213b)의 이송시, 상부판(213a)과 상부판실린더(213c)가 하부판(213b)과 함께 이송 가능하도록 상부판실린더(213c)는 하부판(213b)과 함께 리니어 가이드에 지지될 수 있다.
제2공급모듈(210)에 의해 공급되는 제2포장재(20)의 선단부는 하부판(213b)과 상부판(213a)의 사이에 삽입된다. 상부판실린더(213c)는 상부판(213a)을 하강시켜 제2포장재(20)의 선단부를 클램핑하며, 하부판실린더(213d)는 하부판(213b)을 전방으로 이송하여 제2포장재(20)의 선단부를 랩핑롤 형성모듈(220)로 전달한다.
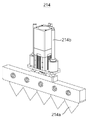
도 8은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제 2포장재 커팅유닛을 나타낸 사시도이다.
도 8을 참조하면, 제2포장재 커팅유닛(214)은 제2포장재(20)를 커팅한다. 이러한 제2포장재 커팅유닛(214)은 커팅날(214a) 및 커팅실린더(214b)를 포함할 수 있다. 커팅날(214a)은 제2포장재 클램핑유닛(213)과 랩핑롤 형성모듈(220)의 사이에 배치된다. 커팅실린더(214b)는 커팅날(214a)을 지지한다. 커팅실린더(214b)는 커팅날(214a)을 승강시킨다.
코일(1)의 사이즈에 대응되는 길이로 랩핑롤러(21)에 제2포장재(20)가 권취된 후, 제2포장재(20)를 절단한다.
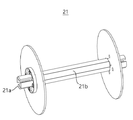
도 9는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 랩핑롤형성모듈을 나타낸 사시도이며, 도 10은 본 발명의 일 실시예에 따른 강판 코일 포장 장치에 사용되는 랩핑롤러를 나타낸 사시도이며, 도 11은 본 발명의 일 실시예에 따른 강판 코일 포장 장치에 사용되는 랩핑롤러의 회전축을 절단한 단면도이다.
도 9 내지 도 11을 참조하면, 랩핑롤 형성모듈(220)는 코일(1)과 제2공급모듈(210)의 사이에 배치된다. 랩핑롤 형성모듈(220)는 랩핑롤러(21)를 지지하고 제2공급모듈(210)로부터 공급되는 제2포장재(20)를 랩핑롤러(21)에 권취하여 랩핑롤(22)을 형성한다. 이러한 랩핑롤 형성모듈(220)는 랩핑드럼(221), 한쌍의 랩핑모터(222) 및 모터이송유닛(223)을 포함할 수 있다.
랩핑드럼(221)은 랩핑롤러(21)의 회전축을 지지한다. 물론 랩핑드럼(221)에 지지되는 랩핑롤러(21)는 회전 가능하도록 랩핑드럼(221)에 지지될 수 있다.
여기서, 랩핑롤러(21)의 회전축(21a)은 제2포장재(20)의 선단부를 클램핑할 수 있도록 구성될 수 있다. 즉, 랩핑롤러(21)의 회전축(21a)은 중공이 형성된 원통형으로 마련될 수 있다. 그리고 랩핑롤러(21)의 회전축(21a)에는 외측면으로부터 개폐 가능한 슬리브(21b)가 설치될 수 있다. 랩핑롤러(21)의 회전축(21a)의 내측에는 슬리브(21b)를 탄성 지지하는 탄성체(21c)가 설치될 수 있다.
이에, 제2포장재 클램핑유닛(213)이 랩핑롤러(21)의 회전축(21a)을 향해 전진하면, 상부판(213a)과 하부판(213b)은 슬리브(21b)를 개방시키고, 제2포장재(20)의 선단부는 회전축(21a)의 내측에 위치할 수 있다. 그리고 상부판실린더(213c)는 상부판(213a)을 상승시키고 하부판실린더(213d)는 하부판(213b)을 후진시키면 슬리브(21b)는 탄성체(21c)의 탄성력에 의해 폐쇄되면서 제2포장재(20)의 선단부를 클램핑할 수 있다.
한쌍의 랩핑모터(222)는 랩핑드럼(221)의 양 측방에 각각 배치된다. 모터이송유닛(223)은 한쌍의 랩핑모터(222)를 지지한다. 모터이송유닛(223)은 랩핑드럼(221)을 향해 한쌍의 랩핑모터(222)를 이송한다. 따라서 한쌍의 랩핑모터(222)는 랩핑롤러(21)의 회전축에 착탈될 수 있다.
모터이송유닛(223)이 한쌍의 랩핑모터(222)를 랩핑롤러(21)의 회전축을 향해 이송함에 따라 한쌍의 랩핑모터(222)는 랩핑롤러(21)의 회전축에 연결되고, 한쌍의 랩핑모터(222)는 코일(1)의 사이즈에 대응하는 길이의 제2포장재(20)가 랩핑롤러(21)에 권취될 수 있도록 랩핑롤러(21)를 회전 구동한다.
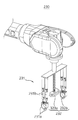
도 12는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 이송로봇의 일부를 나타낸 사시도이다.
도 12를 참조하면, 이송로봇(230)은 랩핑롤(22)을 랩핑롤 형성모듈(220)로부터 레일모듈(240)로 이송한다. 이러한 이송로봇(230)으로는 다관절 로봇을 사용할 수 있다. 이송로봇(230)에는 축 클램퍼(231) 및 흡착척(232)이 설치될 수 있다. 축 클램퍼(231)는 랩핑롤러(21)의 회전축(21a)을 클램핑한다. 축 클램퍼(231)는 힌지 결합되는 한쌍의 조(231a)와, 한쌍의 조(231a)에 각각 연결되는 한쌍의 조 실린더(231b)를 포함한다. 이러한 축 클램퍼(231)는 한쌍으로 마련되고 랩핑롤러(21)의 양측방으로 돌출된 회전축(21a)을 함께 지지하는 것이 바람직하다. 흡착척(232)은 랩핑롤러(21)에 권취된 제2포장재(20)의 선단부를 흡착한다. 흡착척(232)은 진공컵(232a)과 스프링(232b)을 포함한다. 진공컵(232a)은 제2포장재(20)의 선단부에 밀착되어 제2포장재(20)의 선단부를 흡착 지지한다. 스프링(232b)은 랩핑롤(22)의 다양한 외경에 진공컵(232a)이 대응될 수 있도록 하고, 진공컵(232a)이 제2포장재(20)의 선단부를 흡착할 때 완충작용을 하여 제2포장재(20) 및 진공컵(232a)의 손상을 방지한다.
다시 도 5를 참조하면, 레일모듈(240)은 코일(1)의 외주면, 양측 단면 및 내주면을 감싸는 폐곡선의 형태로 랩핑롤(22)을 주행시켜 코일(1)을 랩핑한다. 이러한 레일모듈(240)은 제1레일(241), 제2레일(242), 제3레일(243), 제4레일(244) 및 주행유닛(245)을 포함할 수 있다. 제1레일(241)은 코일(1)의 중심을 관통한다. 제2레일(242)은 제1레일(241)로부터 코일(1)의 일측방의 지름 방향으로 연장된다. 제3레일(243)은 제2레일(242)로부터 코일(1)의 폭 방향으로 연장된다. 제4레일(244)은 제3레일(243)로부터 코일(1)의 타측방의 지름 방향으로 연장되고 제1레일(241)에 연결된다. 이와 같이 제1레일(241), 제2레일(242), 제3레일(243), 제4레일(244)은 코일(1)의 외주면, 양측 단면 및 내주면을 감싸는 폐곡선 형태의 주행경로를 형성하며, 주행유닛(245)은 제1, 2, 3, 4레일(241, 242, 243, 244)의 내측에 설치된다. 주행유닛(245)에는 랩핑롤러(21)의 회전축(21a)을 지지하고 제1, 2, 3, 4레일(241, 242, 243, 244)을 따라 주행한다.
물론, 제4레일(244)은 제3레일(243)에 힌지 결합되고, 제3레일(243)과 제4레일(244)은 레일개폐실린더(244a)에 연결될 수 있다. 레일개폐실린더(244a)의 압축에 따라, 폐곡선의 주행경로는 개방되어 코일(1)의 레일모듈(240)의 내측에 위치하고, 레일개폐실린더(244a)의 신장에 따라 주행경로를 다시 폐곡선을 형성할 수 있다.
이와 같이 랩핑롤(22)이 형성된 랩핑롤러(21)가 주행유닛(245)에 지지되고, 주행유닛(245)이 제1, 2, 3, 4레일(241, 242, 243, 244)을 따라 주행하면, 코일(1)의 외측면에 제2포장재(20)가 랩핑될 수 있다.
이때, 제2포장재(20)가 코일(1)의 외측면 전체에 랩핑될 수 있도록, 코일 회전부(500)는 코일(1)을 회전시킬 수 있다.
도 13은 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 정면도이며, 도 14는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 정면 사시도이며, 도 15는 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 제3포장부를 나타낸 배면 사시도이다.
도 13 내지 도 15를 참조하면, 제3포장부(300)는 제3공급모듈(310)을 및 제3포장재 정렬모듈(320)를 포함할 수 있다.
코일(1)의 외경모서리를 보호하기 위한 제3포장재(30)는 롤 형태로 제공될 수 있다. 제3공급모듈(310)을은 포장재가 롤 형태로 감겨있는 제3포장재롤(31)을 지지한다.
여기서, 작업자가 제3포장재(30)의 선단부를 코일(1)의 외경모서리에 부착하고, 코일 회전부(500)가 코일(1)을 회전 구동시키면 코일(1)의 회전력에 의해 제3포장재롤(31)에 감겨있는 제3포장재(30)는 제3포장재롤(31)로부터 풀려나올 수 있다. 하지만 본 실시예에서는 제3포장재롤(31)로부터 풀려나오는 제3포장재(30)가 끊어지는 것을 방지하고, 제3포장재(30)의 공급속도를 코일(1)의 회전속도에 동기화하기 위해, 제3공급모듈(310)은 제3포장재롤(31)을 회전 구동시킬 수 있다.
도 16은 본 발명의 일 실시예에 따른 강판 코일 외경모서리 포장재 공급 장하다 제3공급모듈을 나타낸 분해 사시도이다.
도 16을 참조하면, 제3공급모듈(310)을은 제3포장재 회전축(311), 제3포장재 지지판(312) 및 제3포장재 공급모터(313)를 포함할 수 있다. 제3포장재 회전축(311)은 제3포장재롤(31)의 중심에 삽입된다. 제3포장재 지지판(312)은 제3포장재 회전축(311)이 회전 가능하도록 제3포장재 회전축(311)을 지지한다. 제3포장재 공급모터(313)는 출력축이 제3포장재 회전축(311)에 커플링되어 제3포장재 회전축(311)을 회전 구동시킨다. 이와 같이 본 실시예는 제3포장재롤(31)에 감겨있는 제3포장재(30)가 코일(1)의 회전력에 의해 수동적으로 풀려나오는 것이 아니라, 제3포장재 공급모터(313)에 의해 능동적으로 풀려나와 제3포장재(30) 공급 공정 중에 제3포장재(30)가 끊어지는 것을 방지할 수 있다.
제3공급모듈(310)을에는 제3포장재 가이드(314)가 설치될 수 있다. 제3포장재 가이드(314)는 제3포장재 지지판(312)에 체결되고 코일(1)의 외경모서리를 향해 연장된다. 이러한 제3포장재 가이드(314)는 제3공급모듈(310)로부터 풀려나오는 제3포장재(30)를 코일(1)의 외경모서리로 안내한다.
그리고 제3포장재 가이드(314)와 코일(1)의 사이에는 제3포장재 커팅유닛(315)이 배치될 수 있다. 제3포장재 커팅유닛(315)은 제3포장재(30)가 코일(1)의 외경모서리에 감긴 후, 제3포장재(30)를 절단한다. 제3포장재 커팅유닛(315)은 커팅실린더(315a) 및 커팅날(315b)을 포함할 수 있다. 커팅실린더(315a)는 제3포장재 가이드(314)의 외부에 배치될 수 있다. 커팅날(315b)은 커팅실린더(315a)의 출력단에 체결되고 제3포장재 가이드(314)를 관통하여 제3포장재 가이드(314) 내부에 위치한 제3포장재(30)를 절단할 수 있다.
한편, 제3포장재 정렬모듈(320)은 제3공급모듈(310)을 지지한다. 제3포장재롤(31)로부터 풀려나오는 제3포장재(30)가 코일(1)의 외경모서리에 공급될 수 있도록, 제3포장재 정렬모듈(320)은 코일(1)에 대한 제3공급모듈(310)을의 위치를 정렬한다. 제3포장재 정렬모듈(320)은 제1이송유닛(321) 및 제2이송유닛(322)을 포함할 수 있다.
제1이송유닛(321)은 제3공급모듈(310)을 코일(1)의 축 방향으로 이송한다. 제1이송유닛(321)은 제1리니어가이드(321a), 제2리니어가이드(321b), 풀리(321c), 제1이송모터(321d), 체인(321e) 및 리니어블럭(321f)을 포함할 수 있다.
제1리니어가이드(321a)는 코일(1)의 축 방향으로 으로 배치되어 제3포장재 지지판(312)을 코일(1)의 축 방향으로 안내한다. 제2리니어가이드(321b)는 코일(1)의 축 방향으로 배치되되, 제1리니어가이드(321a)로부터 이격되어 제1리니어가이드와 함께 제3포장재 지지판(312)을 코일(1)의 축 방향으로 안내한다. 제2리니어가이드(321b)는 제1리니어가이드(321a)를 따라 이송되는 제3포장재 지지판(312)에 진동이 발생되는 것을 방지하여 제3포장재(30)가 코일(1)의 외경모서리에 정밀하게 정렬될 수 있도록 한다.
풀리(321c)는 제1리니어가이드(321a)의 일측에 체결될 수 있다. 제1이송모터(321d)는 제1리니어가이드(321a)의 타측에 체결될 수 있다. 체인(321e)은 풀리(321c)와 제1이송모터(321d)의 제3포장재 회전축에 연결될 수 있다. 리니어블럭(321f)은 체인(321e)과 제3포장재 지지판(312)을 연결한다. 따라서 제3포장재 지지판(312)은 체인(321e)을 따라 코일(1)의 축 방향으로 이송될 수 있다. 이와 같이 제1이송유닛(321)은 제3공급모듈(310)을의 위치를 코일(1)의 측 단면에 정렬할 수 있도록 한다.
여기서, 코일(1)의 외경모서리는 코일(1)의 양측 단면에 각각 존재하므로 코일(1)의 양측 단면에 각각 제3포장재(30)를 공급하여 공정효율을 향상시킬 수 있도록, 제3공급모듈(310)을, 풀리(321c), 제1이송모터(321d), 체인(321e) 및 리니어블럭(321f)은 각각 한쌍으로 마련되는 것이 바람직하다.
또한, 첨부된 도면에서는 제1리니어가이드(321a)와 제2리니어가이드(321b)는 한쌍의 풀리(321c)와 한쌍의 제2이송모터(322c)를 함께 지지하는 것으로 도시하고 있지만, 제1리니어가이드(321a)와 제2리니어가이드(321b)는 한쌍의 풀리(321c)와 한쌍의 제2이송모터(322c)를 각각 지지하도록 각각 한쌍으로 마련되어도 무방하다.
한편, 제2이송유닛(322)은 제1이송유닛(321)을 지지하고 제1이송유닛(321)을 코일(1)의 축 방향에 교차하는 방향으로 이송한다. 제2이송유닛(322)은 한쌍의 제3리니어가이드(322a), 연결프레임(322b), 제2이송모터(322c) 및 스크류(322d)를 포함할 수 있다.
한쌍의 제3리니어가이드(322a)는 코일(1)의 축 방향에 교차하는 방향으로 배치되고 서로 이격된다. 연결프레임(322b)은 한쌍의 제3리니어가이드(322a)를 연결한다. 제2이송모터(322c)는 연결프레임(322b)에 지지된다. 스크류(322d)는 제1, 2리니어가이드(321a, 321b)에 나사 결합된다.
이에, 제2이송모터(322c)가 스크류(322d)를 회전 구동하면, 제1, 2리니어가이드(321a, 321b)는 코일(1)의 축 방향에 교차하는 방향으로 이송될 수 있다. 이때, 한쌍의 제3리니어가이드(322a)는 제1, 2리니어가이드(321a, 321b)의 이송을 가이드한다.
여기서, 본 발명의 일 실시예에 따른 강판 코일 외경모서리 포장재 공급 장치는 이송제한 스위치(330)를 포함할 수 있다. 이송제한 스위치(330)는 연결프레임(322b)에 설치될 수 있다. 제1리니어가이드(321a)가 이송제한 위치에 도달하면, 제1리니어가이드(321a)가 이송제한 스위치(330)에 접촉하여 이송제한 스위치(330)가 신호를 발생하고, 발생된 신호에 따라 제2이송모터(322c)의 구동이 정지되어 제1, 2리니어가이드(321a, 321b)는 코일(1)의 축 방향에 교차하는 방향으로의 이송이 정지된다.
이하, 본 발명의 일 실시예에 따른 강판 코일 포장 장치의 작용에 대해 설명하도록 한다.
먼저, 외부로부터 반입된 코일(1)은 코일 이송부(400)에 지지된다. 코일 이송부(400)는 코일(1)을 제1포장부(100)로 이송한다. 제1포장부(100)는 코일(1)의 내경모서리에 제1포장재(10)를 부착하는 제1포장공정을 수행한다.
즉, 제1공급모듈(110)은 제1포장재(10)를 공급한다. 성형모듈(120)은 제1포장재(10)를 코일(1)의 내경에 맞게 링 형상으로 성형 및 절곡한다. 부착모듈(130)은 코일(1)을 향해 성형모듈(120)을 이송한다. 이후, 드럼이송유닛(125)에 의해 링유지드럼(122)이 클램핑드럼(121a)의 외벽으로부터 이탈됨에 따라, 링 형상의 제1포장재(10)는 자체 탄성력에 의해 그 외경이 확대되며 코일(1)의 내경모서리에 부착될 수 있다.
이와 같이 제1포장공정이 마무리되면, 코일 이송부(400)는 코일(1)을 제2포장부(200)와 제2포장부(200)의 일 측방으로 이송한다. 이때, 코일 이송부(400)에 지지되는 코일(1)은 새들(420)에 안착된 상태로, 코일 회전부(500)의 한쌍의 회전롤러(510)는 코일(1)의 하부로 진입한다.
한편, 제2포장재(20)는 랩핑롤(22)의 형태로 랩핑롤러(21)에 감기고, 이송로봇(230)은 랩핑롤러(21)를 주행유닛(245)에 안착한다. 물론, 이때에는 제4레일(244)은 개방되어 있는 상태이다.
이와 같이 제4레일(244)이 개방되고 제2포장공정이 준비된 상태에서, 새들(420)은 하강하며, 코일(1)은 한쌍의 회전롤러(510)에 지지된다. 한쌍의 회전롤러(510)는 제2포장부(200)와 제3포장부(300)의 사이로 이송하며, 코일(1)은 제2포장부(200)와 제3포장부(300)의 사이에 정렬된다. 제4레일(244)은 폐쇄되며, 코일 회전부(500)는 한쌍의 회전롤러(510)를 회전구동하여 코일을 회전시킨다. 이와 같이 코일 회전부(500)에 의해 코일(1)이 회전되면서 주행유닛(245)은 레일모듈(240)을 따라 주행하며 제2포장공정이 수행됨과 동시에, 제3포장재(30)가 코일(1)의 양 외경모서리로 공급됨에 따라 제3포장공정이 함께 수행된다.
상술된 설명에서, 제1포장공정을 마치고, 제2포장부(200)와 제3포장부(300)의 일 측방으로 이송된 코일(1)이 제2포장부(200)와 제3포장부(300)의 사이로 이송되어 제2포장부(200)와 제3포장부(300)에 정렬된 후, 제2포장공정과 제3포장공정이 함께 진행되는 실시예에 대하여 설명하고 있다.
다른 실시예로, 제1포장공정을 마치고, 제2포장부(200)와 제3포장부(300)의 일 측방으로 이송된 코일(1)은 코일 이송부(400)에 머물러 있고, 제2포장부(200)와 제3포장부(300)의 레일모듈(240)이 코일(1)을 향해 이송되어 코일(1)에 정렬된 후, 제2포장공정과 제3포장공정이 함께 진행된다 하더라도 그 작용효과는 대동소이할 것이다.
이와 같이 본 발명의 일 실시예에 따른 강판 코일 포장 장치는 코일(1)의 내경모서리, 외경모서리, 내주면, 외주면 및 양측 단면에 대한 모든 포장공정을 자동화할 수 있다.
앞에서 설명되고, 도면에 도시된 본 발명의 실시예는 본 발명의 기술적 사상을 한정하는 것으로 해석되어서는 안 된다. 본 발명의 보호범위는 청구범위에 기재된 사항에 의하여만 제한되고, 본 발명의 기술 분야에서 통상의 지식을 가진 자는 본 발명의 기술적 사상을 다양한 형태로 개량 변경하는 것이 가능하다. 따라서 이러한 개량 및 변경은 통상의 지식을 가진 자에게 자명한 것인 한 본 발명의 보호 범위에 속하게 될 것이다.
1 : 코일
10 : 제1포장재
20 : 제2포장재
30 : 제3포장재
100 : 제1포장부
200 : 제2포장부
300 : 제3포장부
400 : 코일 이송부
500 : 코일 회전부

Claims (7)

  1. 강판 코일을 지지하고 상기 코일의 축방향에 교차하는 제1방향으로 상기 강판 코일을 이송하는 코일 이송부;
    제1포장재를 상기 코일의 내경모서리에 부착하는 제1포장공정을 수행하는 제1포장부;
    제2포장재를 상기 코일의 외경모서리에 부착하는 제2포장공정을 수행하는 제2포장부;
    제3포장재를 상기 코일의 내주면, 외주면 및 양측 단면에 랩핑하는 제3포장공정을 수행하는 제3포장부;및
    상기 제2포장공정과 상기 제3포장공정이 동시에 진행되도록 상기 코일을 회전시키는 코일 회전부:를 포함하는 것을 특징으로 하는 강판 코일 포장 장치.
  2. 제1항에 있어서,
    상기 코일 이송부는
    상기 제1방향으로 배치되는 제1이송레일;및
    상기 코일을 지지하여 상기 제1이송레을 따라 이송되며 승강 가능하게 설치되는 새들; 을 포함하는 것을 특징으로 하는 강판 코일 포장 장치.
  3. 제1항에 있어서,
    상기 제1포장부는
    상기 제1포장재를 공급하는 제1공급모듈;
    상기 제1공급모듈로부터 공급되는 상기 제1포장재의 선단부를 클램핑하여 링 형태로 성형하며, 상기 제1포장재를 절곡하여 상기 코일의 내주면을 보호하는 제1보호면과, 상기 코일의 측 단면을 보호하는 제2보호면을 형성하는 성형모듈;및
    상기 코일을 향해 상기 성형모듈을 이송하는 부착모듈;을 포함하되,
    상기 제1포장재는 상기 성형모듈로부터 이탈됨에 따라 자체 탄성력에 의해 외경이 확장되어 상기 코일 내경모서리에 부착되는 것을 특징으로 하는 코일 포장 장치.
  4. 제1항에 있어서,
    상기 제2포장부는
    상기 코일의 내주면, 외주면 및 양측 단면을 감싸는 폐곡선 형태의 주행 경로를 형성하고, 상기 주행 경로의 개폐가 가능하게 마련되는 레일모듈;
    상기 주행 경로를 따라 주행하는 주행유닛;
    상기 제2포장재를 공급하는 제2공급모듈;
    상기 제2공급모듈로부터 상기 제2포장재를 전달받아 랩핑롤러에 권취하여 랩핑롤을 형성하는 랩핑롤 형성모듈;및
    상기 랩핑롤을 상기 랩핑롤 형성모듈로부터 상기 주행유닛에 안착시키는 이송로봇;을 포함하며,
    상기 제2포장재는 상기 주행유닛이 상기 레일모듈을 따라 주행함에 따라 상기 코일의 내주면, 외주면 및 양측 단면에 랩핑되는 것을 특징으로 하는 강판 코일 포장 장치.
  5. 제1항에 있어서,
    상기 제3포장부는
    상기 제3포장재를 지지하는 제3공급모듈;및
    상기 코일의 외경모서리에 대한 상기 제3공급모듈의 위치를 정렬하는 제3포장재 정렬모듈;을 포함하는 것을 특징으로 하는 강판 코일 포장 장치.
  6. 제1항에 있어서,
    상기 코일이 상기 코일 회전부에 안착되면, 상기 코일 회전부는 상기 제2포장부와 상기 제3포장부의 사이로 이송되어 상기 제2포장부와 상기 제3포장부에 대한 위치가 정렬되는 것을 특징으로 하는 강판 코일 포장 장치.
  7. 제1항에 있어서,
    상기 코일이 상기 코일 회전부에 안착되면, 상기 제2포장부와 상기 제3포장부가 상기 코일을 향해 이송되어 상기 코일에 대한 상기 제2포장부와 상기 제3포장부의 위치가 정렬되는 것을 특징으로 하는 강판 코일 포장 장치.
KR1020180163534A 2018-12-17 2018-12-17 강판 코일 포장 장치 Active KR102197012B1 (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR1020180163534A KR102197012B1 (ko) 2018-12-17 2018-12-17 강판 코일 포장 장치

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020180163534A KR102197012B1 (ko) 2018-12-17 2018-12-17 강판 코일 포장 장치

Publications (2)

Publication Number Publication Date
KR20200074765A true KR20200074765A (ko) 2020-06-25
KR102197012B1 KR102197012B1 (ko) 2020-12-30

Family

ID=71400476

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020180163534A Active KR102197012B1 (ko) 2018-12-17 2018-12-17 강판 코일 포장 장치

Country Status (1)

Country Link
KR (1) KR102197012B1 (ko)

Cited By (13)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN114261572A (zh) * 2022-01-24 2022-04-01 甘肃酒钢集团西部重工股份有限公司 一种钢卷打包移动提升装置及移动提升方法
SE2250032A1 (en) * 2022-01-17 2023-07-18 Lamiflex Group Ab System and method for sheet coil packaging
CN116750252A (zh) * 2023-08-16 2023-09-15 合肥优尔电子科技有限公司 一种用于电线电缆的缠绕包装设备
CN116812349A (zh) * 2022-03-22 2023-09-29 中冶宝钢技术服务有限公司 一种钢卷防锈护角及其安装设备和使用方法
CN118289261A (zh) * 2022-11-14 2024-07-05 范智文 工件包装设备
KR102721860B1 (ko) * 2024-04-05 2024-10-24 (주)이에프씨 금속코일 모서리부 보호재 자동부착기
SE2351317A1 (en) * 2023-05-08 2024-11-09 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
WO2024231430A1 (en) * 2023-05-08 2024-11-14 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
US12246867B2 (en) 2020-12-23 2025-03-11 Lamiflex Group Ab Robot system and method for coil packaging
SE2351149A1 (en) * 2023-10-05 2025-04-06 Lamiflex Group Ab Sheet coil packaging with end attachment
US12371214B2 (en) 2023-05-08 2025-07-29 Lamiflex Group Ab Edge protection mounting device in a system for sheet coil packaging
US12371209B2 (en) 2023-05-08 2025-07-29 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
US12378021B2 (en) 2020-04-30 2025-08-05 Lamiflex Group Ab Robot tool and method for coil packaging

Families Citing this family (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR102487247B1 (ko) 2021-02-25 2023-01-11 (주)포스코엠텍 금속코일 포장장치 및 포장방법
KR20240126969A (ko) 2023-02-15 2024-08-22 대홍코스텍 주식회사 소폭 압연코일의 수평타입 자동 포장시스템 및 포장방법
KR102907743B1 (ko) 2024-02-07 2026-01-05 대홍코스텍 주식회사 하강위치 안정성을 갖춘 소폭 압연코일용 수평타입 자동 포장기의 적재리프트 장치

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US5320224A (en) * 1992-12-30 1994-06-14 Star Paper Tube, Inc. Flexible overlay for protecting non-planar portions of an article
JPH07291217A (ja) * 1994-04-21 1995-11-07 Nippon Steel Corp 中空物品の包装方法及びその装置
US6688076B1 (en) * 2002-05-30 2004-02-10 Victor M. Rivera, Jr. Apparatus for wrapping articles in film material
KR100946339B1 (ko) 2008-06-11 2010-03-08 주식회사 삼정피앤에이 코일포장용 로봇 결속장치

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US5320224A (en) * 1992-12-30 1994-06-14 Star Paper Tube, Inc. Flexible overlay for protecting non-planar portions of an article
JPH07291217A (ja) * 1994-04-21 1995-11-07 Nippon Steel Corp 中空物品の包装方法及びその装置
US6688076B1 (en) * 2002-05-30 2004-02-10 Victor M. Rivera, Jr. Apparatus for wrapping articles in film material
KR100946339B1 (ko) 2008-06-11 2010-03-08 주식회사 삼정피앤에이 코일포장용 로봇 결속장치

Cited By (16)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US12378021B2 (en) 2020-04-30 2025-08-05 Lamiflex Group Ab Robot tool and method for coil packaging
US12246867B2 (en) 2020-12-23 2025-03-11 Lamiflex Group Ab Robot system and method for coil packaging
SE2250032A1 (en) * 2022-01-17 2023-07-18 Lamiflex Group Ab System and method for sheet coil packaging
EP4230536A1 (en) * 2022-01-17 2023-08-23 Lamiflex Group AB System and method for sheet coil packaging
SE545629C2 (en) * 2022-01-17 2023-11-14 Lamiflex Group Ab System and method for sheet coil packaging
CN114261572A (zh) * 2022-01-24 2022-04-01 甘肃酒钢集团西部重工股份有限公司 一种钢卷打包移动提升装置及移动提升方法
CN116812349A (zh) * 2022-03-22 2023-09-29 中冶宝钢技术服务有限公司 一种钢卷防锈护角及其安装设备和使用方法
CN118289261A (zh) * 2022-11-14 2024-07-05 范智文 工件包装设备
SE2351317A1 (en) * 2023-05-08 2024-11-09 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
US12371209B2 (en) 2023-05-08 2025-07-29 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
WO2024231430A1 (en) * 2023-05-08 2024-11-14 Lamiflex Group Ab Edge protection mounting in a system for sheet coil packaging
US12371214B2 (en) 2023-05-08 2025-07-29 Lamiflex Group Ab Edge protection mounting device in a system for sheet coil packaging
CN116750252B (zh) * 2023-08-16 2023-10-31 合肥优尔电子科技有限公司 一种用于电线电缆的缠绕包装设备
CN116750252A (zh) * 2023-08-16 2023-09-15 合肥优尔电子科技有限公司 一种用于电线电缆的缠绕包装设备
SE2351149A1 (en) * 2023-10-05 2025-04-06 Lamiflex Group Ab Sheet coil packaging with end attachment
KR102721860B1 (ko) * 2024-04-05 2024-10-24 (주)이에프씨 금속코일 모서리부 보호재 자동부착기

Also Published As

Publication number Publication date
KR102197012B1 (ko) 2020-12-30

Similar Documents

Publication Publication Date Title
KR102197012B1 (ko) 강판 코일 포장 장치
KR102127683B1 (ko) 강판 코일 랩핑용 포장재 공급장치, 이를 이용한 강판 코일 랩핑 장치 및 방법
KR102098091B1 (ko) 전선 자동 바인딩 포장장치
US20050047966A1 (en) Test tube cap removing apparatus
US9770748B2 (en) Apparatus and method for sampling thick strips
CN111348234B (zh) 集pe膜和编织带包装为一体的线卷缠绕包装机
JPH05321176A (ja) 交代する巻き方向で特に大きな横断面のロープ状製品を撚り合わせる装置
KR20140091044A (ko) 트위스팅 장치
CN210650829U (zh) 一种医疗自动裁切盘管设备
CN104494893A (zh) 一种导爆管全自动绕把机
US20130276602A1 (en) Sawing machine and cutting method of a sawing machine
RS67252B1 (sr) Postupak za kočenje najmanje jednog obrtnog valjka uređaja za ispravljanje, mašine za obradu kablova sa uređajem za ispravljanje
US6523331B1 (en) Machine for setting heat-shrinkable sleeves on objects from a continuous sheath
KR101241394B1 (ko) 코일 외주 포장장치 및 이를 이용한 포장방법
JP2016097479A (ja) 切断装置
CN114055154A (zh) 车轴组装设备
KR101607313B1 (ko) 코일 외주 포장장치
CN111774882A (zh) 一种智能化吊弦预配生产线
CN120582415B (zh) 一种全自动十二工位自粘线圈绕线机
US4860568A (en) Tubular material drawing apparatus for manufacturing precision tube
BE897776A (fr) Procede et appareillage pour le remplacement des bobines pleines sur un metier a filer continu
KR20100123107A (ko) 코일 포장용 테이핑 장치
KR101716699B1 (ko) 코일 외주 포장장치
JP2002166906A (ja) 包装装置およびこれに用いるハンドリング装置
KR20200035519A (ko) 강판 코일 외경모서리 보호재 공급 장치 및 이를 이용한 강판 코일 외경모서리 보호재 공급 방법

Legal Events

Date Code Title Description
PA0109 Patent application

St.27 status event code: A-0-1-A10-A12-nap-PA0109

PA0201 Request for examination

St.27 status event code: A-1-2-D10-D11-exm-PA0201

D13-X000 Search requested

St.27 status event code: A-1-2-D10-D13-srh-X000

D14-X000 Search report completed

St.27 status event code: A-1-2-D10-D14-srh-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-3-3-R10-R18-oth-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-3-3-R10-R18-oth-X000

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

PG1501 Laying open of application

St.27 status event code: A-1-1-Q10-Q12-nap-PG1501

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

E701 Decision to grant or registration of patent right
PE0701 Decision of registration

St.27 status event code: A-1-2-D10-D22-exm-PE0701

GRNT Written decision to grant
PR0701 Registration of establishment

St.27 status event code: A-2-4-F10-F11-exm-PR0701

PR1002 Payment of registration fee

St.27 status event code: A-2-2-U10-U11-oth-PR1002

Fee payment year number: 1

PG1601 Publication of registration

St.27 status event code: A-4-4-Q10-Q13-nap-PG1601

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 4

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 5

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 6

U11 Full renewal or maintenance fee paid

Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE)

Year of fee payment: 6