KR20200083405A - 파이프 조인트 장치 및 그 제조 방법 - Google Patents
파이프 조인트 장치 및 그 제조 방법 Download PDFInfo
- Publication number
- KR20200083405A KR20200083405A KR1020200077340A KR20200077340A KR20200083405A KR 20200083405 A KR20200083405 A KR 20200083405A KR 1020200077340 A KR1020200077340 A KR 1020200077340A KR 20200077340 A KR20200077340 A KR 20200077340A KR 20200083405 A KR20200083405 A KR 20200083405A
- Authority
- KR
- South Korea
- Prior art keywords
- diameter
- pipe
- joint device
- joint
- horizontal portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Abandoned
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L37/00—Couplings of the quick-acting type
- F16L37/08—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/12—Edge-curling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D39/00—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders
- B21D39/08—Tube expanders
- B21D39/20—Tube expanders with mandrels, e.g. expandable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D41/00—Application of procedures in order to alter the diameter of tube ends
- B21D41/02—Enlarging
- B21D41/026—Enlarging by means of mandrels
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L37/00—Couplings of the quick-acting type
- F16L37/08—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members
- F16L37/084—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members combined with automatic locking
- F16L37/092—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members combined with automatic locking by means of elements wedged between the pipe and the frusto-conical surface of the body of the connector
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Quick-Acting Or Multi-Walled Pipe Joints (AREA)
Abstract
Description
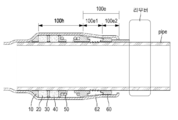
도 2는 본 발명에 따른 파이프 조인트 장치에 삽입된 파이프를 제거할 때, 리무버를 상기 조인트 장치와 파이프 사이에 삽입한 상태를 보여주는 도면이다.
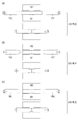
도 3은 본 발명에 따른 파이프 조인트 장치의 제조 공정을 보여주는 도면으로서, 확관 공정을 보여준다.
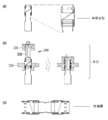
도 4는 본 발명에 따른 파이프 조인트 장치의 제조 공정을 보여주는 도면으로서, 컬링을 통해 본 발명의 특징적 구조를 형성하는 공정을 보여준다.
100e: 컬링부
100e1: 직경 축소부
100e2: 제2 수평부
Claims (9)
- 개방된 양단의 개구부를 통해 2개의 파이프를 삽입하여 상호 접속할 수 있도록 되어 있는 파이프 조인트 장치의 제조 방법으로서,
단일 직경의 직관 파이프를 확관용 금형 하형 및 상형 사이에 배치하는 단계와,
상기 파이프의 양개구부를 통해 확관용 펀치를 삽입하여 확관 공정을 수행하여, 중앙의 제1 직경의 소직경부와, 소직경부의 양측에 형성되고, 상기 제1 직경보다 큰 직경의 제2 직경의 대직경부를 갖는 조인트 본체를 형성하는 단계와,
상기 조인트 본체의 양개구부를 통해, 상기 조인트 장치에 삽입되는 파이프를 지지하는 조인트 어셈블리를 삽입하는 단계와,
상기 조인트 어셈블리가 삽입된 조인트 본체의 양개구부에 대해 컬링 공정을 수행하여, 상기 제2 직경의 제1 수평부와, 상기 제1 수평부로부터 상기 개구부를 향해 직경이 점차 감소하는 직경축소부와, 상기 직경축소부로부터 상기 개구부를 향해 수평으로 연장되며 제1 수평부보다 작은 직경의 제2 수평부와, 상기 제2 수평부로부터 내측으로 연장되는 굴곡부를 상기 개구부 부근에 형성하는 컬링 공정 단계
를 포함하고,
상기 조인트 어셈블리는 상기 직경 축소부 및 제2 수평부에 대응되는 형태를 갖는 부분 원뿔형 형태로 구성되어, 상기 개구부 부근에서 상기 조인트 본체 내에 밀착하여 장착되고, 상기 조인트 본체에 삽입된 파이프의 외경을 파지하여 지지하도록 구성되는 죠우 홀더(jaw holder)를 포함하는 것인, 파이프 조인트 장치의 제조 방법. - 청구항 1에 있어서, 상기 죠우 홀더의 원주면에는 원주 방향으로 이격되어 형성된 복수 개의 죠우가 형성되어 있는 것인, 파이프 조인트 장치의 제조 방법.
- 청구항 2에 있어서, 상기 죠우는 상기 조인트 본체의 내경 방향으로 돌출되게 형성되는 치형부로서, 파이프의 삽입 방향으로 경사지게 형성되어 있는 것을 특징으로 하는 파이프 조인트 장치의 제조 방법.
- 청구항 1 내지 청구항 3 중 어느 한 항에 있어서, 상기 조인트 본체는 복수 회의 확관 공정을 통해 얻어지는 것을 특징으로 하는 파이프 조인트 장치의 제조 방법.
- 청구항 4에 있어서, 상기 컬링 공정은, 상기 확관 파이프를 재치하기 위한 컬링전용 다이와, 상기 직경축소부 및 제2 수평부에 대응하는 형태를 갖고 있고, 상기 확관된 조인트 본체에 삽입되는 컬링 펀치가 장착된 컬링 다이를 포함하는 컬링 공정용 다이를 이용하여 수행하는 것을 특징으로 하는 파이프 조인트 장치의 제조 방법.
- 청구항 5에 있어서, 상기 각각의 단계에 있어서, 별도의 주조 공정은 수행하지 않는 것을 특징으로 하는 파이프 조인트 장치의 제조 방법.
- 개방된 양단의 개구부를 통해 2개의 파이프를 삽입하여 상호 접속할 수 있도록 되어 있는 파이프 조인트 장치로서,
조인트 본체와,
상기 조인트 본체 내부에 배치되어 상기 조인트 장치에 삽입되는 파이프를 지지하는 조인트 어셈블리
를 포함하고,
상기 조인트 본체는 중앙의 제1 직경의 소직경부와, 소직경부의 양측에 형성되고, 상기 제1 직경보다 큰 직경의 제2 직경의 대직경부를 포함하고,
상기 대직경부는,
상기 제2 직경의 제1 수평부와,
상기 제1 수평부로부터 상기 개구부를 향해 직경이 점차 감소하는 직경축소부와,
상기 직경축소부로부터 상기 개구부를 향해 수평으로 연장되며 제1 수평부보다 작은 직경의 제2 수평부와,
상기 제2 수평부로부터 파이프 조인트 장치의 내경측으로 연장되는 굴곡부
를 포함하고,
상기 조인트 어셈블리는 상기 직경 축소부 및 제2 수평부에 대응되는 형태를 갖는 부분 원뿔형 형태로 구성되어, 상기 개구부 부근에서 상기 조인트 본체 내에 밀착하여 장착되고, 상기 조인트 본체에 삽입된 파이프의 외경을 파지하여 지지하도록 구성되는 죠우 홀더를 포함하며,
상기 조인트 본체는 주조 공정 없이 확관 및 컬링에 의한 기계적 공정을 통해 형성되는 것을 특징으로 하는 파이프 조인트 장치. - 청구항 7에 있어서, 상기 죠우 홀더의 원주면에는 원주 방향으로 이격되어 형성된 복수 개의 죠우가 형성되는 것을 특징으로 하는 파이프 조인트 장치.
- 청구항 8에 있어서, 상기 죠우는 상기 조인트 본체의 내경 방향으로 돌출되게 형성되는 치형부로서, 파이프의 삽입 방향으로 경사지게 형성되어 있는 것을 특징으로 하는 파이프 조인트 장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020200077340A KR20200083405A (ko) | 2020-06-24 | 2020-06-24 | 파이프 조인트 장치 및 그 제조 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020200077340A KR20200083405A (ko) | 2020-06-24 | 2020-06-24 | 파이프 조인트 장치 및 그 제조 방법 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020160102667A Division KR102128871B1 (ko) | 2016-08-12 | 2016-08-12 | 파이프 조인트 장치 및 그 제조 방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200083405A true KR20200083405A (ko) | 2020-07-08 |
Family
ID=71601439
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020200077340A Abandoned KR20200083405A (ko) | 2020-06-24 | 2020-06-24 | 파이프 조인트 장치 및 그 제조 방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20200083405A (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115069913A (zh) * | 2022-04-28 | 2022-09-20 | 魏海武 | 一种内置铜管件的管接头生产工艺 |
| WO2026065200A1 (zh) * | 2024-09-29 | 2026-04-02 | 蔡潘祥 | 一种快装式管接头、制作方法及拔管器 |
-
2020
- 2020-06-24 KR KR1020200077340A patent/KR20200083405A/ko not_active Abandoned
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115069913A (zh) * | 2022-04-28 | 2022-09-20 | 魏海武 | 一种内置铜管件的管接头生产工艺 |
| WO2026065200A1 (zh) * | 2024-09-29 | 2026-04-02 | 蔡潘祥 | 一种快装式管接头、制作方法及拔管器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6383062B2 (ja) | パイプジョイント装置及びその製造方法 | |
| US7128560B2 (en) | Expansion tool device for socket pliers | |
| KR20100114854A (ko) | 확관 장치 | |
| US6193195B1 (en) | Clamp for metal tubing | |
| KR102128871B1 (ko) | 파이프 조인트 장치 및 그 제조 방법 | |
| US2241091A (en) | Tube-end expander | |
| JP6613060B2 (ja) | 継手構造およびその製造方法 | |
| JP2014231068A (ja) | 曲げ加工装置 | |
| JP4625320B2 (ja) | 曲げ加工装置 | |
| CN110621423A (zh) | 管端部加工装置 | |
| RU185633U1 (ru) | Приспособление для рихтовки заходного участка трубной части медного трубчатого кабельного наконечника | |
| US2654414A (en) | Tube expanding tool | |
| JP5705589B2 (ja) | ケーブル挿入補助具 | |
| RU188347U1 (ru) | Приспособление для рихтовки заходного участка трубной части медного трубчатого кабельного наконечника | |
| CN214417584U (zh) | 一种用于精密模具锻造的机械臂夹具 | |
| JP5103085B2 (ja) | チューブ継手への細径チューブ接続用装置 | |
| JP3636956B2 (ja) | 配管継手の抜け止め孔加工用治具及び加工方法 | |
| JP3239297U (ja) | 電動フレア加工機用固定クリップ | |
| JP2010266004A (ja) | ホース継手金具とホースの連結方法 | |
| US3484921A (en) | Tool for applying connection means to tubular members | |
| JP2008311035A (ja) | 雄ねじの保持方法、端子ねじ付き金具、端子台装置、端子ねじ付き金具の製造方法、および端子ねじ付き金具の製造装置 | |
| JP4471719B2 (ja) | 枝付管およびその製造方法 | |
| JP2025039200A (ja) | 管継手とパイプの接続作業工具及び接続方法 | |
| JP2024111554A (ja) | 管継手とパイプの接続方法及び接続構造体 | |
| JP2000220779A (ja) | 流体管接続用の接続部材及び押圧部材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A107 | Divisional application of patent | ||
| PA0107 | Divisional application |
Comment text: Divisional Application of Patent Patent event date: 20200624 Patent event code: PA01071R01D Filing date: 20160812 Application number text: 1020160102667 |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20210809 Comment text: Request for Examination of Application Patent event code: PA02011R04I Patent event date: 20200624 Comment text: Divisional Application of Patent |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20211101 |
|
| NORF | Unpaid initial registration fee | ||
| PC1904 | Unpaid initial registration fee |