KR20200084146A - 포장재 제조장치 - Google Patents
포장재 제조장치 Download PDFInfo
- Publication number
- KR20200084146A KR20200084146A KR1020190000186A KR20190000186A KR20200084146A KR 20200084146 A KR20200084146 A KR 20200084146A KR 1020190000186 A KR1020190000186 A KR 1020190000186A KR 20190000186 A KR20190000186 A KR 20190000186A KR 20200084146 A KR20200084146 A KR 20200084146A
- Authority
- KR
- South Korea
- Prior art keywords
- pattern
- roller
- manufacturing apparatus
- material manufacturing
- packaging material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C59/00—Surface shaping of articles, e.g. embossing; Apparatus therefor
- B29C59/02—Surface shaping of articles, e.g. embossing; Apparatus therefor by mechanical means, e.g. pressing
- B29C59/022—Surface shaping of articles, e.g. embossing; Apparatus therefor by mechanical means, e.g. pressing characterised by the disposition or the configuration, e.g. dimensions, of the embossments or the shaping tools therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C59/00—Surface shaping of articles, e.g. embossing; Apparatus therefor
- B29C59/002—Component parts, details or accessories; Auxiliary operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F17/00—Printing apparatus or machines of special types or for particular purposes, not otherwise provided for
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F23/00—Devices for treating the surfaces of sheets, webs, or other articles in connection with printing
- B41F23/04—Devices for treating the surfaces of sheets, webs, or other articles in connection with printing by heat drying, by cooling, by applying powders
- B41F23/044—Drying sheets, e.g. between two printing stations
- B41F23/0443—Drying sheets, e.g. between two printing stations after printing
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
Abstract
Description
도 2는 도 1에 나타낸 포장재 제조장치를 도시하는 사시도이다.
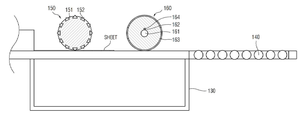
도 3은 도 1에 나타낸 포장재 제조장치의 A-A' 단면도이다.
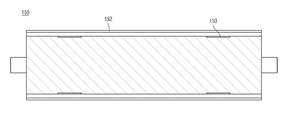
도 4는 도 1에 나타낸 포장재 제조장치의 제1롤러를 분리하여 도시하는 분리사시도이다.
도 5는 도 4에 나타낸 포장재 제조장치의 B-B' 단면도이다.
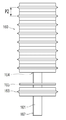
도 6은 도 1에 나타낸 포장재 제조장치의 제2롤러를 도시하는 단면도이다.
110 : 인쇄부
120 : 건조부
130 : 베이스부
140 : 배출롤러
150 : 제1롤러
160 : 제2롤러
170 : 가열부
Claims (10)
- 설정된 폭으로 공급되는 단프라 시트의 하면을 지지하고 내부에 적어도 하나 이상의 모터가 구비되는 베이스부;
상기 단프라 시트의 상면을 공급 방향과 수직방향으로 가압하여 제1패턴을 형성하는 제1롤러; 및
상기 제1롤러와 이격 배치되어 단프라 시트의 상면을 상기 공급 방향과 수평한 방향으로 가압하여 제2패턴을 형성하는 제2롤러;
를 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 1에 있어서,
상기 베이스부의 일 측에 배치되어 단프라 시트의 일 면에 설정된 패턴의 도안이나 문자를 인쇄하는 인쇄부와,
상기 인쇄부로부터 공급된 단프라 시트의 도안이나 문자를 건조하는 건조부를 더 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 2에 있어서,
상기 베이스부의 타 측에 배치되어 제1패턴 또는 제2패턴이 완성된 단프라 시트를 배출하는 배출롤러를 더 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 3에 있어서,
상기 제1롤러는,
원주방향을 따라서 복수개 형성된 피치홀과,
각각의 상기 피치홀에 슬라이딩 결합되는 제1가압부와,
상기 제1가압부와 피치홀 사이에 서로 대응하는 위치에 전기적으로 연결되는 단자부를 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 4에 있어서,
상기 제1가압부는,
단프라 시트에 형성된 상기 제1패턴의 피치에 대응하는 것을 특징으로 하는 포장재 제조장치. - 청구항 3에 있어서,
상기 제2롤러는,
외주면 상에 길이방향을 따라서 돌출되는 키가 구비된 회전축과,
상기 회전축에 선택적으로 복수개 결합되고, 내주면에 상기 키에 대응하는 키홈이 형성되며, 외주면에 제2패턴에 대응하도록 돌출된 제2가압부를 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 6에 있어서,
상기 제2롤러는,
상기 회전축 상에 결합된 복수개의 상기 제2가압부 사이의 간격이 상기 제2패턴의 피치에 대응하는 것을 특징으로 하는 포장재 제조장치. - 청구항 7에 있어서,
상기 제2롤러는,
상기 회전축 상에서 상기 제2가압부 사이에 결합되어 상기 제2패턴의 피치를 증가시키는 간격부재를 포함하는 것을 특징으로 하는 포장재 제조장치. - 청구항 1에 있어서,
상기 제1롤러 및 제2롤러는,
상기 베이스부 상에서 높이 조절이 가능하도록 구비되는 것을 특징으로 하는 포장재 제조장치. - 청구항 1에 있어서,
상기 제1롤러 및 제2롤러는,
각각 상기 제1패턴 또는 제2패턴의 가압패턴을 단프라 시트에 영구적으로 형성할 수 있도록 가열부를 포함하는 것을 특징으로 하는 포장재 제조장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020190000186A KR102202968B1 (ko) | 2019-01-02 | 2019-01-02 | 포장재 제조장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020190000186A KR102202968B1 (ko) | 2019-01-02 | 2019-01-02 | 포장재 제조장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20200084146A true KR20200084146A (ko) | 2020-07-10 |
| KR102202968B1 KR102202968B1 (ko) | 2021-01-14 |
Family
ID=71604089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190000186A Active KR102202968B1 (ko) | 2019-01-02 | 2019-01-02 | 포장재 제조장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR102202968B1 (ko) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09314661A (ja) * | 1996-05-27 | 1997-12-09 | Furukawa Electric Co Ltd:The | エンボスシートの製造方法およびこれを用いたパイプカバー |
| JP2003094125A (ja) * | 2001-09-25 | 2003-04-02 | Takao Nishifuji | 凸起付与装置および生産物 |
| KR20070056009A (ko) * | 2007-03-16 | 2007-05-31 | 주식회사 엘지화학 | 천연원목의 외관 및 질감을 가진 합성목재판 패널의제조방법 및 제조장치 |
| KR100876666B1 (ko) * | 2008-04-04 | 2009-01-07 | (주)조은포장 | 포장박스용 착색 골판지 및 그 인쇄장치 |
| KR20100099796A (ko) * | 2009-03-04 | 2010-09-15 | 앤엘단프라주식회사 | 절곡 가능한 플라스틱 골판지를 제조하기 위한 장치 |
-
2019
- 2019-01-02 KR KR1020190000186A patent/KR102202968B1/ko active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09314661A (ja) * | 1996-05-27 | 1997-12-09 | Furukawa Electric Co Ltd:The | エンボスシートの製造方法およびこれを用いたパイプカバー |
| JP2003094125A (ja) * | 2001-09-25 | 2003-04-02 | Takao Nishifuji | 凸起付与装置および生産物 |
| KR20070056009A (ko) * | 2007-03-16 | 2007-05-31 | 주식회사 엘지화학 | 천연원목의 외관 및 질감을 가진 합성목재판 패널의제조방법 및 제조장치 |
| KR100876666B1 (ko) * | 2008-04-04 | 2009-01-07 | (주)조은포장 | 포장박스용 착색 골판지 및 그 인쇄장치 |
| KR20100099796A (ko) * | 2009-03-04 | 2010-09-15 | 앤엘단프라주식회사 | 절곡 가능한 플라스틱 골판지를 제조하기 위한 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102202968B1 (ko) | 2021-01-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US3563445A (en) | Plastic tray structures | |
| KR20000053701A (ko) | 단열 용기 및 이의 제조장치 | |
| US20170087878A1 (en) | Corrugated-board machine | |
| JP6335391B2 (ja) | 平面媒体搬送システムのための吸引ボックス及びこのようなシステムを備えた印刷機 | |
| KR101419714B1 (ko) | 골판지 인쇄기용 급지 롤러 | |
| KR101361046B1 (ko) | 상자용 도색 및 표기장치 | |
| KR102202968B1 (ko) | 포장재 제조장치 | |
| KR101110726B1 (ko) | 골판지 와프현상을 방지하기 위한 반적기 | |
| CN212711817U (zh) | 一种印刷机的纸板上料装置 | |
| CN217435256U (zh) | 用于包装材料制造系统的印刷单元 | |
| CN110092227A (zh) | 一种包装装潢印刷品生产用收卷装置 | |
| CN217597930U (zh) | 一种纸箱加工用的输送装置 | |
| KR20200004547A (ko) | 스프링 롤 제조장치 | |
| CN220056891U (zh) | 一种皮革冲孔装置 | |
| KR101856092B1 (ko) | 포장박스용 골판지 원단 유입간격 조절장치 | |
| US1065639A (en) | Corrugated cardboard for packing purposes. | |
| FI57562B (fi) | Apparat foer invikning och tilltryckning av aendarna av ett runt en pappersrulle lagt rullomslag | |
| US3053130A (en) | Chain tool carrier with longitudinally overlapping cutters | |
| JPH06134898A (ja) | 容器及びその製造方法並びに製造装置 | |
| CN215096381U (zh) | 一种具有防止印刷纸受潮功能的印刷机 | |
| US20090290969A1 (en) | Rotary lifting table | |
| KR0138705B1 (ko) | 종이를 이용한 고강도의 충격흡수재 성형장치 및 그 방법 | |
| JP2604527B2 (ja) | 段ボール製緩衝材の製造装置 | |
| KR0138708B1 (ko) | 종이를 이용한 고강도의 완충시이트 성형장치 및 그 방법 | |
| KR100281170B1 (ko) | 포장재의 제조방법 및 그 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 6 |