KR790001044B1 - 자동플랜지의 꾸부림 가공장치 - Google Patents
자동플랜지의 꾸부림 가공장치 Download PDFInfo
- Publication number
- KR790001044B1 KR790001044B1 KR7403399A KR740003399A KR790001044B1 KR 790001044 B1 KR790001044 B1 KR 790001044B1 KR 7403399 A KR7403399 A KR 7403399A KR 740003399 A KR740003399 A KR 740003399A KR 790001044 B1 KR790001044 B1 KR 790001044B1
- Authority
- KR
- South Korea
- Prior art keywords
- workpiece
- moving
- view
- frame
- electromagnet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000011084 recovery Methods 0.000 claims description 5
- 238000003754 machining Methods 0.000 claims description 2
- 238000000034 method Methods 0.000 abstract description 3
- 229910000746 Structural steel Inorganic materials 0.000 abstract 1
- 238000005452 bending Methods 0.000 abstract 1
- 229910000831 Steel Inorganic materials 0.000 description 4
- 239000010959 steel Substances 0.000 description 4
- 239000002184 metal Substances 0.000 description 3
- 239000000463 material Substances 0.000 description 2
- 238000001179 sorption measurement Methods 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000005347 demagnetization Effects 0.000 description 1
- 238000007730 finishing process Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
Images




Landscapes
- Specific Conveyance Elements (AREA)
Abstract
내용 없음.
Description
제1도는 (a)는 본 발명에 의한 자동플랜지의 꾸부림 장치의 가장 적합한 일실시예의 정면도.
제1도는 (b)는 그 측면도.
제2도는 피가공재의 면을 맞추기 위한 장치의 정면도.
제3도는 그 측면도.
제4도는 반송장치의 정면도.
제5도는 그 측면도.
제6도는 반송장치의 공통블록의 정면도.
제7도는 위치 결정장치의 정면도.
제8도는 그 평면도.
제9도는 회수장치의 정면도.
제10도는 그 측면도.
본 발명은 자동플랜지의 꾸부림 가공장치, 특히 강철구조의 재료로 된 앨보우 판금성형 가공의 신규한 장치에 관한 것이다.
종래 이와같은 강철구조 재료인 앨보우 판금성형가공은, 푸레스내에 피가공재(被加工材)를 한장씩 지브 기중기(Jib craine)등의 운반장치를 사용해서 반입하여 위치결정을 하고 푸레스 가공하여 회수하는 일련의 공정을 수동으로 조작하므로 2인 이상의 작업원이 필요하게 되어, 재조작 회부가 많아 능률이 낮은 것이었다.
또 수동으로 위치결정을 하므로 고도의 플랜지가공 정도(精度)를 얻는 것이 어려우며, 또 안전성이 좋지 않은 등의 결점이 있었다. 본 발명은 종래의 이러한 결점을 제거하고, 안전성을 높이며, 고정도(高精度)이고 또한 고능률로 무인화(無人化)된 자동플랜지의 꾸부림 가공장치를 제공하려고 하는데 있다.
본 발명 장치에 의하면, 쌓아올려진 복수의 이형(異型)앨보우를 자동적으로 면 맞춤을 한 후, 자동시동에 의해 반입, 위치결정, 꾸부림, 반출, 쌓아올리기, 회수의 제동작을 연속적으로 또한 자동적으로 반복하여 전공정의 처리를 완료하여 정지하는 것이 가능한 무인식의 완전자동 플랜지 꾸부림 가공을 행할 수 있는 것이다. 다음에 본 발명을 침부도면에 예시한 그 적합한 실시예에 대하여 설명한다.
제1도(a)(b)에 표시한 자동플랜지 꾸부림 장치는, 피가공재의 면 맞춤장치(A), 반송장치(B), 위치결정장치(C), 푸레스(D), 회수장치(E)의 요소로 구성한다.
제2도 (정면도) 및 제3도 (측면도)에 표시한 피가공재의 면 맞춤장치(A)는, 베이스(1)위의 2개의 직립주(直立株)(2), L형틀(3) 및 유압실린더(4)로 된다.
직립주(2)와 L형틀(3)은 핀(5)으로 결합하고, 실린더(4)는 베이스(1)와 L형틀(3)을 각각 핀(6)(7)로 결합한다.
L형틀(3)위에 쌓아 올려진 피가공재(8)는 유압실린더(4)의 작동으로 2점 쇄선과 같이 경사시켜서 아래쪽으로 미끄러져, 플랜지면이 L형틀(3)의 스톱퍼(3")에 닿아서 면 맞춤을 할 수 있게 되어 있다. 면 맞춤 완료후, 유압실린더(4)의 작동에 의해 L형틀(3)은 수평으로 되돌아 오게 되어 있다.
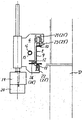
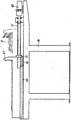
(3")는 L형틀(3)에 부착된 피가공재(8)의 받침대이다. 반송장치(B)는 제4도에 그 정면, 제5도에 측면도를 표시하고, 제6도는 그 공통블록 정면도를 표시한다.
이 반송장치(B)는 트롤리궤도(F), 트롤리(G), 구동계(驅動系)유압모우터(13) 및 스크류선(16)으로 구성한다.
궤도 프레임(9)은 푸레스본체(D)전면 위쪽에 위치하여, 플랜지 몇 맞춤장치(A), 회수장치(E)사이에 설치하고, 상하의 수직레일(10)(11)과 전방의 수평레일(12)을 구비한다.
궤도의 일단에 유압모우터(13)를, 타단에 축수(14)를 착설하고, 트롤리(G)의 너트(15)를 개재하여 스크류축(16)으로 연결하여 유압모우터(13)의 회전으로 트롤리(G)는 이동할 수 있다.
트롤리 본체에는 4개의 수직차륜(21)(21')(22)(22')과 수평차륜(23)(23')(24)(24')이 있고 트롤리 본체의 중앙에 유압실린더(17)를, 그 양측에 안내로드(18)(18')를 각각 공통블록(19)에 부착되고 있다. 공통블록(19)의 하면에 전자석(20)을 장착하여 피가공재(8) 또는 가공재(8)를 1매씩 흡착이동할 수 있다.
제7도는 위치결정장치(C)의 정면도이고 제8도는 제7도의 평면도를 표시한다.
이 위치결정장치(C)는 고정테이블(25), 이동테이블(H)의 요소로 구성한다.
고정테이블(25)의 푸레스본체(D)전면에 위치하여 테이블 상면은 푸레스베드(D')상면과 동일면에 있다.
테이블 상면에 유압모우터(26)를 배치하여 그 좌우대칭으로 스크류축(27)(27')을 착설한다.
스크류축(27)(27')은 고정테이블(25) 및 푸레스베드(D')에 축수(28)(28')(29)(29')로 지지하고, 유압모우터축(26)의 스프로킷(30)(30')과 스크류축(27)(27')측의 스프로킷(31)(31')을 전달(傳達)체인 (32)(32')으로 연결하여 회전력을 전달하고, 이동테이블(H)의 너트(33)(33')와 결합한다.
이동테으블(H)은 고정테이블(25) 및 푸레스베드(D') 위를 이동하고, 받침목(34), 받침틀(35), 위치결정 스톱퍼(36), 마그네트실린더(37), 프레임(38)의 요소로 되어 있다.
받침틀(35)은 받침목(34)상면에 고정된 받침틀(35) 상면에는 피가공재(8)의 위치 결정 스톱퍼(36)를 장착하여 프랜지의 크기에 대응하는 위치에 유압모우터(39)로 스크류축(40)을 회전해서 이동할 수 있다. 받침틀(35)전면에 프레임(38)을 고정한다.
그 중앙에 유압실린더(41)를 수평으로 고정하고, 실린더 피스톤(42)에는 전자석(37)을 장착한다.
전자석(37)의 흡착면은 프레임(38)상면과 동일면이다. 전자석(37)의 베이스(43)는 프레임(38)내의 미끄럼쇠(guide shoe)(44)을 접동하여 유압실린더(41)의 작동에 의해서 수평운동을 할 수 있게 되어 있다.
트롤리(G)로 프레임(38) 위에 얹혀진 피가공재(8)는 전자석(37)으로 흡착하고 유압실린더(41)의 작동으로 피가공재(8)의 프랜지면을 위치 결정스톱퍼(36)에 대고 위치결정을 할 수 있다.
이동테이블(H) 위의 위치 결정된 피가공재(8)는 스크류(27)의 회전에 의해 이동하며 압형(押型)(45)과 받침틀(35)의 중심이 일치될 때까지 이동하여 자동 정지한다.
자동정지와 동시에 압형(45)은 하강하여 피가공재(8)에 닿기 직전에 탈자(脫磁)를 하고 흡착상태를 풀고 피가공재(8)는 가공된다. 압형(45)의 상승에 따라 가공재(8)는 중력(動)으로 이동테이블(H)의 프레임(38)상면에 접면(接面)한다.
재차 전자석(37)으로 흡착하고, 스크류(27)(27')의 역회전에 의해 프레스(D)에서 떨어저 원점까지 이동하여 자동 정지한다. 정지와 동시에 탈자(脫磁)를 하고 흡착상태를 해방한다.
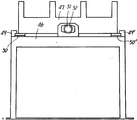
제9도는 회수장치(E)의 정면도이고, 제10도는 제9도의 측면도를 표시한다.
이 회수장치(E)는 가대(架臺)(46), 이동틀(47) 및 유압모우터(48)로 구성한다.
가대(46)상면의 양측에 가이드(49)(49')와 접동판(50)(50')을 배치하고 이동틀(47)을 설치한다.
가대(46)위에는 유압모우터(48), 스크류축(51)으로 되는 구동계가 있고, 이동틀(47)에 부착된 너트(52)에 결합된다.
가공재(8')가 1매 회수될때마다 유압모우터(48)는 1회전하여 이동틀(47)의 단속이동을 하여 가공재(8')를 정연하게 쌓아 올려 회수를 할 수 있게 되어 있다.
이상 본 발명을 첨부 도면에 예시한 가장 적합한 실시예에 대하여 상술하였으나, 본 발명은 이런 특정의 실시예에 한정되는 것은 아니며 본 발명의 정신을 일탈(逸脫)하지 않고 많은 변화 변형을 할 수 있음을 물론이다.
Claims (1)
- 직립주에 장착된 L형틀과 이 L형틀을 수평위치에서 경사위치로 움직여 이 위에 쌓아 올려진 복수매의 피가공재의 면 맞춤을 하는 유압실린더가 있는 면 맞춤장치와, 이와 같이 면 맞춤된 피가공재를 상부에서 1매씩 지탱하는 전자석과 이 전자석을 장치한 공통블록을 안내하여 이동시키는 트롤리(Trolley)궤도 및 구동장치를 구비한 반송장치와, 푸레스 본체 전면에 배설한 고정테이블과 이 고정테이블에 대하여 가동(可動)할 수 있으며 상기 반송장치에 의해 푸레스 위에 반송되어온 피가공재를 올려 놓고 푸레스에 대하여 위치결정을 할 수 있는 이동테이블을 구비한 위치결정장치와, 상기 푸레스로 가공된 가공재가 1매씩 회수될때마다 단속적으로 이동하여 가공재를 정연하게 쌓아 올리는 이동틀을 구비한 회수장치를 포함하여서 되는 자동플랜지의 꾸부림 가공장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR7403399A KR790001044B1 (ko) | 1974-08-23 | 1974-08-23 | 자동플랜지의 꾸부림 가공장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR7403399A KR790001044B1 (ko) | 1974-08-23 | 1974-08-23 | 자동플랜지의 꾸부림 가공장치 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR790001044B1 true KR790001044B1 (ko) | 1979-08-22 |
Family
ID=19200416
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR7403399A Expired KR790001044B1 (ko) | 1974-08-23 | 1974-08-23 | 자동플랜지의 꾸부림 가공장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR790001044B1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117428081A (zh) * | 2023-12-20 | 2024-01-23 | 陕西宝昱科技工业股份有限公司 | 一种电解铜箔生产用折弯装置及其定位组件 |
-
1974
- 1974-08-23 KR KR7403399A patent/KR790001044B1/ko not_active Expired
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117428081A (zh) * | 2023-12-20 | 2024-01-23 | 陕西宝昱科技工业股份有限公司 | 一种电解铜箔生产用折弯装置及其定位组件 |
| CN117428081B (zh) * | 2023-12-20 | 2024-03-22 | 陕西宝昱科技工业股份有限公司 | 一种电解铜箔生产用折弯装置及其定位组件 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN207840265U (zh) | 一种切割设备 | |
| CN214878320U (zh) | 用于活塞环修口机的推料装置 | |
| CN112621055B (zh) | 一种新能源汽车轮毂制造加工方法 | |
| CN208413229U (zh) | 一种产品与料盒分离机 | |
| CN105945286A (zh) | 一种自动送料装置 | |
| CN219015279U (zh) | 电机定子电芯的双通道检测系统 | |
| CN215120486U (zh) | 叠片设备的结构 | |
| CN212314941U (zh) | 一种五轴联动的自动编组装置 | |
| CN219880976U (zh) | 一种钢圈翘曲整形机 | |
| CN221018362U (zh) | 冲压机用半自动上料装置 | |
| JPH0557355A (ja) | 板材折曲げ加工装置 | |
| CN207888338U (zh) | 一种电机轴承抛光机 | |
| CN205290371U (zh) | 一条电饭锅专用生产线 | |
| CN212019996U (zh) | 一种焊接件坡口切割打磨一体机 | |
| CN115446219A (zh) | 一种数控车床自动送料装置及使用方法 | |
| JPH08197388A (ja) | クランプ装置およびそのクランプ装置を用いた搬送装置 | |
| JPH08141793A (ja) | ロータリテーブルを有する多頭式液圧プレス装置 | |
| CN223946657U (zh) | 五金冲压上料机 | |
| JPS63299826A (ja) | 板材の原点位置決め装置 | |
| CN221211911U (zh) | 保温材料冲裁机 | |
| CN222176664U (zh) | 一种用于电机轴、轴套与机壳的压装装置 | |
| CN223981047U (zh) | 一种金属制品的冲孔装置 | |
| CN116851939B (zh) | 一种油箱外体自动抓取切角设备 | |
| CN111168712A (zh) | 一种5g通讯产品的翻转浮动夹持机构 | |
| CN111711328A (zh) | 一种具有自动安装电机轴承设备 |