RU2007253C1 - Смесь для изготовления литейных керамических стержней - Google Patents
Смесь для изготовления литейных керамических стержней Download PDFInfo
- Publication number
- RU2007253C1 RU2007253C1 SU4916415A RU2007253C1 RU 2007253 C1 RU2007253 C1 RU 2007253C1 SU 4916415 A SU4916415 A SU 4916415A RU 2007253 C1 RU2007253 C1 RU 2007253C1
- Authority
- RU
- Russia
- Prior art keywords
- paraffin
- cores
- rods
- organic
- sand
- Prior art date
Links
- 238000005266 casting Methods 0.000 title claims abstract description 7
- 239000000919 ceramic Substances 0.000 title claims description 7
- 239000004576 sand Substances 0.000 title abstract 3
- 239000012188 paraffin wax Substances 0.000 claims abstract description 16
- 239000004014 plasticizer Substances 0.000 claims abstract description 10
- 229920001971 elastomer Polymers 0.000 claims abstract description 9
- 239000005060 rubber Substances 0.000 claims abstract description 9
- 239000000945 filler Substances 0.000 claims abstract description 7
- 239000002344 surface layer Substances 0.000 claims abstract description 6
- 230000007547 defect Effects 0.000 claims abstract description 5
- 238000004519 manufacturing process Methods 0.000 claims abstract description 3
- 239000000203 mixture Substances 0.000 claims description 27
- 229920002379 silicone rubber Polymers 0.000 claims description 3
- 239000004945 silicone rubber Substances 0.000 claims description 3
- 230000015572 biosynthetic process Effects 0.000 abstract description 4
- 238000001816 cooling Methods 0.000 abstract description 3
- 239000010410 layer Substances 0.000 abstract description 3
- 230000000694 effects Effects 0.000 abstract description 2
- 239000003795 chemical substances by application Substances 0.000 abstract 1
- 230000008030 elimination Effects 0.000 abstract 1
- 238000003379 elimination reaction Methods 0.000 abstract 1
- 239000000155 melt Substances 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 206010042674 Swelling Diseases 0.000 description 6
- 230000008961 swelling Effects 0.000 description 6
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 3
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 3
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 3
- 230000007423 decrease Effects 0.000 description 3
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 3
- 239000004698 Polyethylene Substances 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- 230000002950 deficient Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000005495 investment casting Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 229920000573 polyethylene Polymers 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- 239000010453 quartz Substances 0.000 description 2
- 239000011265 semifinished product Substances 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 229920001169 thermoplastic Polymers 0.000 description 2
- 239000004416 thermosoftening plastic Substances 0.000 description 2
- WRIDQFICGBMAFQ-UHFFFAOYSA-N (E)-8-Octadecenoic acid Natural products CCCCCCCCCC=CCCCCCCC(O)=O WRIDQFICGBMAFQ-UHFFFAOYSA-N 0.000 description 1
- LQJBNNIYVWPHFW-UHFFFAOYSA-N 20:1omega9c fatty acid Natural products CCCCCCCCCCC=CCCCCCCCC(O)=O LQJBNNIYVWPHFW-UHFFFAOYSA-N 0.000 description 1
- QSBYPNXLFMSGKH-UHFFFAOYSA-N 9-Heptadecensaeure Natural products CCCCCCCC=CCCCCCCCC(O)=O QSBYPNXLFMSGKH-UHFFFAOYSA-N 0.000 description 1
- 239000006057 Non-nutritive feed additive Substances 0.000 description 1
- 239000005642 Oleic acid Substances 0.000 description 1
- ZQPPMHVWECSIRJ-UHFFFAOYSA-N Oleic acid Natural products CCCCCCCCC=CCCCCCCCC(O)=O ZQPPMHVWECSIRJ-UHFFFAOYSA-N 0.000 description 1
- 239000005662 Paraffin oil Substances 0.000 description 1
- 235000008331 Pinus X rigitaeda Nutrition 0.000 description 1
- 235000011613 Pinus brutia Nutrition 0.000 description 1
- 241000018646 Pinus brutia Species 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 238000000137 annealing Methods 0.000 description 1
- 239000006121 base glass Substances 0.000 description 1
- 235000013871 bee wax Nutrition 0.000 description 1
- 239000012166 beeswax Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- QXJSBBXBKPUZAA-UHFFFAOYSA-N isooleic acid Natural products CCCCCCCC=CCCCCCCCCC(O)=O QXJSBBXBKPUZAA-UHFFFAOYSA-N 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000011089 mechanical engineering Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- ZQPPMHVWECSIRJ-KTKRTIGZSA-N oleic acid Chemical compound CCCCCCCC\C=C/CCCCCCCC(O)=O ZQPPMHVWECSIRJ-KTKRTIGZSA-N 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 1
- 229910010271 silicon carbide Inorganic materials 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000011179 visual inspection Methods 0.000 description 1
- 229910052845 zircon Inorganic materials 0.000 description 1
- GFQYVLUOOAAOGM-UHFFFAOYSA-N zirconium(iv) silicate Chemical compound [Zr+4].[O-][Si]([O-])([O-])[O-] GFQYVLUOOAAOGM-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Mold Materials And Core Materials (AREA)
Abstract
Изобретение относится к линейному производству, а именно, к составам керамических стержней, оформляющих полости охлаждаемых лопаток газотурбинных двигателей из жаропрочных сплавов. Сущность: для повышения качества поверхности стержней с органическим пластификатором на основе парафина за счет практического устранения дефекта газовых вздутий на поверхности стержней и пузырей в приповерхностном слое, при сохранении высокой линейной способности смесь содержит, мас. % : огнеупорный наполнитель 70-88,2, органический пластификатор 11,7-24, низкомолекулярный кремнийорганический каучук 0,1-6. Благодаря совместному содержанию в стержневой смеси органического пластификатора на основе парафина и низкомолекулярного кремнийорганического каучука происходит его частичное растворение в расплавленном парафине и при охлаждении - в выделении его на границах зерен закристаллизовавшегося парафина с образованием тонких прочно удерживаемых слоев. Брак стержней по дефекту "пузыри" и "вздутия" (по поверхности) снижен с 25-28% до 0,8-1,3% . 2 табл.
Description
Изобретение относится к литейному производству, а именно к составам керамических стержней, оформляющих полости в охлаждаемых лопатках газотурбинных двигателей из жаропрочных сплавов.
Известны смеси для литейных керамических стержней из термопластичных композиций, содержащих огнеупорный наполнитель и в качестве пластификатора парафинополиэтиленовый сплав. Кроме того, смеси могут дополнительно содержать пчелиный воск, олеиновую кислоту и др, (Д. И. Абрамсон. Керамика для авиационных изделий. Оборонгиз, 1963, с. 190-202).
Указанные смеси требуют нагрева до 160-180оС, однако, при этом из системы удаляются низколетучие компоненты пластификатора, что отрицательно влияет на литейные свойства шликера и не позволяет получать стержни сложной конфигурации. Кроме того, наблюдаются дефекты в виде газовых пузырей и вздутий.
Наиболее близкой к предложенной по технической сущности и достигаемому результату является смесь огнеупорного наполнителя с пластификатором на основе парафина и технологической добавкой (Литье по выплавляемым моделям. Под ред. Я. И. Шкленникова и В. А. Озерова, М. , Машиностроение, 1984, с. 242-243) при следующем соотношении компонентов, мас. % :
непрозрачное квар- цевое стекло 80-82 парафин 16,5-18,38 полиэтилен 0,9-1,0 канифоль 0,65-0,72.
непрозрачное квар- цевое стекло 80-82 парафин 16,5-18,38 полиэтилен 0,9-1,0 канифоль 0,65-0,72.
Введение технологической добавки в виде канифоли в смесь снижает температуру запрессовки до 75-85оС, устраняет необходимость смазывания пресс-форм, прессового стакана и пуансона. Смесь указанного состава обеспечивает высокую литейную способность, что выражается в улучшенной заполняемости стержневых пресс-форм.
Однако она обладает существенным недостатком - затрудненным удалением воздушных включений в процессе прессования, что приводит к образованию пузырей в приповерхностном слое, а также вздутий округлой формы на поверхности стержней размером более 0,2 мм. Вздутия образуются как после извлечения стержней из пресс-формы, так и при их хранении и последующего отжига. Стержни с дефектом по вздутиям не подлежат ремонту и являются браком. Наличие воздушных включений в приповерхностном слое приводит к браку стержней при их зачистке.
Для облегчения выхода воздуха из пресс-формы в ней обычно предусматривают специальные воздушные каналы, однако, в случае смесей с парафиновым пластификатором, содержащим особенно много воздушных включений, не происходит полного удаления воздуха из полуфабриката.
Механизм образования вздутий на поверхности стержней и пузырей в приповерхностном слое можно представить следующим образом.
В объеме смеси практически всегда присутствуют пузырьки воздуха большего или меньшего размера. Эти пузырьки самопроизвольно из смеси не выходят, кроме этого захват воздуха смесью происходит в процессе заполнения пресс-формы, а при этом воздух из пресс-формы частично удаляется через воздушные каналы.
После заполнения пресс-формы начинается образование твердой корки (слоя) на поверхности контакта смеси со стенками формы, которая по мере увеличения толщины и уменьшения ее температуры становится практически непроницаемой для воздуха. В этом время во внутренних элементах объема прессовки масса остается в жидком состоянии и воспринимает сжимающее усилие от пресса, передаваемое на газовые включения, располагающиеся в основном в приповерхностном слое. Чем дольше остается смесь в жидком состоянии и чем продолжительнее действующее давление, тем с большим усилием газовое давление стремится разжаться при снятии давления, причем, чем больше воздуха, тем больше усилие его сжатия и давление на приповерхностную корку изнутри. Наряду с этим, в процессе охлаждения прессовки воздух уменьшается в объеме, что частично компенсирует его давление на приповерхностную корку изнутри. При достаточно тонкой приповерхностной корке вздутия на поверхности стержней образуются в процессе их хранения, в случае относительно толстой корки - при последующем нагреве без внешнего давления, когда происходит ее размягчение.
Цель изобретения - повышение качества поверхности стержней за счет устранения дефекта газовых вздутий на поверхности стержней.
Для достижения поставленной цели смесь для изготовления керамических стержней, включающая огнеупорный наполнитель и органический пластификатор на основе парафина, дополнительно содержит низкомолекулярный кремнийорганический каучук при следующем соотношении ингредиентов, мас. % :
огнеупорный напол- нитель 70-88,2
органический плас-
тификатор на осно- ве парафина 11,7-24
низкомолекулярный
кремнийорганичес- кий каучук 0,1-6.
огнеупорный напол- нитель 70-88,2
органический плас-
тификатор на осно- ве парафина 11,7-24
низкомолекулярный
кремнийорганичес- кий каучук 0,1-6.
В отличие от известных источников в предложенной смеси низкомолекулярные кремнийорганические каучуки используются в качестве частично растворимых в расплавленном парафине компонентов, которые при охлаждении последнего выделяются по границам зерен закристаллизовавшегося парафина, обеспечивают их подвижность, что позволяет в процессе прессования эффективно удалять воздушные включения из полуфабрикатов по механизму перераспределения массы и заполнения пространства пор.
В заявленной смеси используемый кремнийорганический низкомолекулярный каучук взаимодействует с парафиносодержащим пластификатором так, что имеет место частично растворение каучука в расплавленном парафине и при последующем охлаждении в выделении его на границах зерен закристаллизовавшегося парафина с образованием тонких, прочно удерживаемых слоев. Образующаяся сложная структура в прессовке обеспечивает благоприятные условия для выхода воздуха из нее.
П р и м е р. В лабораторных условиях готовили смеси исследуемых составов и смесь по прототипу. Для этого использованы следующие материалы:
электрокорунд белый, марки 24А ОСТ 2МТ 71-78
глинозем технический,
марки Г-00, ГН-1, ГН-2, ГК ГОСТ 8912-87
кварц молотый
пылевидный, марки А, В ГОСТ 9077-82
карбид кремния 64С ГОСТ 3647-80
циркон марки КЦП ОСТ 48-82-74
непрозрачное квар-
цевое стекло НКС ТУ 21-55-52-80
канифоль сосно- вая ГОСТ 19113-73
паpафин нефтяной,
марки П1, П2 ГОСТ 13577-71
низкомолекулярный
кремнийорганичес-
кий каучук, марки
СКТН-А, -Б, -В, -Г ГОСТ 13835-73.
электрокорунд белый, марки 24А ОСТ 2МТ 71-78
глинозем технический,
марки Г-00, ГН-1, ГН-2, ГК ГОСТ 8912-87
кварц молотый
пылевидный, марки А, В ГОСТ 9077-82
карбид кремния 64С ГОСТ 3647-80
циркон марки КЦП ОСТ 48-82-74
непрозрачное квар-
цевое стекло НКС ТУ 21-55-52-80
канифоль сосно- вая ГОСТ 19113-73
паpафин нефтяной,
марки П1, П2 ГОСТ 13577-71
низкомолекулярный
кремнийорганичес-
кий каучук, марки
СКТН-А, -Б, -В, -Г ГОСТ 13835-73.
Составы приготовленных смесей приведены в табл. 1.
Исследуемые смеси и смесь по прототипу приготавливали и формовали стержни для литья охлаждаемых лопаток ГТД по общепринятой термопластичной технологии.
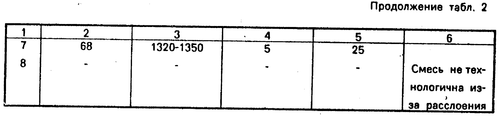
Стержни длиной до 150 мм обжигали в засыпке из глинозема при 1320-1350оС в течение 8-10 ч. Составные поверхности стержней оценивали при визуальном контроле.
Результаты определения приведены в табл. 2.
Анализ результатов выхода годного показывает, что предложенная смесь обеспечивает значительное снижение брака стержней сложной конфигурации по пузырям и вздутиям.
При завышенном содержании низкомолекулярного кремнийорганического каучука наблюдается недопустимое расслаивание смеси на органическую и неорганическую составляющие в процессе приготовления и формования, а при занижении, действие добавки каучука незначительно. (56) Абрамсон Д. И. Керамика для авиационных изделий. Оборонгиз. 1963, с. 190-202.
Литье по выплавляемым моделям. Под ред. Я. И. Шкленника и В. А. Озерова. Машиностроение, 1984, с. 242-243.
Claims (1)
- СМЕСЬ ДЛЯ ИЗГОТОВЛЕНИЯ ЛИТЕЙНЫХ КЕРАМИЧЕСКИХ СТЕРЖНЕЙ, включающая огнеупорный наполнитель и органический пластификатор на основе парафина, отличающаяся тем, что, с целью повышения качества поверхности стержней за счет устранения дефекта газовых вздутий на поверхности стержней и пузырей в поверхностном слое, она дополнительно содержит низкомолекулярный кремнийорганический каучук при следующем соотношении компонентов, мас. % :
Огнеупорный наполнитель 70,0 - 88,2
Органический пластификатор на основе парафина 11,7 - 24,0
Низкомолекулярный кремнийорганический каучук 0,1 - 6,0
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU4916415 RU2007253C1 (ru) | 1991-01-14 | 1991-01-14 | Смесь для изготовления литейных керамических стержней |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SU4916415 RU2007253C1 (ru) | 1991-01-14 | 1991-01-14 | Смесь для изготовления литейных керамических стержней |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2007253C1 true RU2007253C1 (ru) | 1994-02-15 |
Family
ID=21563427
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| SU4916415 RU2007253C1 (ru) | 1991-01-14 | 1991-01-14 | Смесь для изготовления литейных керамических стержней |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2007253C1 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2132760C1 (ru) * | 1998-04-07 | 1999-07-10 | Челябинский государственный технический университет | Смесь для изготовления литейных керамических стержней |
-
1991
- 1991-01-14 RU SU4916415 patent/RU2007253C1/ru active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2132760C1 (ru) * | 1998-04-07 | 1999-07-10 | Челябинский государственный технический университет | Смесь для изготовления литейных керамических стержней |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CH618361A5 (ru) | ||
| Karimian et al. | Effect of pattern coating thickness on characteristics of lost foam Al–Si–Cu alloy casting | |
| US4139393A (en) | Ceramic core for use in making molds and dies | |
| JPH0824996B2 (ja) | 水溶性中子及びその製造方法 | |
| CN1298456C (zh) | 制造铸件的方法,型砂及其实施此方法的应用 | |
| SU1435374A1 (ru) | Керамическа смесь дл изготовлени литейных стержней | |
| US9764377B2 (en) | Method for the production of core sand and/or molding sand for casting purposes | |
| RU2793659C1 (ru) | Смесь для изготовления литейных форм и стержней | |
| RU2096128C1 (ru) | Способ изготовления биметаллического режущего инструмента | |
| EP0140682A1 (en) | A method for producing a ceramic article | |
| RU2713049C1 (ru) | Способ изготовления керамических плавильных тиглей | |
| JP2002194456A (ja) | 大型肉厚の金属−セラミックス複合材料の製造方法 | |
| SU1242286A1 (ru) | Смесь дл изготовлени гипсовых литейных форм по выплавл емым модел м | |
| JPH09192777A (ja) | 石膏鋳型 | |
| RU2284974C1 (ru) | Способ изготовления муллитокорундовых огнеупорных изделий | |
| US2247318A (en) | Method of casting refractory blocks | |
| CN121669853B (zh) | 一种船舶轮机叶片的铸造工艺 | |
| RU2763647C1 (ru) | Способ формования заготовок огнеупорных керамических изделий | |
| CN117964335B (zh) | Azs电熔砖砂型结合剂及采用其制备的砂型和砂型的制备方法 | |
| SU1685589A1 (ru) | Смесь дл изготовлени литейных форм и стержней | |
| RU2505376C1 (ru) | Способ изготовления форм для литья по выплавляемым моделям | |
| SU1337184A1 (ru) | Двухслойное покрытие дл разовых литейных форм | |
| SU381457A1 (ru) | Способ изготовления литейных форм и стержней | |
| SU1475758A1 (ru) | Смесь дл изготовлени литейных форм по выплавл емым модел м | |
| RU1789319C (ru) | Смесь дл изготовлени литейных форм и стержней |