RU2139149C1 - Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами - Google Patents
Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами Download PDFInfo
- Publication number
- RU2139149C1 RU2139149C1 RU97104614/12A RU97104614A RU2139149C1 RU 2139149 C1 RU2139149 C1 RU 2139149C1 RU 97104614/12 A RU97104614/12 A RU 97104614/12A RU 97104614 A RU97104614 A RU 97104614A RU 2139149 C1 RU2139149 C1 RU 2139149C1
- Authority
- RU
- Russia
- Prior art keywords
- coating
- pipes
- vessels
- internal surfaces
- pipe
- Prior art date
Links
- 238000000576 coating method Methods 0.000 title claims abstract description 25
- 239000011248 coating agent Substances 0.000 title claims abstract description 20
- 229920003023 plastic Polymers 0.000 title claims abstract description 16
- 239000004033 plastic Substances 0.000 title claims abstract description 16
- 238000000034 method Methods 0.000 title claims abstract description 9
- 238000005086 pumping Methods 0.000 claims abstract description 4
- 239000000463 material Substances 0.000 abstract description 4
- 239000006185 dispersion Substances 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 239000000725 suspension Substances 0.000 abstract 1
- 238000009434 installation Methods 0.000 description 5
- 239000000843 powder Substances 0.000 description 4
- 239000002184 metal Substances 0.000 description 2
- 239000010425 asbestos Substances 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 229920002313 fluoropolymer Polymers 0.000 description 1
- 238000005469 granulation Methods 0.000 description 1
- 230000003179 granulation Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 210000002445 nipple Anatomy 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 238000009428 plumbing Methods 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229910052895 riebeckite Inorganic materials 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
Images
Landscapes
- Coating Apparatus (AREA)
Abstract
Изобретение относится к способу покрытия пластмассами внутренних поверхностей и сосудов и может быть использовано в широком диапазоне от покрытия внутренних поверхностей труб и втулок до водопроводных и канализационных труб. Обрабатываемую поверхность устанавливают в горизонтальное положение, вращают и нагревают во время обработки. Порошкообразную пластмассу возвращают для создания взвешенного слоя и повторения процесса покрытия. Техническим результатом способа является более интенсивное вспыление порошковой массы и прокачка ее через обрабатываемый предмет в обоих направлениях с вращением последнего и возможность повторения процесса неоднократно, что обеспечивает более равномерное и надежное покрытие. 2 ил.
Description
Изобретение относиться к способу покрытия внутренних поверхностей труб, втулок и сосудов термореактивными порошкообразными пластмассами и может быть использовано в широком диапазоне от покрытия поверхностей металлических трубчатых конструкций и систем, металлических втулок и сосудов до водопроводных и канализационных труб.
Известен способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами, осуществляемый, как и заявляемый, путем создания взвешенного слоя и прокачивание его через внутреннюю поверхность, например описанный в работе Яковлева и др. "Получение покрытий из порошкообразных смол", Ленинград 1961 г. Ленинградский дом научно-технической пропаганды.
Но в указанной работе приведенная установка для покрытия труб имеет ряд недостатков, а именно:
1. Вертикальное расположение труб, что ограничивает длины обрабатываемых труб, т.е. не имеет универсальности и создает затруднения при обслуживании.
1. Вертикальное расположение труб, что ограничивает длины обрабатываемых труб, т.е. не имеет универсальности и создает затруднения при обслуживании.
2. При вертикальном расположении трубы не получается равномерного покрытия, так как взвешенный порошок имеет разную грануляцию (величину диаметра отдельной пылинки).
3. Порошок находится в емкостях, которые сообщаются с окружающим воздухом, а так как пластмассы гидроскопичны, то может меняться их влажность, что существенно влияет на качество покрытия.
4. При нагреве трубы в вертикальном положении расплавленная пластмасса будет стекать вниз и создавать неравномерное покрытие.
В данной заявке предлагается способ покрытия внутренних поверхностей труб и сосудов термоактивными пластмассами, осуществляется методом прокачки вспыленного (взвешенного) порошка пластмассы через обрабатываемую трубу сжатым воздухом.
Предлагаемый способ покрытия отличается от известного способа (1) расположением обрабатываемого предмета в горизонтальное положение, наличием симметрично расположенных двух баллонов с разделительными днищами - фильтрами, что дает возможность прокачивать взвешенную пластмассу неоднократно в обоих направлениях и таким образом наносить надежное многослойное покрытие. В предлагаемом способе предусмотрено вращение обрабатываемой трубы, а наличие турбины обеспечивает вращение воздушной струи с взвешенной пластмассой, что обеспечивает равномерность покрытия. Горизонтальное расположение обрабатываемой трубы и подвижность одного из баллонов дает возможность обрабатывать трубы в согнутом состоянии, т.е. в готовом виде, т.к. гнуть после покрытия нельзя - нарушится покрытие. Обогрев трубы может быть выбран различный, но по мнению автора проще осуществлять его пропусканием низковольтового электротока.
Принципиальная схема установки показана на фиг. 1. Установка состоит из двух баллонов 1 и 2, имеющих воздухопропускное днище 6. Баллоны в верхней части соединены между собой обрабатываемой трубой 3 через патрубки 16, краны 8, насадки 17, турбины 12 и узлы 13. В нижней части 7 баллоны соединены через двухходовой кран и вентиль 5, через трубопроводы 10 и 11 с системой сжатого воздуха. Обрабатываемая труба 3 имеет подогреватель 14, который может быть разным, от токов высокой частоты до газовой горелки, в зависимости от серийности и материала покрытия. Баллон 1 устанавливается стационарно и имеет загрузочный бункер 22 с шибером 23; баллон 2 может быть установлен и зафиксирован на расстоянии в зависимости от длины обрабатываемой трубы, для чего в воздушной цепи имеется гибкий шланг 9.
Работа установки происходит следующим образом: при подаче сжатого воздуха в полость 7 баллона 1, предварительно загруженная в верхнюю часть порошкообразная пластмасса взвешивается (вспыливается) и через патрубок 16, кран 8, турбину 12 проходит через обрабатываемую трубу 3, внутренние стенки которой покрывается пластмассой. При прохождении воздуха под давлением и взвешенного материала через турбины 12 последние получают вращательное движение, а следовательно, вращение получает обрабатываемая труба.
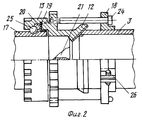
Конструкция узла вращения турбины 12 и установки трубы показана на фиг. 2.
Насадок 17 имеет дорожку для шариков 25. Гайка 13 и обойма 20 служат ответной частью для шариков. Между обоймой 20 и трубкой 12 устанавливается для герметичности манжета из фторопласта 19. Турбина 12 имеет внутри турбинные лопатки 21 и конусную часть, армированную асбестом для соединения с обрабатываемой трубой 3. Для крепления трубы 3 к турбине 12 служит хомут 18, который крепиться на трубе при помощи двух болтов и соединяет трубу и турбину болтами 24.
На фиг. 2 приведен вариант крепления обрабатываемых труб значительных диаметров. При небольших диаметрах крепление между турбиной и трубой через переходник может быть ниппельным или другой конструкции.
Это касается и системы вращения труб при помощи воздушной турбины. Может быть применено и вращение при помощи наружной передачи к узлу 12 от электромотора небольшой мощности и даже вручную оператором.
Система работает в замкнутом контуре и взвешенный слой не сообщается с наружным воздухом.
Claims (1)
- Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами путем создания взвешенного слоя порошкообразных пластмасс и прокачивания его через обрабатываемую поверхность, отличающийся тем, что обрабатываемую поверхность устанавливают в горизонтальное положение, вращают и нагревают во время обработки, а порошкообразную пластмассу возвращают для создания взвешенного слоя и повторения процесса покрытия.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU97104614/12A RU2139149C1 (ru) | 1997-03-26 | 1997-03-26 | Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU97104614/12A RU2139149C1 (ru) | 1997-03-26 | 1997-03-26 | Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU97104614A RU97104614A (ru) | 1999-03-10 |
| RU2139149C1 true RU2139149C1 (ru) | 1999-10-10 |
Family
ID=20191147
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU97104614/12A RU2139149C1 (ru) | 1997-03-26 | 1997-03-26 | Способ покрытия внутренних поверхностей труб и сосудов порошкообразными пластмассами |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2139149C1 (ru) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0381082A1 (de) * | 1989-01-31 | 1990-08-08 | Siemens Aktiengesellschaft | Verfahren zum Lackieren einer Baugruppe in einem Gehäuse |
-
1997
- 1997-03-26 RU RU97104614/12A patent/RU2139149C1/ru not_active IP Right Cessation
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0381082A1 (de) * | 1989-01-31 | 1990-08-08 | Siemens Aktiengesellschaft | Verfahren zum Lackieren einer Baugruppe in einem Gehäuse |
Non-Patent Citations (1)
| Title |
|---|
| Яковлев А.Д., Алексеева Б.А., Мулин Ю.А. Получение покрытий из порошкообразных смол во взвешенном слое. - Л.: Ленинградский дом научно-технической пропаганды, 1961, с. 13-15, рис.7. * |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7682655B1 (en) | Method and apparatus for lining pipes with environmentally compatible impervious membrane | |
| AU2008341023B2 (en) | Method for lining a pipe or elbow | |
| US20110244125A1 (en) | Method and apparatus for lining pipes with isocyanate and hydroxyl-amine resin based on castrol or soy oil | |
| CA2172715C (en) | Piping sanitising process | |
| NO336397B1 (no) | Rørbeleggingsapparat og fremgangsmåte | |
| US20020129767A1 (en) | Temperature controlled coating system | |
| FI66556B (fi) | Stoed- och foerskjutningsanordning foer verktyg avsett foer arete inne i roer | |
| EP1266107B1 (en) | Apparatus for lining manholes and manhole | |
| AU2008341024B2 (en) | Method for manufacturing a mandrel | |
| US3287801A (en) | Method for lining pipe under pressure | |
| AU683341B2 (en) | Calcium alumina cement lined pipe | |
| PL173972B1 (pl) | Sposób pokrywania wewnętrznej powierzchni rur wodnocieplnokanalizacyjnych, zwłaszcza aluminiowych, materiałem żywicznym | |
| CN109465161B (zh) | 一种钢管的涂塑方法和涂塑装置 | |
| EA030931B1 (ru) | Способ изготовления изолированных труб и фасонных изделий для трубопроводов | |
| JPS6055192B2 (ja) | 大口径金属管の内外面同時被覆方法 | |
| RU2138340C1 (ru) | Способ окраски внутренних поверхностей труб | |
| RU2305011C2 (ru) | Устройство и способ нанесения покрытия на внутреннюю поверхность трубы | |
| WO1998036886A1 (en) | Corrosion resistant concrete pipe and process and apparatus for making the pipe | |
| RU2788788C1 (ru) | Эластичная оболочка и способ ее установки в трубопроводе | |
| JP2544245B2 (ja) | 合成樹脂によるコンクリ―ト管の内面塗装方法 | |
| CZ4858U1 (cs) | Přírubový spoj kovových potrubí | |
| DE69104360D1 (de) | Verfahren und vorrichtung zum anbringen eines innenrohres in einer bestehenden rohrleitung. | |
| RU2172888C1 (ru) | Способ противокоррозионной защиты и ремонта трубопровода | |
| JPS58193776A (ja) | 既設管の内面補修施工方法 | |
| CN88105883A (zh) | 输卤钢管内涂环氧胶泥装置及方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20020327 |