RU2198331C2 - Баллон высокого давления, способ его изготовления и распорное устройство - Google Patents
Баллон высокого давления, способ его изготовления и распорное устройство Download PDFInfo
- Publication number
- RU2198331C2 RU2198331C2 RU99118339/06A RU99118339A RU2198331C2 RU 2198331 C2 RU2198331 C2 RU 2198331C2 RU 99118339/06 A RU99118339/06 A RU 99118339/06A RU 99118339 A RU99118339 A RU 99118339A RU 2198331 C2 RU2198331 C2 RU 2198331C2
- Authority
- RU
- Russia
- Prior art keywords
- sleeve
- housing
- pressure cylinder
- weld
- cylinder according
- Prior art date
Links
- 238000000034 method Methods 0.000 title description 3
- 230000007423 decrease Effects 0.000 claims abstract description 4
- 238000012360 testing method Methods 0.000 claims abstract description 4
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 3
- 238000004519 manufacturing process Methods 0.000 claims description 6
- 125000006850 spacer group Chemical group 0.000 claims description 6
- 230000035515 penetration Effects 0.000 claims description 5
- 238000007789 sealing Methods 0.000 claims description 5
- 238000013459 approach Methods 0.000 claims description 3
- 238000010276 construction Methods 0.000 abstract description 2
- 239000000126 substance Substances 0.000 abstract 1
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- 230000005489 elastic deformation Effects 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 241000283216 Phocidae Species 0.000 description 1
- 241001671983 Pusa Species 0.000 description 1
- 230000009172 bursting Effects 0.000 description 1
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000009659 non-destructive testing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Landscapes
- Filling Or Discharging Of Gas Storage Vessels (AREA)
- Pressure Vessels And Lids Thereof (AREA)
Abstract
Изобретение относится к конструкциям сосудов высокого давления. Баллон высокого давления включает корпус, выполненный в виде трубной оболочки, диаметр оболочки уменьшается по мере приближения к концам, двух втулок, расположенных на одной оси с корпусом, по меньшей мере, одна из которых снабжена замкнутой проточкой, ограниченной поверхностями второго порядка. Край трубной оболочки расположен между вышеупомянутыми поверхностями. Замкнутая проточка ограничена двумя поверхностями, соприкасающимися по замкнутой кривой линии. Неразъемное соединение втулки и корпуса выполнено в виде сварного шва. После ориентации первой из втулок внутрь трубной заготовки помещают вторую втулку, фиксацию первой втулки и формирование горловины под вторую втулку производят одновременно, а затем перемещают вторую втулку до упора во внутреннюю поверхность горловины с усилием, определяемым по формуле: F=РпробSr, где Рпроб - пробное давление; Sr - площадь отверстий горловины. Распорное устройство снабжено средством измерения усилия распора, а гайка снабжена наружной конической резьбой со средством ее вращения. В результате повышается надежность и безопасность баллонов. 3 с. и 5 з.п. ф-лы, 6 ил.
Description
Изобретение относится к конструкциям сосудов высокого давления, в частности баллонов углекислотных огнетушителей.
Известен баллон высокого давления (описание к патенту США 2405201, Н. Кл. 29-422, опуб. 06.08.46), включающий корпус, выполненный в виде трубной оболочки с обжатыми концами, двух втулок, расположенных на одной оси с корпусом, при этом втулки снабжены проточками, ограниченными двумя коническими поверхностями, параллельными друг другу, и цилиндрической поверхностью, примыкающей к коническим поверхностям. Края трубной оболочки в процессе формования заходят в проточки втулок.
Недостатком известной конструкции баллона является пониженная надежность паяного шва, посредством которого производится герметизация соединяемых деталей. К числу недостатков следует отнести также, возможное нагружение паяного шва осевыми силами, возникающими в результате действия давления газа.
Вышеупомянутый баллон изготавливают по способу, при котором концы трубной оболочки обжимают, в результате этого край оболочки заходит в кольцевую проточку втулки, герметизация баллона производится при помощи пайки.
Недостатком этого способа изготовления баллона высокого давления является двухпереходная операция штамповки баллона.
Известен распорный монтажный домкрат (Кожевников С.Н. и др. Механизмы. Справочное пособие. М.: Машиностроение, 1976 г., с. 133, рис. 2.240, с.134), включающий, два винта с разным направлением резьбы и корпус с закрепленными на нем соответствующими гайками.
Недостатком этого распорного домкрата является невозможность применения в условиях стесненного пространства.
Задачей, решаемой изобретением, является повышение надежности и безопасности баллонов высокого давления, снижение требований к контролю готовых изделий, снижение себестоимости готовых изделий.
Техническим результатом, достигаемым в результате использования изобретений, является повышение качества сварного шва, а именно паяного шва угловым сварным швом с полным проплавлением кромок, разгрузка сварного шва от осевых сил, возникающих в результате действия давления газа и, как следствие, повышение надежности и качества баллонов высокого давления, возможность применения распорного устройства в условиях стесненного пространства.
Указанный технический результат достигается тем, что сосуд высокого давления, включающий корпус, выполненный в виде трубной оболочки с концами, отформованными таким образом, что диаметр оболочки уменьшается по мере приближения к концам, двух втулок, расположенных на одной оси с корпусом, по меньшей мере одна из которых снабжена замкнутой проточкой, ограниченной двумя поверхностями, соприкасающимися по замкнутой кривой линии, при этом край трубной оболочки расположен между вышеупомянутыми поверхностями, а герметизация стыка втулки и корпуса выполнена неразъемным соединением. Неразъемное соединение втулки и корпуса выполнено в виде сварного шва с полным проплавлением кромок.
Кроме того, сварной шов выполнен в виде
- углового шва;
- стыкового шва на подкладке;
- соприкасающиеся по замкнутой кривой линии поверхности имеют вид поверхностей второго порядка;
- соприкасающиеся по замкнутой кривой линии поверхности второго порядка имеют вид конических поверхностей;
- одна поверхность выполнена в виде поверхности второго порядка, а другая поверхность второго порядка выполнена в виде плоскости, перпендикулярной оси вращения корпуса;
- одна поверхность второго порядка выполнена в виде конической поверхности, а другая поверхность второго порядка выполнена в виде плоскости, перпендикулярной оси вращения корпуса.
Способ изготовления баллона высокого давления включает отрезку трубной заготовки, ориентацию втулок относительно краев трубной заготовки и фиксацию их в горловине и днище с последующей герметизацией стыка, при этом после ориентации первой из втулок внутрь трубной заготовки помещают вторую втулку. Фиксацию первой втулки и формование горловины под вторую втулку производят одновременно, затем перемещают вторую втулку до упора во внутреннюю поверхность горловины с усилием, определяемым по формуле:
Fp=Рпроб*Sr,
где Рпроб - пробное давление;
Sr - площадь отверстия горловины.
Fp=Рпроб*Sr,
где Рпроб - пробное давление;
Sr - площадь отверстия горловины.
Осевое усилие создают распорным устройством, включающим корпус цилиндрической формы с закрепленной на нем соосно гайкой, при этом устройство снабжено средством измерения усилия распора, а гайка снабжена наружной конической резьбой со средством ее вращения.
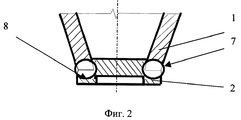
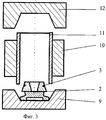
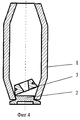
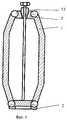
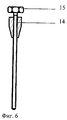
Изобретение поясняется чертежами, где на фиг.1 показан баллон высокого давления, на фиг.2 - вариант выполнения кольцевой проточки втулки, на фиг.3 показано начальное положение заготовок баллона в штампе, на фиг.4 показана заготовка баллона после формования трубной оболочки, на фиг.5 показан процесс создания распирающей силы, на фиг.6 - винтовая распорка.
Баллон высокого давления включает корпус 1, выполненный в виде трубной оболочки с концами, отформованными таким образом, что диаметр оболочки уменьшается по мере приближения к концам, втулок 2 и 3, расположенных на одной оси с корпусом 1. Втулка 2 имеет кольцевую проточку, ограниченную двумя поверхностями 4, соприкасающимися по кольцевой линии. Герметизация соединения корпуса 1 и втулок 2, 3 выполнена сварными швами 5 и 6. Кольцевая проточка втулки 2 может быть ограничена конической поверхностью и плоскостью 7, перпендикулярной оси вращения корпуса 1. Шов 5 выполнен в виде углового шва с полным проплавлением кромок трубной оболочки, а шов 6 выполнен в виде стыкового шва на подкладке с полным проплавлением кромок. Роль подкладки выполняет втулка 2, а роль стыкуемых кромок - край 8 корпуса 1 и плоскость 7.
Баллон высокого давления работает следующим образом. Газ, хранящийся в баллоне под давлением, действует на части втулок 2, 3, расположенные внутри баллона, прижимая втулки к соответствующим внутренним поверхностям горловины корпуса 1. При этом силовым элементом, воспринимающим осевое усилие, возникающее в результате действия давления газа, является механическое соединение корпуса 1 и втулок 2, 3, а сварные швы 5 и 6 выполняют только герметизирующую роль.
Способ изготовления баллона может быть реализован следующим образом. В неподвижную часть 9 штампа помещают втулку 2, на ней размещают втулку 3. В среднюю подвижную часть 10 штампа помещают трубную заготовку 11 корпуса 1. Опускают верхнюю подвижную часть 12 штампа, при этом происходит одновременное формование концов трубной оболочки. Одновременно с формованием донного конца трубной оболочки производят фиксацию втулки 2. Затем перемещают втулку 3 до упора во внутреннюю поверхность горловины корпуса 1 с усилием, определяемым по формуле
F=Рпроб*Sr,
где Рпроб - пробное давление;
Sr - площадь отверстия горловины.
F=Рпроб*Sr,
где Рпроб - пробное давление;
Sr - площадь отверстия горловины.
Осевое усилие создают при помощи распорного устройства. Последнее включает корпус 13 цилиндрической формы с закрепленной на нем соосно гайкой 14 с наружной конической и внутренней цилиндрической резьбами и винт 15, перемещающийся по цилиндрической резьбе гайки 14.
Распорное устройство работает следующим образом. Гайку 14 с наружной конической резьбой вворачивают в соответствующую резьбу втулки 3. Затем производят затяжку винта 15 определенным моментом, при этом момент затяжки преобразуется в осевое усилие. При создании осевого усилия выбираются зазоры между конической поверхностью втулок 2 и 3 и соответствующими поверхностями трубной оболочки 1. После выполнения сварки и снятия распорного устройства сварные швы нагружаются осевой силой, действующей в направлении внутреннего объема баллона. Вышеупомянутые осевые силы возникают в результате упругой деформации микронеровностей поверхностей, по которым контактируют втулки 2, 3 и корпус 1, а также в результате упругой деформации обжатых концов корпуса 1. После закачивания баллона сжатым газом предварительно созданные силы F1, F2 уравновешиваются силой распирания Fp, что обеспечивает разгрузку сварных швов 5, 6 от каких-либо усилий, возникающих в результате действия давления газа.
Таким образом, использование изобретений позволяет повысить надежность и безопасность баллонов высокого давления, снизить себестоимость их изготовления. Использование изобретений позволяет также отказаться от применения методов неразрушающего контроля сварных швов при изготовлении баллонов высокого давления, а контролировать только герметичность сварного соединения.
Claims (8)
1. Баллон высокого давления, включающий корпус, выполненный в виде трубной оболочки с концами, отформованными таким образом, что диаметр оболочки уменьшается по мере приближения к концам двух втулок, расположенных на одной оси с корпусом, по меньшей мере, одна из которых снабжена замкнутой проточкой, ограниченной поверхностями второго порядка, при этом край трубной оболочки расположен между вышеупомянутыми поверхностями, а герметизация стыка втулки и корпуса выполнена неразъемным соединением, отличающийся тем, что замкнутая проточка ограничена двумя поверхностями, соприкасающимися по замкнутой кривой линии, а неразъемное соединение втулки и корпуса выполнено в виде сварного шва с полным проплавлением кромок.
2. Баллон высокого давления по п.1, отличающийся тем, что сварной шов выполнен в виде углового шва.
3. Баллон высокого давления по п.1, отличающийся тем, что сварной шов выполнен в виде стыкового шва на подкладке.
4. Баллон высокого давления по пп.1-3, отличающийся тем, что соприкасающиеся по замкнутой кривой линии поверхности имеют вид поверхностей второго порядка.
5. Баллон высокого давления по п.4, отличающийся тем, что соприкасающиеся по замкнутой кривой линии поверхности второго порядка имеют вид конических поверхностей.
6. Баллон высокого давления по п.1, отличающийся тем, что одна из поверхностей второго порядка имеет вид плоскости, перпендикулярной оси вращения корпуса.
7. Способ изготовления баллона высокого давления, включающий отрезку трубной заготовки, ориентацию втулок относительно краев трубной заготовки и фиксацию их в горловине и днище с последующей герметизацией стыка, отличающийся тем, что после ориентации первой из втулок внутрь трубной заготовки помещают вторую втулку, фиксацию первой втулки и формирование горловины под вторую втулку производят одновременно, а затем перемещают вторую втулку до упора во внутреннюю поверхность горловины с усилием, определяемым по формуле
F=PпробSr,
где Рпроб - пробное давление;
Sr - площадь отверстия.
F=PпробSr,
где Рпроб - пробное давление;
Sr - площадь отверстия.
8. Распорное устройство, включающее корпус цилиндрической формы с закрепленной на нем соосно гайкой, отличающееся тем, что устройство снабжено средством измерения усилия распора, а гайка снабжена наружной конической резьбой со средством ее вращения.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU99118339/06A RU2198331C2 (ru) | 1999-08-24 | 1999-08-24 | Баллон высокого давления, способ его изготовления и распорное устройство |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU99118339/06A RU2198331C2 (ru) | 1999-08-24 | 1999-08-24 | Баллон высокого давления, способ его изготовления и распорное устройство |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU99118339A RU99118339A (ru) | 2002-04-10 |
| RU2198331C2 true RU2198331C2 (ru) | 2003-02-10 |
Family
ID=20224240
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU99118339/06A RU2198331C2 (ru) | 1999-08-24 | 1999-08-24 | Баллон высокого давления, способ его изготовления и распорное устройство |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2198331C2 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2320920C1 (ru) * | 2006-08-14 | 2008-03-27 | Общество с ограниченной ответственностью "Научно-производственная компания "Балко" | Способ изготовления баллонов высокого давления |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2405201A (en) * | 1942-08-29 | 1946-08-06 | Imp Brass Mfg Co | Method of forming closed metal capsules |
| GB2019750A (en) * | 1978-04-27 | 1979-11-07 | Kuhl H | Vessel for Receiving Pressurised Liquid or Gaseous Media |
| SU1665171A1 (ru) * | 1989-07-13 | 1991-07-23 | А.И.Царенко | Сосуд |
-
1999
- 1999-08-24 RU RU99118339/06A patent/RU2198331C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2405201A (en) * | 1942-08-29 | 1946-08-06 | Imp Brass Mfg Co | Method of forming closed metal capsules |
| GB2019750A (en) * | 1978-04-27 | 1979-11-07 | Kuhl H | Vessel for Receiving Pressurised Liquid or Gaseous Media |
| SU1665171A1 (ru) * | 1989-07-13 | 1991-07-23 | А.И.Царенко | Сосуд |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2320920C1 (ru) * | 2006-08-14 | 2008-03-27 | Общество с ограниченной ответственностью "Научно-производственная компания "Балко" | Способ изготовления баллонов высокого давления |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5079837A (en) | Repair lining and method for repairing a heat exchanger tube with the repair lining | |
| EP0381603B1 (fr) | Procédé de réalisation d'un raccord étanche pour tube rigide et raccord en résultant | |
| US4585255A (en) | Heavy duty tube coupling | |
| JP2019219385A (ja) | 放射性廃棄物を受容するための容器および容器アセンブリ | |
| GB2100348A (en) | Resistance welded accumulator device and method | |
| US3986735A (en) | Methods for welding two metal pieces of tubing with their ends to each other and to pipe-lines consisting of pieces of tubing thus welded to each other | |
| JP2006247892A (ja) | 二部材の接合構造および接合方法、並びにガス容器およびその製造方法 | |
| RU2153127C1 (ru) | Баллон высокого давления и способ его изготовления | |
| US4904551A (en) | Ceramic seal assembly | |
| RU12209U1 (ru) | Баллон высокого давления | |
| JP2024512877A (ja) | 作動シリンダ及びその製造方法 | |
| RU2180947C1 (ru) | Баллон высокого давления и способ его изготовления | |
| US7759597B2 (en) | Method for manufacturing a gas generator | |
| US3924382A (en) | Method for making cartridges containing pressure gas and means for carrying out this method | |
| SU1520763A1 (ru) | Способ контактной стыковой сварки трубы оболочки твэла с заглушкой | |
| US5718139A (en) | Method and apparatus for closing a tube structure | |
| CN103506790B (zh) | 固井水泥头焊接用定位装置及其使用方法 | |
| RU2181858C1 (ru) | Баллон высокого давления и способ его изготовления из трубы | |
| JPS5989997A (ja) | ヒ−トパイプとその製造方法 | |
| EP1581767B1 (en) | Gas capsules and method of filling them | |
| JP3132875B2 (ja) | 燃料棒の製造方法及びそれに用いる端栓 | |
| RU2215234C1 (ru) | Баллон высокого давления и способ его изготовления | |
| RU2022201C1 (ru) | Баллон для сжатых и сжиженных газов и способ его изготовления | |
| RU70831U1 (ru) | Баллон высокого давления | |
| RU2355500C2 (ru) | Способ изготовления баллона высокого давления |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| QB4A | Licence on use of patent |
Effective date: 20050121 |
|
| QB4A | Licence on use of patent |
Effective date: 20070416 |
|
| QZ4A | Changes in the licence of a patent |
Effective date: 20070416 |
|
| PC41 | Official registration of the transfer of exclusive right |
Effective date: 20121115 |
|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20150812 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20170825 |