RU2201970C2 - Способ выплавки стали в высокомощных дуговых печах - Google Patents
Способ выплавки стали в высокомощных дуговых печах Download PDFInfo
- Publication number
- RU2201970C2 RU2201970C2 RU2000130886A RU2000130886A RU2201970C2 RU 2201970 C2 RU2201970 C2 RU 2201970C2 RU 2000130886 A RU2000130886 A RU 2000130886A RU 2000130886 A RU2000130886 A RU 2000130886A RU 2201970 C2 RU2201970 C2 RU 2201970C2
- Authority
- RU
- Russia
- Prior art keywords
- furnace
- metal
- steel
- charge
- smelting
- Prior art date
Links
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Manufacture And Refinement Of Metals (AREA)
Abstract
Изобретение относится к черной металлургии и может быть использовано при выплавке стали в дуговых электропечах. При выплавке стали в высокомощных дуговых печах используют на электроплавку 15-70% от массы металлической части шихты жидкого передельного чугуна доменной плавки, который заливают на оставленные в печи 5-10% металла предыдущей плавки. Затем загружают на него 40-70% извести и 10-20% плавикового шпата от общего их расхода и продувают кислородом через сводовую фурму в течение 3-5 мин, получают расплав, загружают 30-50% стального лома от массы металлической части шихты, включают печь и одновременно вводят кислород. После расплавления основной массы шихты производят подвалку недостающей части стального лома и шлакообразующих, проводят окислительное рафинирование и при достижении заданного содержания углерода и фосфора в металле и температуры его доводят на установке комплексной доводки "печь-ковш". Технический результат: повышение производительности печи, снижение расхода электроэнергии, конкуренция по чистоте получаемой стали в сравнении с ее выплавкой на металлизованных окатышах. 1 табл.
Description
Изобретение относится к черной металлургии и может быть использовано при выплавке стали в дуговых электропечах.
В современных условиях выплавки стали в дуговых электропечах, когда наметился дефицит качественного стального лома и возросла стоимость электроэнергии, интенсификация выплавки качественной стали может осуществляться за счет использования в плавке доменного жидкого чугуна, имеющего высокий энергетический потенциал в виде температуры при заливке в электропечь на уровне 1300-1350oС, содержания углерода на уровне 4,0-4,5% с небольшим и гарантированным содержанием примесей, выплавленного в доменной печи с основной железорудной составляющей в виде окисленных окатышей.
Известен способ выплавки стали в высокомощных дуговых печах, в котором повышение производительности печи за счет сокращения длительности плавки достигается путем ввода в печь смеси чугунной стружки (15-25% от массы шихты), извести и кварцевого песка. Сокращение плавки достигается за счет параллельного, но более "легкого" плавления мелкой чугунной стружки, без, естественно, необходимости присадки в этом случае кокса или коксового орешка с затратой электроэнергии на их реализацию в расплав. Однако чугунная стружка это лимитированный материал и, что более важно, не имеет регламентированного химического состава, т.к. может быть получена из ваграночного литья и других источников (машиностроение) (а.св. СССР 1678849, кл.5 С 21 С 5/52, 1989).
Известен способ производства стали в дуговых печах, в котором повышение производительности печи, снижение расхода электроэнергии и с/стоимости стали достигается за счет остаточных 10-15% металла и 30-50% шлака восстановительного периода предыдущей плавки. В этом способе длительность плавки снижается за счет ускорения образования жидкой шлако-металлической ванны с последующей загрузкой и проплавкой первой и второй порций шихты. Однако металлическая шихта не вносит дополнительного энергетического потенциала и имеет примеси, отрицательно влияющие на качество конечной стали (авт. св. СССР 1312103 А1, С 21 С 5/5, 23.05.1987).
Известен также способ выплавки сталей из металлизованных окатышей в дуговой печи (авт. св. СССР 1638176, кл.5 С 21 С 5/52, 1988), предусматривающий выплавку стали в сверхмощных дуговых печах с применением металлизованных окатышей. Способ включает плавление, подачу шлакообразующей и пенообразующей присадки, состоящей из карбоната кальция, окиси кальция, углерода и окислов железа. Дополнительно дается в печь пенообразующий углеродсодержащий материал в виде брикетов, состоящий из мелочи металлизованных окатышей на известково-мелассовой связке в количестве 1-10% от массы присаживаемых металлизованных окатышей с весьма низким наличием таких элементов, как Ti, V, Cr, Pb, Al, Cu, Sn, Ni, Mo, Bi, Sb.
Этот способ является наиболее близким к описываемому.
Недостатком способа является то, что на плавку используются металлизованные окатыши, получаемые в специальных шахтных печах с большим расходом природного газа. Для восстановления в шахтную печь загружают окатыши, изготавливаемые из особо чистого железорудного концентрата, что вместе с тем дает возможность в металлизованных окатышах иметь массовую долю SiO2 лишь на уровне 5,0-5,5%, иногда и более.
Плавление в электросталеплавильной печи каждой тонны металлизованных окатышей приводит к дополнительному расходу извести в количестве 104 кг (для ошлакования 52 кг SiO2), получению дополнительного шлака в количестве 289 кг с затратами тепла на его разогрев (138,8 кВт•ч). Кроме того, степень металлизации окатышей в шахтной печи находится на уровне 90%, поэтому дометаллизация железа в электросталеплавильной печи по реакции:
FeO+С-->Fe+СО-152,19 МДж
приводит к дополнительной затрате 68,1 кВт•ч электроэнергии с соответствующим увеличением длительности плавки.
FeO+С-->Fe+СО-152,19 МДж
приводит к дополнительной затрате 68,1 кВт•ч электроэнергии с соответствующим увеличением длительности плавки.
В прототипе предусмотрено также давать дополнительно в печь пенообразующий углеродсодержащий материал в виде брикетов в количестве от 1 до 10% от массы присаживаемых металлизованных окатышей, что требует организации на металлургическом предприятии специального производства, связанного с брикетированием.
В случае же использования привозных металлизованных окатышей они должны быть пассивированы или брикетированы для защиты от возгорания, имеют температуру окружающей среды.
Кроме того, недостатком способа является и то, что металлизованные окатыши дозируются на плавку во времени, что вместе с их высокой поверхностью (диаметр окатышей 10-15 мм) приводит к значительному угару, т.е. к потере железа, ухудшению экологии.
В основу предлагаемого изобретения поставлена задача повышения производительности печи, снижения расхода электроэнергии с одновременным повышением качества стали, путем использования на электроплавку 15-70% от массы металлической части шихты жидкого передельного чугуна доменной плавки или другого первой плавки, имеющего высокую температуру и значительное содержание углерода, что по расчету вносит в электроплавку энергетический потенциал, равный 450000-500000 ккал/т чугуна или в пересчете на электроэнергию: 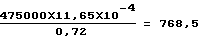 кВт/ч на каждую тонну чугуна, что в свою очередь предопределяет снижение времени плавки, расхода электроэнергии, повышение производительности печи,
где 11,65•10-4 - переводной коэффициент 1 ккал в кВт/ч, ед.;
72 - тепловой кпд электропечи, %.
где 11,65•10-4 - переводной коэффициент 1 ккал в кВт/ч, ед.;
72 - тепловой кпд электропечи, %.
Вместе с тем, 1 т жидкого чугуна вносит всего лишь 16-17 кг SiO2, т.е. в три раза меньше, чем металлизованные окатыши, и в 1,048 больше железа.
Кроме того, жидкий чугун следующего химического состава, % (Чавун переробний, технiчнi умови, ДСТУ 3133-95 (ГОСТ 805-95) с.4.6):
Si 0,5-1,2; Mn до 0,5-1,0; P 0,020-0,050; S до 0,060;
содержащего массовую долю микропримесей не более, % (Чавун ливарний, технiчнi умови, ДСТУ 3132-95 (ГОСТ 48-32-95) с.6):
Ti 0,05; V 0,05; Cr 0,04; Pb 0,005; Al остаточного 0,005,
с наличием таких элементов, как Cu, Sn, Ni, Mo, Bi, Sb на уровне содержания их в металлизованных окатышах предопределяет получение качественной стали (сера и фосфор не лимитирует качество и процесс).
В предлагаемом способе выплавки стали в высокомощных дуговых электрических печах, включающем заливку 15-70% жидкого передельного чугуна, значительно упрощается также ход ведения плавки. Применение жидкого передельного чугуна, содержащего высокий уровень физического и химического тепла, а также высокую чистоту по примесям цветных металлов, обеспечивает интенсификацию процессов плавления и окислительного рафинирования, а также получение высококачественной стали.
Выпуск из печи 90-95% металла предыдущей плавки позволяет оставшимися 5-10% металла защитить подину печи при заливке жидкого чугуна, а также улучшает условия плавления шихты в начальный период.
Продувка чугуна кислородом через сводовую фурму после загрузки на чугун первой порции шлакообразующих (40-70% извести и 10-20% плавикового шпата от общего их количества) в течение 3-5 мин обеспечивает повышение температуры расплава и формирование активного шлака, исключая воздействие силикатов на футеровку печи.
Предложенная совокупность признаков позволяет использовать в электроплавке высокоэнергоемкий жидкий передельный чугун доменной плавки; при заливке чугуна защитить подину печи от размыва струей чугуна, улучшить условия плавления шихты и получение первой порции шлакообразующих в начальный период за счет продувки кислородом в течение 3-5 мин, обеспечить повышение температуры расплава и формирование активного шлака, что в итоге значительно повышает производительность печи и экономию электроэнергии и, что более существенно, позволяет выплавлять чистые по примесям стали.
Способ осуществляется следующим образом.
При выпуске очередной плавки в печи оставляют 5-10% металла и заливают жидкий передельный чугун в количестве 15-70% от массы металлической части шихты, затем загружают 40-70% от общего количества извести и 10-20% от общего количества плавикового шпата. Производят предварительную продувку чугуна кислородом через сводовую фурму в течение 3-5 мин, после чего загружают стальной лом в количестве 30-50% от массы металлической части шихты, включают печь с одновременным введением кислорода через сводовую фурму и стеновые горелки. После расплавления основной массы шихты, при необходимости, производят подвалку недостающей части стального лома и загрузку остального количества шлакообразующих материалов. Проводят окислительное рафинирование металла и после достижения требуемого содержания углерода и фосфора в металле и температуры сталь доводят в установке "печь-ковш".
Особенность способа заключается в том, что при использовании в шихте 70% жидкого чугуна, завалки положенной доли шлакообразующих и предварительной продувки расплава кислородом, стальной лом в количестве до 30% от металлической части шихты загружают одной порцией, что позволяет исключить подвалки и сократить длительность плавки, т.к. плавление идет очень интенсивно. При меньшем количестве жидкого чугуна появляется необходимость загрузки стального лома этого периода плавки двумя примерно равными порциями.
Такая загрузка стального лома и продувка ванны кислородом обеспечивает высокую скорость его плавления и окислительного рафинирования ванны, чему способствует вспенивание шлака и перемешивание металла и шлака пузырьками СО при окислении "лишнего" углерода.
При использовании в электроплавке жидкого чугуна массой менее 15% эффективность способа снижается, т.к. в этом случае, при загрузке первой порции шлакообразующих и 3-5-минутной предварительной продувки чугуна кислородом через сводовую фурму, расплав начнет закристаллизовываться, что приведет к перерасходу электроэнергии и удлинению плавки.
При большей чем 70% доле жидкого чугуна увеличивается завалка необходимого количества извести и плавикового шпата на эту массу чугуна с получением избыточного количества шлака и необходимостью его скачивания без достаточного его использования по насыщению вредными примесями, что не рационально. Кроме того, удаление избыточного количества углерода в шихте также удлиняет плавку.
Загрузка в печь 40-70% извести и плавикового шпата в количестве 10-20% от общего их расхода на плавку обеспечивает формирование активного шлака и защиту стен печи от прямого воздействия дуг с повышением их теплового кпд.
Нижние пределы количества извести и плавикового шпата соответствуют 15% жидкого чугуна в шихте, а верхние - 70%.
Пример
Выплавку стали ШХ15 осуществляли в 100 т дуговой печи с трансформатором мощностью до 63 МВ•А, оборудованной сводовой кислородной фурмой и стеновыми горелками. Плавки проводили по трем вариантам с использованием в шихте 15, 50 и 70% жидкого передельного чугуна.
Выплавку стали ШХ15 осуществляли в 100 т дуговой печи с трансформатором мощностью до 63 МВ•А, оборудованной сводовой кислородной фурмой и стеновыми горелками. Плавки проводили по трем вариантам с использованием в шихте 15, 50 и 70% жидкого передельного чугуна.
После выпуска плавки в печи оставляли ≈6 т металла, после чего из чугуновозного ковша заливали передельный чугун доменной плавки с температурой при заливке в электропечь 1300-1350oС, а затем загружали в I варианте 1,6 т извести и 0,1 т плавикового шпата; во II варианте - 2,4 т извести и 0,16 т плавикового шпата; в III варианте - 2,8 т извести и 0,2 т плавикового шпата. Через сводовую фурму расплав продували кислородом в течение 4 мин, после чего загружали стальной лом и включали печь с одновременной продувкой ванны кислородом через сводовую фурму и стеновые горелки.
После достижения в металле температуры ≈1580oС, углерода ≈1,0%, фосфора ≈0,010% сталь выпускали в ковш и подавали на установку "печь-ковш" для доводки.
Технико-экономические показатели работы дуговых печей ДСП-100 с различными вариантами шихтовки при выплавке стали ШХ15 приведены в таблице. Из таблицы следует, что лучшие результаты получены на плавке с использованием в шихте 50% жидкого чугуна доменной плавки, 55% извести первой порции и 15% первой порции плавикового шпата, при этом получена сталь с массовой долей примесей на уровне стали в плавке с использованием металлизованных окатышей с ростом производства до 30% и экономии электроэнергии до 20%.
Технико-экономический эффект способа выплавки стали в высокомощных дуговых электрических печах с заливкой 15-70% жидкого передельного чугуна доменной плавки на остаток металла от предыдущей плавки и продувки чугуна кислородом через сводовую фурму после загрузки на чугун первой порции шлакообразующих (40-70% извести и 10-20% плавикового шпата от общего их количества) в течение 3-5 мин позволяет обеспечить температуру металла и формирование активного шлака, что в итоге повышает производительность печи на 15-30%, снижает расход энергии на 15-20% с конкуренцией по чистоте получаемой стали в сравнении с ее выплавкой на металлизованных окатышах.
Claims (1)
- Способ выплавки стали в высокомощных дуговых печах, включающий оставление в печи части металла предыдущей плавки, загрузку первой порции извести и плавикового шпата в качестве шлакообразующих материалов, загрузку чугуна и части стального лома, включение печи с одновременным введением кислорода через сводовую фурму и стеновые горелки, расплавление шихты, последующую завалку остальной части стального лома и шлакообразующих, проведение окислительного рафинирования, выпуск металла в ковш при достижении в нем заданного содержания углерода и фосфора и его доводку, отличающийся тем, что в качестве чугуна используют жидкий передельный чугун доменной плавки, при этом в печи оставляют 5-10% металла предыдущей плавки, на который заливают жидкий передельный чугун в количестве 15-70% от массы металлической части шихты, загружают 40-70% извести и 10-20% плавикового шпата от их общего количества и проводят предварительную продувку кислородом через сводовую фурму в течение 3-5 мин, после чего загружают стальной лом в количестве 30-50% от массы металлической части шихты и включают печь, а доводку металла проводят на установке "печь-ковш".
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| UA2000105853 | 2000-10-17 | ||
| UA2000105853A UA56305C2 (ru) | 2000-10-17 | 2000-10-17 | Способ выплавки стали в высокомощных дуговых печах |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2000130886A RU2000130886A (ru) | 2002-12-10 |
| RU2201970C2 true RU2201970C2 (ru) | 2003-04-10 |
Family
ID=34391035
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2000130886A RU2201970C2 (ru) | 2000-10-17 | 2000-12-08 | Способ выплавки стали в высокомощных дуговых печах |
Country Status (2)
| Country | Link |
|---|---|
| RU (1) | RU2201970C2 (ru) |
| UA (1) | UA56305C2 (ru) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2276192C1 (ru) * | 2004-10-27 | 2006-05-10 | Открытое акционерное общество "Оскольский электрометаллургический комбинат" (ОАО "ОЭМК") | Способ производства круглого сортового проката из среднелегированной стали |
| RU2302471C1 (ru) * | 2006-04-27 | 2007-07-10 | Открытое акционерное общество "Новокузнецкий металлургический комбинат" | Способ выплавки стали в дуговой электропечи |
| RU2304621C2 (ru) * | 2005-06-06 | 2007-08-20 | Открытое Акционерное Общество Челябинский металлургический комбинат | Способ производства стали в дуговых печах |
| RU2312901C1 (ru) * | 2006-04-27 | 2007-12-20 | Открытое акционерное общество "Новокузнецкий металлургический комбинат" | Способ выплавки рельсовой стали |
| RU2336310C2 (ru) * | 2006-09-06 | 2008-10-20 | Открытое Акционерное Общество Челябинский металлургический комбинат | Способ выплавки углеродистых и низколегированных марок стали |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112880400B (zh) * | 2021-03-15 | 2024-08-09 | 金川集团镍钴有限公司 | 一种采用氧气顶吹熔炼冰铜的熔炼炉及熔炼方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3507642A (en) * | 1969-06-02 | 1970-04-21 | Allegheny Ludlum Steel | Process for producing corrosion resistant steel |
| EP0116720A1 (en) * | 1983-02-16 | 1984-08-29 | Daido Tokushuko Kabushiki Kaisha | Method of and apparatus for melting scrap |
| SU1312103A1 (ru) * | 1985-05-20 | 1987-05-23 | Донецкий политехнический институт | Способ производства стали в дуговых печах |
| SU1638176A1 (ru) * | 1988-11-30 | 1991-03-30 | Оскольский электрометаллургический комбинат | Способ выплавки сталей из металлизованных окатышей в дуговой печи |
| SU1678849A1 (ru) * | 1989-06-02 | 1991-09-23 | Донецкий политехнический институт | Способ вставки стали в высокомощных дуговых печах |
| RU2044062C1 (ru) * | 1992-08-16 | 1995-09-20 | Акционерное общество "Носта" | Способ производства стали в стотонных дуговых печах |
| RU2092574C1 (ru) * | 1995-09-06 | 1997-10-10 | Акционерное общество закрытого типа "Интермет-Сервис и Компания" | Способ выплавки стали в дуговой электропечи |
| RU2147039C1 (ru) * | 1995-04-10 | 2000-03-27 | Фоест-Альпине Индустрианлагенбау ГмбХ | Установка и способ для получения расплавов железа |
-
2000
- 2000-10-17 UA UA2000105853A patent/UA56305C2/ru unknown
- 2000-12-08 RU RU2000130886A patent/RU2201970C2/ru not_active IP Right Cessation
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3507642A (en) * | 1969-06-02 | 1970-04-21 | Allegheny Ludlum Steel | Process for producing corrosion resistant steel |
| EP0116720A1 (en) * | 1983-02-16 | 1984-08-29 | Daido Tokushuko Kabushiki Kaisha | Method of and apparatus for melting scrap |
| SU1312103A1 (ru) * | 1985-05-20 | 1987-05-23 | Донецкий политехнический институт | Способ производства стали в дуговых печах |
| SU1638176A1 (ru) * | 1988-11-30 | 1991-03-30 | Оскольский электрометаллургический комбинат | Способ выплавки сталей из металлизованных окатышей в дуговой печи |
| SU1678849A1 (ru) * | 1989-06-02 | 1991-09-23 | Донецкий политехнический институт | Способ вставки стали в высокомощных дуговых печах |
| RU2044062C1 (ru) * | 1992-08-16 | 1995-09-20 | Акционерное общество "Носта" | Способ производства стали в стотонных дуговых печах |
| RU2147039C1 (ru) * | 1995-04-10 | 2000-03-27 | Фоест-Альпине Индустрианлагенбау ГмбХ | Установка и способ для получения расплавов железа |
| RU2092574C1 (ru) * | 1995-09-06 | 1997-10-10 | Акционерное общество закрытого типа "Интермет-Сервис и Компания" | Способ выплавки стали в дуговой электропечи |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2276192C1 (ru) * | 2004-10-27 | 2006-05-10 | Открытое акционерное общество "Оскольский электрометаллургический комбинат" (ОАО "ОЭМК") | Способ производства круглого сортового проката из среднелегированной стали |
| RU2304621C2 (ru) * | 2005-06-06 | 2007-08-20 | Открытое Акционерное Общество Челябинский металлургический комбинат | Способ производства стали в дуговых печах |
| RU2302471C1 (ru) * | 2006-04-27 | 2007-07-10 | Открытое акционерное общество "Новокузнецкий металлургический комбинат" | Способ выплавки стали в дуговой электропечи |
| RU2312901C1 (ru) * | 2006-04-27 | 2007-12-20 | Открытое акционерное общество "Новокузнецкий металлургический комбинат" | Способ выплавки рельсовой стали |
| RU2336310C2 (ru) * | 2006-09-06 | 2008-10-20 | Открытое Акционерное Общество Челябинский металлургический комбинат | Способ выплавки углеродистых и низколегированных марок стали |
Also Published As
| Publication number | Publication date |
|---|---|
| UA56305C2 (ru) | 2003-05-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5954551B2 (ja) | 転炉製鋼法 | |
| KR100364934B1 (ko) | 제철 및 제강 방법 | |
| KR20140017676A (ko) | 용선의 정련 방법 | |
| US5466275A (en) | Method and apparatus for desulphurizing iron with minimal slag formation | |
| WO2020228240A1 (zh) | 一种利用含锌废钢冶炼高品质钢的方法 | |
| RU2258083C1 (ru) | Способ выплавки рельсовой стали | |
| KR20220098213A (ko) | 용강의 제조 방법 | |
| RU2258084C1 (ru) | Способ выплавки стали в дуговой электропечи | |
| JP2006233264A (ja) | 高クロム溶鋼の溶製方法 | |
| JP2006274349A (ja) | 鋼の精錬方法 | |
| SU985063A1 (ru) | Способ производства стали в дуговой печи | |
| JP6992604B2 (ja) | リン酸スラグ肥料の製造方法 | |
| AU2024271891A1 (en) | A process for producing molten iron or an alloy thereof from low-carbon direct reduced iron in an electric arc furnace | |
| UA56305C2 (ru) | Способ выплавки стали в высокомощных дуговых печах | |
| RU2131927C1 (ru) | Способ пирометаллургической переработки ванадийсодержащих и железорудных материалов | |
| RU2287017C2 (ru) | Способ бескоксовой переработки ванадийсодержащего рудного сырья с получением легированной ванадием стали, горячих металлизованных окатышей и ванадиевого шлака | |
| RU2697129C2 (ru) | Способ загрузки шихты в дуговую электропечь для выплавки стали | |
| RU2805114C1 (ru) | Способ выплавки стали в электродуговой печи | |
| JPH10265827A (ja) | クロム含有鋼精錬スラグの再生利用方法および該スラグに含有される金属成分の回収利用方法 | |
| JPH0762413A (ja) | ステンレス鋼の製造方法 | |
| RU2092574C1 (ru) | Способ выплавки стали в дуговой электропечи | |
| RU2352645C1 (ru) | Способ выплавки стали в дуговой электросталеплавильной печи | |
| RU2144089C1 (ru) | Способ выплавки ванадийсодержащих сталей и сплавов | |
| RU2180007C2 (ru) | Способ выплавки железоуглеродистых сплавов в подовых печах | |
| SU1754784A1 (ru) | Металлошихта дл выплавки стали в мартеновских печах и способ ее загрузки в печь |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20131209 |