TW202138080A - 無縫罐體及無縫罐體之製造方法 - Google Patents
無縫罐體及無縫罐體之製造方法 Download PDFInfo
- Publication number
- TW202138080A TW202138080A TW110102141A TW110102141A TW202138080A TW 202138080 A TW202138080 A TW 202138080A TW 110102141 A TW110102141 A TW 110102141A TW 110102141 A TW110102141 A TW 110102141A TW 202138080 A TW202138080 A TW 202138080A
- Authority
- TW
- Taiwan
- Prior art keywords
- seamless
- cup
- forming step
- circumferential
- upper protruding
- Prior art date
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/30—Deep-drawing to finish articles formed by deep-drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/12—Cans, casks, barrels, or drums
- B65D1/14—Cans, casks, barrels, or drums characterised by shape
- B65D1/16—Cans, casks, barrels, or drums characterised by shape of curved cross-section, e.g. cylindrical
- B65D1/165—Cylindrical cans
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/26—Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
- B21D51/2646—Of particular non cylindrical shape, e.g. conical, rectangular, polygonal, bulged
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/12—Cans, casks, barrels, or drums
- B65D1/14—Cans, casks, barrels, or drums characterised by shape
- B65D1/16—Cans, casks, barrels, or drums characterised by shape of curved cross-section, e.g. cylindrical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/18—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient
- B65D81/20—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas
- B65D81/2046—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas under superatmospheric pressure
- B65D81/2053—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas under superatmospheric pressure in an least partially rigid container
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Ceramic Engineering (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
Abstract
本發明提供具備優異耐壓性的無縫罐體及無縫罐體之製造方法。本發明的無縫罐體包含:筒狀主體部;周狀接地部,從上述筒狀主體部的下端連接;以及上突底部,自上述周狀接地部朝向中心軸側連續;於分別規定上述上突底部的外表面表面積為AD
、以上述周狀接地部作為輪廓時的假想平面的面積為AB
時,滿足
Description
本發明係關於無縫罐體及無縫罐體之製造方法。
習知技術中,已知利用拉伸引縮加工使罐主體部等成形之所謂無縫罐體。該無縫罐體由於罐主體部在稍微拉伸之後利用引縮加工(Ironing)而薄壁化,因此輕量性優異。其另一方面,於該些無縫罐體中,為了將罐底部薄壁化之餘仍能維持或是提升耐壓性的各種提案為習知的課題。
例如於專利文獻1或專利文獻2中,揭示以防止罐之內壓超過耐壓強度時出現之罐底之圓頂部反轉之現象(屈曲)為目的實施之所謂底部改良加工。具體而言,揭示藉由按壓罐底之接地部之位於與罐軸正交之徑向之內側之內周壁,使凹部成形之底部改良加工。
[現有技術文獻]
[專利文獻]
[專利文獻1]日本特開2018-103227號公報
[專利文獻2]日本特開2016-47541號公報
[發明所欲解決之問題]
換言之,上述的底部改良加工中,一般是使用成形輥等藉由按壓罐底的內周壁來使凹部成形。
且最近,為了實現無縫罐體之輕量化,尋求使進行拉伸引縮加工前之素板(毛胚)之板厚愈加變薄。然而於實施上述底部改良加工之情形時,由於上述的成形輥等所抵接的按壓部的金屬材料的厚度會因為該加工而延伸變薄,在使素板(毛胚)之板厚變薄這件事上亦有其極限。
本發明人鑒於上述例示之課題而反覆進行銳意研究。其結果,可提供具備優異耐壓性的無縫罐體及無縫罐體之製造方法,從而完成本發明。
[解決問題之手段]
本發明之一實施型態的無縫罐體包含:(1)筒狀主體部;周狀接地部,從上述筒狀主體部的下端連續;以及上突底部,自上述周狀接地部朝向中心軸側連續;於分別規定上述上突底部的外表面表面積為AD
、以上述周狀接地部作為輪廓時的假想平面的面積為AB
時,滿足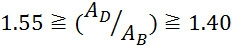 之關係。
另外,上述(1)所記載的無縫罐體中,(2)於分別規定由上述假想平面與上述上突底部所包圍的空間的容積為VD
、形成上述上突底部的金屬構件的體積為VM
時,滿足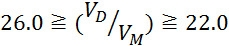 之關係。
另外,為了解決上述課題,本發明之一實施型態的無縫罐體的製造方法包含:(3)第1成形步驟,其使金屬材料成形為杯體,該杯體具有筒狀主體部、從上述筒狀主體部的下端連續的外周底部、及自上述外周底部朝向開口部以第1高度鼓出之鼓出部;以及第2成形步驟,其成為低於上述第1高度之第2高度之方式下壓上述鼓出部,以形成從上述筒狀主體部的下端連續的周狀接地部,以及形成自上述周狀接地部朝向中心軸側連續的上突底部;於分別規定上述上突底部的外表面表面積為AD
、以上述周狀接地部作為輪廓時的假想平面的面積為AB
時,滿足之關係。
[發明之效果]
藉由本發明,能夠以較為少量的材料獲得藉由耐壓性優異的上突底部來避免產生屈曲的無縫罐體。
以下,適當參照圖式,並對本發明之無縫罐體及其製造方法具體地進行說明。再者,以下之實施形態係示出本發明之一例而對其內容進行說明者,而非刻意限定本發明。
[第1實施形態]
<無縫罐體1>
如圖1所示地,本實施型態的無縫罐體1為具有筒狀主體部10、至少具備從此筒狀主體部10的下端連續的外周底部20a的罐底部20的無縫罐體。另外,圖示中較筒狀主體部10靠上方作為一例描繪頸部凸緣形狀,但較筒狀主體部10靠上方可應用具有開口部10a之公知之無縫罐體之構造。
筒狀主體部10為構成無縫罐體1的側面之部位,藉由對下述鋁或鋼等公知之金屬板進行拉伸引縮加工而形成。該筒狀主體部10雖因用途不同而有變化,但以具有例如大致0.07~0.40 mm左右厚度之方式構成。
本實施形態中之筒狀主體部10將下述下端10e作為下端部,上端部如圖8所示,定義為直至與頸肩(隨著朝向軸方向上方而縮徑之部位)之交界。
罐底部20如圖1所示,至少包括以自上述筒狀主體部10之下端10e向內側縮徑之方式連續之外周底部20a、及自該外周底部20a之內側朝向開口部10a鼓出之上突底部30而構成。
另外,由圖1可知,本實施形態中之外周底部20a與上突底部30以將無縫罐體1載置於平台等平面上時接地之周狀接地部20b為境界劃分。換言之,周狀接地部20b既是從筒狀主體部10之下端10e連續的部位,亦可稱外周底部20a為位於筒狀主體部10與周狀接地部20b之間之部位。
如上所述的無縫罐體1,具備從周狀接地部20b朝向上方形成凸狀的上突底部30而形成。從圖式可知,本實施型態的上突底部30,形成為從周狀接地部20b朝向中心軸側連續的方式形成。另外,該上突底部30於本實施型態為從周狀接地部20b立起後如平緩的圓頂(朝前突出)狀的形狀,但不限於此型態,頂部的至少一部份為平板狀亦可。
再者,於本實施形態中,作為用於無縫罐體1之金屬原料之種類並無特別限制。亦即,可使用通常用於無縫罐體之公知之金屬板,例如鋁合金板或鋼板(例如馬口鐵等)。又,金屬板可於其至少一面實施公知之將膜積層、或塗裝有機樹脂、實施化學處理等表面被覆。
又,本實施形態之無縫罐體1例如實施公知之凸緣加工或頸縮加工、螺紋加工等,又,於收容啤酒或碳酸飲料、咖啡、果汁、流動食品等作為內容物後,以公知之方法於開口部10a安裝蓋。
<上突底部30的構造特徵>
接著,一邊參照圖1及圖3,一邊詳細說明本實施型態的上述上突底部30的構造。
如該些圖式所示,本實施型態的無縫罐體1的上突底部30,於該上突底部30的外表面表面積為AD
、以周狀接地部作為輪廓時的假想平面VP的面積為AB
時,滿足以下公式(1)所示關係。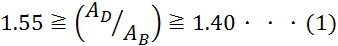
如上所述地,近年來亦提供所謂強碳酸之類的提高罐內壓力的碳酸飲料等等,投入飲料市場的飲料種類愈發豐富。隨著這項需求的擴張,可以想像用來保存該些強碳酸或啤酒類的碳酸飲料,或者是果汁飲料等非碳酸飲料的無縫罐體亦被要求優異的耐壓性。為了提高無縫罐體的耐壓性,是可以單純地增加罐體厚度,但會造成罐身的重量以及成本的增加,不夠經濟實惠。
於是本發明人銳意研究的結果,歸納出以本實施型態所揭示的上突底部30,在滿足上述公式(1)時展現出優異的耐壓性。換言之,上述的 是本實施型態中上突底部30往上方鼓出程度參數(數值)化的概念。作為該鼓出程度的超過1.40以後,能在產品市場上通常可接受的罐體厚度與耐壓性之間取得平衡。
另外上突底部30的外表面表面積AD
與假想平面VP的面積AB
可以用公知的計算公式算出,例如利用市售的形狀測定機就能簡便又高精度地算出來。於本實施型態中,作為上述的形狀測定機,使用東京精密股份有限公司所製的CONTOURECORD(1600DH型)進行測定。換言之,透過將於通過杯的中心軸的平面上移動的探針的上下動作所生成的資料轉入CAD(Computer Aided Design,電腦輔助設計)中獲得剖面形狀,對以此作為旋轉體的表面積以及(搭配另外測定的罐體厚度的資料)體積以充分的高精度進行測定。
另一方面,若作為該鼓出程度的未滿1.40時,則可能會發生無法確保上突底部的剛性,例如不得不增加罐體厚度而導致成本增加與資源浪費等問題,使在確保上述的罐體厚度與耐壓性之間的平衡上有困難。
另外,關於鼓出程度的的上限值,根據市場要求的罐體形式有種種設定,但以1.55以下為較佳。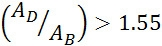 時,則可能會發生材料面積過剩而導致成本增加與資源浪費等問題。
進一步考慮運送成本,本實施型態的無縫罐體1,要求優異的耐壓性之餘亦要求輕量化。本發明以該觀點出發而深究的結果,本實施型態所揭示的上突底部30,在進一步滿足下述的公式(2)的關係式時,歸納出可實現上述的優異耐壓性以及輕量化。
換言之,分別規定上述假想平面VP與上突底部30所包圍的空間的容積為VD
、形成上述上突底部30的金屬構件的體積為VM
時,較佳為滿足以下公式(2)所示關係。
另外與上述相同地,上突底部30的上述容積VD
與金屬構件的體積VM
可以用公知的計算公式算出,但利用市售的形狀測定機就能簡便又高精度地算出來。於本實施型態中,亦使用上述的形狀測定機(東京精密股份有限公司製,商品名:CONTOURECORD,型號1600DH)測定容積VD
與體積VM
。
另外,上述的 於本實施型態中係作為耐壓性與輕量化以及容器的內容量之間的平衡指標而發揮功能。當
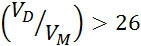 時,可能發生由於耐壓性的提升導致成本增加或內容量下降的不利點。
<無縫罐體1的製造方法>
接著,關於本實施形態中之無縫罐體1之製造方法,適當參照圖4~8等並進行說明。
作為本實施形態中之無縫罐體1之製造方法,為具有如圖1所示之筒狀主體部10及罐底部20之無縫罐體之製造方法,至少包含如圖4所示的作為STEP 1之第1成形步驟,及作為其後續STEP之第2成形步驟。
[第1成形步驟]
本實施形態中之無縫罐體1之製造方法,於該第1成形步驟中,使金屬原料(前體3)成形為杯體2(參照圖5),該杯體2具有筒狀主體部10、自上述筒狀主體部10之下端10e連續的外周底部20a、及自該外周底部20a朝向開口部以第1高度Ho
鼓出之鼓出部4。此時,暫定周狀接地部20a’位於較筒狀主體部10更靠內側之下端與鼓出部4之境界上。該杯體2可透過拉伸再拉伸成形,拉伸引縮成形等公知的成形加工法成形。
換言之,該第1成形步驟亦可稱為是將金屬原料(前體3)成形為杯體2,該杯體2具有筒狀主體部10、位於較該筒狀主體部10更靠內側之下端的暫定周狀接地部20a’、位於較該暫定周狀接地部20a’更靠內側具有第1高度Ho
鼓出部4
另外,如圖式所示地,本實施型態的杯體2的鼓出部4,係以從該外周底部20a往內側上方延伸的傾斜部S、及從該傾斜部S的端部Se往內側鼓出的之杯形圓頂部D構成。另外,於本實施型態的無縫罐體之製造方法中,作為筒狀主體部10的成形方法,可採用如日本特開平9-285832號公報所記載的公知方法。
進一步說明圖5(a)~(c)所例示的步驟。
首先,藉由使用上述金屬原料(毛胚),利用公知之方法形成罐主體部,準備具有杯形之前體3。
接著將金屬原料(前體3)成形為杯體2,該杯體2具有筒狀主體部10、從上述筒狀主體部10的下端10e以縮徑的方式連續的杯形外周底部A、及從該杯形外周底部A朝向內側上方以第1高度Ho
鼓出的上述鼓出部4。此處的傾斜部S的端部Se,可稱為與杯形圓頂部D的連接點。
圖5所示之第1成形步驟亦可作為針對利用公知之壓製步驟等而成形有筒狀主體部10之前體3,使用上模及下模,進行分離之步驟而實施,亦可於與進行引縮加工之步驟連續之衝程最後階段進行。
作為具體例,如圖5所示,利用位於具有杯形之前體3內而支持其之筒狀衝頭401、與上述衝頭401協作支持前體3之外周底部之壓緊環501、及拱頂模502實施上述第1成形步驟。
首先,以衝頭401之錐形部402及壓緊環501之錐形支持部503保持前體3之外周底部,以衝頭401與拱頂模502嚙合之方式驅動而使相對接近,可獲得於底部具有Ho
之杯形圓頂部D之杯體2。
此處,對利用上述第1成形步驟而獲得之杯體2之形狀進行說明。即,杯體2中之傾斜部S為自上述杯形外周底部A朝向內側上方延伸者。
亦即,杯體2之傾斜部S如圖5所示,指於Z軸方向上夾於杯體2之最低部分、和與杯形圓頂部D之邊界(端部Se)之曲線部分及直線部分。
另外,作為上述杯形圓頂部D之一例,圓頂的頂部不為曲面狀,例如為水平面狀亦可。
如圖5(c)所示,傾斜部S雖可垂直,但較佳為以既定之角度θ1
傾斜。亦即,關於傾斜部S與Z軸所成之角度θ1
,較佳為5°~30°,於第1成形步驟後於內表面利用噴霧塗裝法形成塗膜之情形時為了容易進行噴霧塗裝,為10°~30°更佳。
另外,關於杯形外周底部A至傾斜部S所成之角度θ2
中之曲率半徑R(參照圖5(c))除了單一曲率半徑以外,可設定為以複數個不同的曲率半徑所連成的曲線。例如為單一曲率半徑R時,將素板(毛胚)的板厚設定為t0時,設定R=5×t0~15×t0,於第1成形步驟後於內表面利用噴霧塗裝法形成塗膜之情形時容易進行噴霧塗裝,因此更佳。
進一步地,較佳為杯體2中之杯形圓頂部D之第1高度Ho
大於利用後述第2成形步驟而獲得之無縫罐體1中之上突底部30之第2高度Hp
。其理由在於,於下述第2成形步驟中一面將杯體2中之杯形圓頂部D下壓,一面對傾斜部S賦予壓縮應力。亦即,原因在於預先增大杯體2中之杯形圓頂部D之第1高度Ho
,最終於無縫罐體1中獲得較佳之上突底部30之第2高度Hp
。
[第2成形步驟]
接著,一邊參照圖6,一邊就本實施型態的無縫罐體1的製造方法中的第2成形步驟進行說明。
在透過上述第1成形步驟使具有暫定周狀接地部20a’以及傾斜部S的杯體2成形之後,實施以下詳述的第2成形步驟。
亦即,本實施型態的無縫罐體1的製造方法,於該第2成形步驟中,以成為低於上述第1高度Ho
之第2高度Hp
之方式下壓上述鼓出部4,以形成從筒狀主體部10的下端10e連續的周狀接地部20b,以及形成自該周狀接地部20b朝向中心軸側連續的上突底部30。
換言之,可謂於該第2成形步驟中,藉由將上述的鼓出部4相對於該杯體2下壓,形成配置於與暫定周狀接地部20a’不同位置上的周狀接地部20b,以及具有低於第1高度Ho
的高度Hp
的上突底部30。
此時的上突底部30的形狀,如上所述地,滿足以外表面表面積AD
與假想平面VP的面積AB
所規定的上述公式(1)。另外,此時的上突底部30的形狀,較佳為滿足以假想平面VP與上突底部30所包圍的空間容積VD
、及形成上突底部的金屬構件的體積VM
所規定的上述公式(2)。
更具體而言,於第2成形步驟中,利用與上述第1成形步驟中之成形模具不同之模具對上述杯體2實施加工,使無縫罐體1成形。亦即,一面將杯體2抵接於下模成形構件,一面使用上模成形構件對杯體2之杯形圓頂部D沿罐外方向(-Z軸方向)施加按壓力。
或者,可一面將杯體2抵接於下模成形構件及上模成形構件,一面使用下模成形構件沿+Z軸方向施加按壓力。
更詳細而言,如圖6所示,將杯體2之杯形外周底部A載於杯形外周側固持器60。圓頂下壓工具70相對下降,圓頂下壓工具70之支持部701與杯形圓頂部D接觸。此處,杯形外周側固持器60具有傾斜面601及溝槽602,杯體2之杯形外周底部A與上述傾斜面601接觸後,藉由進而下壓圓頂下壓工具70,杯體2之傾斜部S之金屬一面受到壓縮應力一面被引導、壓入溝槽602內。
而且,以成為低於上述第1高度Ho
之第2高度Hp
之方式,將上述杯形圓頂部D下壓。同時使用上模成形構件(圓頂下壓工具70)及下模成形構件(杯形外周側固持器60),對上述傾斜部S作用子午線方向之壓縮應力σ φ
及周方向之壓縮應力σθ
。
另外,圖7係表示於本實施形態中,傾斜部S形成於立起部20d時賦予之壓縮應力之示意圖。亦即,將傾斜部S壓入上述下模成形構件之溝槽602內時,於該傾斜部S藉由圓頂下壓工具70之按壓力而同時作用有子午線方向之壓縮應力σ φ
及仿照下模成形構件利用於徑向內側移動而得之周方向之壓縮應力σθ
,該傾斜部S中之金屬原料之厚度增大(圖7中之箭頭方向σψ
)。
以此方式,經由第2成形步驟後獲得無縫罐體1。
成形結束後,使圓頂下壓工具相對上升,將無縫罐體1自杯形外周側固持器60取出即可。
此處,作為第2成形步驟後獲得之無縫罐體1,較佳為上述本實施形態中之無縫罐體1。
亦即,作為第2成形步驟後獲得之無縫罐體1,如圖1所示,為具有外周底部20a及周狀接地部20b者。
另外,第2成形步驟進一步較佳為具有以下特徵。
亦即,第2成形步驟中,較佳為藉由將上述杯體2壓入第2成形步驟之下模成形構件(杯形外周側固持器60),使傾斜部S形成為位於較外周底部20a更靠內側之周狀接地部20b、位於較上述周狀接地部20b更靠內側之內側端部20c、及自上述內側端部20c向上方立起之立起部20d。
進一步於該第2成形步驟中,為了使無縫罐體1的立起部20d與圓頂部20f之間的接觸點(最外端20e)的內徑大於內側端部20c的內徑,形成了最外端20e朝向罐體軸的外側突出的環狀溝槽。換言之,在最外端20e的附近於剖視圖中大致成為「 」或「
 」的形狀。
習知技術中,存在使用旋轉輥或分割模具形成如上述之環狀溝槽之改良成形方法(底部改良加工)。然而於習知之方法中,難以使加工部位容易變薄且形成充分深之溝槽。
相較於此,根據本實施型態所示之方法,產生環狀溝槽部之板厚不變薄而反之變厚之傾向,且可合理地形成較深之溝槽。
於本實施形態之無縫罐體之製造方法中,於第1成形步驟與第2成形步驟之間,不使杯體2之杯形外周底部A之上部之形狀或長度發生變化。
即,於將杯體2載於杯形外周側固持器60時,將杯體2之杯形外周底部A與杯形外周側固持器60之傾斜面601接觸之面之Z軸方向上最低之點設為T點。該T點隨著圓頂下壓工具70之下降及杯形圓頂部D之下壓,位置並未變化(參照圖6)。
另一方面,利用第2成形步驟,作為杯體2之傾斜部S之部分成形為無縫罐體1之外周底部20a之一部分、周狀接地部20b、內側端部20c及立起部20d(適當參照圖2等)。亦即,杯體2之傾斜部S最終大半部分進入杯形外周側固持器60之溝槽602。
另外,於該第2成形步驟中,杯體2與上下模具之間之接觸無顯著滑動。因此,不會產生杯體2之金屬表面之損傷,與先前相比無需使用潤滑劑。
另外,作為素板(毛胚)的板厚t0,通常只要為製造無縫罐體之情形時之板厚即可,可大概衝裁t0=0.15 mm~0.4 mm左右厚度之金屬板用作素板(毛胚),但並不限定於上述厚度。
[表面被覆處理步驟]
作為素板而使用表面無有機被覆的金屬板時,如圖4所示地,於本實施型態的無縫罐體的製造方法中,較佳為上述的第1成形步驟與第2成形步驟之間,進一步具備至少對杯體2的內面進行表面被覆處理的內面處理步驟(STEP 2)。作為如上所述的表面被覆處理,例如有用於無縫罐體1內面側的公知的塗膜等塗裝。
另外,進一步於外面側,以確保第1成形步驟以後的搬送性以及耐腐蝕性為目的,以杯體2之最下端曲率部為中心,可於杯形外周底部A至傾斜部S之範圍之部分實施有機被膜40a及40b(參照圖8)。
亦即於本實施型態中,由於至少以進行第1成形步驟及第2成形步驟的形式,進行兩步驟以上的成形加工,可以想到在這些成形步驟之間與其後的搬送時,無縫罐體的底部會有磨耗。針對於此,例如藉由在第1成形步驟及第2成形步驟之間賦予上述的有機被膜40,成為暫定周狀接地部20a’與周狀接地部20b分別形成有有機被膜40a及40b(參照圖8)。
圖9係表示可於從杯狀外周底部A至傾斜部S的範圍部分塗佈有機被膜40的塗佈裝置之一例。如同圖所示地,在杯體2透過搬送機構TM水平移動時,可將儲存於收容容器SC內的塗膜液LQ(將成為有機被膜40的液體),藉由塗佈用輥R1及R2塗佈在杯體2的底部。由於輥R2的表面使用了具有適當彈性的橡膠材,故可確實地於從杯狀外周底部A至傾斜部S的範圍部分進行塗佈。
另外作為上述塗佈裝置之一例,例如應用以公知的機器人處理器等將塗膜液LQ對杯體2的底部進行噴霧塗佈之類的公知手法亦可。
另外,除了作為上述STEP 2的表面被覆處理步驟以外,於第1成形步驟與第2成形步驟之間,可對杯體2實施適當公知之洗淨步驟、印刷步驟、對筒狀主體部之形狀賦予加工、或者不妨礙進行第2成形步驟之範圍內之縮頸(口縮窄)加工等。
根據以上所說明的本實施型態的無縫罐體1及其製造方法,既可實現具有優異耐壓性的無縫罐體,亦可以高維度地兼顧輕量化及罐底之耐壓強度之要求。
[實驗例]
一邊參照圖10於以下表示基於上述手法實施的實驗例。然而本發明並不限定於以下實驗例。
首先準備作為金屬材料(前體3)且板厚為0.200 mm、0.205 mm、0.215 mm、0.225 mm、0.240 mm、0.245 mm、以及0.250 mm的鋁合金板(JIS H 4000 A3104-H19型材料),進行上述第1成形步驟、表面處理步驟以及第2成形步驟,來製造內容積為350 ml、罐徑為211D(外徑φ為66.0 mm)、且如後述的實驗例1~19般罐底的樣式不同的拉伸引縮罐(D1罐)亦即無縫罐體1。
針對所製得的各種無縫罐體以及2種市售品,使用上述的形狀測定機(東京精密股份有限公司製,商品名:CONTOURECORD,型號1600DH)測定通過罐體中心線的外表面側輪廓,並將測得的形狀資料移至CAD,算出包含上述的外表面表面積AD
、以周狀接地部20b作為輪廓時的假想平面VP的面積AB
、假想平面VP與上突底部30所包圍的空間的容積VD
、以及形成上突底部30的金屬構件(於本例為鋁合金)的體積VM
的各種參數。
另外,對於如上敘述所製得的無縫罐體1實施耐壓性測試。耐壓強度係透過對罐的開口部以有孔板密封,透過該孔以管路將加壓水送入罐內來進行。耐壓(屈曲壓)評價上,以超過可適用於碳酸飲料的耐壓值0.686MPa為「O」,不滿者為「X」來評價。
從節省製作罐所需材料的企圖,著眼於作為罐底部的材料使用量的上突底部的金屬體積VM
,將小於615 mm3
者評價為「O」,其以上者評價為「X」。
為了對上突底部30的容積VD
過大而導致容器內容量減少的不利點進行評價,而著眼於上突底部30的容積VD
,將小於17000 mm3
(=17 ml)者評價為「O」,其以上者評價為「X」。另外,作為本實施例中的無縫罐體1的內容量設定為350 ml,17 ml大約為其5%左右。
在「耐壓性」、「材料使用量」、「容量減少」這些評價結果皆為「O」者,其綜合評價為「O」,但有任一項為「X」者,則其綜合評價為「X」。
表1整理並示出實驗例1~19的無縫罐體1以及2種市售品的樣式(測定值、算出值)及其評價結果。
實驗例1係作為根據本發明之成形方法的基本樣式,將之與於現在時點市售的罐徑211D(約為66.0 mm)進行比較,接地徑幾乎相同,素材板厚的0.225 mm確實是比較薄但綜合評價仍為「O」。此實驗例1顯示出在罐底的性能以及成本面上都極為優異的結果。
實驗例2~5是實施了上突底部30的高度Hp
比上述實驗例1增加的變更。如圖10所示的以最外端20e的內徑φdR
及內側端部20c的最內徑φde
不變的方式,預先對個別的第1高度Ho
(參照圖5(c))適宜增加而成形。
實驗例6~8是實施了板厚比實驗例1減少的變更。
實驗例9~11是實施了板厚比實驗例1增加的變更。
實驗例9~11是實施了最外端20e的內徑φdR
比實驗例1減少的變更。以上突底部30的高度Hp
及內側端部20c的最內徑φde
不變的方式,預先對個別的第1高度Ho
適宜減少而成形。
實驗例16是實施了最外端20e的內徑φdR
比實驗例1增加的變更。以上突底部30的高度Hp
及內側端部20c的最內徑φde
不變的方式,預先對個別的第1高度Ho
適宜增加而成形。
實驗例17、18是為了實施最外端20e的內徑φdR
比實驗例1增加的變更,將圓頂球面半徑rD
(參照圖10)稍微增加至40 mm者。以上突底部30的高度Hp
及內側端部20c的最內徑φde
不變的方式,預先對個別的第1高度Ho
適宜變更而成形。
實驗例19是實施了板厚比實驗例4減少至0.215 mm的變更。
2種市售品是於現在時點在市場上流通的商品中,選定內容物含有碳酸氣體,在底部利用輥實施所謂的改良成形,且認為比較薄壁又輕量者,對其進行測定評價。
以上的實驗例的評價結果中綜合評價為「O」者,其的數值與的數值,均落在本發明的請求項所規定的範圍內。另一方面,綜合評價為「X」者,其的數值與的數值,均落在本發明的請求項所規定的範圍外。
以上所示的實驗例中罐徑都設定為66 mm,但的數值與的數值均為無因次量,而耐壓性、成本面上的評價以與罐的大小無關的相似性成立。亦即本發明並不限定於上述罐徑為66 mm者,在各種罐徑中可實施本發明所規定的數值範圍,在該種情況下亦同樣能達到上述的技術功效。
[表1]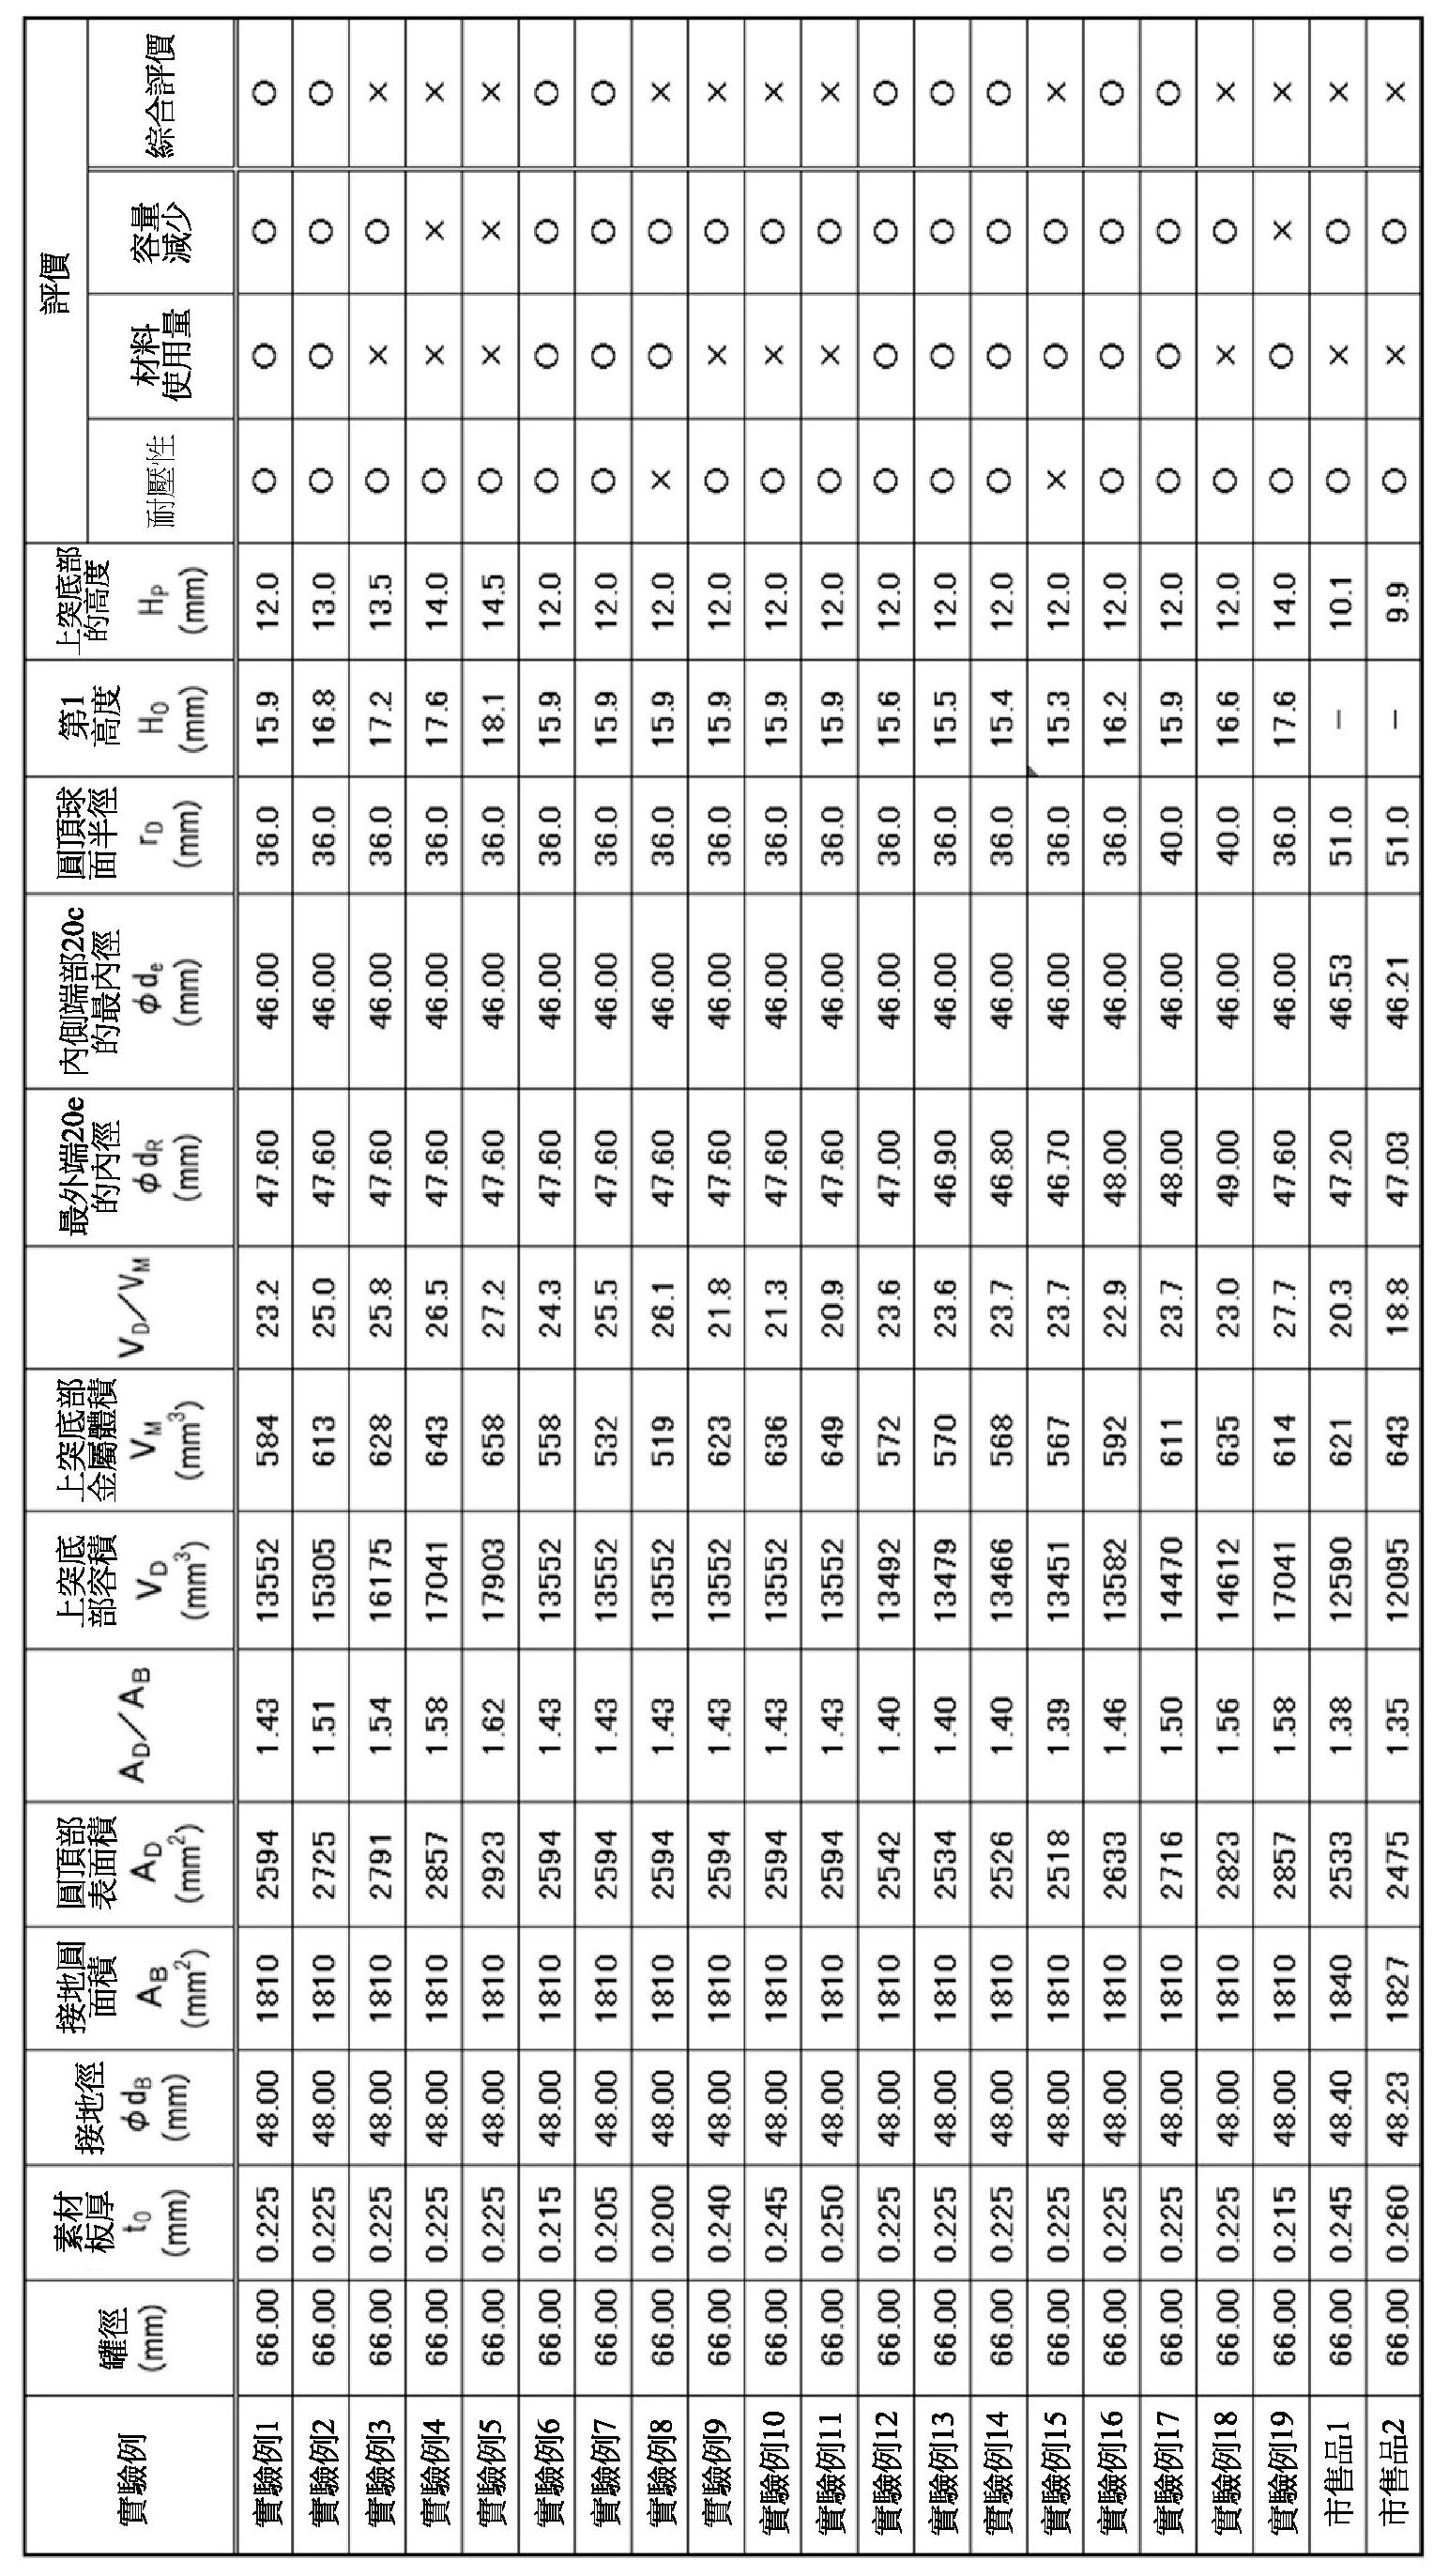
以上說明之實施形態為將本發明之主旨具現化之一例,可於不脫離本發明之上述主旨之範圍內適當添加變更。進一步地,於不脫離本發明之上述主旨之範圍內對實施形態所示之無縫罐體追加公知之構造亦可。
[產業上之可利用性]
本發明可運用於要求優異耐壓性的容器上,尤其可利用於可儲藏飲料或藥品的罐體。
1:無縫罐體
10:筒狀主體部
10a:開口部
10e:下端
2:杯體
20:罐底部
20a:外周底部
20a’:暫定周狀接地部
20b:周狀接地部
20c:內側端部
20d:立起部
20e:最外端
20f:圓頂部
3:前體
30:上突底部
4:鼓出部
40、40a、40b:有機被膜
401:筒狀衝頭
402:錐形部
501:壓緊環
502:拱頂模
503:錐形支持部
60:下模成形構件(杯形外周側固持器)
601:傾斜面
602:溝槽
70:上模成形構件(圓頂下壓工具)
701:支持部
A:杯形外周底部
AB
:以周狀接地部20b作為輪廓時的假想平面VP的面積
AD
:上突底部30的外表面表面積
D:杯形圓頂部
Ho
:鼓出部4的高度(第1高度)
Hp
:上突底部30的高度(第2高度)
LQ:塗膜液
R:曲率半徑
R1、R2:輥
S:傾斜部
SC:收容容器
Se:端部
TM:搬送機構
VD
:假想平面VP與上突底部30所包圍的空間的容積
VM
:形成上突底部30的金屬構件的體積
VP:假想平面
σ φ
:子午線方向之壓縮應力
σθ
:周方向之壓縮應力
θ1
、θ2
:角度
φdR
:最外端20e的內徑
φde
:內側端部20c的最內徑
[圖1]係表示實施形態中之無縫罐體整體的剖面之示意圖。
[圖2]係表示實施形態中之無縫罐體之罐底之放大圖。
[圖3]係說明上突底部的外表面表面積AD
、周狀接地部作為輪廓時的假想平面的面積AB
、假想平面與上突底部所包圍的空間的容積VD
、以及形成上突底部的金屬構件的體積VM
之示意圖。
[圖4]係表示實施形態之無縫罐體之製造方法之流程圖。
[圖5]係表示實施形態之無縫罐體之製造方法中,表示第1成形步驟之圖。
[圖6]係表示實施形態之無縫罐體之製造方法中,表示第2成形步驟之圖。
[圖7]係於實施形態中,表示賦予至立起部之壓縮應力之示意圖。
[圖8]係說明於實施形態的無縫罐體中,第1成形步驟後的暫訂周狀接地部與第2成形步驟後的周狀接地部之間的狀態遷移之示意圖。
[圖9]係表示對無縫罐體的罐底塗佈有機被覆的塗佈例之示意圖。
[圖10]係表示實驗例之罐底部的周邊之示意圖。
1:無縫罐體
10:筒狀主體部
10a:開口部
10e:下端
20:罐底部
20a:外周底部
20b:周狀接地部
20c:內側端部
20e:最外端
30:上突底部
40(40a):有機被膜
VP:假想平面
Claims (3)
- 一種無縫罐體,其特徵在於包含: 筒狀主體部; 周狀接地部,從上述筒狀主體部的下端連續;以及 上突底部,自上述周狀接地部朝向中心軸側連續; 於分別規定上述上突底部的外表面表面積為AD 、以上述周狀接地部作為輪廓時的假想平面的面積為AB 時,滿足之關係。
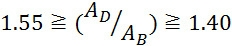
- 如請求項1所述的無縫罐體,其中 於分別規定由上述假想平面與上述上突底部所包圍的空間的容積為VD 、形成上述上突底部的金屬構件的體積為VM 時,滿足之關係。
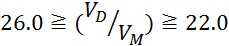
- 一種無縫罐體的製造方法,其特徵在於包含: 第1成形步驟,其使金屬材料成形為杯體,該杯體具有筒狀主體部、從上述筒狀主體部的下端連續的外周底部、及自上述外周底部朝向開口部以第1高度鼓出之鼓出部;以及 第2成形步驟,其成為低於上述第1高度之第2高度之方式下壓上述鼓出部,以形成從上述筒狀主體部的下端連接周狀接地部,以及形成自上述周狀接地部朝向中心軸側連接的上突底部; 於分別規定上述上突底部的外表面表面積為AD 、以上述周狀接地部作為輪廓時的假想平面的面積為AB 時,滿足之關係。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020040382A JP7447564B2 (ja) | 2020-03-09 | 2020-03-09 | シームレス缶体及びシームレス缶体の製造方法 |
| JPJP2020-040382 | 2020-03-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| TW202138080A true TW202138080A (zh) | 2021-10-16 |
| TWI885046B TWI885046B (zh) | 2025-06-01 |
Family
ID=77667664
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| TW110102141A TWI885046B (zh) | 2020-03-09 | 2021-01-20 | 無縫罐體及無縫罐體之製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US20230150711A1 (zh) |
| EP (1) | EP4119252A4 (zh) |
| JP (1) | JP7447564B2 (zh) |
| CN (1) | CN115210015A (zh) |
| TW (1) | TWI885046B (zh) |
| WO (1) | WO2021181949A1 (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7857093B2 (ja) * | 2021-12-09 | 2026-05-12 | 東洋製罐株式会社 | 缶体 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3693828A (en) * | 1970-07-22 | 1972-09-26 | Crown Cork & Seal Co | Seamless steel containers |
| US4515284A (en) * | 1980-08-21 | 1985-05-07 | Reynolds Metals Company | Can body bottom configuration |
| US4412627A (en) * | 1981-05-29 | 1983-11-01 | Metal Container Corporation | Drawn and ironed can body |
| JP2647485B2 (ja) * | 1988-04-06 | 1997-08-27 | 三菱重工業株式会社 | 薄肉缶の底部構造 |
| JPH05338640A (ja) * | 1990-09-17 | 1993-12-21 | Aluminum Co Of America <Alcoa> | 絞り加工された容器の基部輪郭形状およびその製造方法 |
| US5105973B1 (en) * | 1990-10-22 | 1998-06-02 | Ball Corp | Beverage container with improved bottom strength |
| US5234126A (en) * | 1991-01-04 | 1993-08-10 | Abbott Laboratories | Plastic container |
| JP3057901B2 (ja) * | 1992-05-26 | 2000-07-04 | 三菱マテリアル株式会社 | 2ピース缶用缶胴およびその製造方法 |
| JP2611737B2 (ja) * | 1994-02-03 | 1997-05-21 | 東洋製罐株式会社 | シームレス缶及びその製造方法 |
| US5730314A (en) * | 1995-05-26 | 1998-03-24 | Anheuser-Busch Incorporated | Controlled growth can with two configurations |
| JPH09285832A (ja) * | 1996-04-23 | 1997-11-04 | Kishimoto Akira | シームレス缶及びその成形法 |
| JPH11123481A (ja) * | 1997-10-24 | 1999-05-11 | Kishimoto Akira | シームレス缶及びその成形法 |
| ATE314964T1 (de) * | 1998-06-03 | 2006-02-15 | Crown Packaging Technology Inc | Dosenboden mit erhöhter festigkeit sowie vorrichtung zur herstellung desselben |
| US6296139B1 (en) * | 1999-11-22 | 2001-10-02 | Mitsubishi Materials Corporation | Can manufacturing apparatus, can manufacturing method, and can |
| US7398894B2 (en) * | 2003-11-24 | 2008-07-15 | Metal Container Corporation | Container bottom, method of manufacture, and method of testing |
| JP2007045458A (ja) * | 2005-08-10 | 2007-02-22 | Universal Seikan Kk | ボトル缶およびキャップ付ボトル缶 |
| JP4877538B2 (ja) * | 2010-06-08 | 2012-02-15 | 東洋製罐株式会社 | シームレス缶体 |
| WO2015090669A1 (de) * | 2013-12-16 | 2015-06-25 | Ball Europe Gmbh | Dosenkörper |
| JP6448217B2 (ja) * | 2014-05-08 | 2019-01-09 | ユニバーサル製缶株式会社 | 缶 |
| CN204776466U (zh) * | 2014-05-30 | 2015-11-18 | 环宇制罐株式会社 | 饮料罐 |
| JP6414957B2 (ja) * | 2014-08-27 | 2018-10-31 | ユニバーサル製缶株式会社 | 缶の製造方法、ボトムリフォーム機構及びこれに用いるトップ支持部材 |
| JP2018104095A (ja) * | 2016-12-22 | 2018-07-05 | ユニバーサル製缶株式会社 | ボトル缶 |
| JP2018103227A (ja) * | 2016-12-27 | 2018-07-05 | ユニバーサル製缶株式会社 | ボトムリフォーム機構、トップ支持部材、及び缶の製造方法 |
-
2020
- 2020-03-09 JP JP2020040382A patent/JP7447564B2/ja active Active
-
2021
- 2021-01-20 TW TW110102141A patent/TWI885046B/zh active
- 2021-02-03 EP EP21766913.4A patent/EP4119252A4/en active Pending
- 2021-02-03 WO PCT/JP2021/003842 patent/WO2021181949A1/ja not_active Ceased
- 2021-02-03 CN CN202180019231.5A patent/CN115210015A/zh active Pending
- 2021-02-03 US US17/905,878 patent/US20230150711A1/en not_active Abandoned
-
2025
- 2025-02-24 US US19/061,168 patent/US20250187779A1/en active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP4119252A4 (en) | 2024-04-10 |
| US20230150711A1 (en) | 2023-05-18 |
| US20250187779A1 (en) | 2025-06-12 |
| EP4119252A1 (en) | 2023-01-18 |
| JP7447564B2 (ja) | 2024-03-12 |
| CN115210015A (zh) | 2022-10-18 |
| TWI885046B (zh) | 2025-06-01 |
| WO2021181949A1 (ja) | 2021-09-16 |
| JP2021138441A (ja) | 2021-09-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI840492B (zh) | 無縫罐體及無縫罐體之製造方法 | |
| US20080011702A1 (en) | Necked-in can body and method for making same | |
| JP7484612B2 (ja) | 容器の製造方法および容器の製造装置 | |
| MX2008014434A (es) | Proceso de manufactura para producir un contenedor con cuello. | |
| JP2016043991A (ja) | 缶 | |
| TW202133965A (zh) | 無縫罐體及無縫罐體之製造方法 | |
| US20260124667A1 (en) | Reducing material usage and plastic-deformation steps in the manufacture of aluminum containers | |
| US20250187779A1 (en) | Seamless can body and method for producing seamless can body | |
| CN205738460U (zh) | 无缝罐 | |
| US20250256317A1 (en) | Method for manufacturing seamless can | |
| JP6760460B1 (ja) | シームレス缶体及びシームレス缶体の製造方法 | |
| JP6835109B2 (ja) | シームレス缶体及びシームレス缶体の製造方法 | |
| JP7419746B2 (ja) | ボトル缶 | |
| JP7424448B2 (ja) | シームレス缶体及びシームレス缶体の製造方法 | |
| JP7402835B2 (ja) | シームレス缶体及びシームレス缶体の製造方法 | |
| CA3305282A1 (en) | Can body, product can, and method for manufacturing can body | |
| WO2020158817A1 (ja) | ボトル缶、ボトル缶の製造方法及びボトル缶の設計方法 | |
| JP7443753B2 (ja) | ボトル缶、ボトル缶の製造方法及びボトル缶の設計方法 | |
| JP2025063428A (ja) | 缶体、製品缶、及び、缶体の製造方法 | |
| JP7484148B2 (ja) | ボトル缶及びその製造方法 | |
| JP7072380B2 (ja) | ボトル缶の製造方法 | |
| JP7378200B2 (ja) | 缶体 | |
| JP2011092960A (ja) | 金属製容器の製造方法及びその内側成形ロール |