[001] A presente invenção se refere a um processo de agrupamento de produtos visando o seu encaixotamento, por exemplo; ela se refere também à instalação que permite a sua utilização.
[002] O agrupamento de produtos do tipo de frascos, garrafas ou outros, pode se efetuar de muitos modos, dependendo do tipo e da natureza dos produtos e também de acordo com os ritmos desejados.
[003] Uma forma de agrupamento é descrita no documento GB 2174667. Os produtos chegam enfileirados sobre uma esteira transportadora de fornecimento e são acolhidos, aleatoriamente, por um dispositivo de impulsão que leva um lote de garrafas.
[004] Este dispositivo de impulsão se apresenta na forma de uma cremalheira que é disposta longitudinalmente, sobre o lado da fila de garrafas. Esta cremalheira é animada por um movimento combinado em alça; é simultaneamente um movimento longitudinal no sentido do avanço dos produtos e um movimento transversal, para depositar o lote de produtos enfileirados, sobre o lado da esteira transportadora de fornecimento onde eles são apanhados em seguida por outros meios.
[005] De um modo geral, os produtos chegam no nível do dispositivo de acolhimento estando bem distribuídos de modo regular, seguindo o ritmo dos dentes ou outros. A colocação dos produtos em ritmo pode ser efetuada por meio de um meio de colocação em ritmo.
[006] Para produtos de formatos específicos, diferentes das formas cilíndricas, por exemplo, a orientação e a colocação no ritmo preciso dos produtos são realizadas por meio de um meio de colocação em ritmo que é constituído por um par de parafusos sem fim; estes parafusos sem fim intervêm a montante do dispositivo de acolhimento de um lote, entre a máquina de preparação dos produtos, cuja vazão é relativamente aleatória e o dispositivo em questão que vai levar o lote para a cabeça de manipulação para o encaixotamento, por exemplo.
[007] Este dispositivo de acolhimento não pode ser submetido a nenhuma falta de ordem a nível da distribuição dos produtos. O lote de produtos deve estar perfeitamente estabelecido para ser acolhido pelo dispositivo de impulsão ou um outro meio qualquer, antes de ser apanhado pela cabeça de manipulação que realiza o encaixotamento, por exemplo.
[008] Quando a instalação é do tipo flexível, isto é, capaz de tratar diversos tipos de produtos, deve-se prever um conjunto de ferramentas para cada tipo de produtos, tanto a nível do dispositivo de acolhimento como dos parafusos do meio de colocação em ritmo.
[009] Os dispositivos de acolhimento do tipo de dispositivos de impulsão, ou outros, são geralmente constituídos por uma simples lâmina ou faixa realizada de material termoplástico, sobre a qual são cortados dentes de assentamento ou alvéolos; eles são simples de serem substituídos e baratos.
[010] Por outro lado, este problema de substituição é diferente para os parafusos do meio de colocação em ritmo que são conjuntos de ferramentas muito caros, relativamente pesados e de substituição bastante complicada.
[011] Levando-se em conta o peso destes parafusos, sua substituição é também uma operação que pode necessitar de material de manutenção e o seu armazenamento requere instalações do tipo de armazéns, que ocupam muito espaço.
[012] Além disso, este tipo de instalação que compreende, por um lado, um meio de colocação em ritmo e do outro um dispositivo de acolhimento do lote ocupa um espaço especialmente grande, especialmente no comprimento, e pode, em certos casos ser incapaz de ser adaptado devido às restrições associadas à implantação, especialmente quando o espaço é insuficiente nos locais existentes.
[013] A invenção propõe um processo de agrupamento de produtos que permite que se disponha de uma instalação compacta, relativamente simples e, sobretudo, dotada de grandes capacidades, em matéria de polivalência, de flexibilidade.
[014] Este processo e a instalação para a sua utilização permitem também se cogitar na utilização de um conjunto de ferramentas de uma grande simplicidade, fácil de ser substituído e, sobretudo, de um custo extremamente modesto, o que permite que sejam realizados conjuntos de ferramentas muito bem adaptados a cada tipo de produtos.
[015] Além disso, este processo permite que se reduza o comprimento do circuito seguido pelos produtos e reduzir, portanto, os riscos de alteração destes últimos por atrito, especialmente sobre as guias e outros.
[016] A instalação é posicionada diretamente na saída da unidade de preparação dos produtos, depois da máquina de enchimentos e/ou da etiquetadora, por exemplo.
[017] Ela pode também se apresentar como um verdadeiro acessório e ser utilizada somente para tarefas específicas, para determinados tipos de produtos; o resto do tempo ela pode ser desativada, em desvio do circuito.
[018] O processo permite uma grande flexibilidade de utilização; os produtos podem também ser reagrupados em um único lote ou em diversos lotes, dependendo da necessidade.
[019] O processo de agrupamento de acordo com a presente invenção permite que se forme um lote de produto visando um acolhimento por meios adequados, chegando os produtos continuamente, enfileirados, transportados por uma esteira transportadora de fornecimento, consistindo o processo: - em coletar um número determinado de produtos sobre a esteira transportadora de fornecimento, por meio de um dispositivo coletor em forma de pente, denominado coletor, que é disposto transversalmente em relação ao sentido de avanço dos produtos, - em depositar e soltar os mesmos em uma estação de acolhimento que se situa sobre o lado da esteira transportadora de fornecimento. - em animar o coletor com um movimento em alça que se decompõe em um movimento transversal, às vezes combinado com um movimento longitudinal na direção de montante da fila, isto é, um movimento inverso ao da esteira transportadora de fornecimento dos produtos. - em desencadear o ciclo de coleta dos produtos em função de informações que levam em conta: - a posição dos produtos na esteira transportadora de fornecimento em relação ao coletor e - a velocidade da esteira transportadora de fornecimento.
[020] De acordo com a presente invenção, o processo de agrupamento e produtos consiste: - em detectar a chegada de um produto a montante do coletor, - em esperar eventualmente e, pelo menos, marcar um tempo de parada no momento em que o produto detectado atinge sua posição e se assenta no alvéolo atribuído ao coletor, em seguida - em iniciar a combinação dos movimentos transversal e longitudinal para preparar a coleta seguinte.
[021] De acordo com uma outra modalidade da invenção, o processo consiste em coletar os produtos uns depois dos outros em pontos diferentes sobre a esteira transportadora de fornecimento, sendo os pontos desencontrados na direção do montante da fila, sendo conservado um mesmo intervalo entre dois pontos consecutivos.
[022] De acordo com a presente invenção, o processo consiste, quando o coletor está completamente cheio, - em fazer o mesmo ser desencontrado transversalmente em relação aos seus produtos coletados para levá-los à estação de deposição, em uma estrutura de recebimento também em forma de pente, por exemplo, e em seguida - em deslocar o coletor, paralela e transversalmente à esteira transportadora de fornecimento dos produtos para, em um primeiro tempo, ultrapassar a fila dos produtos a serem coletados e em seguida, levar o coletor ao nível do primeiro ponto de coleta.
[023] De acordo com uma outra modalidade da presente invenção, o processo consiste em depositar os produtos coletados, pelo coletor, de um único lado da esteira transportadora de fornecimento, a montante do último ponto de coleta dos produtos.
[024] De acordo com uma variante d realização da invenção, o processo consiste em depositar os produtos coletados pelo coletor, alternadamente de um lado e em seguidas do outro lado da esteira transportadora de fornecimento.
[025] A invenção se refere também à instalação que permite a utilização do processo detalhado acima, compreendendo a instalação: - pelo menos uma mesa tendo a função de sola, disposta no nível da esteira transportadora de fornecimento dos produtos a serem coletados e do lado dela, para sustentar os produtos coletados, - um dispositivo de coleta, um coletor, em forma de pente, disposto transversalmente em relação ao sentido do avanço dos produtos, móvel acima da sola, - uma estrutura adequada para deslocar longitudinal e transversalmente o coletor em relação à esteira transportadora de fornecimento. - meios para detectar a presença de um produto a ser coletado sobre a esteira transportadora de fornecimento, sendo os meios dispostos a montante do coletor e deslocando-se longitudinalmente e simultaneamente com este último.
[026] De acordo com a presente invenção, a mesa de recebimento dos produtos coletados se estende de um lado e do outro da esteira transportadora de fornecimento para permitir que os produtos coletados dos dois lados da esteira sejam soltos na sua borda.
[027] A invenção se refere também ao coletor utilizado especialmente a um coletor em que o formato de cada alvéolo corresponde rigidamente ao produto a ser coletado de modo a evitar os atritos e limitar, no caso de rimos muito rápidos, o risco de rebote do produto para o coletor quando o produto se assenta no seu alvéolo.
[028] De acordo com a presente invenção, a instalação pode comportar meios complementares que auxiliam a manter os produtos no nível da estação de acolhimento, sendo os meios constituídos por uma outra estrutura em forma de pente fixo.
[029] De acordo com uma outra modalidade da presente invenção, a instalação pode ainda comportar meios complementares para assegurar uma certa estabilização dos produtos coletados durante a operação de coleta, podendo estes meios ser constituídos, por exemplo, por ventosas disposta no fundo dos alvéolos e utilizadas durante a operação ou de uma guia que é escamoteável quando os produtos são levados para a estação de acolhimento.
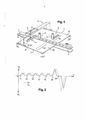
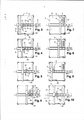
[030] Mas a invenção será ainda descrita com detalhes pela descrição abaixo e pelos desenhos apensos, dados a título indicativo e nos quais: - a Figura 1 é uma apresentação esquemática em perspectiva da instalação de acordo com a invenção, associadas a uma esteira transportadora de fornecimento dos produtos; - a Figura 2 é um cronograma com o tempo T no eixo de abscissas e as velocidades de ida VA e de volta VR no eixo da ordenadas, ilustrando o cronograma um ciclo de coleta dos produtos com as curvas das velocidades de deslocamento do coletor: uma curva em linha cheia para a velocidade transversal VT e uma curva em linha pontilhada para velocidade longitudinal VL; - as Figuras 3 a 8 ilustram algumas etapas do processo de coleta dos produtos; - as Figuras 9 e 10 ilustram uma variante da instalação que é equipada com duas zonas em que os produtos coletados são soltos.
[031] Conforme representado na Figura 1, a instalação compreende uma esteira transportadora de fornecimento (1) dos produtos (2) que provêm, por exemplo, de uma máquina de preparação, não representada, tal como uma máquina de encher e/ou de etiquetar.
[032] Os produtos chegam continuamente, enfileirados; eles passam ao longo de uma mesa (3) que tem função de sola; esta tabela (3) pode comportar um painel que se estende ao longo da esteira transportadora (1), exatamente no mesmo nível; ela pode também, conforme representado na Figura 1 e explicado mais abaixo, ser constituída pro dois painéis (31) e (32) que se estendem de um lado e do outro da esteira transportadora (1) formando uma superfície contínua; cada painel (31), (32) se encontrando no mesmo nível que a superfície superior desta esteira (1).
[033] A esteira transportadora de fornecimento (1) tem os seus produtos (2) descarregados por meio de um dispositivo de coleta denominado coletor no presente documento, coletando o coletor (4), que tem a forma de pente, os produtos (2) sucessivamente à medida que a esteira transportadora (1) avança; ele está disposto transversalmente em relação ao sentido do avanço dos produtos (2) e se desencontra transversalmente, depois de cada coleta, de uma distância que é da ordem da largura dos produtos (2).
[034] Para poder descarregar os produtos coletados e recomeçar um ciclo, o coletor (4), conforme será descrito com mais detalhes abaixo, é também móvel longitudinalmente. Ele faz subir a fila dos produtos no sentido contrário do avanço da esteira transportadora de fornecimento (1) durante a operação de coleta e, em seguida, depois que ele deposita e solta os produtos coletados, o coletor faz subir novamente a fila dos produtos, mas no sentido do avanço do coletor desta vez, e a uma grande velocidade para poder ultrapassar a fila e se reposicionar rapidamente diante do primeiro produto a ser coletados.
[035] Para efetuar estes movimentos diferentes, o coletor (4) é móvel, sustentado e guiado por uma estrutura que compreende - uma espécie de pórtico (5) capaz de se deslocar longitudinalmente acima da mesa (3) no mesmo sentido que os produtos (2) dispostos sobre a esteira transportadora (1) e - um carrinho (6) que se desloca sob o pórtico (5), sempre acima da mesa (3) transversalmente sendo o coletor (4) suspenso no carrinho (6).
[036] O pórtico (5) é guiado sobre trilhos (7) dispostos sobre a mesa (3) e especialmente nas bordas laterais de cada painel (31), (32) e é móvel sob o efeito de um elemento motor, não representado, do tipo servo-redutor ou motor elétrico linear.
[037] O carrinho (6) é guiado sobre traves disposta na parte superior do pórtico (5) e é também móvel, sob o efeito de um elemento motor, não ilustrado do tipo servo-redutor ou motor elétrico linear.
[038] O coletor (4) é solidário com o carrinho (6) por meio de um suporte em forma de braço (8); ele é mantido a uma altura adequada em relação aos produtos (2) a serem coletados.
[039] A ligação entre o braço (8) e o coletor (4) é projetada para facilitar as operações de modificação de modelos; este coletor constitui na verdade uma ferramenta que é adaptada às foram dos produtos (2) a serem coletados.
[040] Um sistema (9) de detecção instalado sobre o pórtico (5) permite que se lance o ciclo de coleta dos produtos (2). Na verdade, a informação referente à detecção da passagem de um produto permite, em função da velocidade do avanço da esteira transportadora de fornecimento (1) se determinar por meio de um calculador adequado, o momento da sua integração dentro do alvéolo destinado do coletor (4).
[041] A partir desta integração, o coletor (4) pode iniciar o seu movimento de desencontro e posicionar o alvéolo adjacente livre sobre o eixo da fila dos produtos dispostos sobre a esteira transportadora de fornecimento (1) para que este alvéolo esteja pronto a acolher o produto seguinte.
[042] Quando o número previsto de produtos (2) a serem coletados é atingido, os produtos coletados são encaminhados e soltos na estação (10) de acolhimento que se situa sobre a mesa (3), na sua parte a montante.
[043] Dependendo do tipo de produtos, o braço (8) pode comportar diversos coletores superpostos, dois, por exemplo, para produtos cuja altura é tal que correm o risco, levando- se em conta a sua instabilidade, de provocar incidentes durante o seu acolhimento por um coletor (4) único.
[044] Os produtos (2) chegam em fila sobre a esteira transportadora de fornecimento. Eles são, de preferência, espaçados ente si, ou naturalmente na saída da máquina de preparação, ou de modo forçado, por meios adequados, não representados.
[045] A Figura 2 representa, em forma de um cronograma, as velocidades de ida VA e de volta VR de deslocamento transversal do coletor (4) em função do tempo T.
[046] O cronograma representa um ciclo completo de coleta de seis produtos (2) com a deposição na estação (10) de acolhimento e volta ao nível do primeiro ponto de coleta.
[047] Estes diferentes pontos de coleta aparecem no cronograma da Figura 2 assim como nas Figuras seguintes.
[048] O primeiro ponto registrado (11) no cronograma corresponde ao momento em que, conforme representado na Figura 3, o coletor (4) acolhe o primeiro produto (2, 21) que chega com a esteira (1).
[049] Antes deste ponto (11), o coletor (4) se encontra em posição de espera, imóvel, se preparando para acolher o primeiro produto (2, 21).
[050] Este primeiro produto (21) é detectado Pelo sistema (9) adequado constituído por uma célula (20) que aparece nesta Figura 3 e nas figuras seguintes. Esta célula (20) é carregada longitudinalmente com o coletor (3); ela o precede.
[051] Logo que o primeiro produto (21) está posicionado dentro do seu alvéolo do coletor (4) e graças às informações dadas pela célula (20), o coletor (4) se desloca, conforme indicado sobre o cronograma, com um movimento específico que comporta inicialmente uma combinação dos movimentos que compreende uma componente transversal e uma componente longitudinal, em seguida o movimento transversal para, ao passo que o movimento longitudinal continua e isso até o momento do impacto.
[052] A duração do movimento transversal é, portanto, ligeiramente mais curta do que a do movimento longitudinal.
[053] Esta combinação de movimento não é permanente; ela é somente temporária e ela permite que se dê tempo ao coletor (4) para se estabilizar no sentido transversal, antes da coletado produto (2) que se apresenta a ele.
[054] O movimento transversal do coletor (4) é interrompido logo que o segundo alvéolo se assenta sobre o eixo da linha dos produtos (2) e o coletor (4) espera o impacto do segundo produto (22) a ser coletado. Este novo impacto tem lugar em um segundo ponto (12), que é também fixo, situando-se o segundo ponto (12), Figura 4, a montante do primeiro ponto (11) de coleta.
[055] A distância entre os dois pontos de coleta é função de diversos parâmetros, como, por exemplo, as capacidades de aceleração máxima e de velocidade máxima do coletor (4) combinadas com as particularidades dos produtos em matéria de estabilidade, de formatos e de dimensões.
[056] Na modalidade representada nas figuras, esta distância é da ordem da metade do passo que existe entre dois produtos (2) consecutivos dispostos sobre a esteira (1).
[057] NO momento do impacto do produto (2, 21) com o coletor (4), a velocidade do produto coletado corresponde à velocidade da esteira transportadora de fornecimento (1) e neste momento preciso, o coletor (4) se encontra imóvel.
[058] A coleta dos demais produtos (23 a 26) se efetua, portanto, passo a passo, conforme precedentemente, com um novo ponto fixo de coleta de cada vez que está distante do ponto precedente.
[059] Conforme representado na Figura 5, assim como no cronograma da Figura 2, o ponto de coleta seguinte é o ponto (13), em seguida os pontos (14, 15) representados também sobre o cronograma e finalmente, o ponto (16), Figura 6, em que o coletor (4) acolhe o último produto (26) do lote.
[060] O coletor (4) se desvia em seguida rápida e totalmente para o lado da esteira (1), conforme representado na Figura 7 e no cronograma, para depositar e soltar o seu lote de produtos na estação (10) de acolhimento, sendo tal deposição registrada (30) no cronograma.
[061] Esta estação (10) de acolhimento pode comportar, conforme representado sobre as figuras, uma estrutura em forma de pente fixo, para acolher o lote de produtos (21 a 26) para estabilizar e manter os mesmos durante o tempo em que estiverem sendo acolhidos por uma cabeça de manipulação, por exemplo, não representada, ou outra.
[062] Quando o lote de produtos (21 a 26) se encontra na estação (10) de acolhimento, sobre o painel (31) da mesa (3), o coletor (4) é animado por um movimento de recuo (Figura 8); este movimento se efetua paralelamente à fila dos produtos (2) dispostos sobre a esteira transportadora de fornecimento (1) a uma velocidade maior do que a da esteira (1) para ultrapassar a fila e permitir que o coletor (4) se reposicione por um movimento de translação, no primeiro ponto (11) de coleta, conforme representado na Figura 3, antes de recomeçar um ciclo de coleta.
[063] Este movimento cíclico, em alça, tem uma duração que é determinada pela velocidade de deslocamento dos produtos (2) que são conduzidos pela esteira (1), mas, sobretudo, pelo tempo que cada produto leva para atingir o seu ponto de coleta e este tempo pode variar, dependendo do espaçamento entre os produtos.
[064] Quando a operação de coleta propriamente dita está terminada, a célula (20) é colocada em espera; ela é principalmente inativa durante o movimento de recuo do coletor (4).
[065] A Figura 9 representa uma variante de realização da instalação.
[066] Esta instalação comporta uma mesa (3) conforme já indicado, que apresenta uma simetria total em relação à esteira transportadora de fornecimento (1). Esta simetria permite que se disponham duas estações (10) e (10’) de acolhimento sobre a mesa (3); - a estação (10) situada no painel (31), na borda direita da esteira (1) e - a estação (10’) situada sobre o painel (32), na borda esquerda da esteira (1).
[067] Cada lote de produtos (2) coletados é depositado e solto alternadamente nos dois lados da esteira (1), na sua borda, pelo mesmo coletor (4).
[068] Esta disposição confere um movimento ao coletor (4) cujo envelope é uma alça que tem um contorno em forma de asas de borboleta abertas. Este movimento do coletor (4) com as idas e vindas entre as duas estações (10, 10’) permite que se limite os tempos mortos.
[069] A Figura 9 mostra o coletor (4) em posição de espera no primeiro ponto (11) de coleta, depois da sua volta da estação (10) de deposição. A coleta se efetua, conforme já descrito, mas o coletor (4) continua para a segunda estação (10’) de acolhimento.
[070] Durante este ciclo de coleta e de deposição sobre a borda esquerda da esteira (1), o lote de produtos depositados na estação (10) da borda direita da esteira foi evacuado, liberando o lugar para a chegada de um novo lote de produtos (2).
[071] O coletor (4) pode também comportar alvéolos capazes de acolher diversos produtos (2).
[072] Durante o carregamento do coletor (4) meios adequados podem reter os produtos coletados dentro do alvéolos. Estes meios são carregados longitudinalmente juntamente com o coletor (4). Eles podem ser constituído por ventosas dispostas no fundo dos alvéolos do coletor (4) e que são utilizados durante a operação de coleta ou meios do tipo de guia, sendo o guia escamoteável quando o coletor se apresenta à estação (10) ou (10’), de acolhimento.