CN202492598U - 一种钢丝在线常温电解磷化的装置 - Google Patents
一种钢丝在线常温电解磷化的装置 Download PDFInfo
- Publication number
- CN202492598U CN202492598U CN2012201161666U CN201220116166U CN202492598U CN 202492598 U CN202492598 U CN 202492598U CN 2012201161666 U CN2012201161666 U CN 2012201161666U CN 201220116166 U CN201220116166 U CN 201220116166U CN 202492598 U CN202492598 U CN 202492598U
- Authority
- CN
- China
- Prior art keywords
- control device
- current control
- electrolyzer
- electrolyzing
- steel wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 18
- 239000010959 steel Substances 0.000 title claims abstract description 18
- 239000007788 liquid Substances 0.000 claims abstract description 12
- 210000002421 cell wall Anatomy 0.000 claims abstract description 4
- 239000002893 slag Substances 0.000 abstract description 7
- 238000005265 energy consumption Methods 0.000 abstract description 4
- 230000007613 environmental effect Effects 0.000 abstract description 4
- 210000004027 cell Anatomy 0.000 abstract 6
- BHEPBYXIRTUNPN-UHFFFAOYSA-N hydridophosphorus(.) (triplet) Chemical compound [PH] BHEPBYXIRTUNPN-UHFFFAOYSA-N 0.000 abstract 1
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 description 6
- 238000010438 heat treatment Methods 0.000 description 6
- 229910052698 phosphorus Inorganic materials 0.000 description 6
- 239000011574 phosphorus Substances 0.000 description 6
- 238000005516 engineering process Methods 0.000 description 4
- 238000007669 thermal treatment Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 229910019142 PO4 Inorganic materials 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000005868 electrolysis reaction Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- NBIIXXVUZAFLBC-UHFFFAOYSA-K phosphate Chemical compound [O-]P([O-])([O-])=O NBIIXXVUZAFLBC-UHFFFAOYSA-K 0.000 description 1
- 239000010452 phosphate Substances 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images

Landscapes
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Abstract
本实用新型公开了一种钢丝在线常温电解磷化的装置,包括电解槽、低位槽和液泵,在电解槽下方设有低位槽,在低位槽内设有液泵,在电解槽与低位槽之间设有多个溢流控制,在电解槽的两端对称设有阴极导轮,在每个阴极导向轮的外侧设有阴极导电轮,在电解槽的槽壁上设有多个主阳极和辅阳极,且主阳极与辅阳极相间设置,在电解槽外连接有脉冲整流系统和电流控制装置,电流控制装置与主阳极和辅阳极相连接,脉冲整流系统与电流控制装置相连接,并控制电流控制装置产生脉冲电流。本实用新型具有结构简单、操作方便,不产生磷渣,能耗低,占用场所小,有利于连续性工艺推广,绿色健康环保的优点。
Description
技术领域
本实用新型涉及钢丝在热处理连续线上电解常温磷化工艺的装置,特别是一种钢丝在线常温电解磷化的装置。
背景技术
当前,钢丝在热处理连续线上磷化采用的是中温磷化设备,这种设备制造材质多为抗腐蚀不锈钢钢板焊接而成,加热方式一般采用蒸汽,直接向置于磷化槽中的加热管打入蒸汽,或者是通过夹套间接加热,前者的加热管表面易沉积磷渣,阻碍热能传递,随着长时间的使用磷渣在加热管表面日积月累,损耗能源逐渐增大,同时清理磷渣费时费力,后者虽然清理磷渣较为便捷,但设备制造工序复杂、价格昂贵,增加了设备的维修费用,采用间接加热增加了能耗。
发明内容
本实用新型的目的是为了克服以上的不足,提供一种设计科学、经济,材料易得且环保,操作简易的钢丝在线常温电解磷化的装置。
本实用新型一种钢丝在线常温电解磷化的装置,包括电解槽、低位槽和液泵,在电解槽下方设有低位槽,在低位槽内设有液泵,在电解槽与低位槽之间设有多个溢流控制,在电解槽的两端对称设有阴极导轮,在每个阴极导向轮的外侧设有阴极导电轮,在电解槽的槽壁上设有多个主阳极和辅阳极,且主阳极与辅阳极相间设置,在电解槽外连接有脉冲整流系统和电流控制装置,电流控制装置与主阳极和辅阳极相连接,脉冲整流系统与电流控制装置相连接,并控制电流控制装置产生脉冲电流。
本实用新型能够同时满足多组不同规格的钢丝进行在线常温磷化,随着热处理工艺的要求而改变,不产生磷渣,能耗低,占用场所小,有利于连续线工艺推广,绿色健康环保。
附图说明
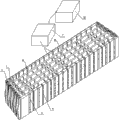
图1是本实用新型的结构示意图;
图2是本实用新型的电解反应槽示意图;
图中标号:1-阴极导轮、2-阴极导电轮、3-主阳极、4-辅阳极、5-溢流控制、6-液泵、7-电流控制装置、8-电解槽、9-低位槽、10-脉冲整流系统。
具体实施方式
结合图1-2示出本实用新型的一种钢丝在线常温电解磷化的装置的一种具体实施方式,包括电解槽8、低位槽9和液泵6,在电解槽8下方设有低位槽9,在低位槽9内设有液泵6,在电解槽8与低位槽9之间设有多个溢流控制5,在电解槽8的两端对称设有阴极导轮1,在每个阴极导向轮1的外侧设有阴极导电轮2,在电解槽8的槽壁上设有多个主阳极3和辅阳极4,且主阳极3与辅阳极4相间设置,在电解槽8外连接有脉冲整流系统10和电流控制装置7,电流控制装置7与主阳极3和辅阳极4相连接,脉冲整流系统10与电流控制装置7相连接,并控制所述电流控制装置7产生脉冲电流。
电解槽8中底部的主阳极3、辅阳极4与脉冲整流系统10、电流控制系统11的阳极相连接,在液泵6的启动下常温电解磷化液迅速注入电解磷化槽8,确保被导入的钢丝全部浸泡在离液面2cm以下,调节溢流阀控制5使磷化液溢流于低位槽9中,然后将钢丝通过阴极导电轮2,在阴极导轮1分组压下,进入电解槽8,使钢丝间分离,钢丝与主阳极3辅阳极4不接触,打开电流控制装置7,对钢丝施加脉冲电流,根据热处理的线速度调节电流控制装置7,使钢丝在常温电解磷化获得厚度≥8g/㎡磷化膜。
综上所述,本实用新型具有以下优点:能够同时满足多组不同规格的钢丝进行在线常温磷化,能够随着热处理工艺的要求而改变,不产生磷渣,能耗低,占用场所小,有利于连续线工艺推广,绿色健康环保。
Claims (1)
1.一种钢丝在线常温电解磷化的装置,其特征在于:包括电解槽(8)、低位槽(9)和液泵(6),在所述电解槽(8)下方设有低位槽(9),在所述低位槽(9)内设有液泵(6),在所述电解槽(8)与低位槽(9)之间设有多个溢流控制(5),在所述电解槽(8)的两端对称设有阴极导轮(1),在每个所述阴极导向轮(1)的外侧设有阴极导电轮(2),在所述电解槽(8)的槽壁上设有多个主阳极(3)和辅阳极(4),且所述主阳极(3)与辅阳极(4)相间设置,,在所述电解槽(8)外连接有脉冲整流系统(10)和电流控制装置(7),所述电流控制装置(7)与主阳极(3)和辅阳极(4)相连接,所述脉冲整流系统(10)与电流控制装置(7)相连接,并控制所述电流控制装置(7)产生脉冲电流。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012201161666U CN202492598U (zh) | 2012-03-26 | 2012-03-26 | 一种钢丝在线常温电解磷化的装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012201161666U CN202492598U (zh) | 2012-03-26 | 2012-03-26 | 一种钢丝在线常温电解磷化的装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202492598U true CN202492598U (zh) | 2012-10-17 |
Family
ID=46998834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2012201161666U Expired - Fee Related CN202492598U (zh) | 2012-03-26 | 2012-03-26 | 一种钢丝在线常温电解磷化的装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202492598U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103603022A (zh) * | 2013-11-18 | 2014-02-26 | 贵州钢绳股份有限公司 | 钢丝热处理电解磷化连续生产线设备及工艺 |
-
2012
- 2012-03-26 CN CN2012201161666U patent/CN202492598U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103603022A (zh) * | 2013-11-18 | 2014-02-26 | 贵州钢绳股份有限公司 | 钢丝热处理电解磷化连续生产线设备及工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102703959B (zh) | 一种铜排连续走动镀锡方法及设备 | |
| CN105951155B (zh) | 一种钢丝在线双磷化方法及其连续生产设备 | |
| CN202705472U (zh) | 一种金属线材在线磷化装置 | |
| CN202705545U (zh) | 一种铜排连续走动镀锡设备 | |
| CN101165221A (zh) | 长铜排连续移动射流镀锡的方法及设备 | |
| CN103132122B (zh) | 一种钢丝在线常温电解磷化方法 | |
| CN102732867B (zh) | 一种金属线材在线磷化装置 | |
| CN103397364A (zh) | 一种铝硅合金表面陶瓷化处理方法及设备 | |
| CN203112938U (zh) | 多电压可变电极的电解装置 | |
| CN201864609U (zh) | 一种电解除磷装置 | |
| CN202766645U (zh) | 电解磷化设备 | |
| CN202090057U (zh) | 一种钢丝表面磷化设备 | |
| CN206680548U (zh) | 一种电氧化浸出和还原沉积的u型槽 | |
| CN203429271U (zh) | 一种铝硅合金表面陶瓷化处理设备 | |
| CN204752848U (zh) | 磷化生产线 | |
| CN202492599U (zh) | 折叠式开坯在线磷化处理装置 | |
| CN203668535U (zh) | 一种电解锌电解后续工段阴极板针喷逆流清洗装置 | |
| CN207391587U (zh) | 一种用于钢丝电解磷化的电解磷化装置 | |
| CN203866076U (zh) | 一种制革染色废水破络除铬处理装置 | |
| CN203546144U (zh) | 一种金属防腐装置 | |
| CN204022946U (zh) | 一种用于酸洗槽的加热装置 | |
| CN201777923U (zh) | 一种可控制水位和水温的处理垃圾渗滤液的水槽 | |
| CN101709502A (zh) | 一种去除钛及钛合金挤压管表面铜皮的方法 | |
| CN103741195B (zh) | 钢丝电解磷化处理装置 | |
| CN105040075A (zh) | 电镀设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20121017 Termination date: 20150326 |
|
| EXPY | Termination of patent right or utility model |