-
Die vorliegende Erfindung bezieht sich auf eine Vorrichtung gemäß dem Oberbegriff des Anspruches 1.
-
Auf dem Sektor des Zubehörs für metallene Fensterrahmen, insbesondere, doch ohne den Anwendungszweck zu begrenzen, für Kipp- und Drehfensterrahmen, werden heute für den Betrieb der Rahmen eine Anzahl von Zubehörteilen verwendet und sind notwendig, welche an dem feststehenden Teil wie auch an dem beweglichen Teil des Rahmens angebracht werden. Ein wichtiges Element besteht aus der Betätigungseinheit, welche das Erreichen der Konfigurationen des beweglichen Rahmens erlaubt (Drehöffnung, Kippöffnung (Schliessen), wenn ein Griff an der äusseren Oberfläche des beweglichen Rahmens benutzt wird.
-
Die Betätigungseinheit (auf die sich in der nachstehenden Beschreibung bezogen wird, ohne andere auszuschliessen) besteht aus einem Paar von Stangensegmenten (ein Teil einer flachen Profilstange), die durch ein Verbindungselement miteinander verbunden sind oder, wie den Fachleuten auf dem Gebiet bekannt ist, durch eine Treibstange, welche zwischen den beiden Segmenten angeordnet und an diesen befestigt ist, und zwar unter Verwendung von normalerweise an den Treibstangen vorhandenen Verbindungszapfen, welche in Bohrungen eingesetzt werden können, die in die entsprechenden Enden der Segmente eingearbeitet sind.
-
Die beiden Segmente haben ebenfalls weitere Sitze oder Bohrungen, hergestellt dicht an den Enden entgegengesetzt von den an die Treibstange angeschlossenen, zum Verbinden während der Zusammenbauphasen des Rahmen mit den aktiven Elementen, welche den beweglichen Rahmen öffnen und schliessen (Schubriegel oder Schliesszapfen), und um die Elemente (zum Beispiel Winkelvorgelege) zum Kippöffnen des beweglichen Rahmens zu betätigen.
-
Die auf diese Weise ausgelegte Betätigungseinheit ist erhalten unter Anwendung eines Verfahrens, welches mit Hilfe von geeigneten Ablängmaschinen die Herstellung der oben erwähnten Stangensegmente aus einer Profilstange von geeignetem Querschnittprofil vorsieht, welche so geformt ist, dass es mit dem Kanal in dem Profil des Fensterrahmens zusammenpasst und in diesen greift. Die Länge der genannten Segmente hängt von den Abmessungen (Höhe) des beweglichen Rahmens ab, in welchen sie eingesetzt werden sollen. Sobald sie geschnitten sind, werden die Segmente weiter bearbeitet, um die oben erwähnten zusätzlichen Sitze und/oder Bohrungen zum Verbinden mit der Treibstange und den Betätigungselementen zum Öffnen/Schliessen zu erhalten. Nach dieser Bearbeitung werden die Segmente aufeinanderfolgend montiert, und jedes wird an den oben erwähnten Betätigungselementen befestigt, bis zur vollständigen Montage an der Profilstange.
-
Die oben erwähnte Phase der Herstellung der Stangensegmente wird ausgeführt, indem von flachen Profilstangen von einer bestimmten Länge (normalerweise fünf bis sechs Meter) ausgegangen wird, welche einzeln in die Ablängmaschine eingelegt werden können, die eine Zahl von Segmenten schneidet, programmiert in der Maschine und abhängig von den Anforderungen zur Herstellung des Rahmens seitens des Monteurs.
-
Diese Art von Verfahren ist aus dem Dokument
EP 1132169 bekannt, welches ein Verfahren und eine Maschine zur Herstellung von Betätigungseinheiten für Fensterrahmen beschreibt. Das Verfahren enthält die Phasen, gleichzeitig oder aufeinanderfolgend, des Zuführens einer Profilstange mit einem Querschnitt, welcher eine passrechte Verbindung mit einem Kanal in einer Betriebsrichtung ergibt, des Ausführens einer Anzahl von Bearbeitungsvorgängen an der Profilstange mit Hilfe von Mitteln, die dazu dienen, eine Reihe von Merkmalen in Form und/oder Profil der Profilstange anzubringen, um wenigstens das Treibmittel und Teil der Betätigungselemente zu bilden, und einen Abschnitt mit den oben erwähnten Merkmalen von der Profilstange zu schneiden, welche die einzelne Stange bildet, deren Länge im wesentlichen der Höhe des beweglichen Rahmens entspricht. Das Dokument
EP 1132169 fällt unter den Artikel 54(3) EPC. Dieses Verfahren weist jedoch Nachteile auf, insbesondere zurückzuführen auf die zu bearbeitende flache Profilstange, normalerweise bestehend aus einer Stange mit vorgegebener Standardlänge, und auf die Ablängmaschine, welche zusammen erhebliche Abmessungen ergeben, die für den Monteur nicht immer leicht zu bewältigen sind. Zusätzlich erzeugt das Schneiden der Stangensegmente eine grosse Menge von Abfallmaterial für jede bearbeitete flache Profilstange, das nicht weiter verwendet werden kann und folglich einer Erhöhung der Kosten für den Monteur beiträgt.
-
Ebenfalls ist aus dem Dokument
EP0803624 ein Baskülverschluss bekannt, welcher eine Stange enthält, montiert zur Verschiebung in einem Gehäuse, das den Mechanismus zur Verschiebebetätigung aufnimmt. Die Stange gleitet in einer Rille zwischen blockierten und freigegebenen Positionen. Die Rille besteht aus einer Bodenrille und einer mit der Kante abschliessenden Rille, welche in Querrichtung eine grössere Weite hat als die Bodenrille. Die Stange mit T-förmigem Querschnitt erstreckt sich entlang der Längsachse der Rille.
-
Der Kopf und der Schenkel, welche das T bilden, gleiten jeweils in der mit der Kante abschliessenden Rille und in der Bodenrille. Der Kopf ist unterbrochen vor dem freien Ende der Stange und ist verlängert bis zu dem Stangenende durch einen Endabschnitt von einer Breite entsprechend der Breite des T-Schaftes.
-
Das Dokument beschreibt auch ein Verfahren zur Herstellung von Treibstangen für Griffeinheiten von Fensterrahmen, enthaltend die folgenden Phasen:
- – Zuführen in einer geradlinigen Betriebsrichtung von einer kontinuierlichen Profilstange, die so geformt ist, dass sie mit einem Gleitkanal eines Fensterrahmens zusammenpasst und in diesen greift, und die aus einer Zuführvorrichtung kommt, welche die kontinuierliche Profilstange in einer aufgerollten Form enthält;
- – Bearbeiten eines Abschnittes der kontinuierlichen Profilstange in einer Bearbeitungsstation, um wenigstens einen Teil der Halte- und/oder Betätigungselemente herzustellen, gesteuert durch eine Griffeinheit des Fensterrahmens, um es der Treibstange zu erlauben, in beiden Richtungen und entlang dem Kanal zu gleiten;
- – Schneiden eines in der genannten Bearbeitungsstation bearbeiteten Abschnittes der kontinuierlichen Profilstange in eine vorgegebene Länge.
-
Das Dokument beschreibt ebenfalls eine Anlage, die gemäß dem bekannten Verfahren arbeitet.
-
Die Anmelderin hat jedoch festgestellt, dass solche Verfahren verbessert werden könnten, insbesondere die Geschwindigkeit und die Präzision der Produktion betreffend. Zweck der vorliegenden Erfindung ist daher, die oben erwähnten Nachteile zu vermeiden, indem eine Vorrichtung für die Herstellung der Elemente vorgesehen wird, welche die Betätigungseinheit bilden, ausgesprochen schnell und präzise ist, ohne eine grosse Menge von Abfallmaterial zu erzeugen, und die reduzierte Abmessungen hat.
-
Demgemäss sieht die vorliegende Erfindung eine Vorrichtung mit den Merkmalen des Anspruches 1 vor.
-
Die technischen Merkmale der vorliegenden Erfindung, in Übereinstimmung mit den oben erwähnten Zwecken, sind in Anspruch 1 hervorgehoben, und die Vorteile gehen deutlicher aus der nachstehenden detaillierten Beschreibung hervor, und zwar unter Bezugnahme auf die beiliegenden Zeichnungen, welche eine vorgezogene Ausführung der Erfindung zeigen, und von welchen
-
eine schematische Frontansicht, mit einigen Teilen entfernt, um andere besser zu verdeutlichen, eines Fensterrahmens zeigt, der mit den Treibstangen versehen ist;
-
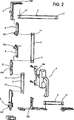
zeigt eine zerlegte Darstellung eines Satzes von Treibstangen und eine Griffeinheit zur Betätigung;
-
ist eine schematische Frontansicht einer Treibstange, bestehend aus einem einzigen Körper, welche unter Anwendung der Vorrichtung nach der vorliegenden Erfindung hergestellt werden kann;
-
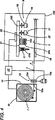
ist eine schematische Seitenansicht, mit einigen Teilen entfernt, um andere besser zu verdeutlichen, der Vorrichtung zur Herstellung von Treibstangen nach der vorliegenden Erfindung.
-
Unter Bezugnahme auf die beiliegenden Zeichnungen, insbesondere unter Bezugnahme auf die und , wird die Vorrichtung benutzt, um Treibstangen für Griffeinheiten von Fensterrahmen herzustellen.
-
Diese Fensterrahmen (s. ) bestehen aus einem feststehenden Rahmen 12 und einem beweglichen Rahmen 13 mit einer Höhe H, welcher sich in einer oder mehreren stabilen Konfigurationen (hier nicht gezeigt) öffnen lässt. Der bewegliche Rahmen 13 enthält einen Abschnitt 1, der einen Gleit- und/oder Verbindungskanal 2 für Treibstangen 3 für Griffeinheiten 4 bildet.
-
Die Griffeinheiten 4 erlauben es mit Hilfe von Antriebsmitteln 5 den Treibstangen 3, sich in beiden Richtungen und entlang dem Kanal 2 zu verschieben, um eine oder mehrere stabile, geöffnete Konfigurationen und eine geschlossene Konfiguration zu erhalten.
-
Die oben erwähnten Treibstangen 3 sind ebenfalls an Halte- und/oder Betätigungselemente 6 angeschlossen, welche unter Verwendung der Griffeinheit 4 ausgelöst werden können, um die oben erwähnten stabilen offenen und geschlossenen Konfigurationen zu erhalten.
-
Die folgenden Phasen sind erforderlich, um die Treibstangen 3 durch die Vorrichtung zu erhalten (s. auch ):
- – Zuführen einer kontinuierlichen Profilstange 7 in einer Betriebsrichtung A, welche Profilstange passrecht zum Einsetzen in den Gleitkanal 2 geformt ist;
- – Schneiden eines Abschnittes 3 der kontinuierlichen Profilstange 7 in einer Bearbeitungsstation 8 zu einer vorgegebenen Länge.
-
Vor der Schneidphase erfolgt eine Phase der Bearbeitung eines Abschnittes der kontinuierlichen Profilstange 7 in der Bearbeitungsstation 8, um wenigstens einen Teil der Halte- und/oder Betätigungselemente 6 anzuformen und anzubringen.
-
Die kontinuierliche Profilstange 7 kommt aus einer Ladevorrichtung 10, welche die kontinuierliche Profilstange 7 in einer Konfiguration der geringsten Abmessungen aufnimmt. Bei der gezeigten Ausführung kommt die kontinuierliche Profilstange 7 aus einer Ladevorrichtung 10, welche die kontinuierliche Profilstange 7 in einer aufgerollten Konfiguration aufnimmt.
-
Diese Konfiguration der kontinuierlichen Profilstange 7 ist möglich, da die Profilstange 7 aus einem Kunststoffmaterial mit einem hohen Elastizitätsmodul hergestellt ist, das heisst mit der Möglichkeit der elastischen Verformung.
-
Diese Möglichkeit erlaubt daher die Herstellung einer Stange 3 aus einem sehr widerstandsfähigem Material und mit allen zweckbedingten Eigenschaften, sowie mit der Möglichkeit der Verformung, um während der Herstellungs- und Bearbeitungsphasen die geringsten Abmessungen zu haben. Die oben erwähnte Verfahrensphase kann einen Bohrvorgang an dem Abschnitt 3 der kontinuierlichen Profilstange 7 enthalten, um eine Anzahl von Sitzen 11 für den Anschluss der Antriebsmittel 5 und der Halte- und/oder Betätigungselemente 6 herzustellen.
-
Vorteilhafterweise kann die kontinuierliche Profilstange 7 aus einem einzigen Stangenelement 3 bestehen, zugeschnitten auf eine Länge L, die im wesentlichen der oben erwähnten Höhe H des beweglichen Rahmens 13 entspricht (s. insbesondere ).
-
Bei der oben erwähnten Ausführung mit einer einzigen Stange 3 gibt es auch eine Phase der Bearbeitung des Abschnittes 3 der kontinuierlichen Profilstange 7, die einen Vorgang des Anbringens der Antriebsmittel 5 an dem Abschnitt 3 der kontinuierlichen Profilstange 7 beinhaltet.
-
Dem Anbringen der Antriebsmittel 5 kann ein Bohrvorgang vorausgehen, um die Sitze 11 für die anschliessende Verbindung mit den Antriebsmitteln 5 herzustellen.
-
Die Arbeiten, die das Bohren und das Anbringen der Antriebsmittel 5 an dem Abschnitt 3 der kontinuierlichen Profilstange 7 einbeziehen, werden vorzugsweise immer in der Bearbeitungsstation 8 ausgeführt.
-
Die Phase der Bearbeitung des Abschnittes 3 der Profilstange kann ebenfalls einen Vorgang des teilweisen Schneidens von einem Ende 3a des Abschnittes 3 der kontinuierlichen Profilstange 7 enthalten, um eine alternative Ausführung des Endabschnittes zu erreichen, wobei eins der oben erwähnten Halte- und/oder Betätigungselemente 6 geformt wird.
-
Bis hierher wurde sich auf allgemeine Antriebsmittel 5 und Halte- und/oder Betätigungselemente bezogen, welche, wie in den und , eine Einheit 100 zum Abfangen der Betätigungshebel 4a der Griffeinheit 4 (entsprechend zu Antriebsmitteln 5) enthalten können, während, was die Halte- und/oder Betätigungselemente 6 betrifft, diese übliche Anschlagzapfen 101 sein können, oder auf solche Weise geformte Endbereiche, die es erlauben, den beweglichen Rahmen 13 in den verschiedenen Konfigurationen zu halten und/oder in diese zu bringen, oder Winkelvorgelege 102 zum Übertragen der Bewegung zwischen den Senkrecht- und Querstreben beweglichen Rahmens 13. Die Zapfen 101 und die Winkelvorgelege 102 können an die Stange 3 mit Hilfe von Sitzen 11 in der Stange 3 angeschlossen sein.
-
Wie in gezeigt, enthält die Vorrichtung zur Herstellung der Stangen 3 grundlegend wie folgt:
- – eine erste Station 14, welche in Betriebsrichtung A eine kontinuierliche Profilstange 7 zuführt, die passrecht für den Eingriff in den Gleitkanal 2 geformt ist; und
- – eine zweite Station 8 zum Schneiden des Abschnittes 3 der kontinuierlichen Profilstange 7 in eine vorgegebene Länge.
-
Die zweite Station 8 erlaubt die direkte Bearbeitung des Abschnittes 3 der kontinuierlichen Profilstange 7, um wenigstens das Anbringen der Antriebsmittel 5 und das Anformen und die Anbringung der Halte- und/oder Betätigungselemente 6 zu ermöglichen.
-
Die Station 14 enthält eine Ladevorrichtung 10 für die kontinuierliche Profilstange 7, letztere aufgenommen in einer aufgerollten Konfiguration. Die Öffnung 10a (in diesem Falle untenliegend) der Ladevorrichtung 10 kann mit Bewegungsmitteln 15 (zum Beispiel angetriebene Rollen 15a) versehen sein, dazu bestimmt, das Zuführen der kontinuierlichen Profilstange 7 in einer im wesentlichen geraden Betriebsrichtung A zu erlauben.
-
Die kontinuierliche Profilstange 7 wird der zweiten, der Bearbeitungsstation 8 zugeführt, welche einen programmierten Führungs- und Zuführkanal 16 für die kontinuierliche Profilstange 7 enthält, und zwar unterhalb einer Anzahl von Unterstationen zum Bearbeiten/Schneiden der kontinuierlichen Profilstange 7.
-
Die zweite, die Bearbeitungsstation 8, weist eine Anzahl von Unterstationen für die verschiedenen Bearbeitungsphasen enthalten, um eine komplette Stange 3 für den Zusammenbau mit dem Fensterrahmen zu erhalten, und die in einen einzigen Trägerkörper 150 eingesetzt sind.
-
Es kann eine Unterstation 17 zum Bohren der kontinuierlichen Profilstange 7 unter Verwendung einer Spindel 17 m vorhanden sein.
-
Eine gibt eine bereits erwähnte Unterstation 18, um die kontinuierliche Profilstange 7 mit den Schneidmitteln 19 zu schneiden.
-
Eine Unterstation 20 ist dazu bestimmt, die Antriebsmittel 5 an der kontinuierlichen Profilstange 7 anzubringen. In diesem Falle weist die Unterstation 20 zum Anbringen ein Magazin 21 zum Zuführen der Antriebsmittel 5 auf, die dem Magazin 21 entnommen werden, welches aus einer Art automatischer Ladevorrichtung mit einem beweglichen Anbringungskopf 20a besteht.
-
Eine weitere Unterstation 21 zur Bearbeitung kann zweite Schneidmittel 22 haben, die dazu vorgesehen sind, eine alternative Ausführung des Endabschnittes 3a des Abschnittes 3 der kontinuierlichen Profilstange 7 herzustellen, um das oben erwähnte Betätigungselement 6 zum Verändern der Konfiguration des beweglichen Rahmens 13 zu formen.
-
Die oben erwähnten Unterstationen 17, 18, 20 und 21 werden durch eine Steuereinheit 23 gesteuert, welche durch den Bediener im Zusammenhang mit den Anforderungen betreffend das Verfahren und den Zusammenbau des herzustellenden Fensterrahmens programmiert werden kann.
-
Eine auf diese Weise erhaltene Vorrichtung erfüllt daher die gewünschten Zwecke dank der Bearbeitung einer kontinuierlichen Profilstange, welche während der Zuführphase in ihren geringsten Abmessungen konfigurierbar ist (das heisst aufgerollt) und es somit erlaubt, eine grosse Menge von Material in einem begrenzten Raum zur Bearbeitung der Profilstange zu benutzen.
-
Das Material hat stets die gleichen Eigenschaften wie das Material, das herkömmlicherweise zur Produktion von diesem Zubehör verwendet wird.
-
Kombiniert man diese Ladevorrichtung mit einer automatisierten Vorrichtung, und in einigen Fällen mit der Möglichkeit, Stangen in einem einzigen Körper für jeden Fensterrahmen herzustellen, wird die Produktivität erhöht, was dem Monteur mehr Freiheit bei seiner Arbeit lässt. Zusätzlich muss daran erinnert werden, dass die kontinuierliche Profilstange eine deutliche Reduzierung, sei es der Abmessungen wie auch des Abfallmaterials erlaubt, welches die linearen Stangen während der normalen Bearbeitung erzeugt haben.